ZfP-Anforderungen Für Wellen: Prüfumfang, Abnahmekriterien Und Berichte — OEM-Checkliste
ZfP-Anforderungen für Wellen müssen Ziel, Verfahren, Abdeckung, Fertigungsstufe und Abnahmekriterien festlegen. „ZfP erforderlich“ lässt wichtige Entscheidungen offen. Vereinbaren Sie den Prüfplan vor Bestellung, einschließlich der Nachweise zur Zuordnung von Ergebnissen und gelieferten Wellen.
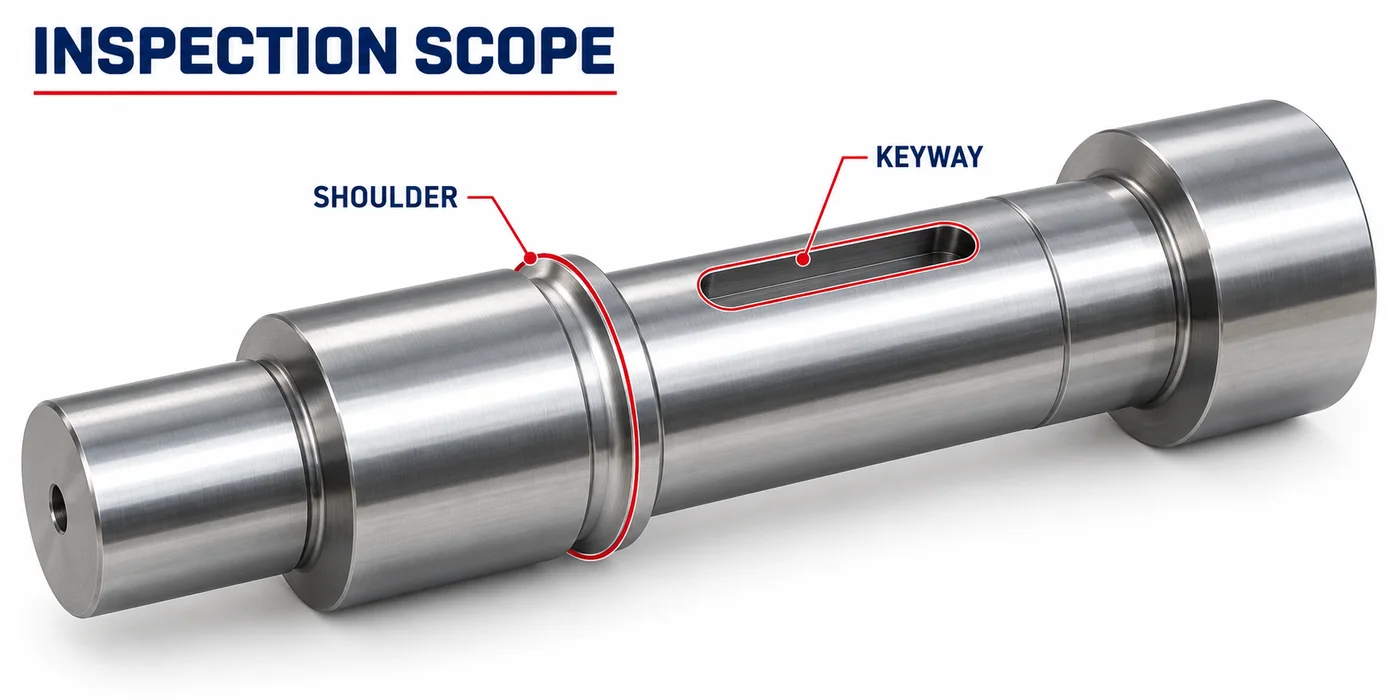
*Technische Illustration möglicher Zonen; kein vorgeschriebener Umfang oder tatsächlicher TOPSHAFT-Prüfvorgang.*
Mit Der Gesuchten Unregelmäßigkeit Beginnen
Definieren Sie das Prüfziel vor der Verfahrensauswahl.
Liegt die relevante Stelle an der Oberfläche, oberflächennah oder im Werkstoffinneren? Bestimmen Sie anschließend Fertigungsroute und Betriebsrisiken. Schweißverbindung und Schmiederohling können verschiedene Prüfpläne benötigen.
Eine Anzeige ist eine bei der Prüfung beobachtete Reaktion. Sie ist nach vereinbarter Prüfanweisung zu interpretieren und zu bewerten. Nicht jede Anzeige ist automatisch ein Riss und nicht jede Unregelmäßigkeit ein unzulässiger Fehler.
Ihre verantwortliche Konstruktion muss die Abnahmegrundlage festlegen. Der Prüfdienstleister muss bestätigen, ob Verfahren und Zugang das Ziel ermöglichen.
Trennen Sie andere Nachweise. ZfP ersetzt weder Werkstoffidentifikation, Maßprüfung, Härteprüfung noch Baugruppenvalidierung. Ein bestandener Bericht betrifft seinen Umfang, nicht jeden möglichen Versagensmechanismus.
Bei geschmiedeten Wellen prüfen Sie Anforderungen an Rohling und Fertiggeometrie. Bei geschweißten Wellen benennen Sie Verbindung und Prüfanforderungen ausdrücklich.
Verfahren Ohne Universelle Abdeckung Vergleichen
Werkstoff, Prüfziel und Geometrie bestimmen geeignete Verfahren.
Magnetpulverprüfung, MT oder MPI, betrifft ferromagnetische Werkstoffe. Sie kann oberflächennahe und oberflächenoffene Unregelmäßigkeiten anzeigen. Sie ist nicht für jeden Edelstahl oder nichtmetallische Wellen universell geeignet. Die Magnaflux-MPI-Hinweise erläutern diese Grenzen.
Eindringprüfung, PT, betrifft oberflächenoffene Unregelmäßigkeiten an geeigneten nichtporösen Werkstoffen. Vollständig eingeschlossene innere Unregelmäßigkeiten werden damit nicht lokalisiert. Prüfen Sie Oberfläche und Werkstoffverträglichkeit. Siehe Magnaflux-Eindringprüfungsleitfaden.
Ultraschallprüfung, UT, kann innere Prüfziele mit geeigneter Technik bearbeiten. Geometrie, Zugang, Gefüge und Orientierung beeinflussen die Nachweisbarkeit. Eine vollständige innere Abdeckung ist nicht automatisch garantiert.
| Verfahren | Typisches Prüfziel | Fragen Vor Bestellung |
|---|---|---|
| Magnetpulverprüfung | Oberflächen- und oberflächennahe Unregelmäßigkeiten in ferromagnetischem Werkstoff | Werkstoff geeignet, Bereiche und Orientierungen prüfbar? |
| Eindringprüfung | Oberflächenoffene Unregelmäßigkeiten an geeigneten nichtporösen Flächen | Fläche zugänglich, sauber und kompatibel? |
| Ultraschallprüfung | Festgelegte innere Unregelmäßigkeiten mit passender Technik | Unterstützen Zugang, Geometrie und Referenzen die Prüfung? |
| Sichtprüfung | Zugänglicher Oberflächenzustand und sichtbare Merkmale | Welche Bedingungen, Abdeckung und Abnahmeregeln gelten? |
Die Tabelle unterstützt die Beschaffung, qualifiziert aber kein Verfahren. Der Dienstleister muss Technik und Grenzen festlegen. Weitere Verfahren können für bestimmte Anwendungen geeignet sein.
Fordern Sie nicht alle Verfahren nur aus vermeintlicher Gründlichkeit. Unnötige Prüfungen erhöhen Handhabung und Terminaufwand ohne sicheren Zusatznutzen. Fragen Sie nach dem Beitrag jeder Prüfung.
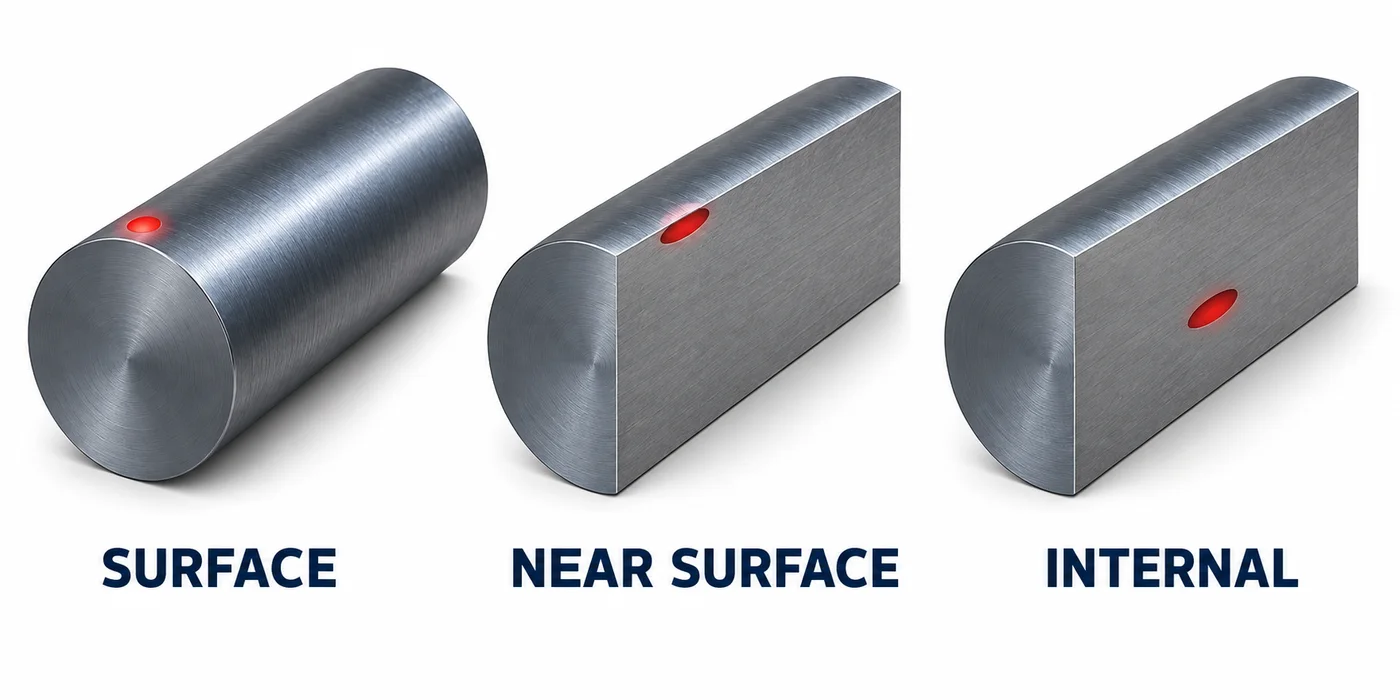
*Nur Lagekonzepte; keine Garantie für Prüfabdeckung oder Nachweisbarkeit.*
Bereiche Und Abdeckung Definieren
Zeichnung oder Prüfplan sollten Prüfbereiche und Abdeckungsgrenzen kennzeichnen.
Beschreiben Sie Regionen mit erkennbaren Merkmalen und Bezügen. Beispielsweise Schulterübergang, Nutbereich oder gekennzeichnete Schweißnaht. Unmarkierte Fotos reichen bei wichtigen exakten Grenzen nicht aus.
Unterscheiden Sie Teileanteil und Abdeckung je Teil. „Alle Teile geprüft“ bedeutet nicht zwingend alle Flächen oder das gesamte Volumen.
Geben Sie lokale Bereiche oder eine definierte Ganzteilprüfung an. Lassen Sie unzugängliche Regionen und praktische Grenzen benennen.
Bestätigen Sie bei komplexer Geometrie den Zugang vor Festlegung der Fertigung. Tiefe Vertiefungen, kleine Radien und Durchmesserwechsel erschweren Prüfungen. Fertigbarkeit bedeutet nicht automatisch Prüfbarkeit.
Bei MT beeinflusst die Magnetisierung die Empfindlichkeit gegenüber Orientierungen. Bei UT sind Schallweg und Orientierung ebenfalls wichtig. Die Evident-Ultraschallhinweise erläutern Geometrie- und Werkstoffeinflüsse.
Dokumentieren Sie Grenzen statt sie hinter „100 % ZfP“ zu verstecken. Ist ein kritischer Bereich unzureichend prüfbar, muss die Konstruktion Prüf- oder Designansatz klären.
Fertigungsstufe Bewusst Wählen
Legen Sie Prüfzeitpunkt und mögliche Veränderungen durch spätere Operationen fest.
Wareneingangsprüfung beantwortet andere Fragen als Prüfung nach Wärmebehandlung oder Endbearbeitung. Die sinnvolle Folge hängt von Route und Ziel ab.
Frühe Prüfungen können ungeeigneten Bestand vor teurer Bearbeitung erkennen. Sie erfüllen nicht automatisch Anforderungen nach späteren Prozessen.
Ebenso belegt Prüfung vor dem Schweißen keinen späteren Nahtzustand. Benennen Sie relevante Stufen im freigegebenen Plan.
Vorbereitung, Rauheit und Beschichtungen können Prüfungen beeinflussen. Vereinbaren Sie den Zustand mit dem Prüfer statt einer beliebigen Folge. Prüfung durch beliebige Beschichtungen ist nicht gleichwertig mit blankem Material.
Prüfen Sie die Wärmebehandlungsspezifikation gemeinsam mit den Prüfstufen. Definieren Sie die Verknüpfung von Wärmebehandlungslos und geprüften Teilen.
Bei Kundenbezeugung organisieren Sie den Haltepunkt rechtzeitig. Klären Sie Meldung und Freigabeverantwortung. Ein verpasster Haltepunkt kann trotz scheinbar guter Teile ein Dokumentationsproblem verursachen.
Prüfanweisung Und Abnahmekriterien Trennen
Die Anweisung beschreibt die Durchführung; Kriterien beschreiben die Bewertung relevanter Ergebnisse.
Die Bestellung sollte bei Bedarf beide benennen. Der Verfahrensname definiert keine zulässigen Anzeigen, Registrierschwellen oder Rückweisungsregeln.
Nennen Sie bei Normbezug Bezeichnung und Ausgabe. Ergänzen Sie Produktspezifikation, Abnahmestufe und Kundenzusätze. Lassen Sie die Vereinbarkeit fachlich prüfen.
Übernehmen Sie keine Grenzen fremder Bauteile. Werkstoff, Herstellung, Belastung und Anwendung beeinflussen geeignete Kriterien. Dieser Leitfaden nennt bewusst keine allgemeine Risslänge oder Anzeigengröße.
Unterscheiden Sie registrierpflichtige von unzulässigen Anzeigen. Berichtsschwellen und Abnahmegrenzen sind nicht immer identisch. Der Vertrag sollte dies verständlich machen.
Klären Sie Widersprüche zwischen Zeichnung, Bestellung und Prüfspezifikation vorher. Bestimmen Sie die maßgebliche Forderung im autorisierten Prozess, nicht durch Bedienerannahmen.
Kann die Konstruktion die Abnahme nicht festlegen, suchen Sie fachliche Unterstützung vor Bestellung. „Lieferantenstandard“ ist nur sinnvoll, wenn tatsächliche Kriterien verfügbar und freigegeben sind.
Stichprobe Und Personalqualifikation Vereinbaren
Definieren Sie Teileanzahl und projektbezogene Personalqualifikation.
Konstruktion und Qualität bestimmen die Stichprobenbasis. Berücksichtigen Sie Risiko, Vertrag und freigegebenen Produktionskontrollplan. Es gibt keinen allgemeinen Stichprobenanteil für alle Wellen.
Definieren Sie bei Stichproben Los und Auswahlverfahren. Regeln Sie Folgen eines unzulässigen Ergebnisses. Erfinden Sie Erweiterung und Wiederholprüfung nicht erst nach einem Problem.
Erhalten Sie bei Einzelprüfung die Identifikation bis zum Bericht. Machen Sie bei Losberichten die geprüfte Population eindeutig.
Geben Sie erforderliche Qualifikations- oder Zertifizierungssysteme an. Bestätigen Sie deren Geltung für Verfahren und Aufgaben. Gerätekalibrierung belegt keine Bedienerqualifikation.
Ein allgemeines Qualitätsmanagementzertifikat belegt ebenso wenig sämtliche ZfP-Fähigkeiten. Fragen Sie nach Anbieter, Anweisung und Projektorganisation. Klären Sie Freigaben vor Untervergabe.
Berichte Mit Teilezuordnung Fordern
Der Bericht sollte Prüfgegenstand, Bewertung und zugehörige Lieferteile identifizieren.
Vereinbaren Sie Felder im Angebot. Vertragsabhängig können dazugehören:
- Teilenummer, Zeichnungsstand und Bestellreferenz.
- Einzelkennungen oder eindeutig definiertes Prüflos.
- Werkstoff und relevanter Fertigungszustand.
- Verfahren und Anweisungsreferenz mit Revision.
- Bereiche, Abdeckung und angegebene Grenzen.
- Abnahmekriterien und Ergebnisse.
- Prüfdatum und verantwortliches Personal.
- Geforderte Geräte-, Referenz- oder Kalibrierangaben.
- Anzeigenpositionen und erforderliche Begleitnachweise.
- Abschließende Entscheidung und autorisierte Freigabereferenzen.
Dies ist eine Planungsliste, kein Ersatz für Berichtsnormen. Vereinbaren Sie gültige Felder und Verknüpfung der Anlagen.
„Bestanden“ lässt sich ohne Abnahmegrundlage schwer bewerten. Ohne identifizierbare Teile nützt ein Bericht wenig im Wareneingang.
Nutzen Sie den Materialrückverfolgbarkeitsleitfaden, um Prüfungen richtig zuzuordnen. Eine Schmelzennummer allein identifiziert keine geprüfte Teilmenge.
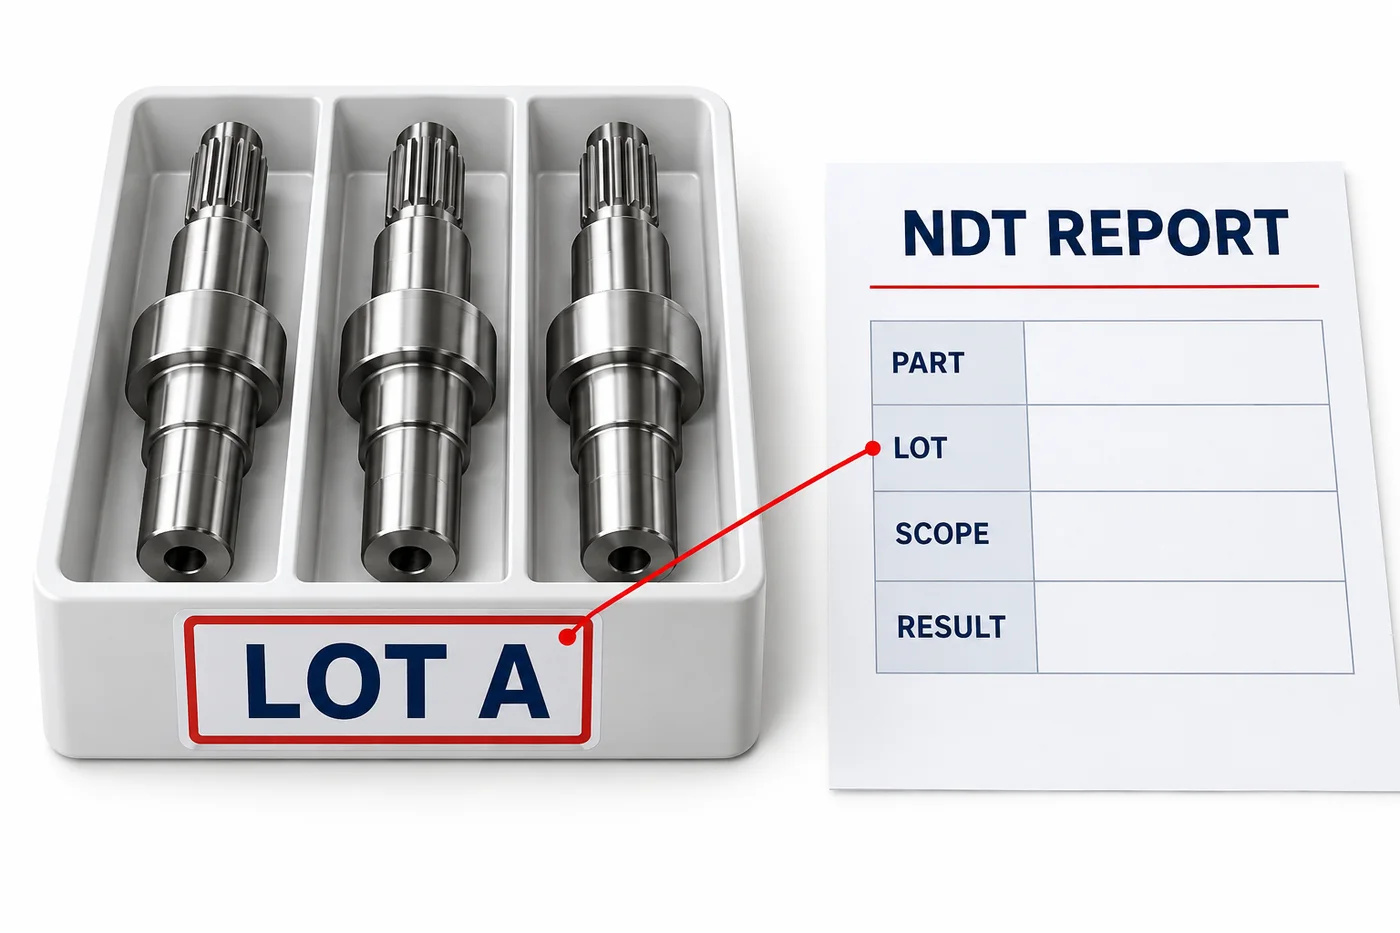
*Illustrative Berichtszuordnung; kein echtes Zeugnis oder tatsächliches Prüfergebnis.*
Anzeigen Und Wiederholprüfungen Kontrolliert Behandeln
Unerwartete Anzeigen benötigen geregelte Bewertung, keine undokumentierten Versuche eines bestandenen Ergebnisses.
Kennzeichnen und separieren Sie betroffene Teile während der Bewertung. Erhalten Sie Originalbericht und Positionsnachweise. Lassen Sie den autorisierten Prüfer nach Anweisung klassifizieren und bewerten.
Nicht jede Reaktion ist ein unzulässiger Riss. Verwerfen Sie umgekehrt relevante Anzeigen nicht wegen bestandener Maßprüfung. Die vereinbarten Kriterien sind maßgeblich.
Definieren Sie den Zweck zusätzlicher Prüfungen. Sie können unsichere Reaktionen klären oder Untersuchungen unterstützen. Halten Sie ursprüngliche und spätere Nachweise verbunden.
Reparatur, lokales Verschleifen oder Nachbearbeitung benötigen gegebenenfalls technische Freigabe. Sie können Maße, Oberfläche und Prüfplan verändern. Definieren Sie Wiederholprüfungen vor Durchführung.
Sonderfreigaben folgen dem autorisierten Kunden- und Qualitätsprozess. Lieferanten dürfen Kriterien nicht stillschweigend für einen Versandtermin ändern.
Auswirkungen Auf Angebot Und Termine Verstehen
Kosten und Zeit hängen vom Umfang ab, nicht allein von „ZfP“.
Größe, Zugang, Vorbereitung und Menge beeinflussen Aufwand. Anweisungsentwicklung, Sonderreferenzen und Berichtstiefe können hinzukommen. Externe Prüfungen benötigen Transport und Handhabung.
Kundenbezeugung und Dokumentenprüfung beeinflussen Termine. Berücksichtigen Sie sie im Angebot. Versprechen Sie Versand nicht vor erforderlichen Freigaben.
Vereinbaren Sie Reinigung, Schutz und Lieferzustand nach der Prüfung. Beherrschen Sie Rückstände und Handhabungseffekte nach dem Prozess. Funktionsflächen müssen weiterhin den Anforderungen entsprechen.
Senden Sie TOPSHAFT Zeichnung und Prüfspezifikation gemeinsam. Fragen Sie nach Erfüllbarkeit der vorgeschlagenen Fertigung und Prüfarrangements. Verfügbarkeit, Anbieterfreigaben und Berichte erfordern Projektbestätigung.
Dieser Leitfaden behauptet keine interne Verfügbarkeit aller Verfahren. Er verspricht auch keine bestimmte Nachweisfähigkeit für jede Geometrie.
Anforderungen In Ein RFQ-Paket Überführen
Hersteller und Prüfdienstleister benötigen denselben kontrollierten Anforderungssatz.
Beginnen Sie mit aktueller Zeichnung und Revision. Fügen Sie die Spezifikation bei statt unzugänglicher Verweise. Nennen Sie Menge und unterschiedliche Konfigurationen.
Markieren Sie Zonen durch Zeichnungsmerkmale oder vereinbarte Skizze. Benennen Sie Stufe und Lieferzustand. Ergänzen Sie Abnahmereferenz und Berichtsformat.
Lassen Sie Angebotsannahmen zu Zugang, Vorbereitung, Ort oder Bezeugung nennen. Klären Sie Ausschlüsse vor Routenfreigabe.
Nutzen Sie diese Reihenfolge:
- Konstruktion definiert Prüfziel und Abnahmegrundlage.
- Prüfer bestätigt Technik und Grenzen.
- Fertigung bestätigt Zugang, Vorbereitung und Stufe.
- Qualität vereinbart Identifikation, Stichprobe, Berichte und Verantwortung.
- Einkauf dokumentiert akzeptierten Umfang und kommerzielle Annahmen.
Halten Sie die Vereinbarung zum Erstmusterprüfplan konsistent. Erstmusterfreigabe hebt keine separate Produktions-ZfP auf.
Prüfen Sie bei Folgeaufträgen Änderungen von Zeichnung, Werkstoff und Route. Ein früher bestandener Bericht genehmigt keine geänderte Prüfung automatisch.
Fordern Sie bei späteren Änderungen überarbeiteten Umfang und Termine. Bestimmen Sie betroffene Teile. Lassen Sie alte und neue Abnahmeanweisungen nicht gleichzeitig aktiv.
Häufige Fragen
Ihr Prüfplan sollte diese Fragen vor Produktion klären.
Ersetzt ZfP Die Maßprüfung?
Nein. Beide betreffen verschiedene Anforderungen. Behalten Sie zeichnungsbezogene Prüfungen und andere vorgeschriebene Tests bei.
Eignet Sich MT Für Jede Edelstahlwelle?
Nein. Geeigneter ferromagnetischer Werkstoff ist erforderlich. Bestätigen Sie tatsächliche Güte und Prüfeignung vorher.
Findet PT Geschlossene Innere Unregelmäßigkeiten?
Nein. PT betrifft Oberflächenöffnungen geeigneter Materialien. Innere Prüfziele brauchen einen passenden anderen Ansatz.
Bedeutet Prüfung Aller Teile Vollständige Abdeckung?
Nein. Teileanzahl und Abdeckung sind verschieden. Definieren Sie beide und dokumentieren Sie Grenzen.
Ist Jede Anzeige Ein Unzulässiger Fehler?
Nein. Sie erfordert Interpretation und Bewertung nach vereinbarten Kriterien. Entscheiden Sie nicht allein nach dem Begriff.
Dürfen Grenzen Erst Nach Prüfung Festgelegt Werden?
Vereinbaren Sie sie vorher. Spätere Änderungen benötigen autorisierte Prüfung, keine informelle Anpassung zum Bestehen.
Müssen Nachgearbeitete Wellen Erneut Geprüft Werden?
Das hängt von Nacharbeit, Ziel und Regeln ab. Holen Sie die freigegebene Entscheidung vor Durchführung ein.
Was Gehört Zu Einer ZfP-Anfrage?
Senden Sie Zeichnung, Werkstoff, Menge, Bereiche, Stufe, Spezifikationen, Kriterien und Berichtsforderungen.
Prüfung Vor Bestellung Definieren
Sinnvolle ZfP beginnt mit klarem Ziel und vereinbarter Abnahme. Definieren Sie Abdeckung, Zeitpunkt und Nachweise vor Produktion. Kontaktieren Sie TOPSHAFT mit Zeichnung und Prüfspezifikation zur Prüfung der vorgeschlagenen Route.