軸の残留磁気:消磁を指定する
軸の残留磁気には、明確な合否要件と再現可能な測定構成が必要です。「出荷前に消磁」とだけ依頼すると、重要な問いが残ります。供給約束を受け入れる前に、材料状態、必要な限界、検査位置、最終工程段階を指定します。
用途の要求から始める
処理や検査方法を選ぶ前に、残留磁気がなぜ重要かを定義します。用途によって、組立時や受入時の磁気状態が指定される場合があります。担当設計チームにその要件の特定を依頼します。すべての軸に同じ限界が必要とは考えないでください。「低磁気が望ましい」という一般的な希望は、完全な合否基準ではありません。
要件を実際の図面、注文書、顧客仕様に結び付けます。解釈を承認できる権限者を特定します。購買は納期や費用を調整しても、独自に技術限界を定義するわけではありません。要件がなければ、生産前に確認を求めます。供給者に都合のよい計器範囲を、意図しない製品仕様にしてはいけません。
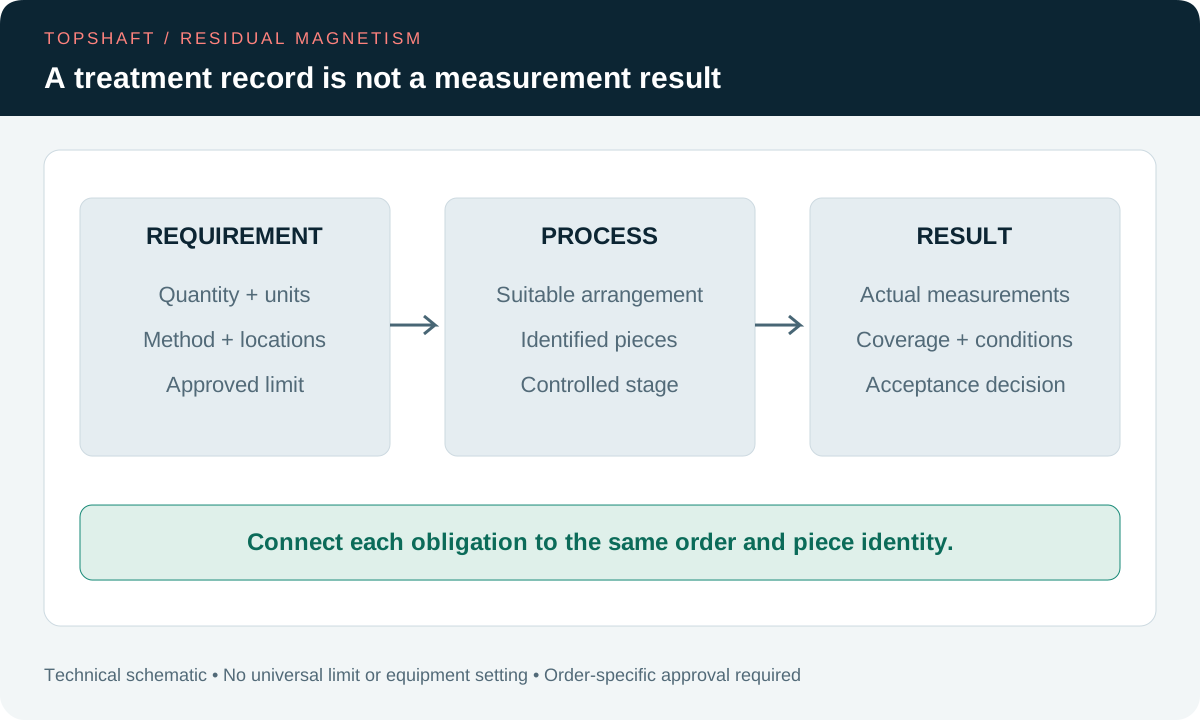
注文全体を通して、意図する判断を明確に保ちます。必要なのは、特定の機械が動いた証拠ではなく、指定最終状態の証拠かもしれません。一方、契約が処理と検証の両方を管理する場合もあります。それぞれの義務を分けて記載します。本記事は購買上の質問を示すもので、普遍的な磁気限界や消磁設備の操作手順ではありません。
材料状態と磁気への接触を特定する
磁気要件の審査には、実際の材料と製造状態が必要です。供給者は「鋼」という言葉だけから挙動を推測するべきではありません。指定合金、熱処理、関連する表面処理を特定します。その定義の管理された変更を記録します。完成寸法が変わらなくても、代替には再度の技術審査が必要な場合があります。
設備メーカーの測定技術の解説は、強磁性部品が外部磁場に接した後に残る磁化を説明します。影響の可能性として磁気クランプや取り扱いを挙げています。この背景情報を使い、実際の工程経路について質問します。各製造工程が同じ磁気状態を作るとは考えないでください。
実際の工程にある磁粉探傷、磁気保持、取り扱いを審査します。関係する場合は、その後の供給者または受入側の作業も含めます。非破壊検査要件には、適用する検査と検査後の義務を示すべきです。き裂検査の結果と残留磁気の合否を混同してはいけません。両者は別の判断を支え、別記録が必要な場合があります。
測定量、単位、合否限界を定義する
結果を審査する前に、測定量、単位、限界を仕様に示します。報告によって単位系や機器の規約が異なる場合があります。担当技術チームに適切な比較の確認を依頼します。どちらも磁気に言及しているというだけで、説明のない数値を比較してはいけません。元の単位と承認済み解釈を記録に残します。
製品限界を、表示分解能、測定範囲、測定不確かさと区別します。それぞれが答える問いは異なります。ゼロ表示は、磁気効果が絶対にないことを自動的に証明しません。その意味は計器と測定構成に依存します。合否表明は、定義した量と合意した方法の範囲に限定するべきです。
無関係な部品や設備カタログから数値限界を借用しないでください。責任を持つ設計・品質権限者が実際の要件を承認しなければなりません。適用する判定規則と報告規約を含めます。仕様が規格を引用する場合は、版と関連要件を特定します。本ガイドは、未指定の規格や顧客手順への適合を確立しません。
計器とプローブの構成を合意する
必要な判断を支えられる測定構成を合意します。計器、プローブの種類、関連構成を特定します。手順が求める校正・検証証拠を確認します。表面に対するプローブの位置決めを定めます。「計器で確認」のような一般的な説明では、受入比較に必要な情報が欠ける場合があります。
Magnafluxの磁界指示計データシートは、磁粉探傷後の残留磁気確認を説明します。その指示は、外部漏洩磁界の値と部品内部の磁束密度を区別しています。この違いによって、値が何を示せるかは限定されます。外部測定を、内部のあらゆる磁気状態の証明として記述してはいけません。
無関係な設備の手順を混ぜず、選定計器の適用指示に従います。承認方法では、プローブの向き、接触または離隔、関連する周囲条件を扱うべきです。必要な背景磁界の確認を記録します。近傍の磁気影響は解釈に作用するため、再現性に必要な条件を特定します。承認根拠なしに補正を作ったり背景値を差し引いたりしてはいけません。
表面範囲とロット抜取を定義する
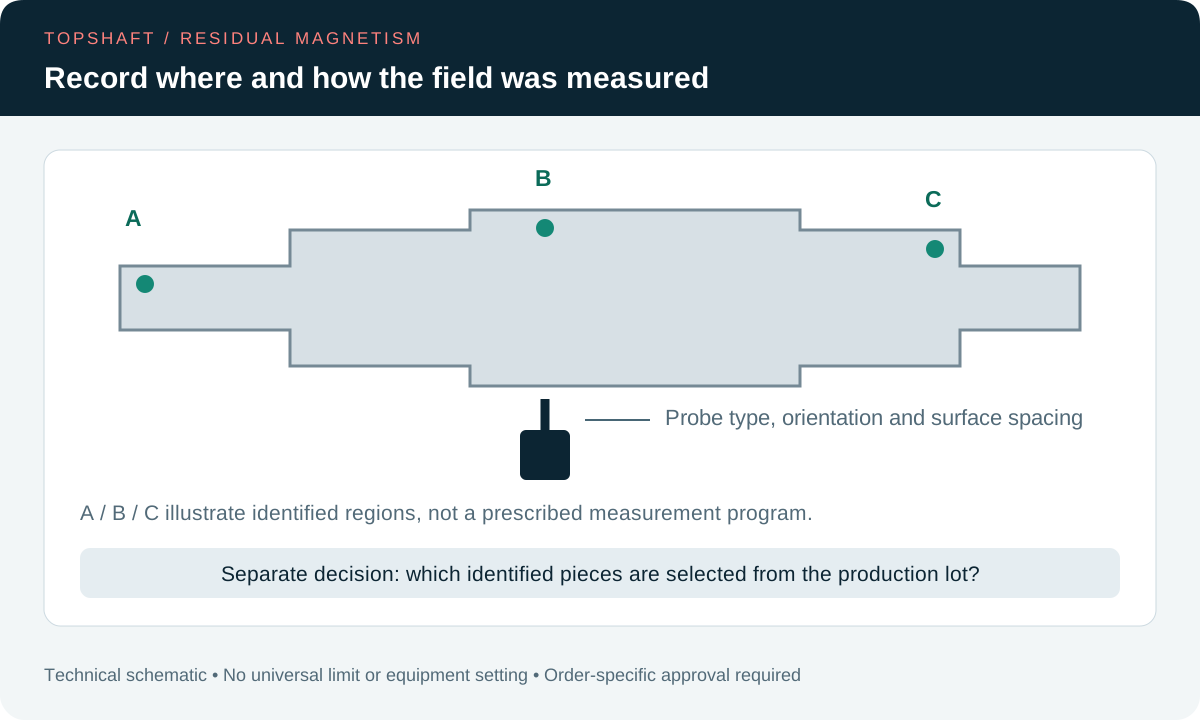
計画では、どこを測るかと、どの部品を選ぶかを分けます。一端の値は軸のすべての位置を表しません。担当検査チームを通して、必要領域と探索戦略を特定します。要件に必要なら、アクセス可能な端部、ジャーナル、移行部、その他の位置を含めます。この一覧を普遍的な手順として示してはいけません。
Maurer Magneticの解説は、プローブ距離、局所磁化、周囲磁界の影響も扱います。これらは、結果に測定条件を添える必要性を示します。選んだ戦略は実際の形状と必要な判断に適合するべきです。アクセスできない表面や組立上の制限を記録します。実際より広い範囲を暗示する報告を受け入れる前に、制限を解決します。
検査抜取計画を使い、ロット内の試験片選定を定義します。結果が各検査部品を識別すべきか、合意した抜取を要約すべきかを示します。ロット識別を選定に結び付けます。1個の徹底検査は全品測定を意味しません。同様に、全品測定しても部品内の探索方法が未定義という問題は解消しません。
消磁と最終検証を分ける
注文が両方を要求する場合は、処理と検証を別の義務として指定します。消磁作業の記録は処理の実施を示します。それだけで最終測定限界への適合は確立しません。その後の検査と必要証拠を定義します。結果を、実際に処理した部品に結び付けます。
担当工程組織が、実部品に適した設備と運用体制を選ぶべきです。一般的な購買記事から設定を指定してはいけません。形状、材料状態、必要な結果には技術的検討が必要です。見積もり時に提案する処理体制を確認します。本記事は、TOPSHAFTが特定の消磁装置を保有したり、すべての磁気要件に対応したりすると主張しません。
部品が合意限界を外れたままなら、その状態を維持し、承認済み処置工程で判断を求めます。再処理で元の結果を消してはいけません。理由、担当承認、後続証拠を記録します。機械のサイクルカウンターを合否結果と扱わないでください。出荷判断には、必要な製品証拠と契約上の工程記録が必要です。
要件を適切な工程段階に置く
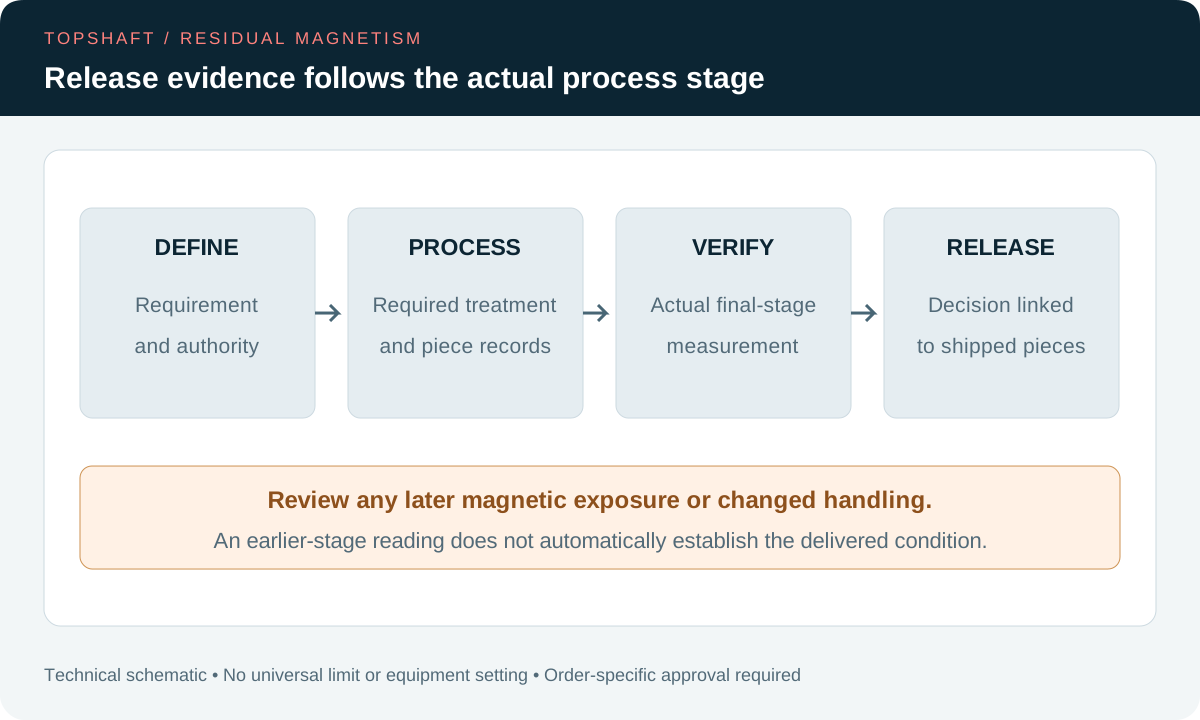
最終検証は、注文が納入時に実際に求める状態を代表するべきです。消磁・測定後の作業を審査します。後の磁気接触や検査が関連状態を変える場合があります。担当技術チームを通して、管理対象の取り扱い制限を特定します。前段階の結果が、最終状態が不変であることを自動的に証明するわけではありません。
この審査を洗浄、保護、包装要件と調整します。軸の清浄度仕様は、別の汚染証拠を扱います。消磁は洗浄の代わりではなく、清潔な外観も磁気適合を確立しません。一方の工程が他方を証明すると考えず、必要な結果をそれぞれ定義します。承認計画の下で後続作業に追加検証が必要か確認します。
納入側と受入側の前提をそろえます。顧客の取り扱い経路で新しい磁気接触が生じるなら、その段階を誰が管理・検証するか協議します。将来のすべての環境で同じ値を約束してはいけません。実際の出荷合否状態と適用測定構成を文書化します。この境界は、納入時の不適合と、調査が必要な後発変化を区別する助けになります。
| 要件領域 | 必要な合意 | 保持する証拠 |
|---|---|---|
| 製品定義 | 材料状態と磁気要件 | 図面または仕様参照 |
| 測定 | 量、単位、計器、プローブ構成 | 承認済み方法と構成 |
| 範囲 | 表面探索と選定部品 | 位置、識別、制限 |
| 処理 | 必要処理と製造段階 | 必要に応じた実際の工程記録 |
| 出荷判定 | 限界、判定規則、権限 | 出荷部品に結び付いた結果 |
部品を不合格にする前に異なる値を調査する
供給者と受入結果が異なる理由を判断する前に、測定定義を比較します。両報告が同じ部品・状態を扱うことを確認します。単位、位置、プローブ構成、関連周囲条件を比較します。各元記録を保持します。不一致は測定条件の違いを示す場合も、製品問題を確認する場合もあります。どちらの結論も直ちに推測するべきではありません。
例えば仮想の供給者が、包装前に合意した端部位置を記録します。受入側は異なるプローブ構成で別位置を確認します。これらはまだ同条件の比較ではありません。両チームに、識別済み部品で承認方法を再現してもらいます。変更条件と管理された検証が示す内容を記録します。小さい方の値を選んではいけません。
適合評価に影響する場合は、合意した測定不確かさの方法を使います。争点となる値を見てから新しい合否余裕を作ってはいけません。確認された問題に追加処理や特採が必要なら、必要な権限者の承認を得ます。手直しと特採のガイドは提案措置と正式な出荷承認を分けます。納期圧力が高まっても、この区別を保ちます。
追跡可能な結果と明確な処置を求める
報告書では注文に従い、部品、改訂、ロット、検査試験片を識別します。検査段階と適用要件参照を含めます。測定量、単位、計器、関連プローブ構成を記録します。実際の範囲と制限を説明します。個別位置や画像が必要なら、同じ管理記録に結び付けます。
未完了作業を明記します。空欄を適合状態と解釈するべきではありません。処理記録で欠落した検証欄を黙って補ってはいけません。承認済み確認事項と再測定を理由とともに保持します。受入担当者が、確立した内容と未解決事項を理解できるようにします。出荷前に必要な処置を、権限を持つ審査者に文書化してもらいます。
処理、検査、保留、出荷承認の数量を照合します。必要判断が完了するまで対象部品を区別します。履歴を残さず元の不合格結果を後の結果で置き換えてはいけません。追跡性の体制で識別のつながりを維持するべきです。識別は判断を支えますが、それ自体で磁気適合を証明しません。
実現可能なTOPSHAFT見積依頼を準備する
消磁を受諾済みサービス約束と扱う前に、完全な磁気要件を送付します。正式発行図面、材料状態、必要な製造段階を含めます。既に定義済みなら、限界、単位、測定方法、表面範囲を提供します。注文数量、ロット抜取、報告の期待を追加します。供給者に答えを作らせず、未解決技術質問を明示します。
実際の問い合わせについて、TOPSHAFTに処理・検証体制の確認を求めます。本記事は特定の機械、計器、認証、定量的磁気能力を検証しません。内部・外部いずれの提案処理にも注文別審査が必要です。要件に対応できなければ、受諾前に制限を解決します。確認済みの範囲は、幅広いが裏付けのない能力主張より有用な安心を提供します。
見積もり中に費用と日程の要因を審査します。形状、取り扱い、設備利用、試験片選定、報告が提案体制に影響します。普遍的な価格や所要時間を推測してはいけません。再注文では材料、経路、合否要件が引き続き適用されるか確認します。軸の見積依頼チェックリストで商務・技術資料をそろえてから製造を約束します。
よくある質問
回答は実際の注文、材料状態、合意した測定手順に従うべきです。これらの質問は判断の境界を明確にし、普遍的な磁気限界を指定しません。
消磁済みは磁気が絶対ゼロという意味ですか?
購買上の完全な定義にはなりません。測定量、方法、合否限界を指定します。ゼロ表示の意味は測定構成の中にあります。すべての位置、計器、内部磁気状態へ拡張してはいけません。
すべての軸に同じ限界を使えますか?
普遍的な限界を推測するべきではありません。用途要件、材料状態、合意した検証根拠が実際の仕様を決めます。担当設計権限者に承認を求めます。無関係な部品の限界を注文へコピーしてはいけません。
磁粉探傷は磁気合格を証明しますか?
自動的には証明しません。探傷結果は指定欠陥の検出要件に関係します。必要な検査後の消磁と残留磁界確認には、それぞれ合意した証拠が必要です。出荷記録で結果を区別します。
受入側は別の計器で再確認できますか?
同じ合否判断を支えられるのは、適切な合意済み比較だけです。計器とプローブの違いで解釈が変わる場合があります。まず方法、位置、向き、周囲条件を比較します。必要な方法変更は、担当技術権限者を通して解決します。
磁気要件を送付する
生産前に処理、測定、出荷証拠を定義すれば曖昧さを防げます。図面と磁気要件を添えてTOPSHAFTにお問い合わせください。実際の処理体制、検査範囲、報告責任の確認を求めてください。