
So spezifizieren Sie die Wärmebehandlung der Welle: Härte, Einsatztiefe und Endschliff
Eine Wärmebehandlung kann einer Welle die Festigkeit, Verschleißfestigkeit, Ermüdungsreaktion oder Dimensionsstabilität verleihen, die für ihre Anwendung erforderlich ist. Außerdem können Größe, Geradheit, Rundlauf, Oberflächenzustand und die richtige Bearbeitungsreihenfolge geändert werden. Eine verwendbare Wellenwärmebehandlungsspezifikation identifiziert daher mehr als nur eine Härtezahl. Es verbindet Material, Behandlungsweg, gehärtete Fläche, Überprüfungsmethode und endgültige Endabmessungen.
In diesem Leitfaden wird erläutert, was ein Engineering- oder Beschaffungsteam in die Zeichnung und Angebotsanfrage aufnehmen sollte. Es ist kein Ersatz für die Materialauswahl, das metallurgische Design oder die Genehmigung durch die zuständige Designbehörde.
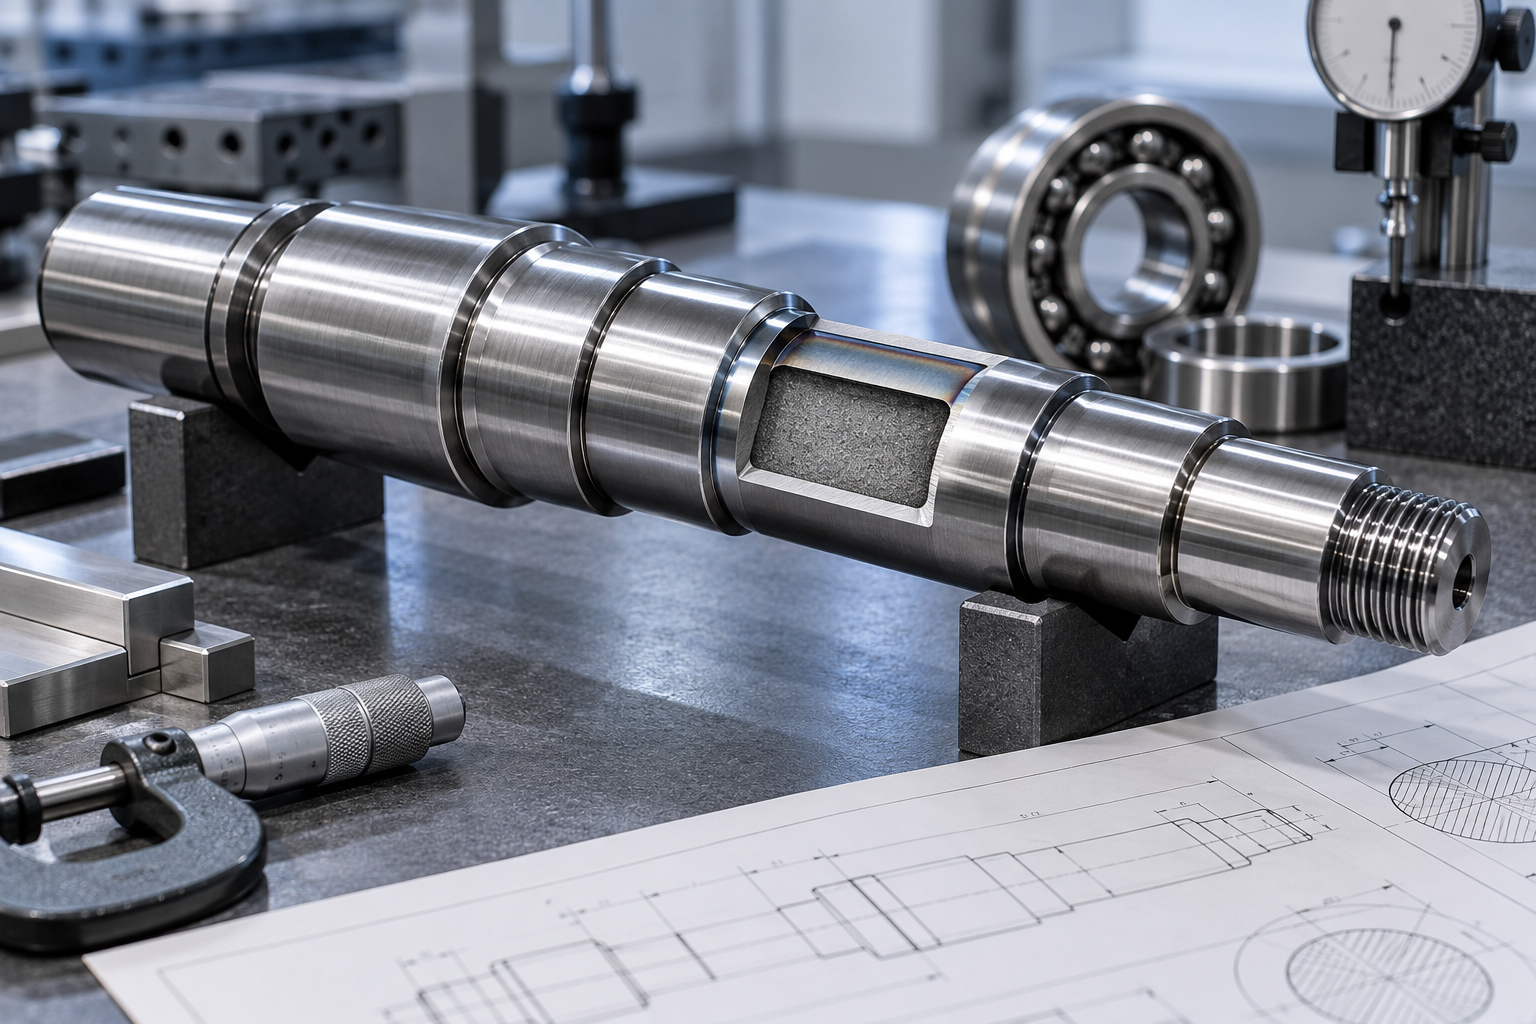
*Veranschaulichendes technisches Bild: Eine fertige Welle und eine Zeichnung zeigen, warum die gehärtete Zone, der Kern und die endgültige Zapfengeometrie zusammen betrachtet werden müssen. Es handelt sich nicht um ein Foto einer TOPSHAFT-Anlage.*
Beginnen Sie mit der Funktion, nicht mit einer allgemeinen Härteanmerkung
Die richtige Wärmebehandlung folgt dem Betriebsproblem. Ein Lagerzapfen benötigt möglicherweise eine lokale Verschleißfestigkeit. Eine belastete Antriebswelle benötigt möglicherweise über einen größeren Abschnitt Festigkeit und Zähigkeit. Eine Getriebeschnittstelle kann eine harte Arbeitsfläche benötigen, während der Stützkern Stößen standhalten muss. Eine korrosionsgefährdete Welle kann stattdessen von einer rostfreien Güteklasse und einem bestimmten Zustand abhängen.
Wenn man nur „Wärmebehandlung auf 58 HRC“ schreibt, bleiben wichtige Fragen unbeantwortet. Welches Material wird behandelt? Welche Oberfläche braucht diese Härte? Wird das Ergebnis an der Oberfläche, in einer Schnitttiefe oder über den gesamten Querschnitt gemessen? Gilt der Wert vor oder nach dem Schleifen? Kann ein kleiner, nicht funktionsfähiger Bereich weicher sein? Diese Fragen wirken sich auf Routing, Werkzeuge, Verzugszugabe, Inspektion, Kosten und Akzeptanz aus.
Beginnen Sie die Zeichnungsüberprüfung mit diesen funktionalen Eingaben:
- Wellenmaterial, Materialstandard und Lieferzustand.
- Die belastete, gleitende, rollende oder dichtende Oberfläche, die behandelt werden muss.
- Den erforderlichen Härtebereich und die Härteskala.
- Gegebenenfalls die erforderliche Härtetiefe bzw. wirksame Härtetiefe.
- Ob die Aushärtung lokal erfolgt oder sich über das gesamte Teil erstreckt.
- Die endgültigen Maß-, Form- und Oberflächenanforderungen.
- Die erforderliche Testmethode, der Probenahmeplan und die Aufzeichnungen.
Bei vielen Projekten lässt sich das Material nicht von der Bearbeitung trennen. Ein Stahl mit mittlerem Kohlenstoffgehalt, ein aufkohlender Stahl mit niedrigem Kohlenstoffgehalt, ein durchhärtender legierter Stahl und ein ausscheidungshärtender rostfreier Stahl reagieren nicht auf den gleichen Weg. Wenn in der Kundenzeichnung eine genaue Güte und Beschaffenheit angegeben ist, sollte ein Lieferant nicht stillschweigend einen „ähnlichen“ Stahl ersetzen. Jede Alternative bedarf der Genehmigung der Designbehörde.
Wählen Sie den Behandlungsweg, der der erforderlichen Eigenschaft entspricht
Unterschiedliche Routen führen zu unterschiedlichen Härteverteilungen. Die Trasse sollte entsprechend dem Funktionsbereich, dem Schachtquerschnitt und dem endgültigen Fertigungsplan ausgewählt werden.
| Behandlungsrichtung | Typischer Grund, darüber nachzudenken | Wichtige Fragen zum Zeichnen |
|---|---|---|
| Abschrecken und Anlassen | Stärke und Zähigkeit durch einen größeren Querschnitt | Materialqualität, Endhärtebereich, Abschnittsgröße, Endbearbeitungszugabe |
| Induktionshärten | Lokale Verhärtung an Zapfen, Keilwellen oder Verschleißflächen | Position des gehärteten Bandes, axiale Länge, Härte, wirksame Tiefe, Übergangsgrenzen |
| Aufkohlen oder Carbonitrieren | Hartschalenkoffer mit Stützkern auf geeigneten Stählen | Sorte, Festlegung der Härtetiefe, abzudeckende Bereiche, endgültige Schleifzugabe |
| Nitrieren | Kontrollierte Oberflächenhärte und Verschleißreaktion mit begrenztem Materialabtrag nach dem Prozess | Nitriertiefe, ggf. Verbindungsschichtanforderung, Finish-Reihenfolge |
| Ausscheidungshärtung | Spezifizierter Festigkeitszustand in geeigneten Edelstahl- oder Legierungsqualitäten | Genauer Zustand, Materialspezifikation, Endeigenschaften und Verzerrungskontrollen |
| Stressabbauend | Restspannungseffekte zwischen Bearbeitungsschritten reduzieren | Etappe in der Route, zulässige Endbearbeitung, Maßüberprüfungspunkt |
Dabei handelt es sich um Prozessanweisungen, nicht um automatische Entscheidungen. Die Reaktion auf die Wärmebehandlung hängt von der Zusammensetzung, der anfänglichen Mikrostruktur, der Geometrie, dem Ofen- oder Induktionsaufbau, der Abschreckmethode und der vorherigen Bearbeitung ab. Ein großer abgestufter Schaft mit abrupten Schultern kann sich anders verhalten als ein einfacher Stab mit kleinem Durchmesser, selbst wenn beide das gleiche Material verwenden.
Induktionshärten wird häufig für Wellen diskutiert, da sich die Behandlung auf einen Zapfen oder eine Keilverzahnung konzentrieren kann. Die Zeichnung muss die behandelte Region zeigen. Geben Sie die axialen Grenzen und die relevanten Durchmesser an und geben Sie an, ob Übergangszonen oder angrenzende Flächen funktional empfindlich sind. Ein Hinweis wie „induktionsgehärteter Zapfen“ ist unvollständig, wenn der Käufer nicht die Länge, Tiefe, Härte und Endabmessung des Zapfens definiert hat.
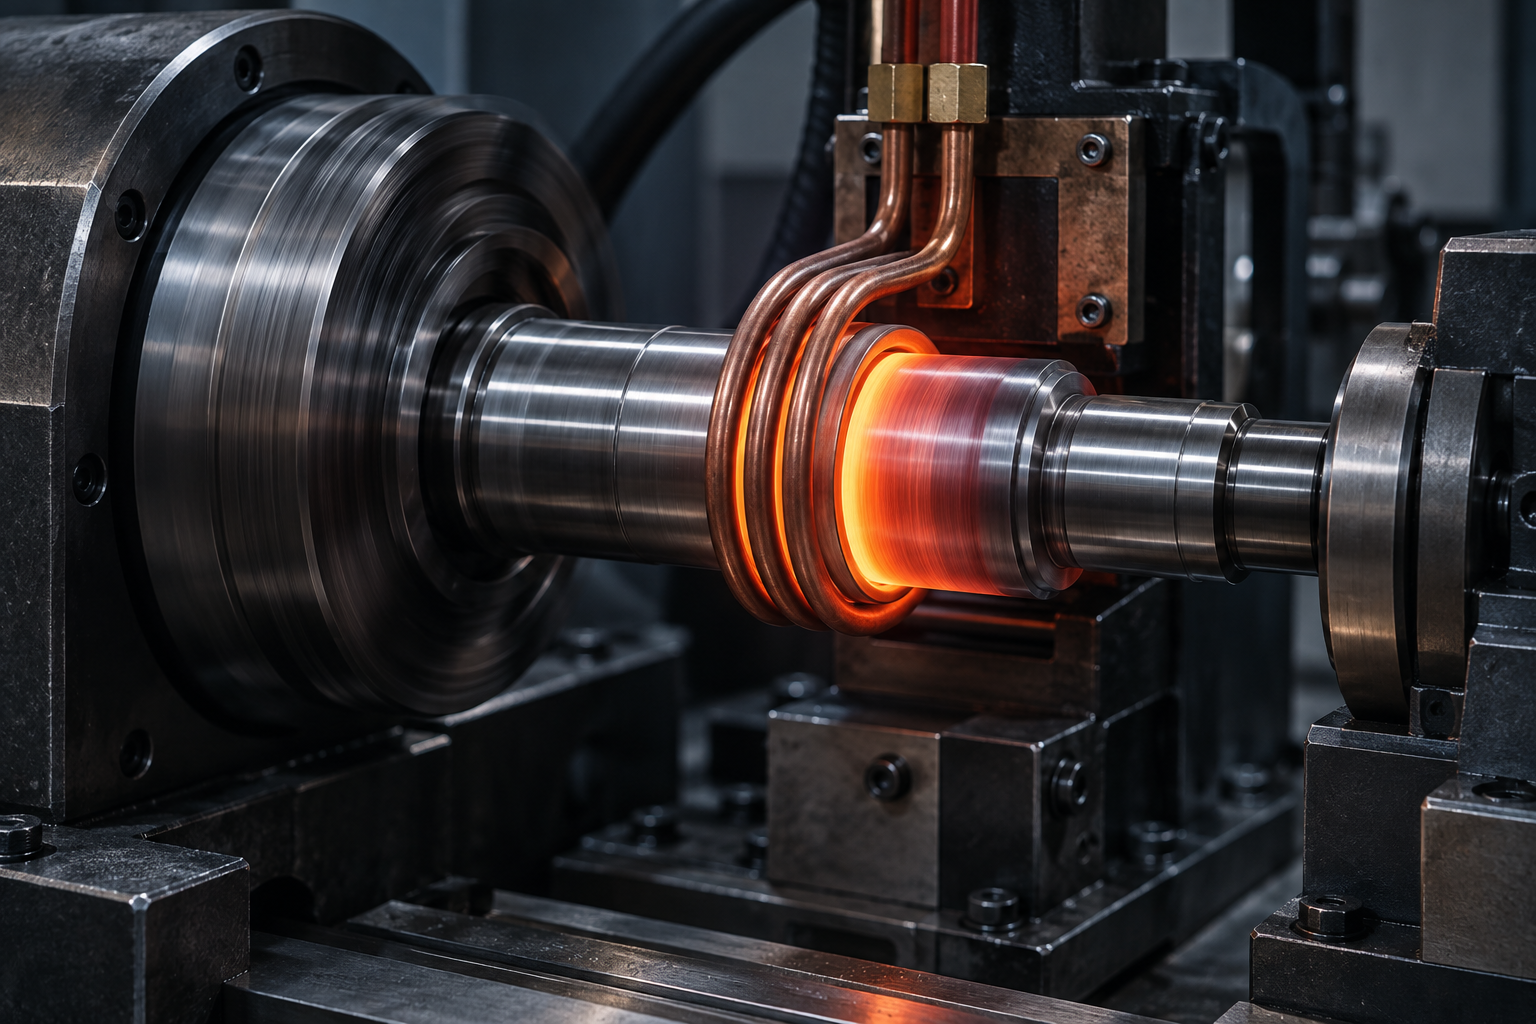
*Anschauliches technisches Bild: Eine Kupferspule erhitzt einen definierten Wellenzapfen. Es ist kein Beweis für eine TOPSHAFT-Prozesslinie.*
Geben Sie die Härte mit der Messmethode an
Härte ist ein gemessenes Ergebnis, keine selbsterklärende Materialeigenschaft. In einer Zeichnung sollten der erforderliche Bereich und Maßstab angegeben sein, z. B. HRC, HRB, HV oder HK, sowie der Testort und die anwendbare Testmethode, sofern das Projekt dies erfordert. Die Position ist wichtig, da ein Messwert an einer Zapfenoberfläche möglicherweise nicht den Kern einer großen Welle beschreibt und ein einzelner Messwert an einem komplexen Teil möglicherweise nicht den vollständigen Zustand darstellt.
Rockwell-Tests werden häufig zur Akzeptanz und Prozesskontrolle eingesetzt. ASTM E18 beschreibt Rockwell- und oberflächliche Rockwell-Tests und weist darauf hin, dass ein Härtewert an einer Stelle möglicherweise nicht die physikalischen Eigenschaften des gesamten Teils widerspiegelt. Das ist ein praktischer Grund, anzugeben, wo der Test abgelegt werden sollte, anstatt nur eine Zahl aufzuschreiben.
Die Meldeanweisung sollte antworten:
- Welche Härteskala ist erforderlich?
- Wo ist der Testort bzw. erlaubte Testcoupon?
- Ist die gemessene Oberfläche die gelieferte Oberfläche oder ein vorgesehener Opferort?
- Wie viele Messungen sind erforderlich und wie sollen die Ergebnisse aufgezeichnet werden?
- Gilt der Wert nach dem abschließenden Schleifen, Beschichten oder anderen Nachbearbeiten?
Bei sehr kleinen gehärteten Zonen ist möglicherweise eine Mikroeindringung anstelle eines herkömmlichen Oberflächentests erforderlich. ASTM E384 erklärt, dass Mikroindentation lokalisierte Härteschwankungen und -gradienten über kurze Distanzen quantifizieren kann. Dies macht es für behandelte Gehäuse, nitrierte Schichten und andere Bereiche relevant, in denen sich der Zustand von der Oberfläche zum Kern schnell ändert. Die verantwortliche Spezifikation muss noch das Akzeptanzkriterium festlegen. Eine generische „Mikrohärteprüfung“ allein reicht nicht aus.
Definieren Sie die Falltiefe, anstatt sie anzunehmen
„Falltiefe“ wird oft lose verwendet. Dabei kann es sich um die sichtbar veränderte Zone, die Tiefe bis zu einer definierten Härteschwelle oder um ein nominelles Bearbeitungsergebnis handeln. Diese Definitionen sind nicht austauschbar. In der Zeichnung oder der referenzierten Spezifikation muss angegeben werden, welche Tiefe für das Projekt bedeutet.
Für eine funktionale Fallanforderung klären Sie mindestens vier Punkte:
- Der Tiefenbezug: Gesamtfall, effektiver Fall oder eine andere vereinbarte Definition.
- Der Härteschwellenwert, der bei Bedarf zur Definition der effektiven Tiefe verwendet wird.
- Die Messmethode: Schnittmetallographie, Härtetraverse oder eine andere zugelassene Methode.
- Der Messort und die Ausrichtung des Teils oder Coupons.
Ein effektiver Fall wird üblicherweise mit einer geschnittenen Probe und einem Härteverlauf von der Oberfläche zum Kern demonstriert. Ein nur an der Oberfläche gemessener Wert kann das Tiefenprofil nicht ermitteln. Die Mikroeindringung ist nützlich, da sie Härteänderungen über kleine Distanzen auswerten kann, allerdings müssen die Probenvorbereitung, die Kraft, der Abstand und die Berichtsanforderungen kontrolliert werden. Wenn anstelle des Produktionsschafts ein Coupon verwendet wird, sollten dessen Material, thermische Belastung und Repräsentativität vor der Produktion vereinbart werden.
Spezifizieren Sie nicht einen tieferen Fall, nur weil „mehr besser ist“. Eine zu große Tiefe kann das Verformungsrisiko, die Zykluszeit, die Kosten und das Gleichgewicht zwischen Oberflächenverschleißreaktion und Kernleistung verändern. Die erforderliche Tiefe sollte sich aus Kontaktspannung, Belastung, Material, Geometrie und Designvalidierung ergeben.
Zeichnen Sie die gehärtete Zone als Funktionsmerkmal
Für eine lokale Behandlung verwenden Sie die Schachtzeichnung, um die Zone zu definieren. Zeigen Sie die axiale Länge, Start- und Endpositionen, Durchmesser, Schultern, Aussparungen, Splines oder Zahnradmerkmale an, die innerhalb oder außerhalb der Behandlungsgrenze liegen. Geben Sie an, ob für die angrenzende Fläche, Verrundung oder den Übergangsbereich eine Anforderung besteht.
Dies ist besonders wichtig im Bereich der Lager- und Dichtungsschnittstellen. Ein gehärteter Zapfen kann eine Anforderung an die Oberflächenhärte erfüllen, während ein scharfer Übergang oder eine unbeabsichtigt behandelte Schulter Probleme bei der Montage verursachen. Die Zeichnung sollte alle Oberflächen angeben, die bearbeitbar bleiben, eine bestimmte Oberfläche beibehalten oder für einen späteren Arbeitsgang unbehandelt bleiben müssen.
Wenn eine Welle mehrere Funktionsbereiche enthält, verwenden Sie separate Notizen, anstatt für jedes Merkmal eine umfassende Wärmebehandlungsnotiz anzubringen. Eine rotierende Motorwelle erfordert möglicherweise eine harte Lagerzone, einen kontrollierten Sitz für einen Rotorsitz und andere Anforderungen an ein Gewindeende. Eine Getriebewelle kann Überlegungen zu Zähnen, Keilverzahnungen oder Schultern hinzufügen. Klar abgegrenzte Callouts reduzieren Meinungsverschiedenheiten während der Angebotserstellung und der Überprüfung des ersten Artikels.
Planen Sie die Bearbeitungssequenz, bevor Sie sich auf Toleranzen festlegen
Die Wärmebehandlung sollte als Teil des Herstellungsprozesses geplant werden. Es handelt sich nicht einfach um eine abschließende externe Operation. Eine grobe Bearbeitung kann Restspannungen lösen. Durch Erhitzen und Abkühlen können Größe und Form verändert werden. Durch die Endbearbeitung kann ein Teil einer behandelten Schicht entfernt werden. Durch Schleifen kann die Abmessung eines Zapfens korrigiert werden, es darf jedoch nicht mehr gehärtetes Material entfernt werden, als die Konstruktion zulässt.
Für eine Welle mit kritischen Lagerzapfen kann ein praktischer Weg eine Grobbearbeitung, Behandlung, ggf. einen kontrollierten Richtschritt und abschließendes Schleifen oder Fertigbearbeiten umfassen. Die genaue Reihenfolge hängt vom Material, der Wellengeometrie, den Eigenschaftszielen, der Ausrüstung und den Zeichnungstoleranzen ab. Es sollte überprüft werden, bevor ein ungewöhnlich enger Durchmesser-, Geradheits- oder Rundlaufwert akzeptiert wird.
In der technischen ASM-Literatur zum Wärmebehandlungsverzug werden Komponentendesign, Ausgangszustand, Bearbeitungsverfahren und Wärmebehandlungsbedingungen als zusammenhängende Faktoren identifiziert. Dieser Zusammenhang ist für Käufer wichtig: Ein Verzerrungsproblem lässt sich nicht immer dadurch lösen, dass man ein strengeres Endkontrollergebnis verlangt. Der bessere Ansatz besteht darin, die kritischen Merkmale frühzeitig zu definieren, bei Bedarf entsprechende Aufmaße für die Endbearbeitung beizubehalten und sich auf die Bedingungen für die Endkontrolle zu einigen.
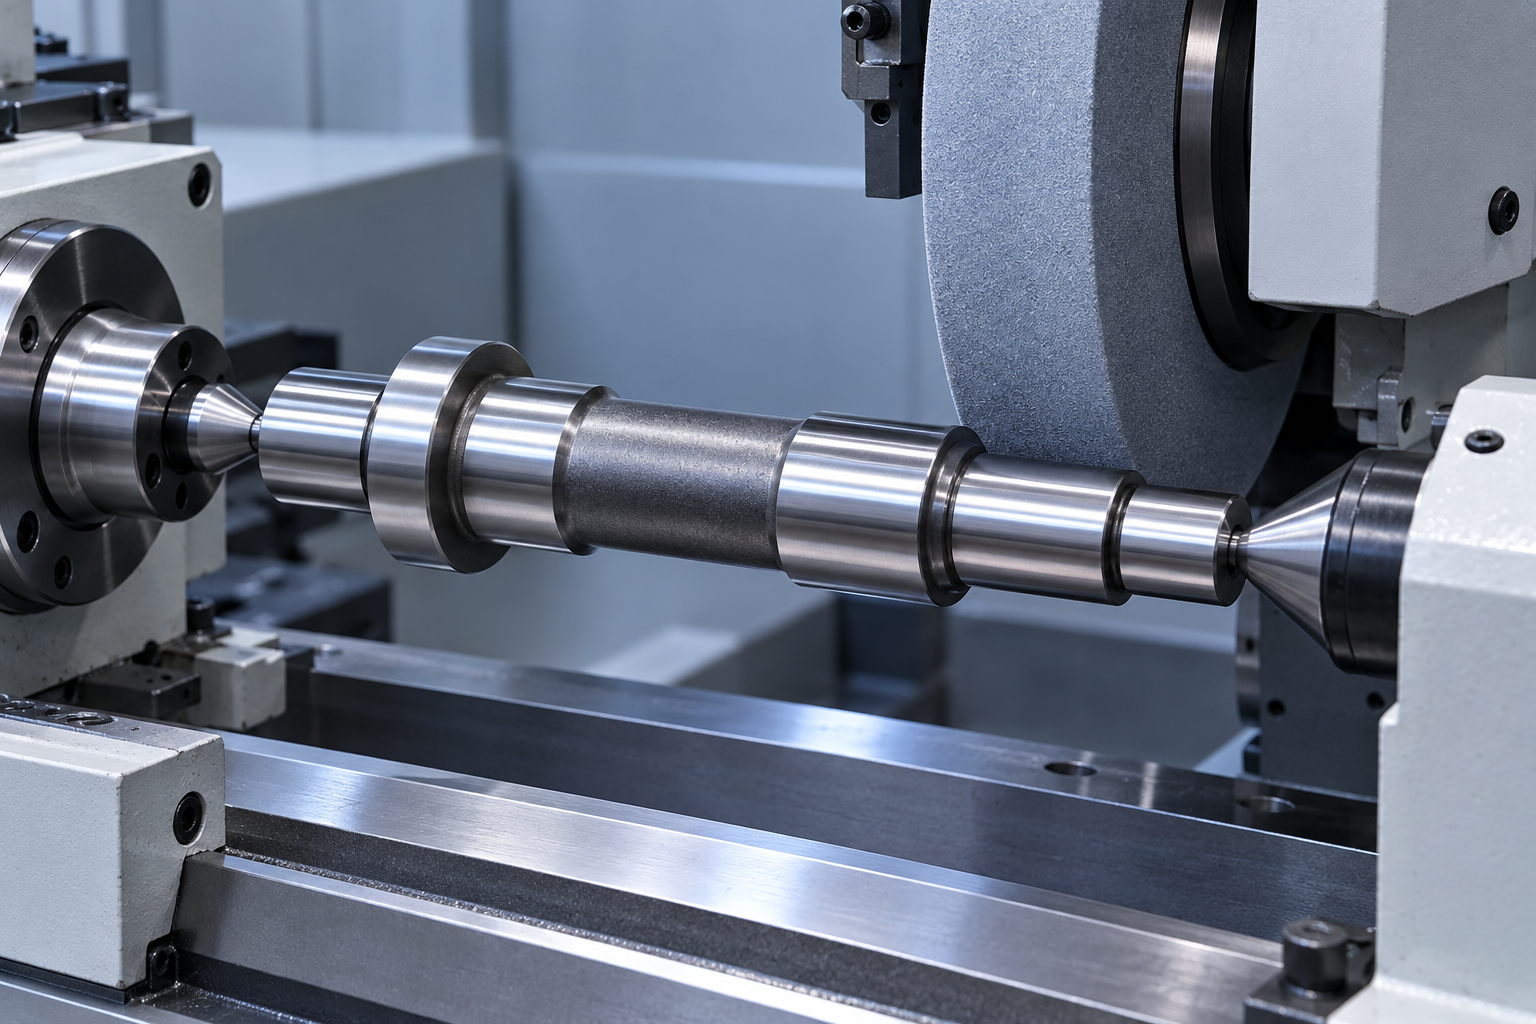
*Veranschaulichendes technisches Bild: Ein Schaft wird zwischen den Zentren getragen, um eine kontrollierte Endbearbeitung nach der Behandlung zu ermöglichen. Es handelt sich nicht um ein Foto einer TOPSHAFT-Anlage.*
Geben Sie an, ob Maße vor oder nach der Behandlung und vor oder nach der Beschichtung gelten. Beispielsweise kann es sein, dass ein Lagerzapfen nach dem Schleifen einen endgültigen Durchmesser und eine endgültige Oberflächenbeschaffenheit benötigt. Für eine Gewinde- oder Presspassung ist möglicherweise eine separate Begrenzung vor der Beschichtung erforderlich. Ein Wärmebehandlungsvermerk, der den Endzustand außer Acht lässt, kann in einem Zwischenstadium zu einem Prüfergebnis führen, das zwar technisch korrekt, aber für die Montage ungeeignet ist.
Oberflächenbeschaffenheit, Form und Behandlung miteinander verbinden
Die Härte allein ergibt noch kein Arbeitstagebuch. Ein Lagersitz, eine Dichtungsfläche oder eine Gleitfläche erfordern möglicherweise auch eine definierte Oberflächenbeschaffenheit, Durchmessertoleranz, Rundheit, Zylindrizität, Geradheit oder Unrundheit. Diese Steuerelemente interagieren.
Für einen Lagerzapfen verbinden Sie den Behandlungshinweis mit dem Leitfaden zur Spezifikation des Lagerzapfens, dem Leitfaden zur Wellenoberflächenbeschaffenheit und dem Leitfaden zur Wellenrundlauftoleranz. Das Teil sollte als System bewertet werden: Materialzustand, lokale Härte, endgültige Oberfläche, Bezugsbeziehung und Prüfmethode.
Vermeiden Sie es, standardmäßig jede Oberfläche mit einem strikten Finish zu versehen. Zweckgebundene Grundstücke verdienen gezielte Anforderungen. Bei berührungslosen Spieldurchmessern ist dies möglicherweise nicht der Fall. Dadurch wird die Zeichnung klarer und unnötige Bearbeitungskosten können vermieden werden.
Definieren Sie Inspektionsaufzeichnungen während des Angebots
Inspektionsnachweise sollten Teil der Auftragsprüfung sein und kein nachträglicher Einfall. Fragen Sie nach den spezifischen Unterlagen, die das Projekt benötigt. Abhängig vom vereinbarten Umfang kann dies ein Materialzertifikat, eine Schmelz- oder Chargenrückverfolgbarkeit, ein Behandlungszertifikat, ein Härtebericht, ein Härtetiefenbericht, ein Maßbericht, ein Erstmusterbericht oder eine Konformitätsbescheinigung umfassen.
Der Käufer sollte auch die Sampling-Logik definieren. Wird die Härte bei jedem Teil, per Los, auf einem Coupon oder nur beim ersten Artikel geprüft? Sind Teststandorte auf einer nicht funktionsfähigen Erweiterung zulässig? Ist eine zerstörerische Aufteilung auf einem repräsentativen Coupon zulässig? Diese Auswahl wirkt sich auf Kosten und Durchlaufzeit aus und gehört daher in die Angebotsanfrage, wenn sie obligatorisch ist.
Die Inspektions- und Qualitätsfähigkeiten von TOPSHAFT basieren auf zeichnungsdefinierten Abmessungen und vereinbarten Aufzeichnungen. Für einen behandlungskontrollierten Schacht reichen Sie die Zeichnung mit den Material-, Eigenschafts- und Dokumentationsanforderungen ein, damit der Herstellungs- und Inspektionsweg gemeinsam überprüft werden kann.
Häufige Spezifikationsfehler, die es zu vermeiden gilt
Angabe der Härte ohne Skala oder Ort. Eine Zahl allein definiert nicht das Instrument, den Testpunkt oder die Akzeptanzbasis.
Forderung einer Falltiefe ohne Definition. Geben Sie an, ob es sich um eine Gesamttiefe oder eine effektive Tiefe handelt, geben Sie gegebenenfalls den Schwellenwert und den Verifizierungsansatz an.
Behandeln Sie alle Wellenoberflächen als gleich. Identifizieren Sie die Funktionszapfen, Keilverzahnungen, Zähne oder Kontaktzonen. Erzwingen Sie nicht überall die gleiche Behandlung und Veredelung, es sei denn, das Design erfordert dies.
Der Nachbehandlungsprozess wird ignoriert. Bei strammen Zapfen ist möglicherweise ein Feinschliff und eine abschließende Schleifroute erforderlich. Die Zeichnung muss es zulassen.
Akzeptieren einer Materialsubstitution allein aufgrund des Namens. Eine vorgeschlagene Alternative kann sich auf die Härtbarkeit, das Verzerrungsverhalten, die Korrosionsbeständigkeit oder die Dokumentation auswirken. Holen Sie die technische Genehmigung ein.
Anfordern von Berichten nach der Bestellung. Wenn Rückverfolgbarkeit oder zerstörende Falltiefenprüfung erforderlich ist, definieren Sie dies bei der Angebots- und Auftragsprüfung.
Eine Checkliste mit Zeichnungshinweisen für die Wellenwärmebehandlung
Bevor Sie ein Angebot anfordern, prüfen Sie, ob das Paket die folgenden Fragen beantwortet:
- Welche Materialgüte, Norm und Ausgangsbedingung gelten?
- Welcher Behandlungsweg bzw. welcher metallurgische Endzustand ist erforderlich?
- Welche Oberflächen müssen behandelt werden und wie lauten die genauen Zonengrenzen?
- Welcher Härtebereich, welche Skala und welcher Prüfort gelten?
- Ist Gehäusetiefe erforderlich? Wenn ja, wie wird es definiert und überprüft?
- Welche Maße und Oberflächen gelten nach der Bearbeitung und dem Endschliff?
- Welche Geradheits-, Rundlauf- oder Bezugsbeziehungen bleiben nach der Behandlung kritisch?
- Welche Aufzeichnungen, Muster, Coupons und Prüfberichte sind erforderlich?
- Welche Menge und welches Projektstadium gelten: Prototyp, Validierung oder Wiederholungsproduktion?
Häufig gestellte Fragen
Kann eine Welle nach der Endbearbeitung wärmebehandelt werden?
Dies ist möglich, aber die Route muss Dimensionsänderungen, Verzerrungen und mögliche Oberflächenänderungen berücksichtigen. Kritische Merkmale erfordern häufig eine abschließende Nachbearbeitung nach der Behandlung.
Ist ein höherer HRC-Wert für eine Welle immer besser?
Nein. Die erforderliche Härte hängt von Verschleiß, Belastung, Zähigkeit, Ermüdung, Material, Geometrie und dem Gegenstück ab. Für manche Anwendungen kann eine zu hohe Härte ungeeignet sein.
Wie wird die Falltiefe überprüft?
Die vereinbarte Methode kann eine geschnittene Probe und einen Härteverlauf verwenden. In der Zeichnung müssen die Basis der Einhülltiefe, der Messort und das Abnahmekriterium festgelegt werden.
Kann nur ein Journal induktionsgehärtet werden?
Ja, die lokalisierte Härtung kann für ein definiertes Journal oder Feature überprüft werden. In der Zeichnung sollten der behandelte Bereich, die Härte, die Tiefe, die Übergangsgrenzen und der endgültige Maßzustand angegeben werden.
Sind Sie bereit, Ihre Wellenanforderungen zu überprüfen?
Senden Sie die Wellenzeichnung, Material- und Behandlungsanforderungen, Funktionszonen, Menge, Toleranz und Prüfanforderungen für eine praktische Fertigungsüberprüfung. Wenn noch ein Wärmebehandlungsweg oder eine Materialalternative offen ist, geben Sie die Informationen zu Belastung, Verschleiß, Korrosion, Temperatur und passenden Komponenten an, die die Entscheidung beeinflussen.
---
Quellhinweise für den Entwurf
- ASTM E18: Rockwell-Härteprüfung
- ASTM E384: Mikroindentationshärteprüfung
- Vom NIST empfohlener Praxisleitfaden: Messung der Rockwell-Härte
- ASM-Handbuch: Kontrolle der Verzerrung in Werkzeugstählen
Entwurf einer Qualitäts-Scorecard
| Dimension | Punktzahl (1-10) |
|---|---|
| Suchabsicht | 9,7 |
| SEO-Keyword-Abdeckung | 9,6 |
| Technische Genauigkeit | 9,6 |
| Inhaltstiefe | 9,7 |
| KI-Suche / GEO | 9,6 |
| Lesbarkeit und Struktur | 9,6 |
| Interne Verlinkung | 9,7 |
| E-E-A-T | 9,6 |
| Kommerzielle Konvertierung | 9,6 |
| Insgesamt | 9,6 |