シャフトの非破壊検査要求:検査範囲、合否基準、報告書 — OEM確認ガイド
シャフトの非破壊検査要求では、目的、方法、範囲、実施工程、合否基準を定義します。「非破壊検査が必要」だけでは重要事項が未決定です。納品品と結果を対応付ける記録も含め、発注前に検査計画を合意してください。
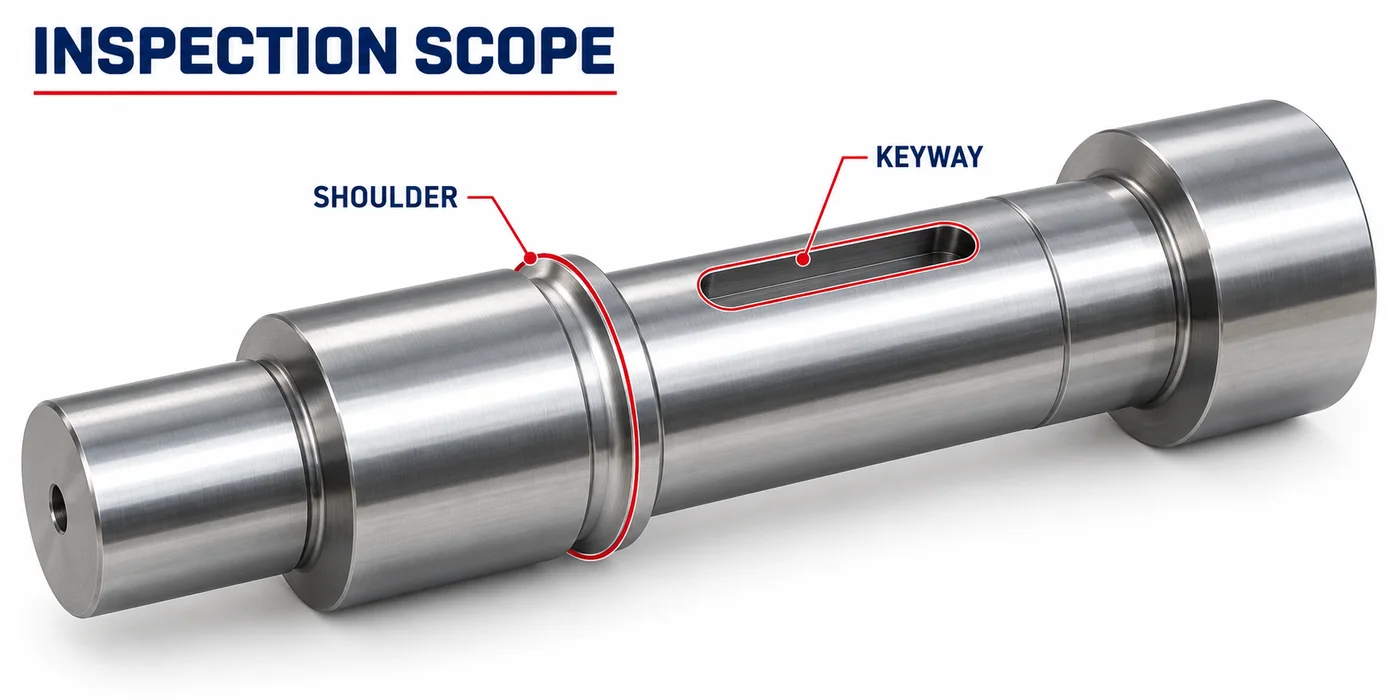
*検査候補領域の技術イラストです。指定範囲やTOPSHAFTの実際の検査を示すものではありません。*
発見したい不連続部から考える
非破壊検査の方法を選ぶ前に目的を決めてください。
懸念は表面、表面近傍、材料内部のどこにあるでしょうか。次に製造方法と使用リスクを確認します。溶接接合部と鍛造素材では異なる計画が必要な場合があります。
指示とは、試験中に観察された応答です。合意した手順に基づく解釈と評価が必要です。すべての指示を割れ、すべての不連続部を不合格欠陥と呼ばないでください。
責任を持つ技術部門が合否判定の根拠を設定します。検査提供者は、方法とアクセスで目的を達成できるか確認してください。
他の確認要求は分けて管理します。非破壊検査は材料識別、寸法検査、硬さ試験、組立検証の代わりではありません。合格報告は記載範囲に関するもので、すべての故障機構を対象にしません。
鍛造シャフトでは素材と完成形状の検査要求を検討します。溶接シャフトでは接合部と適用要求を明示してください。
万能な検査範囲を想定せず方法を比較する
材料、目的、形状により検討すべき方法が決まります。
磁粉探傷試験(MTまたはMPI)は強磁性材料が対象です。表面および表面近傍の不連続部を検出できます。すべてのステンレスや非金属シャフトに使える方法ではありません。MagnafluxのMPIガイドが制約を説明しています。
浸透探傷試験(PT)は適切な非多孔質材料の表面開口不連続部が対象です。完全に閉じた内部不連続部は特定できません。表面状態と材料適合性を確認してください。Magnafluxの浸透探傷ガイドも参照できます。
超音波探傷試験(UT)は適切な技法を確立すれば内部検査目的に対応できます。形状、アクセス、組織、不連続部の方向が検出性に影響します。内部全体の完全検査を自動的に保証しません。
| 方法 | 主な検査目的 | 発注前の確認事項 |
|---|---|---|
| 磁粉探傷 | 強磁性材料の表面・表面近傍不連続部 | 材料が適切で、必要領域と方向を検査できるか |
| 浸透探傷 | 適切な非多孔質表面の開口不連続部 | 表面にアクセスでき、清浄で、処理と適合するか |
| 超音波探傷 | 適切な技法による指定内部不連続部 | アクセス、形状、基準試験片等の条件が対応可能か |
| 目視検査 | アクセス可能な表面状態と可視形状 | 観察条件、範囲、合否ルールは何か |
この表は調達検討用で、方法の適格性確認ではありません。実際の技法と制約は検査提供者が確立します。用途によって他の方法が適切な場合もあります。
念入りに見せるためだけに全方法を要求しないでください。不要な検査は、技術的懸念を解決せず取扱いや日程を増やします。各検査の役割を確認してください。
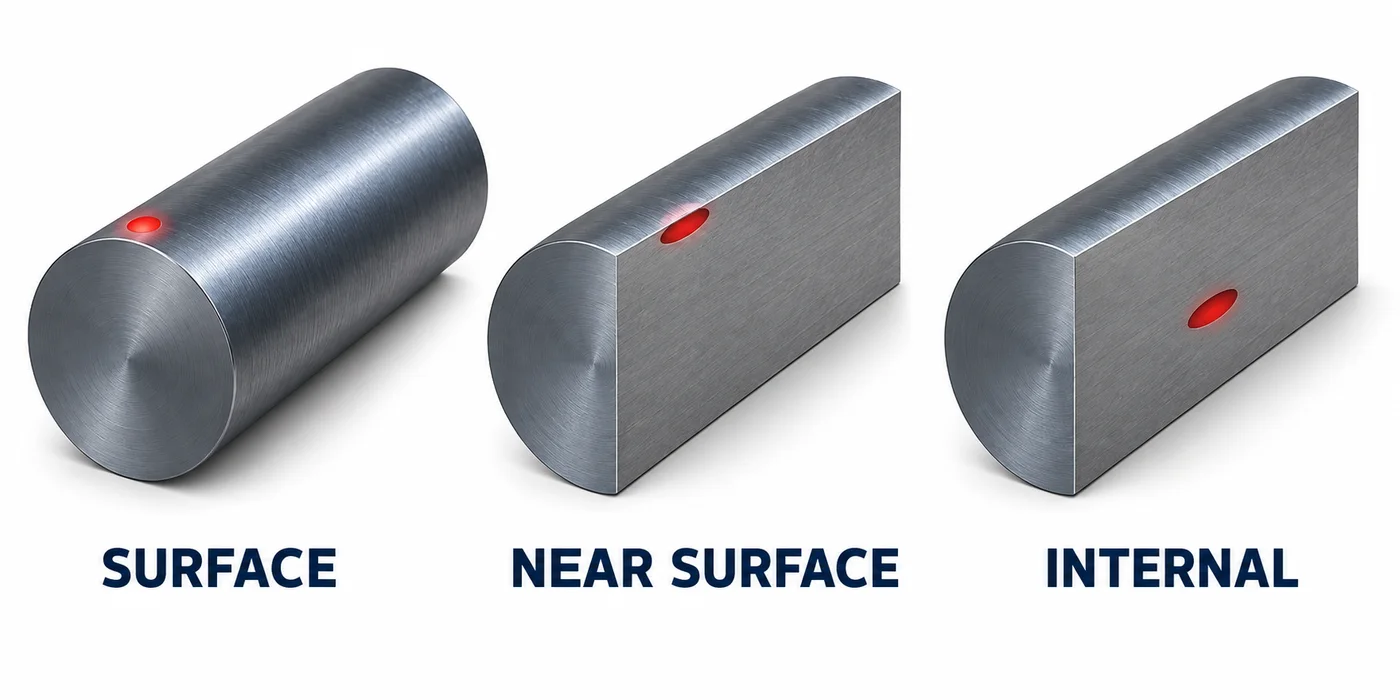
*位置の概念図です。特定方法の検査範囲や検出性を保証しません。*
領域と検査範囲を定義する
図面または検査計画で対象領域と範囲の限界を指定してください。
認識できる形状と参照で領域を示します。軸肩移行部、キー溝周辺、識別された溶接部などです。正確な境界が重要なら、印のない写真だけに頼らないでください。
検査する部品の割合と、一部品の検査範囲を区別します。「全品検査」は必ずしも全表面や全体積の検査ではありません。
局所領域か、定義した全体検査かを明記します。アクセス不能部と実際の範囲制約を提供者に示してもらってください。
複雑形状では製造工程確定前にアクセスを確認します。深い凹部、小さな半径、径の変化は検査を難しくします。製造可能な形状が簡単に検査できるとは限りません。
MTでは磁化条件が不連続部の方向に対する感度へ影響します。UTでも音路と方向が重要です。Evidentの超音波ガイドが形状と材料要因を説明しています。
「100%非破壊検査」の言葉で限界を隠さず記録します。重要領域を十分に検査できない場合、技術部門が検査や設計方法を解決する必要があります。
実施する製造工程を意図的に選ぶ
検査時期と、その後に評価状態を変える可能性がある作業を指定してください。
受入素材の検査と、熱処理後や最終加工後の検査では答える問いが異なります。適切な順序は製造方法と目的によります。
早期検査は高額な加工前に不適切な素材を発見できます。ただし後工程後の検査要求を自動的に満たすわけではありません。
同様に溶接前の検査は後の溶接部状態を証明しません。承認済み計画で関係工程を指定してください。
表面準備、粗さ、被膜は検査に影響する場合があります。任意の順序を決めず、必要状態を提供者と合意します。どんな被膜越しでも裸材と同等に検査できると考えないでください。
熱処理仕様と検査工程を併せて確認します。熱処理バッチと検査品を結び付ける記録を定義してください。
顧客立会が必要なら、その工程前に停止確認点を設定します。通知条件と再開承認の責任を確認してください。品物が良好に見えても、立会点を逸すると文書上の問題になります。
手順と合否基準を区別する
検査手順は実施方法を、合否基準は関連結果の判定方法を示します。
必要に応じ注文で両方を指定します。方法名だけでは許容指示、記録しきい値、不合格ルールは決まりません。
規格を適用する場合は名称と版を指定します。製品仕様、合格レベル、顧客追加要求も明示してください。責任者が要求間の整合を確認します。
無関係な部品の限界値を転用しないでください。材料、製造、応力、用途により適切な判定根拠は変わります。本ガイドは共通の割れ長さや指示寸法限界を示しません。
記録が必要な指示と、不合格となる指示を区別します。報告しきい値と合否限界は同じとは限りません。契約で違いを明確にしてください。
図面、注文、検査仕様の矛盾は事前に解決します。作業者の推測ではなく、承認手順で優先要求を確定してください。
設計部門で合否を定義できない場合、発注前に専門家へ相談します。「仕入先標準」は実際の基準が提示され承認された場合のみ意味を持ちます。
抜取と検査員資格を合意する
検査数量と案件に必要な資格条件を定義してください。
技術・品質部門で抜取根拠を決定します。用途リスク、契約、承認済み生産管理計画を考慮してください。全シャフト共通の抜取率はありません。
抜取を認める場合はロット定義と選定方法を指定します。不適合結果の際の対応を明記してください。問題発生後に追加検査や再試験ルールを考えないでください。
個別検査では実施から報告まで個体識別を維持します。ロット報告では対象集団を明確にします。
必要な資格・認証体系があれば指定してください。該当方法と職務を対象にしているか確認します。装置の校正記録は検査員資格の証拠ではありません。
一般的な品質マネジメント認証も、すべての非破壊検査能力を示すものではありません。提供者、手順、案件の実施体制を確認してください。外注前に必要承認を得ます。
部品に対応付けられる報告書を要求する
報告書は対象、評価方法、対応する納品品を明確にする必要があります。
見積段階で項目を合意します。契約に応じ次を含めます。
- 品番、図面改訂、注文番号。
- 個別識別番号または明確な検査ロット。
- 材料表示と関係する製造状態。
- 検査方法と手順番号、改訂。
- 対象領域、範囲、明記した制約。
- 適用合否基準と結果。
- 実施日と責任者識別。
- 必要な装置、基準、校正情報。
- 指示位置と要求された裏付け記録。
- 最終処置と承認情報。
これは計画用一覧で、適用報告書規格の代わりではありません。必要項目と添付書類の対応を合意します。
判定根拠のない「合格」報告は評価しにくいものです。部品を識別できない報告は受入検査に使いにくくなります。
材料トレーサビリティガイドを使い、検査記録と正しい履歴を結び付けてください。ヒート番号だけで検査した一部の集団を特定できるとは限りません。
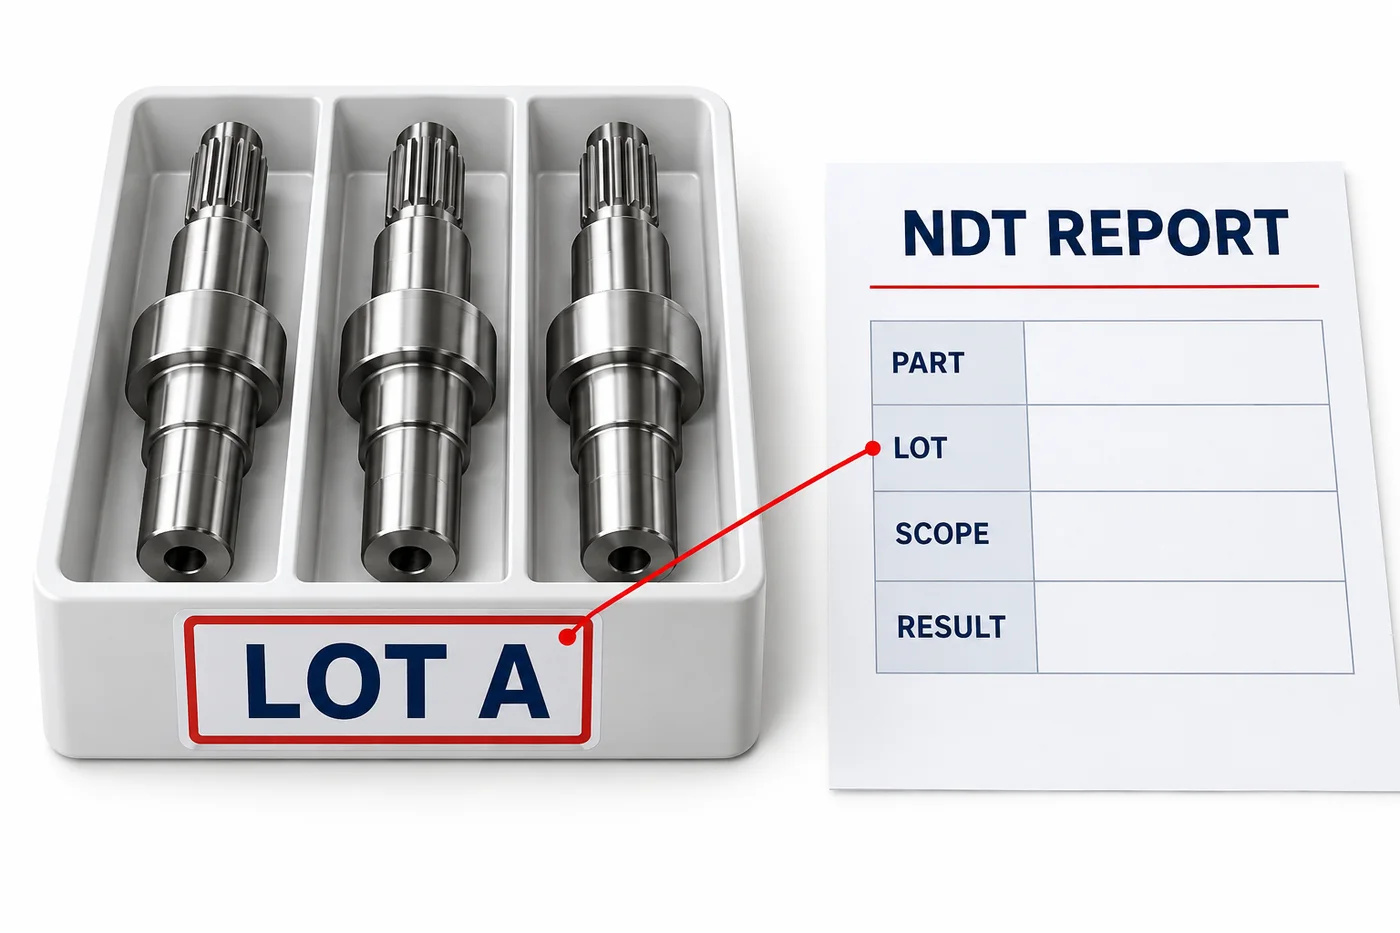
*報告書とロットの関係例です。本物の証明書や検査結果ではありません。*
指示と再検査を承認済み手順で扱う
想定外の指示には評価と管理された処置が必要です。記録せず合格を狙う再試行ではありません。
評価中は対象品を識別し分離します。元の報告と位置記録を保存してください。権限を持つ検査員が適用手順で分類・評価します。
すべての応答を不合格の割れと決め付けないでください。逆に寸法が合格でも関連指示を無視できません。合意基準に従って評価します。
追加検査を提案する場合は目的を明示します。不明確な応答の確認や承認済み調査の支援が考えられます。元記録と追加記録の関係を残してください。
修理、局所研削、追加加工には必要に応じ技術承認を得ます。寸法、表面、検査計画へ影響し得ます。実施前に再検査を定義してください。
特別採用は顧客・品質の承認手順に従います。納期を守るために仕入先が黙って合否基準を変えてはいけません。
見積と日程への影響を理解する
費用と日程は「非破壊検査」という名称ではなく、合意範囲で決まります。
寸法、アクセス、準備、数量が作業量へ影響します。手順作成、特殊基準、報告の詳細度が負荷を増やす場合があります。外部検査では運搬や取扱いも必要です。
顧客立会や文書確認も日程へ影響します。見積条件に含めてください。必要承認の完了前に出荷を約束しないでください。
検査後の洗浄、保護、納品状態を検討します。残留物や取扱い影響は合意手順で管理してください。機能面要求は引き続き満たす必要があります。
TOPSHAFTへの相談では図面と検査仕様を一緒に送ってください。提案工程と検査体制が満たせるか確認します。利用可能性、外注先承認、報告条件は案件ごとの確認が必要です。
本ガイドは全方法の社内保有を主張しません。すべての形状で特定の検出能力を約束するものでもありません。
要求をRFQ資料にまとめる
メーカーと検査提供者に、同じ管理済み要求資料を渡してください。
現行図面と改訂を示します。参照先が読めない状態にせず検査仕様を添付してください。数量と異なる構成の有無を示します。
図面形状や合意スケッチで対象を示します。実施工程と納品状態を指定してください。合否参照と報告形式も含めます。
アクセス、準備、場所、立会等の見積前提を示してもらいます。製造承認前に除外条件を解決します。
次の順序で確認してください。
- 技術部門が目的と合否根拠を定義します。
- 検査提供者が技法と制約を確認します。
- 製造部門がアクセス、準備、実施工程を確認します。
- 品質部門が識別、抜取、報告、処置責任を合意します。
- 購買が合意範囲と商取引条件を注文へ記載します。
初品検査計画との整合も保ちます。初品承認で別途の量産非破壊検査要求を消さないでください。
再注文では図面、材料、製造の変更を確認します。過去の合格報告は変更された検査体制を自動承認しません。
見積後に変更するなら、範囲と日程の改訂を依頼します。影響品を確認してください。新旧の合否指示を同時に有効にしないでください。
よくある質問
製造前に次の疑問を検査計画で解決してください。
非破壊検査は寸法検査の代わりですか?
いいえ。対象要求が異なります。図面検査と他の指定試験は維持してください。
MTですべてのステンレスシャフトを検査できますか?
いいえ。適切な強磁性材料が必要です。材種と適性を選定前に確認します。
PTで閉じた内部不連続部を見つけられますか?
いいえ。適切な材料の表面開口が対象です。内部目的には別の適切な方法が必要です。
全品検査は完全な検査範囲を意味しますか?
いいえ。数量と範囲は別です。両方を指定し制約を残してください。
すべての指示が不合格欠陥ですか?
いいえ。合意基準での解釈と評価が必要です。名称だけで判断しないでください。
検査後に合否限界を選べますか?
事前合意してください。変更には承認済みレビューが必要です。合格のための非公式変更はできません。
手直し品は再検査が必要ですか?
手直し、目的、適用ルールによります。作業前に承認済み再検査判断を得てください。
問い合わせには何を送ればよいですか?
図面、材料、数量、領域、工程、適用仕様、合否基準、報告要求を送付します。
発注前に検査を定義する
有用な非破壊検査は明確な目的と合意済み合否根拠から始まります。範囲、時期、記録を製造前に定義してください。図面と仕様を添えてTOPSHAFTへお問い合わせください。提案工程と検査方法を確認します。