
Как определить термообработку вала: твердость, глубину корпуса и окончательное шлифование
Термическая обработка может придать валу прочность, износостойкость, усталостную реакцию или стабильность размеров, необходимые для его применения. Он также может изменять размер, прямолинейность, биение, состояние поверхности и правильную последовательность обработки. Таким образом, применимая спецификация термообработки вала определяет больше, чем просто показатель твердости. Он связывает материал, маршрут обработки, закаленную область, метод проверки и конечные размеры готовой продукции.
В этом руководстве объясняется, что команда инженеров или поставщиков должна указать в чертеже и запросе цен. Оно не заменяет выбор материала, металлургическое проектирование или одобрение ответственного проектного органа.
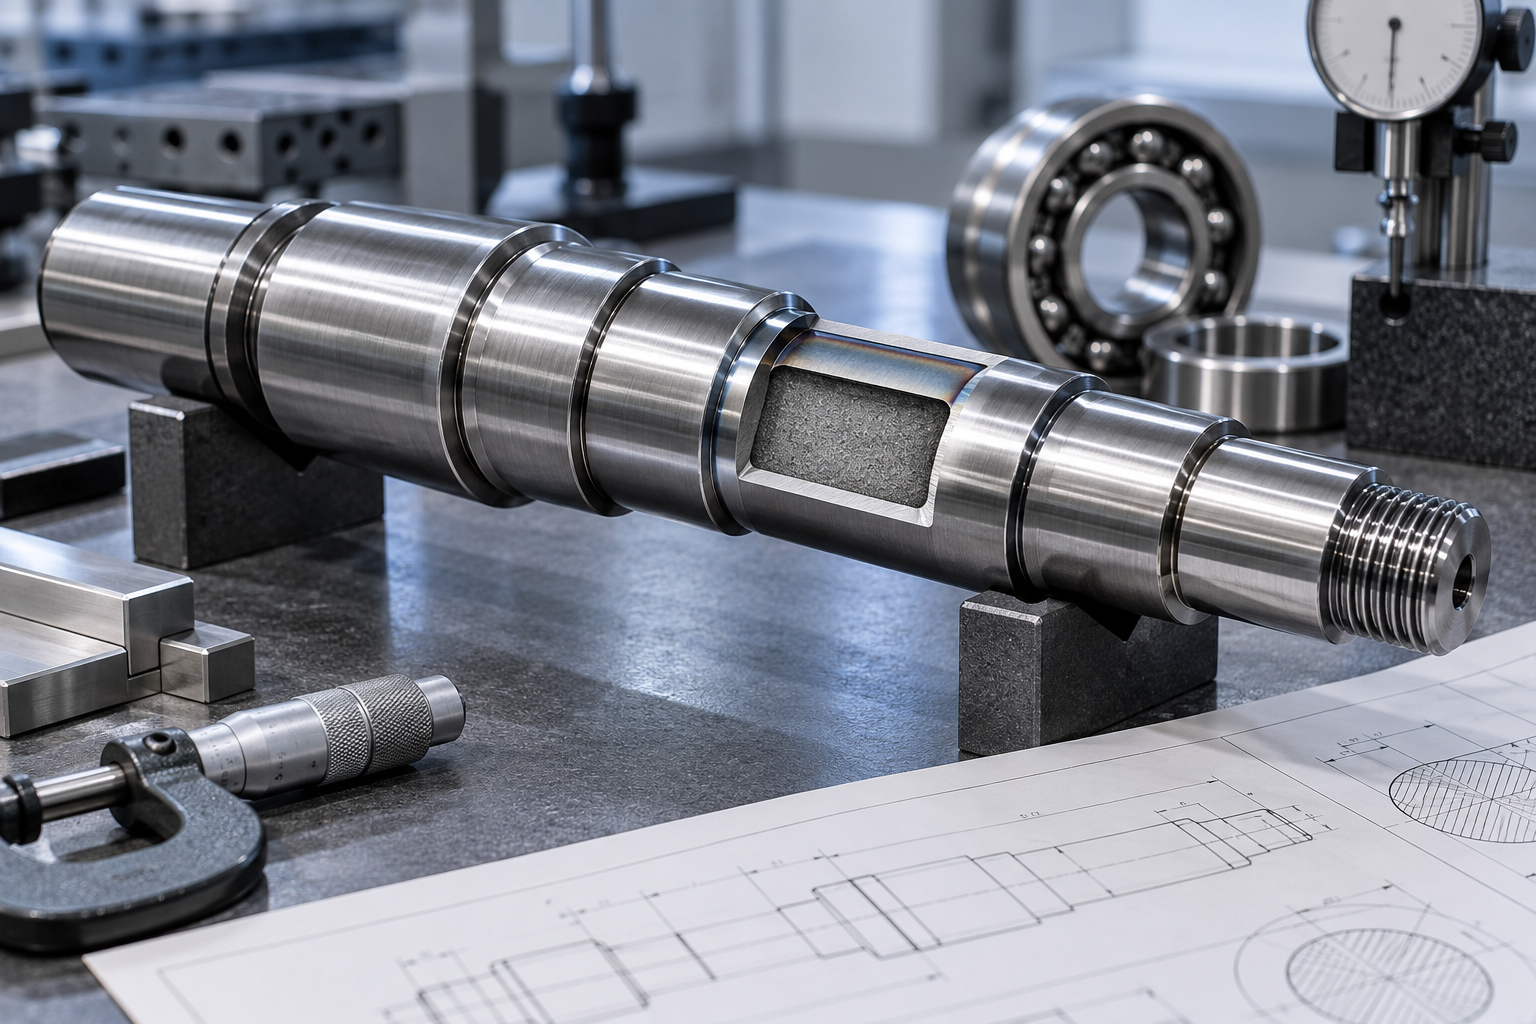
*Иллюстративное техническое изображение: готовый вал и чертеж показывают, почему закаленную зону, сердечник и конечную геометрию цапфы следует рассматривать вместе. Это не фотография объекта TOPSHAFT.*
Начните с функции, а не с общего примечания к твердости
Правильная термическая обработка решает проблему эксплуатации. Подшипниковой шейке может потребоваться локальная износостойкость. Нагруженному приводному валу может потребоваться прочность и прочность за счет большего сечения. Для интерфейса шестерни может потребоваться твердая рабочая поверхность, а опорный сердечник должен противостоять ударам. Вместо этого вал, подверженный коррозии, может зависеть от марки нержавеющей стали и заданного состояния.
Написание только «термическая обработка до 58 HRC» оставляет важные вопросы без ответа. Какой материал обрабатывается? Какой поверхности нужна такая твердость? Измеряется ли результат на поверхности, на глубине сечения или по всему поперечному сечению? Применяется ли значение до или после измельчения? Может ли маленькая нефункциональная зона быть мягче? Эти вопросы касаются маршрутизации, оснастки, допусков на искажения, проверки, стоимости и приемки.
Начните просмотр чертежа со следующих функциональных входных данных:
- Материал вала, стандарт материала и состояние поставки.
- Нагруженная, скользящая, катящаяся или уплотняющая поверхность, требующая обработки.
- Требуемый диапазон твердости и шкала твердости.
- Требуемая глубина гильзы или эффективная глубина закалки, если применимо.
- Является ли затвердевание локальным или распространяется на всю деталь.
- Окончательные требования к размерам, форме и отделке поверхности.
- Требуемый метод испытаний, план отбора проб и записи.
Во многих проектах материал невозможно отделить от обработки. Среднеуглеродистая сталь, низкоуглеродистая науглероженная сталь, легированная сталь сквозной закалки и дисперсионно-твердеющая нержавеющая сталь не реагируют на один и тот же путь. Если на чертеже заказчика указана точная марка и состояние, поставщик не должен молча заменять «похожую» сталь. Любая альтернатива требует одобрения органа проектирования.
Выберите маршрут лечения, соответствующий требуемому свойству
Разные маршруты создают разное распределение жесткости. Маршрут следует выбирать с учетом функциональной зоны, поперечного сечения вала и окончательного плана производства.
| Направление лечения | Типичная причина рассмотреть это | Ключевые вопросы по рисованию |
|---|---|---|
| Закалка и отпуск | Прочность и прочность благодаря большему сечению | Марка материала, диапазон конечной твердости, размер сечения, припуск на чистовую обработку |
| Индукционная закалка | Локальное упрочнение шеек, шлицев или поверхностей износа | Положение закаленной ленты, осевая длина, твердость, эффективная глубина, пределы перехода |
| Науглероживание или карбонитрирование | Твердый корпус с опорным сердечником из подходящей стали | Сплав, определение глубины гильзы, участки маскировки, припуск на чистовую шлифовку |
| Азотирование | Контролируемая твердость поверхности и реакция на износ с ограниченным съемом припуска после обработки | Глубина азотирования, требования к составному слою, если применимо, последовательность отделки |
| Дисперсионное твердение | Установленные условия прочности для подходящих марок нержавеющей стали или сплавов | Точное состояние, спецификация материалов, окончательные свойства и контроль искажений |
| Снятие стресса | Снижение остаточных напряжений между этапами обработки | Этап маршрута, допустимая чистовая обработка, точка проверки размеров |
Это направления процесса, а не автоматический выбор. Реакция на термообработку зависит от состава, исходной микроструктуры, геометрии, печи или индукционной установки, метода закалки и предшествующей обработки. Большой ступенчатый стержень с крутыми заплечиками может вести себя иначе, чем простой стержень малого диаметра, даже если оба изготовлены из одного и того же материала.
Индукционная закалка часто обсуждается для валов, поскольку она позволяет сосредоточить обработку на шейке или шлице. На рисунке должна быть видна обрабатываемая область. Укажите осевые границы, соответствующие диаметры и укажите, являются ли зоны плавного перехода или прилегающие грани функционально чувствительными. Такое примечание, как «шевелюра индукционной закалки», является неполным, если покупатель не определил длину, глубину, твердость и окончательный размер шейки.
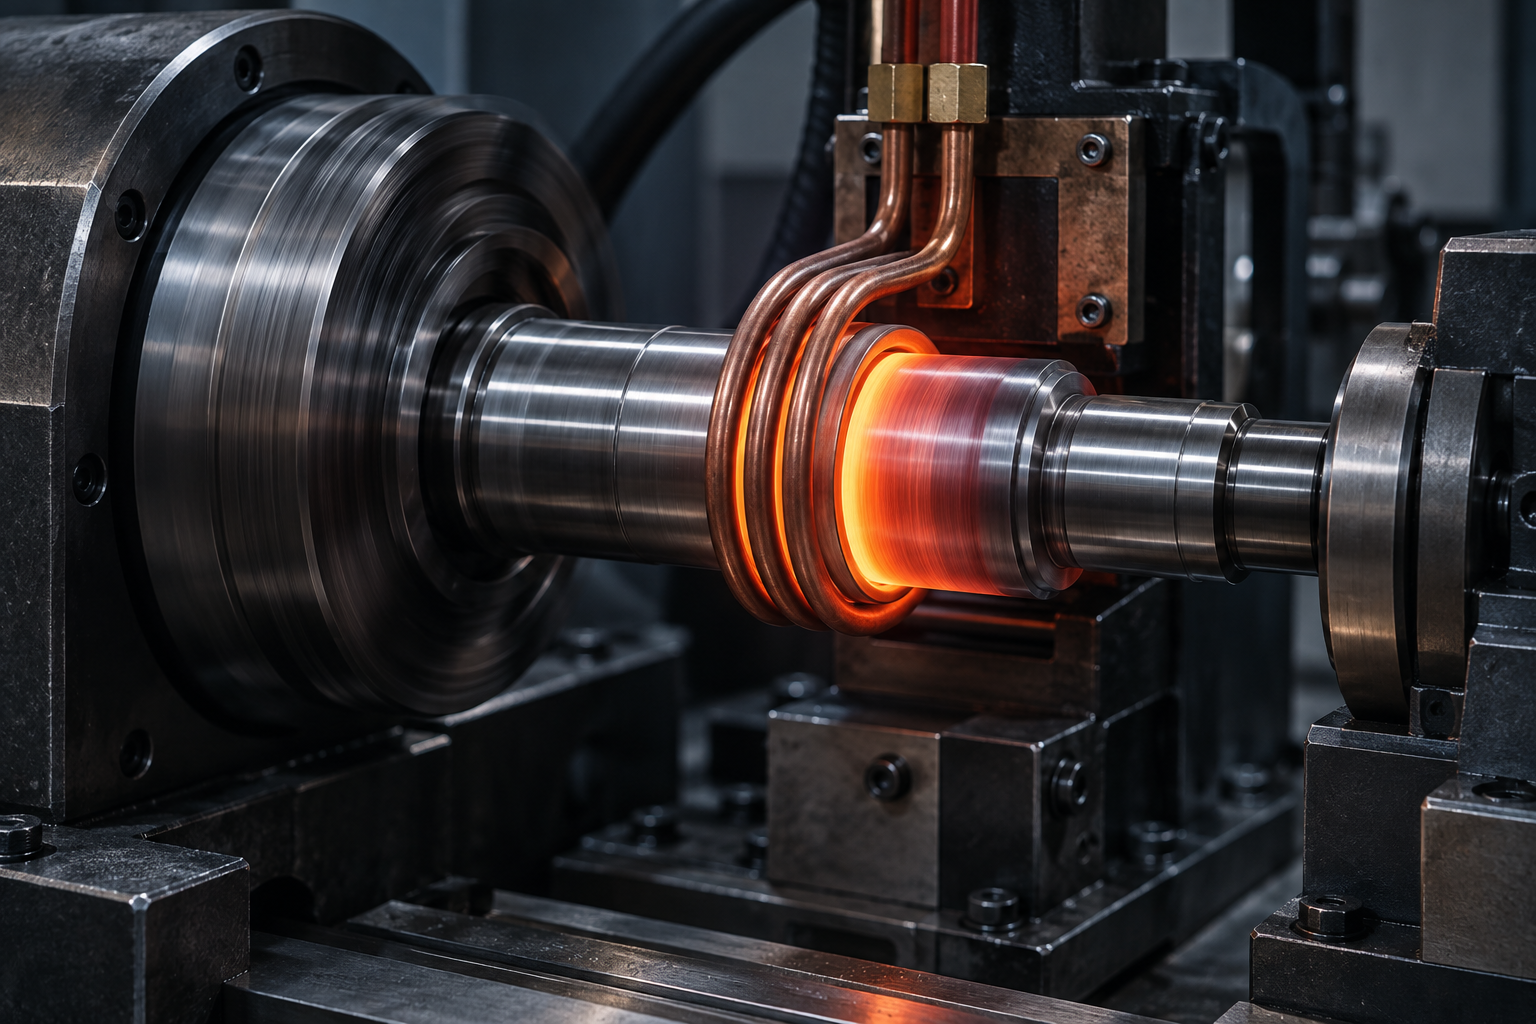
*Иллюстративное техническое изображение: медная катушка нагревает одну определенную шейку вала. Это не является свидетельством наличия технологической линии TOPSHAFT.*
Состояние твердости с помощью метода измерения
Твердость — это измеренный результат, а не самоочевидное свойство материала. На чертеже должен быть указан требуемый диапазон и масштаб, например HRC, HRB, HV или HK, а также место проведения испытаний и применимый метод испытаний, если этого требует проект. Местоположение имеет значение, поскольку показания на поверхности шейки могут не отражать сердцевину большого вала, а одно показание на сложной детали может не отражать полного состояния.
Испытания Роквелла широко используются для приемки и контроля технологических процессов. ASTM E18 описывает испытания по Роквеллу и поверхностные испытания по Роквеллу и отмечает, что показания твердости в одном месте могут не отражать физические свойства всей детали. Это практическая причина показать, где следует пройти тест, а не писать только число.
Инструкция по отчетности должна отвечать:
- Какая шкала твердости необходима?
- Где находится место проведения тестирования или разрешенный купон на тестирование?
- Является ли измеренная поверхность доставленной поверхностью или назначенным жертвенным местом?
- Сколько измерений необходимо и как следует фиксировать результаты?
- Применяется ли значение после окончательной шлифовки, нанесения покрытия или другой отделочной обработки?
Для очень маленьких закаленных зон может потребоваться микроиндентирование, а не обычное испытание поверхности. В ASTM E384 поясняется, что микроиндентирование позволяет количественно оценить локализованные изменения и градиенты твердости на коротких расстояниях. Это делает его актуальным для обработанных корпусов, азотированных слоев и других областей, где состояние быстро меняется от поверхности к сердцевине. Ответственная спецификация должна по-прежнему определять критерий приемки. Одной общей «проверки микротвердости» недостаточно.
Определите глубину случая вместо того, чтобы предполагать ее
«Глубина корпуса» часто используется свободно. Это может означать заметно измененную зону, глубину до определенного порога твердости или номинальный результат обработки. Эти определения не являются взаимозаменяемыми. В чертеже или указанной спецификации должно быть указано, что означает глубина для проекта.
Для требования функционального случая уточните как минимум четыре пункта:
- Ссылка на глубину: общий случай, эффективный случай или другое согласованное определение.
- Порог твердости, используемый для определения эффективной глубины, если необходимо.
- Метод измерения: секционная металлография, твердомер или другой утвержденный метод.
- Место измерения и ориентация детали или купона.
Эффективный случай обычно демонстрируется на секционированном образце и пересечении твердости от поверхности к сердцевине. Значение, полученное только на поверхности, не может определить профиль глубины. Микроиндентирование полезно, поскольку оно позволяет оценить изменения твердости на небольших расстояниях, но необходимо контролировать подготовку образца, силу, расстояние и требования к отчетности. Если вместо производственного вала используется купон, его материал, термическое воздействие и репрезентативность должны быть согласованы до производства.
Не указывайте более глубокий случай только потому, что «чем больше, тем лучше». Избыточная глубина может изменить риск деформации, время цикла, стоимость и баланс между реакцией на износ поверхности и производительностью сердечника. Требуемая глубина должна определяться контактным напряжением, нагрузкой, материалом, геометрией и проверкой конструкции.
Нарисуйте зону закалки как функциональный элемент
Для локального лечения используйте чертеж вала, чтобы определить зону. Покажите осевую длину, начальное и конечное положения, диаметры, заплечики, рельефы, шлицы или элементы шестерни, находящиеся внутри или за пределами границы обработки. Укажите, есть ли требования к прилегающей грани, скруглению или области перехода.
Это особенно важно для сопряжений подшипников и уплотнений. Закаленная шейка может соответствовать требованиям к твердости поверхности, в то время как резкий переход или непреднамеренно обработанный уступ создают проблемы при сборке. На чертеже должна быть обозначена любая поверхность, которая должна оставаться обрабатываемой, сохранять определенную отделку или оставаться необработанной для последующей операции.
Если вал содержит несколько функциональных областей, используйте отдельные примечания вместо того, чтобы применять одно общее примечание к термообработке для каждого элемента. Вращающийся вал двигателя может нуждаться в зоне жесткого подшипника, контролируемой посадке седла ротора и других требованиях к резьбовому концу. Вал-шестерня может содержать зубья, шлицы или плечи. Четкие зонированные выноски уменьшают разногласия во время цитирования и обзора первой статьи.
Планируйте последовательность обработки, прежде чем устанавливать допуски
Термическую обработку следует планировать как часть производственного маршрута. Это не просто заключительная внешняя операция. Грубая обработка может снять остаточное напряжение. Нагрев и охлаждение могут изменить размер и форму. Финишная обработка позволяет удалить часть обработанного слоя. Шлифование может исправить размер шейки, но не должно удалять больше затвердевшего материала, чем позволяет конструкция.
Для вала с критическими шейками практический маршрут может включать черновую обработку, обработку, этап контролируемой правки, если это необходимо, а также окончательное шлифование или чистовую обработку. Точная последовательность зависит от материала, геометрии вала, целевых свойств, оборудования и допусков чертежа. Его следует проверить, прежде чем принимать необычно малые значения диаметра, прямолинейности или биения.
В технической литературе ASM по деформациям при термообработке конструкция компонента, исходное состояние, процедура обработки и условия термообработки рассматриваются как связанные факторы. Эта связь имеет значение для покупателей: проблему искажений не всегда можно решить, требуя более строгих результатов окончательной проверки. Лучший подход — заранее определить критические особенности, сохранить соответствующие припуски на отделку, где это необходимо, и согласовать условия окончательного контроля.
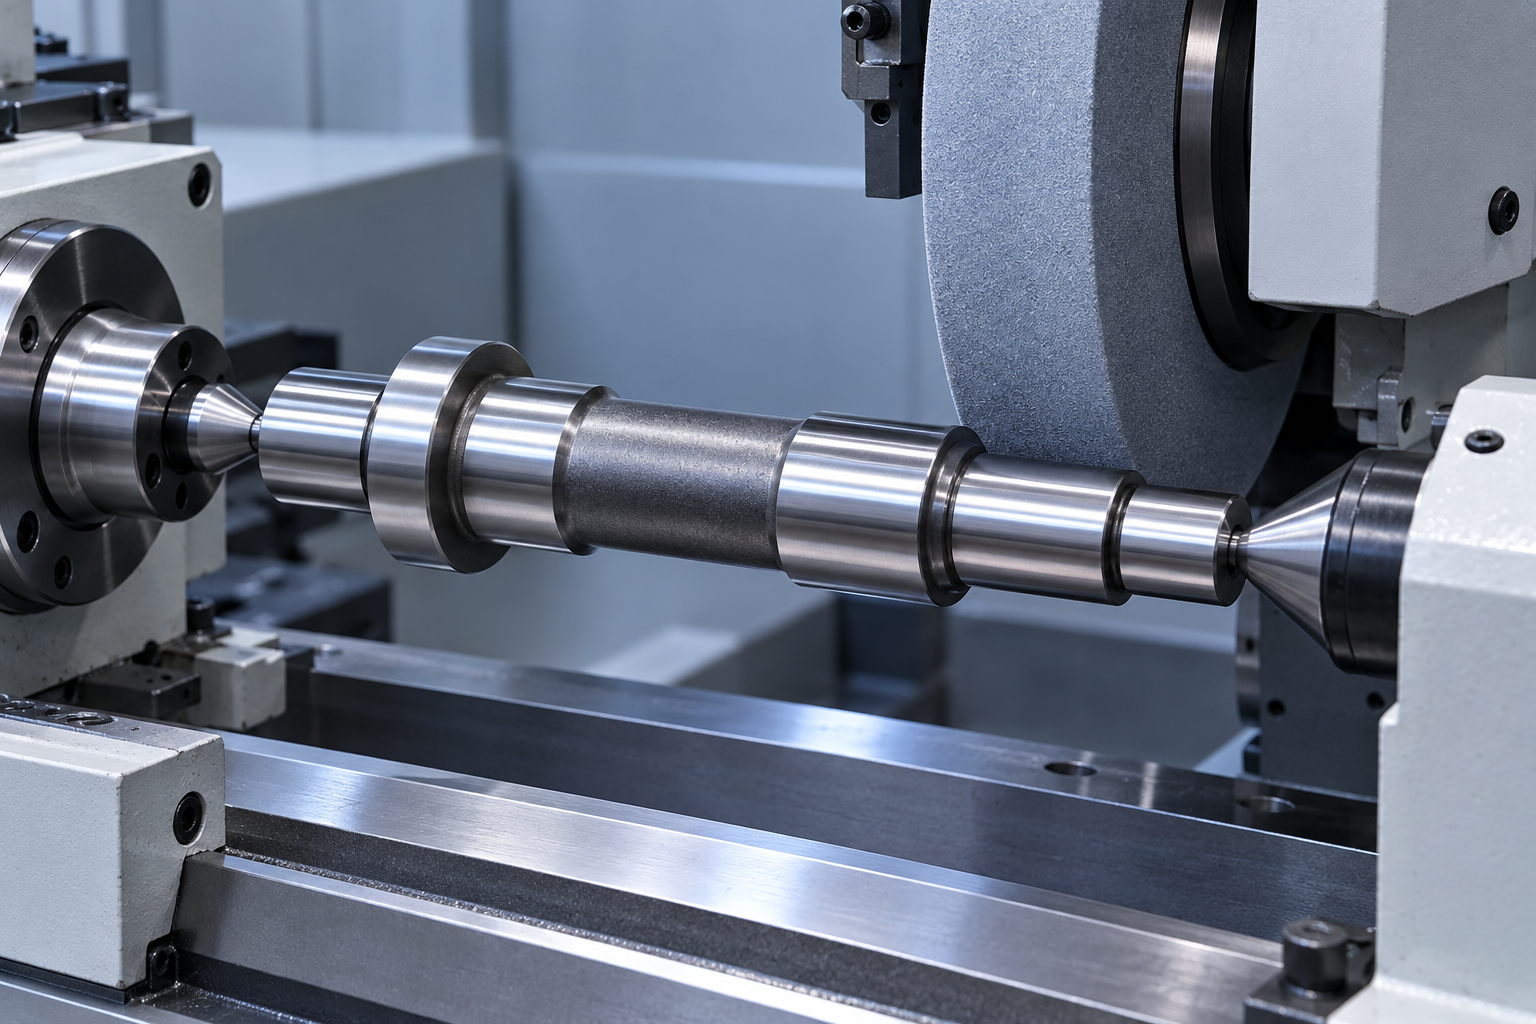
*Иллюстративное техническое изображение: вал поддерживается между центрами для контролируемой чистовой обработки после обработки. Это не фотография объекта TOPSHAFT.*
Укажите, применяются ли размеры до или после обработки, а также до или после нанесения покрытия. Например, шейке подшипника может потребоваться окончательный диаметр и качество поверхности после шлифования. Для резьбы или прессовой посадки может потребоваться отдельный предел перед нанесением покрытия. Запись о термообработке, игнорирующая конечное состояние, может дать результат проверки, который технически верен на промежуточном этапе, но непригоден для сборки.
Свяжите качество поверхности, форму и обработку вместе
Сама по себе твердость не создает рабочий журнал. Седло подшипника, уплотнительная площадка или поверхность скольжения также могут нуждаться в определенной отделке, допуске на диаметр, округлости, цилиндричности, прямолинейности или биении. Эти элементы управления взаимодействуют.
Для шейки подшипника подключите примечания к обработке к руководству по спецификациям шейки подшипника, руководству по отделке поверхности вала и руководству по допускам биения вала. Деталь следует оценивать как систему: состояние материала, местную твердость, конечную поверхность, соотношение исходных данных и метод контроля.
По умолчанию избегайте применения строгой отделки к каждой поверхности. Функциональные земли заслуживают целенаправленных требований. Диаметры бесконтактного зазора могут отсутствовать. Это делает рисунок более четким и позволяет избежать ненужных затрат на обработку.
Определить записи проверки во время предложения
Доказательства проверки должны быть частью проверки заказа, а не второстепенной мыслью. Попросите конкретные записи, которые нужны проекту. В зависимости от согласованного объема это может включать сертификат материала, отслеживаемость плавки или партии, сертификат обработки, отчет о твердости, отчет о глубине корпуса, отчет о размерах, отчет о первом изделии или сертификат соответствия.
Покупатель также должен определить логику выборки. Твердость проверяется на каждой детали, по партии, на талоне или только при первом изделии? Разрешены ли тестовые местоположения в нефункциональном расширении? Разрешено ли деструктивное сечение представительского купона? Эти варианты влияют на стоимость и время выполнения заказа, поэтому они включаются в запрос предложений, когда они являются обязательными.
[Возможности контроля и качества] TOPSHAFT (/capabilities/inspection-quality) разработаны на основе определенных на чертеже размеров и согласованных записей. Для вала с контролируемой обработкой отправьте чертеж с указанием требований к материалу, свойствам и документации, чтобы можно было вместе просмотреть маршрут производства и проверки.
Распространенные ошибки в спецификации, которых следует избегать
Указание твердости без шкалы или местоположения. Число само по себе не определяет прибор, контрольную точку или основу приемки.
Призыв к глубине случая без определения. Укажите, требуется ли полная или эффективная глубина, пороговое значение, если применимо, и подход к проверке.
Все поверхности вала рассматриваются как равные. Определите функциональные шейки, шлицы, зубья или зоны контакта. Не применяйте везде одинаковую обработку и отделку, если этого не требует дизайн.
Игнорирование процесса последующей обработки. Для плотных шеек может потребоваться чистовая обработка и финальная шлифовка. Чертеж должен это позволять.
Принимается замена материала только по названию. Предлагаемый альтернативный вариант может изменить прокаливаемость, деформационное поведение, коррозионную стойкость или документацию. Получите инженерное одобрение.
Запрос отчетов после заказа на поставку. Если требуется отслеживаемость или деструктивная проверка глубины ящика, определите это при рассмотрении предложения и заказа.
Контрольный список чертежей для термообработки вала
Прежде чем запросить ценовое предложение, убедитесь, что пакет отвечает на следующие вопросы:
- Какая марка материала, стандарт и начальные условия применяются?
- Какой маршрут обработки или окончательное металлургическое состояние требуется?
- Какие поверхности требуют обработки и каковы точные границы зон?
- Какой диапазон твердости, шкала и место проведения испытаний применяются?
- Требуется ли глубина корпуса? Если да, то как это определяется и проверяется?
- Какие размеры и отделка применяются после обработки и окончательного шлифования?
- Какие прямолинейность, биение или исходные соотношения остаются критическими после лечения?
- Какие записи, образцы, купоны и отчеты о проверках необходимы?
- Какое количество и стадия проекта применяются: прототип, валидация или повторное производство?
Часто задаваемые вопросы
Можно ли подвергнуть вал термообработке после окончательной обработки?
Может, но маршрут должен учитывать изменения размеров, искажения и потенциальные изменения поверхности. Важные детали часто требуют окончательной отделки после обработки.
Всегда ли более высокое значение HRC лучше для вала?
Нет. Требуемая твердость зависит от износа, нагрузки, ударной вязкости, усталости, материала, геометрии и сопрягаемого компонента. Избыточная твердость может оказаться неприемлемой для некоторых применений.
Как проверяется глубина корпуса?
В согласованном методе можно использовать секционированный образец и траверсу для измерения твердости. На чертеже должны быть определены глубина корпуса, место измерения и критерий приемки.
Можно ли подвергнуть индукционной закалке только один журнал?
Да, локализованное усиление защиты можно просмотреть для определенного журнала или функции. На чертеже должна быть указана обработанная область, твердость, глубина, пределы перехода и окончательное состояние размеров.
Готовы рассмотреть ваши требования к валу?
Отправьте чертеж вала, требования к материалам и обработке, функциональные зоны, количество, допуски и потребности в проверке для практического производственного анализа. Если маршрут термообработки или альтернативный материал все еще открыты, укажите информацию о нагрузке, износе, коррозии, температуре и сопрягаемых компонентах, которая повлияет на решение.
---
Примечания к исходному коду черновика
- [ASTM E18: Испытание твердости по Роквеллу] (https://store.astm.org/e0018-18.html)
- [ASTM E384: Испытание твердости при микроиндентировании] (https://store.astm.org/e0384-16.html)
- [Рекомендованное практическое руководство NIST: измерение твердости по Роквеллу] (https://www.nist.gov/publications/nist-recommended-practice-guide-rockwell-hardness-measurement-metallic-materials)
- [Справочник ASM: Контроль деформации инструментальных сталей] (https://dl.asminternational.org/handbooks/edited-volume/9/chapter-abstract/110214/Control-of-Distortion-in-Tool-Steels-1)
Проект системы показателей качества
| Размерность | Счет (1-10) |
|---|---|
| Цель поиска | 9,7 |
| Охват ключевых слов SEO | 9,6 |
| Техническая точность | 9,6 |
| Глубина контента | 9,7 |
| AI-поиск / ГЕО | 9,6 |
| Читабельность и структура | 9,6 |
| Внутренние ссылки | 9,7 |
| Э-Е-А-Т | 9,6 |
| Коммерческое преобразование | 9,6 |
| В целом | 9,6 |