
Comment spécifier le traitement thermique de l'arbre : dureté, profondeur du boîtier et meulage final
Le traitement thermique peut donner à un arbre la solidité, la résistance à l'usure, la réponse à la fatigue ou la stabilité dimensionnelle dont son application a besoin. Il peut également modifier la taille, la rectitude, le faux-rond, l'état de surface et la séquence d'usinage correcte. Une spécification de traitement thermique d'arbre utilisable identifie donc plus qu'un numéro de dureté. Il relie le matériau, la voie de traitement, la zone durcie, la méthode de vérification et les dimensions finales finies.
Ce guide explique ce qu'une équipe d'ingénierie ou d'approvisionnement doit mettre sur le dessin et la demande de prix. Cela ne remplace pas la sélection des matériaux, la conception métallurgique ou l'approbation de l'autorité de conception responsable.
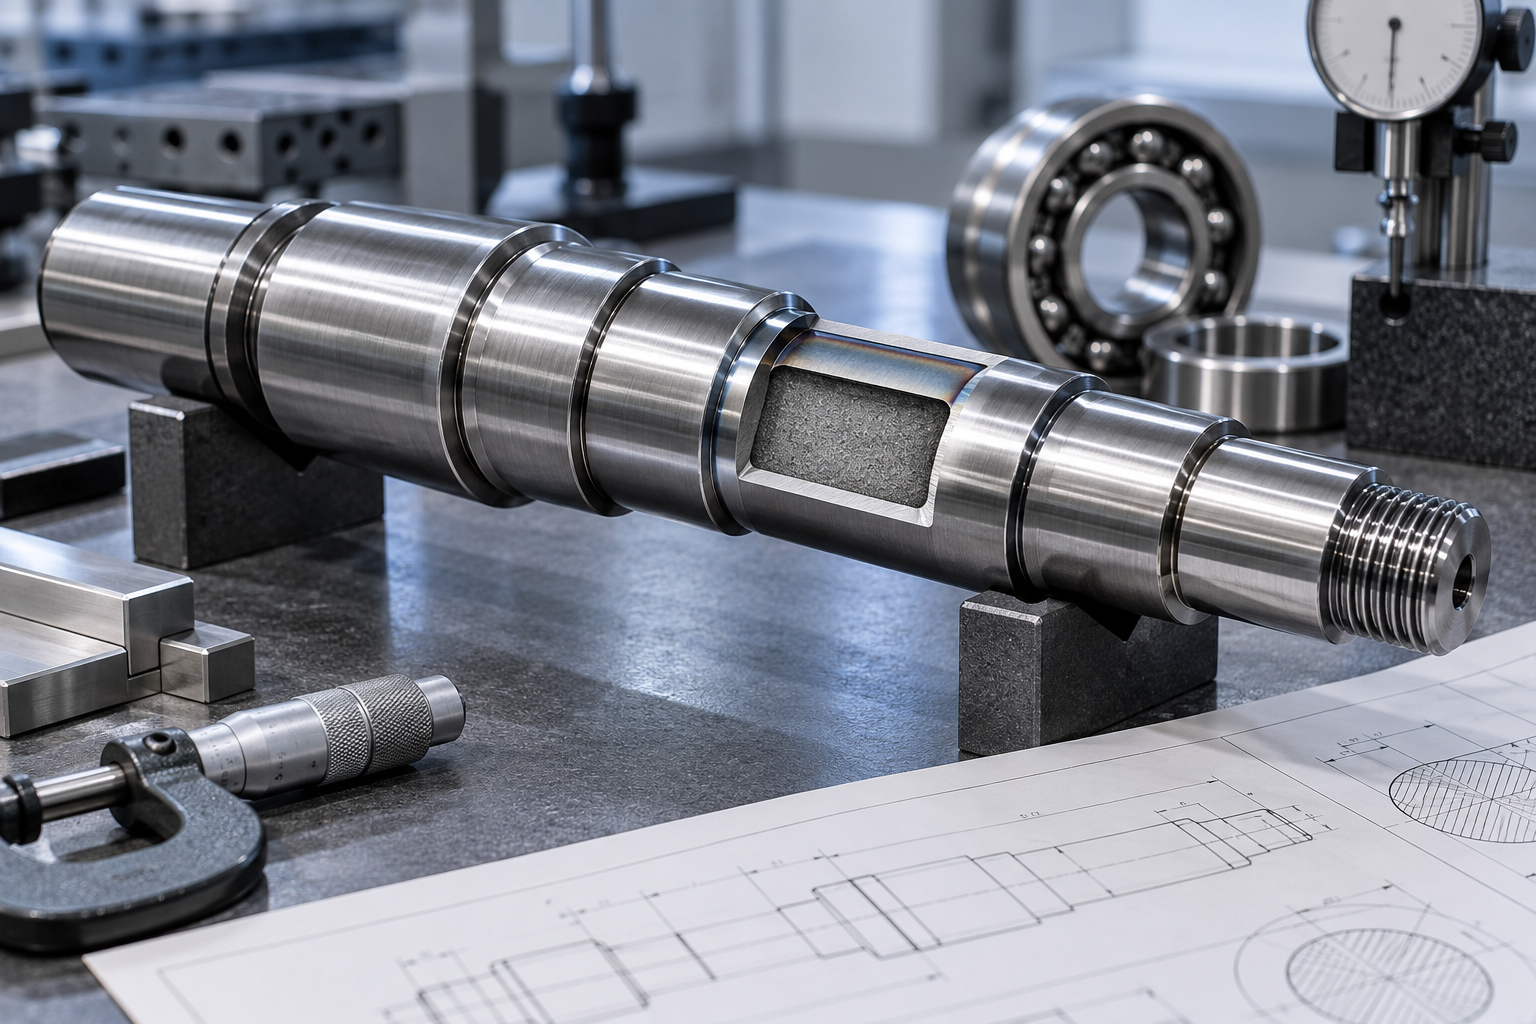
*Image technique illustrative : un arbre fini et un dessin montrent pourquoi la zone trempée, le noyau et la géométrie finale du tourillon doivent être considérés ensemble. Il ne s'agit pas d'une photographie d'une installation TOPSHAFT.*
Commencez par la fonction, pas par une note générique de dureté
Le traitement thermique correct suit le problème de fonctionnement. Un tourillon peut nécessiter une résistance à l'usure localisée. Un arbre de transmission chargé peut avoir besoin de résistance et de ténacité sur une section plus grande. Une interface d'engrenage peut nécessiter une surface de travail dure tandis que le noyau de support doit résister aux chocs. Un arbre exposé à la corrosion peut plutôt dépendre d’une qualité d’acier inoxydable et d’un état spécifié.
Écrire uniquement « traitement thermique à 58 HRC » laisse des questions importantes sans réponse. Quel matériau est traité ? Quelle surface a besoin de cette dureté ? Le résultat est-il mesuré à la surface, à une profondeur de section ou sur toute la section transversale ? La valeur s'applique-t-elle avant ou après le broyage ? Une petite zone non fonctionnelle peut-elle être plus douce ? Ces questions affectent le routage, l'outillage, la tolérance de distorsion, l'inspection, le coût et l'acceptation.
Commencez la révision du dessin avec ces entrées fonctionnelles :
- Le matériau de l'arbre, la norme du matériau et l'état de livraison.
- La surface chargée, coulissante, roulante ou d'étanchéité qui nécessite un traitement.
- La plage de dureté et l'échelle de dureté requises.
- La profondeur de cuvelage requise ou la profondeur de durcissement effective, le cas échéant.
- Que le durcissement soit local ou s'étende sur la totalité de la pièce.
- Les exigences finales en matière de dimensions, de forme et d'état de surface.
- La méthode d'essai, le plan d'échantillonnage et les enregistrements requis.
Pour de nombreux projets, la matière est indissociable du traitement. Un acier à teneur moyenne en carbone, un acier de carburation à faible teneur en carbone, un acier allié à durcissement complet et un acier inoxydable à durcissement par précipitation ne répondent pas à la même voie. Si le dessin du client spécifie une nuance et un état exacts, un fournisseur ne doit pas silencieusement substituer un acier « similaire ». Toute alternative nécessite l’approbation de l’autorité de conception.
Choisissez la voie de traitement qui correspond à la propriété requise
Différents itinéraires créent différentes distributions de dureté. Le tracé doit être choisi autour de la zone fonctionnelle, de la section transversale du puits et du plan de fabrication final.
| Orientation du traitement | Raison typique de l'envisager | Questions clés sur le dessin |
|---|---|---|
| Désaltérer et tempérer | Résistance et ténacité grâce à une section plus grande | Qualité du matériau, plage de dureté finale, taille de section, surépaisseur d'usinage finale |
| Trempe par induction | Durcissement localisé sur les tourillons, les cannelures ou les surfaces d'usure | Position de la bande trempée, longueur axiale, dureté, profondeur effective, limites de transition |
| Cémentation ou carbonitruration | Mallette rigide avec âme porteuse sur aciers adaptés | Nuance, définition de la profondeur du boîtier, zones à masquer, surépaisseur de ponçage finale |
| Nitruration | Dureté de surface et réponse à l'usure contrôlées avec enlèvement de matière post-traitement limité | Profondeur de nitruration, exigences en matière de couche de composé le cas échéant, séquence de finition |
| Durcissement par précipitation | Condition de résistance spécifiée dans les qualités d'acier inoxydable ou d'alliage appropriées | État exact, spécifications des matériaux, propriétés finales et contrôles de distorsion |
| Soulager le stress | Réduire les effets de contraintes résiduelles entre les étapes d'usinage | Etape du parcours, usinage final autorisé, point de vérification dimensionnelle |
Il s’agit d’orientations de processus et non de choix automatiques. La réponse au traitement thermique dépend de la composition, de la microstructure initiale, de la géométrie, de la configuration du four ou de l'induction, de la méthode de trempe et de l'usinage préalable. Un grand arbre étagé avec des épaulements abrupts peut se comporter différemment d'une simple tige de petit diamètre, même lorsque les deux utilisent le même matériau.
Le durcissement par induction est souvent évoqué pour les arbres car il permet de concentrer le traitement sur un tourillon ou une cannelure. Le dessin doit montrer la région traitée. Indiquez les limites axiales, les diamètres pertinents et si les zones de fusion ou les faces adjacentes sont fonctionnellement sensibles. Une note telle que « journal de durcissement par induction » est incomplète si l'acheteur n'a pas défini la longueur, la profondeur, la dureté et la dimension finale du journal.
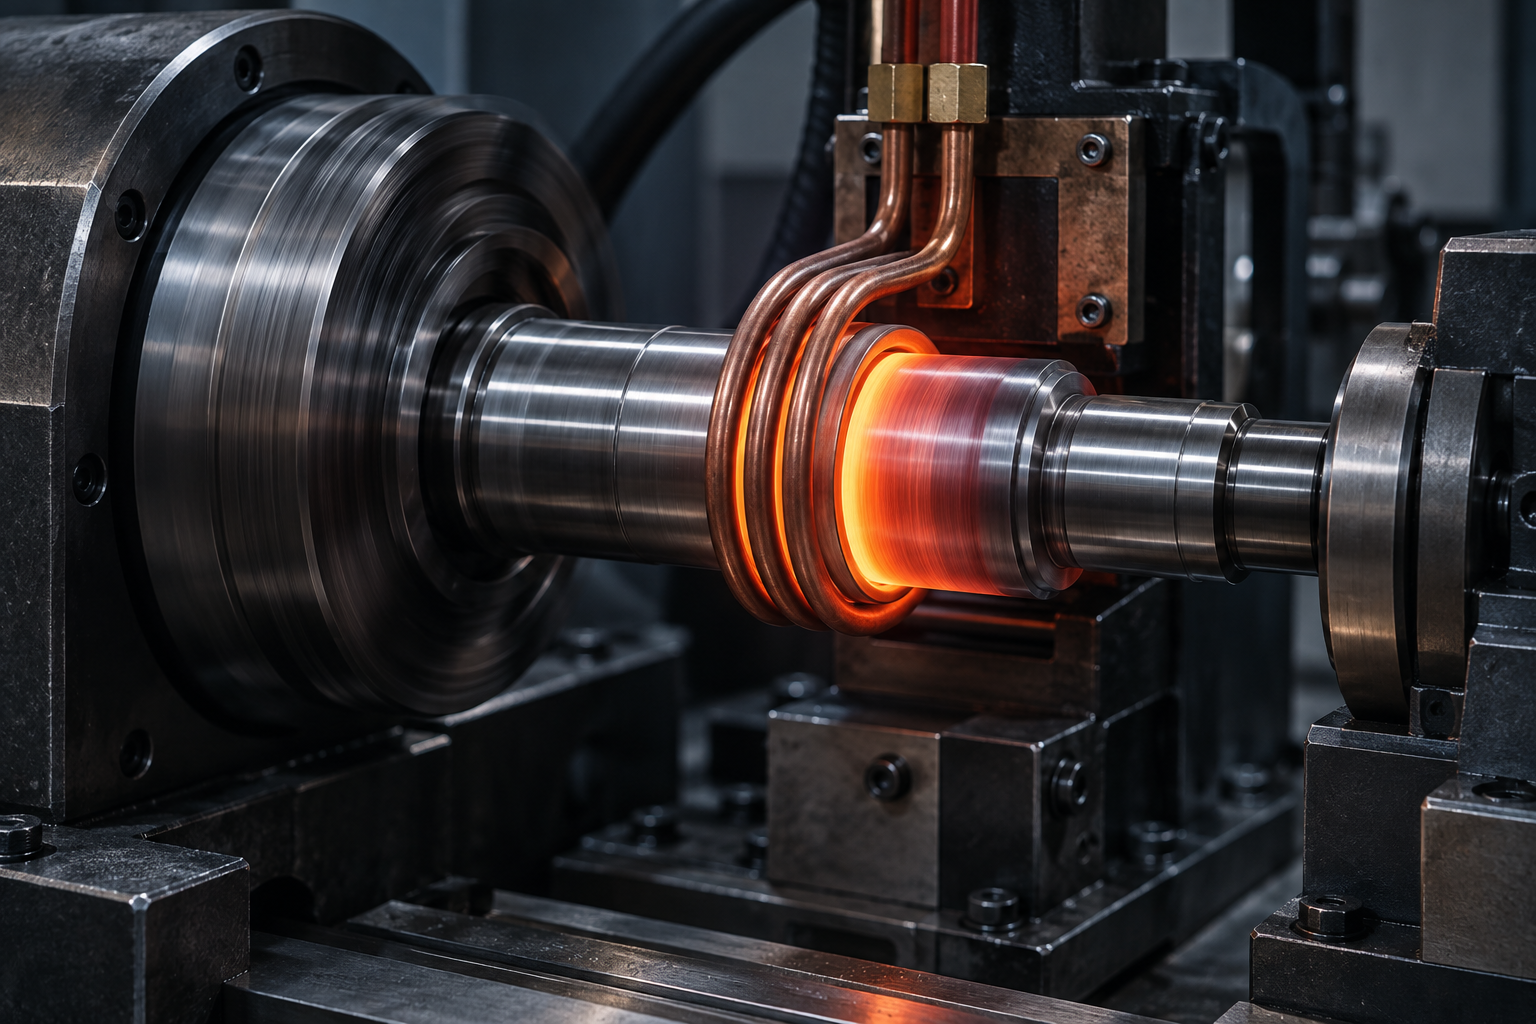
*Image technique illustrative : une bobine de cuivre chauffe un tourillon d'arbre défini. Il ne s’agit pas d’une preuve d’une ligne de traitement TOPSHAFT.*
État de la dureté avec la méthode de mesure
La dureté est un résultat mesuré et non une propriété matérielle explicite. Un dessin doit indiquer la plage et l'échelle requises, telles que HRC, HRB, HV ou HK, ainsi que l'emplacement du test et la méthode de test applicable lorsque le projet l'exige. L'emplacement est important car une lecture sur la surface d'un tourillon peut ne pas décrire le noyau d'un grand arbre, et une seule lecture sur une pièce complexe peut ne pas représenter l'état complet.
Les tests Rockwell sont largement utilisés pour l'acceptation et le contrôle des processus. ASTM E18 décrit les tests Rockwell et superficiels et note qu'une lecture de dureté à un endroit peut ne pas représenter les propriétés physiques de la pièce entière. C'est une raison pratique pour indiquer où le test doit être passé plutôt que d'écrire seulement un chiffre.
L'instruction de déclaration doit répondre :
- Quelle échelle de dureté est requise ?
- Où se trouve le lieu de test ou le coupon de test autorisé ?
- La surface mesurée est-elle la surface livrée ou un emplacement sacrificiel désigné ?
- Combien de lectures sont nécessaires et comment les résultats doivent-ils être enregistrés ?
- La valeur s'applique-t-elle après le meulage final, le revêtement ou toute autre finition ?
De très petites zones durcies peuvent nécessiter une microindentation plutôt qu'un test de surface conventionnel. ASTM E384 explique que la microindentation peut quantifier les variations et gradients localisés de dureté sur de courtes distances. Cela le rend pertinent pour les cas traités, les couches nitrurées et d'autres zones où l'état change rapidement de la surface au noyau. Le cahier des charges responsable doit encore définir le critère d'acceptation. Un « contrôle de microdureté » générique ne suffit pas à lui seul.
Définir la profondeur du cas au lieu de l'assumer
La « profondeur du cas » est souvent utilisée de manière vague. Il peut s'agir de la zone visiblement modifiée, de la profondeur jusqu'à un seuil de dureté défini ou d'un résultat de traitement nominal. Ces définitions ne sont pas interchangeables. Le dessin ou la spécification référencée doit indiquer ce que la profondeur signifie pour le projet.
Pour une exigence de cas fonctionnel, clarifiez au moins quatre éléments :
- La référence en profondeur : cas total, cas effectif, ou autre définition convenue.
- Le seuil de dureté permettant de définir la profondeur effective, si nécessaire.
- La méthode de mesure : métallographie en coupe, traversée de dureté, ou autre méthode agréée.
- L'emplacement et l'orientation de la mesure sur la pièce ou le coupon.
Un cas efficace est généralement démontré avec un échantillon sectionné et une traversée de dureté de la surface vers le noyau. Une valeur prise uniquement en surface ne peut établir le profil en profondeur. La microindentation est utile car elle peut évaluer les changements de dureté sur de petites distances, mais la préparation, la force, l'espacement et les exigences de rapport des échantillons doivent être contrôlées. Si un coupon est utilisé à la place de l'arbre de production, son matériau, son exposition thermique et sa représentativité doivent être convenus avant la production.
Ne spécifiez pas un cas plus profond simplement parce que « plus c'est mieux ». Une profondeur excessive peut modifier le risque de distorsion, le temps de cycle, le coût et l'équilibre entre la réponse à l'usure de la surface et les performances du noyau. La profondeur requise doit provenir de la contrainte de contact, du chargement, du matériau, de la géométrie et de la validation de la conception.
Dessinez la zone durcie comme caractéristique fonctionnelle
Pour un traitement localisé, utilisez le dessin du puits pour définir la zone. Affichez la longueur axiale, les positions de début et de fin, les diamètres, les épaulements, les reliefs, les cannelures ou les caractéristiques d'engrenage qui se trouvent à l'intérieur ou à l'extérieur de la limite de traitement. Indiquez si la face, le congé ou la zone de transition adjacente présente une exigence.
Ceci est particulièrement important autour des interfaces de roulement et de joint. Un tourillon trempé peut répondre à une exigence de dureté de surface tandis qu'une transition brusque ou un épaulement traité involontairement crée un problème d'assemblage. Le dessin doit identifier toute surface qui doit rester usinable, conserver une finition spécifique ou rester non traitée pour une opération ultérieure.
Lorsqu'un arbre contient plusieurs régions fonctionnelles, utilisez des notes distinctes au lieu d'appliquer une seule note générale de traitement thermique à chaque élément. Un arbre moteur rotatif peut nécessiter une zone de roulement dure, un ajustement contrôlé pour un siège de rotor et une exigence différente pour une extrémité filetée. Un arbre d'engrenage peut ajouter des considérations relatives aux dents, aux cannelures ou aux épaulements. Des légendes claires réduisent les désaccords lors de la citation et de la révision du premier article.
Planifiez la séquence d'usinage avant de vous engager sur les tolérances
Le traitement thermique doit être prévu dans le cadre du processus de fabrication. Il ne s’agit pas simplement d’une ultime opération extérieure. Un usinage grossier peut libérer des contraintes résiduelles. Le chauffage et le refroidissement peuvent changer de taille et de forme. L'usinage de finition peut supprimer une partie d'une couche traitée. Le meulage peut corriger les dimensions d'un tourillon mais ne doit pas enlever plus de matière durcie que ce que la conception permet.
Pour un arbre comportant des tourillons critiques, une solution pratique peut inclure un usinage grossier, un traitement, une étape de redressage contrôlée le cas échéant, et un meulage final ou un usinage de finition. La séquence exacte dépend du matériau, de la géométrie de l'arbre, des propriétés cibles, de l'équipement et des tolérances des dessins. Il doit être revu avant d’accepter une valeur de diamètre, de rectitude ou de faux-rond inhabituellement serré.
La littérature technique ASM sur la distorsion due au traitement thermique identifie la conception des composants, l'état initial, la procédure d'usinage et les conditions de traitement thermique comme facteurs liés. Cette connexion est importante pour les acheteurs : un problème de distorsion ne peut pas toujours être résolu en demandant un résultat d'inspection finale plus strict. La meilleure approche consiste à définir les caractéristiques critiques dès le début, à conserver une surépaisseur de finition appropriée si nécessaire et à convenir de la condition d'inspection finale.
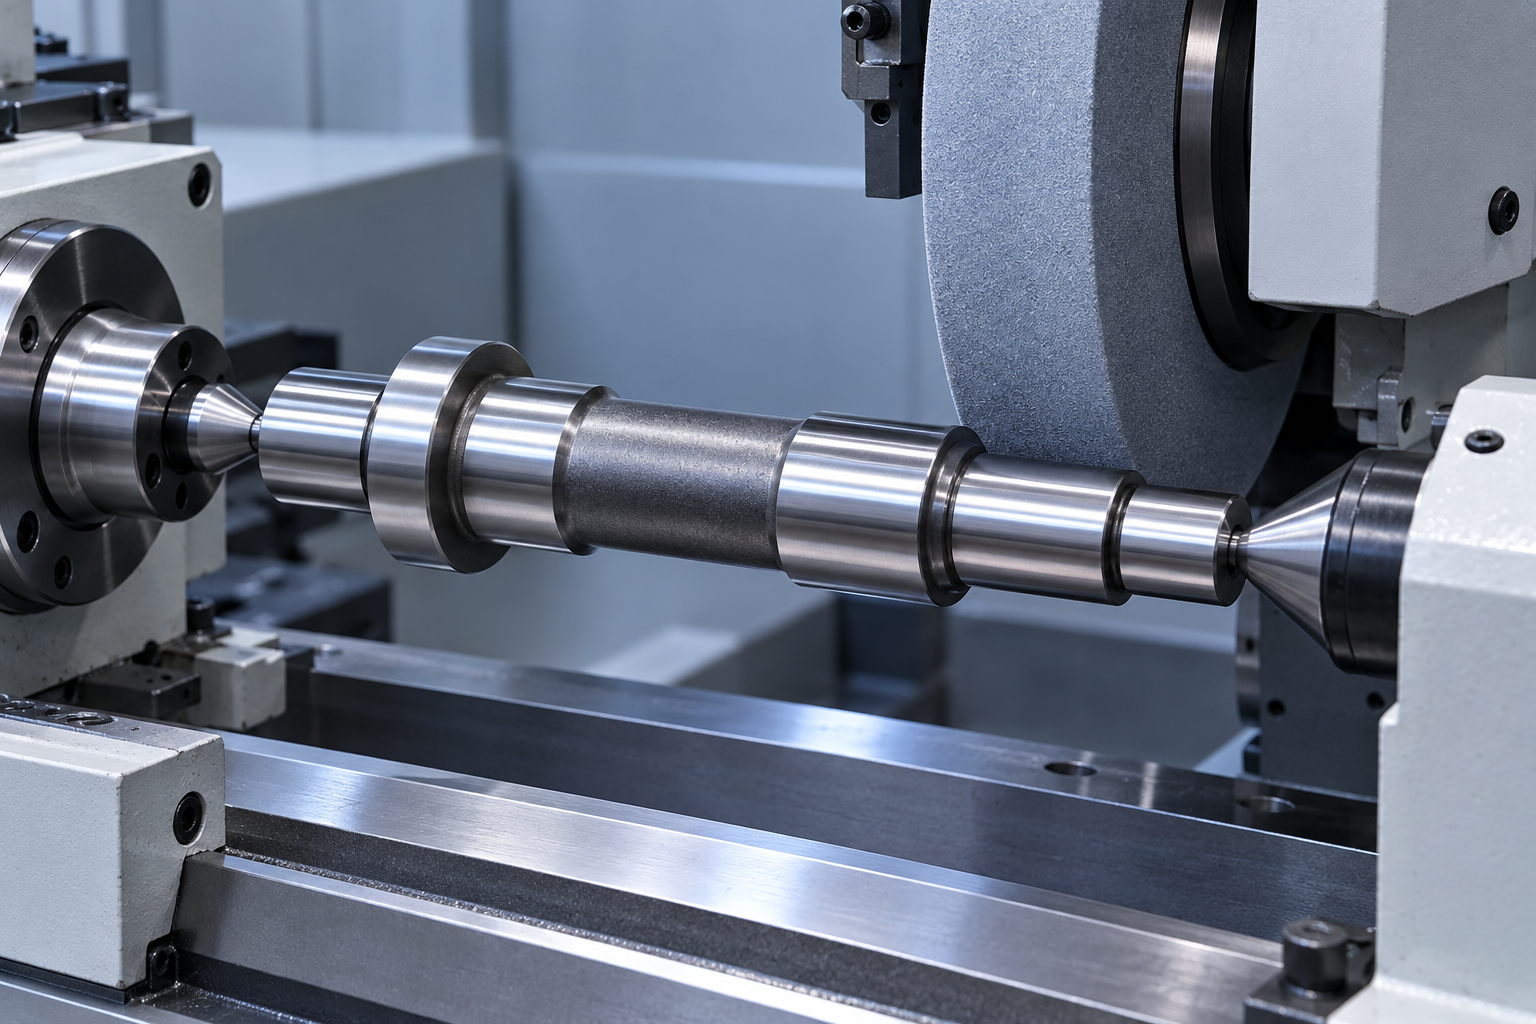
*Image technique illustrative : un arbre est soutenu entre les centres pour une finition contrôlée après traitement. Il ne s'agit pas d'une photographie d'une installation TOPSHAFT.*
Précisez si les dimensions s'appliquent avant ou après traitement et avant ou après revêtement. Par exemple, un tourillon de roulement peut nécessiter un diamètre final et un état de surface après meulage. Un filetage ou un ajustement à la presse peut nécessiter une limite de revêtement distincte avant le revêtement. Une note de traitement thermique qui ignore l'état final peut produire un résultat d'inspection techniquement vrai à un stade intermédiaire mais impropre à l'assemblage.
Lier ensemble la finition, la forme et le traitement de la surface
La dureté à elle seule ne suffit pas à établir un journal de travail. Un siège de roulement, une zone de joint ou une surface de glissement peuvent également nécessiter une finition, une tolérance de diamètre, une rondeur, une cylindricité, une rectitude ou un faux-rond définis. Ces contrôles interagissent.
Pour un tourillon, connectez la note de traitement au guide de spécification du tourillon de roulement, au guide de finition de surface de l'arbre et au guide de tolérance de faux-rond de l'arbre. La pièce doit être évaluée comme un système : état du matériau, dureté locale, surface finale, relation de référence et méthode d'inspection.
Évitez d'appliquer une finition stricte sur chaque surface par défaut. Les terrains fonctionnels méritent des exigences ciblées. Les diamètres de jeu sans contact peuvent ne pas l'être. Cela rend le dessin plus clair et peut éviter des coûts de traitement inutiles.
Définir les enregistrements d'inspection pendant le devis
Les preuves d’inspection doivent faire partie de l’examen de la commande et non une réflexion après coup. Demandez les enregistrements spécifiques dont le projet a besoin. En fonction de la portée convenue, cela peut inclure un certificat de matériau, une traçabilité de chaleur ou de lot, un certificat de traitement, un rapport de dureté, un rapport de profondeur de cas, un rapport dimensionnel, un rapport de premier article ou un certificat de conformité.
L'acheteur doit également définir la logique d'échantillonnage. La dureté est-elle vérifiée sur chaque pièce, par lot, sur coupon, ou seulement lors du premier article ? Les emplacements de tests sont-ils autorisés sur une extension non fonctionnelle ? Les sections destructives sont-elles autorisées sur un coupon représentatif ? Ces choix affectent le coût et les délais, ils appartiennent donc à la demande de prix lorsqu'ils sont obligatoires.
La capacité d'inspection et de qualité de TOPSHAFT est conçue autour de dimensions définies par des dessins et d'enregistrements convenus. Pour un puits contrôlé par traitement, soumettez le dessin avec les exigences en matière de matériaux, de propriétés et de documentation afin que l'itinéraire de fabrication et d'inspection puisse être examiné ensemble.
Erreurs de spécification courantes à éviter
Spécification de la dureté sans échelle ni emplacement. Un chiffre à lui seul ne définit pas l'instrument, le point de test ou la base d'acceptation.
Demandant une profondeur de cas sans définition. Indiquez si l'exigence est une profondeur totale ou effective, le seuil le cas échéant et l'approche de vérification.
Traiter toutes les surfaces de l'arbre de la même manière. Identifiez les tourillons fonctionnels, les cannelures, les dents ou les zones de contact. N’imposez pas le même traitement et la même finition partout sauf si la conception l’exige.
Ignorer le processus de post-traitement. Les tourillons serrés peuvent nécessiter un matériau de finition et un itinéraire de meulage final. Le dessin doit le permettre.
Accepter une substitution de matériau uniquement par son nom. Une alternative proposée peut modifier la trempabilité, le comportement à la distorsion, la résistance à la corrosion ou la documentation. Obtenir l'approbation d'ingénierie.
Demande de rapports après le bon de commande. Si une traçabilité ou une vérification destructive de la profondeur du cas est requise, définissez-la lors de la revue du devis et de la commande.
Une liste de contrôle des notes de dessin pour le traitement thermique des arbres
Avant de demander un devis, vérifiez que le colis répond aux questions suivantes :
- Quelle qualité de matériau, quelle norme et quelle condition de départ s'appliquent ?
- Quelle voie de traitement ou quel état métallurgique final est requis ?
- Quelles surfaces nécessitent un traitement et quelles sont les limites exactes des zones ?
- Quelle plage de dureté, quelle échelle et quel lieu de test s'appliquent ?
- La profondeur du boîtier est-elle requise ? Si oui, comment est-il défini et vérifié ?
- Quelles dimensions et finitions s'appliquent après le traitement et le meulage final ?
- Quelles relations de rectitude, de faux-rond ou de référence restent critiques après le traitement ?
- Quels dossiers, échantillons, coupons et rapports d'inspection sont requis ?
- Quelle quantité et quelle étape du projet s'appliquent : prototype, validation ou répétition de la production ?
Questions fréquemment posées
Un arbre peut-il être traité thermiquement après l'usinage final ?
C’est possible, mais le tracé doit tenir compte des changements dimensionnels, des distorsions et des changements potentiels de surface. Les caractéristiques critiques nécessitent souvent une finition finale après le traitement.
Une valeur HRC plus élevée est-elle toujours meilleure pour un arbre ?
Non. La dureté requise dépend de l'usure, de la charge, de la ténacité, de la fatigue, du matériau, de la géométrie et du composant d'accouplement. Une dureté excessive peut être inappropriée pour certaines applications.
Comment la profondeur des dossiers est-elle vérifiée ?
La méthode convenue peut utiliser une éprouvette sectionnée et une traverse de dureté. Le dessin doit définir la base de profondeur du boîtier, l'emplacement de mesure et le critère d'acceptation.
Un seul journal peut-il être durci par induction ?
Oui, le durcissement localisé peut être examiné pour un journal ou une fonctionnalité définie. Le dessin doit indiquer la zone traitée, la dureté, la profondeur, les limites de transition et l'état dimensionnel final.
Prêt à revoir vos besoins en matière d'arbre ?
Envoyez le dessin de l'arbre, les exigences en matière de matériaux et de traitement, les zones fonctionnelles, la quantité, la tolérance et les besoins d'inspection pour un examen pratique de la fabrication. Si une voie de traitement thermique ou un matériau alternatif est encore ouvert, incluez les informations sur la charge, l'usure, la corrosion, la température et les composants d'accouplement qui affectent la décision.
---
Notes sources pour le brouillon
-ASTM E384 : Test de dureté par microindentation
- Guide des pratiques recommandées par le NIST : mesure de la dureté Rockwell
- Manuel ASM : Contrôle de la distorsion dans les aciers à outils
Projet de fiche d'évaluation de la qualité
| Dimensions | Note (1-10) |
|---|---|
| Intention de recherche | 9.7 |
| Couverture des mots clés SEO | 9.6 |
| Précision technique | 9.6 |
| Profondeur du contenu | 9.7 |
| Recherche IA / GÉO | 9.6 |
| Lisibilité et structure | 9.6 |
| Liens internes | 9.7 |
| MANGER | 9.6 |
| Conversion commerciale | 9.6 |
| Globalement | 9.6 |