
Cómo especificar el tratamiento térmico del eje: dureza, profundidad de la caja y rectificado final
El tratamiento térmico puede darle a un eje la fuerza, la resistencia al desgaste, la respuesta a la fatiga o la estabilidad dimensional que su aplicación necesita. También puede cambiar el tamaño, la rectitud, el descentramiento, la condición de la superficie y la secuencia de mecanizado correcta. Por lo tanto, una especificación de tratamiento térmico de eje utilizable identifica más que un número de dureza. Conecta el material, la ruta de tratamiento, el área endurecida, el método de verificación y las dimensiones finales del acabado.
Esta guía explica lo que un equipo de ingeniería o de abastecimiento debe incluir en el plano y la solicitud de cotización. No sustituye la selección de materiales, el diseño metalúrgico ni la aprobación por parte de la autoridad de diseño responsable.
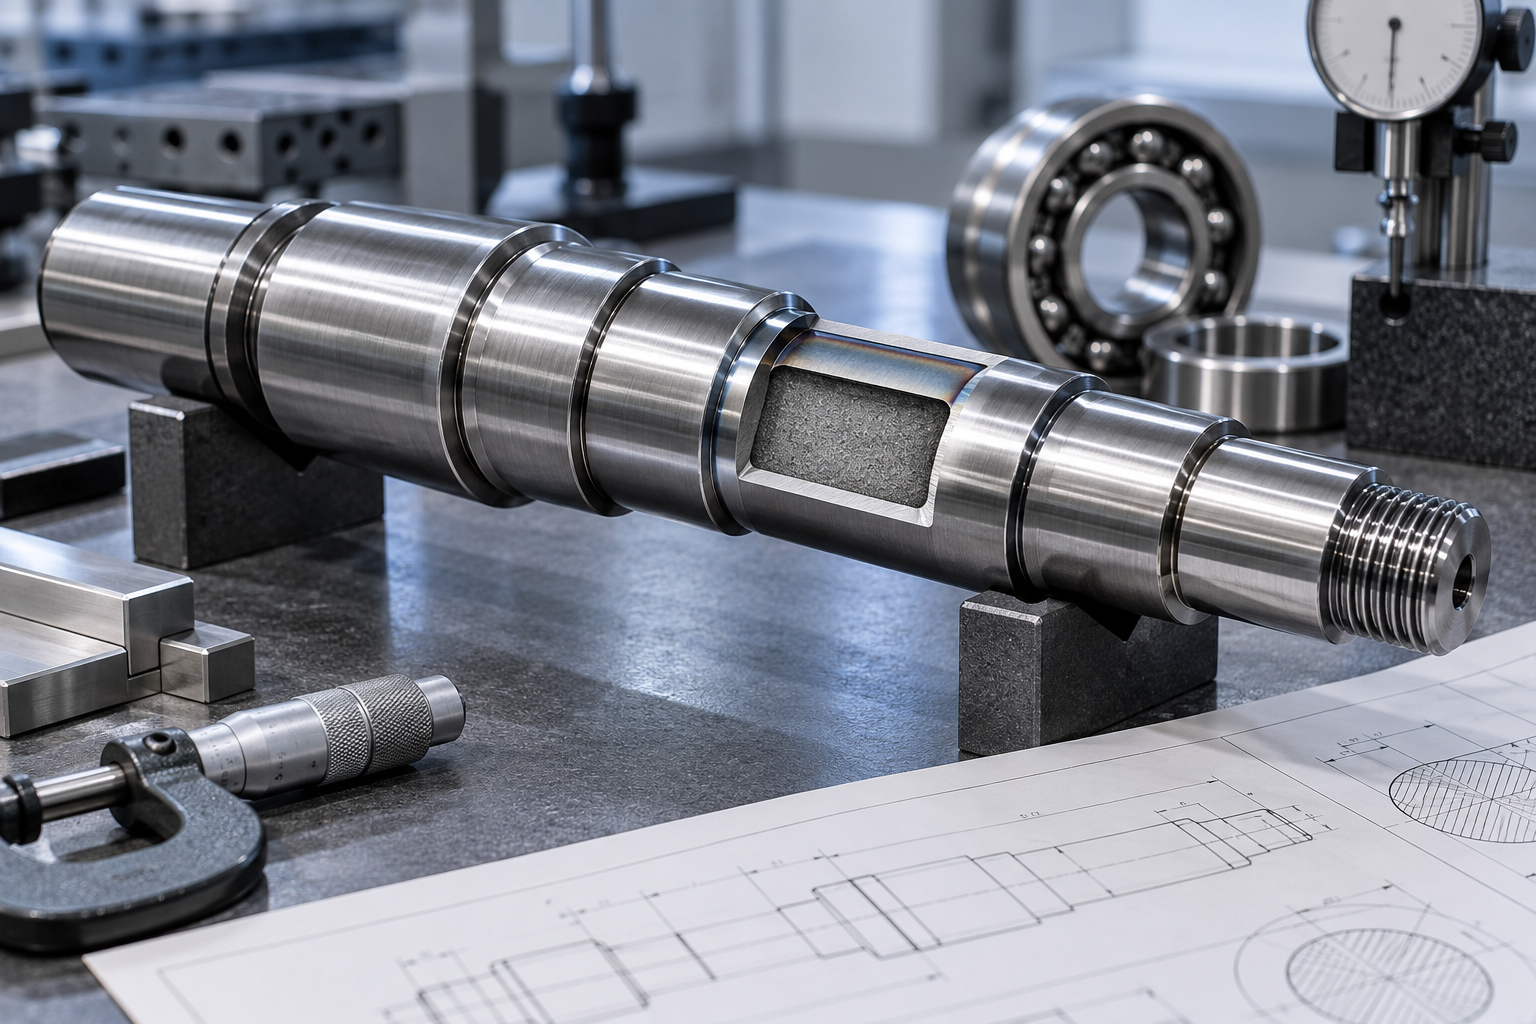
*Imagen técnica ilustrativa: un eje terminado y un dibujo muestran por qué la zona endurecida, el núcleo y la geometría del muñón final deben considerarse juntos. No es una fotografía de una instalación de TOPSHAFT.*
Comience con la función, no con una nota de dureza genérica
El tratamiento térmico correcto sigue el problema de funcionamiento. Un muñón de rodamiento puede necesitar resistencia al desgaste localizado. Un eje de transmisión cargado puede necesitar fuerza y dureza en una sección más grande. Una interfaz de engranaje puede necesitar una superficie de trabajo dura, mientras que el núcleo de soporte debe resistir los golpes. En cambio, un eje expuesto a la corrosión puede depender de un grado de acero inoxidable y de una condición específica.
Escribir únicamente “tratamiento térmico a 58 HRC” deja preguntas importantes sin respuesta. ¿Qué material se está tratando? ¿Qué superficie necesita esa dureza? ¿Se mide el resultado en la superficie, en una profundidad seccionada o en toda la sección transversal? ¿El valor se aplica antes o después de la molienda? ¿Puede una pequeña zona no funcional ser más blanda? Esas preguntas afectan el enrutamiento, las herramientas, el margen de distorsión, la inspección, el costo y la aceptación.
Inicie la revisión del dibujo con estas entradas funcionales:
- El material del eje, el estándar del material y el estado de entrega.
- La superficie cargada, deslizante, rodante o de sellado que necesita tratamiento.
- El rango de dureza requerido y la escala de dureza.
- La profundidad de caja requerida o profundidad efectiva de endurecimiento, si corresponde.
- Si el endurecimiento es local o se extiende a toda la pieza.
- Los requisitos finales de dimensiones, forma y acabado superficial.
- El método de prueba requerido, plan de muestreo y registros.
Para muchos proyectos, el material no se puede separar del tratamiento. Un acero de medio carbono, un acero de cementación bajo en carbono, un acero de aleación de endurecimiento total y un acero inoxidable de endurecimiento por precipitación no responden a la misma ruta. Si el plano del cliente especifica un grado y una condición exactos, el proveedor no debe sustituirlo silenciosamente por un acero "similar". Cualquier alternativa necesita la aprobación de la autoridad de diseño.
Elija la ruta de tratamiento que coincida con la propiedad requerida
Diferentes rutas crean diferentes distribuciones de dureza. La ruta debe seleccionarse en torno al área funcional, la sección transversal del eje y el plano de fabricación final.
| Dirección del tratamiento | Razón típica para considerarlo | Preguntas clave sobre dibujo |
|---|---|---|
| Apagar y templar | Fuerza y dureza a través de una sección más grande | Calidad del material, rango de dureza final, tamaño de la sección, tolerancia de mecanizado final |
| Endurecimiento por inducción | Endurecimiento localizado en muñones, estrías o superficies de desgaste | Posición de la banda endurecida, longitud axial, dureza, profundidad efectiva, límites de transición |
| Carburación o carbonitruración | Estuche rígido con núcleo de soporte sobre aceros adecuados | Grado, definición de profundidad de caja, áreas a enmascarar, tolerancia de pulido final |
| Nitruración | Dureza superficial controlada y respuesta al desgaste con eliminación de material limitada después del proceso | Profundidad de nitruración, requisito de capa compuesta si corresponde, secuencia de acabado |
| Endurecimiento por precipitación | Condición de resistencia especificada en grados adecuados de acero inoxidable o aleaciones | Condición exacta, especificación del material, propiedad final y controles de distorsión |
| Alivio del estrés | Reducir los efectos de las tensiones residuales entre las etapas de mecanizado | Etapa del recorrido, mecanizado final permitido, punto de verificación dimensional |
Éstas son direcciones de proceso, no elecciones automáticas. La respuesta al tratamiento térmico depende de la composición, la microestructura inicial, la geometría, la configuración del horno o de inducción, el método de enfriamiento y el mecanizado previo. Un gran eje escalonado con hombros abruptos puede comportarse de manera diferente a una simple varilla de pequeño diámetro, incluso cuando ambos utilizan el mismo material.
A menudo se analiza el endurecimiento por inducción para los ejes porque puede centrar el tratamiento en un muñón o una ranura. El dibujo debe mostrar la región tratada. Indique los límites axiales, los diámetros relevantes y si las zonas de mezcla o las caras adyacentes son funcionalmente sensibles. Una nota como "muñón endurecido por inducción" está incompleta si el comprador no ha definido la longitud, profundidad, dureza y dimensión final del muñón.
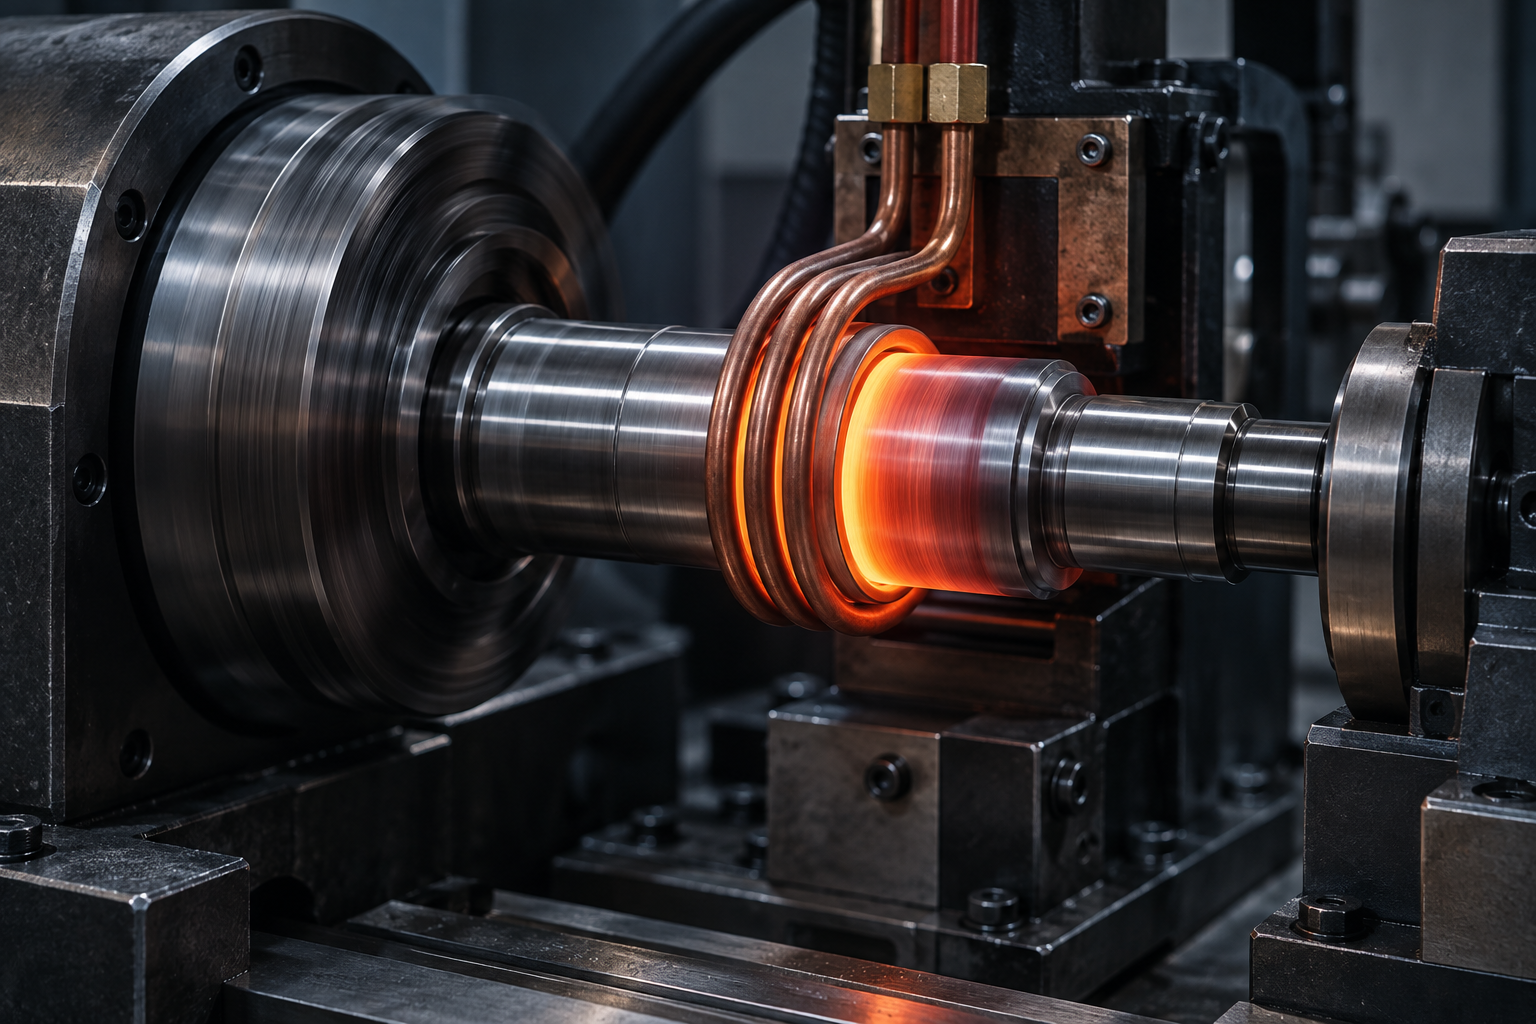
*Imagen técnica ilustrativa: una bobina de cobre calienta un muñón de eje definido. No es evidencia de una línea de proceso TOPSHAFT.*
Indique la dureza con el método de medición
La dureza es un resultado medido, no una propiedad del material que se explica por sí misma. Un dibujo debe indicar el rango y la escala requeridos, como HRC, HRB, HV o HK, además de la ubicación de la prueba y el método de prueba aplicable cuando el proyecto lo requiera. La ubicación es importante porque una lectura en la superficie de un muñón puede no describir el núcleo de un eje grande y una sola lectura en una pieza compleja puede no representar la condición completa.
Las pruebas de Rockwell se utilizan ampliamente para la aceptación y el control de procesos. ASTM E18 describe las pruebas Rockwell y Rockwell superficial y señala que una lectura de dureza en un lugar puede no representar las propiedades físicas de toda la pieza. Ésa es una razón práctica para mostrar dónde se debe realizar el examen en lugar de escribir sólo un número.
La instrucción de presentación de informes debe responder:
- ¿Qué escala de dureza se requiere?
- ¿Dónde está el lugar de prueba o el cupón de prueba permitido?
- ¿La superficie medida es la superficie entregada o una ubicación de sacrificio designada?
- ¿Cuántas lecturas se requieren y cómo se deben registrar los resultados?
- ¿Se aplica el valor después del pulido, recubrimiento u otro acabado final?
Es posible que las zonas endurecidas muy pequeñas necesiten una microindentación en lugar de una prueba de superficie convencional. La norma ASTM E384 explica que la microindentación puede cuantificar variaciones y gradientes de dureza localizados en distancias cortas. Eso lo hace relevante para casos tratados, capas nitruradas y otras áreas donde la condición cambia rápidamente de la superficie al núcleo. La especificación responsable aún debe definir el criterio de aceptación. Una “control de microdureza” genérica por sí sola no es suficiente.
Defina la profundidad del caso en lugar de asumirla
La “profundidad del caso” se utiliza a menudo de manera vaga. Puede significar la zona visiblemente alterada, la profundidad hasta un umbral de dureza definido o un resultado de procesamiento nominal. Esas definiciones no son intercambiables. El dibujo o la especificación referenciada debe indicar qué significa profundidad para el proyecto.
Para un requisito de caso funcional, aclare al menos cuatro elementos:
- La referencia de profundidad: caso total, caso efectivo u otra definición acordada.
- El umbral de dureza utilizado para definir la profundidad efectiva, si es necesario.
- El método de medición: metalografía seccionada, dureza transversal u otro método aprobado.
- La ubicación y orientación de la medición en la pieza o cupón.
Un caso eficaz se demuestra comúnmente con una muestra seccionada y un recorrido de dureza desde la superficie hacia el núcleo. Un valor tomado sólo en la superficie no puede establecer el perfil de profundidad. La microindentación es útil porque puede evaluar cambios de dureza en distancias pequeñas, pero es necesario controlar la preparación de la muestra, la fuerza, el espaciado y los requisitos de presentación de informes. Si se utiliza un cupón en lugar del eje de producción, su material, exposición térmica y representatividad deben acordarse antes de la producción.
No especifique un caso más profundo simplemente porque “más es mejor”. El exceso de profundidad puede cambiar el riesgo de distorsión, el tiempo del ciclo, el costo y el equilibrio entre la respuesta al desgaste de la superficie y el rendimiento del núcleo. La profundidad requerida debe provenir de la tensión de contacto, la carga, el material, la geometría y la validación del diseño.
Dibuje la zona endurecida como característica funcional
Para un tratamiento localizado, utilice el dibujo del eje para definir la zona. Muestre la longitud axial, las posiciones inicial y final, los diámetros, los hombros, los relieves, las estrías o las características de los engranajes que están dentro o fuera del límite de tratamiento. Indique si la cara, el empalme o el área de transición adyacentes tienen un requisito.
Esto es especialmente importante en torno a las interfaces de rodamientos y sellos. Un muñón endurecido puede cumplir con un requisito de dureza de la superficie, mientras que una transición brusca o un hombro tratado no deseado crea un problema de ensamblaje. El dibujo debe identificar cualquier superficie que deba permanecer mecanizable, conservar un acabado específico o permanecer sin tratar para una operación posterior.
Cuando un eje contiene varias regiones funcionales, utilice notas separadas en lugar de aplicar una nota amplia de tratamiento térmico a cada característica. Un eje del motor giratorio puede necesitar una zona de soporte dura, un ajuste controlado para el asiento del rotor y un requisito diferente para un extremo roscado. Un eje de engranaje puede agregar consideraciones de dientes, estrías o hombros. Las leyendas claras por zonas reducen los desacuerdos durante la cotización y la revisión del primer artículo.
Planifique la secuencia de mecanizado antes de comprometerse con las tolerancias
El tratamiento térmico debe planificarse como parte de la ruta de fabricación. No se trata simplemente de una operación externa final. El mecanizado de desbaste puede liberar tensiones residuales. El calentamiento y el enfriamiento pueden cambiar de tamaño y forma. El mecanizado de acabado puede eliminar parte de una capa tratada. El rectificado puede corregir la dimensión de un muñón, pero no debe eliminar más material endurecido del que permite el diseño.
Para un eje con muñones críticos, una ruta práctica puede incluir mecanizado de desbaste, tratamiento, un paso de enderezamiento controlado si corresponde y rectificado final o mecanizado de acabado. La secuencia exacta depende del material, la geometría del eje, los objetivos de propiedad, el equipo y las tolerancias del dibujo. Se debe revisar antes de aceptar un valor de diámetro, rectitud o desviación inusualmente ajustados.
La literatura técnica de ASM sobre la distorsión del tratamiento térmico identifica el diseño del componente, la condición inicial, el procedimiento de mecanizado y las condiciones del tratamiento térmico como factores conectados. Esa conexión es importante para los compradores: un problema de distorsión no siempre puede resolverse pidiendo un resultado de inspección final más estricto. El mejor enfoque es definir las características críticas con anticipación, conservar el margen de acabado adecuado cuando sea necesario y acordar la condición de inspección final.
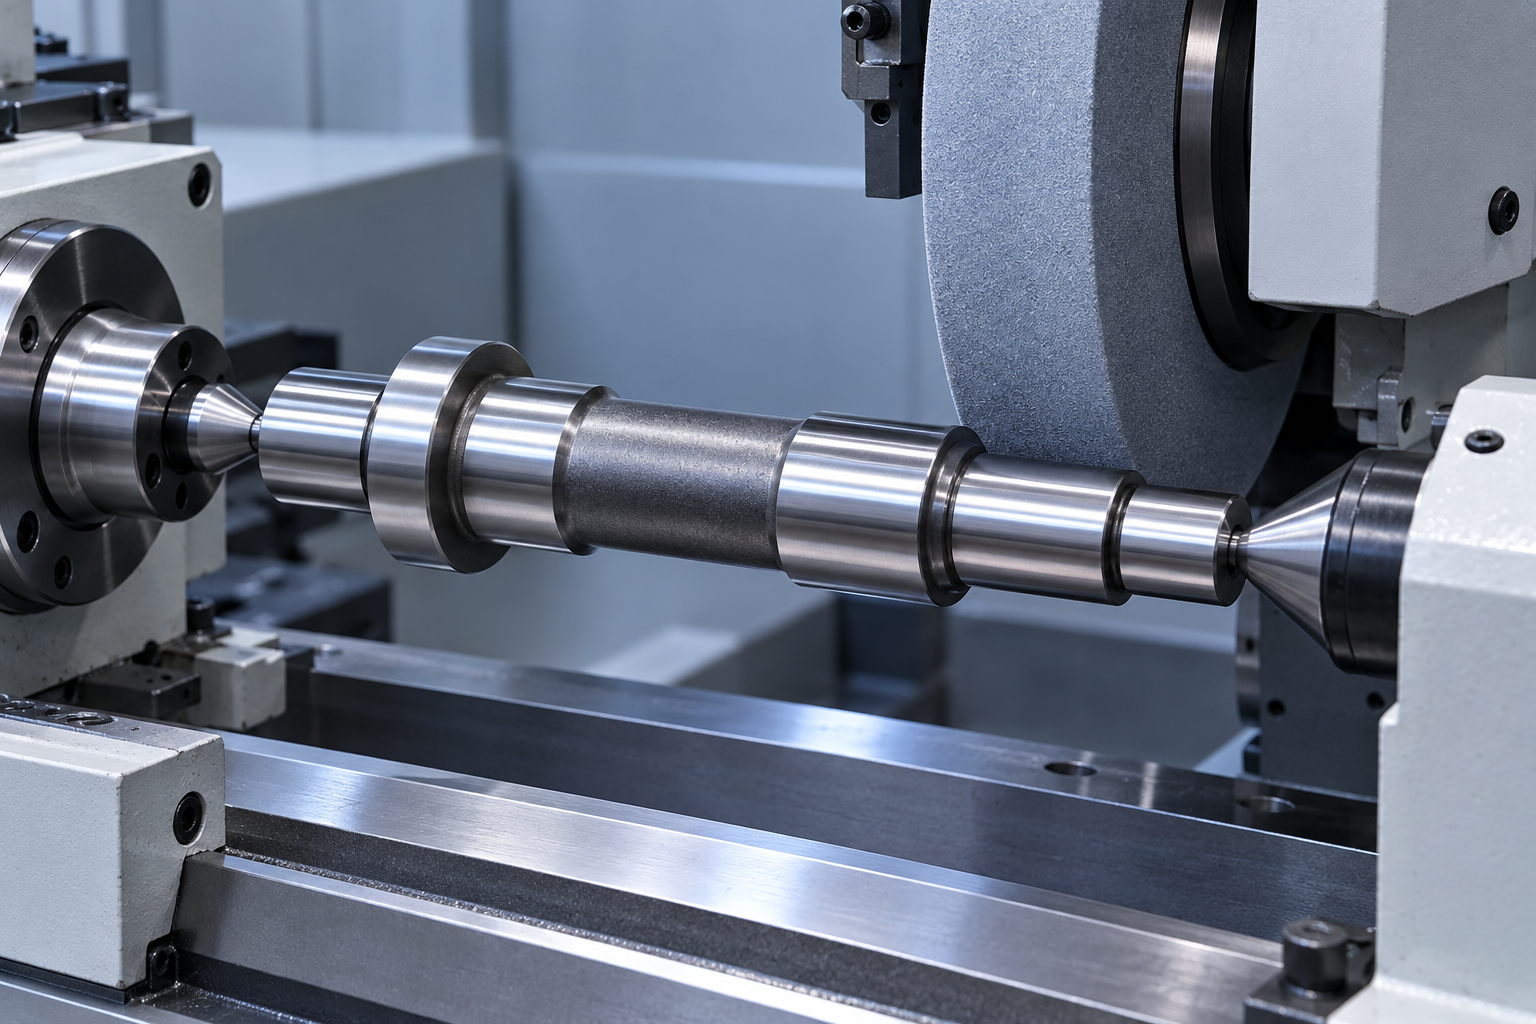
*Imagen técnica ilustrativa: se apoya un eje entre centros para un acabado controlado después del tratamiento. No es una fotografía de una instalación de TOPSHAFT.*
Especifique si las dimensiones se aplican antes o después del tratamiento y antes o después del recubrimiento. Por ejemplo, un muñón de rodamiento puede necesitar un diámetro final y un acabado superficial después del rectificado. Un ajuste roscado o a presión puede necesitar un límite de recubrimiento previo independiente. Una nota de tratamiento térmico que ignora el estado final puede producir un resultado de inspección que es técnicamente verdadero en una etapa intermedia pero inadecuado para el ensamblaje.
Unir el acabado, la forma y el tratamiento de la superficie
La dureza por sí sola no establece un diario de trabajo. Un asiento de rodamiento, una superficie de sellado o una superficie deslizante también pueden necesitar un acabado, una tolerancia de diámetro, una redondez, una cilindricidad, una rectitud o una desviación definidos. Estos controles interactúan.
Para un muñón de rodamiento, conecte la nota de tratamiento a la guía de especificaciones del muñón del rodamiento, la guía de acabado de superficie del eje y la guía de tolerancia de descentramiento del eje. La pieza debe evaluarse como un sistema: condición del material, dureza local, superficie final, relación de referencia y método de inspección.
Evite aplicar un acabado estricto a cada superficie de forma predeterminada. Las tierras funcionales merecen requisitos específicos. Es posible que los diámetros de holgura sin contacto no lo sean. Esto hace que el dibujo sea más claro y puede evitar costos de procesamiento innecesarios.
Definir registros de inspección durante la cotización
La evidencia de la inspección debe ser parte de la revisión del pedido, no una ocurrencia tardía. Solicite los registros específicos que necesita el proyecto. Dependiendo del alcance acordado, esto puede incluir un certificado de material, trazabilidad del calor o del lote, certificado de tratamiento, informe de dureza, informe de profundidad del caso, informe dimensional, informe del primer artículo o certificado de conformidad.
El comprador también deberá definir la lógica del muestreo. ¿Se verifica la dureza en cada pieza, por lote, en cupón o solo durante el primer artículo? ¿Se permiten ubicaciones de prueba en una extensión no funcional? ¿Se permite la sección destructiva en un cupón representativo? Estas opciones afectan el costo y el tiempo de entrega, por lo que pertenecen a la solicitud de cotización cuando son obligatorias.
La capacidad de inspección y calidad de TOPSHAFT está diseñada en torno a dimensiones definidas por planos y registros acordados. Para un pozo con tratamiento controlado, presente el plano con los requisitos de material, propiedad y documentación para que la ruta de fabricación e inspección puedan revisarse en conjunto.
Errores de especificación comunes que se deben evitar
Especificar dureza sin escala o ubicación. Un número por sí solo no define el instrumento, el punto de prueba o la base de aceptación.
Solicitar profundidad del caso sin una definición. Indique si el requisito es profundidad total o efectiva, el umbral, si corresponde, y el enfoque de verificación.
Tratar todas las superficies del eje como iguales. Identifique los muñones funcionales, las estrías, los dientes o las zonas de contacto. No imponer el mismo tratamiento y acabado en todas partes a menos que el diseño lo requiera.
Ignorando el proceso de postratamiento. Los muñones apretados pueden necesitar material de acabado y una ruta de pulido final. El dibujo debe permitirlo.
Se acepta una sustitución de material solo por su nombre. Una alternativa propuesta puede cambiar la templabilidad, el comportamiento de distorsión, la resistencia a la corrosión o la documentación. Obtenga la aprobación de ingeniería.
Solicitud de informes después de la orden de compra. Si se requiere trazabilidad o verificación destructiva en profundidad del caso, defínala en la cotización y revisión de la orden.
Lista de verificación de notas de dibujo para tratamiento térmico de ejes
Antes de solicitar una cotización, verifique que el paquete responda a las siguientes preguntas:
- ¿Qué grado de material, estándar y condición inicial se aplican?
- ¿Qué vía de tratamiento o condición metalúrgica final se requiere?
- ¿Qué superficies requieren tratamiento y cuáles son los límites exactos de las zonas?
- ¿Qué rango de dureza, escala y lugar de prueba se aplican?
- ¿Se requiere profundidad del caso? Si es así, ¿cómo se define y verifica?
- ¿Qué dimensiones y acabados se aplican tras el tratamiento y rectificado final?
- ¿Qué relaciones de rectitud, descentramiento o referencia siguen siendo críticas después del tratamiento?
- ¿Qué registros, muestras, cupones e informes de inspección se requieren?
- ¿Qué cantidad y etapa del proyecto se aplican: prototipo, validación o repetición de producción?
Preguntas frecuentes
¿Se puede tratar térmicamente un eje después del mecanizado final?
Puede, pero la ruta debe tener en cuenta el cambio dimensional, la distorsión y los posibles cambios de superficie. Las características críticas a menudo requieren un acabado final después del tratamiento.
¿Un valor HRC más alto es siempre mejor para un eje?
No. La dureza requerida depende del desgaste, la carga, la tenacidad, la fatiga, el material, la geometría y el componente acoplado. El exceso de dureza puede resultar inadecuado para algunas aplicaciones.
¿Cómo se verifica la profundidad del caso?
El método acordado podrá utilizar una muestra seccionada y un travesaño de dureza. El plano debe definir la base de profundidad de la caja, la ubicación de medición y el criterio de aceptación.
¿Solo se puede endurecer por inducción un diario?
Sí, el endurecimiento localizado se puede revisar para un diario o característica definidos. El dibujo debe indicar el área tratada, dureza, profundidad, límites de transición y condición dimensional final.
¿Listo para revisar sus requisitos de eje?
Envíe el plano del eje, requisitos de materiales y tratamiento, zonas funcionales, cantidad, tolerancia y necesidades de inspección para una revisión práctica de fabricación. Si aún está abierta una ruta de tratamiento térmico o una alternativa de material, incluya la carga, el desgaste, la corrosión, la temperatura y la información de los componentes de acoplamiento que afectan la decisión.
---
Notas fuente para el borrador
- ASTM E18: Prueba de dureza Rockwell
- ASTM E384: Prueba de dureza por microindentación
- Guía de prácticas recomendadas por el NIST: medición de la dureza Rockwell
- Manual de ASM: Control de la distorsión en aceros para herramientas
Borrador del cuadro de mando de calidad
| Dimensión | Puntuación (1-10) |
|---|---|
| Intención de búsqueda | 9.7 |
| Cobertura de palabras clave SEO | 9.6 |
| Precisión técnica | 9.6 |
| Profundidad del contenido | 9.7 |
| Búsqueda por IA / GEO | 9.6 |
| Legibilidad y estructura | 9.6 |
| Enlaces internos | 9.7 |
| COMER | 9.6 |
| Conversión Comercial | 9.6 |
| General | 9.6 |