
シャフトの熱処理の指定方法: 硬度、硬化深さ、最終研削
熱処理により、シャフトにその用途に必要な強度、耐摩耗性、疲労応答、または寸法安定性を与えることができます。また、サイズ、真直度、振れ、表面状態、および正しい加工順序も変更できます。したがって、使用可能なシャフトの熱処理仕様は、硬度の数値以上のものを識別します。材質、処理ルート、硬化面積、検証方法、最終仕上がり寸法を結び付けます。
このガイドでは、エンジニアリング チームまたは調達チームが図面と RFQ に何を記載すべきかについて説明します。これは、材料の選択、冶金設計、または責任のある設計当局による承認に代わるものではありません。
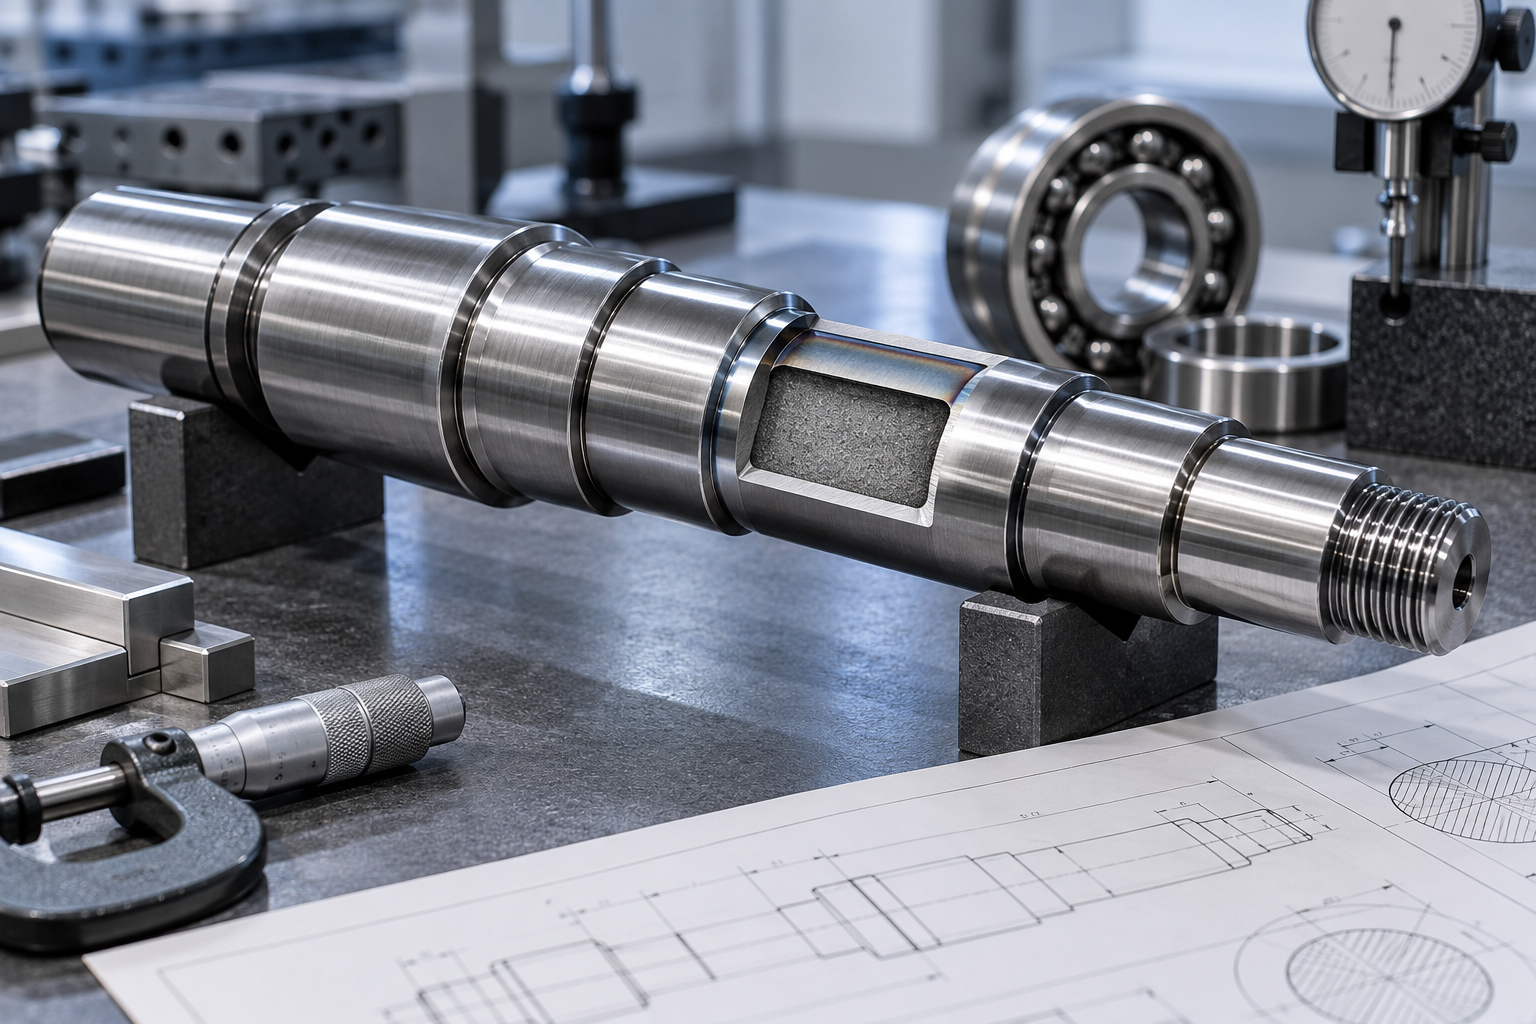
*技術的なイメージの例: 完成したシャフトと図面は、硬化ゾーン、コア、および最終ジャーナル形状を一緒に考慮する必要がある理由を示しています。 TOPSHAFT施設の写真ではありません。
一般的な硬さのメモではなく、機能から始める
動作上の問題に応じて適切な熱処理が行われます。ベアリングジャーナルには局所的な耐摩耗性が必要な場合があります。負荷がかかったドライブシャフトには、より大きなセクションにわたる強度と靭性が必要になる場合があります。ギアのインターフェースには硬い作業面が必要ですが、支持コアは衝撃に耐える必要があります。腐食にさらされたシャフトは、ステンレスのグレードと指定された条件に依存する場合があります。
「58 HRC まで熱処理」とだけ書くと、重要な疑問が解決されません。どの素材が処理されていますか?どの表面にその硬度が必要ですか?結果は表面で測定されたものですか、切断された深さで測定されたものですか、それとも断面全体にわたって測定されたものですか?値は研削前または研削後に適用されますか?小さな非機能領域を柔らかくすることはできますか?これらの質問は、配線、工具、歪みの許容値、検査、コスト、および合格に影響します。
次の機能入力を使用して図面レビューを開始します。
・シャフト材質、材質規格、出荷状態。
- 処理が必要な荷重、滑り、回転、またはシールの表面。
- 必要な硬度範囲と硬度スケール。
- 必要な硬化深さまたは有効硬化深さ(該当する場合)。
- 硬化が局所的であるか、部品全体に広がっているかどうか。
- 最終的な寸法、形状、表面仕上げの要件。
- 必要な試験方法、サンプリング計画、および記録。
多くのプロジェクトでは、素材を処理から切り離すことはできません。中炭素鋼、低炭素浸炭鋼、貫通硬化型合金鋼、析出硬化型ステンレス鋼は同じルートには対応しません。顧客の図面に正確なグレードと状態が指定されている場合、サプライヤーは黙って「類似の」鋼を代替すべきではありません。代替案には設計当局の承認が必要です。
必要な特性に一致する治療ルートを選択する
ルートが異なれば、硬度分布も異なります。ルートは、機能領域、シャフト断面、および最終的な製造計画に基づいて選択する必要があります。
| 治療の方向性 | 考慮すべき一般的な理由 | 描画に関する重要な質問 |
|---|---|---|
| 焼き入れと焼き戻し | より大きな断面による強度と靱性 | 材質グレード、最終硬さ範囲、断面サイズ、最終加工代 |
| 高周波焼入れ | ジャーナル、スプライン、摩耗面の局所硬化 | 硬化バンドの位置、軸長、硬度、有効深さ、移行限界 |
| 浸炭または浸炭窒化 | 適切なスチール製のサポートコアを備えたハードケース | 材種、硬化深さの定義、マスクする領域、最終研削代 |
| 窒化処理 | 後工程の削り代を制限して表面硬度と摩耗反応を制御 | 窒化の深さ、該当する場合は化合物層の要件、仕上げシーケンス |
| 析出硬化 | 適切なステンレスまたは合金グレードでの指定された強度条件 | 正確な条件、材料仕様、最終特性および歪みの制御 |
| ストレス解消 | 加工段階間の残留応力の影響を軽減 | ルート段階、最終加工許容範囲、寸法検証ポイント |
これらはプロセスの指示であり、自動的に選択されるものではありません。熱処理の応答は、組成、初期の微細構造、形状、炉または誘導の設定、焼き入れ方法、および事前の機械加工によって異なります。急な肩を持つ大きな段付きシャフトは、同じ材料を使用している場合でも、単純な小径ロッドとは異なる動作をする可能性があります。
高周波焼入れは、ジャーナルまたはスプラインに集中的に処理できるため、シャフトについてよく議論されます。図面には治療領域が示されている必要があります。軸方向の境界、関連する直径、およびブレンド ゾーンまたは隣接する面が機能的に敏感かどうかを述べます。購入者がジャーナルの長さ、深さ、硬度、最終寸法を定義していない場合、「高周波焼入れジャーナル」などの注記は不完全です。
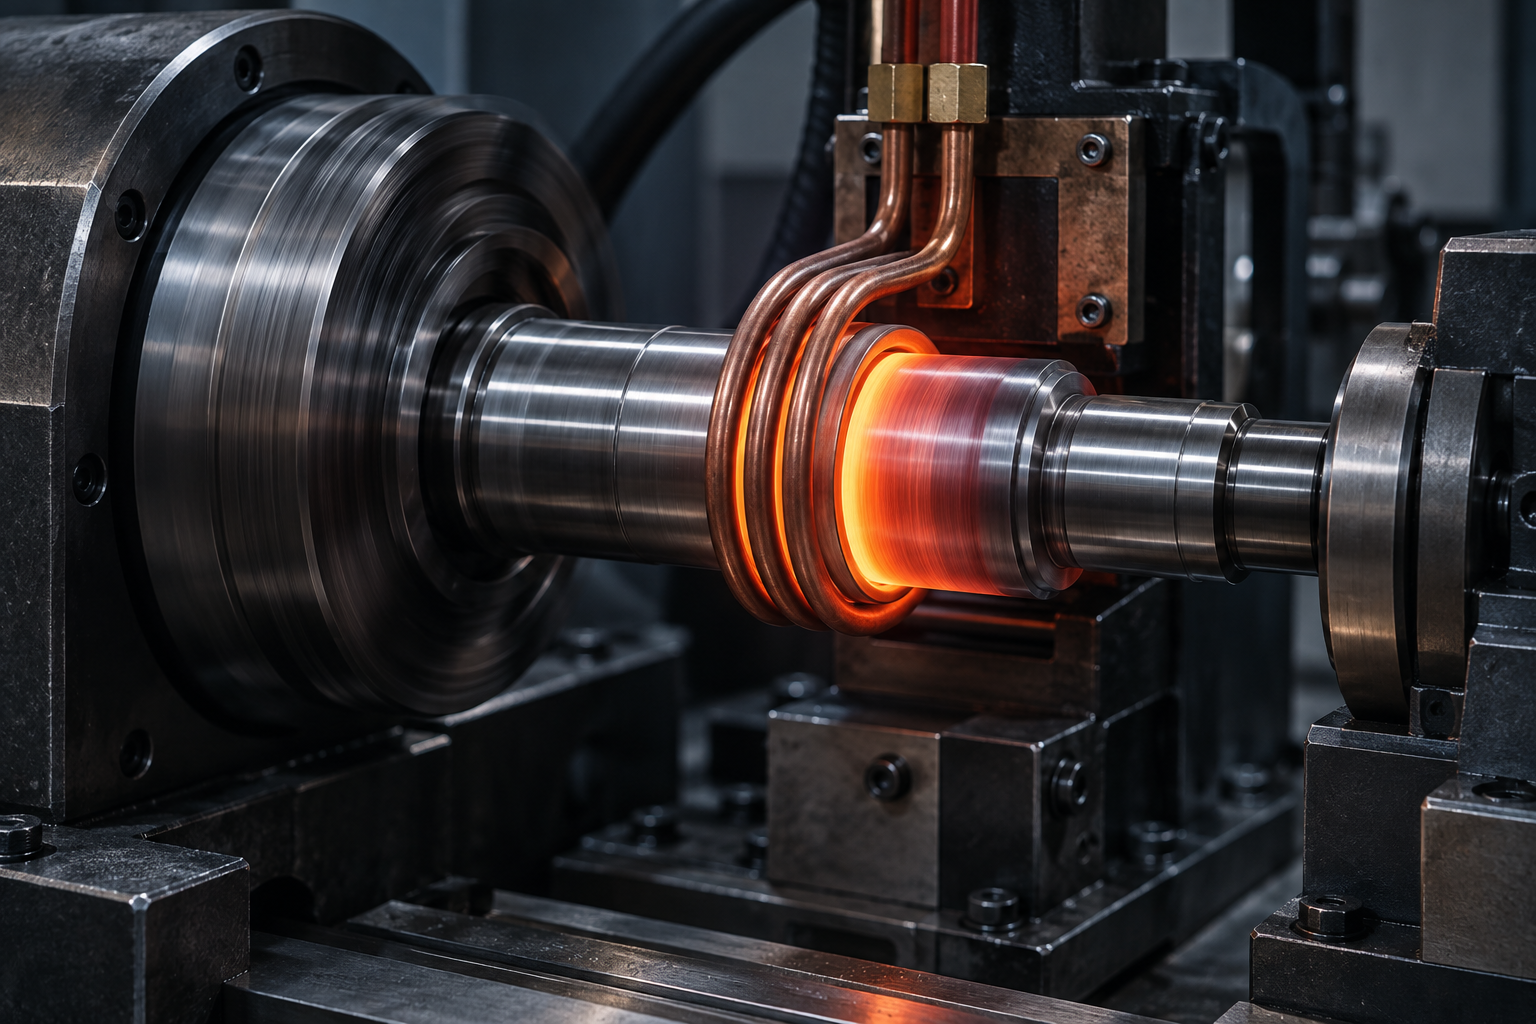
*技術的なイメージの例: 銅コイルが 1 つの定義されたシャフト ジャーナルを加熱します。 TOPSHAFT プロセスラインの証拠ではありません。*
測定方法による状態硬度
硬度は測定結果であり、自明の材料特性ではありません。図面には、HRC、HRB、HV、HK などの必要な範囲とスケールに加えて、プロジェクトで必要な場合にはテスト場所と適用可能なテスト方法を記載する必要があります。ジャーナル表面の読み取り値が大きなシャフトの中心部を表していない可能性があり、複雑な部品の単一の読み取り値が完全な状態を表していない可能性があるため、位置は重要です。
ロックウェル試験は、受け入れおよびプロセス管理に広く使用されています。 ASTM E18 では、ロックウェル試験と表面ロックウェル試験について説明しており、1 つの場所での硬度の測定値が部品全体の物理的特性を表していない可能性があることに注意しています。これは、数字だけを書くのではなく、どこでテストを受けるかを示すための実際的な理由です。
報告の指示には次のような答えが含まれている必要があります。
- どのような硬度スケールが必要ですか?
- テスト会場または許可されたテスト クーポンはどこですか?
- 測定された表面は納品された表面ですか、それとも指定された犠牲位置ですか?
- 測定値は何回必要ですか? 結果はどのように記録されるべきですか?
- 値は最終研磨、コーティング、その他の仕上げ後に適用されますか?
非常に小さな硬化ゾーンには、従来の表面テストではなくマイクロインデンテーションが必要な場合があります。 ASTM E384 では、マイクロインデンテーションにより、短距離にわたる局所的な硬度の変化と勾配を定量化できると説明されています。そのため、処理されたケース、窒化層、および表面からコアまで状態が急速に変化するその他の領域に関連します。責任ある仕様では、依然として許容基準を定義する必要があります。一般的な「微小硬度チェック」だけでは十分ではありません。
ケースの深さを仮定するのではなく定義する
「ケースの深さ」は、曖昧に使用されることがよくあります。これは、目に見えて変化したゾーン、定義された硬度閾値までの深さ、または名目上の処理結果を意味する場合があります。これらの定義は互換性がありません。図面または参照仕様には、プロジェクトにとって深さが何を意味するかを記載する必要があります。
機能的なケースの要件については、少なくとも 4 つの項目を明確にしてください。
- 深さの参照: 合計ケース、有効ケース、または別の合意された定義。
- 必要に応じて、有効深さを定義するために使用される硬度のしきい値。
- 測定方法: 断面金属組織検査、硬度トラバース、またはその他の承認された方法。
- 部品またはクーポン上の測定位置と方向。
効果的なケースは、通常、サンプルを切断し、表面からコアに向かって硬度を測定することで実証されます。表面のみで取得した値では、深さのプロファイルを確立することはできません。マイクロインデンテーションは、短い距離にわたる硬度の変化を評価できるため便利ですが、サンプルの準備、力、間隔、およびレポートの要件を制御する必要があります。製造シャフトの代わりにクーポンを使用する場合は、製造前にその材質、熱暴露、および代表性について合意する必要があります。
「多ければ多いほど良い」という理由だけで、より深いケースを指定しないでください。深さが過剰になると、歪みのリスク、サイクル タイム、コスト、および表面の摩耗応答とコアのパフォーマンスのバランスが変化する可能性があります。必要な深さは、接触応力、荷重、材料、形状、設計の検証から決定する必要があります。
硬化ゾーンを機能的特徴として描画する
局所的な治療の場合は、シャフトの図面を使用してゾーンを定義します。治療境界の内側または外側にある軸方向の長さ、開始位置と終了位置、直径、ショルダー、レリーフ、スプライン、または歯車の特徴を表示します。隣接する面、フィレット、または遷移領域に要件があるかどうかを示します。
これは、ベアリングとシールの界面付近で特に重要です。硬化されたジャーナルは表面硬度の要件を満たすことができますが、鋭い移行部や意図しない処理されたショルダーは組み立て上の懸念を引き起こします。図面では、機械加工可能な状態を維持する必要がある表面、特定の仕上げを保持する必要がある表面、または後続の作業のために未処理のままにしておく必要がある表面を特定する必要があります。
シャフトに複数の機能領域が含まれる場合は、すべてのフィーチャに 1 つの広範な熱処理注記を適用するのではなく、別の注記を使用します。回転する モーター シャフト には、ハード ベアリング ゾーン、ローター シートの制御されたフィット、およびねじ端に対する別の要件が必要な場合があります。ギア シャフト では、歯、スプライン、または肩の考慮事項を追加できます。明確なゾーン分けされたコールアウトにより、引用時や最初の記事のレビュー時の意見の相違が軽減されます。
公差を確定する前に加工シーケンスを計画する
熱処理は製造ルートの一部として計画する必要があります。それは単なる最終的な外部操作ではありません。粗加工により残留応力が解放される可能性があります。加熱と冷却によりサイズや形状が変化する可能性があります。仕上げ加工では、処理層の一部が除去される場合があります。研削によりジャーナルの寸法を修正することはできますが、設計で許容される以上に硬化した材料を除去してはなりません。
重要なジャーナルを備えたシャフトの場合、実際的なルートには、荒加工、処理、必要に応じて制御された矯正ステップ、および最終研削または仕上げ加工が含まれる場合があります。正確な順序は、材料、シャフトの形状、特性ターゲット、機器、および図面公差によって異なります。異常に厳しい直径、真直度、または振れの値を受け入れる前に、検討する必要があります。
熱処理歪みに関する ASM の技術文献では、コンポーネントの設計、初期状態、機械加工手順、および熱処理条件が関連要因として特定されています。この関係は購入者にとって重要です。歪みの問題は、より厳密な最終検査結果を求めても必ずしも解決できるわけではありません。より良いアプローチは、重要な特徴を早期に定義し、必要に応じて適切な仕上げ代を保持し、最終検査条件に同意することです。
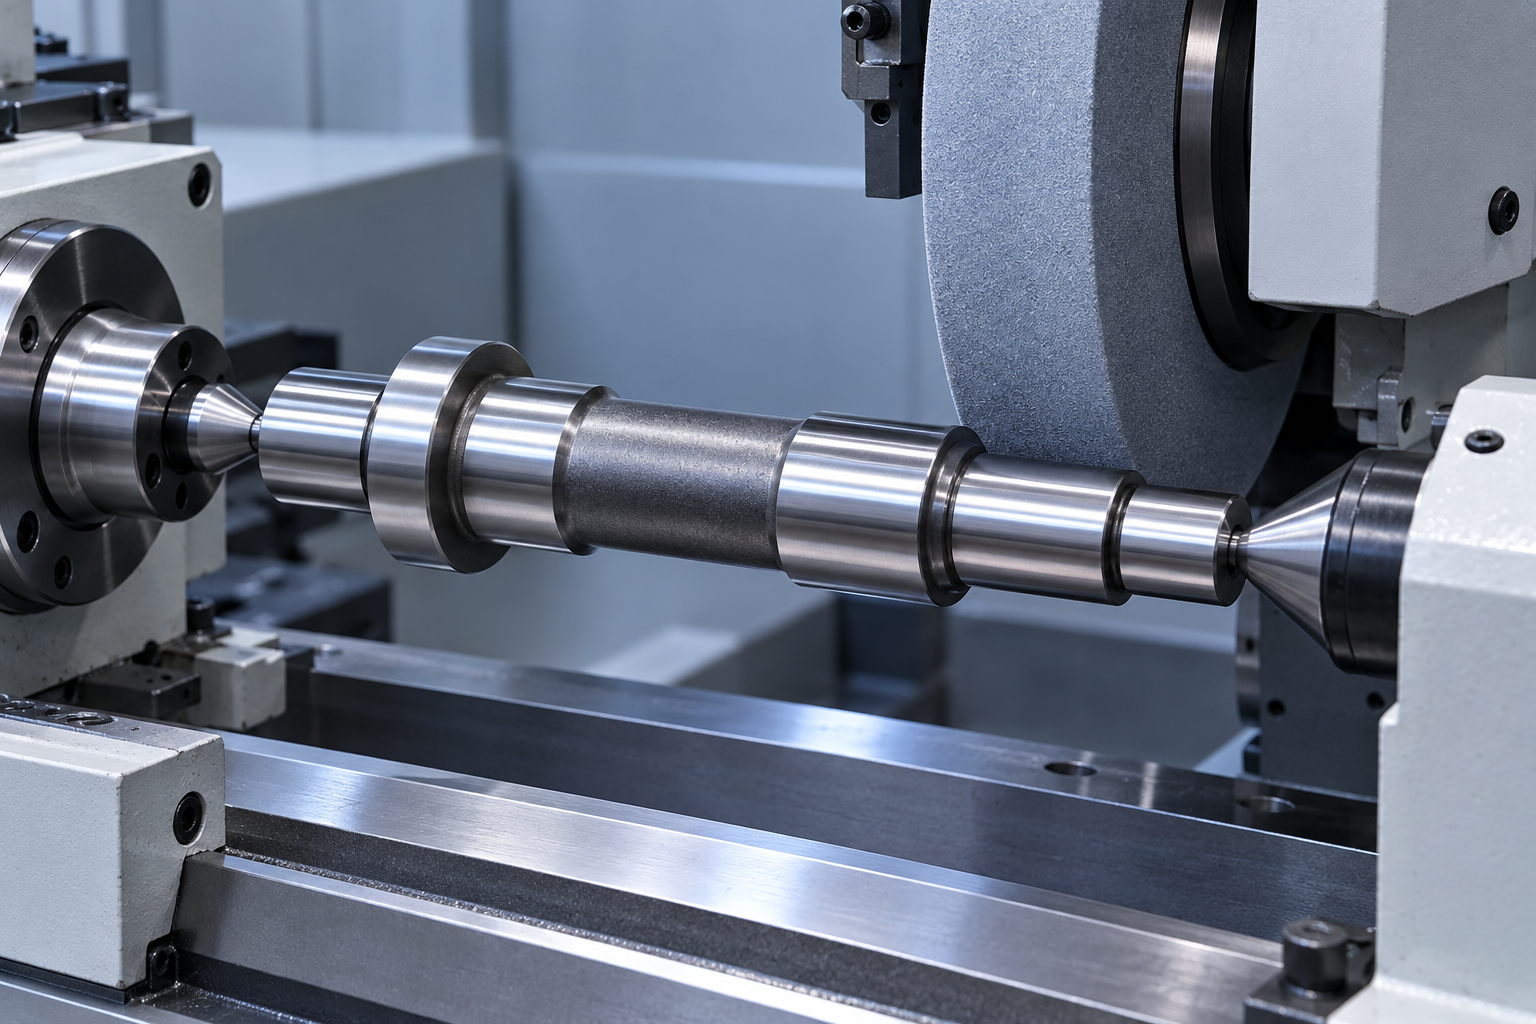
*技術イメージの例: 処理後の仕上げを制御するために、シャフトはセンター間でサポートされます。 TOPSHAFT施設の写真ではありません。
寸法が処理前または処理後、およびコーティングの前または後に適用されるかどうかを指定します。たとえば、ベアリング ジャーナルでは、研削後に最終的な直径と表面仕上げが必要になる場合があります。ねじまたは圧入には、コーティング前の別の制限が必要な場合があります。最終状態を無視した熱処理メモは、中間段階では技術的には正しいが、組み立てには不適切な検査結果を生成する可能性があります。
表面仕上げ、形状、処理を組み合わせる
硬さだけでは実用的なジャーナルは確立されません。ベアリングシート、シールランド、または滑り面にも、定義された仕上げ、直径公差、真円度、円筒度、真直度、または振れが必要な場合があります。これらのコントロールは相互作用します。
ベアリングジャーナルの場合、処理ノートを ベアリングジャーナル仕様ガイド、シャフト表面仕上げガイド、および シャフト振れ公差ガイド に接続します。部品は、材料の状態、局所的な硬さ、最終表面、データム関係、検査方法などのシステムとして評価される必要があります。
デフォルトですべての表面に厳密な仕上げを適用することは避けてください。機能的な土地には、焦点を絞った要件が必要です。非接触クリアランス直径はそうでない場合があります。これにより、図面がより明確になり、無駄な処理コストを防ぐことができます。
見積時の検査記録の定義
検査証拠は後付けではなく、注文レビューの一部である必要があります。プロジェクトに必要な特定の記録を求めます。合意された範囲に応じて、これには、材料証明書、熱またはロットのトレーサビリティ、処理証明書、硬度レポート、硬化深さレポート、寸法レポート、初品レポート、または適合証明書が含まれる場合があります。
購入者はサンプリング ロジックも定義する必要があります。硬度はすべての部品ごとにチェックされますか、ロットごとにチェックされますか、クーポンでチェックされますか、それとも最初の製品のときにのみチェックされますか?機能しない内線番号でのテスト場所は許可されますか?代表的なクーポンで破壊的なセクショニングは許可されていますか?これらの選択はコストとリードタイムに影響するため、必須の場合は RFQ に含めます。
TOPSHAFT の 検査および品質能力 は、図面で定義された寸法と合意された記録を中心に設計されています。処理管理されたシャフトの場合は、材料、特性、および文書要件を含む図面を提出して、製造および検査ルートを一緒にレビューできるようにします。
避けるべき一般的な仕様上の間違い
目盛や位置を使用しない硬度の指定。 数値だけでは、機器、テスト ポイント、または合格基準を定義しません。
定義のないケースの深さの要求 要件が合計深さであるか実効深さであるか、該当する場合はしきい値、および検証アプローチを述べてください。
すべてのシャフト表面を同等に扱います。 機能するジャーナル、スプライン、歯、または接触ゾーンを特定します。デザインで必要な場合を除き、どこでも同じ処理や仕上げを適用しないでください。
後処理プロセスを無視します。 タイトなジャーナルには仕上げストックと最終研削ルートが必要な場合があります。図面ではそれが許可されている必要があります。
名前だけで材料の代替を受け入れる。 提案された代替案は、硬化性、歪み挙動、耐食性、または文書を変更する可能性があります。技術的な承認を取得します。
注文後のレポートの要求 トレーサビリティまたは破壊深さの検証が必要な場合は、見積書と注文のレビュー時に定義します。
シャフト熱処理の図面メモチェックリスト
見積もりをリクエストする前に、パッケージが次の質問に答えているかどうかを確認してください。
- どのような材料グレード、標準、および開始条件が適用されますか?
- どのような治療ルートまたは最終的な冶金状態が必要ですか?
- どの表面に処理が必要ですか?また、ゾーンの正確な境界は何ですか?
- どのような硬度範囲、スケール、試験場所が適用されますか?
- ケースの深さは必要ですか?もしそうなら、それはどのように定義され、検証されますか?
- 処理と最終研削後に適用される寸法と仕上げはどれですか?
- 治療後も重要な真直度、振れ、またはデータム関係は何ですか?
- どのような記録、サンプル、クーポン、検査報告書が必要ですか?
- プロトタイプ、検証、または反復生産のどの数量とプロジェクトの段階が適用されますか?
よくある質問
最終加工後にシャフトを熱処理できますか?
それは可能ですが、ルートでは寸法変化、歪み、潜在的な表面変化を考慮する必要があります。多くの場合、重要な特徴には治療後に最終仕上げが必要です。
HRC 値が高いほどシャフトにとって常に優れているのでしょうか?
いいえ。必要な硬度は、摩耗、荷重、靭性、疲労、材料、形状、および嵌合コンポーネントによって異なります。過度の硬度は、用途によっては不適切な場合があります。
ケースの深さはどのようにチェックされますか?
合意された方法では、切断された試験片と硬度トラバースが使用される可能性があります。図面では硬化深さの基準、測定場所、および合格基準を定義する必要があります。
高周波強化できるジャーナルは 1 つだけですか?
はい、定義されたジャーナルまたは機能について、局所的な強化を確認できます。図面には、処理領域、硬度、深さ、移行限界、および最終的な寸法状態を記載する必要があります。
シャフト要件を確認する準備はできていますか?
実際の製造レビューのために、シャフトの図面、材料と処理の要件、機能ゾーン、数量、公差、および検査のニーズを送信します。熱処理ルートまたは代替材料がまだ残っている場合は、決定に影響を与える負荷、摩耗、腐食、温度、および嵌合部品の情報を含めてください。
---
草案のソースノート
ドラフト品質スコアカード
| 寸法 | スコア (1-10) |
|---|---|
| 検索意図 | 9.7 |
| SEO キーワード カバレッジ | 9.6 |
| 技術的な精度 | 9.6 |
| コンテンツの深さ | 9.7 |
| AI検索 / GEO | 9.6 |
| 読みやすさと構造 | 9.6 |
| 内部リンク | 9.7 |
| E-E-A-T | 9.6 |
| コマーシャル変換 | 9.6 |
| 全体 | 9.6 |