Wellenzentren: Vorgaben, Zustand und Prüfung
Eine kleine Vertiefung am Wellenende kann mehrere Arbeitsgänge beeinflussen, ohne zur Funktionsschnittstelle des montierten Produkts zu gehören. Sie kann Drehen, Schleifen, Prüfen oder spätere Instandhaltung unterstützen. Einkäufer betrachten oft die Lagersitze und übersehen, ob Zentrierbohrungen verbleiben müssen, dürfen oder entfernt werden müssen. Diese fehlende Angabe führt bei unerwarteten Endmerkmalen zu Streit nach Lieferung.
Der Leitfaden hilft OEM-Konstruktion und Einkauf, Anforderungen vor Angebot oder Lieferantenwechsel festzulegen. Er trennt geliefertes Merkmal, Fertigungsabstützung und Prüfaufbau. Die Bilder erläutern Konzepte und sind keine bemaßten Fertigungszeichnungen. Größe, zulässige Last, Kontaktdruck und Maschineneinstellungen erfordern eine Projektbewertung; TOPSHAFT-Ausrüstung, erreichbare Genauigkeit oder allgemeine Prozessfähigkeit werden hier nicht zugesagt.
1. Verbleib am fertigen Teil entscheiden
Den Endzustand für beide Seiten getrennt angeben. Eine Welle kann auf einer Seite ein verbleibendes Zentrum benötigen und auf der anderen ein Gewinde, eine Dichtfläche oder eine Aussehensanforderung. Eine gemeinsame Vorgabe ausdrücklich formulieren, statt sie aus einem symmetrischen Modell abzuleiten. Die Seite durch Ansicht oder Merkmalsnummer kennzeichnen.
Bei optionalen Fertigungsmerkmalen die Erlaubnis begrenzen. Eine bequeme Abstützung darf keine Dichtfläche unterbrechen, freigegebene Schnittstelle verkleinern oder Montagezeichnung verletzen. Sind Bohrungen bei Lieferung unzulässig, Entfernung und Nachbearbeitung im Angebot klären. Nicht annehmen, dass Abplanen alle übrigen Maße unverändert lässt.
Für verbleibende Zentren den späteren Zweck nennen. Ein nur für aktuelle Bearbeitung benötigtes Zentrum kann andere Annahmeunterlagen erfordern als eines für Kundenprüfung oder Serviceschleifen. Endzustand, Schutz und Nachweise entsprechend vereinbaren. Eine spätere Änderung kann Aufmaß und Reihenfolge beeinflussen; sie gehört in die Zeichnungsrevision und Änderungskontrolle.
2. Form und Größe freigegeben definieren
Nicht nur Zentrierbohren vermerken. Maßgebende Norm mit Ausgabe, Form und Größe nennen oder ein vollständiges Sonderdetail vorgeben. Die DIN-Media-Seite zu DIN 332-1 nennt 60-Grad-Zentrierbohrungen der Formen R, A, B und C. Der öffentliche Eintrag ersetzt nicht die eigentlichen Maßanforderungen.
Die Bezeichnung mit Norm oder Kundenzeichnung lesen. Ein vertrauter Winkel bestimmt nicht die gesamte Geometrie; eine Bohrer-Katalognummer definiert nicht automatisch das Fertigteil. Die SPPW-Anwendungsübersicht zum Zentrieren unterscheidet Zentrierbohrerformen und Anbohrwerkzeuge. Werkzeug und Lochfunktion sind daher getrennt zu prüfen; konische Vertiefungen sind nicht pauschal austauschbar.
Für Sonderformen Kontaktzone, Eintritt, Freiraum und Tiefenangaben zur eindeutigen Interpretation vorgeben. Keine zusätzlichen widersprüchlichen Maße zu einer Normbezeichnung ergänzen. Die konstruktiv verantwortliche Stelle muss die Definition vor Werkzeugwahl klären. Eine Normgröße nicht allein nach Wellendurchmesser auswählen, ohne tatsächliche Abstützung und freigegebene Anforderungen zu berücksichtigen.
3. Kontakt, Freiraum und Stirnfläche trennen
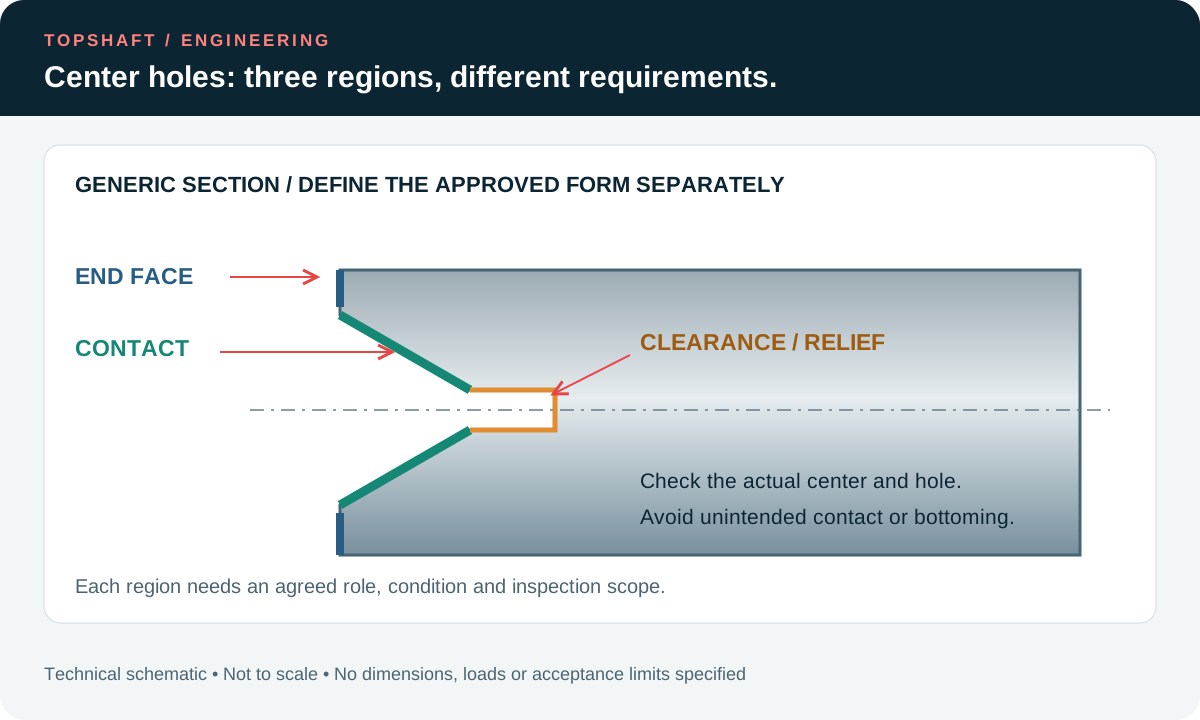
Die an der Spitze tragende Fläche unterscheidet sich vom kleinen Freiraum dahinter und von der umgebenden Stirnfläche. Angeben, welche Zone eine kontrollierte Oberfläche, Geometrie oder Schadensgrenze besitzt. Nur der Öffnungsdurchmesser kann die Arbeitskontaktfläche unzureichend beschreiben, selbst wenn er leicht messbar ist.
Die geplante Abstützung mit der tatsächlichen Bohrung abgleichen. Vorgesehener Kontakt darf nicht durch Aufsetzen im Grund, andere Kollisionen oder Verunreinigung verhindert werden. Das Bild zeigt das Prinzip, kein zulässiges Tragbild und keine Aufbaufreigabe. Der Lieferant bestätigt die Eignung seiner Spitze unter Betriebsbedingungen; aus einem Beispiel darf keine beliebige Axialkraft vorgeschrieben werden.
Stirnflächenanforderungen in der Prüfung sichtbar halten. Ein verbleibendes Zentrum kann mit Gewinde, Kennzeichnung, Schmiermerkmal oder Abtragsaufmaß um wenig Raum konkurrieren. Die gesamte Endgestaltung statt isolierter Merkmale prüfen. Schneidet das Zentrum eine andere Bohrung, Überschneidung und Reinigungszugang ausdrücklich behandeln, statt ein übliches Sacklochdetail weiter vorauszusetzen.
| Zeichnungsfrage | Risiko ohne Klärung | Vereinbarte Information |
|---|---|---|
| Muss das Zentrum bleiben? | Unerwartetes Merkmal am Lieferteil | Endzustand jeder Seite |
| Welche Form und Größe? | Werkzeugwahl ersetzt Bauteildefinition | Freigegebene Normbezeichnung oder Detail |
| Welche Fläche trägt? | Unbeabsichtigter Kontakt oder Kollision | Kontakt- und Freiraumbereiche |
| Welche Achse gilt zur Prüfung? | Aufbauergebnis gilt fälschlich als Konformität | Bezugssystem und Messanordnung |
| Darf korrigiert werden? | Nacharbeit verändert Sollgeometrie | Genehmigung und erneute Prüfung |
4. Fertigungsabstützung vom Bezugssystem trennen
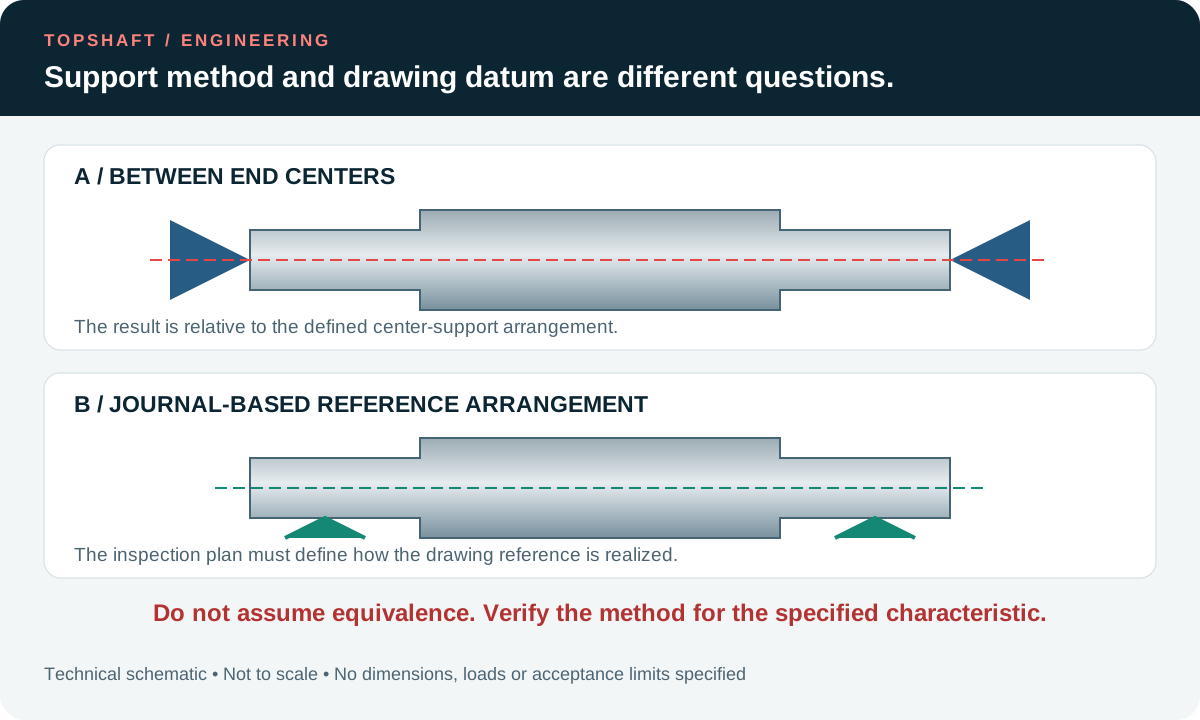
Bearbeitung zwischen Spitzen macht die Zentren nicht automatisch zu Zeichnungsbezügen. Funktional können Lagersitze, Bohrung, Schultern oder ein anderes System maßgebend sein. Ihre Beziehung zur vorgeschlagenen Messung zwischen Spitzen erklären. Ein bequemer, wiederholbarer Aufbau kann eine andere Frage beantworten als die Zeichnung.
Eine Sitzmessung bei Abstützung in den Endzentren beschreibt etwa die Abweichung relativ zu diesem Aufbau. Sie darf nicht ohne Eignungsnachweis als Konformität zu einer durch Lagersitze bestimmten Bezugsachse bezeichnet werden. Der Leitfaden zu Bezugswahl und Prüfaufbau erläutert, warum Bezug und physische Umsetzung gemeinsam zu prüfen sind.
Definiert der Kunde die Zentren ausdrücklich als Teil des Bezugssystems, Kontaktierung und Achsbildung dokumentieren. Vorbereitung und Aufbaubeschränkungen im Prüfplan festhalten. Meinungsunterschiede bei der Methodenprüfung klären, bevor Lieferant und Wareneingang unterschiedliche Abstützungen unter gleichem Merkmalsnamen verwenden.
5. Zustand nach Wärmebehandlung und Fertigbearbeitung planen
Fragen, wann die Zentren hergestellt werden und welche Folgeprozesse sie verändern. Wärme- und Oberflächenbehandlung, Reinigung und Handhabung können den Zustand für spätere Abstützung beeinflussen. Der Prozessplan muss den geforderten Endzustand sicherstellen, nicht nur einen früheren Bohrvorgang vermerken. Eine Nachbearbeitung aller Zentren nach Behandlung ist nicht selbstverständlich.
Schlägt der Lieferant Reinigen, Wiederherstellen oder Fertigbearbeiten der Kontaktzone vor, den erlaubten Umfang vereinbaren. Abtrag kann Tiefe, Öffnung oder Beziehung zu Nachbarmerkmalen verändern. Eine Prozessempfehlung erlaubt keine Änderung freigegebener Anforderungen. Der Leitfaden zur Wärmebehandlung hilft, wenn Reihenfolge und endgültiger Prüfzustand den Auftrag beeinflussen.
Beschichtungen und Konservierung ebenfalls beachten. Ein temporärer Schutzfilm soll nicht unbedingt während der Messung verbleiben; eine dauerhafte vorgeschriebene Behandlung darf nicht beiläufig entfernt werden. Prüf- und Versandzustand festlegen. Unterschiedliche Stufen in Aufzeichnungen kennzeichnen, damit Ergebnisse nicht ohne Vorbereitungskontext verglichen werden.
6. Sauberkeit und Schadensannahme festlegen
Rückstände in einer später genutzten Aufnahme sind kein reines Aussehensthema. Reinigung und Bereitstellungszustand zum Aufspannen bestimmen. Vage Forderungen wie vollkommen sauber ohne Methode und Annahmebasis vermeiden. Der Leitfaden zur Wellensauberkeit unterstützt die Vereinbarung zugänglicher Bereiche und des Prüfumfangs.
Grate, Dellen, Korrosion und andere Anzeigen in der Kontaktzone getrennt von zulässigen Spuren anderswo behandeln. Sichtprüfung erkennt sichtbare Zustände, beweist aber nicht jede Geometrie- oder Werkstoffanforderung. Beobachtungsbedingungen und Eskalation bei Zweifeln festlegen. Ein unerklärter Glanzfleck darf nicht nach Lieferung zum automatischen Gut- oder Schlechtkriterium werden.
Bei vorgeschlagener Kontaktmarkierung zur Sitzprüfung Methode und Auslegung vorher vereinbaren. Sie ist ergänzender Nachweis für eine definierte Frage, kein universeller Ersatz für Maßprüfung. Reinigungs- und Markierrückstände müssen mit Folgeprozessen verträglich sein und nach Vorgabe entfernt werden. Verfügbare Verfahren bestätigen, statt sie in jeder Prüfleistung vorauszusetzen.
7. Prüfaufzeichnungen reproduzierbar machen
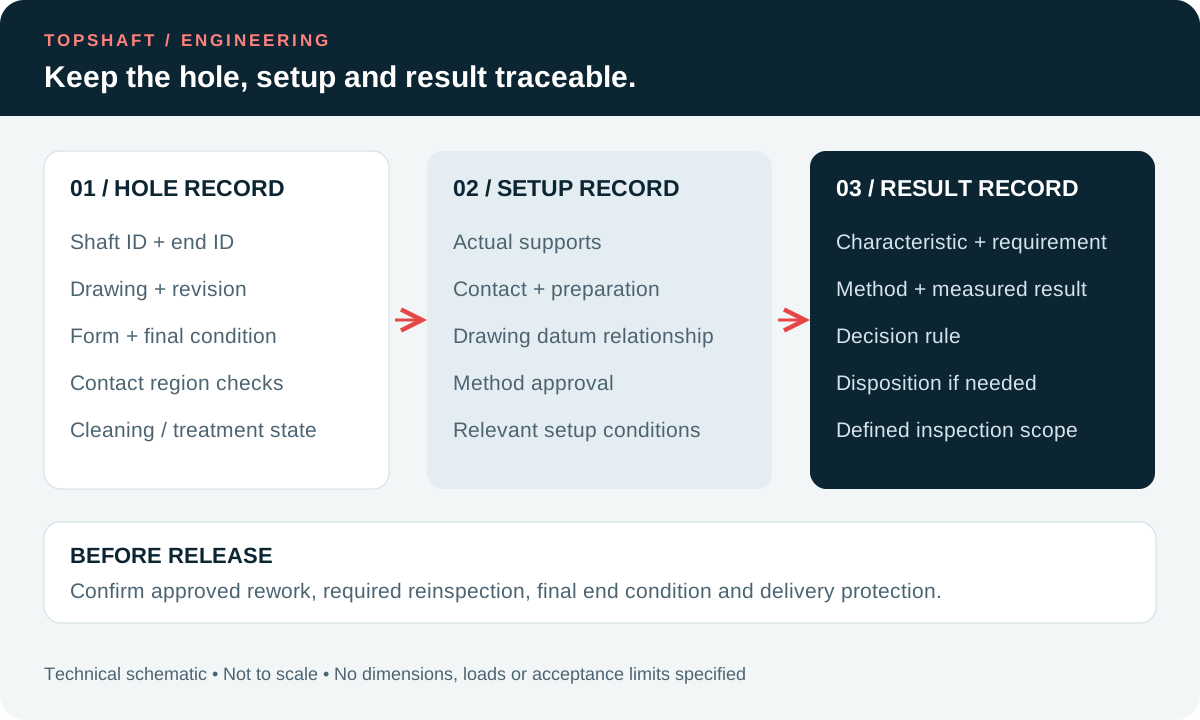
Wellenkennung, Zeichnungsrevision, Zentrum oder Seite, Anforderung, Methode und Ergebnis dokumentieren. Bei Messungen zwischen Spitzen Abstützung und wesentliche Aufbauzustände ausreichend beschreiben. Ergebnisse ohne Referenzangabe können bei anders ausgeführter Wiederholungsmessung irreführen. Die Methode ans Merkmal binden, statt eine allgemeine Aufbaunotiz für alles zu nutzen.
Zentrenprüfung von der Prüfung der darauf abgestützten Sitze oder anderen Flächen trennen. Die Aufgaben hängen zusammen, sind aber nicht identisch. Ein Sitzergebnis zertifiziert nicht alle Zentrumsvorgaben; ein konformes Zentrum beweist nicht die übrige Welle. Festlegen, was geprüft, berichtet und außerhalb des Umfangs bleibt.
Bei Erstmustern repräsentative Aufzeichnungen prüfen und Abweichungen vor Serienwiederholung klären. Der Leitfaden zur Erstmusterprüfung strukturiert die Übergabe. Bei starker Aufbauabhängigkeit oder grenznahen Ergebnissen Messsystem und Entscheidungsregel betrachten. Mehr Dezimalstellen beseitigen keine ungeeignete Referenzanordnung.
8. Nacharbeit und spätere Nutzung steuern
Ein beschädigtes Zentrum nicht informell korrigieren, nur weil die Welle weiterhin in eine Maschine passt. Lochanforderungen, benachbarte Geometrie und spätere Nutzung beurteilen. Vor Abtrag an freigegebenen Merkmalen Genehmigung einholen und Wiederholungsprüfungen festlegen. Die Entscheidung mit betroffenen Teilen und Revision verknüpfen.
Für Serviceschleifen sind verbleibende Zentren nur brauchbar, wenn ihre Eignung dann bestätigt wird. Ihr Vorhandensein garantiert nach Lagerung und Betrieb weder erhaltene Ausrichtung noch Zustand. Eine spätere Serviceanweisung muss reale Welle und Abstützstrategie bewerten. Aus einer Zeichnungsnotiz keine unbegrenzte Wiederverwendung oder bestimmte Wiederherstellgenauigkeit versprechen.
9. Schutz in das Lieferpaket aufnehmen
Schutz verbleibender Zentren und Stirnflächen ohne Verunreinigung kritischer Flächen oder Behinderung der Kundenhandhabung vereinbaren. Stopfen, Schutzstoffe und vor Messung oder Montage zu entfernende Präparationen benennen. Das Verfahren hängt von Gesamtteil und Transport ab; ein allgemeines Verpackungsfoto definiert keine Vereinbarung.
Der Wareneingang muss wissen, ob es funktional verbleibende Aufnahmen, erlaubte Prozessreste oder am Fertigteil verbotene Merkmale sind. Diese Unterscheidung mit Nachweisen und Verpackungshinweisen liefern. Der Verpackungsleitfaden für Präzisionswellen koordiniert Schutz, Kennzeichnung und Prüfzugang, statt den Endzustand einer Annahme beim Auspacken zu überlassen.
10. Eine vollständige Anfrage senden
Freigegebene Zeichnung und Modell, Endzustand jeder Seite, Geometriedefinition, Kontaktflächenanforderungen und spätere Nutzung bereitstellen. Bezugssystem, Prüfbedarf, Werkstoffzustand, Behandlungsfolge, Menge und Lieferschutz ergänzen. Offene Anforderungen und vorgeschlagene Alternativen ausdrücklich im Angebot ausweisen lassen.
Für kundenspezifische Wellen das Paket über den TOPSHAFT-Kontakt teilen und die tatsächliche Fertigungs- und Prüfmethode vor Bestellung bestätigen. Die Prüfung klärt den Umfang ohne unbelegte Fähigkeitsangaben. Die Anfragecheckliste für Präzisionswellen ergänzt Beschaffungsdaten; freigegebene Antworten beim Auftrag aufbewahren.
FAQ
Braucht jede Präzisionswelle Zentrierbohrungen?
Nein. Konstruktion, zulässige Endgeometrie und Fertigungsweg bestimmen die Eignung. Festlegen, ob sie bleiben müssen, bleiben dürfen oder fehlen müssen; sie sind kein automatisches Merkmal jeder Präzisionswelle.
Definiert eine 60-Grad-Angabe das gesamte Zentrum?
Nein. Sie bestimmt nicht vollständige Form, Größe, Freiraum und Lieferzustand. Eine freigegebene Normbezeichnung oder vollständige Detailzeichnung verwenden und die Abstützung prüfen.
Ist Rundlauf zwischen Spitzen gleich Rundlauf zum Sitzbezug?
Nicht automatisch. Abstützung und Zeichnungsbezug können unterschiedliche Referenzen bilden. Eine Methode vereinbaren, die die geforderte Eigenschaft bewertet, statt eine bequeme Messung umzubenennen.
Darf der Lieferant ein beschädigtes Zentrum ohne Freigabe nacharbeiten?
Nicht, wenn eine genehmigte Anforderung verändert oder die Prozesserlaubnis überschritten wird. Auswirkung prüfen, erforderliche Zustimmung einholen und festgelegte Prüfungen wiederholen.