Agujeros de centro: requisitos, estado e inspección
Un pequeño rebaje en el extremo de un eje puede intervenir en varias operaciones sin formar parte de la interfaz funcional del producto montado. Puede servir para torneado, rectificado, inspección o mantenimiento. Los compradores suelen centrarse en los apoyos de rodamiento y omitir si los agujeros de centro deben permanecer, pueden permanecer o deben eliminarse. Esa omisión provoca desacuerdos cuando llegan extremos inesperados.
Esta guía ayuda a ingeniería y compras OEM a definir requisitos antes de cotizar o transferir a otro proveedor. Distingue la característica entregada, el apoyo de fabricación y el montaje de inspección. Los esquemas explican conceptos, no son planos acotados. Tamaño, carga admisible, presión de contacto y ajustes requieren evaluación específica; nada aquí establece equipos, precisión o capacidad universal de TOPSHAFT.
1. Decidir si el eje terminado conserva los agujeros
Indique por separado el estado final de cada extremo. Un eje puede necesitar un centro retenido en uno y una interfaz roscada, cara de sellado o requisito visual en el otro. La instrucción para ambos debe ser explícita, no inferida de un modelo simétrico. Identifique el extremo mediante una vista o número de característica.
Si son características opcionales de fabricación, delimite el permiso. Un apoyo cómodo no debe interrumpir una cara de sellado, reducir una interfaz aprobada ni contradecir el plano de montaje. Si se prohíben al entregar, incluya eliminación y acabado posterior en la cotización. No suponga que refrentarlos conserva inalteradas todas las otras dimensiones.
Para centros conservados, explique su uso futuro. Uno destinado solo al mecanizado actual puede necesitar aceptación distinta de otro reservado a inspección del cliente o rectificado de servicio. Acuerde superficie final, protección y registros. Cambiar la conservación después de planificar puede afectar sobrematerial y secuencia; utilice el control de revisiones del plano.
2. Especificar forma y tamaño con una definición aprobada
No dependa de una nota que solo diga taladrar centro. Indique norma y edición, forma y tamaño, o un detalle especial completo. La ficha DIN Media de DIN 332-1 identifica centros de 60 grados de tipos R, A, B y C. La ficha pública no sustituye los requisitos dimensionales del texto.
La designación se interpreta junto con la norma o plano aplicable. Un ángulo conocido no define toda la geometría y una referencia de catálogo de broca no define automáticamente la pieza. La descripción de centrado de SPPW distingue formas de brocas de centrar y herramientas de punteado. Esto respalda revisar por separado herramienta y función, sin considerar intercambiable cualquier cavidad cónica.
Para formas especiales, defina zona de contacto, entrada, holgura y profundidad necesarias para interpretarlas. Evite dimensiones ajenas que contradigan una designación normalizada. La autoridad de diseño debe resolver la definición antes de elegir herramienta. No seleccione un tamaño normalizado solo por el diámetro del eje sin considerar el apoyo real y los requisitos aprobados.
3. Separar contacto, holgura y cara final
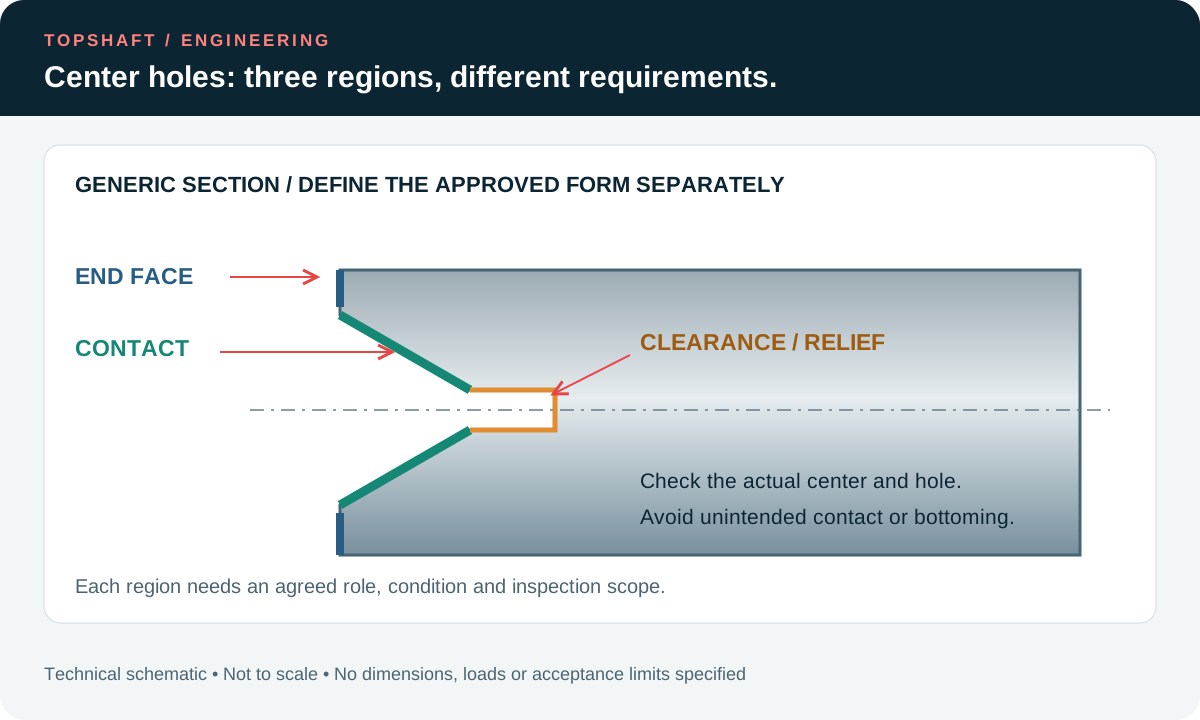
La superficie destinada a apoyar contra el punto difiere del pequeño alivio posterior y de la cara exterior. Identifique qué zona tiene acabado, geometría o criterio de daño controlados. Un plano que solo da diámetro de entrada puede dejar mal definida la superficie de apoyo aunque ese diámetro sea fácil de medir.
Compruebe el apoyo propuesto frente al agujero real. El contacto previsto no debe impedirse por tocar fondo, interferir en otra zona o tener contaminación entre superficies. El esquema muestra el concepto, no una huella aceptable ni un montaje aprobado. El proveedor confirma compatibilidad con su punto y condiciones; el comprador no debe imponer una fuerza axial arbitraria a partir de un ejemplo.
Mantenga visibles los requisitos de la cara final. Un rebaje puede compartir espacio limitado con rosca, marcado, lubricación o material a eliminar. Revise el extremo completo en lugar de aprobar detalles aislados. Si el centro intersecta otro taladro, trate explícitamente la intersección y el acceso de limpieza; no suponga que sigue siendo aplicable un detalle de agujero ciego.
| Pregunta del plano | Riesgo sin resolver | Información a acordar |
|---|---|---|
| ¿Debe permanecer? | Característica inesperada en el extremo | Estado final de cada extremo |
| ¿Qué forma y tamaño? | La herramienta sustituye la definición | Designación o detalle aprobado |
| ¿Qué superficie apoya? | Contacto o interferencia imprevistos | Zonas de contacto y holgura |
| ¿Qué eje rige la inspección? | Resultado de montaje confundido con conformidad | Referencias y disposición de medida |
| ¿Se permite corregirlo? | Retrabajo cambia geometría aprobada | Autorización y reinspección |
4. Separar apoyo de fabricación y sistema de referencias
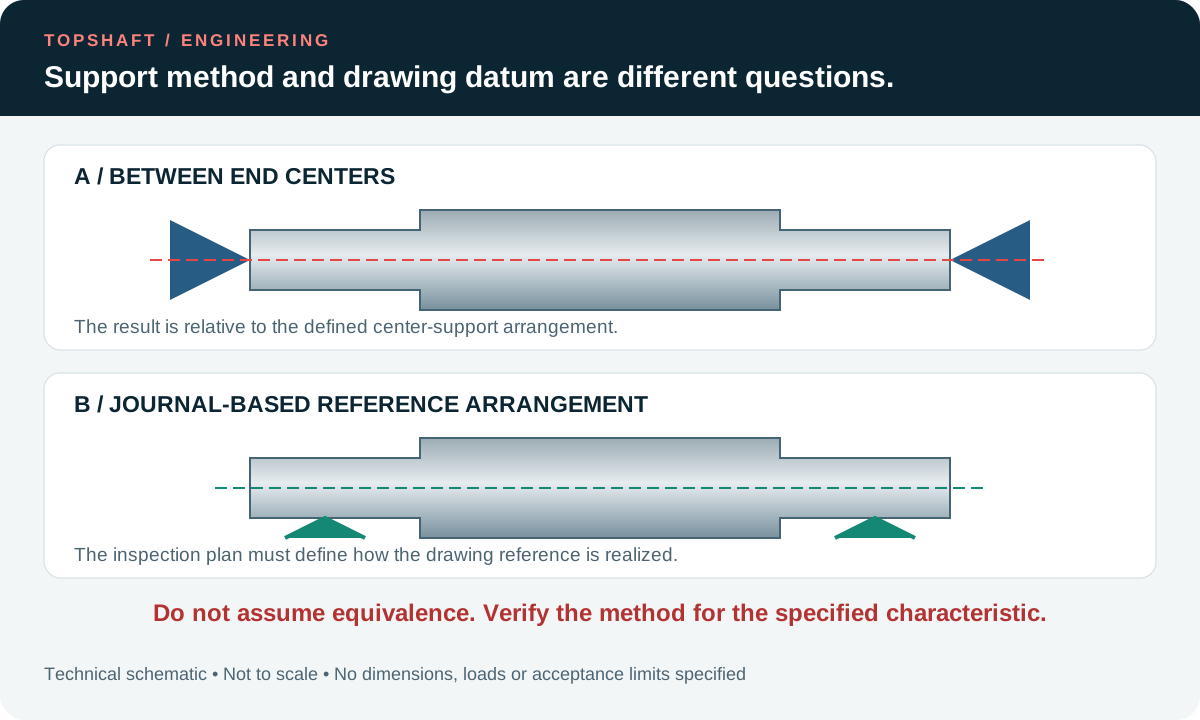
Mecanizar entre puntos no convierte automáticamente los centros en referencias del plano. El producto puede ubicarse funcionalmente por apoyos de rodamiento, taladro, hombros u otro sistema. Explique su relación con la medición entre puntos propuesta. Un montaje cómodo y repetible puede responder una pregunta distinta a la exigida.
Por ejemplo, medir un apoyo con el eje sostenido en sus centros describe variación respecto a ese montaje. No lo denomine conformidad respecto a un eje de referencia definido por apoyos sin demostrar que evalúa la característica correctamente. La guía de referencias y montaje de inspección explica por qué deben revisarse referencia y realización física conjuntamente.
Si el cliente define expresamente los centros dentro del sistema de referencias, documente su contacto y cómo se establece el eje. Incluya preparación y restricciones en el plan de inspección. Resuelva discrepancias al revisar el método, evitando que proveedor y recepción usen apoyos distintos con el mismo nombre de característica.
5. Planificar el estado tras tratamientos y acabado
Pregunte cuándo se realizan los centros y qué operaciones posteriores los modifican. Tratamiento térmico, tratamiento superficial, limpieza y manipulación pueden cambiar el estado disponible para apoyar después. El plan debe atender el estado final requerido, no solo registrar un centrado anterior. No suponga que todos los agujeros se acabarán de nuevo tras tratar.
Si se propone limpiar, restaurar o acabar la zona de contacto, acuerde el alcance permitido. Quitar material puede cambiar profundidad, abertura o relación con elementos vecinos. Una recomendación de proceso no autoriza modificar un requisito liberado. Vincule la revisión con la guía de tratamiento térmico cuando secuencia y estado final de inspección afecten al pedido.
Considere recubrimientos y conservantes. Una película temporal no necesariamente debe permanecer durante la medición, mientras un tratamiento permanente especificado no debe retirarse informalmente. Defina el estado de inspección y envío. Si cada etapa usa condiciones distintas, identifíquelas en registros para no comparar resultados sin conocer la preparación.
6. Definir limpieza y aceptación de daños
Los residuos en un rebaje de apoyo no son solo estéticos cuando se utilizará después. Defina limpieza y condición de presentación al montaje. Evite términos como perfectamente limpio sin método o base de aceptación. La guía de limpieza de ejes ayuda a acordar zonas accesibles y alcance de verificación.
Trate rebabas, golpes, corrosión y otras indicaciones de la zona de contacto por separado de marcas permitidas fuera. La inspección visual detecta estados visibles, pero no demuestra toda exigencia geométrica o material. Especifique observación y escalado de dudas. No convierta una zona brillante inexplicada en un criterio automático de aprobación o rechazo después de entregar.
Si se propone marcado de contacto para examinar el asiento, acuerde método e interpretación antes de usarlo. Es evidencia complementaria para una pregunta definida, no sustituto universal de comprobación dimensional. Agentes y residuos deben ser compatibles con operaciones posteriores y retirarse según corresponda. Confirme el método disponible sin asumir que todo servicio lo incluye.
7. Hacer reproducible el registro de inspección
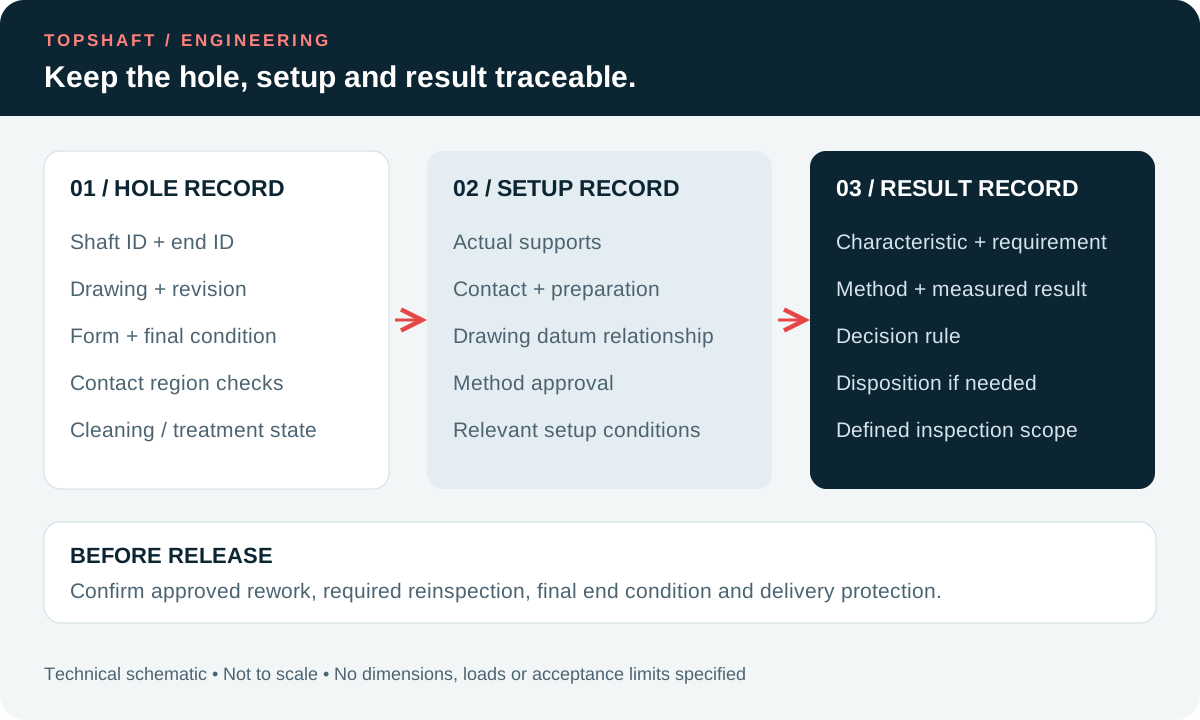
Registre identificación del eje, revisión, agujero o extremo, requisito, método y resultado. Para verificaciones entre puntos, identifique apoyos y condiciones de montaje suficientemente para revisarlos. Un resultado sin su referencia puede inducir a error al repetir de otra forma. Relacione método y característica en lugar de usar una nota genérica para todo.
Separe inspección de los centros de la inspección de apoyos u otras superficies sostenidas por ellos. Son tareas relacionadas, no idénticas. Un resultado de un apoyo no certifica automáticamente todas las exigencias del centro; un centro conforme no prueba el resto del eje. Defina lo comprobado, lo informado y lo excluido del alcance.
En primeros artículos, revise registros representativos y aclare discrepancias antes de repetir producción. La guía de primer artículo estructura la transferencia. Si los resultados dependen mucho del montaje o están cerca de un límite, examine sistema de medida y regla de decisión. Más decimales no corrigen una referencia inadecuada.
8. Controlar retrabajo y reutilización futura
No permita corregir informalmente un centro dañado porque el eje todavía se monte en una máquina. Evalúe requisitos del agujero, geometría vecina y uso posterior. Obtenga autorización antes de retirar material que cambie una característica aprobada y defina reinspecciones. Mantenga la disposición vinculada a piezas y revisión afectadas.
Para rectificar en servicio, los centros conservados solo son útiles si se confirma su idoneidad en ese momento. Su presencia no garantiza alineación o condición tras almacenamiento y operación. El procedimiento futuro debe evaluar el eje real y la estrategia de apoyo. No prometa reutilización ilimitada ni precisión de recuperación a partir de una nota del plano.
9. Incluir protección en la entrega
Acuerde cómo proteger centros y caras sin contaminar superficies críticas ni dificultar manipulación del cliente. Identifique tapones, conservantes o preparaciones a retirar antes de medir o montar. El método depende de pieza completa y transporte; una foto estándar de embalaje no define el requisito acordado.
Recepción debe saber si son apoyos retenidos funcionales, restos de proceso permitidos o elementos prohibidos en la pieza final. Incluya esa distinción con registros e instrucciones. La guía de embalaje de ejes de precisión coordina protección, identificación y acceso de inspección, evitando suposiciones al desembalar.
10. Enviar una solicitud completa
Proporcione plano y modelo liberados, estado final por extremo, geometría aprobada, requisitos de superficie de contacto y uso futuro. Añada referencias, inspección solicitada, material, secuencia de tratamientos, cantidad y protección. Pida al proveedor indicar explícitamente requisitos pendientes y alternativas en su cotización.
Para ejes personalizados, comparta el paquete mediante contacto TOPSHAFT y confirme fabricación e inspección reales antes de comprar. La revisión aclara alcance sin inventar capacidades. Use la lista de consulta para ejes de precisión para otros datos y conserve respuestas técnicas aprobadas con el pedido.
FAQ
¿Todo eje de precisión debe tener centros?
No. Diseño, geometría final permitida y proceso seleccionado determinan su conveniencia. Especifique si deben permanecer, pueden permanecer o deben estar ausentes; no son automáticos en todos los ejes de precisión.
¿Una indicación de 60 grados define el agujero completo?
No. No establece forma completa, tamaño, holgura ni condición entregada. Use designación normalizada aprobada o detalle completo y verifique compatibilidad con el apoyo previsto.
¿El salto entre puntos equivale al salto respecto a un apoyo de referencia?
No automáticamente. El montaje y las referencias del plano pueden establecer bases distintas. Acuerde un método que evalúe la exigencia especificada, sin renombrar una medición cómoda.
¿Puede el proveedor restaurar un centro sin aprobación?
No si cambia un requisito aprobado o excede el permiso de proceso. Evalúe el efecto, obtenga autorización y repita las inspecciones indicadas en la disposición aprobada.