
Bezugswahl bei Wellen: Lagersitze, Zentrierungen und wiederholbare Prüfaufbauten
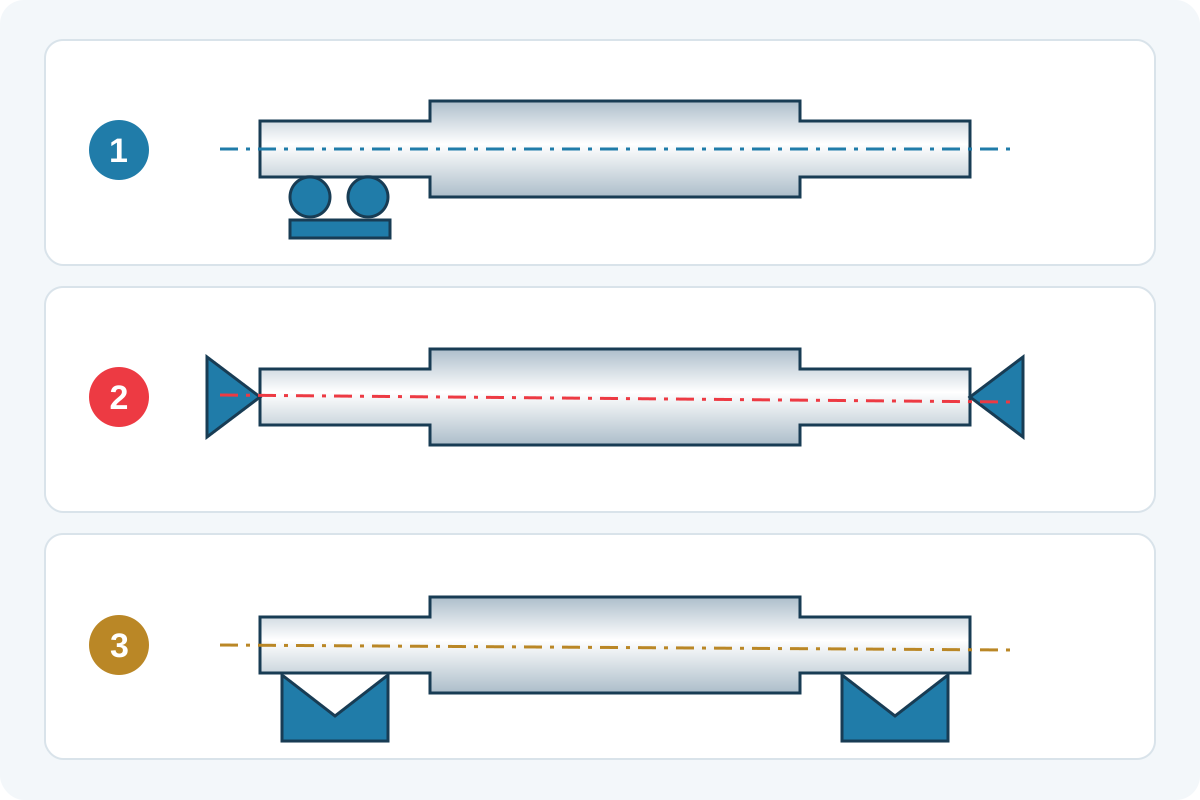
Eine Welle besteht die Lieferantenprüfung, scheint beim Kunden aber auf einer anderen Vorrichtung durchzufallen. Bevor Sie die Toleranz ändern oder die Lieferung zurückweisen, prüfen Sie, ob beide Teams denselben Bezug hergestellt haben. Zwischen Spitzen, auf Prismen und anhand einer aus einem gemessenen Lagersitz abgeleiteten Achse entstehen unterschiedliche Bezugsbedingungen. Dass sich das Werkstück jeweils drehen lässt, macht diese Anordnungen nicht automatisch austauschbar.
Für OEM-Einkäufer verbindet die Bezugswahl Montagefunktion, Zeichnungsauslegung und Prüfkosten. Dieser Leitfaden erläutert die vor Bestellung zu vereinbarenden Punkte: bezugsbildende reale Elemente, axiale und winkelbezogene Lage sowie die Reproduktion der Aufspannung. Er ist ein Rahmen für die technische Prüfung, keine allgemeingültige GD&T-Anweisung und keine Aussage zu Ausrüstung oder Toleranzfähigkeit von TOPSHAFT. Maßgeblich sind Norm und Ausgabe der freigegebenen Zeichnung.
1. Mit der Baugruppe beginnen, nicht mit der bequemsten Fläche
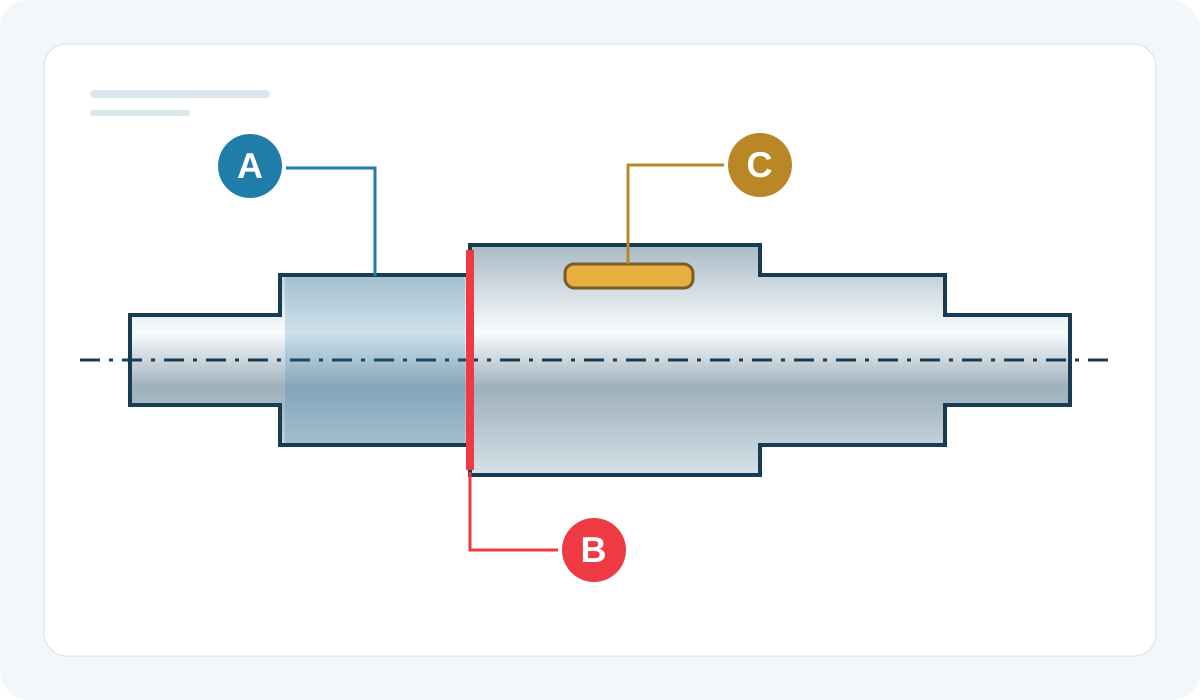
Erfassen Sie die Flächen, welche die Welle im Betrieb tatsächlich positionieren. Lagersitze können die Drehung führen, eine Schulter die axiale Anlage und eine Passfedernut oder ein anderes Element die Winkellage bestimmen. Eine gut zugängliche Stirnfläche oder ein unbearbeiteter Durchmesser ist nicht zwangsläufig ein geeigneter Funktionsbezug. Der Prüfer muss die Auswahl verstehen, besonders wenn mehrere Stufendurchmesser als Auflage gleich geeignet erscheinen.
Fragen Sie, welche Beziehung das tolerierte Element zu seinen Gegenstücken benötigt. Ein Dichtungssitz kann auf die lagergeführte Achse bezogen sein; eine Kupplungsfläche auf diese Achse und die axiale Anlage. Dokumentieren Sie die Beziehungen vor der Symbolwahl. Der Leitfaden zu Lagersitzen behandelt passende Größenanforderungen, der Rundlaufleitfaden die tolerierte Abweichung. Keiner ersetzt eine ausdrückliche Bezugsdefinition.
2. Bezugselement und Bezug unterscheiden
Das Bezugselement ist ein reales Element des gefertigten Werkstücks. Der Bezug ist die theoretisch exakte geometrische Referenz, die nach der geltenden Spezifikation daraus hergestellt wird. Ein realer Lagersitz besitzt Formabweichungen, Oberflächenstruktur und eventuell Unterbrechungen. Seine Bezugsachse lässt sich deshalb nicht ausreichend als optisch erkennbare Mittellinie beschreiben. Zeichnung und Auswerteregeln bestimmen, wie die reale Fläche den Bezug für andere Messungen liefert.
Für Beschaffungstexte ist diese Unterscheidung wichtig. Die Forderung, eine Welle solle zu ihrer Mitte konzentrisch sein, definiert keinen reproduzierbaren Bezug. Benennen Sie stattdessen das gekennzeichnete Element, dessen Ausdehnung und relevante Zeichnungsanforderungen. Eine Software-Best-Fit-Achse, die Vorrichtungsachse und die nominale Mittellinie müssen nicht übereinstimmen. Sie können unterschiedlichen Zwecken dienen; der Abnahmeplan muss die für jede Anforderung geltende Referenz erklären.
3. Festlegen, welche Lagersitze die Achse herstellen
Ein Lagersitz kann für eine bestimmte Anforderung den primären Bezug herstellen. Eine andere Konstruktion kann zwei voneinander entfernte Sitze für einen ausdrücklich festgelegten gemeinsamen Bezug verwenden. Die Zeichnung kann zylindrische Elemente auch in einer Rangfolge referenzieren. Das sind unterschiedliche Spezifikationen. Fassen Sie sie nicht informell zu einer Achse zusammen, nur weil dies das Messprogramm vereinfacht. Funktion und aufgerufene Zeichnungsnorm sind maßgeblich.
Kennzeichnen Sie nutzbare Längen, ausgeschlossene Freistiche und unterbrochene Flächen. Bei einem kurzen Sitz können ein kleiner örtlicher Fehler oder geringe Messabdeckung die ausgewertete Achse stark beeinflussen. Bei getrennten Sitzen wirken Abstand und jeweilige Form auf die Bezugsermittlung. Ist die Absicht unklar, verlangen Sie vor Angebotsfreigabe eine Zeichnungsklärung. Ein Vorrichtungsfoto allein löst keinen Streit über die zugrunde liegende Anforderung.
4. Axiale Lage und Winkellage nur bei Bedarf ergänzen
Eine Achse positioniert nicht jedes Element vollständig. In einem vereinfachten Positioniermodell legt eine Zylinderachse Querlage und Neigung fest, eine geeignete Schulter die axiale Lage und ein weiteres geeignetes Element die Winkellage. Dieses Modell erklärt Funktionen, schreibt aber keine universelle Bezugsfolge, keinen Simulator und keinen Modifikator vor. Die tatsächlichen Einschränkungen hängen von Zeichnung und Geometrie der ausgewählten Bezugselemente ab.
Bei einer winkelorientierten Passfedernut ist zu bestimmen, welches Element die Winkelorientierung und welche Fläche die axiale Position festlegt. Eine rotationssymmetrische Dichtfläche benötigt möglicherweise keinen Winkelbezug. Ergänzen Sie keine Referenz nur, um drei Felder zu füllen. Jeder Bezug muss eine funktionale Beziehung und eine praktikable Prüfung unterstützen. Prüfen Sie Anlage und Freiraum mit dem Leitfaden zu Schultern und Radien, besonders wenn ein Radius die vorgesehene Anlage verhindern kann.
5. Zentrierbohrungen sind nicht automatisch Abnahmebezüge
Zentrierbohrungen sind nützliche Fertigungs- und Prüfelemente. Ihr Vorhandensein macht sie jedoch nicht zum Abnahmebezug sämtlicher Lagersitze. Eine zwischen Spitzen fertigbearbeitete Welle kann dennoch auf ihre Lagersitze bezogen zu prüfen sein. Umgekehrt kann eine Zeichnung ausdrücklich einen Zustand zwischen Spitzen verlangen. Der Prüfer muss diesen Zustand einhalten und darf ihn nicht stillschweigend durch die verfügbare Werkstattaufspannung ersetzen.
Sind Zentrierbohrungen für ein vereinbartes Verfahren erforderlich, definieren Sie bedarfsgerecht Lieferzustand und Schutz. Schäden, Verschmutzung und wechselnde Anlage können die Unterstützung verändern. Dokumentieren Sie die Zugänglichkeit nach montagebezogenen Arbeitsgängen. Ergänzen oder bearbeiten Sie Zentrierbohrungen an einem fertigen Kundenteil niemals ohne erforderliche Freigabe. Beschreiben Sie die Prüfung zwischen Spitzen als Methode für ein bestimmtes Merkmal, nicht als Nachweis sämtlicher Zeichnungsbeziehungen.
6. Die tatsächliche Vorrichtungsfunktion erklären
Eine Prismenprüfung kann nützlich sein, doch Kontaktgeometrie und Wellenform beeinflussen die beobachtete Anzeigeänderung. Futter oder Spannzange können Anlageeffekte erzeugen oder einen schlanken Bereich verformen. Zwischen Spitzen hängen die Bedingungen vom Zentrierzustand und der aufgebrachten Unterstützung ab. Erklären Sie keine Aufspannung pauschal für richtig, sondern verknüpfen Sie sie mit Bezugsanforderung, Messmerkmal und Unsicherheit des gesamten Messprozesses.
Beschreiben Sie Kontaktstellen, Stützweite, axiale Sicherung, Antrieb und Spannbedingungen. Unterscheiden Sie Abstützung und Bezugsermittlung: Eine Stütze kann Durchbiegung begrenzen, ohne den Bezug festzulegen, sofern ihr Einfluss berücksichtigt wird. Vermeiden Sie eine Vorrichtung, die das Teil in eine akzeptable Form zwingt. Bei nachgiebigen Teilen sind der zeichnungsgemäße freie oder eingespannte Zustand und jede montagerepräsentative Zwangsbedingung ausdrücklich zu vereinbaren.
7. Digitale Ausrichtung und Messabdeckung beherrschen
Dokumentieren Sie bei Koordinatenmessungen Ausrichtungsstrategie und relevante Auswerteparameter, nicht nur das Maschinenmodell. Benennen Sie bezugsbildende Elemente, Reihenfolge, erfasste Bereiche und Behandlung ausgeschlossener Flächen. Viele Messpunkte auf der falschen Fläche bilden nicht den vorgesehenen Bezug. Auch ein Berichtsscreenshot ohne Programmrevision kann für die Reproduktion des Ergebnisses unzureichend sein.
Die Punktverteilung muss Geometrie und Prüfziel entsprechen. Berücksichtigen Sie axiale und umlaufende Abdeckung; wenige leicht erreichbare Punkte repräsentieren nicht zwangsläufig den ganzen Sitz. Die NPL-Leitfadensammlung enthält Hinweise zu KMG-Messstrategien und Zeichnungsauslegung. Ziehen Sie für die konkrete Aufgabe qualifizierte messtechnische Beratung hinzu. Dieser Artikel legt weder universelle Punktzahlen noch Ausgleichsalgorithmen oder Softwareeinstellungen fest.
8. Aufspannwiederholbarkeit und Zeichnungskonformität trennen
Entnehmen Sie ein repräsentatives Teil und spannen Sie es nach dem vorgeschlagenen Verfahren erneut auf. Vergleichen Sie die kritischen Messergebnisse. Bei deutlichen Änderungen untersuchen Sie Anlage, Sauberkeit, Kontaktkraft, Unterstützung und Ausrichtung, bevor Sie die Welle verantwortlich machen. Wiederholbarkeit ist ein wichtiger Prozessnachweis; eine sehr wiederholbare Messung kann trotzdem die falsche Anforderung bewerten. Übereinstimmende Wiederholmessungen beweisen keine korrekte Bezugsauslegung.
Nahe einer Toleranzgrenze vergleichen Sie Messprozess und Unsicherheit mit der vereinbarten Entscheidungsregel. Mitteln Sie nicht inkompatible Aufspannungen, um ein positives Ergebnis zu erzeugen. Bewahren Sie Ergebnisse auf und erläutern Sie Methodenänderungen. Der Messunsicherheitsleitfaden behandelt grenznahe Entscheidungen. Die Bezugsprüfung muss davor stattfinden und darf nicht erst nach einer beanstandeten Lieferung als improvisierte Erklärung dienen.
9. Die Bezugsstrategie in die Anfrage aufnehmen
| Anfragepunkt | Benötigte Lieferanteninformation | Zweck |
|---|---|---|
| Zeichnungsgrundlage | Freigegebene Revision und Normausgabe | Vermischte Auslegungen verhindern |
| Bezugselemente | Kennungen, nutzbare Ausdehnung, Ausschlüsse | Vorgesehenen Bezug herstellen |
| Positionierzustand | Auflagen, Anschläge, vorgeschriebene Einspannung | Aufspannung reproduzierbar machen |
| Auswerteplan | Merkmal, Abdeckung, Berichtsbezug | Nachweis und Anforderung verbinden |
| Änderungslenkung | Freigabeweg für Methoden- und Vorrichtungsänderungen | Stille Ersetzungen vermeiden |
Lassen Sie Annahmen und unzugängliche Bezugselemente vor Angebotsannahme offenlegen. Trennen Sie den vorläufigen Fertigungsvorschlag vom vereinbarten Abnahmeverfahren. Erfordert die Konstruktion einen speziellen Simulator oder eine Kundenvorrichtung, klären Sie Verantwortung für Konstruktion, Verfügbarkeit, Wartung und Freigabe. Versprechen Sie keine austauschbaren Messergebnisse, bevor die Verfahren für das konkrete Teil und die Anforderung bewertet wurden.
10. Den Kreis mit der Erstmusterfreigabe schließen
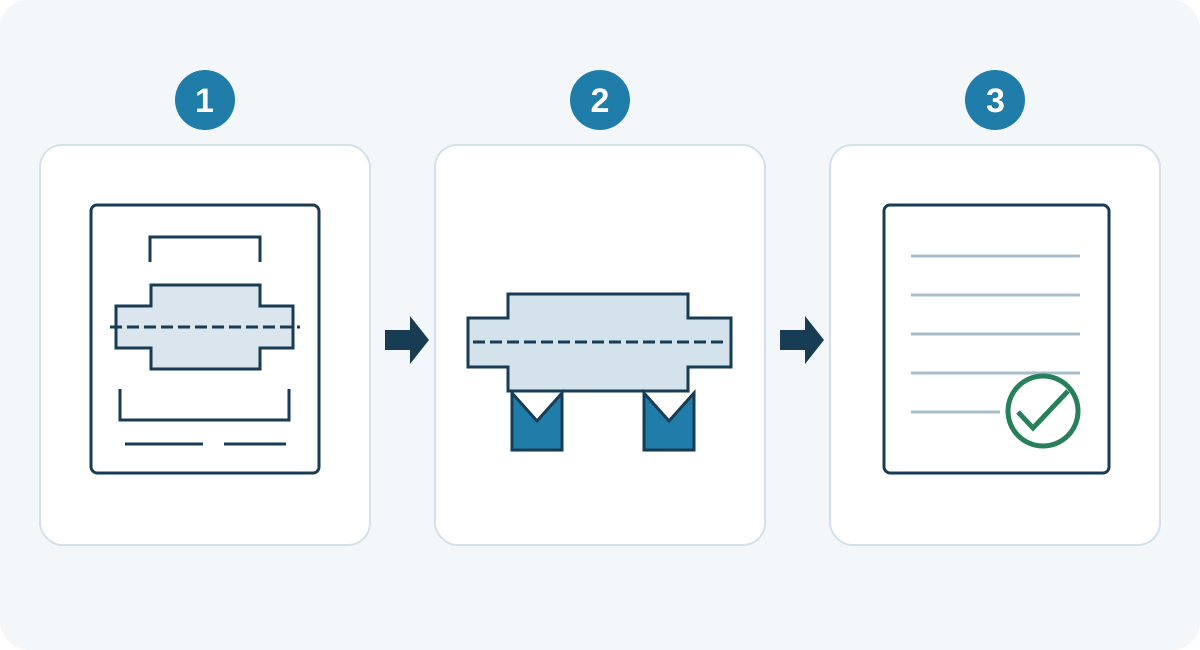
Verknüpfen Sie beim Erstmuster jedes kritische Ergebnis mit Zeichnungsmerkmal, Bezugsanordnung, Fertigungszustand und freigegebenem Verfahren. Eine Aufspannskizze kann Kontakte und ausgeschlossene Bereiche zeigen. Sie ergänzt die Zeichnung, schafft aber keine konkurrierende Spezifikation. Erfassen Sie Programm- und Vorrichtungskennungen, damit Fertigung und Wareneingang die freigegebene Anordnung wiedererkennen.
Erhält der Wareneingang abweichende Ergebnisse, bewahren Sie den Teilzustand und vergleichen Sie Verfahren vor jeder Nacharbeit. Prüfen Sie Identität, Revision, Temperatur, Sauberkeit, Unterstützung, Bezugsermittlung und Auswerteparameter. Ungeklärte Auslegungen gehören zur zuständigen technischen Stelle. Der Erstmusterleitfaden bietet eine umfassendere Freigabeliste zur Verbindung mit Material-, Maß- und Produktionsnachweisen. Ein erfolgreiches Muster beweist dabei nicht die Konformität aller künftigen Teile.
11. Praktische Prüfung vor Bestellung
- Funktionsflächen der Wellenpositionierung erfassen und den gekennzeichneten Bezugselementen zuordnen.
- Mit der Konstruktion Norm, Ausgabe, Bezugsfolge und ausdrückliche Modifikatoren bestätigen.
- Nutzbare Sitzlängen, Unterbrechungen, Freistiche und verbotene Kontaktflächen markieren.
- Anschläge, Winkellage, Unterstützung und notwendige Einspannung ohne erfundene Zusatzforderungen vereinbaren.
- Zugänglichkeit der Bezugsmerkmale im endgültigen Fertigungs- und Lieferzustand prüfen.
- Messabdeckung, Auswerteparameter, Vorrichtungskennung und Änderungsfreigaben dokumentieren.
- Wiederholbarkeitsprüfung und Umgang mit grenznahen oder strittigen Ergebnissen planen.
Nutzen Sie diese Liste in der technischen Prüfung, nicht als pauschale Einkaufsspezifikation. Jeder Punkt braucht eine anwendungsspezifische Antwort oder eine klare Nichtanwendbarkeit. Für eine Anfrage zu einer Sonderwelle senden Sie freigegebene Zeichnung, Gegenstückanordnung, Menge und kritische Prüffragen. TOPSHAFT kann die Anfrage prüfen und den vorgeschlagenen Umfang im Angebot bestätigen. Dieser allgemeine Leitfaden enthält keine Ausrüstungs-, Fähigkeits- oder Abnahmezusage.
Häufige Fragen
Ist der längste Durchmesser immer das beste Bezugselement?
Nein. Länge kann die Achsermittlung unterstützen, doch Funktion, Zugänglichkeit, Form und Zeichnungsforderung zählen ebenfalls. Ersetzen Sie einen bezeichneten Lagersitz nicht ohne Konstruktionsfreigabe durch eine längere, funktionslose Fläche.
Darf zwischen Spitzen geprüft werden, wenn ein Lagersitz referenziert ist?
Nicht automatisch. Das Verfahren muss die spezifizierte Beziehung bewerten. Eine Spitzenaufspannung kann zusätzliche Validierung oder eine andere Messstrategie verlangen. Praktische Bequemlichkeit ändert den Zeichnungsbezug nicht.
Beweist geringer Rundlauf eine richtige Bezugsstrategie?
Nein. Ein kleiner Messwert beschreibt nur das Ergebnis dieser Aufspannung und Methode. Prüfen Sie Bezug, toleriertes Element, Abdeckung und Auslegung vor der Annahme.
Braucht jede Welle einen Winkelbezug?
Nein. Eine Winkellage ist erforderlich, wenn die Funktion eine Winkelzuordnung verlangt. Eine rein rotationssymmetrische Anforderung benötigt diesen zusätzlichen Bezug möglicherweise nicht. Maßgeblich ist die freigegebene Zeichnung, nicht eine allgemeine Vorlage.