Welle-Lager-Montage Mit Übermaß: Pressen, Erwärmen Und Abnahme — OEM-Checkliste
Eine gelungene Montage braucht mehr als gleiche Nenndurchmesser. Definieren Sie Passung, Verfahren, Kraftfluss, Sauberkeit und Abnahme vorher. Dieser Leitfaden verbindet Zeichnung und kontrollierte Montage ohne allgemeingültige Temperatur oder Presskraft.
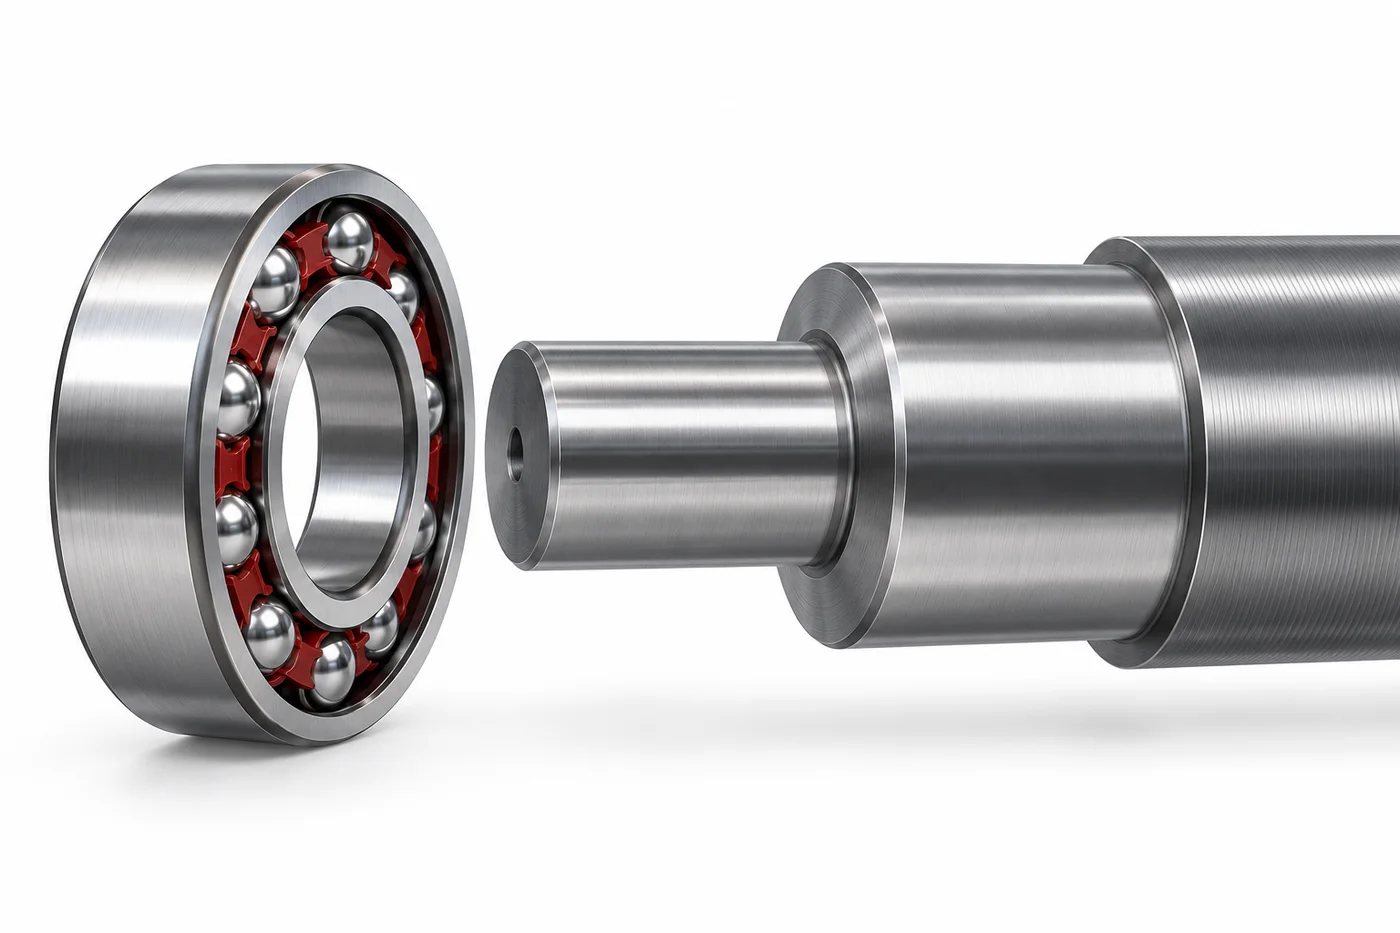
*Technische Illustration, kein TOPSHAFT-Foto oder freigegebene Arbeitsanweisung.*
Passung Und Montageanweisung Trennen
Die Zeichnung definiert die Schnittstelle; die Anweisung erklärt ihre Herstellung ohne unzulässige Schäden.
Eine Toleranz benennt weder Werkzeuge noch Wärmegrenzen, Orientierung oder Endprüfung.
Bestätigen Sie Lagerbezeichnung und Herstellerangaben. Innenaufbau und Lieferzustand können andere Verfahren erfordern. Gleiche Nennbohrung rechtfertigt keine übernommene Anweisung.
Die Konstruktion muss die Passung nach Last, Temperatur und Anordnung freigeben. Hier wird keine universelle Passungsklasse vorgegeben.
Die NSK-Montagehinweise unterscheiden Vorbereitung, Montage, Prüfung und Probelauf. Verwenden Sie Produktanweisungen statt dieser Einkaufsliste als Werkstattverfahren.
Der Lagerzapfenleitfaden betrifft Zeichnungsanforderungen. Hier geht es um genehmigte Komponenten und das Montageergebnis.
Definieren Sie Verantwortung. Ein Wellenlieferant kontrolliert nicht automatisch Lagerbeschaffung oder Endmontage. Vereinbaren Sie den Umfang im Auftrag.
Komponenten Vor Der Verfahrenswahl Prüfen
Prüfen Sie tatsächliche Teile und Zustand vor Montage.
Vergleichen Sie Wellenidentität, Revision und Lager mit der Stückliste. Prüfen Sie Sitz, Schulter und Einführfase. Suchen Sie Schäden, Verschmutzung oder unerwünschte Beschichtung.
Bestätigen Sie Messverfahren und Bedingungen. Ein erwärmtes Teil repräsentiert möglicherweise nicht das Maß bei Sollbedingungen. Legen Sie erforderliche Messtemperaturen fest.
Prüfen Sie Rundheit, Oberfläche und Schultergeometrie soweit gefordert. Ein Durchmesser belegt nicht jede Schnittstellenforderung. Erfinden Sie keine Toleranzen am Montageplatz.
Polieren Sie den Sitz nicht eigenmächtig zum Aufschieben. Das verändert die Passung und verdeckt möglicherweise Ursachen.
Belassen Sie Schutz bis zur geplanten Vorbereitung. Folgen Sie Herstellerangaben besonders bei abgedichteten oder vorgeschmierten Lagern.
Pressen Oder Thermische Montage Bewusst Wählen
Wählen Sie nach Herstellerangaben und freigegebener Konstruktion.
Mechanische Montage nutzt kontrollierte Kraft und passende Werkzeuge. Thermische Montage erzeugt vorübergehendes Spiel durch kontrollierte Temperaturdifferenz. Die Wahl hängt von Teilen, Passung und Anordnung ab.
| Planungsfrage | Mechanisch | Thermisch |
|---|---|---|
| Übermaß überwinden? | Kontrollierte Axialkraft mit Werkzeug | Temporäre Ausdehnung oder Schrumpfung nach Freigabe |
| Vorbereitung? | Auflage, Ausrichtung, Kontakt, Grenzen | Heizung, Temperatur, Handhabung, Reihenfolge |
| Risiken? | Schiefstellung, falscher Kraftfluss, unkontrollierte Kraft | Übertemperatur, ungleichmäßige Wärme, verspätetes Aufsetzen |
| Bestätigung? | Teilespezifisches Verfahren und Abnahme | Bauteilgrenzen und Endsitzkontrolle |
Die Tabelle ist keine vollständige Arbeitsanweisung. Bestimmte Lager brauchen besondere Methoden. Nicht jede Anordnung ist ein einfacher zylindrischer Presssitz.
Wählen Sie nicht allein nach vorhandenen Maschinen. Prüfen Sie Werkzeugeignung und Verfahren. Berücksichtigen Sie spätere Demontage und Wartungszugang.
Kraftfluss Beim Pressen Beherrschen
Montagekräfte sollen durch den passenden Ring laufen, nicht unnötig durch Wälzkontakte.
Bei Innenringsitz auf Welle prüfen Sie das Werkzeug an der vorgesehenen Innenringstirnfläche. Richten Sie Auflage und Kraft axial aus. Maßgeblich bleibt die Herstelleranweisung.
Werden beide Ringe gleichzeitig gefügt, braucht das Werkzeug entsprechende Prüfung. Ein reines Wellenwerkzeug eignet sich nicht automatisch für Gehäusemontage.
Prüfen Sie Freigänge zu Käfig, Dichtungen, Deckscheiben und Nachbarformen. Eine ausgerichtete Hülse kann falsche Flächen berühren. Kontrollieren Sie Stirnkontakt und Zugang vor Erstmontage.
Definieren Sie Prozessgrenzen mit freigegebenem Verfahren. Kraft hängt von Passung, Geometrie, Oberfläche und weiteren Größen ab. Fremde Kraftwerte sind keine zuverlässige Abnahme.
Unerwarteter Kraftanstieg verlangt kontrollierten Stopp und Untersuchung. Kompensieren Sie nicht durch höhere Leistung oder Schläge. Bewahren Sie Teile und Prozessdaten auf.
Thermische Grenzen Ohne Raten Definieren
Thermische Montage braucht bauteilspezifische Grenzen und geplante Handhabung.
Klären Sie zulässige Erwärmung, Gerät und Umgang mit dem Hersteller. Dichtungen, Schmierung und Aufbau begrenzen den Prozess. Übertragen Sie keine Temperatur auf gemischte Lagertypen.
Erwärmen Sie kontrolliert, nicht improvisiert. Keine offene Flamme als Ersatz. Messen Sie Temperatur mit geeigneter vereinbarter Einrichtung.
Planen Sie Transport und Aufsetzen vorher. Halten Sie Orientierung, Werkzeug und sicheren Umgang bereit. Die Ausdehnung gewährt keine unbegrenzte Zeit.
Die SKF-Diskussion zur Vertikalmontage verdeutlicht thermische Abläufe. Der Plan muss die reale Lageranordnung abdecken.
Bestätigen Sie Sitz und erforderliche Sicherung beim Abkühlen. Eine warme Lage kann nach Stabilisierung weitere Prüfung benötigen.
Auch Abkühlen braucht Prüfung: Kondensation, Sauberkeit und Verträglichkeit zählen. Hier wird weder Wellengefrieren noch eine universelle Temperaturdifferenz vorgegeben.
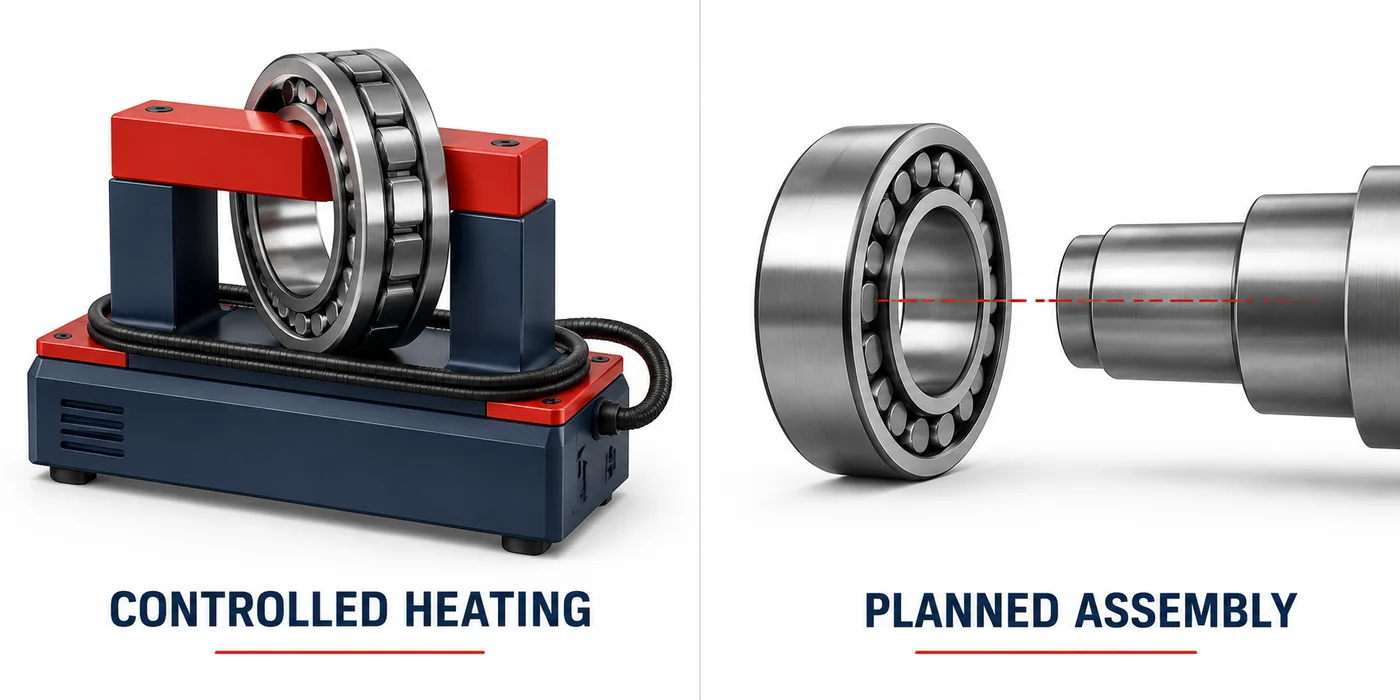
*Konzept ohne Temperaturvorgabe, Einstellung oder validierten Prozess.*
Saubere Flächen Und Verträglichen Schutz Vorbereiten
Entfernen Sie schädliche Verschmutzung ohne den Lagerlieferzustand zu ignorieren.
Prüfen Sie Sitz und Schulter auf Späne, Grate und Verpackungsreste. Entfernen Sie Schutz an nötigen Schnittstellen. Übertragen Sie keine Verschmutzung von Handschuhen oder Bänken.
Folgen Sie Herstellervorbereitung. Waschen Sie kein abgedichtetes gefettetes Lager wegen eines Reinigungsschritts der Welle. Reinigung muss zu Produkt und Schmierung passen.
Vereinbaren Sie zulässiges Montagemittel. Lageröl ist nicht automatisch für die Passung geeignet. Verwenden Sie Klebstoff nur mit Konstruktionsfreigabe.
Der Sauberkeitsleitfaden hilft bei Zonen und Abnahme. Stimmen Sie Schutz auf Montage ab statt pauschal „sauber“ zu verlangen.
Bestätigen Sie Position und Entfernung von Beschichtung oder Korrosionsschutz. Prüfen Sie den zeichnungsgemäßen endgültigen Funktionszustand.
Schulterkontakt Und Axiallage Bestätigen
Prüfen Sie Sollposition statt bloßes Aussehen.
Bestimmen Sie axialen Zeichnungsbezug. Prüfen Sie Orientierung, Schulter und Distanzring. Definieren Sie Messung vor eingeschränktem Zugang.
Ein Spalt kann Geometriekollision statt Kraftmangel bedeuten. Prüfen Sie Radius, Lagerkantenfreiheit und Freistich. Erzwingen Sie keinen inkompatiblen Übergang.
Nutzen Sie den Schulter- und Radiusleitfaden. Ändern Sie Geometrie nicht ohne Freigabe.
Bestätigen Sie Sicherungsteile und Zustand. Mutter, Distanzring oder Sicherungsring ergeben nicht automatisch korrekte Vorspannung. Folgen Sie freigegebener Anordnung und Einstellung.
Bei mehreren Lagern bestätigen Sie die axiale Festlegung. Blockieren Sie keine vorgesehene Beweglichkeit unbeabsichtigt.
Abnahme Vor Erstmontage Festlegen
Der Plan nennt Prüfung, Zeitpunkt und Bezugsanforderung.
Maßhaltigkeit der Welle allein belegt keine Baugruppenfunktion. Wählen Sie maschinen- und lagerspezifische Prüfungen.
Möglich sind Axiallage, Spiel, Drehung und montierter Rundlauf. Definieren Sie Aufbau und Bezüge. Keine fremden allgemeinen Rundlaufgrenzen.
Drehprüfung berücksichtigt Dichtungen, Schmierung und Montagezustand. Freies Handdrehen ist kein universeller Passnachweis. Unerwartete Schwergängigkeit verlangt Untersuchung.
Bei freigegebenem Probelauf legen Sie Bedingungen und Überwachung fest. Nutzen Sie produktbezogene Temperatur-, Geräusch- und Schwingungsgrenzen. Handdrehen allein erlaubt keine Inbetriebnahme.
Dokumentieren Sie gegebenenfalls nach thermischer Stabilisierung. Messung beim Abkühlen zeigt möglicherweise nicht den Endzustand.
Aufzeichnungen Für Fehleranalyse Bewahren
Verbinden Sie Ergebnisse mit realer Welle, Lager und Prozessrevision.
Vereinbaren Sie projektabhängige Unterlagen:
- Wellennummer, Zeichnungsstand, Los oder Serie.
- Lagerbezeichnung und vertragliche Rückverfolgung.
- Anweisungs- und Werkzeugrevision.
- Vorgeschaltete Maß- und Oberflächenprüfungen.
- Vorgegebene Prozessparameter.
- Endposition und vereinbarte Abnahme.
- Abweichungen, Nacharbeit und Freigaben.
Erklären Sie den Zweck der Messungen. Trennen Sie Prozessüberwachung und formale Abnahmekriterien. Beide sind nützlich, aber verschieden.
Verbinden Sie neue Programme mit dem Erstmusterprüfplan. Die Erstmontage legt Wiederholbarkeit fest, ersetzt keine Serienkontrollen.
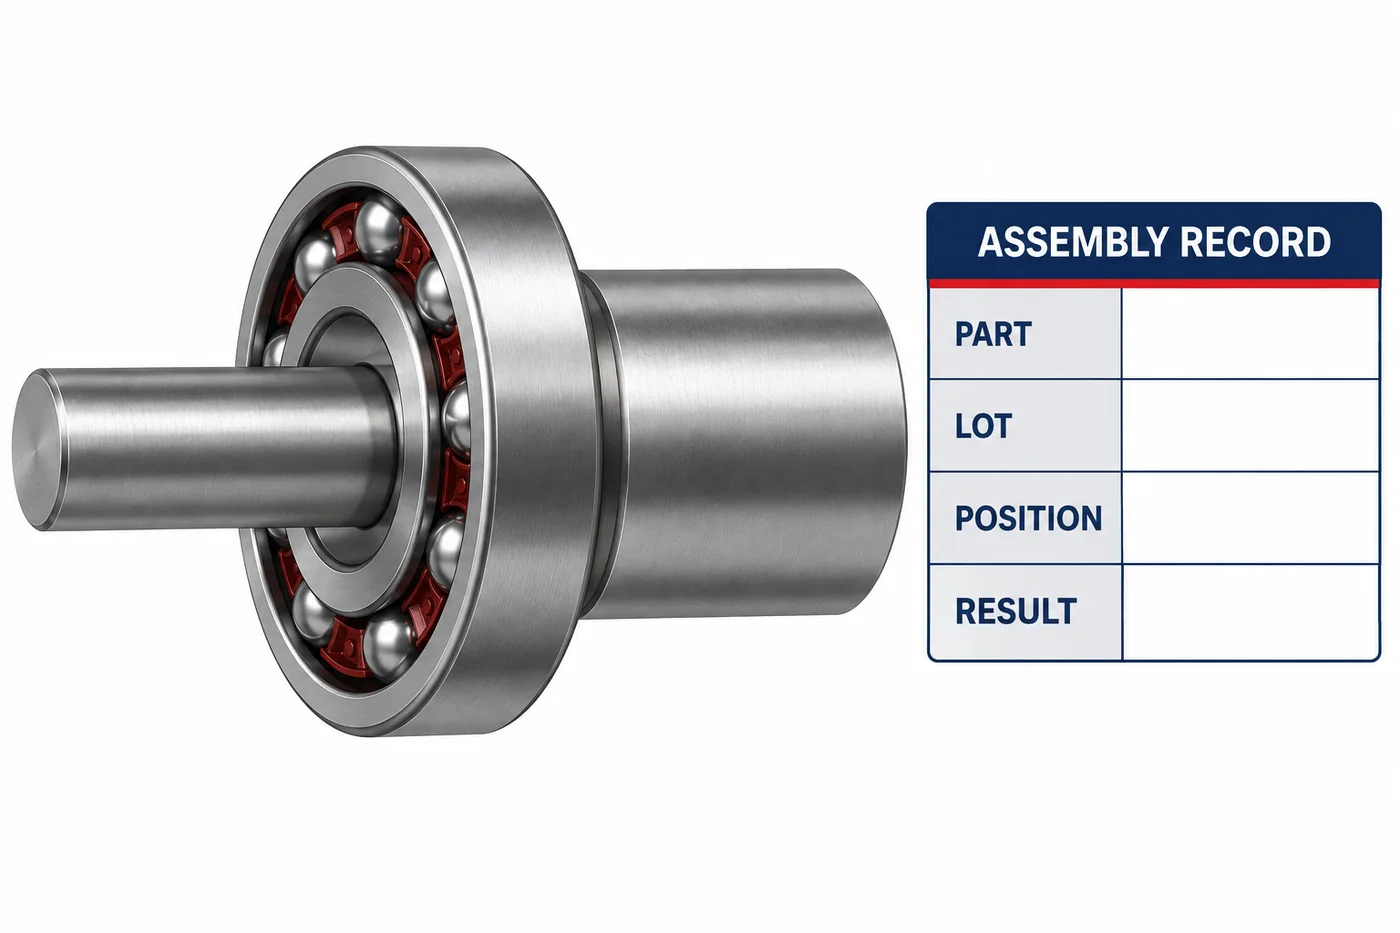
*Illustrative Dokumentenverbindung, kein reales Ergebnis oder Kundenaufbau.*
Schwierigkeiten Vor Nacharbeit Untersuchen
Unerwartete Probleme erfordern Eingrenzung und Ursachenprüfung vor Maßänderung.
Prüfen Sie Identität, Größe, Oberfläche und Ausrichtung. Untersuchen Sie Werkzeugkontakt und Kraftfluss. Bei Wärme prüfen Sie Istparameter und Aufsetzzeit.
Separieren Sie Verdachtsteile identifiziert. Ein erzwungen montiertes Lager kann trotz Schulterkontakt Begutachtung brauchen. Endposition löscht kein ungewöhnliches Ereignis.
Demontieren und montieren Sie nicht wiederholt ohne dokumentierte Diagnose. Ausbau kann schädigen. Nutzen Sie freigegebene Untersuchung und Ersatzplanung.
Bei freigegebener Nacharbeit definieren Sie neue Prüf- und Montageanforderungen. Erfassen Sie Änderungen und betroffene Teile. Erhalten Sie die ursprüngliche Abweichung.
Montageanforderungen In Die Anfrage Aufnehmen
Das Angebotspaket beschreibt Schnittstellen und tatsächliche Lieferantenverantwortung.
Senden Sie Zeichnung, Werkstoff, Menge und Lagerinformationen. Benennen Sie Wellenlieferung oder zusätzliche Montageprüfung. Verfügbarkeit und Zusagen benötigen Projektbestätigung.
Kennzeichnen Sie kritische Sitze, Schultern, Flächen und Nachweise. Ergänzen Sie Beschichtungs-, Markierungs- und Verpackungsgrenzen. Nennen Sie die gültige Kundenspezifikation.
Fragen Sie nach Fertigungsannahmen. Enge Kontrollen, Dokumentation und Schutz beeinflussen Kosten und Termine. Klären Sie Konflikte vor Produktion.
Hier wird keine Lagerauswahl, interne Montage oder bestimmte Leistung für jeden Auftrag zugesagt. Bestätigen Sie Leistungen ausdrücklich.
Kontrollierte Erstmontage Vorbereiten
Verifizieren Sie an der ersten Baugruppe Anweisung und offene Praxisfragen.
Prüfen Sie aktuelle Unterlagen, Werkzeugidentität und Messmittel. Regeln Sie Stopp- und Änderungsbefugnis.
Gehen Sie die Folge vor Kraft oder Wärme durch. Prüfen Sie Messzugang und Sicherung. Schützen Sie Personal und Präzisionsflächen.
Vergleichen Sie Istablauf und Plan. Erfassen Sie Widerstand, Zeitprobleme und Zugang. Machen Sie Improvisation nicht ungeprüft zum Standard.
Geben Sie Wiederholung erst nach Klärung wesentlicher Abweichungen frei. Bewahren Sie die Revision auf. Bewerten Sie erneute Verifikation nach Werkzeug- oder Konfigurationswechsel.
Häufige Fragen
Klären Sie diese Fragen im Montageplan.
Braucht Übermaß Immer Erwärmung?
Nein. Lager, Passung und Verfahren bestimmen dies. Folgen Sie Produktangaben.
Gilt Eine Temperatur Für Alle Lager?
Nein. Aufbau, Schmierung und Dichtungen ändern Grenzen. Bestätigen Sie das konkrete Produkt.
Reicht Schulterkontakt Zur Abnahme?
Nein. Prüfen Sie Position und weitere Kriterien. Untersuchen Sie ungewöhnliche Ereignisse getrennt.
Darf Man Bis Zum Aufschieben Polieren?
Nicht ohne Freigabe. Es verändert die Passung und verdeckt Ursachen.
Garantiert Der Richtige Durchmesser Die Montage?
Nein. Geometrie, Fläche, Werkzeuge, Lageridentität und Prozess zählen ebenfalls.
Muss Jedes Lager Gewaschen Werden?
Nein. Lieferzustand und Herstellerangaben einschließlich Dichtungen und Schmierung bestimmen dies.
Ersetzt Handdrehen Den Probelauf?
Nein. Folgen Sie freigegebener Abnahme und Inbetriebnahme. Die Zwecke unterscheiden sich.
Was Benötigt Eine Schnittstellenprüfung?
Zeichnung, Lagerbezeichnung, Menge, Schnittstellen-, Prüf- und Montageanforderungen.
Zeichnung Und Montageplan Verbinden
Genehmigen Sie Schnittstelle, Verfahren und Abnahme vor Beginn. Ordnen Sie Aufzeichnungen den realen Teilen zu. Kontaktieren Sie TOPSHAFT mit Zeichnung und Gegenbauteilanforderungen zur Prüfung des Fertigungsumfangs.