Montaje Eje-Rodamiento Con Interferencia: Prensado, Calentamiento Y Aceptación — Lista OEM
Un montaje correcto exige más que diámetros nominales coincidentes. Defina ajuste, método, trayectoria de carga, limpieza y aceptación antes de producir. Esta guía conecta plano y montaje controlado sin asumir temperatura o fuerza universal.
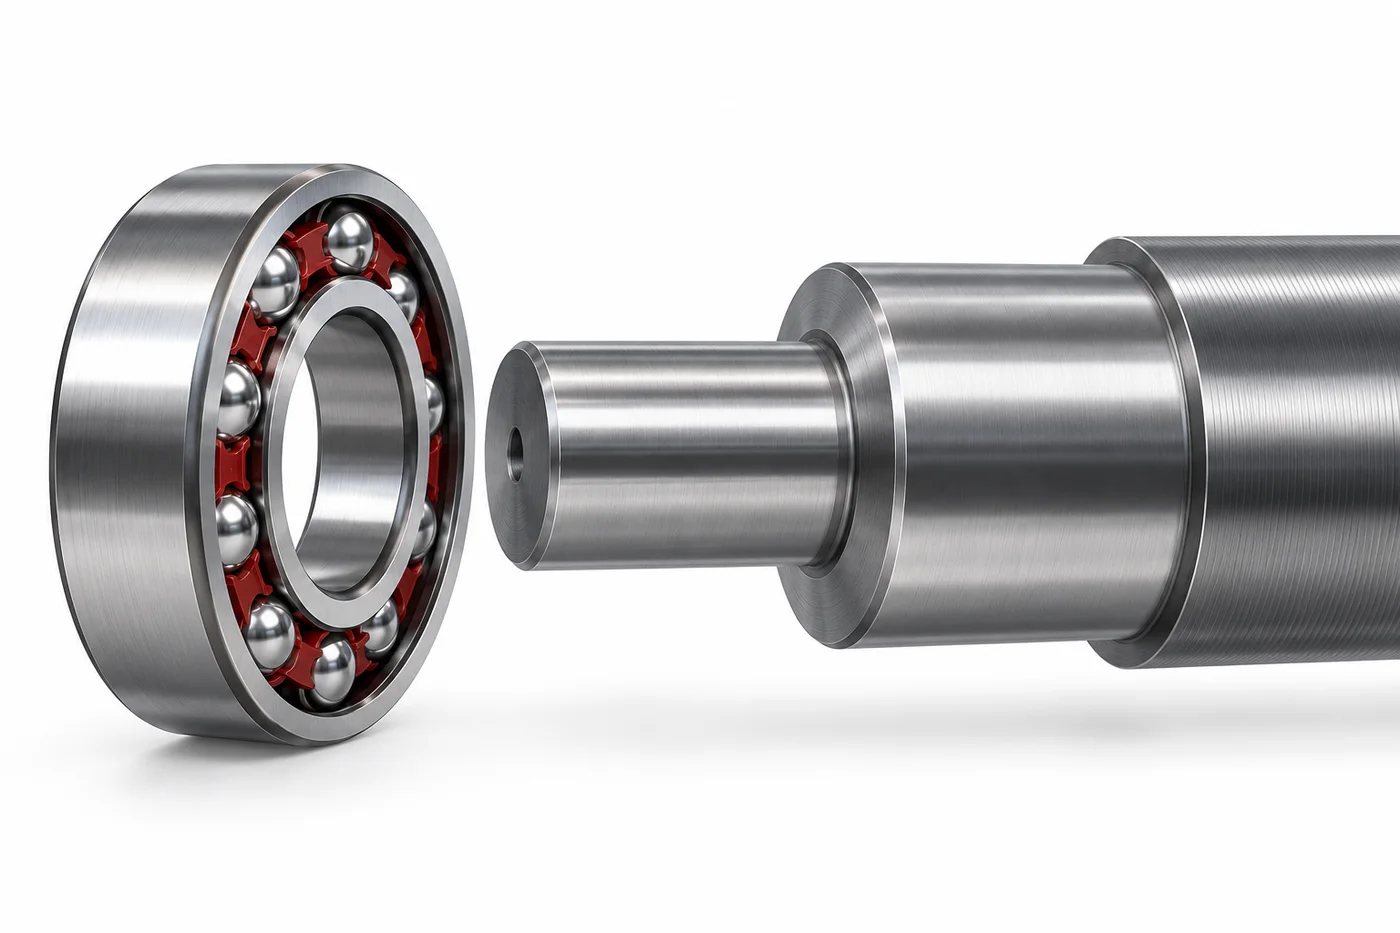
*Ilustración técnica, no foto TOPSHAFT ni instrucción aprobada.*
Separe El Ajuste De La Instrucción De Montaje
El plano define la interfaz; la instrucción explica cómo conseguirla sin daños inaceptables.
Una tolerancia no indica herramientas, límites térmicos, orientación ni inspección final.
Confirme designación y documentación del rodamiento. Construcción interna y estado de suministro pueden exigir procedimientos distintos. Un mismo agujero nominal no justifica trasladar instrucciones.
Ingeniería debe aprobar el ajuste según carga, temperatura y disposición. Esta guía no prescribe una clase universal.
La guía de NSK distingue preparación, montaje, inspección y prueba operativa. Consulte instrucciones específicas, no use esta lista como procedimiento de taller.
Use la guía de asientos para el plano. Aquí se trata de ensamblar componentes aprobados y verificar resultados.
Defina responsabilidades. Un fabricante de ejes individuales no controla automáticamente compra del rodamiento o montaje final. Incluya el alcance en el pedido.
Compruebe Los Componentes Antes Del Proceso
Verifique identidad y estado antes del montaje.
Compare eje, revisión y rodamiento con la lista de materiales. Revise asiento, hombro y entrada. Busque golpes, suciedad o recubrimientos no previstos.
Confirme método y condiciones de medición. Una pieza recién calentada puede no representar dimensiones bajo las condiciones especificadas. Registre requisitos térmicos de inspección.
Revise redondez, superficie y hombro donde se especifique. Un diámetro no demuestra toda la interfaz. Siga el plano sin inventar tolerancias en montaje.
No pula informalmente para que el rodamiento deslice. Modifica el ajuste y puede ocultar la causa.
Mantenga protección hasta la preparación prevista. Siga instrucciones del fabricante, especialmente en productos sellados o prelubricados.
Elija Prensado O Montaje Térmico
Seleccione según fabricante y diseño aprobado.
El montaje mecánico usa fuerza controlada y herramientas adecuadas. El térmico genera holgura temporal mediante diferencia térmica controlada. Depende de componentes, ajuste y disposición.
| Pregunta | Mecánico | Térmico |
|---|---|---|
| ¿Cómo vencer interferencia? | Fuerza axial controlada con herramientas | Expansión o contracción temporal aprobada |
| ¿Qué preparar? | Apoyo, alineación, contacto y límites | Equipo, temperatura, manejo y secuencia |
| ¿Qué puede fallar? | Desalineación, trayectoria incorrecta, fuerza incontrolada | Exceso térmico, desigualdad o colocación tardía |
| ¿Qué confirmar? | Método específico y aceptación | Límites específicos y asiento final |
La tabla no es un procedimiento completo. Algunos rodamientos necesitan métodos especiales. No toda disposición es un prensado cilíndrico sencillo.
No elija solo por disponibilidad de equipo. Confirme adecuación de herramientas y proceso. Considere desmontaje y acceso de mantenimiento si se requiere sustitución.
Controle La Trayectoria De Carga
Las cargas deben actuar por el aro ajustado sin atravesar innecesariamente contactos rodantes.
Para aro interior sobre eje, revise herramienta actuando sobre su cara prevista. Alinee apoyo y fuerza con el eje. Siga la instrucción del fabricante.
Si ajusta ambos aros simultáneamente, revise herramientas para ello. Una herramienta para eje solo no sirve automáticamente para alojamiento simultáneo.
Compruebe separación de jaulas, sellos, tapas y formas adyacentes. Un manguito alineado puede tocar elementos indebidos. Revise cara de contacto y acceso antes del primer montaje.
Establezca límites mediante método aprobado. Fuerza depende de interferencia, geometría, superficie y otras variables. Un valor de otra pieza no es aceptación fiable.
Un incremento inesperado requiere parada controlada e investigación. No compense con mayor capacidad ni golpes. Conserve piezas y datos.
Defina Límites Térmicos Sin Adivinar
El montaje térmico requiere límites específicos y secuencia de manejo preparada.
Consulte calentamiento, equipo y manejo permitidos. Sellos, lubricante y construcción limitan el proceso. No copie una temperatura para referencias diferentes.
Controle el calentamiento. No use llama abierta en lugar de proceso adecuado. Mida temperatura con un sistema apropiado y acordado.
Planifique traslado antes de empezar. Prepare orientación, herramientas y manejo seguro. La expansión no deja tiempo ilimitado.
La explicación de SKF destaca atención a ciclos térmicos. El plan debe cubrir la disposición real.
Confirme asiento y retención durante enfriamiento según instrucción. Una posición correcta en caliente puede exigir verificación estabilizada.
Enfriar también requiere revisión: condensación, limpieza y compatibilidad importan. Aquí no se prescribe congelación del eje ni diferencia térmica universal.
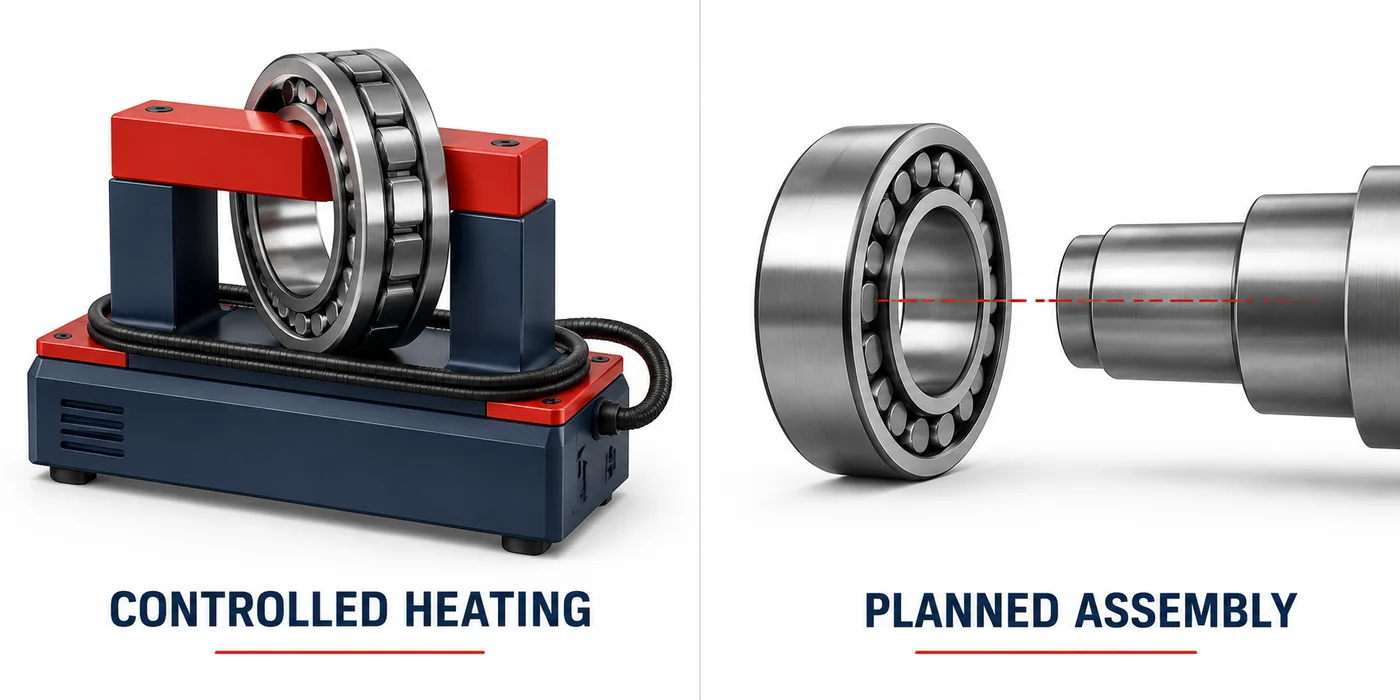
*Concepto sin temperatura, ajuste de equipo ni proceso validado.*
Prepare Superficies Limpias Y Protección Compatible
Retire contaminación perjudicial sin ignorar el estado de suministro del rodamiento.
Revise residuos, rebabas y suciedad en asiento y hombro. Quite protecciones de las interfaces correspondientes. No transfiera suciedad desde guantes o bancos.
Siga preparación del proveedor. No lave un rodamiento sellado con grasa porque el eje se limpia. Adapte limpieza a producto y lubricación.
Acuerde medio de montaje o lubricante autorizado. Aceite de almacenamiento no es automáticamente adecuado para la interfaz. No añada adhesivo sin autorización de diseño.
Use la guía de limpieza para áreas críticas y aceptación. Coordine protección y montaje, no solo una nota «limpio».
Si hay recubrimiento o inhibidor, confirme zonas permitidas y retirada. Inspeccione la superficie funcional final requerida.
Confirme Contacto Del Hombro Y Posición Axial
Verifique posición especificada, no solo apariencia.
Identifique referencia axial del plano. Revise orientación y hombro o separador. Defina medición antes si luego se limita el acceso.
Una separación puede proceder de interferencia geométrica, no falta de fuerza. Revise radios, esquina del aro y alivios. No fuerce una transición incompatible.
Consulte la guía de hombros y radios. No cambie geometría sin aprobación técnica.
Confirme retenedores e instalación. Tuerca, separador o anillo no establecen automáticamente precarga correcta. Use disposición y ajuste aprobados.
Con varios rodamientos, confirme cuál fija axialmente el eje. No restrinja involuntariamente una disposición destinada a permitir movimiento.
Establezca Aceptación Antes Del Primer Montaje
El plan debe indicar controles, momento y requisito de referencia.
La conformidad del eje solo no prueba desempeño ensamblado. Elija controles adecuados a la máquina.
Pueden incluir posición, holguras, rotación y descentramiento ensamblado. Defina medición y referencias. No introduzca límites genéricos ajenos al plano.
La rotación depende de sellos, lubricante y estado. Girar libremente a mano no es criterio universal. Restricciones inesperadas requieren investigación.
Si hay prueba operativa aprobada, defina condiciones y vigilancia. Use límites específicos de temperatura, ruido o vibración. No ponga en servicio solo por girar a mano.
Registre después de estabilización térmica cuando proceda. Medir durante enfriamiento puede no representar condición final.
Conserve Registros Útiles
Relacione resultados con eje, rodamiento y revisión reales.
Acuerde registros según proyecto:
- Referencia, revisión y lote o serie del eje.
- Designación y trazabilidad contractual del rodamiento.
- Instrucción y revisión de herramientas.
- Controles dimensionales y superficie previos.
- Parámetros requeridos por procedimiento aprobado.
- Posición final y aceptación acordada.
- Desviaciones, retrabajos y aprobaciones.
Explique la función de cada medida. Distinga seguimiento del proceso de aceptación formal. Ambos sirven, pero responden a preguntas distintas.
Vincule programas nuevos al plan de primera pieza. El primer montaje establece repetibilidad, no sustituye controles de producción.
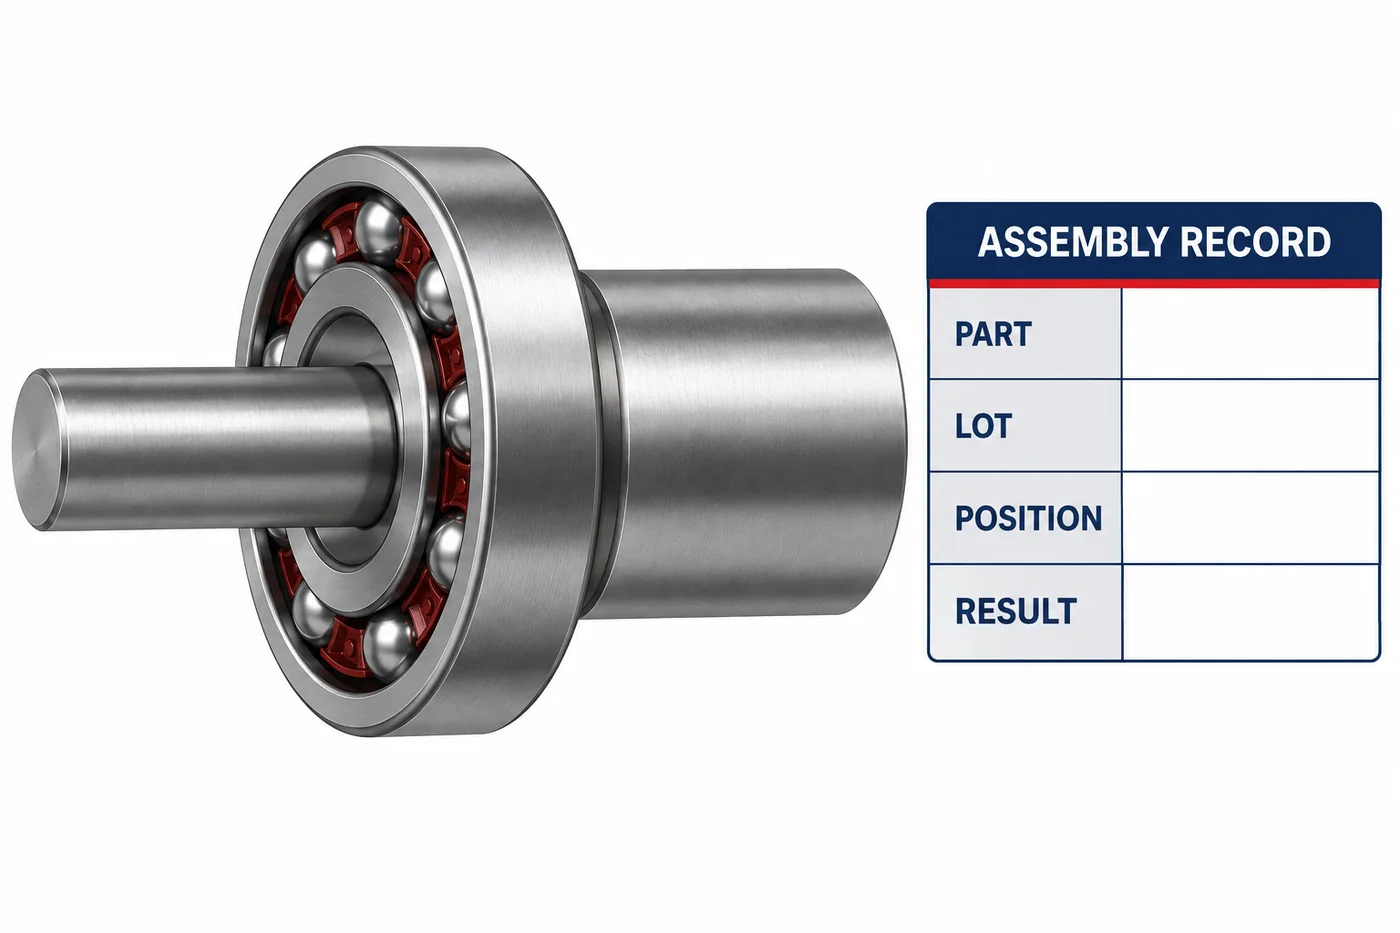
*Relación ilustrativa, no resultado real ni montaje de cliente.*
Investigue Dificultades Antes Del Retrabajo
Dificultad inesperada requiere contención y revisión antes de cambiar dimensiones.
Revise identidad, tamaño, superficie y alineación. Verifique contacto y trayectoria. En térmico, examine parámetros y tiempo de colocación.
Separe sospechosos con su identificación. Un rodamiento forzado puede requerir evaluación aunque llegue al hombro. Alcanzar posición no borra el evento anormal.
No quite y reponga repetidamente sin diagnóstico documentado. Desmontar puede dañar. Use investigación y reemplazo aprobados.
Si se autoriza retrabajo, defina inspección y montaje revisados. Registre cambios y piezas afectadas. Mantenga vínculo con la no conformidad original.
Incluya El Montaje En La RFQ
La oferta debe explicar interfaces y responsabilidad real del proveedor.
Envíe plano actual, material, cantidad y datos del rodamiento. Indique suministro del eje solo o revisión adicional de montaje. Confirme disponibilidad y compromisos del proyecto.
Identifique asientos, hombros, superficies y registros críticos. Añada restricciones de recubrimiento, marcado y embalaje. Especifique revisión de montaje del cliente.
Pida supuestos que afecten fabricación. Control ajustado, documentación y protección influyen en coste y tiempo. Resuelva antes de producir, no tras instalación difícil.
La guía no promete selección, montaje interno ni rendimiento para cualquier pedido. Confirme expresamente servicios y responsabilidades.
Prepare Un Primer Montaje Controlado
Use el primero para verificar instrucción y dudas prácticas.
Confirme documentos actuales, herramientas y medios de medición. Acuerde autoridad para detener y cambiar.
Repase secuencia antes de aplicar fuerza o calor. Verifique medición final y retención. Proteja personas y superficies.
Compare ejecución y plan. Registre resistencia, tiempos y acceso difícil. No convierta improvisaciones en estándar sin revisión.
Apruebe repetición tras resolver desviaciones significativas. Conserve revisión con registro. Evalúe reverificación si cambia herramienta o configuración.
Preguntas Frecuentes
Resuelva estas cuestiones en el plan aprobado.
¿La Interferencia Siempre Exige Calentar?
No. Depende del rodamiento, ajuste y proceso. Siga instrucciones específicas.
¿Sirve Una Temperatura Para Todos?
No. Construcción, lubricante y sellos cambian límites. Confirme el producto real.
¿Basta Llegar Al Hombro?
No. Verifique posición y aceptación. Investigue eventos anormales por separado.
¿Puede Pulir Hasta Que Deslice?
No sin aprobación. Cambia ajuste y puede ocultar causa.
¿El Diámetro Correcto Garantiza Montaje?
No. Controle geometría, superficie, herramientas, identidad y proceso.
¿Siempre Debe Lavar El Rodamiento?
No. Depende de suministro e instrucciones, incluidos sellos y lubricante.
¿Girar A Mano Sustituye Prueba Operativa?
No. Siga aceptación y puesta en marcha aprobadas. Los fines difieren.
¿Qué Enviar Para Revisar La Interfaz?
Plano, referencia de rodamiento, cantidad, interfaz, inspección y especificación de montaje.
Conecte Plano Y Montaje
Apruebe interfaz, método y aceptación antes de empezar. Vincule registros con piezas reales. Contacte con TOPSHAFT con plano y requisitos del componente acoplado para revisar el alcance propuesto.