Wellen: Axiale Maßketten prüfen
Alle Längen einer Stufenwelle können innerhalb der Zeichnungsgrenzen liegen, während der montierte Spalt die Kundenvorgabe verfehlt. Ursache kann die Maßbeziehung statt eines falsch gefertigten Teils sein. Schulterlage, zwei Gegenbauteilbreiten und Haltefläche summieren Abweichungen, die die Gesamtlänge nicht beschreibt. Überall engere Toleranzen zu fordern ist nicht die informativste erste Antwort.
Zuerst Funktionsergebnis und tatsächliche Einflussmaße definieren. Dieser Leitfaden beschreibt eine einfache axiale Prüfung für OEM-Einkauf und Konstruktion, keine vollständige Lagerberechnung, Vorspannvorgabe oder Zusage einer TOPSHAFT-Analyseleistung. Die Konstruktionsverantwortung genehmigt Modell, Grenzen und Zeichnungsänderungen. Fertigungs- und Prüfumfang im Angebot bestätigen.
1. Funktion vor Einzelmaßen bestimmen
Freien Spalt, Eingriffslänge, relative Stirnflächenlage oder anderes Baugruppenmerkmal beschreiben. Begrenzende Flächen und gültigen Zustand nennen. Eine unbelastete Raumtemperaturprüfung beantwortet eventuell eine andere Frage als der belastete Betrieb. Freigegebenen Bereich statt nur bevorzugtem Nennwert vorgeben.
Modellverantwortung und Lieferant jedes Teils bestimmen. Dem Wellenhersteller fehlen möglicherweise Gehäuse-, Distanzring- oder Haltelementdaten. Gelenkte Informationen liefern statt Annahmen verlangen. Die RFQ-Checkliste organisiert die Anfrage, die Kundenfunktion bleibt jedoch Konstruktionseingabe und keine Fertigungsannahme.
2. Geschlossene Maßkette mit Vorzeichen zeichnen
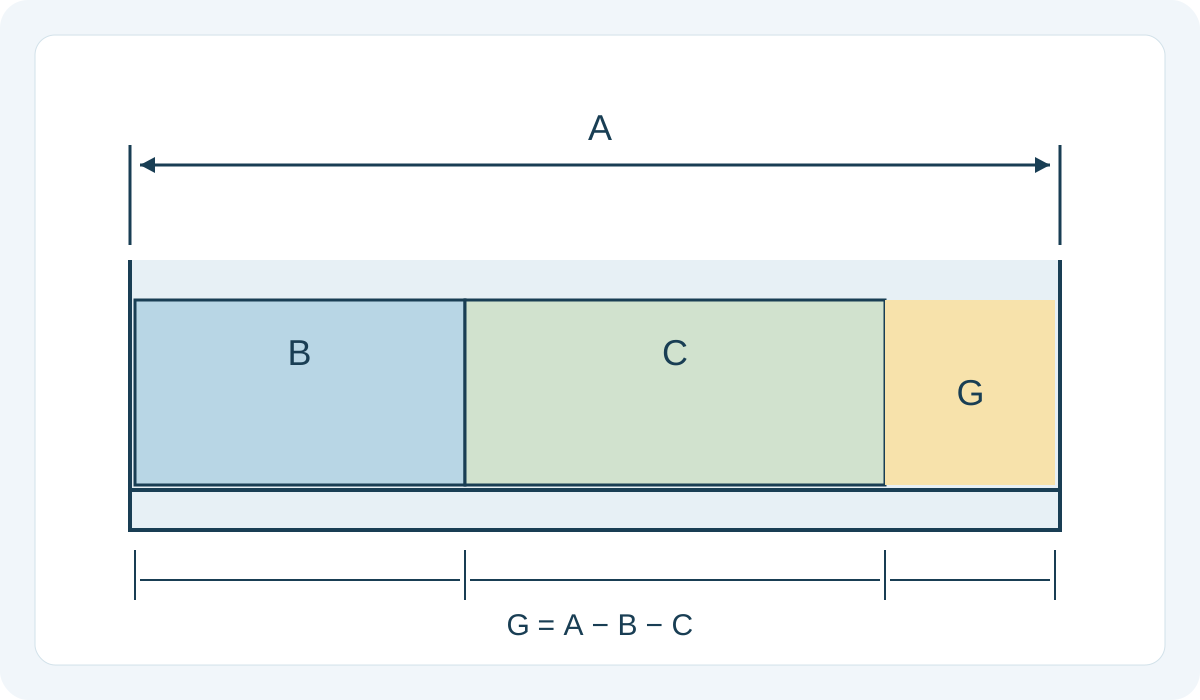
Start-, Endfläche und Beiträge skizzieren. Positive Richtung wählen, Gleichung vor Zahlen schreiben. Im starren eindimensionalen Beispiel gilt G = A - B - C. Größeres A öffnet den Spalt, größeres B oder C schließt ihn. Andere Baugruppen können andere Gleichungen erfordern.
Jedes Maß nur einmal zählen und den echten Weg zwischen Funktionsflächen prüfen. Gesamtlänge, Schulterabstand und Maße von gemeinsamer Fläche sind eventuell nicht unabhängig. Referenz- und steuernde Maße nicht ohne Beziehungsklärung mischen. Der Bezugsleitfaden verbindet physische Referenzen und Prüfaufbau mit der Zeichnungsdeutung.
3. Grenzen statt nur Nennwerte verwenden
Nennmaß, obere und untere Grenze, Einheit, Quellzeichnung und Revision erfassen. Allgemeintoleranz und spätere Endbearbeitung prüfen. Die Halbspanne einer Plusminus-Toleranz ist nicht ihre Gesamtbreite. Asymmetrische Grenzwerte direkt aus Endpunkten berechnen statt zentriert anzunehmen.
Nennarithmetik zeigt nur eine Mitte, nicht den Bereich. Der NIST-Bericht zur Tolerierung unterscheidet Grenzfall- und statistische Ansätze. Hier entsteht Minimum mit kleinstem A und größtem B und C, Maximum umgekehrt. Das gilt für Modell und Eingaben, nicht automatisch für alle realen unberücksichtigten Effekte.
4. Ein klar bezeichnetes Beispiel rechnen
Die Zahlen sind nur erfundenes Rechenbeispiel, keine TOPSHAFT-Fähigkeit, empfohlenen Wellenmaße oder Grenzen realer Lager. Alle Maße in Millimetern, alle drei Beiträge als steuernde starre Axiallängen, Gleichung G = A - B - C. Geometrie, Last, Temperatur und Setzverhalten sind ausgeschlossen.
| Größe | Beispielwert | Bedeutung |
|---|---|---|
| A | 60.00 ± 0.10 mm | Verfügbarer Raum |
| B | 25.00 ± 0.05 mm | Erste belegte Breite |
| C | 34.60 ± 0.05 mm | Zweite belegte Breite |
| G nominal | 0.40 mm | 60.00 - 25.00 - 34.60 |
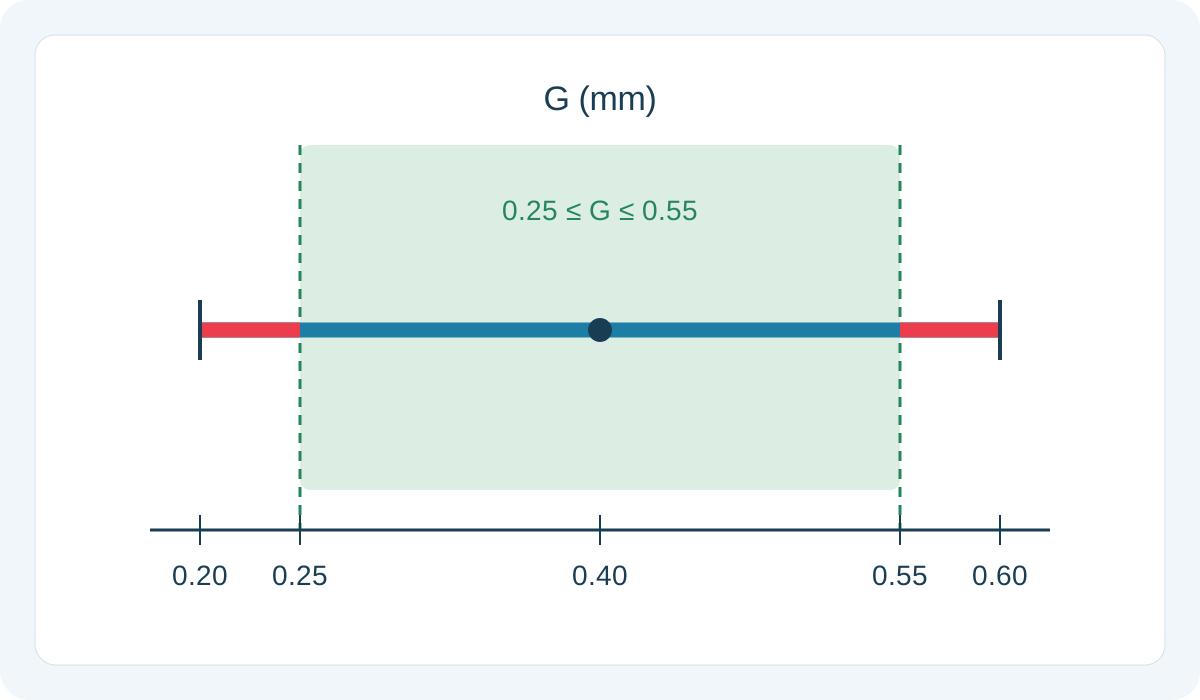
| G Grenzen | 0.20 bis 0.60 mm | Kombination der Endpunkte |
Minimum: 59.90 - 25.05 - 34.65 = 0.20 mm. Maximum: 60.10 - 24.95 - 34.55 = 0.60 mm. Bei einer unabhängig angenommenen Vorgabe von 0.25 bis 0.55 mm passt der Nennwert, der gesamte Grenzfallbereich aber nicht. Das beweist keinen realen Anwendungsausfall; Modell und Zuteilung belegen die Beispielanforderung nicht für jede erlaubte Kombination.
5. Beiträge finden statt alles verengen
Hier beträgt die Grenzfall-Halbspanne 0.10 + 0.05 + 0.05 = 0.20 mm. A ist der größte Einzelbeitrag und ein sinnvoller Gesprächsbeginn, keine automatische Verengungsanweisung. Richtige Flächen, begründete Funktion und vermeidbare Akkumulation durch die Bemaßung prüfen.
Machbarkeit, Prüfzugang, Prozess und Kosten vor Neuaufteilung bewerten. Ein direktes Funktionsmaß kann klarer als indirekte Längen sein, darf aber keine widersprüchlichen Kontrollen erzeugen. Der Schulter- und Freistichleitfaden hilft bei Sitzflächen. Nötige Freistiche nicht entfernen oder Schultern nur für eine einfachere Tabelle ändern, ohne das Gegenbauteil zu prüfen.
6. RSS nur mit freigegebener Grundlage
Die Wurzel der Quadratsumme kann kleiner als die arithmetische Summe sein, ist aber keine neue garantierte Grenze aller zulässigen Teile. Statistische Analyse braucht ein passendes Modell für Streuung, Abhängigkeit und Risiko. Zeichnungsgrenzen sind nicht automatisch Standardabweichungen. Plusminus-Werte nicht in eine Formel einsetzen und das Resultat als nachgewiesene Montageausbeute bezeichnen.
Der Bericht von Fritz Scholz auf dem Server der University of Washington behandelt Statistik und Annahmen. Gemeinsame Aufspannung, Werkzeuge, Drift und selektive Montage können relevant sein. Konstruktion und Qualität müssen Daten, Annahmen und Abnahmefolgen genehmigen. Vorhersage von Grenzfallbehauptung und tatsächlicher Produktionsleistung trennen.
7. Physische Annahmen prüfen
Eine skalare Kette deckt Ausrichtung, Form, Grate, unvollständiges Anliegen oder Radiuskontakt nicht automatisch ab. Tatsächliche Kontakte der Modellflächen bestätigen. Eine nominale Schulterlage beschreibt die Montage nicht, wenn das Gegenstück am Radius oder einer unbeabsichtigten Stelle stoppt. Annahmen benennen statt in unerklärtem Zuschlag verstecken.
Geometrie- und Montagevorgaben ausdrücklich halten. Für konkrete Lager Herstellervorgaben und freigegebene Systemauslegung zu Lage, Spiel und Vorspannung nutzen. Das allgemeine Spaltbeispiel legt dies nicht fest. Auch für Sicherungsring oder Schraube keinen erfundenen Ausgleich addieren; Zustand und Sitzbeziehung zuerst bestimmen.
8. Lieferprüfung und Betrieb trennen
Referenzzustand für Zeichnung und Messung nennen. Temperatur, Last und Werkstoff können den Betrieb ändern, brauchen aber gesonderte Bewertung. Maßtoleranz ist kein allgemeiner Zuschlag für Wärmeausdehnung oder Elastizität. Bei Betriebsspalt zuständigen Bewerter und Bezug zu Liefergrenzen angeben.
Den Temperaturleitfaden für Messbedingungen nutzen. Gegenbauteildaten erfassen statt überall gleichen Werkstoff oder gleiche Temperatur annehmen. Ausgeschlossene Effekte und Verantwortliche nennen. So wird ein Fertigungsgespräch nicht als vollständige Betriebsvalidierung dargestellt.
9. Prüffähige Vorgaben ableiten
Für jedes Wellenmaß Referenzen, Endprozess, Bericht und Entscheidungsregel vereinbaren. Aus Einzelmessungen berechneter Spalt und direkte Montageprüfung sind nicht gleich; beide haben Grenzen. Ergebnisse mit Teilen und Revisionen verbinden. Eine theoretische Grenzfallzahl nie als Messwert der gelieferten Welle ausgeben.
Der Messunsicherheitsleitfaden erklärt grenznahe Entscheidungen. Rundung, Einheiten und ausreichenden Rechenweg für Endpunkte erhalten. Kann der Hersteller einen geforderten Montagetest nicht ausführen, Ausschluss und Zuständigkeit im Angebot nennen statt leerem Feld mit scheinbarer Abnahme.
In der Tabelle Eingaben, Berechnungen und Quellen kennzeichnen. Vorgeschlagene von freigegebenen Toleranzen trennen, damit ein Versuch nicht zur Fertigungsanweisung wird. Zweiter Prüfer kontrolliert Vorzeichen und mindestens einen Endpunkt unabhängig; eine korrekt getippte Formel kann den falschen physischen Weg abbilden. Abhängigkeiten abgeleiteter Maße vor Aufnahme als Variable dokumentieren. Vertragsgrenzen nicht verengen, nur weil erste Teile nahe am Nennmaß liegen. Prozessdaten stützen allenfalls eine gesondert genehmigte Bewertung, ändern aber keine Grenzen still. Paarung oder selektive Montage nennen: Der Kunde muss wissen, ob das Ergebnis passende Sätze statt freier Austauschbarkeit voraussetzt.
10. Freigeben und Änderungen steuern
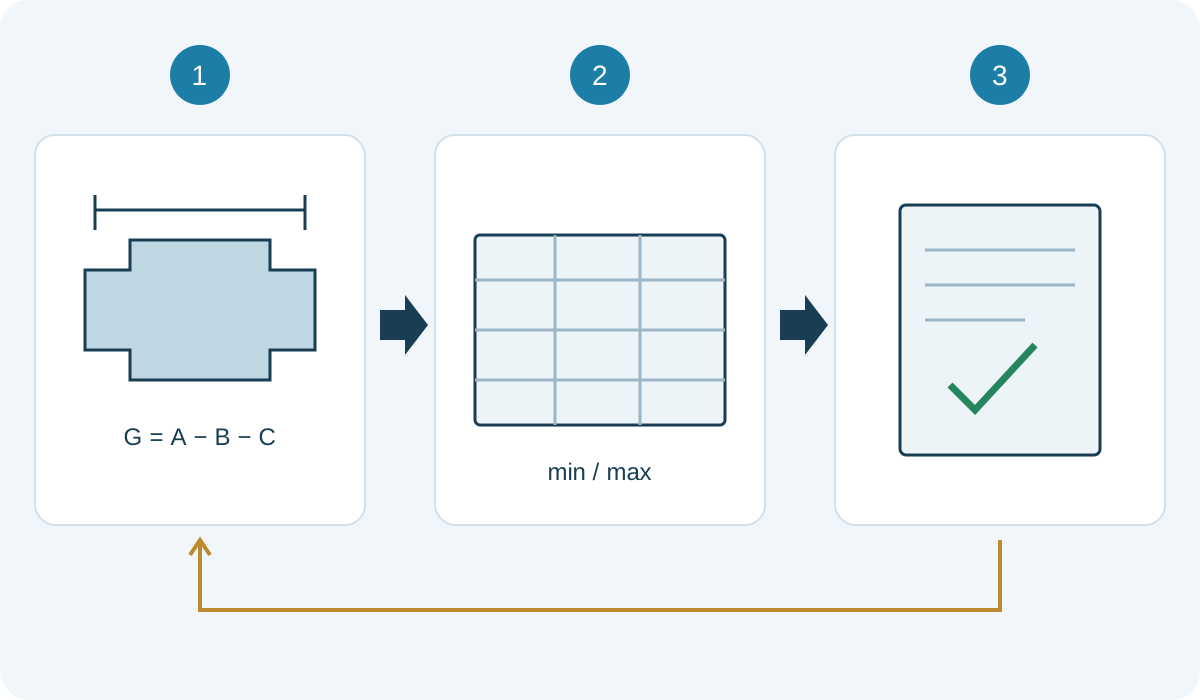
Vor Bestellung Funktion, Skizze, Gleichung, Grenzen, Revisionen, Annahmen und Entscheidung zusammen sichern. Offene Punkte und Freigabe vor Produktion identifizieren. Der Revisionsleitfaden hält Bestellung, Anweisung und Prüfbericht konsistent. Eine Tabellenrevision darf keine Zeichnung still ändern.
Bei relevanter Änderung von Gegenbreite, Schulter, Werkstoff, Prozess oder Montage die Kette erneut prüfen. Ein gutes Muster validiert nicht alle künftigen Revisionen. Bei einer Sonderwellenanfrage Maßkette und Funktionsproblem getrennt von Fertigungstoleranzen senden. Eine klare Aufgabe ermöglicht Herstellerbewertung ohne stillen Transfer der Baugruppenkonstruktion.
Häufige Fragen
Können alle Teile passen und der Spalt trotzdem falsch sein?
Ja. Einzelgrenzen müssen die Baugruppenanforderung im Modell erfüllen. Nennpassung allein belegt dies nicht.
Garantiert RSS jede Montage?
Nein. Statistik braucht Annahmen und Risikokriterien. Sie ersetzt Grenzfallanalyse oder Vertrag nicht automatisch.
Jedes Axialmaß maximal eng tolerieren?
Nein. Erst Kette, Empfindlichkeit, Machbarkeit und Prüfung bewerten. Pauschale Verengung kann kosten, ohne das Modell zu korrigieren.
Definiert das Beispiel Lagerspiel oder Vorspannung?
Nein. Es sind vereinfachte starre Längen. Reale Lager brauchen Herstellervorgaben und freigegebene Anwendungsauslegung.