シャフトの軸方向公差積上げ
段付き軸のすべての長さが図面内でも、組立隙間が顧客要求外になる場合があります。不良加工ではなく寸法関係が原因かもしれません。肩位置、二つの相手部品幅、保持面の変動は全長だけでは表されません。最初からすべてを厳しくするより、関係を把握することが重要です。
機能結果と影響寸法を定めます。本稿はOEM向けの単純な軸方向確認で、完全な軸受計算、予圧仕様、TOPSHAFTの解析サービスの約束ではありません。設計責任者がモデル、限度、図面変更を承認します。製造と検査範囲は見積時に確認してください。
1. 個別寸法より先に機能隙間を定める
自由隙間、かみ合い長さ、面の相対位置など、何を管理するか説明します。境界面と対象状態を特定します。室温無負荷の測定と運転負荷中の状態は異なる問題です。望ましい公称値だけでなく承認範囲を定めます。
組立モデルの責任者と各部品供給者を特定します。軸メーカーにはハウジング、スペーサ、保持部材データがない場合があります。推測させず関連する管理情報を渡します。RFQチェックリストは整理に役立ちますが、機能要求は顧客の設計入力であり工場の仮定ではありません。
2. 閉じた符号付き寸法連鎖を描く
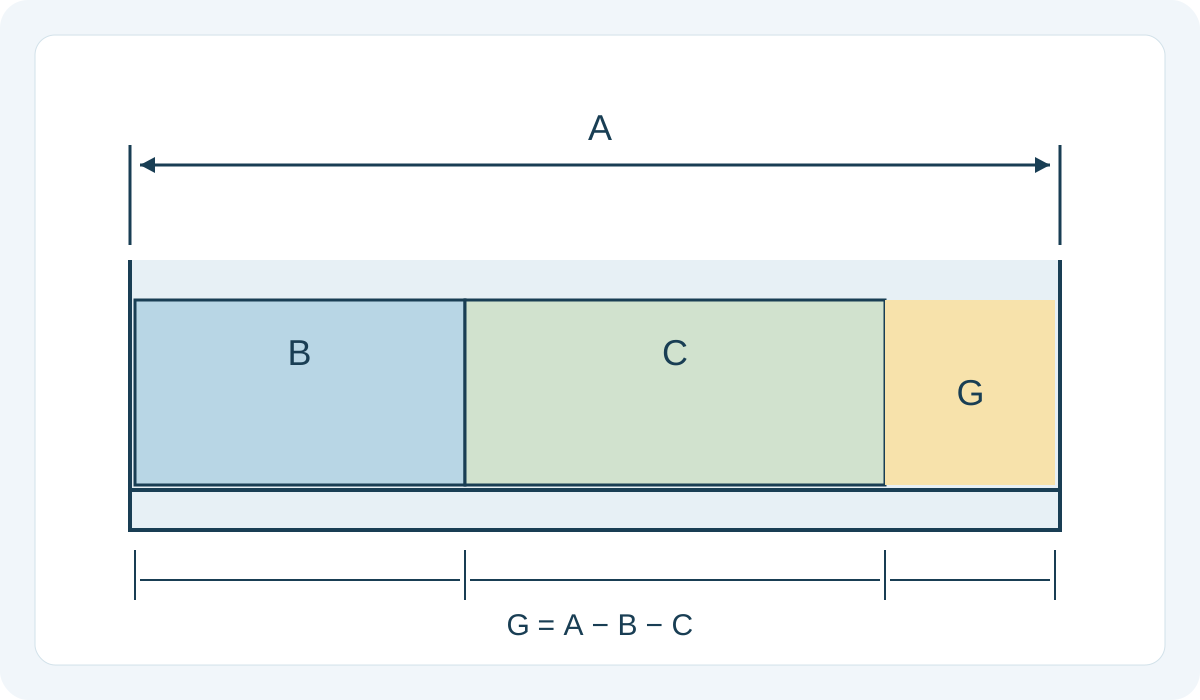
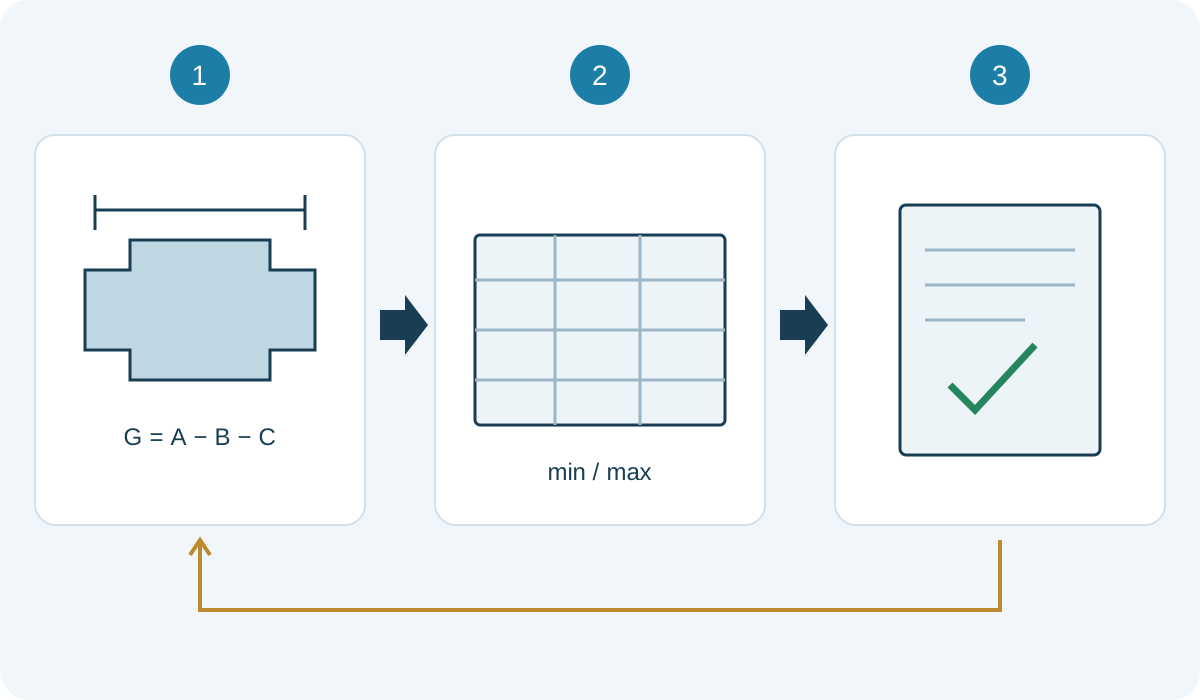
開始面、終了面、すべての寄与寸法を示します。正方向を統一し数値の前に式を書きます。剛体一次元例ではG = A - B - Cです。A増加で隙間が開き、BまたはC増加で閉じます。別組立では別式が必要です。
寸法を二重計上せず実際に二つの機能面を結ぶか確認します。全長、肩間隔、共通面からの寸法は独立とは限りません。参考寸法と管理寸法を関係不明のまま混ぜません。データムガイドで物理基準と測定配置を図面解釈につなげます。
3. 公称値だけでなく上下限を使う
各寸法の公称、上下限、単位、図面、改訂を記録します。一般公差の適用と後仕上げによる納入寸法変化を確認します。プラスマイナス公差の半幅は全幅ではありません。非対称なら中心を仮定せず端点から直接計算します。
公称計算は中心だけで範囲を示しません。NISTの設計公差報告は最悪値と統計を区別します。この式の最小隙間はA最小、B・C最大、最大は逆です。結果はモデルと入力限度に対するもので、未モデル化の実機効果全体には適用できません。
4. 明確に例示した数値を計算する
数値は計算説明用の架空値で、TOPSHAFT能力、推奨軸寸法、実軸受限度ではありません。単位はmm、三寸法は管理する剛体軸方向長さ、G = A - B - Cとします。形状、荷重、熱、着座挙動は除外します。
| 項目 | 例示値 | 意味 |
|---|---|---|
| A | 60.00 ± 0.10 mm | 使用可能空間 |
| B | 25.00 ± 0.05 mm | 第一の占有幅 |
| C | 34.60 ± 0.05 mm | 第二の占有幅 |
| G公称 | 0.40 mm | 60.00 - 25.00 - 34.60 |
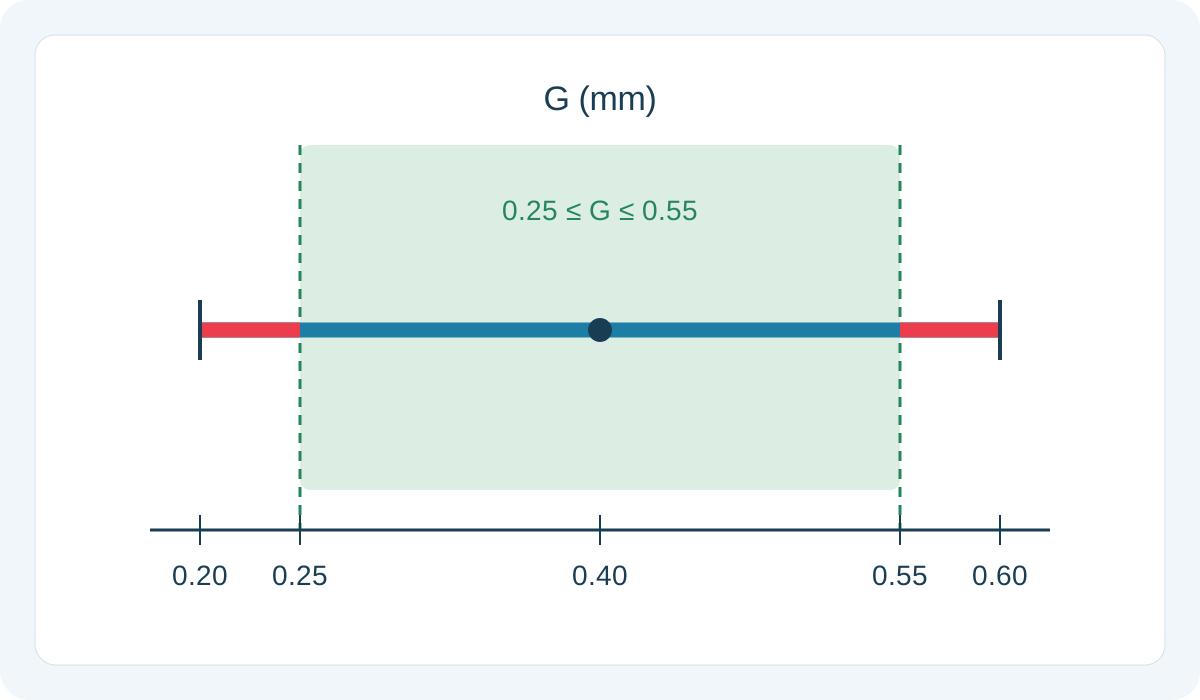
| G限度 | 0.20~0.60 mm | 端点の組合せ |
最小は59.90 - 25.05 - 34.65 = 0.20 mm、最大は60.10 - 24.95 - 34.55 = 0.60 mmです。別途設定した例示要求が0.25~0.55 mmなら、公称はよくても全最悪範囲は入りません。実用途の失敗を証明するのではなく、このモデルと公差配分ではすべての許容組合せについて例示要求を立証できないという意味です。
5. 全面厳格化の前に寄与を調べる
最悪半幅は0.10 + 0.05 + 0.05 = 0.20 mmです。Aが最大の個別寄与なので議論の入口ですが、自動的に厳しくする指示ではありません。面、要求根拠、寸法方式による不要な積上げを確認します。
配分変更前に製造可能性、測定アクセス、工程、費用を検討します。直接機能距離の方が複数間接長さより明確でも、矛盾する管理を作らないようにします。肩と逃げ溝ガイドで着座面を確認できます。表計算の簡略化だけで必要逃げを消したり肩を変えたりせず相手部品を確認してください。
6. 承認根拠なくRSSへ置き換えない
二乗和平方根は算術和より小さくても、すべての許容部品に対する新たな保証限度ではありません。統計には工程変動、依存性、リスクの適切なモデルが必要です。図面限度は自動的に標準偏差ではありません。プラスマイナス値を式へ入れて実証済み組立歩留まりと呼ばないでください。
Fritz Scholzの公差解析報告(ワシントン大学掲載)は統計方法と仮定を扱います。共通段取り、工具、工程移動、選択組立が影響します。設計・品質責任者がデータ、仮定、合否への影響を承認します。予測を最悪値の説明、実生産性能の証拠から分けます。
7. 長さの背後の物理仮定を確認する
一次元式は面方向、形状、ばり、未着座、フィレット接触を自動的に含みません。式の面が実接触するか確認します。相手部品が半径に乗ったり別の部位で止まったりすれば、公称肩位置は組立位置を表しません。説明不能な余裕へ隠さず仮定を示します。
幾何管理と組立要求を明記します。軸受の位置、すきま、予圧はメーカー指示と承認済み設計を使います。一般隙間例では規定できません。止め輪やねじにも架空調整量を足さず、部材状態と着座関係を確立してから組み込みます。
8. 納入検査と運転条件を分ける
図面と測定の基準状態を示します。温度、荷重、材料挙動は運転組立を変え得ますが別評価が必要です。寸法公差は熱膨張や弾性変位の一般余裕ではありません。運転隙間要求なら評価責任者と納入限度との関係を明示します。
検査温度ガイドを使い、同材質・同温度と仮定せず相手データを記録します。除外効果と確認責任者を明示します。製造の相談を完全な運転検証と誤認させないためです。
9. 検査可能な要求へ変換する
各管理軸寸法の測定基準、最終工程、報告、判定ルールを合意します。個別測定からの計算隙間と直接組立確認は同一でなく範囲・限界が違います。部品識別と改訂を結果につなげ再現可能にします。理論最悪限界を納入軸の実測値と報告しないでください。
測定不確かさガイドは限界近傍判断を扱います。丸め・単位を統一し端点計算を再現する詳細を残します。必要組立確認を工場が行えないなら、空欄で合格に見せず見積に除外と担当側を明記します。
表計算では入力セル、計算セル、出典を明示します。提案公差と承認済みを分け、検討を正式指示と混同させません。別担当が符号と少なくとも一端点を独立確認します。式入力が正しくても物理経路が違う場合があります。派生寸法は他の管理寸法への依存を記録してから変数に扱います。初期部品が公称付近でも契約入力範囲を勝手に縮めません。実工程データは別承認評価を支えても限度を無断改訂しません。組合せ選別を仮定する場合も明示し、自由互換でなく組合せセットに依存する結果なら顧客へ伝えます。
10. 連鎖を承認し後の変更を管理する
要求、略図、式、入力限度、出典改訂、仮定、承認結果を一組で保存します。生産前の未解決と権限を明示します。図面改訂ガイドで注文、製造指示、記録を整合します。表計算改訂だけで図面要求を無断変更しません。
相手幅、肩、材料、工程、組立がモデルに影響するなら再確認します。良好な過去試料は将来の全改訂を検証しません。カスタム軸問い合わせに寸法連鎖を添え、機能懸念と加工公差を分けます。明確な問題設定が製造側の確認を可能にし、組立設計責任の暗黙移転を防ぎます。
よくある質問
全部品が公差内でも隙間は外れますか?
はい。選んだモデルで組立要求を満たすよう個別限度を配分する必要があります。公称適合だけでは不十分です。
RSSは全組立の適合を保証しますか?
いいえ。仮定とリスクを持つ統計モデルです。端点解析や契約を自動代替しません。
全軸方向寸法を最小公差にすべきですか?
いいえ。連鎖、感度、製造可能性、検査を先に確認します。一律厳格化は誤モデルを直さず費用を増やせます。
例は軸受すきまや予圧を決めますか?
いいえ。剛体長さの簡易例です。実軸受はメーカー指針と用途別承認設計が必要です。