軸テーパ:形状・着座・検査
モデル上は直径が徐々に変わるだけに見えますが、供給者には見た目以上の定義が必要です。円すい、寸法の適用位置、相手部品の着座、合否証拠を明確にします。正しそうなテーパでも軸方向位置が違ったり、予定面より先に肩に当たったりします。
本稿はOEM購買・設計の見積前確認用です。仕様と検証を扱い、万能な組立手順ではありません。数値は仮想形状で、推奨はめあい、荷重、TOPSHAFT能力ではありません。設計側が実公差、相手部品、表面、組立手順を承認します。
1. 役割を説明する
位置決め、着脱工具、トルク伝達など目的を示します。接続にはキー、ねじ、ナット、肩も関わります。全機能を円すい単独に仮定せず、相手部品と関係する管理仕様を提示します。
組立・分解方法を確認します。承認方法はアクセス、軸端、検査に影響し、外観から推測できません。浅い角度だけで全材料・潤滑・荷重での保持性は証明されません。用途別の保持・安全評価は設計責任者が行います。
機能接触面と導入部・外観移行部を区別します。円すい面取りが似ていても要求は同じとは限りません。有効面の端、逃がす隣接面、納入状態を明示し、容易な入口測定だけで機能部を見落とさないようにします。
2. 矛盾なく定義する
標準接続は規格と版、特注は一意な承認寸法・公差を示します。ISO 3040:2016の概要は対象円すいの図示・公差を説明しますが、規格本文や案件承認仕様の代替ではありません。
参考値を載せる場合も正式定義を明示します。端径、長さ、角度は個別丸めや独立公差で矛盾します。優先要求と他情報の表示は設計が決め、供給者が便利な組合せを選ばないようにします。
カタログ名称だけをサイズ・種類なしにコピーしません。似た名称や近い寸法は互換の証明になりません。顧客支給相手部品は改訂と合否根拠を確認し、不明点を特性に紐付けます。
3. 直径テーパと半角を区別する
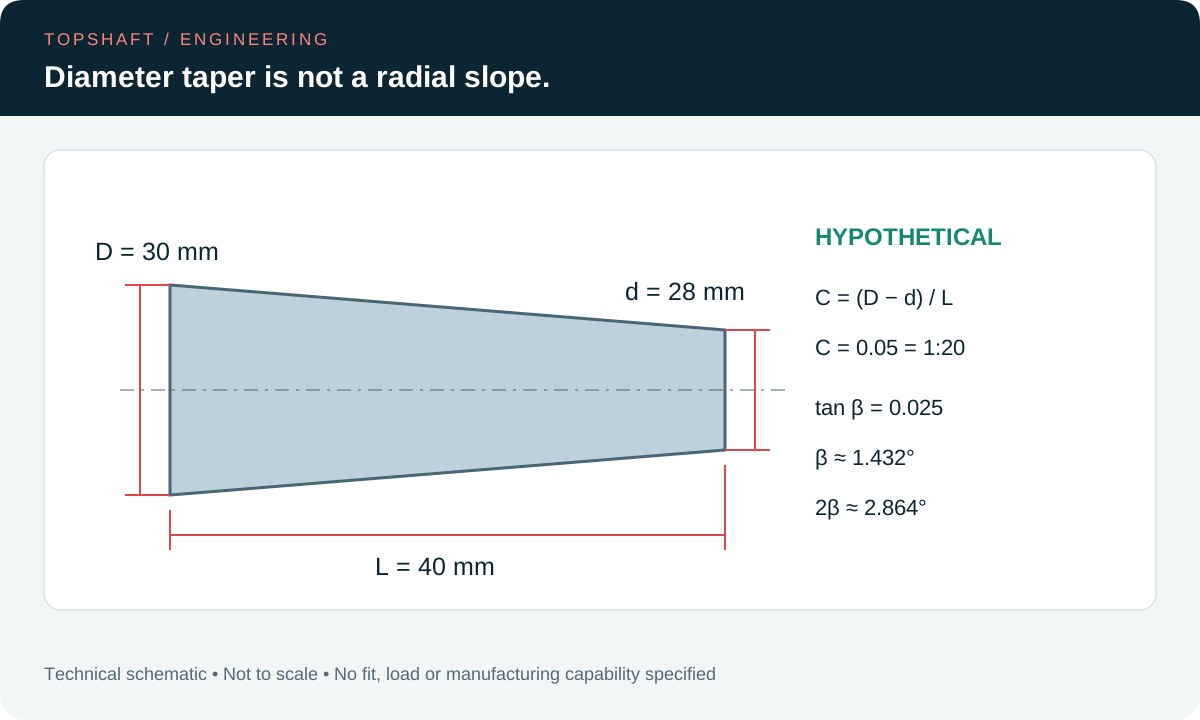
理想円すいで軸方向L離れた断面直径をD、dとすると、C = (D − d) / Lです。半角βはtan β = (D − d) / (2L)、全角は2βです。すべてを単に角度と呼ばず量を明示します。
仮にD = 30 mm、d = 28 mm、L = 40 mmならC = 0.05、直径テーパ1:20です。半径変化は40 mmで1 mmなのでtan β = 0.025、半角約1.432度、全角約2.864度です。同一の呼び形状の説明であり、独立した承認公差ではありません。
1:20を軸長20に対する半径変化1と読めば別形状です。全角を同じ数値の半角にしても変わります。計算精度を保ち、説明用丸め角を追加拘束寸法にしません。異単位は単位換算ガイドで確認します。
| 要求 | 質問 | 証拠 |
|---|---|---|
| 定義 | 標準か特注か | 承認指示または詳細 |
| 寸法位置 | 基準径はどこか | 指定平面と寸法 |
| 着座 | 接触面と逃げ面は何か | 承認組立要求 |
| 表面 | 仕上げ・処理は何か | 最終状態仕様 |
| 検査 | 各方法の評価特性は何か | 合意記録 |
4. 基準径と軸方向位置を定める
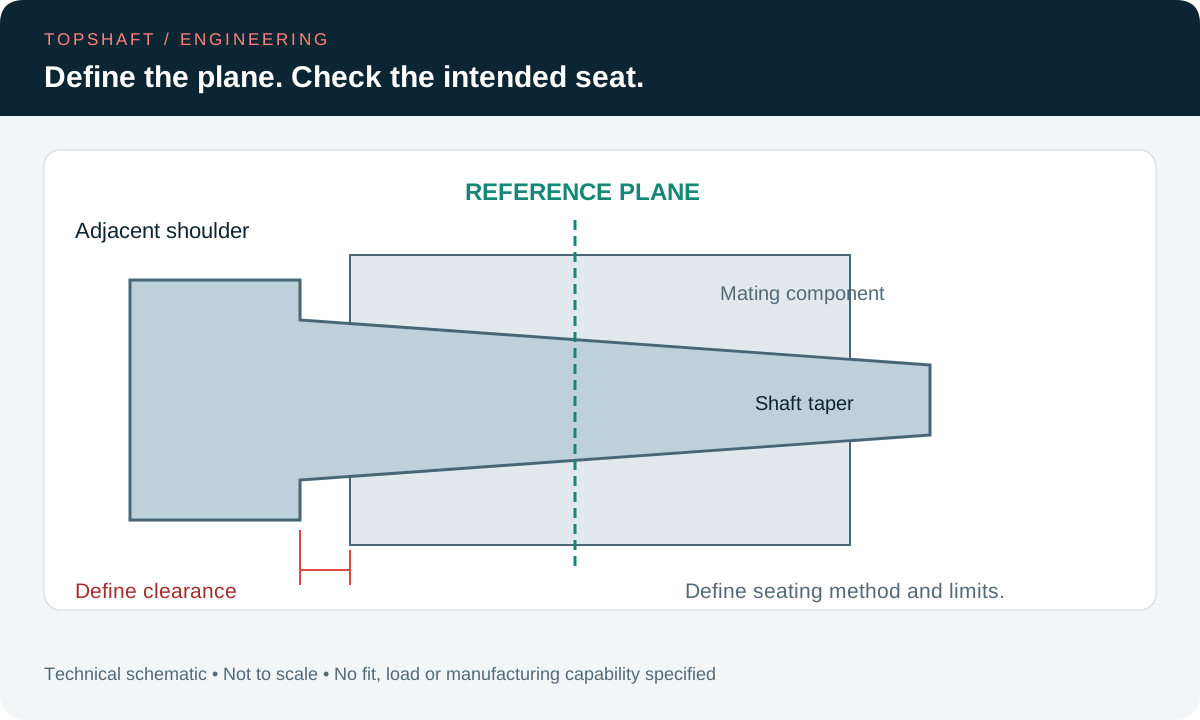
円すい径は位置ごとに異なります。基準径の平面を管理形状に対して定めます。位置なし寸法は軸方向に曖昧です。面取り、逃げ、取り代があると、見える端が基準平面とは限りません。
相手部品の軸位置の判定を合意します。承認平面、ゲージ関係、他の定義方法があります。全テーパ共通の突出量や着座試験を作らず、実際の方法、状態、合否値を指定します。
肩や軸端との隙間を確認します。予定外面で停止し十分着座しない場合があります。逆に無制限移動の仮定も組立と矛盾します。関連接合部と軸方向公差連鎖ガイドを確認します。
5. データム系に関連付ける
軸全体との関係を定義します。ジャーナル、内径、肩、テーパが基準になる場合があります。加工支持で自動決定されず、センタ間測定が図面と異なる基準を作ることもあります。
測定が指定基準をどう実現するか確認します。回転変動なら軸、評価範囲、報告特性を示します。一つの指示値は全要求の証明ではありません。基準・検査支持ガイドで定義と実現を区別します。
寸法、角度、形状、他形状との関係を別々に確認します。一項目適合は他項目を保証しません。二断面径が呼び値でも局所形状の確認は残ります。便利な最少測定ではなく必要範囲と方法を合意します。
6. 最終表面を指定する
機能面の性状を隣接面取り・逃げから区別します。単に磨きではなくパラメータと評価要求を指定します。表面仕上げガイドは似た数値による置換の問題を説明します。
熱処理、被膜、仕上げと形状を調整します。処理前要求は自動的に納入要求ではありません。全工程後の寸法と状態を示し、順序変更では実際の最終機能を確認します。
防錆剤、洗浄、乾燥など組立・検査準備も合意します。本稿から一般摩擦や潤滑を指定せず、承認手順で扱います。異条件結果を気付かず比較しないよう準備状態を記録します。
7. 当たり確認の意味を合意する
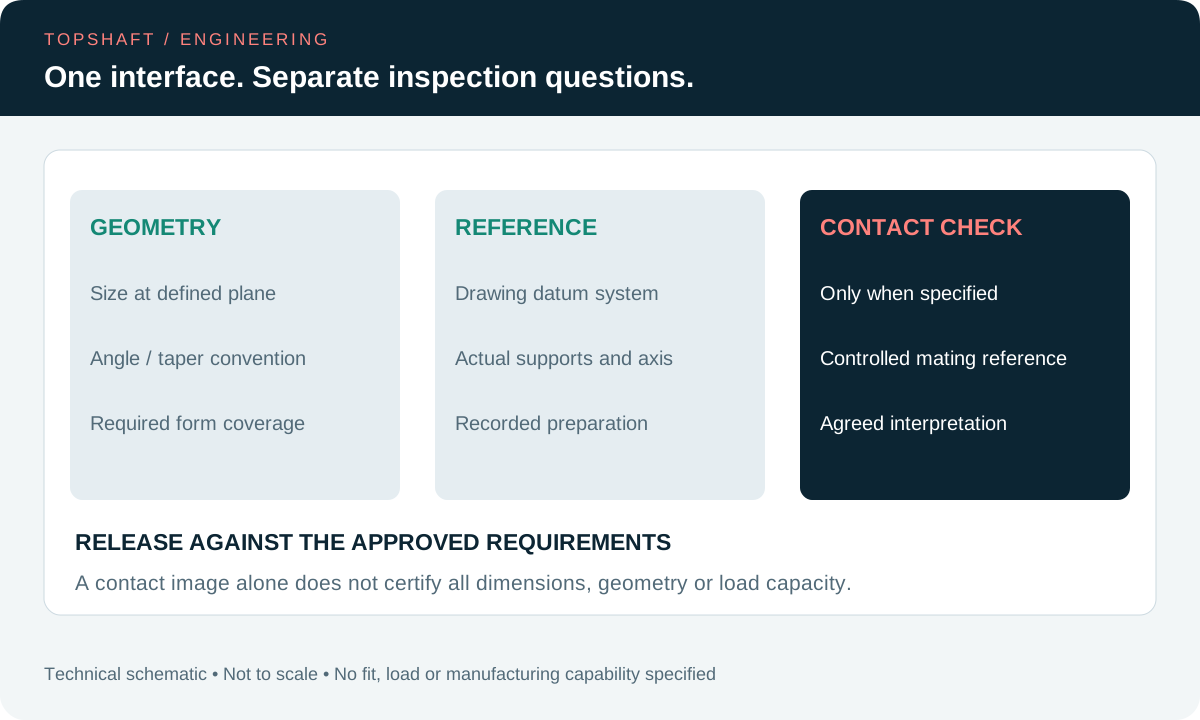
要求する場合は相手工具・部品、準備、実施、判定を指定します。定義条件下の接触証拠であり、寸法や荷重能力を自動証明しません。万能な最低接触率を作らないでください。
確認材や残留物は面・後工程と適合させ、承認洗浄を行います。相手部品を識別し状態管理します。摩耗基準は結果を変えても原因部品を特定できません。
初品では実証拠と寸法報告を併せて確認します。初品検査ガイドで移管を整理し、量産前に不一致と限界を記録します。写真を無断で唯一の契約合否方法にしません。
8. ゲージと記録を管理する
ゲージ識別、接続、状態、管理を合意します。名称が合ってもサイズ・種類の適合は証明できません。解釈と記録を指定し、軸方向値には基準と単位を含めます。
部品、改訂、特性、要求、方法、結果を記録します。当たりと寸法・幾何を分けます。限界付近では測定系と判定規則を検討し、桁数だけで能力を主張しません。不確かさガイドで判断を扱います。
9. 手直しと取扱いを確認する
相手が合うまで非公式に削らないでください。基準径、着座位置、隙間が変わります。設計許可と再検査を定め、対象部品と処置記録を保存します。
保管・出荷では不適合残留物や識別隠れを避けて保護します。受入に除去保護と期待状態を示します。梱包ガイドで保護・記録・アクセスを調整します。梱包は適合維持であって検査証拠ではありません。
10. 完全な見積依頼を準備する
図面、モデル、標準または特注定義、基準平面、データム、相手要求を渡します。最終材料、処理、表面、準備、検査、数量、保護を加え、不明点と代替を発注前に明示してもらいます。
カスタム軸はTOPSHAFTに資料を共有し実方法を確認します。特定ゲージ、設備、公差、試験を保証する記事ではありません。見積依頼チェックリストで情報を補い承認回答を保存します。
FAQ
1:20は全角を直接示しますか?
いいえ。ここでは直径差を軸長で割る意味です。半角はその半分の直径差を用います。図面で規約を明示します。
平面なしの径で十分ですか?
明確な軸方向定義には不十分です。径は軸沿いに変わるため適用位置と管理形状の関係を指定します。
当たり確認で全寸法検査を置換できますか?
自動的にはできません。合意支持での接触を評価します。寸法・幾何と合否への寄与を別定義します。
着座するまで修正できますか?
承認処置内に限ります。着座だけで全要求を証明せず、形状・軸位置への影響を確認し再検査します。