シャフト図面:インチ・ミリと公差の管理
シャフトの見積りでは、インチの図面、ミリのCADモデル、別市場向け設定で出力された検査報告が一緒に使われることがあります。各ファイル単独では妥当に見えても、丸めた参考値が加工目標になったり、換算後の小数桁数に一般公差が適用されたりすると問題が生じます。掛け算が正しくても、どの文書が合否を支配するかは決まりません。
OEMの購買担当者にとって重要なのは、文書の連鎖を通じて承認形状と許容変動を維持することです。本稿では新規注文、旧図面品の移管、供給者変更に使う確認手順を説明します。数値例は仮定の計算であり、推奨はめあいやTOPSHAFTの工程能力を示すものではありません。製造リリース前に設計責任者と矛盾を解決してください。
1. 正式な単位と優先文書を決める
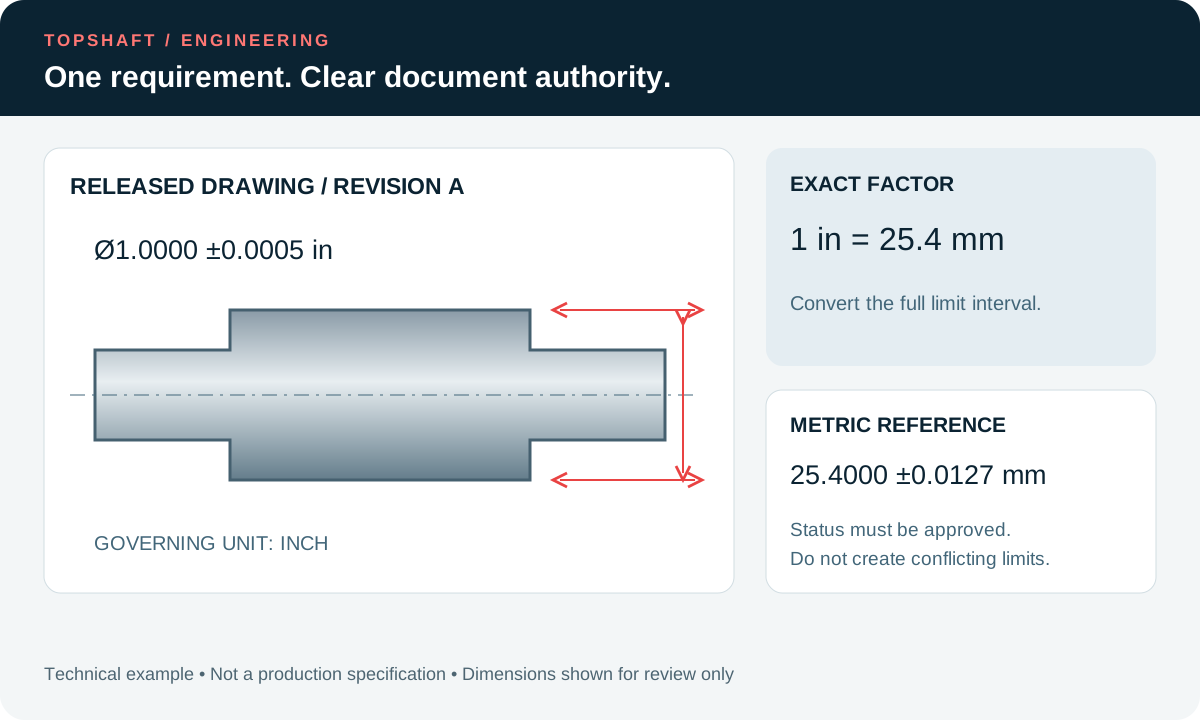
図面番号、改訂、単位、契約上の文書優先順位から確認します。図面とモデルが異なる場合、発注資料に解決方法を明記します。ファイル日付が新しいこと、ネイティブCADであること、表示数値が大きいことが自動的に優先理由になるとは考えないでください。納入後に記録のない解釈を再構成するより、事前の明確な回答が有効です。
主要求と参考寸法を分けます。換算値は工程準備を助けても、独立した追加合否条件になるとは限りません。承認された製図ルールでその位置付けを明示します。両単位系を拘束条件とするなら、設計側が二組の限界を整合させ、不一致の扱いを決める必要があります。供給者が容易な方を選んではいけません。
作業用換算表には承認済み原本を添付します。表の改訂、責任者、準備用資料か正式要求かを明記します。変更の全体管理には図面改訂と変更管理ガイドを参照してください。換算表は匿名の画面画像ではなく、元文書に追跡できる状態を保ちます。
2. 呼び寸法だけでなく限界を換算する
国際インチは正確に25.4ミリメートルです。NISTの長さの資料がこの関係を説明しています。係数が厳密でも丸めた表示値まで厳密になるわけではありません。元の限界から計算し、途中では十分な桁を保持し、最終表示を確認します。用途に適した公差を選ぶこととは別の作業です。
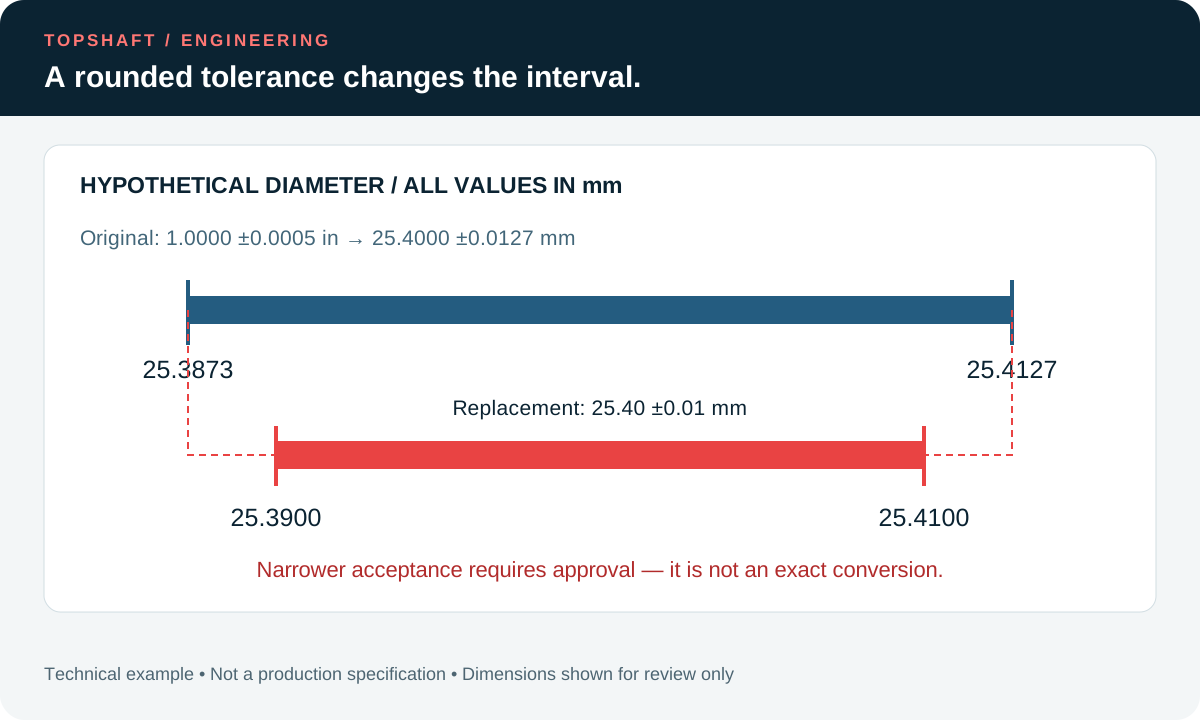
仮の直径1.0000 ±0.0005 inを考えます。限界は0.9995と1.0005 inです。25.4倍すると25.3873と25.4127 mm、呼び寸法25.4000 mm、半幅0.0127 mmになります。元の区間は維持されますが、この数値だけでは軸受はめあい、表面性状、測定方法は決まりません。
これを25.40 ±0.01 mmと書き換えると、限界は25.39と25.41 mmになります。元より狭くなり、以前許容された寸法の一部が除外されます。逆に25.4 ±0.02 mmなら区間は広がります。どちらも厳密な換算ではありません。図面を変更する場合は、変更後の限界を承認してもらい、技術上の理由を記録します。
3. 小数桁数と一般公差を確認する
小数桁数ごとに一般公差を定める図面があります。1.000を25.4にすると、表題欄を機械的に適用する読者には公差区分が変わったように見える場合があります。換算値の表示桁数だけで変更が認められるわけではありません。個別公差、一般注記、引用規格をまとめて確認します。
重要なジャーナル、肩位置、溝、相手部品との形状について、特性ごとの対応表を作ります。個別に公差があるものと、一般公差を継承するものを記録します。見積り確定前に欠落や矛盾を解決してください。古いインチ図面に換算テンプレートのミリ表題欄を付けただけで、機能的に同等と考えないことが重要です。
| 確認項目 | 換算のリスク | 必要な対応 |
|---|---|---|
| ジャーナル径 | 呼び寸法だけ換算し公差を省略 | 承認された上下限を維持 |
| 肩位置 | 小数桁数のルールが変わる | 適用する一般公差を特定 |
| 参考寸法 | 準備用数値が拘束要求になる | 承認された参考の位置付けを明記 |
| ねじ指示 | 直径を完全な指定と誤認 | 規格、サイズ、ピッチ、等級を維持 |
| 検査出力 | 丸めで限界への近さが隠れる | 単位、報告桁数、判定ルールを合意 |
4. ねじとはめあいの完全な指定を保つ
ねじは外径の換算だけでは定義できません。規格、呼びサイズ、ピッチまたはインチ当たり山数、山形、公差等級、ねじ方向、かみ合い要求が引き続き必要です。近いメートル呼びサイズがインチねじと自動的に互換になるわけではありません。計算結果が見慣れた径になっても指示を置き換えないでください。
同様に、軸寸法の換算は新しいはめあい等級の選択ではありません。相手穴、組立方法、運転条件は承認設計の一部です。標準メートル軸受やカップリングを代案とするなら、接合部を確認する設計変更として扱います。軸ねじ仕様ガイドでは見積依頼に残す追加情報を説明しています。
購入する相手部品は完全な識別番号と仕様で確認します。カタログ見出しには丸めたサイズがあり、詳細図に実際の限界が示されている場合があります。位置決め肩や逃げを含め、軸の接合部を支配する寸法を確認します。質問は特性番号と結び付け、全単位を換算したという曖昧な承認ではなく、具体的な回答を得ます。
5. 加工プログラム作成前にモデルの尺度を確認する
読み込んだモデルを正式図面の既知寸法と照合します。インポート完了メッセージだけに頼らず、全長と少なくとも一つの重要径を比較します。読み込み単位、測定値、ファイル改訂を記録します。見た目が妥当なシャフトでも尺度の正しさは証明できません。
別設定のライブラリから形状をコピーすると、一つの接合部だけが誤ることもあります。外形寸法だけでなく、形状間の関係を確認します。意図的に簡略化したモデルでは、省略した細部のどれを図面が管理するか示します。欠落ねじ、面取り、逃げをモデリング既定値で補い、顧客承認形状として扱わないでください。
換算モデルに由来するプログラム、段取り票、検査治具は同じリリース原本に追跡できるようにします。後からモデルを差し替える場合は、影響する下流文書を再確認します。確認範囲は実際の変更によりますが、換算を理由に初品検査のレビューを省略してよいわけではありません。
6. 他の量は別々に扱う
図面上の全数値が主単位で表した長さとは限りません。表面性状、角度、硬さ、被膜厚さ、トルクは個別の単位や尺度を使うことがあります。係数を掛ける前に記号、パラメータ、注記を読みます。特に硬さ尺度は通常の線形長さ単位ではなく、長さの倍率で換算するものではありません。
表面性状では単位だけでなく、指定パラメータと評価条件も維持します。単位ラベルを変えるだけでRaをRzに代えることはできません。被膜については各面の厚さなのか、被膜後の最終寸法なのかを確認します。表面仕上げガイドには、この区別に関する別の確認項目があります。
角度に25.4を掛けることはありませんが、長さで表す位置公差は換算対象になる場合があります。一回転当たりの距離によるピッチとインチ当たり山数では計算方法が違います。このため一括置換は危険です。要求を分類し、意味と承認規格または顧客指示に照らして換算を検証します。
7. 検査結果の報告方法を合意する
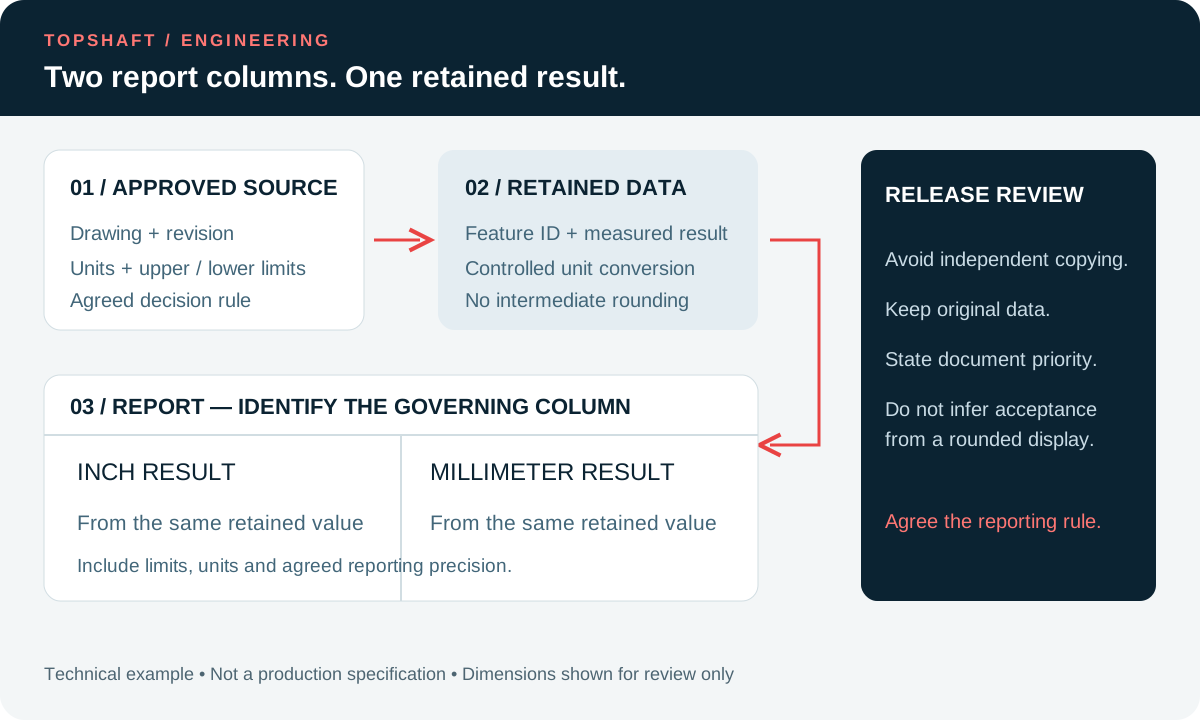
報告書には図面改訂、特性番号、呼び値または指定限界、測定値、単位を示します。測定システム内部で別単位を使う場合は、丸めた表示を別表に転記するのではなく管理された換算を用います。報告桁数は合意された合否判定に十分とし、実際以上の測定能力を示唆しないようにします。
限界に丸められた表示だけから適合を判断しないでください。25.41 mmという表示からは、元の結果が25.409か25.414 mmか分かりません。判断には正式限界、保存データ、測定不確かさ、合意した判定ルールが関わります。測定不確かさと受入判定ガイドでこの別の判断を扱っています。
インチとミリの両列が必要なら、優先する列を明示し、同じ保存測定値から両方を生成します。独立した二度の手作業転記は避けます。受入検査が比較を再現できるだけの情報を示し、測定で争いが起きてから桁数を変えるのではなく、生産前に報告規則を合意します。
8. 供給者への移管時に換算をレビューする
換算作成者と、重要特性を確認できる別の担当者を定めます。原限界、計算、表示丸め、特性の同一性、参考値の位置付けを確認します。セルに式があるかだけでなく、機能的接合部と文書の優先権を検討します。設計責任者の回答が得られるまで未解決事項を閉じないでください。
繰返し注文では、承認した換算記録を見積り、検査計画と一緒に保持します。似た軸の表を無断で再利用してはいけません。一般公差、ねじ体系、元改訂が異なる可能性があります。注文変更時はCADモデルや購入部品仕様への参照を再確認します。見慣れた品名だけでは改訂を確実に識別できません。
9. 明確な見積依頼資料を作る
承認図面とモデル、文書優先順位、正式単位、明示限界、適用一般公差を送ります。数量、材料状態、仕上げ要求、必要な検査報告も加えます。換算参考表は別に識別します。供給者には単位や解釈の未解決事項を見積書に列挙してもらい、技術範囲と商務範囲を一緒に確定します。
カスタムシャフトについては、TOPSHAFTへのお問い合わせから資料を共有し、実形状で対応できる製造・検査方法を確認してください。本稿は普遍的な達成公差、設備一覧、受入サービスを定めるものではありません。精密軸の見積依頼チェックリストは、設計承認の代わりではなく、残る購買情報の整理を助けます。
10. 単位の出典とリリース確認
NISTはSI長さの資料でインチの厳密な関係を、単位換算資料で係数と丸めを説明しています。これらは換算計算の根拠であり、特定のはめあいや契約上の公差優先順位の根拠ではありません。本稿の手順と例は実務上の提案として、承認されたプロジェクト要求に合わせてください。
リリース前に、図面、換算表、モデル、注文書、検査様式の改訂が整合し、同じ正式限界を示すことを確認します。途中を丸めずに計算例を往復確認します。承認記録を保存し、旧作業コピーを製造から除外します。これで文書連鎖を閉じつつ、意図的な設計変更を見える形で審査できます。
FAQ
1インチは必ず25.4ミリメートルですか?
ここで使う国際インチでは厳密にそうです。ただし印刷された換算値は丸められる場合があります。厳密な係数、表示要求の精度、実測の不確かさを区別してください。
ミリ公差を扱いやすい値に丸められますか?
責任者が変更後の要求を承認した場合に限ります。新しい上下限を元区間と比較します。扱いやすい表示は許容範囲を狭めたり広げたりするため、無変更の換算とみなせません。
検査報告に両単位を載せるべきですか?
有用な場合や要求される場合は可能ですが、一つの正式基準と報告規則を定めます。同じ保存結果から両値を生成し、単位を明記し、繰返し丸めや独立転記を避けます。
ねじ径を換算すればメートルねじになりますか?
なりません。完全なねじ指示と相手部品要求を保ちます。メートルねじへの置換は接合部変更であり、ピッチ、山形、等級、相手部品を含む設計レビューが必要です。