軸の真円度と円筒度:検査証拠の合意
軸のジャーナルは記録された直径検査に合格しましたが、設計者は真円度や円筒度を確認したかと尋ねます。検査報告書には複数の寸法測定値と指示計の値がありますが、要求された形状要件との明確なつながりがありません。これらの値が誤っているとは限りません。単に、顧客が解決したい問いとは別の問いに答えている可能性があります。
本ガイドは、OEMの購買担当者と設計チームが軸の形状検査要件を準備するためのものです。公差を設定したり、すべての軸に1つの測定プログラムを指定したりするものではありません。実際の注文は、正式発行図面、指定規格、合意した合否判定規則に従います。発注前にTOPSHAFTと測定体制、報告範囲、実施可否を確認してください。本説明は、特定機器の保有や未確認の測定能力を主張しません。
1. 寸法、断面形状、表面形状を分ける
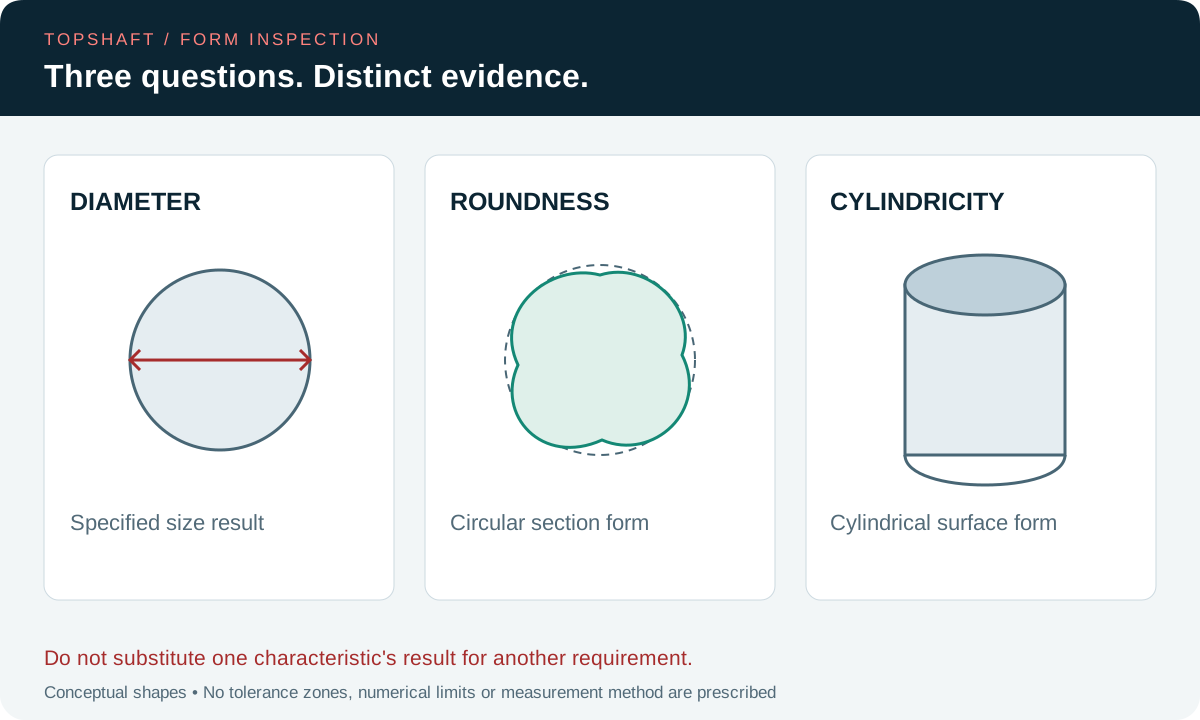
直径、真円度、円筒度は異なる特性です。直径要件は、適用される定義に基づく寸法に関係します。真円度は断面の円形形状に、円筒度は円筒表面に関係します。ミツトヨの幾何形状検証の解説は、真円度と円筒度を区別し、異なる評価基準を列挙しています。用語の参考資料として有用ですが、図面やその適用規格の代わりではありません。
検査計画では、指定された各要件を識別できる状態にします。少数の適合した直径測定値だけでは、完全な真円度・円筒度評価を記録したことにはなりません。同様に、報告された形状値も必要な寸法結果を置き換えません。設計が実際に管理する特性を確認し、それぞれの証拠を得ます。測定ソフトウェアで別のパラメーターを利用できるというだけで、非公式に新たな合否要件を追加しないでください。
2. 対象ジャーナルと管理範囲を特定する
どの円筒形状に要件を適用するかを示し、その軸方向範囲を特定します。隣接する軸受座、シール用ジャーナル、逃げ部は、呼び径が同じでも区別します。中断部、穴、溝、面取り、移行部を適用定義がどう扱うかを明確にします。溝を横切る測定軌跡が意図する評価領域を表すかを、検査員が推測する必要があってはいけません。
管理された図面への追記または特性識別子で、形状と報告項目を結び付けます。検査特性の番号付けガイドは、この記録上のつながりを説明します。エッジの除外や評価長さの制限が必要な場合は、検査前に適切な技術承認者を通して定めます。不利な結果を取り除くために供給者が選んだ除外範囲は、要件の合意済み解釈とは異なります。
3. 振れの証拠を適切な役割で扱う
どちらも部品を回転させるからといって、振れ検査と形状評価を互換と扱うべきではありません。データム関係、設置構成、測定方向、評価特性が重要です。慣れた指示計の手順に置き換えず、実際の図示指示を読みます。設置構成を示さない指示計の値は、特に顧客の問いが別の幾何要件に関する場合、解釈が困難になります。
その要件の個別確認には軸の振れガイドを、設置に関する質問の準備にはデータム選定ガイドを使います。各特性の合否基準を明確に保ちます。習慣で形状公差に外部データム要件を作ったり、振れ用の設置構成が自動的に真円度・円筒度の適切な評価になると考えたりしてはいけません。
4. 各試験片の測定範囲を合意する
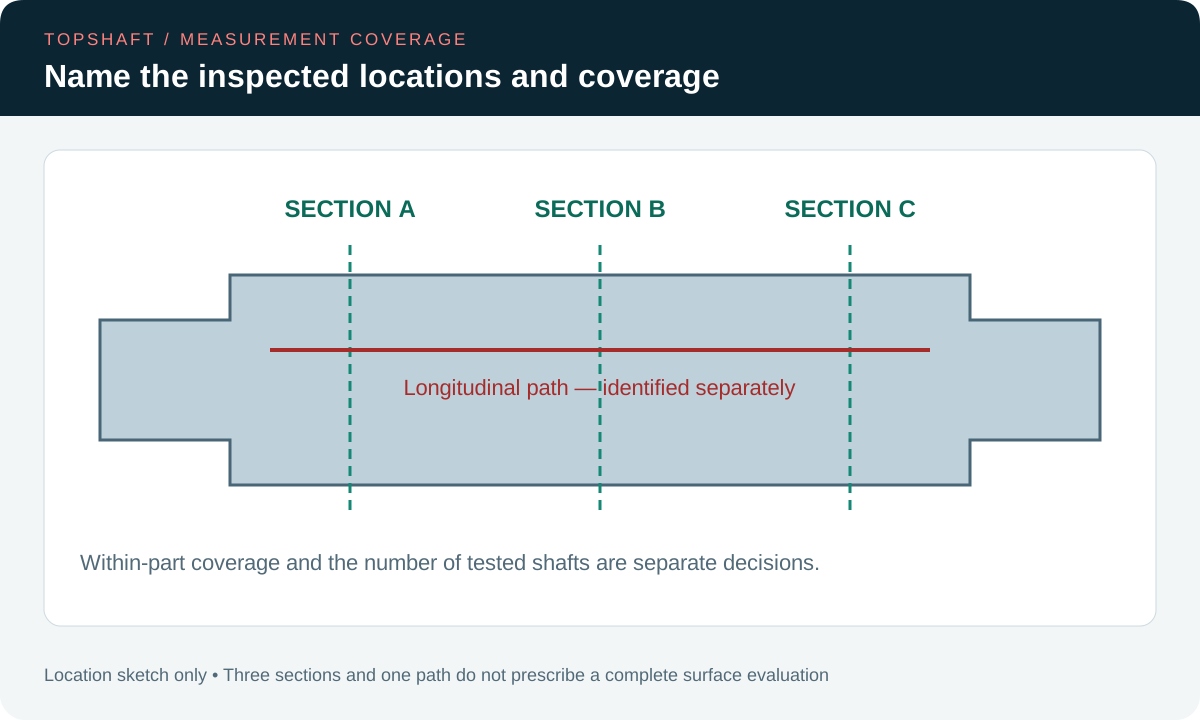
提案する測定が管理対象形状をどう代表するか説明します。断面での観察では、軸方向位置と、関係する円周方向の範囲を特定します。円筒表面の評価では、その要件と適用方法に必要な測定戦略を定めます。3断面の値を含む報告を、合意した根拠なしに、完全な表面の結果と黙って呼び替えるべきではありません。
すべての形状、公差、方法に適した普遍的な点数や測定軌跡数はありません。責任を持つ計測チームが必要な判断に適した範囲を提案し、契約上の検証詳細は顧客が承認するべきです。アクセスできない領域や中断表面などの実務上の制限を記録します。利用できる構成で合意した証拠を得られなければ、報告の約束を受け入れたり対象部品を出荷許可したりする前に、その制限を解決します。
例えば仮想の受入報告書に、ジャーナルの前部、中央、後部の真円度が記載されているとします。これらの項目は評価した3断面を示しますが、読む側には実際の位置と評価方法が依然として必要です。注文書が円筒度も要求しているなら、その別の結果と裏付ける戦略をどこに記録したか確認します。最大の断面値と無関係な直径のばらつきを組み合わせて、全体の合否値を作ってはいけません。証拠が欠けている場合の正しい対応は、使いやすい報告欄から計算を組み立てることではなく、合意した評価を文書で求めることです。この例は測定間隔も公差も指定しません。報告の名称と裏付け情報を管理対象特性に一致させる必要がある理由を示しています。
5. 形状内の測定範囲とロット抜取を区別する
答えるべき抜取の問いは2つあります。1つは軸1本で行う観察、もう1つは量産ロットからどの軸を選ぶかです。1個の詳細走査は全品検査を意味せず、不十分な定義の方法で全品を調べても形状内の測定範囲の問題は解決しません。両方の判断を確認できる状態にします。
試験片の選定を、合意した検査抜取計画に結び付けます。ロット識別、検査部品、必要な報告数量を記録します。顧客が重要ジャーナルの個別追跡性を必要とする場合、ロット要約で十分と推測せず、その期待を確認します。逆に、残りの部品で実施していない測定を保証するものとして、抜取報告書を提示してはいけません。
6. 意味に影響する評価設定を記録する
適用要件の下で報告特性を解釈するために必要な評価方法と設定を特定します。関連情報には、基準または当てはめ方法、フィルタリング、評価長さ、除外領域の扱いが含まれる場合があります。実際に必要な設定は、一般的な購買記事ではなく、合意した仕様と検証方法に基づかなければなりません。結果を比較する前に、ソフトウェア間で異なる名称を整合させるべきです。
承認済み構成または手順の参照を結果とともに保持します。既定設定は便利でも、自動的に要求設定になるわけではありません。調査中に設定を変える場合は、元の結果を保持し、別の評価を行う理由を特定します。最小値になる処理を選び、その選択を報告書から省いてはいけません。合否判断には、管理された再現可能な根拠が必要です。
7. 物理的な測定条件を確認する
治具、支持、接触構成が、実際の軸と測定目的に適していることを確認します。長い、細い、繊細な部品は、保持方法を個別に審査する必要があります。試験片の状態と、承認済み手順で求める準備を特定します。目的は合意した条件で定義済み形状を測ることであり、他の試験所が再現できない未記録の構成に頼ることではありません。
清浄度と取り扱い要件を測定に見合うものにします。指定されている場合は、関係する温度条件と安定化要件を記録します。検査温度のガイドには関連する購買上の質問があります。汚染、据わり、設置構成に疑いがあれば、不利な値を黙って削除せず、調査を記録します。再測定には、その理由と変更した条件とのつながりを残すべきです。
| 検査要素 | 合意する情報 | 報告の目的 |
|---|---|---|
| 特性 | 寸法、真円度、円筒度の要件 | 結果の代用を防ぐ |
| 形状範囲 | ジャーナル識別と評価領域 | 検査表面を特定する |
| 測定範囲 | 部品内の戦略とロット選定 | 観察した内容を説明する |
| 評価 | 方法、設定、手順の参照 | 結果を解釈可能にする |
| 判断 | 限界、不確かさ、合否規則 | 管理された出荷判定を支える |
8. 結果を合否規則に結び付ける
測定値を審査する前に、公差と適用する判定規則を指定します。特にミリメートルとマイクロメートルを混在する報告書では、単位を明記します。グラフの表示倍率は製品公差ではなく、表示桁数を増やしても測定が同等の正確さを持つ証拠にはなりません。報告量を、それが実際に表す要件と比較します。
合意した適合評価で求める方法に従い、測定不確かさを考慮します。測定不確かさのガイドは、限界付近で単純な合格・不合格表示が不十分になる理由を説明します。争点となる結果を見てから合否余裕を作ってはいけません。顧客と供給者の方法・設定が異なる場合は、不一致を一方の誤測定の証拠とみなす前に、定義と証拠を整合させます。
9. 審査できる報告書を求める
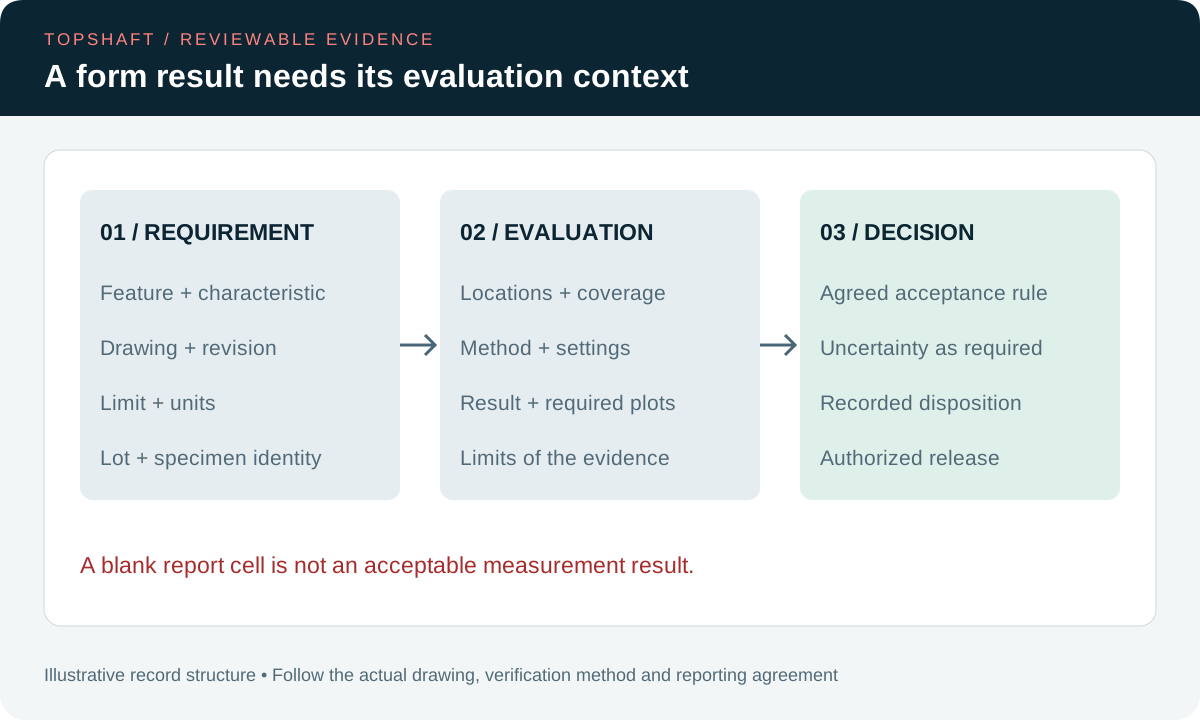
報告書には、部品、改訂、ロット、検査試験片とともに、形状と特性を特定するべきです。必要な方法・手順参照、評価範囲、設定、結果を含めます。グラフや元データが合意した証拠の一部なら、同じ記録に結び付けます。形状識別や評価情報のない単独の極座標図は、受入判定に使いにくいものです。
最大値、個別断面、表面全体の結果は、実際の意味に従って表示します。計画した評価が完了できなかった場合は、制限を明記します。空欄を適合結果と解釈するべきではありません。後日の審査者が、何を検査し、何を除外し、どの合否基準を出荷に適用したか判断できるよう、承認済みの確認事項を報告書とともに保持します。
10. 軸を変更する前に不一致を解決する
結果が異なる場合、まず試験片識別、形状位置、測定構成、範囲、評価設定を比較します。元の記録を保持し、管理された検証計画を合意します。この審査は定義や報告の問題を明らかにする場合もあれば、製品不適合を確認する場合もあります。合格するまで測定を繰り返すことが有効な調査、あるいは見栄えのよいグラフが受入許可になると考えてはいけません。
物理的な修正を提案する場合は、その影響を審査し、必要な承認を得ます。手直しと特採のガイドは、提案作業を承認済み処置および検証済み出荷判定と区別します。新規見積依頼では、図面、重要ジャーナル要件、必要な検査証拠をお問い合わせページから送付してください。「良好な真円度」という一般的な依頼を供給約束に変える前に、実際の範囲と責任を合意します。
よくある質問
直径が適合すれば真円度も適合と証明できますか?
それだけでは証明できません。直径結果は指定された寸法測定を扱います。別の真円度要件には、その特性と適用定義に適した証拠が必要です。両方を要求する場合は、一方の値を他方の自動的な証拠とみなさず、報告項目を分けます。
複数の真円度測定値を円筒度と呼べますか?
適切な、合意した表面評価なしには呼べません。断面値は測定戦略の一部になり得ますが、それがあるだけで必要な円筒表面結果が確立されるわけではありません。検査報告書に円筒度と表示する前に、方法、範囲、評価根拠を確認します。
すべての軸に同じ測定プログラムが必要ですか?
「軸」という言葉から普遍的なプログラムは決まりません。形状長さ、アクセス、公差、中断形状、契約上の方法が検査計画に影響します。責任を持つ計測チームと適切なプログラムを定義し、意図する生産・受入検査間で結果を比較できるよう、承認済み構成を保持します。
購買担当者は見積依頼に何を添えるべきですか?
正式発行図面を送り、管理対象ジャーナルを特定し、必要な特性、報告、ロット抜取の期待を指定します。指定された検証要件や顧客手順も含めます。異なる検査範囲を前提とする見積もりを受け入れる前に、実施可否の確認と未解決の測定上の質問の提示を供給者に求めます。