Redondez y cilindricidad de ejes: definir la inspección
Un muñón de eje supera las comprobaciones registradas de diámetro, pero un ingeniero pregunta si se verificó su redondez o cilindricidad. El informe contiene varias lecturas dimensionales y un valor de comparador, sin conexión clara con el requisito de forma solicitado. El problema no es necesariamente que las lecturas sean incorrectas. Quizá respondan a preguntas distintas de la que el cliente necesita resolver.
Esta guía ayuda a compradores OEM y equipos de ingeniería a preparar un requisito de inspección de forma de ejes. No asigna una tolerancia ni prescribe un programa de medición único para todos los ejes. El plano aprobado, las normas invocadas y las reglas de aceptación acordadas rigen el pedido real. Confirme con TOPSHAFT la disposición de medición, el alcance de los informes y la viabilidad antes de pedir; el contenido no afirma disponer de un instrumento concreto ni de una capacidad de medición no verificada.
1. Separar tamaño, forma de sección y forma de superficie
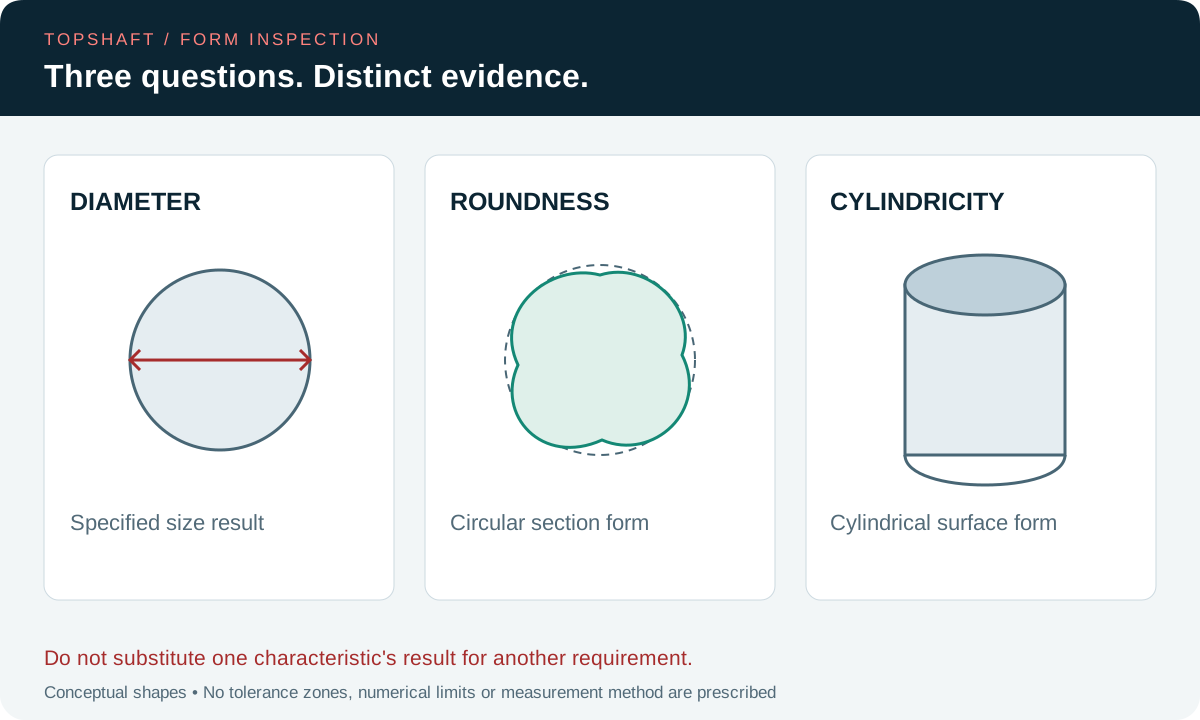
Diámetro, redondez y cilindricidad son características diferentes. Un requisito de diámetro se refiere al tamaño según su definición aplicable. La redondez se refiere a la forma circular en una sección; la cilindricidad, a la superficie cilíndrica. La explicación de Mitutoyo sobre verificación de formas geométricas distingue redondez y cilindricidad y enumera distintas referencias de evaluación. Es una fuente terminológica útil, no un sustituto del plano ni de la norma que lo rige.
Mantenga identificable cada requisito especificado en el plan de inspección. Unas pocas lecturas aceptables de diámetro no documentan por sí solas una evaluación completa de redondez o cilindricidad. Del mismo modo, un valor informado de forma no sustituye el resultado dimensional requerido. Determine qué características controla realmente el diseño y obtenga pruebas para cada una. Evite añadir informalmente requisitos nuevos de aceptación porque el software de medición disponga de otro parámetro.
2. Identificar el muñón exacto y la extensión controlada
Indique qué característica cilíndrica está sujeta al requisito e identifique su extensión axial. Distinga asientos de rodamientos vecinos, muñones de sellado y rebajes, aunque compartan un diámetro nominal. Aclare cómo trata la definición aplicable las zonas interrumpidas, agujeros, ranuras, chaflanes y transiciones. El inspector no debe adivinar si un trazado que cruza una ranura representa la región prevista de evaluación.
Utilice un plano anotado controlado o un identificador de característica para conectar la superficie con su entrada en el informe. La guía de numeración de características de inspección explica esa conexión documental. Si hace falta excluir un borde o limitar la longitud evaluada, establézcalo mediante la autoridad técnica apropiada antes de inspeccionar. Una exclusión elegida por el proveedor que elimina un resultado desfavorable no equivale a una interpretación acordada del requisito.
3. Mantener las pruebas de desviación de giro en su función correcta
Una comprobación de desviación de giro y una evaluación de forma no deben tratarse como intercambiables solo porque ambas implican una pieza giratoria. Importan la relación con las referencias, el montaje, la dirección medida y la característica evaluada. Lea la indicación real en lugar de sustituirla por un procedimiento familiar con comparador. Un valor de comparador sin montaje declarado puede ser difícil de interpretar, especialmente cuando la pregunta del cliente se refiere a otro requisito geométrico.
Utilice la guía de desviación de giro de ejes para revisar ese requisito por separado y la guía de selección de referencias para preparar preguntas de montaje. Mantenga clara la referencia de aceptación de cada característica. No cree por costumbre un requisito de referencia externa para un control de forma ni suponga que un montaje de desviación de giro constituye automáticamente una evaluación apropiada de redondez o cilindricidad.
4. Acordar la cobertura de medición dentro de cada pieza
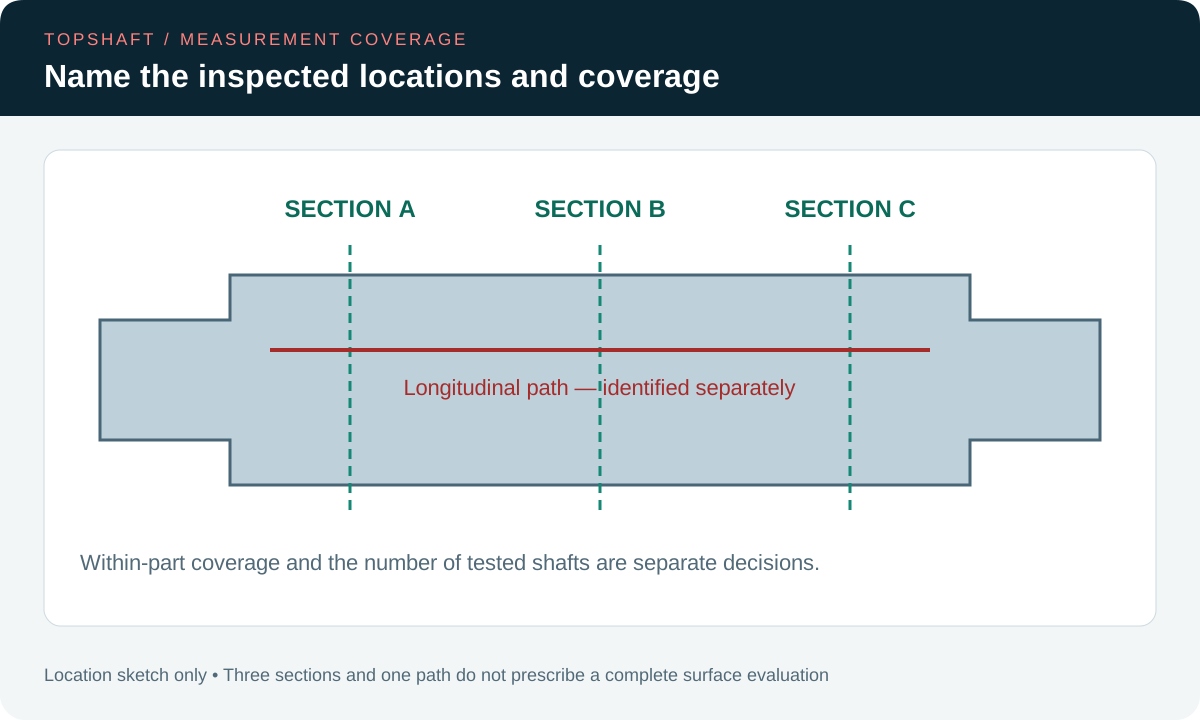
Describa cómo representa la medición propuesta la característica controlada. Para observaciones por secciones, identifique las posiciones axiales y la cobertura pertinente de la circunferencia. Para evaluar una superficie cilíndrica, establezca la estrategia de medición necesaria para ese requisito y el método aplicable. Un informe con tres valores de sección no debe cambiar silenciosamente de nombre a resultado completo de superficie sin una base acordada.
No existe un número universal de puntos o trazados adecuado para todas las características, tolerancias y métodos. El equipo responsable de metrología debe proponer una cobertura apropiada para la decisión requerida y el cliente debe aprobar los detalles contractuales de verificación. Registre limitaciones prácticas como zonas inaccesibles o superficies interrumpidas. Si el montaje disponible no puede obtener las pruebas acordadas, resuelva esa limitación antes de aceptar el compromiso de informes o liberar las piezas afectadas.
Por ejemplo, un informe hipotético de recepción podría indicar la redondez en la parte delantera, central y trasera de un muñón. Esas entradas identifican tres secciones evaluadas, pero el lector sigue necesitando sus posiciones reales y el método de evaluación. Si el pedido exige también cilindricidad, pregunte dónde se registran ese resultado independiente y la estrategia que lo respalda. No combine el mayor valor de sección con una dispersión de diámetros no relacionada para inventar un valor global de aceptación. La respuesta correcta a la falta de pruebas es una solicitud documentada de la evaluación acordada, no un cálculo formado con campos convenientes del informe. Este ejemplo no asigna un espaciado de medición ni una tolerancia; muestra por qué las etiquetas del informe y la información de respaldo deben corresponder a la característica controlada.
5. Distinguir cobertura de la característica y muestreo del lote
Hay dos preguntas de muestreo diferentes que necesitan respuesta. Una se refiere a las observaciones tomadas en un solo eje. La otra, a qué ejes se seleccionan del lote de producción. Un escaneo detallado de una pieza no establece que se inspeccionaron todas, y comprobar todas las piezas con un método insuficientemente definido no resuelve la cobertura de la característica. Mantenga visibles ambas decisiones.
Conecte la selección de piezas con el plan de muestreo de inspección acordado. Registre la identidad del lote, las piezas comprobadas y la cantidad requerida de informes. Si el cliente necesita trazabilidad individual de un muñón crítico, confirme esa expectativa en lugar de suponer que basta un resumen del lote. A la inversa, no presente un informe de muestra como garantía de mediciones nunca realizadas sobre las piezas restantes.
6. Registrar los ajustes de evaluación que afectan al significado
Identifique el método y los ajustes de evaluación necesarios para interpretar la característica informada según el requisito aplicable. La información pertinente puede incluir el método de referencia o asociación, el filtrado, la longitud evaluada y el tratamiento de regiones excluidas. Los ajustes realmente requeridos deben proceder de la especificación y el método de verificación acordados, no de un artículo genérico para compras. Deben conciliarse las distintas etiquetas del software antes de comparar resultados.
Conserve la configuración aprobada o la referencia del procedimiento junto al resultado. Un ajuste predeterminado puede ser cómodo, pero no es automáticamente el requerido. Si un ajuste cambia durante una investigación, conserve el resultado original e identifique el motivo de la evaluación alternativa. No elija la opción de procesamiento que produzca el número menor para luego omitirla del informe. La decisión de aceptación necesita una base controlada y reproducible.
7. Revisar las condiciones físicas de medición
Confirme que el utillaje, los apoyos y la disposición de contacto sean apropiados para el eje real y el objetivo de medición. Un componente largo, esbelto o delicado merece una revisión específica de su sujeción. Identifique el estado de la pieza y cualquier preparación exigida por el procedimiento aprobado. El objetivo es medir la característica definida en condiciones acordadas, sin depender de una disposición no documentada que otro laboratorio no pueda reproducir.
Mantenga los requisitos de limpieza y manipulación proporcionados a la medición. Registre las condiciones pertinentes de temperatura y los requisitos de estabilización cuando se especifiquen. La guía de temperatura de inspección aporta preguntas relacionadas para compras. Si se sospecha contaminación, mal asentamiento o problemas de montaje, documente la investigación en lugar de borrar silenciosamente una lectura desfavorable. Una medición repetida debe seguir vinculada al motivo de la repetición y a las condiciones que cambiaron.
| Elemento de inspección | Información que debe acordarse | Finalidad del informe |
|---|---|---|
| Característica | Requisito dimensional, de redondez o cilindricidad | Evitar sustituir resultados |
| Extensión de la superficie | Identidad del muñón y región evaluada | Localizar la superficie inspeccionada |
| Cobertura | Estrategia dentro de la pieza y selección del lote | Explicar qué se observó |
| Evaluación | Método, ajustes y referencia de procedimiento | Permitir interpretar el resultado |
| Decisión | Límite, incertidumbre y regla de aceptación | Respaldar una liberación controlada |
8. Vincular el resultado con una regla de aceptación
Especifique la tolerancia y la regla de decisión aplicable antes de revisar las mediciones. Indique claramente las unidades, especialmente si el informe combina milímetros y micrómetros. La ampliación visual de un gráfico no es la tolerancia del producto y una pantalla de software con más dígitos no demuestra que la medición tenga una exactitud equivalente. Compare la magnitud informada con el requisito que realmente representa.
Considere la incertidumbre de medición de la forma exigida por la evaluación de conformidad acordada. La guía de incertidumbre de medición explica por qué una etiqueta nominal de aprobado o rechazado puede ser incompleta cerca de un límite. No invente un margen de aceptación después de ver un resultado discutido. Si cliente y proveedor utilizan métodos o ajustes distintos, concilie la definición y las pruebas antes de tratar el desacuerdo como demostración de que una organización midió incorrectamente.
9. Pedir un informe que pueda revisarse
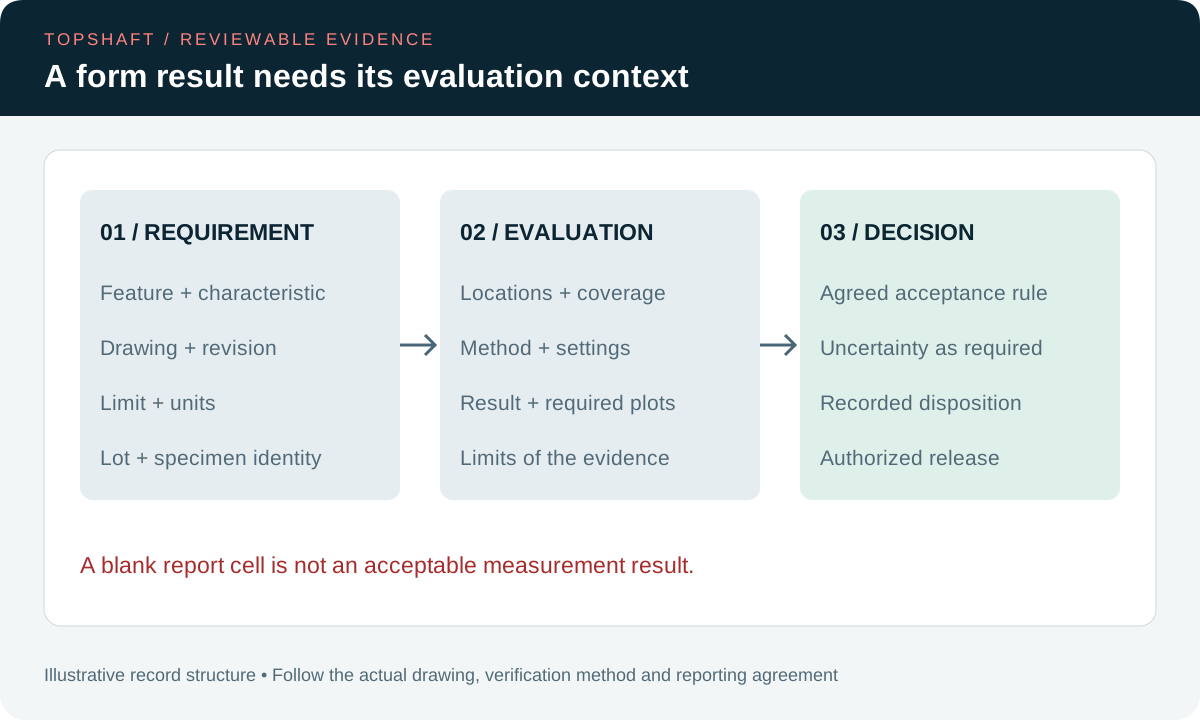
El informe debe identificar la pieza, revisión, lote y ejemplar comprobado, junto con la superficie y la característica. Incluya la referencia requerida del método o procedimiento, la cobertura de evaluación, los ajustes y los resultados. Cuando gráficos o datos subyacentes formen parte de las pruebas acordadas, vincúlelos al mismo registro. Un gráfico polar aislado sin identidad de superficie ni información de evaluación es difícil de utilizar para la aceptación en recepción.
Etiquete los resultados máximos, de secciones individuales y de superficie global según su significado real. Si no pudo completarse la evaluación prevista, indique expresamente la limitación. Una celda vacía no debe interpretarse como resultado aceptable. Conserve las aclaraciones aprobadas junto al informe para que un revisor posterior pueda determinar qué se inspeccionó, qué se excluyó y qué base de aceptación se aplicaba al envío.
10. Resolver desacuerdos antes de modificar el eje
Cuando los resultados difieran, compare primero la identidad de las piezas, la posición de la característica, el montaje de medición, la cobertura y los ajustes de evaluación. Preserve los registros originales y acuerde un plan de verificación controlado. Esta revisión puede identificar un problema de definición o de informe; también puede confirmar una no conformidad del producto. No suponga que repetir mediciones hasta que una resulte aceptable sea una investigación válida ni que un gráfico más favorable autorice la aceptación.
Si se propone una corrección física, revise sus efectos y obtenga la autorización necesaria. La guía de retrabajo y concesiones separa una operación propuesta de una disposición aprobada y una liberación verificada. Para una nueva solicitud de oferta, envíe el plano, los requisitos de los muñones críticos y las pruebas de inspección requeridas mediante la página de contacto. Acuerde el alcance real y las responsabilidades antes de convertir una solicitud general de buena redondez en un compromiso de suministro.
Preguntas frecuentes
¿Un diámetro aceptable demuestra una redondez aceptable?
No por sí solo. Un resultado de diámetro responde a la medición dimensional especificada. Un requisito independiente de redondez necesita pruebas apropiadas para esa característica y la definición que la rige. Mantenga distintas las dos entradas del informe cuando se exijan ambas, en lugar de tratar un conjunto de lecturas como prueba automática de la otra.
¿Pueden llamarse cilindricidad varias lecturas de redondez?
No sin una evaluación de superficie apropiada y acordada. Las lecturas por secciones pueden contribuir a una estrategia de medición, pero su presencia por sí sola no establece el resultado requerido de la superficie cilíndrica. Confirme el método, la cobertura y la base de evaluación antes de utilizar la etiqueta cilindricidad en el informe de inspección.
¿Deben utilizar todos los ejes el mismo programa de medición?
De la palabra eje no se deriva ningún programa universal. La longitud de la superficie, el acceso, la tolerancia, la geometría interrumpida y el método contractual afectan al plan de inspección. Defina un programa apropiado con el equipo responsable de metrología y conserve la configuración aprobada para que los resultados sean comparables entre las comprobaciones previstas de producción y recepción.
¿Qué debe enviar el comprador con la solicitud de oferta?
Envíe el plano aprobado, identifique los muñones controlados y especifique las características requeridas y las expectativas de informes y muestreo del lote. Incluya los requisitos de verificación invocados o el procedimiento del cliente. Pida al proveedor que confirme la viabilidad e identifique las preguntas de medición pendientes antes de aceptar un presupuesto que suponga otro alcance de inspección.