シャフト研削焼け検査:必要な証拠を定義する
シャフト研削焼け検査には、合意した方法、明確な検査面、判定基準が必要です。良好な直径結果で、その合意を代替することはできません。発注前に、検査と材料、熱処理、研削工程、出荷承認記録を結び付けてください。
検査で明らかにすべき事項を定義する
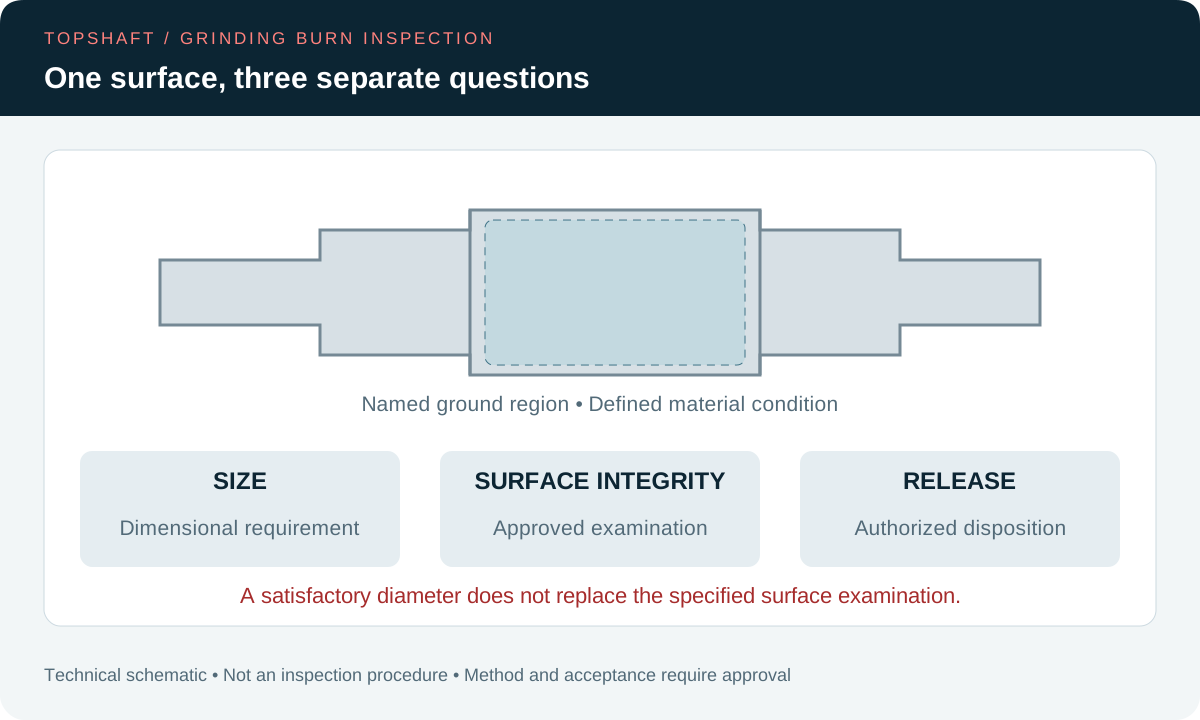
仕様書には、検査によって回答すべき表面健全性の課題を示してください。研削後の局所的な過熱に関する証拠が必要な場合があります。この要求は、直径、粗さ、目視可能な取扱い傷の確認とは異なります。正式図面と適用される顧客仕様から始めてください。そのうえで、検査計画の承認者と、不明確な結果を判断できる責任者を特定します。
すべてのシャフトに同じ検査が必要だと考えないでください。実際の範囲は、材料状態、機能上のリスク、契約要求によって決まります。研削焼け検査の要否は、技術上の権限を持つ責任者が決定すべきです。サプライヤーは、受注前に提案する実施体制を確認すべきです。本ガイドは購買上の確認事項であり、共通の判定規格や化学検査手順ではありません。
製品の合否判定と工程監視も区別してください。製造信号は、承認済みの製品判定結果にならなくても、工程調査に役立つ場合があります。逆に、製品検査の結果は、すべての研削条件を説明するものではありません。各記録がどの判断を支えるかを明示してください。見積、検査、出荷承認の各段階で、承認責任者を特定できる状態にしてください。
材料と検査方法の適用性を確認する
実際の合金と処理状態に適した方法が必要です。ISO 14104:2017の適用範囲は、研削面の局所的過熱の化学的な検出と分類を対象としています。鋼製シャフトと、その他の鋼製部品が含まれます。窒化部品とステンレス鋼は対象外です。承認された技術的根拠なく、その範囲を自社材料に拡張しないでください。
注文で規格が指定される場合は、適用される版を含めて規格を入手してください。公開された適用範囲は適用性を説明しますが、完全な検査手順は示しません。一般的な目視検査を、その規格への適合と表示しないでください。必要な手順、検査組織、承認経路を特定してください。材料状態と要求方法に不整合があれば、技術責任者に判断を求めます。
材料の指定は、納入状態と結び付けてください。合金名だけでは、該当する熱処理や表面処理が決まらないことがあります。熱処理仕様を使い、管理対象の要求を特定してください。図面、注文、検査依頼で、その定義を一致させてください。代替材料や処理変更には、別途の方法確認が必要になる場合があります。
同等と決め付けずに方法を比較する
検査方法ごとに、適用性の確認と判定根拠が異なります。装置メーカーの研削焼け検出の概要では、化学エッチング、バルクハウゼンノイズ解析、X線回折を説明しています。バルクハウゼン信号は、強磁性材料の硬さや応力に反応すると説明されています。これは計測技術の背景情報であり、個別の検査体制の承認ではありません。
提案方法が要求に回答できる理由を、検査責任チームに確認してください。必要な基準試料、手順の適格性確認、相関を示す証拠を定めます。装置名だけでは、これらに答えられません。別の材料や形状の装置しきい値を転用しないでください。合意した基準や評価設定を、実際の検査手順と結び付けてください。
指定方法を、都合のよい別の方法に無断で置き換えないでください。合意した検証方法を変える前に、必要な承認を得てください。代替方法で確認できる事項と限界を記録します。追加検査が必要なら、技術上の判断責任者を特定してください。本記事は各方法の普遍的な順位を示さず、特定の検出深さも保証しません。
合意範囲内のすべての面を特定する
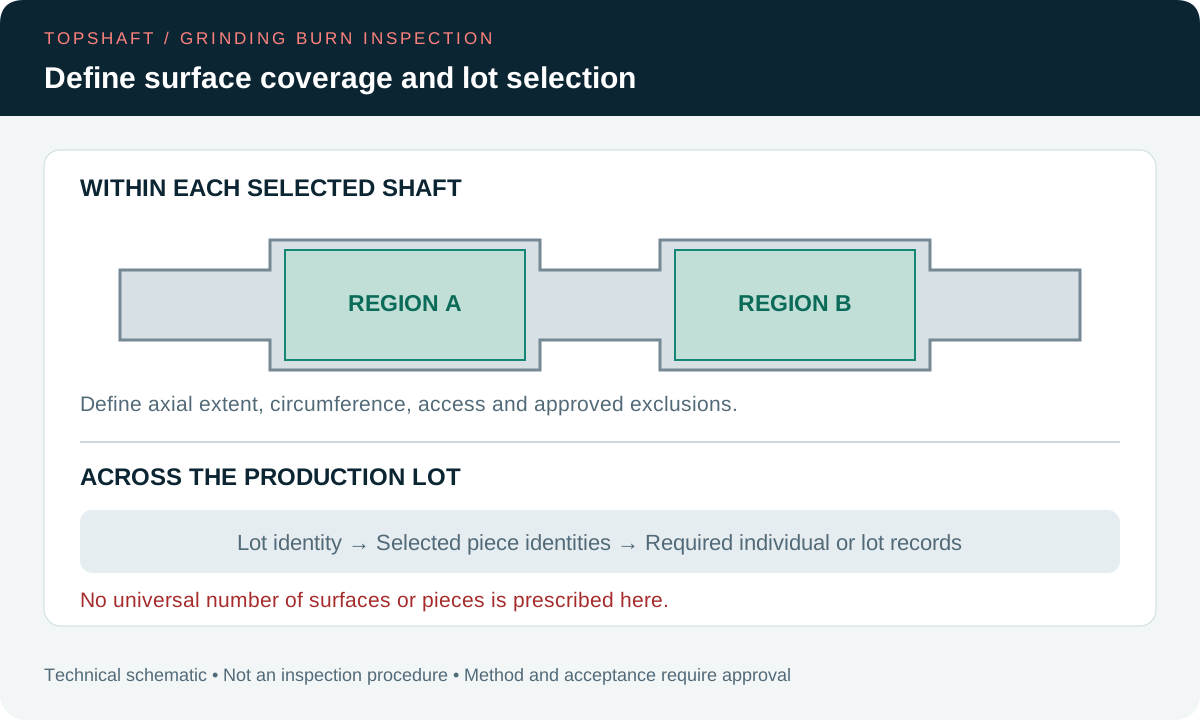
検査計画では、各面と検査すべき領域を明示してください。必要に応じ、軸受座、シール摺動面、移行部、その他の管理領域を特定します。呼び直径が同じでも、隣接面は区別してください。報告書にも同じ形体識別番号を使用します。検査担当者が非公式な写真から検査範囲を推測する状態にしないでください。
接近できない領域、断続面、提案する除外箇所は、検査前に記録してください。必要な円周と軸方向の範囲を、提案する段取りでどう検査するか説明します。「シャフト検査済み」という記述では、未検査領域が隠れることがあります。制約は、権限のある審査手続きで解決してください。結果が出た後の範囲変更で、不利な指示を除外しないでください。
検査面のカバー範囲と、ロットの抜取検査を分けてください。1本を詳しく検査しても、全数を検査したことにはなりません。検査サンプリング計画には、検査が必要な個体を示してください。個別結果が必要なのか、合意したロット要約でよいのかを確認します。報告書には、実際に行った作業を記載しなければなりません。
製造前に検査を行う段階を合意する
計画では、指定方法と最終製品要求に適した段階に検査を置いてください。同じISOの適用範囲では、表面焼戻しエッチングは研削後、列挙された追加仕上げ工程の前に行います。実際の順序は、適用される完全な手順に基づいて決めてください。記事の簡略な工程図を、製造経路の変更許可と見なさないでください。
検査前と検査後に何を行うか明示してください。前処理、洗浄、防護、追加仕上げは、最終的な納入状態に影響する場合があります。適切な取扱いは、工程責任者が定めなければなりません。後続作業に再審査や追加検証が必要か確認してください。中間記録が良好でも、後工程を経た最終面を自動的に説明できるわけではありません。
化学検査には、適格性を確認した管理手順と、適切な作業体制が必要です。購買向け情報からエッチングの処方を作らないでください。検査品を、要求される最終状態へ戻す方法を合意します。寸法、仕上げ、防護への影響には技術審査が必要です。検査した量産品が納入可能だと判断する前に、関連要求を確認してください。
基準と合否判定ルールを確立する
検査担当者が結果を評価する前に、判定根拠を定めてください。適用仕様、手順の改訂番号、判定権限を明示します。必要な基準試料や比較基準は、その手順によって特定してください。必要な検証を定義せずに「焼けなし」と指示することは避けてください。関係者により、解釈が異なる可能性があります。
普遍的な数値しきい値を作らないでください。測定値や指示には、合意した方法に沿った解釈が必要です。装置データを使って判断する場合は、関連する設定を保存してください。分類を使う場合は、適用する分類ルールを特定します。購買記録では、これらの要求を、サプライヤーが受諾した報告範囲と結び付けてください。
不明確な指示には、定められた上申経路が必要です。追加検査を求められる人と、処置を承認できる人を決めてください。2回目の検査が、最初の記録を自動的に無効にするわけではありません。追加評価の理由と、元の所見との関係を残してください。最終判断では、最も有利な記録を選ぶのではなく、証拠全体を整合させます。
| 判断項目 | 合意すべき事項 | 保存する証拠 |
|---|---|---|
| 適用性 | 材料、処理、方法の適用範囲 | 承認済み要求の参照情報 |
| 検査範囲 | 指定面と選定個体 | 形体図と検査個体の識別情報 |
| 順序 | 検査段階と後続作業 | 管理された製造経路と手順 |
| 評価 | 基準、判定条件、権限 | 結果と設定の参照情報 |
| 出荷承認 | 処置と最終状態 | 納入個体に対応する承認 |
寸法と表面の証拠を分けて管理する
別々に指定された要求には、それぞれの証拠が必要です。許容範囲内の直径は、定義された寸法の問いに答えます。すべての金属組織変化がないことを示すものではありません。同様に、良好な研削焼け検査も、必要な直径測定や粗さ測定を代替しません。検査計画と報告書では、これらの特性を区別してください。
例えば、仮の注文で、研削した軸受座と、指定の表面健全性検査を要求するとします。直径結果は、寸法限界に対して記録してください。別の検査は、その承認済み判定根拠に対して記録します。片方の結果がなければ、その不足を明示してください。完了した検査を、不足する検査の代用にしないでください。
表面性状の要求を準備する際には、表面仕上げガイドを利用してください。硬さの証拠を合意する際には、硬さ検査ガイドを利用してください。どちらも、要求された研削焼け検査の代替にはなりません。必要な補完的証拠は、設計技術と品質の担当チームが定義すべきです。判断への価値を説明せずに、無関係な検査を求めないでください。
修正前に疑義のある部品を管理する
権限のある処置判断で次の手順が決まるまで、対象品を保留してください。元の識別情報と検査証拠を保持します。所見が、1個、疑わしい一群、より広い製造期間のどこに及ぶか確認してください。その判断には、管理された調査が必要です。1件の所見も、1件の良好な結果も、ロット全体を自動的に定義しません。
非公式な納期の相談で、研磨や追加研削を承認しないでください。材料の除去は、寸法や他の管理対象の表面要求に影響する場合があります。提案された修正は、技術責任チームが評価しなければなりません。手直しと特別採用のガイドでは、承認と検証済み出荷承認を説明しています。提案の承認は、完了した作業がすべての要求条件を満たす証拠ではありません。
調査が工程変更の必要性を示す場合、その実施を別途管理してください。製造変更審査では、必要な承認と検証を定めるべきです。保留品の修正は、原因がなくなったことを証明しません。当面の処置と、中長期の工程対策を区別します。次の製造群を始める前に必要な事項を確認してください。
受入判断を支える報告書を依頼する
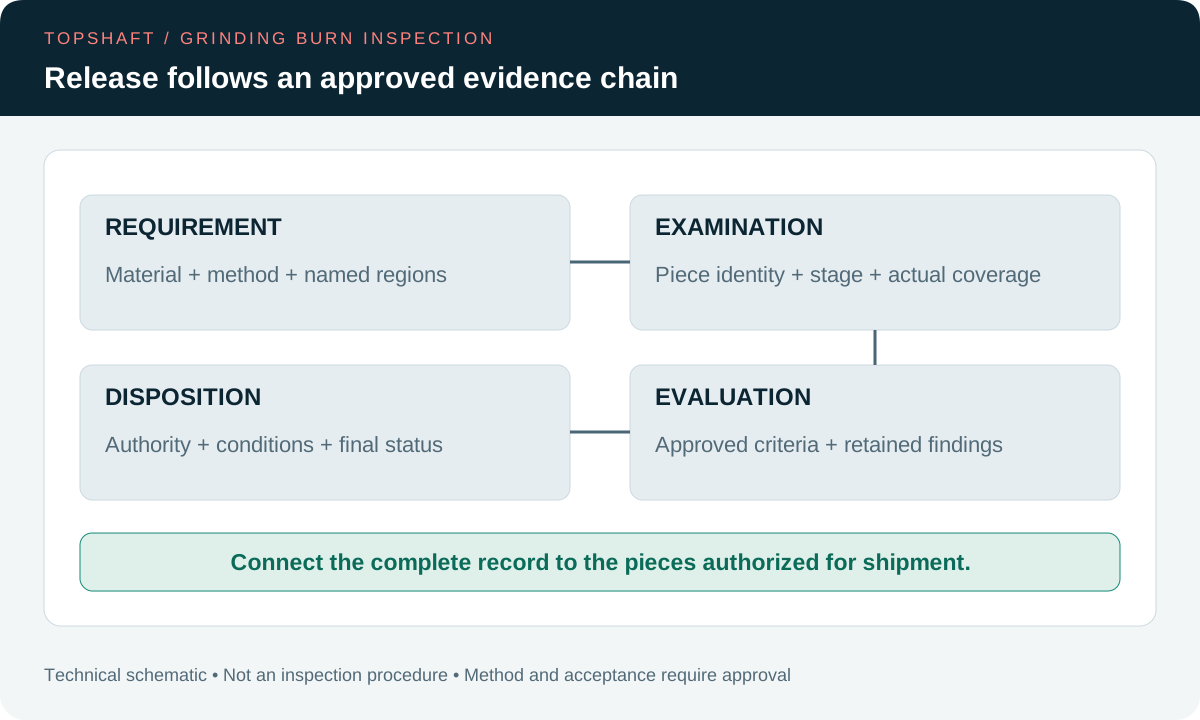
報告書では、結果を識別可能な部品と管理された要求に結び付けてください。品番、改訂番号、ロット、必要な検査個体識別番号を記載します。検査面、方法、手順の改訂番号、検査段階を特定してください。必要な結果と制約を記録します。画像や装置ファイルが合意した証拠に含まれる場合は、その記録に結び付けてください。
予定した作業が未完了なら、状態を明確に示すよう求めてください。空欄は、良好な検査結果ではありません。接近できない領域を、検査範囲の記載から消してはいけません。承認済みの確認事項と、追加評価を特定してください。受入担当者は、何を検査し、どの判断が納入を承認したか理解できるべきです。一般的な「合格」表示では、不足する契約上の証拠を置き換えられません。
見積段階で、報告に伴う負担を確認してください。段取り、基準試料、面へのアクセス、個体選定、書類審査は、費用や日程に影響する場合があります。一律の価格や納期を想定せず、これらの要因の説明を求めてください。購買判断に必要な証拠を中心に依頼します。追加データは、目的と解釈が明確なときに価値があります。
TOPSHAFTへの問い合わせを準備する
検査を受諾済みの供給範囲と考える前に、完全な検査要求を送ってください。正式図面、合金、熱処理、関連する表面処理を提示します。重要な研削領域と、必要な検査参照資料を特定してください。注文数量、サンプリングの期待事項、要求する報告書一式を含めます。実際の問い合わせについて、実施可能性と責任分担をTOPSHAFTに確認してください。
本記事は、特定のTOPSHAFTの検査機、認証、検査サービスを検証するものではありません。利用可能な方法の説明から、そのような能力を推定しないでください。注文審査で、提案する検査組織と報告体制を確認してください。要求範囲に対応できない場合は、受諾前にその制約を解決します。具体的で確認済みの体制は、裏付けのない能力の表明より、役立つ信頼を築きます。
継続注文では、材料状態、製造経路、検査要求が引き続き適用できるか確認してください。以前の報告書は、後のすべての構成を承認するものではありません。変更を、現在の管理された資料一式に結び付けます。シャフト見積依頼チェックリストを使い、商務情報と技術情報をまとめられます。製造を約束する前に、未解決事項を明示してください。
よくある質問
回答は、実際の材料、手順、契約上の判定ルールに従うべきです。以下は、普遍的な検査指示ではなく、一般的な境界を示す質問です。
直径が良好なら研削焼けがないと証明できますか?
いいえ。直径と表面健全性は、異なる要求に答えます。指定検査に適した証拠が必要です。寸法結果と研削焼け結果を分けてください。良好な測定値でも、評価していない特性は証明できません。
すべてのシャフト材料に同じ方法を使えますか?
シャフトという名称から、共通の方法は決まりません。材料、熱処理、表面処理、指定手順を確認してください。適用性について技術承認を得ます。受け入れられた根拠なく、規格をその明示範囲を超えて適用しないでください。
装置信号があれば自動的に不合格になりますか?
適用される評価ルールなしでは、そう判断できません。承認済みの手順で、解釈と上申方法を定める必要があります。元の信号と関連設定を保存してください。権限のある審査者が、合意した証拠から次の手順を決定します。
指定検査を目視検査に置き換えられますか?
必要な承認済み変更手続きを通した場合に限ります。目視観察が、同等の表面健全性の証拠を自動的に提供するわけではありません。提案する代替方法で確認できる事項を特定してください。契約上の検証方法を変える前に、承認を得ます。
検査資料を送付する
製造前に方法、範囲、出荷承認の証拠を合意すれば、曖昧さを減らせます。図面と検査資料を添えて、TOPSHAFTにお問い合わせください。実際の検査範囲、責任組織、報告の約束について確認を求めてください。