Quemaduras De Rectificado: Inspección De Ejes
La inspección de quemaduras de rectificado de ejes requiere método acordado, superficies definidas y criterios claros de aceptación. Un diámetro satisfactorio no sustituye ese acuerdo. Antes de pedir, conecte la inspección con material, tratamiento térmico, etapa de rectificado y registros de liberación.
Definir Qué Debe Establecer Su Inspección
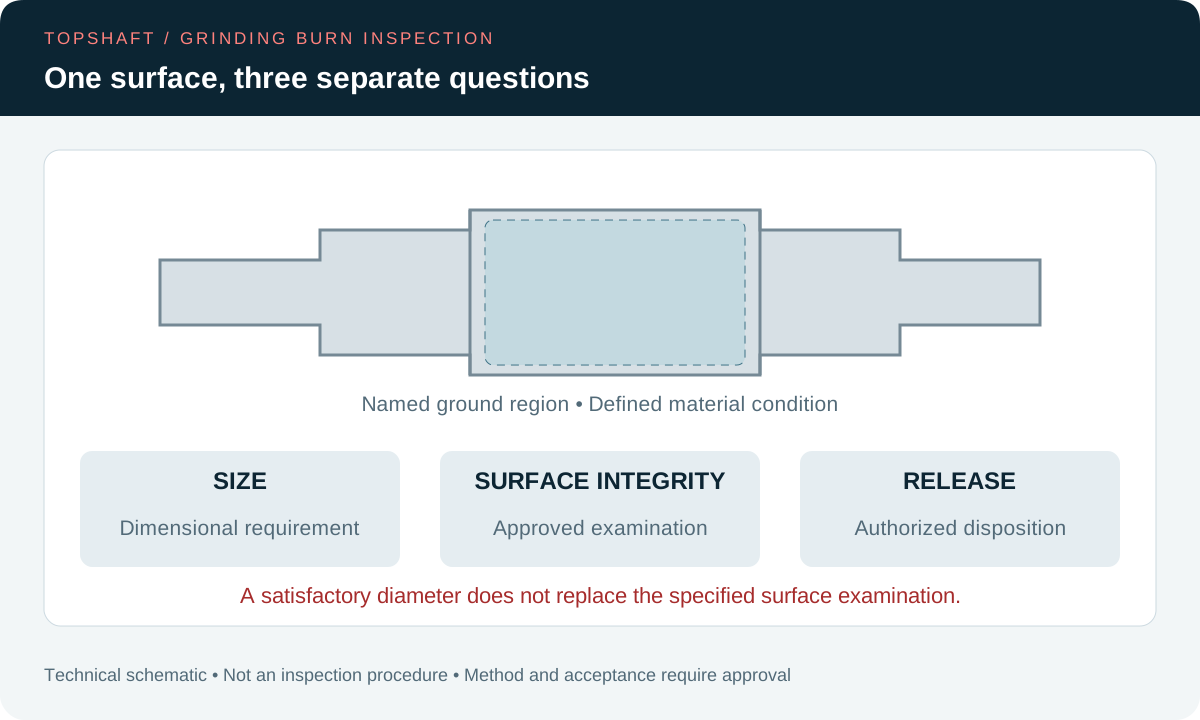
Su especificación debe identificar la pregunta de integridad superficial que debe responder la inspección. Puede necesitar pruebas sobre sobrecalentamiento localizado después del rectificado. Ese requisito difiere de confirmar diámetro, rugosidad o daños visibles de manipulación. Parta del plano aprobado y las especificaciones aplicables del cliente. Identifique después quién puede aprobar el plan y resolver resultados inciertos.
No suponga que todos los ejes necesitan el mismo examen. El estado del material, el riesgo funcional y los requisitos contractuales determinan el alcance real. Su autoridad de ingeniería debe decidir si se requiere esta inspección. Su proveedor debe confirmar la organización propuesta antes de aceptar el pedido. Esta guía ofrece preguntas de compras, no una norma universal de aceptación ni un procedimiento de inspección química.
Separe también la aceptación del producto de la vigilancia del proceso. Una señal de producción puede ayudar a investigar un proceso sin convertirse en un resultado aprobado de aceptación del producto. A la inversa, un resultado de inspección del producto no describe todos los parámetros de rectificado. Indique qué decisión respalda cada registro. Mantenga identificable al aprobador responsable durante presupuesto, inspección y liberación.
Confirmar La Aplicabilidad Del Material Y El Método
Necesita un método adecuado para la aleación real y su estado tratado. El alcance de ISO 14104:2017 cubre la detección y clasificación químicas de sobrecalentamientos localizados en superficies rectificadas. Incluye ejes de acero y otros componentes de acero. Excluye piezas nitruradas y aceros inoxidables. No extienda ese alcance a su material sin una base técnica aprobada.
Obtenga la norma invocada y su edición aplicable cuando las exija su pedido. El alcance público explica la aplicabilidad, pero no proporciona las instrucciones completas de inspección. No etiquete un examen visual general como cumplimiento de esa norma. Identifique el procedimiento requerido, la organización inspectora y la vía de autorización. Pida a su autoridad técnica que resuelva incompatibilidades entre estado del material y método solicitado.
Su designación del material debe conectarse con su estado de entrega. El nombre de una aleación por sí solo puede no establecer el tratamiento térmico o superficial pertinente. Utilice su especificación de tratamiento térmico para identificar requisitos controlados. Mantenga esa definición coherente entre plano, pedido y solicitud de inspección. Un material sustitutivo o un tratamiento revisado puede necesitar otra revisión del método.
Comparar Métodos Sin Suponer Equivalencia
Los distintos métodos necesitan comprobaciones de aplicabilidad y bases de aceptación diferentes. La presentación de detección de quemaduras de rectificado de un fabricante de equipos describe ataque químico, ruido Barkhausen y difracción de rayos X. Explica que las señales Barkhausen responden a dureza y tensiones en materiales ferromagnéticos. Considere esa explicación como contexto instrumental, no como aprobación de su organización de inspección.
Pregunte al equipo inspector responsable por qué su método propuesto responde al requisito. Establezca las piezas de referencia, cualificación de procedimientos o pruebas de correlación necesarias. El nombre de un instrumento por sí solo no ofrece esas respuestas. No transfiera un umbral instrumental de otro material o geometría no relacionados. Vincule las referencias y ajustes acordados con el procedimiento real de inspección.
No sustituya silenciosamente un método especificado por una alternativa cómoda. Obtenga la aprobación necesaria antes de cambiar la vía de verificación acordada. Documente qué establece la alternativa y sus limitaciones. Si hace falta un examen adicional, identifique a la autoridad técnica responsable. Este artículo no clasifica universalmente los métodos ni promete una profundidad de detección concreta.
Identificar Cada Superficie Del Alcance Acordado
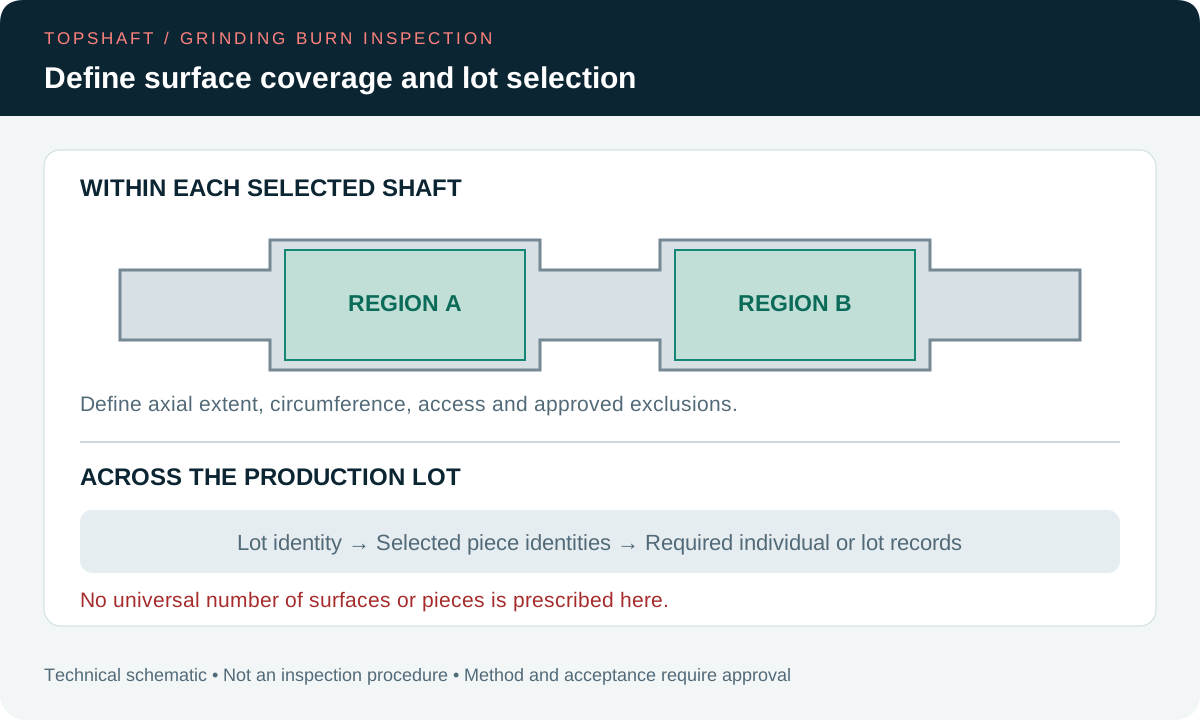
Su plan debe nombrar cada superficie y la extensión que requiere examen. Identifique asientos de rodamientos, muñones de sellado, transiciones y otras regiones controladas según corresponda. Distinga superficies adyacentes aunque sus diámetros nominales coincidan. Utilice identificadores de características que también aparezcan en el informe. El inspector no debe reconstruir la cobertura prevista desde una fotografía informal.
Registre zonas inaccesibles, superficies interrumpidas y exclusiones propuestas antes del examen. Explique cómo el montaje propuesto cubre la circunferencia y extensión axial requeridas. La declaración «eje inspeccionado» puede ocultar una región no examinada. Resuelva limitaciones mediante la revisión autorizada. No elimine una indicación desfavorable redefiniendo la cobertura después de ver el resultado.
Separe cobertura superficial y muestreo del lote. Examinar un eje a fondo no demuestra que se examinó cada eje. Su plan de muestreo de inspección debe identificar qué piezas necesitan inspección. Confirme si su pedido exige resultados individuales o un resumen acordado del lote. El informe debe describir el trabajo realmente realizado.
Acordar La Etapa De Inspección Antes De Producir
Su plan debe situar la inspección en una etapa adecuada al método invocado y a los requisitos finales del producto. El mismo alcance ISO sitúa el ataque de revenido después del rectificado y antes de ciertas operaciones adicionales de acabado enumeradas. Utilice el procedimiento aplicable completo para establecer su secuencia real. No trate un flujo simplificado de un artículo como autorización para alterar la ruta de fabricación.
Identifique qué sucede antes y después de inspeccionar. Preparación, limpieza, protección y acabado posterior pueden afectar al estado final entregado. El responsable del proceso debe definir la manipulación apropiada. Confirme si trabajos posteriores requieren otra revisión o verificación adicional. Un registro intermedio satisfactorio no describe automáticamente la superficie final después de procesos posteriores.
La inspección química necesita un procedimiento cualificado y controlado y una organización operativa apropiada. No cree una receta de ataque desde orientaciones para compras. Acuerde cómo vuelven las piezas inspeccionadas al estado final requerido. Cualquier efecto sobre dimensiones, acabado o protección necesita revisión técnica. Confirme los requisitos pertinentes antes de suponer que una pieza inspeccionada sigue siendo apta para entregar.
Establecer Referencias Y Reglas De Aceptación
Su base de aceptación debe existir antes de evaluar resultados. Indique la especificación aplicable, la revisión del procedimiento y la autoridad de aceptación. Identifique mediante ese procedimiento las probetas de referencia o criterios de comparación requeridos. Evite instrucciones informales como «sin quemaduras» sin definir la verificación necesaria. Las distintas partes pueden interpretar esa frase de manera diferente.
No invente un umbral numérico universal. Una medición o indicación necesita la interpretación exigida por el método acordado. Si su decisión utiliza datos instrumentales, preserve la configuración pertinente. Si utiliza una clasificación, identifique las reglas que la rigen. Su registro de compras debe conectar esos requisitos con el compromiso de informes aceptado por el proveedor.
Una indicación incierta necesita una vía definida de escalado. Decida quién puede solicitar exámenes adicionales y autorizar la disposición. Un segundo ensayo no anula automáticamente el primer registro. Preserve el motivo de la evaluación adicional y su relación con el hallazgo original. Su decisión final debe conciliar las pruebas en lugar de seleccionar la entrada más favorable.
| Área De Decisión | Qué Debe Acordar | Pruebas Que Conservar |
|---|---|---|
| Aplicabilidad | Material, tratamiento y alcance del método | Referencia aprobada del requisito |
| Cobertura | Superficies identificadas y piezas seleccionadas | Mapa de características e identidad de piezas |
| Secuencia | Etapa de inspección y trabajo posterior | Ruta y procedimiento controlados |
| Evaluación | Referencias, criterios y autoridad | Resultados y referencia de configuración |
| Liberación | Disposición y condiciones finales | Aprobación vinculada a las piezas entregadas |
Separar Pruebas Dimensionales Y Superficiales
Necesita pruebas independientes para requisitos especificados por separado. Un diámetro aceptable responde a su pregunta dimensional definida. No establece la ausencia de todos los cambios metalúrgicos. Del mismo modo, un examen satisfactorio de quemaduras no sustituye las mediciones requeridas de diámetro o rugosidad. Mantenga esas características distintas en el plan y el informe.
Por ejemplo, su pedido hipotético puede exigir un asiento rectificado y un examen especificado de integridad superficial. Registre el diámetro frente a su límite dimensional. Registre el examen independiente frente a su base de aceptación aprobada. Si falta un resultado, identifique esa carencia. No utilice la comprobación completada para sustituir la ausente.
Utilice la guía de acabado superficial al preparar requisitos de textura. Utilice la guía de ensayos de dureza al acordar pruebas de dureza. Ninguna sustituye la inspección solicitada de quemaduras de rectificado. Sus equipos de ingeniería y calidad deben definir las pruebas complementarias necesarias. Evite exigir ensayos no relacionados sin explicar su valor para la decisión.
Controlar Piezas Sospechosas Antes De Corregir
Retenga las piezas afectadas hasta que una disposición autorizada defina el siguiente paso. Preserve su identificación y las pruebas originales de inspección. Establezca si el hallazgo afecta a una pieza, un grupo sospechoso o un intervalo más amplio de producción. Esa determinación necesita una investigación controlada. Ni un hallazgo ni un resultado satisfactorio definen automáticamente todo el lote.
No apruebe pulido o rectificado adicional mediante una conversación informal de entrega. Eliminar material puede afectar a dimensiones y otros requisitos superficiales controlados. Su equipo técnico responsable debe evaluar la corrección propuesta. La guía de retrabajo y concesiones explica autorización y liberación verificada. Una propuesta aprobada no demuestra que el trabajo terminado cumpla todas las condiciones requeridas.
Si la investigación sugiere un cambio de proceso, controle su implantación por separado. Su revisión de cambios de fabricación debe establecer las aprobaciones y verificaciones necesarias. Corregir un grupo retenido no demuestra que la causa haya desaparecido. Distinga la disposición inmediata de las acciones del proceso a largo plazo. Confirme qué debe ocurrir antes de iniciar el siguiente grupo de producción.
Solicitar Un Informe Útil Para Recepción
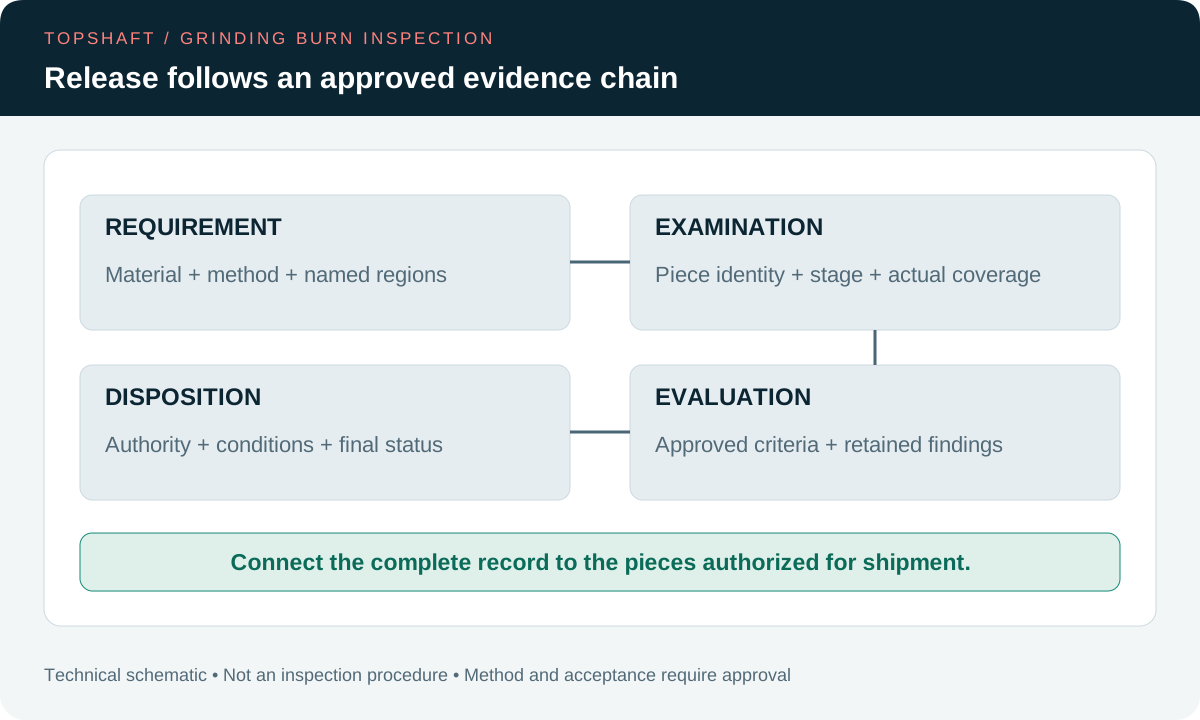
Su informe debe conectar el resultado con piezas identificables y requisitos controlados. Incluya referencia, revisión, lote e identificadores requeridos de las piezas. Identifique superficies examinadas, método, revisión del procedimiento y etapa de inspección. Registre resultados requeridos y limitaciones. Cuando imágenes o archivos instrumentales formen pruebas acordadas, vincúlelos a ese registro.
Pida un estado claro cuando el trabajo previsto siga incompleto. Una celda vacía no es un resultado satisfactorio. Una zona inaccesible no debe desaparecer de la declaración de cobertura. Identifique aclaraciones aprobadas y evaluaciones adicionales. Recepción debe entender qué se examinó y qué decisión autoriza la entrega. Una etiqueta genérica «aprobado» no sustituye pruebas contractuales ausentes.
Revise la carga de informes durante el presupuesto. Montaje, referencias, acceso superficial, selección de piezas y revisión documental pueden afectar a coste y calendario. Pida explicar esos factores sin suponer un precio o plazo universal. Centre su solicitud en las pruebas necesarias para decidir la compra. Los datos adicionales tienen valor cuando su finalidad e interpretación están claras.
Preparar Su Consulta A TOPSHAFT
Envíe un requisito completo de inspección antes de tratar el examen como compromiso de suministro aceptado. Proporcione plano aprobado, aleación, tratamiento térmico y tratamientos superficiales pertinentes. Identifique regiones rectificadas críticas y referencias de inspección requeridas. Incluya cantidad, expectativas de muestreo y paquete de informes solicitado. Pida a TOPSHAFT confirmar viabilidad y responsabilidades para su consulta real.
Este artículo no verifica ninguna máquina de inspección, certificación o servicio concreto de TOPSHAFT. No deduzca esas capacidades de una explicación de métodos disponibles. Confirme la organización inspectora y el sistema de informes propuestos en la revisión del pedido. Si no puede respaldarse el alcance solicitado, resuelva esa limitación antes de aceptar. Una organización específica y confirmada genera confianza más útil que una afirmación de capacidad sin respaldo.
Para pedidos repetidos, verifique que estado del material, ruta y requisitos de inspección sigan siendo aplicables. Un informe anterior no aprueba todas las configuraciones posteriores. Mantenga los cambios conectados con el paquete controlado vigente. Puede utilizar la lista de solicitud de oferta de ejes para reunir información comercial y técnica. Haga visibles las preguntas pendientes antes de comprometer la fabricación.
Preguntas Frecuentes
Sus respuestas deben seguir el material, procedimiento y reglas contractuales reales de aceptación. Las preguntas siguientes identifican límites habituales, no prescripciones universales de inspección.
¿Un Buen Diámetro Demuestra Ausencia De Quemaduras?
No. Diámetro e integridad superficial responden a requisitos distintos. Necesita pruebas apropiadas para el examen especificado. Separe resultados dimensionales y resultados de quemaduras. Una lectura satisfactoria no demuestra una característica nunca evaluada.
¿Puede Utilizar El Mismo Método Para Todos Los Materiales?
La palabra eje no implica un método universal. Compruebe material, tratamiento térmico, tratamiento superficial y procedimiento invocado. Obtenga aprobación técnica de la aplicabilidad. No extienda una norma más allá de su alcance sin una base aceptada.
¿Una Señal Instrumental Significa Rechazo Automático?
No sin las reglas aplicables de evaluación. Su procedimiento aprobado debe definir interpretación y escalado. Preserve la señal original y la configuración pertinente. El revisor autorizado debe determinar el siguiente paso desde las pruebas acordadas.
¿Puede Sustituir Un Examen Especificado Por Inspección Visual?
Solo mediante el proceso aprobado de cambios requerido. Una observación visual no proporciona automáticamente pruebas equivalentes de integridad superficial. Identifique qué demuestra la alternativa propuesta. Obtenga autorización antes de cambiar la vía contractual de verificación.
Enviar Su Paquete De Inspección
Reduzca la ambigüedad acordando método, cobertura y pruebas de liberación antes de producir. Contacte Con TOPSHAFT con su plano y paquete de inspección. Solicite confirmar el alcance real del examen, la organización responsable y el compromiso de informes.