シャフトのコーティング仕様: 厚さ、マスキング、最終的なはめあい — OEM チェックリスト
シャフトのコーティング仕様は、仕上げ名以上のものを定義する必要があります。コーティングシステム、処理領域、最終寸法、および合格の証拠が必要です。そうしないと、耐食性シャフトが使用できないベアリングのはめ合いまたはねじ山で到着する可能性があります。このチェックリストは、コーティングに関する決定と完成したアセンブリを結びつけます。
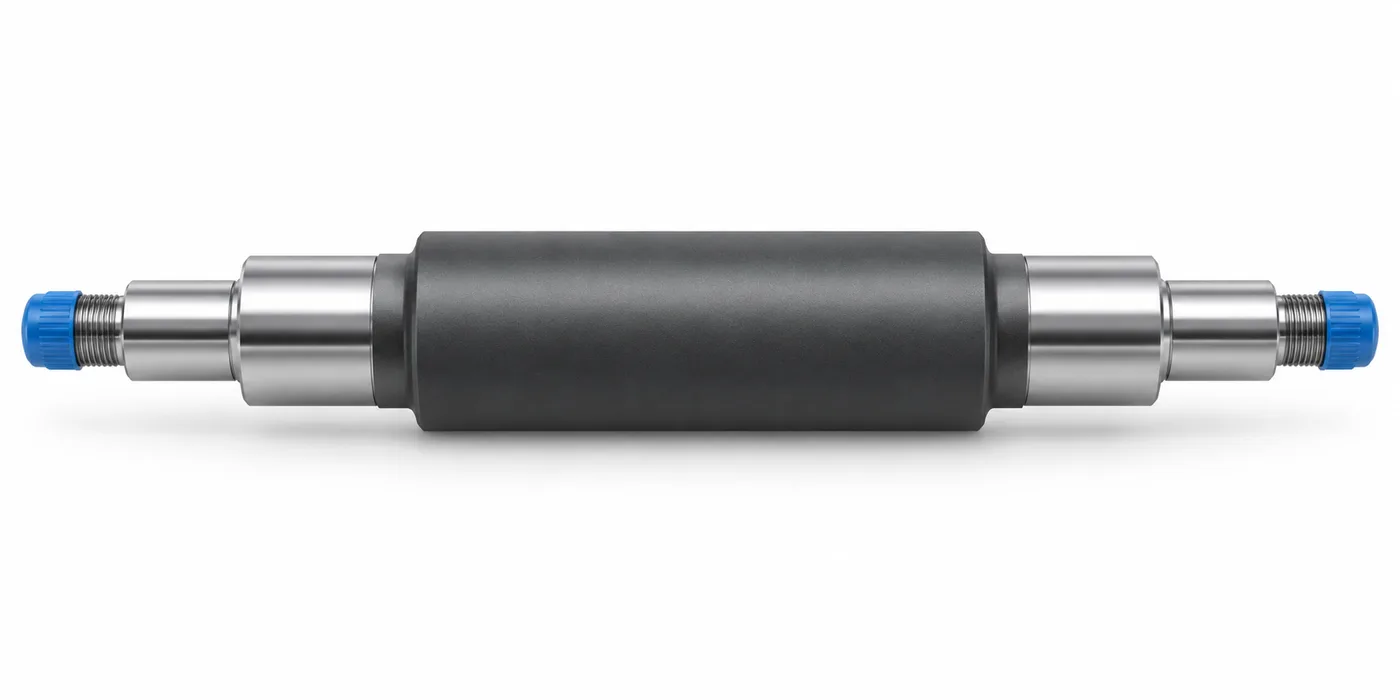
実際のTOPSHAFT製造写真ではなくテクニカルイラストです。対照的な色は、特定のコーティングの化学的性質ではなく、例の領域を識別します。
1. コーティングを選択する前に機能を指定する
外観ではなく、必要な機能と使用環境を考慮して処理を選択してください。
防ぐ必要がある問題から始めます。シャフトは湿気、洗浄剤、滑り接触、または屋外保管にさらされていますか?腐食保護は輸送中、動作中、あるいはその両方で必要ですか?これらは異なる要件です。
関連する場合、相手部品、潤滑剤、温度範囲、および洗浄方法について説明します。汚染または電気的接触に関する制限を含めます。露出した軸胴部に適したコーティングがベアリング ジャーナルには適さない場合があります。
ダーク仕上げが強い耐食性を証明していると考えるのは避けてください。 SKFは、ベアリングコンポーネントの黒色酸化物が軽度の腐食保護を提供すると説明しています。それはあなたのシャフト環境への適合性を確立するものではありません。SKFコーティングガイダンス
また、堆積されたコーティングを化成処理や拡散処理から分離します。それらの寸法効果とプロセス要件は異なります。すべての表面処理に 1 つの普遍的な厚さの許容値を適用しないでください。
材料選定も重要です。コーティングを適切な基材の代替と考える前に、シャフト材料の選び方を確認してください。
2. 最終納品寸法を定義する
各管理寸法が処理前に適用されるか、最終的な納品状態に適用されるかを述べます。
アセンブリインターフェイスの場合、通常、完成した状態に対する承認が必要です。その要件を明確にしてください。購入、加工、コーティングのサプライヤーに同じ解釈を独自に推測させないようにしてください。
たとえば、最終条件要件としてベアリング ジャーナル直径を特定します。次に、そのジャーナルを後でコーティングするか、マスキングするか、仕上げるかを定義します。サプライヤーはその組み合わせに対して製造ルートを評価できます。
最終要件を中間製造寸法とは別にしてください。プレコーティング直径はプロセス入力であり、アセンブリの許容寸法が自動的に決まるわけではありません。
重要な場合には、幾何学的要件と表面要件を含めます。シャフトは、許容できない局所的な蓄積や形状を持ちながらも、平均的な直径を満たす可能性があります。単一のマイクロメーターの測定値では、機能面全体を説明することはできません。
既存の図面に「めっき前の寸法」しか記載されていない場合は、発注前にすべての嵌合形状を確認してください。最終要件が欠けていると、受け入れに関する紛争が発生し、高額な費用がかかる可能性があります。
3. 直径の変化からコーティングの厚さを区別する
外円筒に均一な層が理想的に析出する場合、直径の増加量は半径方向の膜厚の2倍です。
意図的に単純化した例を考えてみましょう。 20.000 mm のシリンダーのすべての面に均一な 0.010 mm の析出層が形成されます。基材の除去やその後の仕上げを行わないと、理論上の直径は 20.020 mm になります。
これらの数字は幾何学のみを説明します。これらはコーティングの推奨事項や製造上の公差を保証するものではありません。
実際のプロセスでは、より完全な評価が必要です。準備により基材が除去される場合があります。局所的な厚さは異なる場合があります。エッジ、凹み、アクセスは結果に影響を与える可能性があります。その後の研磨または研削により、堆積した物質を除去できます。
均一にコーティングされた内部ボアの場合、堆積した材料により開口部が減少します。ねじと複雑なプロファイルには独自の分析が必要です。単純な円筒方程式をねじ代に直接変換しないでください。
サプライヤーに、組み合わせた公差配分を評価するよう依頼してください。加工のバリエーション、処理のバリエーション、仕上げのバリエーションを含みます。名目補償値だけでは、バッチ全体が最終制限を満たしていることを証明できません。
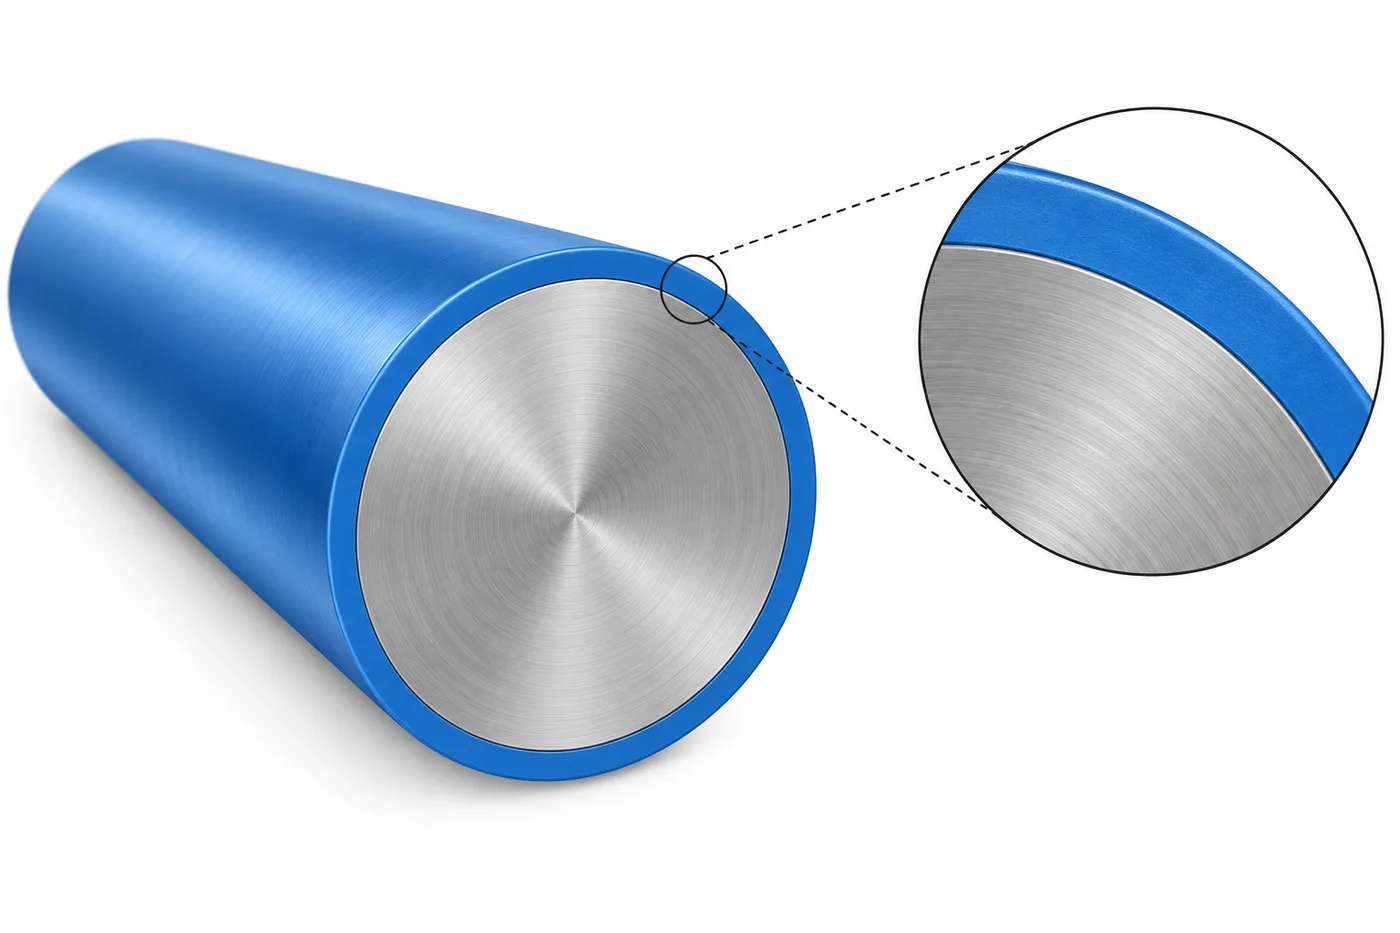
テクニカルイラスト。外側の層は視認性を高めるために誇張されています。厚さの仕様や縮尺図ではありません。
4. コーティングされた領域とマスクされた領域を特定する
管理された図面またはサポート仕様上で処理領域とマスキング境界を定義します。
段付きシャフトでは「座面以外のコート」が曖昧になる場合があります。どの直径、ショルダー、ねじ山、ボア、端面が含まれるかを示します。処理残留物が残らないようにする必要がある表面を特定します。
コーティングとマスクされたサーフェスが接触する許容遷移領域を指定します。重要な接触エッジに直接ある境界は、特別な検討が必要な場合があります。無限に急峻な遷移が現実的であるとは考えないでください。
また、選択したプロセスで必要な、許容可能な接触位置またはラック位置も特定します。明示的に承認されない限り、そのような場所は重要な機能面から遠ざけてください。
| シャフト領域 | 定義するための決定 | 受け入れに関する懸念 |
|---|---|---|
| ベアリングジャーナル | コーティング、マスキング、または後仕上げ | 最終的なはめあいと表面形状 |
| シールジャーナル | シールシステムに対応した処理 | 質感、欠陥、走行面 |
| ねじ | 最終状態のねじ要件 | 機能的なかみ合いとゲージ検査 |
| 露出軸胴部 | 必要なコーティングシステムと被覆範囲 | 保護と局所的欠陥 |
| 端面または穴 | 処理と境界のマスキング | 組み立て接触と清浄度 |
この表は議論のためのチェックリストであり、普遍的な処理計画ではありません。設計当局は実際の領域を承認する必要があります。
5. ベアリングのはめあいとシールジャーナルを個別に確認する
ベアリング シートとシール走行面を、さまざまな受け入れニーズを持つさまざまなインターフェイスとして評価します。
ベアリングシートの場合は、最終サイズを指定されたはめあいに接続します。関連する形状、肩の接触、および表面の状態を確認します。コーティングのばらつきが利用可能な公差を消費する可能性があるかどうかを確認します。
シール摺動面は直径だけでは評価できません。表面性状、加工によるリード(らせん状の痕跡)、欠陥、コーティングの適合性が影響します。選定した構成について、シールメーカーの要求事項を確認してください。
硬い表面が常に密閉性を向上させるとは考えないでください。同様に、その動機となった保護要件を考慮せずに、ジャーナルからコーティングを除去しないでください。
軸胴部のみを保護する必要がある場合は、選択的なマスキングを評価する価値があるかもしれません。ただし、境界管理作業が追加されるため、別の保護戦略が必要な露出領域が残る可能性があります。
図面の検討には、軸受ジャーナルの仕様とシャフトのシール摺動面のガイドも参照してください。いずれも個別の組立要件を置き換えるものではありません。
6. 最終状態のねじを指定する
該当するすべての処理および仕上げステップの後に、ねじの標準、適合および許容条件を定義します。
コーティングはねじ形状や機能的なかみ合いを変える場合があります。処理前にねじゲージ検査に合格しても、処理後は不合格になる可能性があります。処理前の検査報告だけに頼らず、必要な最終検査を定義してください。
ねじをコーティングするかマスクするかを決定します。腐食保護、嵌合ハードウェア、および取り付けに対する影響を確認してください。マスキングは設計上の決定であり、自動的に解決されるものではありません。
承認なしに処理済みのねじをさらい加工するよう、サプライヤーに指示しないでください。保護層を除去したり、意図したねじの状態を変えたりする可能性があります。
余裕が必要な場合は、責任のあるエンジニアおよび処理者と管理された要件について合意してください。公称コーティング厚さのみに基づいて任意の直径を減算することは避けてください。
シャフトねじの仕様ガイドでは、必要なねじ情報全般を説明しています。これに処理固有の要求事項を追加してください。
7. 製造順序についての合意
機械加工、処理、処理後の仕上げ、最終検査を一つのつながったルートとして検討します。
実際のレビューは、材料と熱処理条件から始まります。次に、準備、マスキング、処理、必要なその後の操作、検証を検討します。順序は、選択したシステムと図面によって異なります。
すべてのコーティングが処理後に研削または研磨できるとは限りません。仕上げにより残存膜厚、局部的な被覆、機能性能が変化する場合があります。仕上げが必要な場合は、最終寸法とともに最終状態のコーティング要件を定義してください。
基材の特性が重要な場合は、処理温度も見直す価値があります。影響を受けやすい高張力鋼の場合、適用される準備およびめっきプロセスでは、水素脆化の制御が必要になる場合があります。責任ある専門家に関連する仕様と証拠を特定してもらいます。普遍的な水素除去のための加熱条件を発明しないでください。
無電解ニッケルリンについては、ASTM B733 により組成、使用条件、および後処理の分類が区別されます。規格に名前を付けるだけでは、必要な要件がすべて選択されるわけではありません。注文には該当するエディションと名称を使用してください。ASTM B733の概要
特に別の組織が処理を実行する場合は、生産開始前にルートの変更を解決します。
8. 厚さの測定と合格を定義する
厚さをどこで評価するか、どの方法を適用するか、ロットにどのような証拠を添付するかを指定します。
膜厚だけを指定して測定位置を示さないと、要求事項が不明確になります。機能上重要な面や測定の難しい箇所を特定してください。最小値、範囲、その他の基準のどれを適用するか明示します。
基材、コーティング、形状に適した測定方法を選択してください。プローブのアクセス、曲率、校正が重要になる場合があります。一部の方法は破壊的であるため、事前にサンプルまたはテストピースについて合意してください。
同時処理試験片を使用する場合は、その役割を定義します。試験片結果では、シャフト上のすべての位置の厚さが自動的に確立されるわけではありません。
コーティングのチェックは寸法のチェックとは別にしてください。許容可能な厚さのレポートは、ベアリングの適合性を証明するものではありません。許容可能な直径は、接着性能や腐食性能を証明するものではありません。
部品番号、図面改訂、ロット、処理仕様、合意された結果を特定する記録を要求します。関連する場合、視覚的欠陥の基準を追加します。 「仕上がりがよかった」などの曖昧な受け入れ言葉は避けてください。
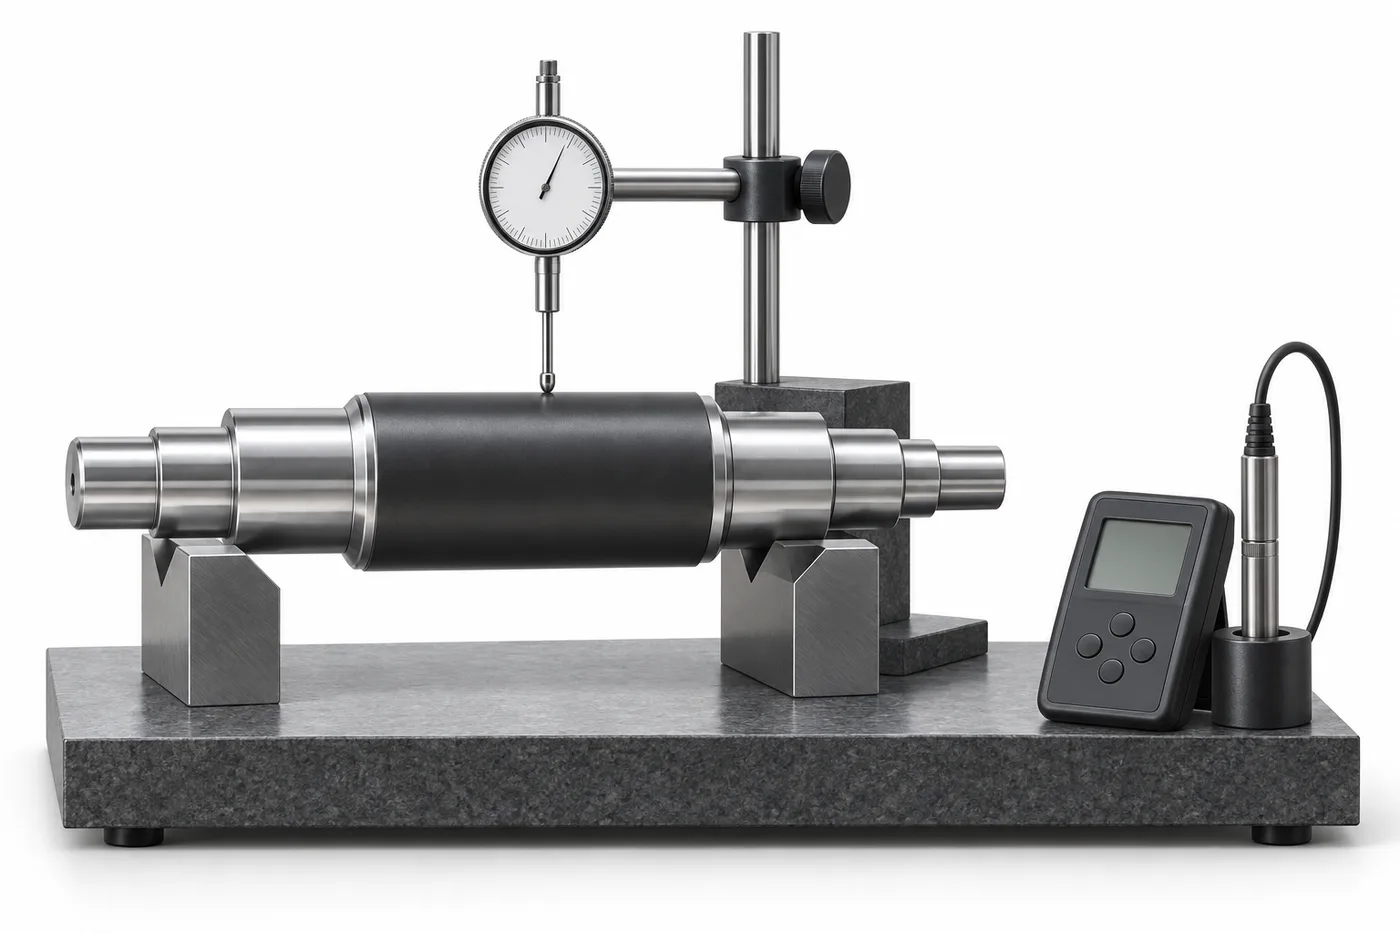
技術的な説明図であり、規定の検査設定ではありません。機器と測定方法は、実際のコーティング、形状、要件に適合する必要があります。
9. 耐用年数の主張から腐食試験を分離する
耐用年数に直接換算するのではなく、定義された合格基準に対して腐食テストを使用します。
ASTM B117 には、制御された塩霧試験環境が記載されています。その公開ガイダンスでは、単独の塩水噴霧結果から自然環境のパフォーマンスを予測することに対して警告しています。ASTM B117 ガイダンス
試験が必要な場合は、方法、曝露時間、試験片の準備、および故障基準を特定します。該当する場合、マスクされた領域、エッジ、または意図的な損傷を処理する方法を定義します。
選択したシステムの白色腐食生成物、母材の腐食、その他の関連観察を区別します。適切な基準はそのシステムによって異なります。 「何時間も経過した」という裸の記述には、さまざまな解釈が隠されている可能性があります。
実際の使用環境は別途評価してください。薬品、温度、潤滑、摩耗、保守が性能に影響します。試験結果は適格性評価を支えますが、実用途の評価には代わりません。
輸送中の一時防錆は別の課題です。防錆油や除去可能な保護剤は、使用中の恒久的なコーティングとは限りません。輸送時の保護はシャフト梱包ガイドを参照してください。
10. 制御変更と総処理コスト
処理料金だけでなく、承認された完全な製造ルートを通じてコーティングコストを評価します。
選択的なマスキング、厳格な厚さ制限、後処理仕上げ、および追加のテストにより、必要な作業が変わる可能性があります。小規模なバッチでは、セットアップと最小限の処理コストがかかる場合もあります。一般的な価格ではなく、図面に基づいた見積もりを依頼してください。
代替案によって設計が簡素化できる箇所を確認してください。異なる基材または保護されたアセンブリは比較に値する場合があります。他のシャフトを使用しているからといってコーティングを追加しないでください。
加工業者が代替処理を提案した場合は、色だけではなく検討してください。組成、厚さ、後処理および界面性能は異なる場合があります。代替手段を使用する前に承認を得てください。
承認された処理を図面改訂と発注書に紐付けてください。仕上げ指示の変更は、処理済みの部品にも影響します。図面改訂管理チェックリストで移行を管理してください。
11. 完全なコーティングされたシャフトの RFQ を準備する
最終的なシャフト、その処理ルート、およびその受け入れ要件を合わせて評価するのに十分な情報を送信します。
- 正式発行済み図面、改訂番号、および必要に応じて対応するモデル。
- 基材のグレードと熱処理の状態。
- コーティングの仕様、該当するエディション、および必要な指定。
- コーティングされた領域、マスクされた領域、および遷移境界。
- 最終的な寸法、形状、機能面の要件。
- 厚さの要件と測定場所。
- 必要なテスト、サンプリング、文書化。
- 数量、年間需要、納期予想。
- 関連する場合、動作環境および嵌合コンポーネント。
- 梱包、清潔さ、一時的な保護の要件。
精密シャフトの見積依頼チェックリストで取引条件も補ってください。生産承認前に矛盾を解消します。処理条件が不足すると、同等に見える見積りが異なる作業範囲を含む場合があります。
よくある質問
注文を出す前に、これらのコーティングに関する決定を明確にしてください。
ベアリングジャーナルは常にマスクする必要がありますか?
いいえ。ベアリングのインターフェース、保護の必要性、検証された処理ルートから決定します。最終条件と受け入れ要件を明示的に指定します。
黒酸化皮膜は強力な腐食防止を意味しますか?
見た目だけではありません。指定された処理システム、追加の保護、および運用時の暴露を評価します。色から使用中の性能を推測しないでください。
コーティングの厚さをシャフト直径に直接加算できますか?
一律には適用できません。理想的で均一な外面析出層では、直径の増加量は半径方向の膜厚の2倍です。実際の工程には追加評価が必要です。
研削によりあらゆるコーティング直径を修正できますか?
いいえ、研削はコーティングと承認されたルートに適合する必要があります。残りの厚さ、カバレッジ、機能要件については、その後の検証が必要です。
コーティング前のねじ山の検査だけで十分ですか?
納品時の要求事項が処理後の状態に適用される場合、処理前の検査だけでは不十分です。指定されたねじゲージ検査など、適切な最終検査を定義してください。
試験片はどこでも厚さを証明しますか?
いいえ。試験片の証拠が実際の部品にどのように関連するかを定義します。複雑な領域では追加の検証が必要になる場合があります。
塩水噴霧時間は屋外での年数を予測しますか?
直接のユニバーサル変換は適用されません。テスト基準と合格基準を指定してから、実際の使用環境を個別に評価します。
コーティングされたシャフトの見積もりには何を送ればよいですか?
図面、材料、コーティングの指定、処理範囲図、最終要件と数量を送信します。必要に応じて、テストと環境の詳細を含めます。
シャフトのコーティング要件については TOPSHAFT にご相談ください
TOPSHAFTは、提供された図面と要求事項に基づき、カスタムシャフトのご相談を検討します。特定のコーティングの対応可否と受入条件は案件ごとの確認が必要です。発注前に材料、処理仕様、数量、最終状態の要件を添えて図面に基づく検討をご依頼ください。