Especificaciones de revestimiento del eje: espesor, enmascaramiento y ajuste final: una lista de verificación de OEM
Las especificaciones de recubrimiento del eje deben definir más que un nombre de acabado. Necesita el sistema de recubrimiento, las áreas tratadas, las dimensiones finales y la evidencia de aceptación. De lo contrario, un eje resistente a la corrosión podría llegar con un ajuste de rodamiento o una rosca inutilizables. Esta lista de verificación conecta las decisiones sobre recubrimiento con su ensamblaje terminado.
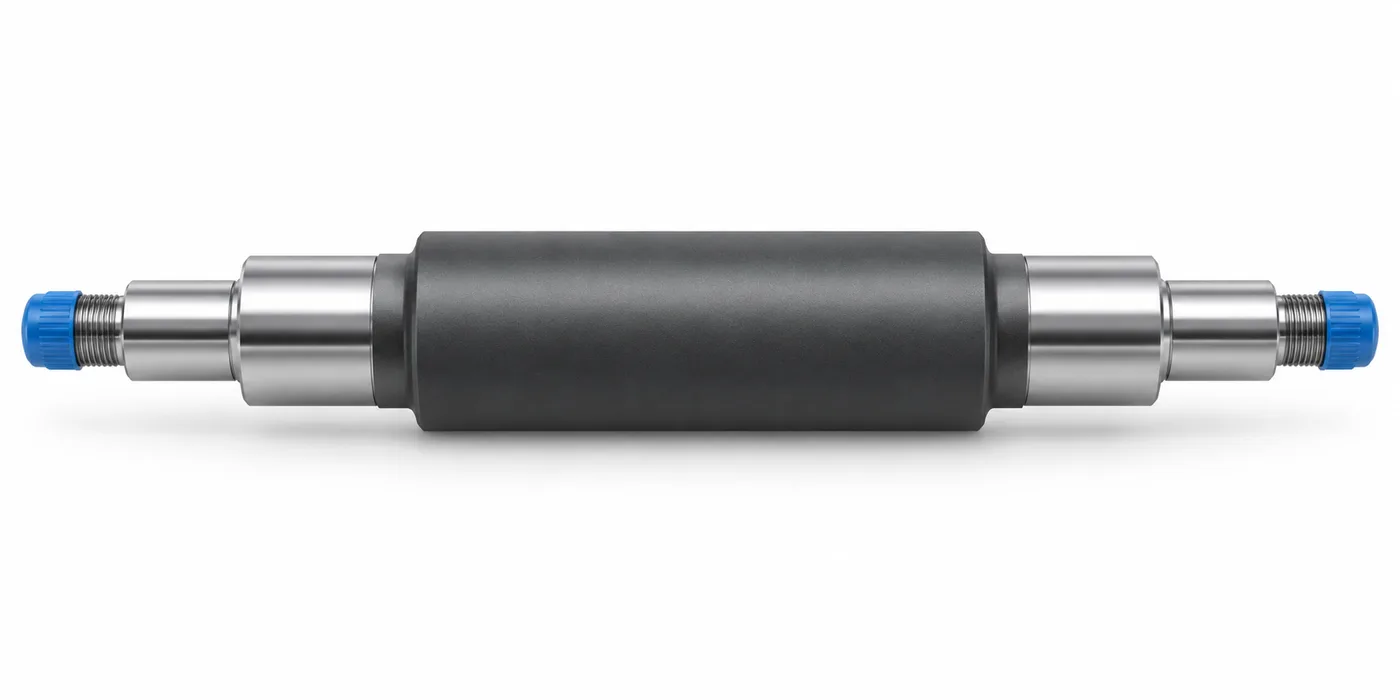
Ilustración técnica, no una fotografía real de producción de TOPSHAFT. Los colores contrastantes identifican regiones de ejemplo, no una química de recubrimiento específica.
1. Especifique la función antes de seleccionar un recubrimiento
Elija el tratamiento en función de su función requerida y entorno operativo, no de su apariencia.
Comience con el problema que necesita prevenir. ¿Está el eje expuesto a la humedad, productos químicos de limpieza, contacto deslizante o almacenamiento al aire libre? ¿Se necesita protección contra la corrosión durante el transporte, durante la operación o en ambos? Esos son requisitos diferentes.
Describa el componente de acoplamiento, el lubricante, el rango de temperatura y el método de limpieza cuando sea relevante. Incluir restricciones sobre contaminación o contacto eléctrico. Un revestimiento que se adapta a una zona cilíndrica expuesta puede no ser adecuado para un muñón de rodamiento.
Evite asumir que un acabado oscuro demuestra una fuerte resistencia a la corrosión. SKF describe el óxido negro en los componentes de los rodamientos como una protección ligera contra la corrosión. Eso no establece la idoneidad para el entorno de funcionamiento de su eje. Guía de recubrimiento SKF
También separe los recubrimientos depositados de los tratamientos de conversión y de los tratamientos de difusión. Sus efectos dimensionales y requisitos de proceso difieren. No aplique un margen de espesor universal a cada tratamiento de superficie.
La elección del material sigue siendo importante. Consulte la selección del material del eje antes de considerar un recubrimiento como sustituto de un sustrato adecuado.
2. Definir las dimensiones finales entregadas
Indique si cada dimensión controlada se aplica antes del tratamiento o en la condición final de entrega.
Para las interfaces de ensamblaje, normalmente se necesita la aceptación del estado final. Haga explícito ese requisito. No deje que los proveedores de compras, mecanizado y recubrimiento infieran la misma interpretación de forma independiente.
Por ejemplo, identifique el diámetro del muñón del rodamiento como requisito de condición final. Luego defina si ese asiento está revestido, enmascarado o terminado posteriormente. El proveedor puede evaluar la ruta de fabricación frente a esa combinación.
Mantenga los requisitos finales separados de las dimensiones de fabricación intermedias. Un diámetro de prerrecubrimiento es una entrada del proceso, no automáticamente la dimensión de aceptación para su ensamblaje.
Incluya requisitos geométricos y de superficie donde sean importantes. Un eje puede alcanzar un diámetro promedio y al mismo tiempo tener una geometría o acumulación local inaceptable. Una sola lectura de micrómetro no describe toda la superficie funcional.
Si su dibujo existente solo dice "dimensiones antes del enchapado", verifique cada característica de acoplamiento antes de realizar el pedido. El requisito final que falta puede convertirse en una costosa disputa de aceptación.
3. Distinguir el espesor del recubrimiento del cambio de diámetro
En un depósito ideal y uniforme sobre un cilindro exterior, el aumento del diámetro equivale al doble del espesor radial.
Consideremos un ejemplo deliberadamente simplificado. Un cilindro de 20,000 mm recibe una capa depositada uniforme de 0,010 mm en todos sus lados. Sin remoción de sustrato ni acabado posterior, su diámetro teórico pasa a ser de 20,020 mm.
Estos números explican únicamente la geometría. No son una recomendación de recubrimiento ni una tolerancia de fabricación prometida.
Los procesos reales requieren una evaluación más completa. La preparación puede eliminar el sustrato. El espesor local puede variar. Los bordes, huecos y accesos pueden afectar el resultado. El pulido o esmerilado posterior puede eliminar el material depositado.
Para un orificio interno con revestimiento uniforme, el material depositado reduce la apertura. Las roscas y perfiles complejos requieren su propio análisis. No transfiera la ecuación del cilindro simple directamente a un margen de rosca.
Solicite al proveedor que evalúe el presupuesto de tolerancia combinado. Incluya variación de mecanizado, variación de tratamiento y cualquier variación de acabado. Un valor de compensación nominal por sí solo no puede demostrar que todo el lote cumplirá con sus límites finales.
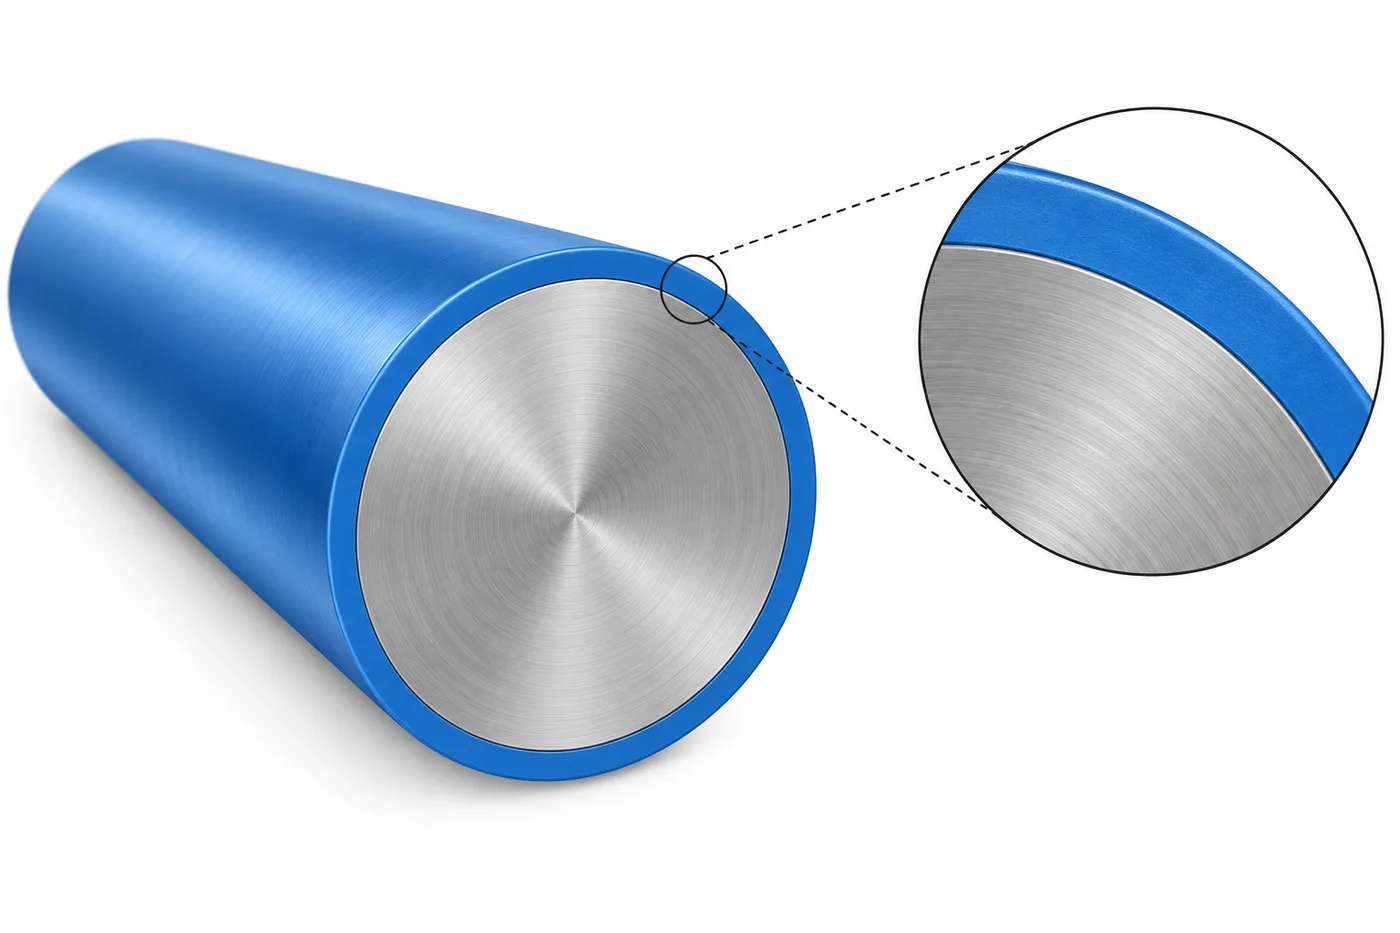
Ilustración técnica. La capa exterior está exagerada para mayor visibilidad; no es una especificación de espesor ni un dibujo a escala.
4. Identificar áreas recubiertas y enmascaradas
Defina regiones de tratamiento y límites de enmascaramiento en un dibujo controlado o especificación de soporte.
"Revestimiento excepto superficies de apoyo" puede ser ambiguo en un eje escalonado. Muestre qué diámetros, hombros, roscas, orificios y caras extremas están incluidos. Identificar las superficies que deben permanecer libres de residuos del tratamiento.
Especifique la región de transición permitida donde el revestimiento se encuentra con una superficie enmascarada. Un límite directamente en un borde de contacto crítico puede necesitar una revisión particular. No asuma que una transición infinitamente pronunciada sea práctica.
También identifique ubicaciones de contacto eléctrico o sujeción en bastidor aceptables donde el proceso seleccionado los requiera. Mantenga dichos lugares alejados de superficies funcionales críticas a menos que se apruebe explícitamente.
| Región del eje | Decisión de definir | Preocupación por la aceptación |
|---|---|---|
| Muñón del rodamiento | Recubierto, enmascarado o acabado posteriormente | Ajuste final y geometría de la superficie. |
| Pista de sellado | Tratamiento compatible con el sistema de sellado. | Textura, defectos y superficie de rodadura. |
| Rosca | Requisito de rosca de condición final | Acoplamiento funcional y control con calibres |
| Zona cilíndrica expuesta | Sistema de recubrimiento requerido y cobertura. | Protección y defectos locales. |
| Cara final o agujero | Límite de tratamiento y enmascaramiento. | Contacto de montaje y limpieza. |
Esta tabla es una lista de verificación de discusión, no un plan de tratamiento universal. Su autoridad de diseño debe aprobar las regiones reales.
5. Revise los ajustes de rodamientos y los muñones de sello por separado
Evalúe los asientos de los cojinetes y las superficies de rodadura del sello como diferentes interfaces con diferentes necesidades de aceptación.
Para un asiento de rodamiento, conecte el tamaño final con el ajuste especificado. Revise la geometría relevante, el contacto del hombro y la condición de la superficie. Confirme si la variación del recubrimiento podría consumir la tolerancia disponible.
En una pista de sellado, el diámetro por sí solo no basta. La textura, las marcas helicoidales de mecanizado, los defectos y la compatibilidad del recubrimiento pueden afectar la interfaz. Revise los requisitos del fabricante del sello para su montaje.
No asuma que una superficie más dura siempre mejora el sellado. Asimismo, no retirar revestimiento de una pista sin considerar el requerimiento de protección que lo motivó.
Si sólo la zona cilíndrica necesita protección, puede que valga la pena evaluar el enmascaramiento selectivo. Sin embargo, añade trabajo de control de límites y puede dejar regiones expuestas que necesiten otra estrategia de protección.
Consulte las especificaciones de asientos de rodamientos y las pistas de sellado del eje para completar el plano. Ninguna guía sustituye los requisitos específicos de su montaje.
6. Especificar las roscas en su condición final
Defina el estándar de rosca, el ajuste y la condición de aceptación después de todos los pasos de tratamiento y acabado aplicables.
Un recubrimiento puede modificar la geometría de la rosca y su acoplamiento funcional. Una rosca que supera el control con calibre antes del tratamiento puede fallar después. Defina la verificación final necesaria, sin depender del informe previo al tratamiento.
Decida si las roscas deben recubrirse o enmascararse. Revise las consecuencias para la protección contra la corrosión, el hardware de acoplamiento y la instalación. El enmascaramiento es una decisión de diseño, no una solución automática.
No indique al proveedor que repase una rosca tratada con macho o terraja sin aprobación. Esa operación puede eliminar protección o modificar el estado previsto de la rosca.
Si se necesita una compensación dimensional previa, acuerde un requisito controlado con el ingeniero y el responsable del tratamiento. Evite restar un diámetro arbitrario basándose solo en el espesor nominal.
La guía de especificación de roscas del eje explica la información general necesaria. Añada los requisitos específicos del tratamiento.
7. Acordar la secuencia de fabricación
Revise el mecanizado, el tratamiento, cualquier acabado posterior al tratamiento y la inspección final como una ruta conectada.
Una revisión práctica comienza con el material y la condición del tratamiento térmico. Luego considera la preparación, el enmascaramiento, el tratamiento, las operaciones posteriores requeridas y la verificación. La secuencia depende del sistema seleccionado y del dibujo.
No asuma que cada revestimiento se puede esmerilar o pulir después. El acabado puede cambiar el espesor restante, la cobertura local o el rendimiento funcional. Si es necesario un acabado, defina el requisito de recubrimiento final así como la dimensión final.
Las temperaturas de procesamiento también merecen una revisión cuando las propiedades del sustrato son importantes. Para aceros susceptibles de alta resistencia, los procesos de preparación y enchapado aplicables pueden requerir controles de fragilización por hidrógeno. Haga que el especialista responsable identifique las especificaciones y pruebas relevantes. No inventes una procedimiento universal de deshidrogenación térmica.
Para el níquel-fósforo químico, la norma ASTM B733 distingue las clasificaciones de composición, condición de servicio y postratamiento. Nombrar el estándar por sí solo no selecciona todos los requisitos necesarios. Utilice la edición y designación aplicables para su pedido. Descripción general de ASTM B733
Resolver cambios de ruta antes de la producción, particularmente cuando otra organización realiza el tratamiento.
8. Definir la medición y aceptación del espesor
Especifique dónde se evalúa el espesor, qué método se aplica y qué evidencia acompaña al lote.
Un valor de espesor sin puntos de medición deja un espacio. Identifique superficies importantes y regiones difíciles que sean importantes para funcionar. Indique si el requisito es un mínimo, un rango u otro criterio definido.
Seleccione métodos de medición apropiados para el sustrato, el recubrimiento y la geometría. El acceso, la curvatura y la calibración de la sonda pueden ser importantes. Algunos métodos son destructivos, así que acuerde muestras o piezas de prueba de antemano.
Si se utilizan cupones testigo, defina su función. El resultado de un cupón no establece automáticamente el espesor en cada ubicación del eje.
Mantenga las comprobaciones de revestimiento separadas de las comprobaciones dimensionales. Un informe de espesor aceptable no demuestra un ajuste del rodamiento. Un diámetro aceptable no demuestra adherencia ni rendimiento contra la corrosión.
Solicitar registros que identifiquen el número de pieza, revisión de plano, lote, especificación de tratamiento y resultados acordados. Agregue criterios de defectos visuales cuando sea relevante. Evite un lenguaje de aceptación vago como "buen acabado".
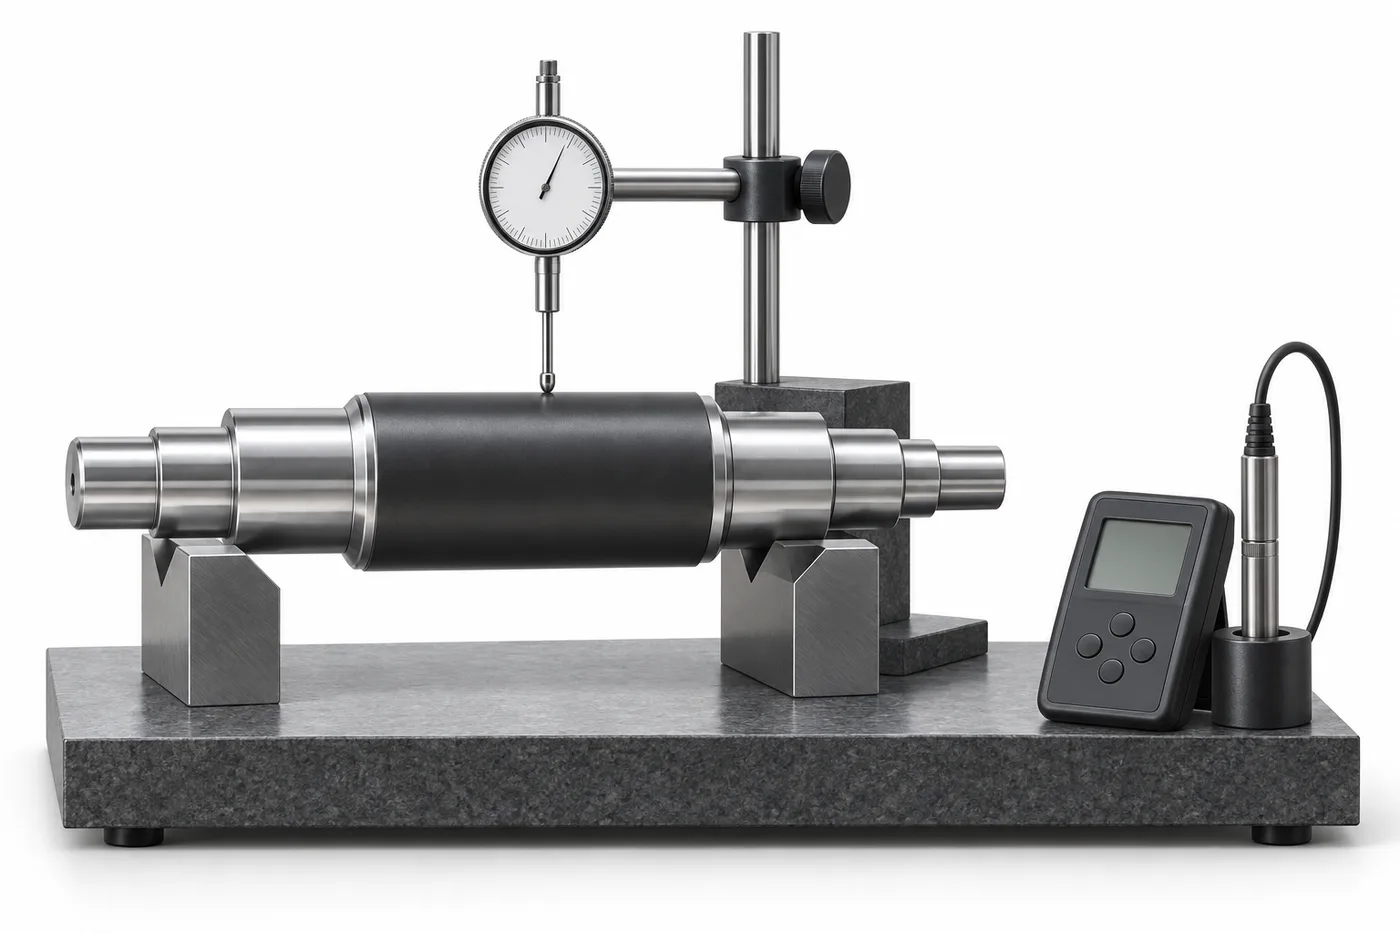
Ilustración técnica, no una configuración de inspección prescrita. Los equipos y métodos de medición deben adaptarse al recubrimiento, la geometría y los requisitos reales.
9. Separe las pruebas de corrosión de las afirmaciones sobre la vida útil
Utilice pruebas de corrosión según criterios de aceptación definidos, no como una conversión directa en años de servicio.
ASTM B117 describe un entorno de prueba controlado de niebla salina. Su guía pública advierte contra la predicción del desempeño del medio ambiente natural a partir de resultados independientes de niebla salina. Guía ASTM B117
Si se requieren pruebas, identifique el método, la duración de la exposición, la preparación de la muestra y los criterios de falla. Defina cómo se manejan las regiones enmascaradas, los bordes o los daños intencionales, cuando corresponda.
Distinguir productos de corrosión blanca, corrosión del metal base y otras observaciones relevantes para el sistema seleccionado. Los criterios apropiados dependen de ese sistema. Una simple declaración de “las horas pasadas” puede ocultar diferentes interpretaciones.
Evalúe por separado el entorno real de funcionamiento. Los productos químicos, la temperatura, la lubricación, el desgaste y el mantenimiento pueden afectar el rendimiento. Los resultados de laboratorio apoyan la cualificación, pero no sustituyen la evaluación de la aplicación.
La protección temporal durante el transporte es un tema distinto. Un aceite protector o conservante eliminable no equivale automáticamente a un recubrimiento permanente en servicio. Consulte la guía de embalaje de ejes para proteger los envíos.
10. Cambios de control y costo total de procesamiento
Evalúe el costo del recubrimiento a través de la ruta de fabricación aceptada completa, no solo el costo del tratamiento.
El enmascaramiento selectivo, los límites estrictos de espesor, el acabado posterior al tratamiento y las pruebas adicionales pueden cambiar el trabajo involucrado. Los lotes pequeños también pueden conllevar costos mínimos de instalación y procesamiento. Solicite una cotización basada en dibujos en lugar de un precio genérico.
Compruebe dónde una alternativa podría simplificar el diseño. Un sustrato diferente o un conjunto protegido puede merecer comparación. No agregue un recubrimiento simplemente porque otro eje lo use.
Si un elaborador propone un tratamiento sustituto, revise más que el color. La composición, el espesor, el postratamiento y el rendimiento de la interfaz pueden diferir. Obtenga aprobación antes de utilizar la alternativa.
Vincule el tratamiento aprobado con la revisión del plano y el pedido. Una nota de acabado modificada puede afectar material ya tratado. Use la lista de control de revisiones para gestionar la transición.
11. Prepare una solicitud de cotización completa para ejes revestidos
Enviar información suficiente para evaluar en conjunto el eje terminado, su ruta de tratamiento y sus requisitos de aceptación.
- Plano liberado, revisión y modelo correspondiente cuando sea necesario.
- Grado del sustrato y condición del tratamiento térmico.
- Especificación del recubrimiento, edición aplicable y designación requerida.
- Regiones recubiertas, regiones enmascaradas y límites de transición.
- Dimensiones finales, geometría y requisitos de superficie funcional.
- Requisitos de espesor y lugares de medición.
- Pruebas, muestreos y documentación necesarios.
- Cantidad, demanda anual y expectativas de entrega.
- Entorno operativo y componentes de acoplamiento cuando sea relevante.
- Requisitos de embalaje, limpieza y protección temporal.
Utilice la lista de verificación de solicitudes de cotización para ejes de precisión para completar la información comercial. Resuelva contradicciones antes de aprobar la producción. La falta de detalles puede hacer que presupuestos aparentemente comparables cubran trabajos diferentes.
Preguntas frecuentes
Aclare estas decisiones sobre recubrimiento antes de realizar su pedido.
¿Deben estar siempre enmascarados los muñones de los rodamientos?
No. Decida a partir de la interfaz del rodamiento, las necesidades de protección y la ruta de procesamiento validada. Especifique explícitamente la condición final y los requisitos de aceptación.
¿El óxido negro significa una fuerte protección contra la corrosión?
No sólo por la apariencia. Evaluar el sistema de tratamiento especificado, cualquier protección suplementaria y exposición operativa. No infiera el rendimiento del servicio a partir del color.
¿Se puede agregar el espesor del recubrimiento directamente al diámetro del eje?
No es una regla universal. En un depósito exterior ideal y uniforme, el incremento del diámetro equivale al doble del espesor radial. El proceso real requiere una evaluación adicional.
¿Puede el rectificado corregir todos los diámetros recubiertos?
No. El rectificado debe adaptarse al recubrimiento y a la ruta aprobada. El espesor restante, la cobertura y los requisitos funcionales aún necesitan verificación posterior.
¿Es suficiente una inspección de la rosca antes del recubrimiento?
No cuando el requisito entregado se aplica después del tratamiento. Definir la verificación final adecuada, incluida la medición funcional cuando se especifique.
¿Un cupón demuestra espesor en todas partes?
No. Defina cómo se relaciona la evidencia del cupón con la pieza real. Es posible que las regiones complejas necesiten verificación adicional.
¿Las horas de niebla salina predicen los años al aire libre?
No se aplica ninguna conversión universal directa. Especifique los criterios de prueba y aceptación y luego evalúe el entorno de servicio real por separado.
¿Qué debo enviar para una cotización de eje recubierto?
Envíe el dibujo, material, designación del recubrimiento, mapa de la región, requisitos finales y cantidad. Incluya pruebas y detalles ambientales cuando sea relevante.
Discuta los requisitos de recubrimiento de su eje con TOPSHAFT
TOPSHAFT puede revisar su consulta sobre ejes a medida según el plano y los requisitos aportados. La disponibilidad del recubrimiento y los compromisos de aceptación requieren confirmación por proyecto. Solicite una revisión del plano con material, especificación de tratamiento, cantidad y requisitos finales antes de pedir.