Spezifikationen für die Wellenbeschichtung: Dicke, Maskierung und endgültige Passung – eine OEM-Checkliste
Spezifikationen für die Wellenbeschichtung müssen mehr als nur einen Oberflächennamen definieren. Sie benötigen das Beschichtungssystem, behandelte Flächen, Endmaße und Abnahmenachweise. Andernfalls kann es sein, dass eine korrosionsbeständige Welle mit einer unbrauchbaren Lagerpassung oder einem unbrauchbaren Gewinde geliefert wird. Diese Checkliste verbindet Beschichtungsentscheidungen mit Ihrer fertigen Baugruppe.
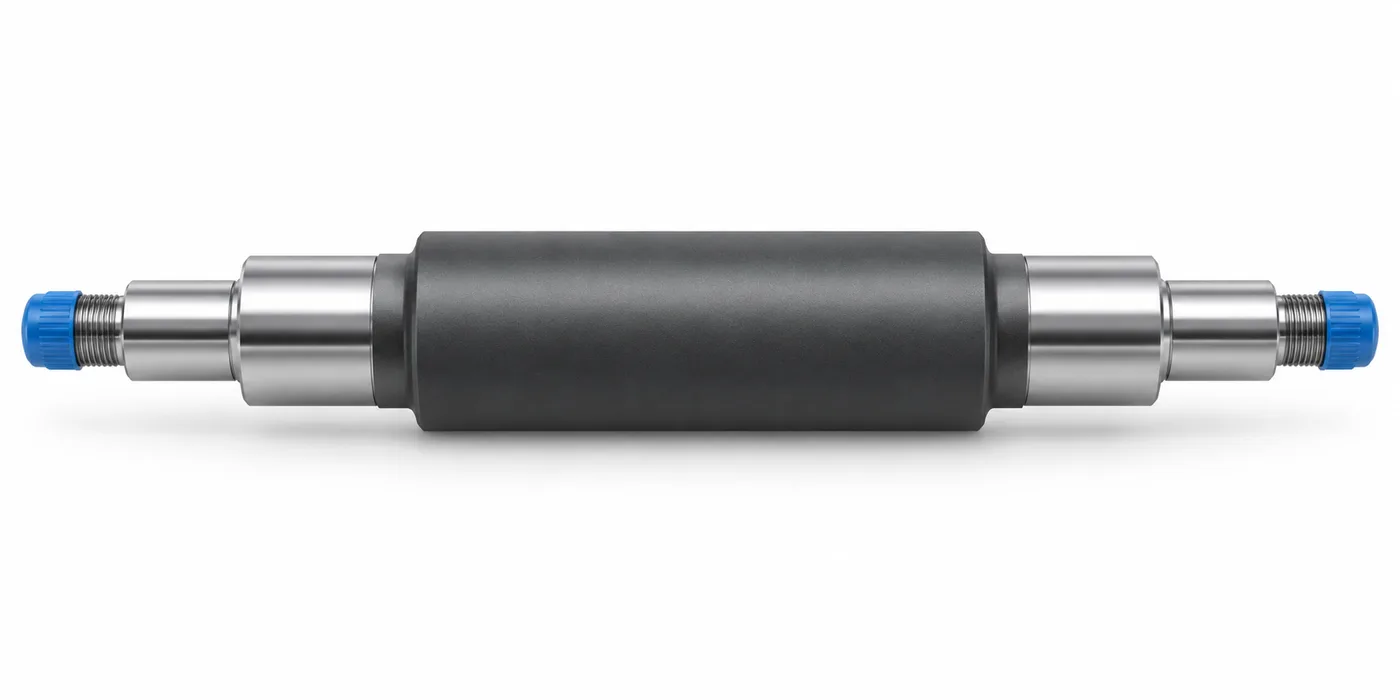
Technische Illustration, kein tatsächliches TOPSHAFT-Produktionsfoto. Kontrastierende Farben kennzeichnen Beispielbereiche, nicht eine bestimmte Beschichtungschemie.
1. Geben Sie die Funktion an, bevor Sie eine Beschichtung auswählen
Wählen Sie die Behandlung entsprechend der erforderlichen Funktion und Betriebsumgebung aus, nicht aufgrund ihres Aussehens.
Beginnen Sie mit dem Problem, das Sie verhindern möchten. Ist die Welle Feuchtigkeit, Reinigungschemikalien, Schleifkontakt oder Lagerung im Freien ausgesetzt? Ist Korrosionsschutz während des Transports, während des gesamten Betriebs oder bei beidem erforderlich? Das sind unterschiedliche Anforderungen.
Beschreiben Sie gegebenenfalls die passende Komponente, das Schmiermittel, den Temperaturbereich und die Reinigungsmethode. Schließen Sie Einschränkungen bezüglich Kontamination oder elektrischem Kontakt ein. Eine Beschichtung, die für einen freiliegenden Wellenkörper geeignet ist, passt möglicherweise nicht für einen Lagerzapfen.
Gehen Sie nicht davon aus, dass eine dunkle Oberfläche eine starke Korrosionsbeständigkeit beweist. SKF beschreibt, dass Schwarzoxid auf Lagerkomponenten einen leichten Korrosionsschutz bietet. Dies stellt keine Eignung für Ihre Betriebsumgebung Ihrer Welle dar. SKF-Beschichtungsleitfaden
Trennen Sie außerdem abgeschiedene Beschichtungen von Konversionsbehandlungen und Diffusionsbehandlungen. Ihre Dimensionseffekte und Prozessanforderungen sind unterschiedlich. Tragen Sie nicht für jede Oberflächenbehandlung eine universelle Dickenzugabe auf.
Die Materialwahl bleibt wichtig. Beachten Sie die Werkstoffauswahl für Wellen, bevor Sie eine Beschichtung als Ersatz für einen geeigneten Grundwerkstoff betrachten.
2. Definieren Sie die endgültigen gelieferten Abmessungen
Geben Sie an, ob jedes kontrollierte Maß vor der Behandlung oder im endgültigen Lieferzustand gilt.
Bei Montageschnittstellen benötigen Sie in der Regel eine Abnahme gegen den fertigen Zustand. Machen Sie diese Anforderung deutlich. Überlassen Sie Einkaufs-, Bearbeitungs- und Beschichtungslieferanten nicht die gleiche Interpretation.
Identifizieren Sie beispielsweise den Durchmesser des Lagerzapfens als Endzustandsanforderung. Anschließend legen Sie fest, ob der Lagerzapfen anschließend beschichtet, maskiert oder veredelt wird. Der Lieferant kann den Herstellungsweg anhand dieser Kombination bewerten.
Halten Sie die endgültigen Anforderungen von den Zwischenfertigungsmaßen getrennt. Ein Vorbeschichtungsdurchmesser ist eine Prozesseingabe und nicht automatisch das Akzeptanzmaß für Ihre Baugruppe.
Berücksichtigen Sie geometrische und oberflächenbezogene Anforderungen dort, wo sie wichtig sind. Eine Welle kann einen durchschnittlichen Durchmesser erreichen und gleichzeitig eine inakzeptable lokale Anhäufung oder Geometrie aufweisen. Ein einzelner Mikrometerwert beschreibt nicht die gesamte Funktionsoberfläche.
Wenn in Ihrer vorhandenen Zeichnung nur „Abmessungen vor der Beschichtung“ steht, überprüfen Sie vor der Bestellung alle Passmerkmale. Die fehlende Abschlussvoraussetzung kann zu einem teuren Abnahmestreit werden.
3. Unterscheiden Sie die Schichtdicke von der Durchmesseränderung
Bei einer ideal gleichmäßigen Abscheidung auf einem Außenzylinder nimmt der Durchmesser um das Doppelte der radialen Schichtdicke zu.
Betrachten Sie ein bewusst vereinfachtes Beispiel. Ein 20,000-mm-Zylinder erhält auf allen Seiten eine gleichmäßige 0,010-mm-Auftragsschicht. Ohne Entfernung des Substrats oder spätere Nachbearbeitung beträgt sein theoretischer Durchmesser 20,020 mm.
Diese Zahlen erklären nur die Geometrie. Sie stellen keine Beschichtungsempfehlung oder versprochene Fertigungstoleranz dar.
Reale Prozesse erfordern eine umfassendere Bewertung. Durch die Vorbereitung kann das Substrat entfernt werden. Die lokale Dicke kann variieren. Kanten, Aussparungen und Zugänge können das Ergebnis beeinflussen. Durch anschließendes Polieren oder Schleifen kann sich abgelagertes Material entfernen.
Bei einer gleichmäßig beschichteten Innenbohrung verkleinert abgelagertes Material die Öffnung. Gewinde und komplexe Profile erfordern eine eigene Analyse. Übertragen Sie die einfache Zylindergleichung nicht direkt auf eine Gewindezugabe.
Bitten Sie den Lieferanten, das kombinierte Toleranzbudget zu bewerten. Berücksichtigen Sie Bearbeitungsvariationen, Behandlungsvariationen und alle Endbearbeitungsvariationen. Ein nominaler Kompensationswert allein kann nicht beweisen, dass die gesamte Charge Ihre endgültigen Grenzwerte einhält.
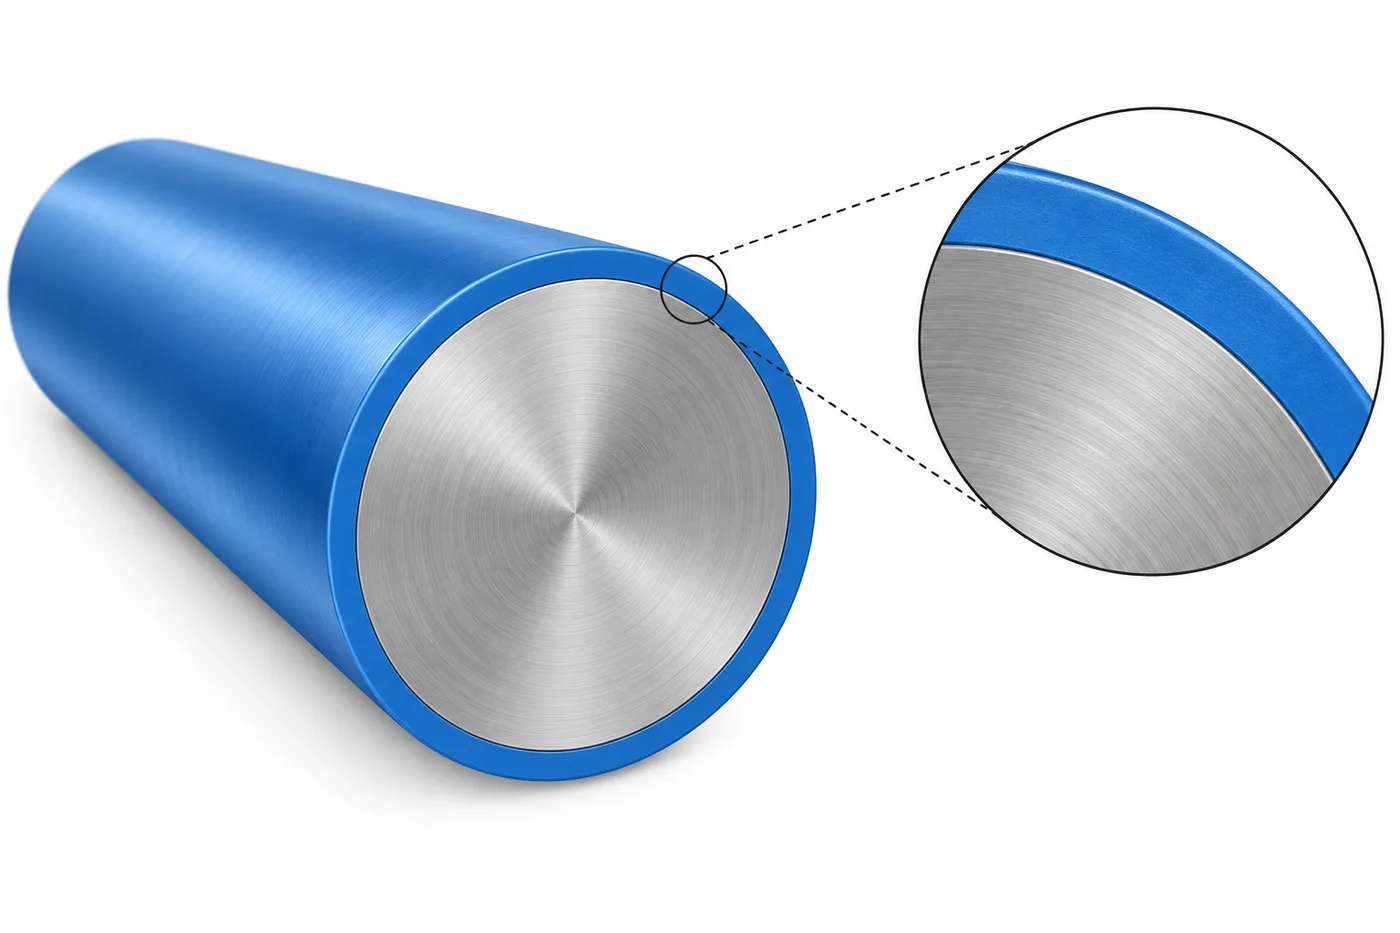
Technische Illustration. Die äußere Schicht ist zur besseren Sichtbarkeit übertrieben; Es handelt sich nicht um eine Dickenangabe oder eine maßstabsgetreue Zeichnung.
4. Identifizieren Sie beschichtete und maskierte Bereiche
Definieren Sie Behandlungsbereiche und Maskierungsgrenzen in einer kontrollierten Zeichnung oder unterstützenden Spezifikation.
„Beschichtung außer Lagerflächen“ kann bei einer abgestuften Welle mehrdeutig sein. Zeigen Sie, welche Durchmesser, Absätze, Gewinde, Bohrungen und Stirnflächen enthalten sind. Identifizieren Sie alle Oberflächen, die frei von Behandlungsrückständen bleiben müssen.
Geben Sie den zulässigen Übergangsbereich an, an dem die Beschichtung auf eine maskierte Oberfläche trifft. Eine Grenze direkt an einer kritischen Kontaktkante muss möglicherweise besonders überprüft werden. Gehen Sie nicht davon aus, dass ein unendlich scharfer Übergang praktisch ist.
Identifizieren Sie auch akzeptable Kontakt- oder Gestellbefestigungsstellen, an denen der ausgewählte Prozess dies erfordert. Halten Sie solche Orte von kritischen Funktionsflächen fern, es sei denn, dies ist ausdrücklich genehmigt.
| Wellenbereich | Entscheidung zur Definition | Akzeptanzbedenken |
|---|---|---|
| Lagerzapfen | Beschichtet, abgeklebt oder nachträglich veredelt | Endgültige Passform und Oberflächengeometrie |
| Dichtlauffläche | Mit dem Dichtungssystem kompatible Behandlung | Beschaffenheit, Mängel und Lauffläche |
| Gewinde | Gewindeanforderung im Endzustand | Funktionseingriff und Lehrenprüfung |
| Freiliegender Wellenkörper | Erforderliches Beschichtungssystem und Abdeckung | Schutz und lokale Mängel |
| Stirnfläche oder Bohrung | Behandlungs- und Maskierungsgrenze | Montagekontakt und Sauberkeit |
Bei dieser Tabelle handelt es sich um eine Diskussionscheckliste, nicht um einen universellen Behandlungsplan. Ihre Designbehörde sollte die tatsächlichen Regionen genehmigen.
5. Überprüfen Sie die Lagerpassungen und Dichtungszapfen separat
Bewerten Sie Lagersitze und Dichtungslaufflächen als unterschiedliche Schnittstellen mit unterschiedlichen Akzeptanzanforderungen.
Für einen Lagersitz Endmaß mit vorgegebener Passung verbinden. Überprüfen Sie die relevante Geometrie, den Schulterkontakt und den Oberflächenzustand. Bestätigen Sie, ob Beschichtungsschwankungen die verfügbare Toleranz aufzehren könnten.
Bei einer Dichtlauffläche reicht der Durchmesser allein nicht aus. Oberflächentextur, drallförmige Bearbeitungsspuren, Fehler und Beschichtungsverträglichkeit können die Schnittstelle beeinflussen. Beachten Sie die Anforderungen des Dichtungsherstellers für Ihre Anordnung.
Gehen Sie nicht davon aus, dass eine härtere Oberfläche immer die Abdichtung verbessert. Entfernen Sie die Beschichtung einem Lagerzapfen auch nicht, ohne die Schutzanforderung zu berücksichtigen, die dazu geführt hat.
Wenn nur der Wellenkörper geschützt werden muss, kann eine selektive Maskierung eine Prüfung wert sein. Es verursacht jedoch zusätzlichen Grenzkontrollaufwand und kann dazu führen, dass exponierte Regionen eine andere Schutzstrategie benötigen.
Nutzen Sie die Hinweise zu Lagerzapfenspezifikationen und Dichtlaufflächen für Ihre Zeichnung. Sie ersetzen nicht die Anforderungen Ihrer konkreten Baugruppe.
6. Geben Sie Gewinde in ihrem Endzustand an
Definieren Sie den Gewindestandard, die Passung und die Abnahmebedingung nach allen anwendbaren Bearbeitungs- und Endbearbeitungsschritten.
Eine Beschichtung kann Gewindegeometrie und Funktionseingriff verändern. Ein Gewinde, das vor der Behandlung die Lehrenprüfung besteht, kann danach außerhalb der Vorgaben liegen. Definieren Sie die Endprüfung statt sich auf den Prüfbericht vor der Behandlung zu verlassen.
Entscheiden Sie, ob Gewinde beschichtet oder maskiert werden sollen. Überprüfen Sie die Konsequenzen für Korrosionsschutz, passende Hardware und Installation. Maskierung ist eine Entwurfsentscheidung und keine automatische Lösung.
Weisen Sie den Lieferanten nicht an, ein behandeltes Gewinde ohne Freigabe nachzuschneiden. Dabei kann Schutzmaterial entfernt oder der vorgesehene Gewindezustand verändert werden.
Wenn eine Maßkompensation notwendig ist, vereinbaren Sie eine kontrollierte Vorgabe mit dem verantwortlichen Ingenieur und Beschichter. Vermeiden Sie eine willkürliche Durchmesserkorrektur allein auf Basis der nominalen Schichtdicke.
Der Leitfaden für Wellengewinde erläutert die allgemeinen Gewindeangaben. Ergänzen Sie diese um die behandlungsspezifischen Anforderungen.
7. Vereinbaren Sie die Fertigungsreihenfolge
Überprüfen Sie die Bearbeitung, Behandlung, eventuelle Nachbearbeitung und Endkontrolle in einem zusammenhängenden Prozess.
Eine praktische Überprüfung beginnt mit dem Material- und Wärmebehandlungszustand. Anschließend werden Vorbereitung, Maskierung, Behandlung, erforderliche Folgeoperationen und Überprüfung berücksichtigt. Die Reihenfolge hängt vom gewählten System und der Zeichnung ab.
Gehen Sie nicht davon aus, dass jede Beschichtung anschließend geschliffen oder poliert werden kann. Die Endbearbeitung kann die verbleibende Dicke, die lokale Abdeckung oder die Funktionsleistung verändern. Wenn eine Nachbearbeitung erforderlich ist, definieren Sie den endgültigen Beschichtungsbedarf sowie das Endmaß.
Auch die Verarbeitungstemperaturen verdienen eine Überprüfung, wenn es auf die Substrateigenschaften ankommt. Bei anfälligen hochfesten Stählen erfordern die entsprechenden Vorbereitungs- und Beschichtungsverfahren möglicherweise Kontrollen zur Wasserstoffversprödung. Lassen Sie die entsprechenden Spezifikationen und Nachweise von der verantwortlichen Fachkraft ermitteln. Erfinden Sie kein universelles Verfahren zur Wasserstoffentsprödung.
Für stromloses Nickel-Phosphor unterscheidet ASTM B733 die Zusammensetzung, den Betriebszustand und die Nachbehandlungsklassifizierungen. Allein durch die Benennung des Standards werden nicht alle notwendigen Anforderungen selektiert. Verwenden Sie für Ihre Bestellung die jeweils gültige Ausgabe und Bezeichnung. ASTM B733-Übersicht
Beheben Sie Routenänderungen vor der Produktion, insbesondere wenn die Behandlung von einem anderen Unternehmen durchgeführt wird.
8. Definieren Sie die Dickenmessung und -abnahme
Geben Sie an, wo die Dicke beurteilt wird, welche Methode angewendet wird und welche Nachweise der Charge beiliegen.
Ein Dickenwert ohne Messorte hinterlässt eine Lücke. Identifizieren Sie wichtige Oberflächen und alle schwierigen Bereiche, die für die Funktion wichtig sind. Geben Sie an, ob es sich bei der Anforderung um ein Minimum, einen Bereich oder ein anderes definiertes Kriterium handelt.
Wählen Sie je nach Untergrund, Beschichtung und Geometrie geeignete Messmethoden aus. Sondenzugang, Krümmung und Kalibrierung können von Bedeutung sein. Einige Methoden sind destruktiv. Vereinbaren Sie daher vorher Muster oder Teststücke.
Wenn Begleitproben verwendet werden, definieren Sie deren Rolle. Ein Ergebnis einer Begleitprobe ermittelt nicht automatisch die Dicke an jeder Stelle der Welle.
Führen Sie Beschichtungsprüfungen getrennt von Maßprüfungen durch. Ein akzeptabler Dickenbericht beweist nicht, dass das Lager passt. Ein akzeptabler Durchmesser ist kein Beweis für die Haftung oder Korrosionsleistung.
Fordern Sie Aufzeichnungen an, die die Teilenummer, die Zeichnungsrevision, das Los, die Behandlungsspezifikation und die vereinbarten Ergebnisse angeben. Fügen Sie gegebenenfalls Kriterien für visuelle Mängel hinzu. Vermeiden Sie vage Akzeptanzausdrücke wie „gute Oberfläche“.
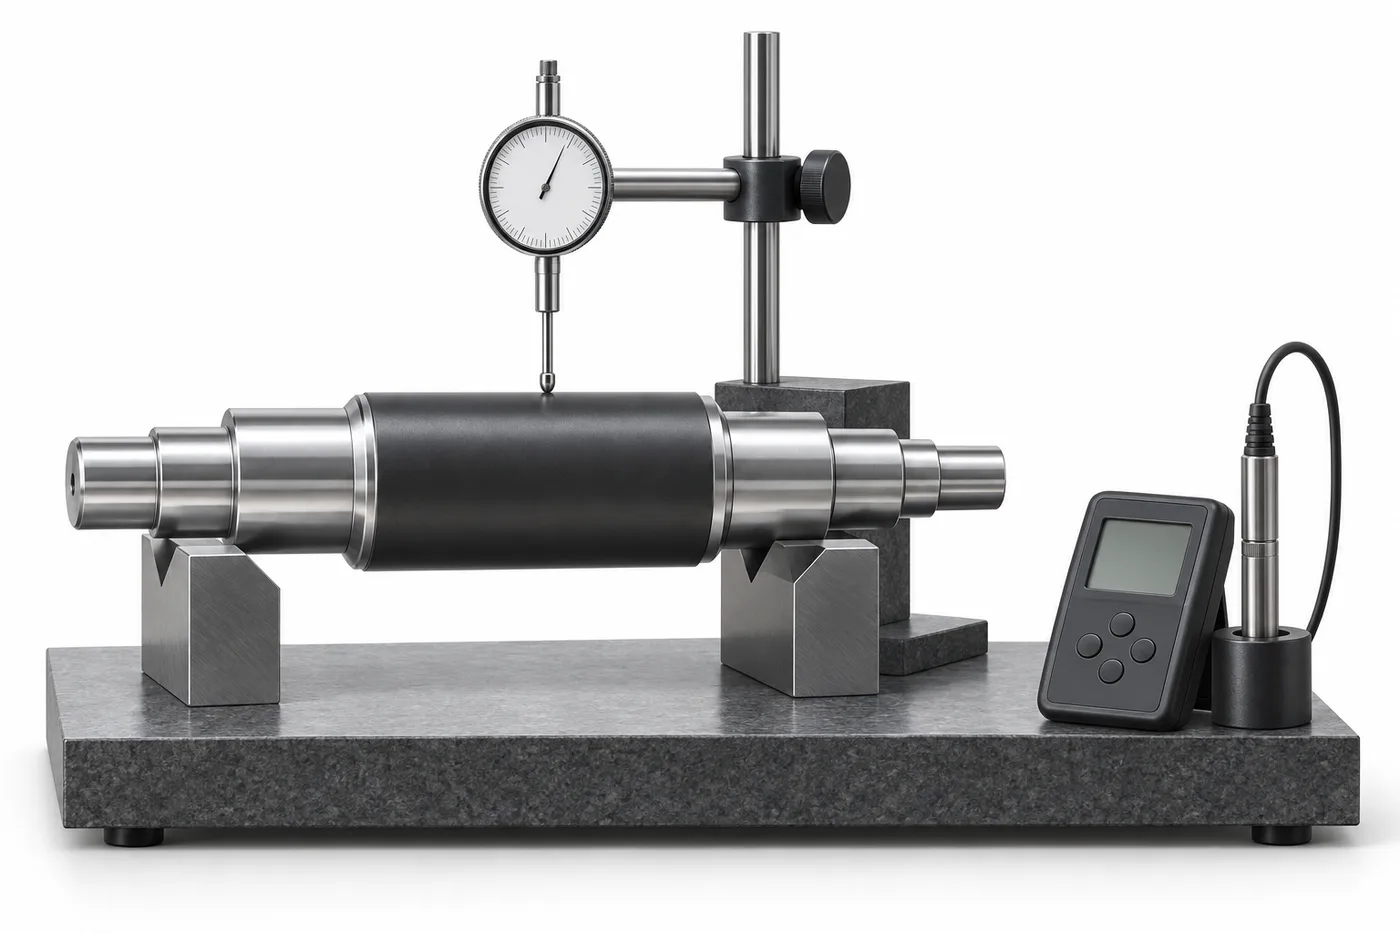
Technische Illustration, kein vorgeschriebener Inspektionsaufbau. Geräte und Messmethoden müssen zur tatsächlichen Beschichtung, Geometrie und Anforderung passen.
9. Trennen Sie Korrosionstests von Lebensdaueransprüchen
Verwenden Sie Korrosionstests anhand definierter Akzeptanzkriterien und nicht als direkte Umrechnung in Betriebsjahre.
ASTM B117 beschreibt eine kontrollierte Salznebel-Testumgebung. In seinen öffentlichen Leitlinien wird davor gewarnt, die Leistung der natürlichen Umwelt anhand isolierter Salznebelergebnisse vorherzusagen. ASTM B117-Anleitung
Wenn Tests erforderlich sind, identifizieren Sie die Methode, die Expositionsdauer, die Probenvorbereitung und die Versagenskriterien. Definieren Sie gegebenenfalls, wie mit maskierten Bereichen, Kanten oder absichtlichen Beschädigungen umgegangen wird.
Unterscheiden Sie weiße Korrosionsprodukte, Korrosion unedler Metalle und andere relevante Beobachtungen für das ausgewählte System. Die geeigneten Kriterien hängen von diesem System ab. Eine bloße Angabe der „vergangenen Stunden“ kann unterschiedliche Interpretationen verbergen.
Bewerten Sie die tatsächliche Betriebsumgebung separat. Chemikalien, Temperatur, Schmierung, Verschleiß und Wartung können die Leistung beeinflussen. Laborergebnisse unterstützen die Qualifizierung, ersetzen aber keine Anwendungsbewertung.
Temporärer Transportschutz ist ein eigenes Thema. Schutzöl oder ein entfernbares Konservierungsmittel sind nicht automatisch eine dauerhafte Betriebsbeschichtung. Beachten Sie den Verpackungsleitfaden für Wellen zum Versandschutz.
10. Kontrolländerungen und Gesamtverarbeitungskosten
Bewerten Sie die Beschichtungskosten anhand des gesamten akzeptierten Herstellungswegs, nicht nur anhand der Behandlungsgebühr.
Selektives Maskieren, enge Dickengrenzen, Nachbearbeitung und zusätzliche Tests können den Arbeitsaufwand verändern. Bei kleinen Chargen können auch Einrichtungs- und Mindestbearbeitungskosten anfallen. Fordern Sie ein zeichnungsbasiertes Angebot statt eines allgemeinen Preises an.
Prüfen Sie, wo eine Alternative das Design vereinfachen könnte. Ein anderes Substrat oder eine andere geschützte Baugruppe könnte einen Vergleich wert sein. Fügen Sie keine Beschichtung hinzu, nur weil eine andere Welle sie verwendet.
Wenn ein Verarbeiter eine Ersatzbehandlung vorschlägt, prüfen Sie nicht nur die Farbe. Zusammensetzung, Dicke, Nachbehandlung und Schnittstellenleistung können unterschiedlich sein. Holen Sie vor Nutzung der Alternative eine Genehmigung ein.
Verknüpfen Sie die freigegebene Behandlung mit Zeichnungsrevision und Bestellung. Eine geänderte Oberflächenangabe kann bereits behandelte Teile betreffen. Nutzen Sie die Checkliste zur Revisionskontrolle für den Übergang.
11. Bereiten Sie eine vollständige Angebotsanfrage für beschichtete Wellen vor
Senden Sie genügend Informationen, um den fertigen Wellenkörper, seinen Behandlungsweg und seine Abnahmeanforderungen gemeinsam zu bewerten.
- Freigegebene Zeichnung, Revisionsstand und bei Bedarf das zugehörige Modell.
- Substratqualität und Wärmebehandlungszustand.
- Beschichtungsspezifikation, gültige Ausgabe und erforderliche Bezeichnung.
- Beschichtete Regionen, maskierte Regionen und Übergangsgrenzen.
- Endabmessungen, Geometrie und funktionelle Oberflächenanforderungen.
- Dickenanforderungen und Messorte.
- Erforderliche Prüfung, Probenahme und Dokumentation.
- Menge, Jahresbedarf und Liefererwartungen.
- Betriebsumgebung und passende Komponenten, sofern relevant.
- Anforderungen an Verpackung, Sauberkeit und vorübergehenden Schutz.
Nutzen Sie die Anfragecheckliste für Präzisionswellen für die kaufmännischen Angaben. Klären Sie widersprüchliche Anforderungen vor der Produktionsfreigabe. Fehlende Behandlungsdetails können dazu führen, dass scheinbar vergleichbare Angebote unterschiedliche Arbeiten umfassen.
Häufig gestellte Fragen
Klären Sie diese Beschichtungsentscheidungen vor der Auftragserteilung.
Sollten Lagerzapfen immer maskiert sein?
Nein. Entscheiden Sie sich für die Lagerschnittstelle, den Schutzbedarf und den validierten Verarbeitungsweg. Geben Sie den Endzustand und die Abnahmeanforderungen explizit an.
Bedeutet Schwarzoxid einen starken Korrosionsschutz?
Nicht nur wegen des Aussehens. Bewerten Sie das angegebene Behandlungssystem, alle zusätzlichen Schutzmaßnahmen und die Betriebsexposition. Lassen Sie sich nicht von der Farbe auf die Serviceleistung schließen.
Kann die Beschichtungsdicke direkt zum Wellendurchmesser addiert werden?
Nicht als allgemeine Regel. Bei einer ideal gleichmäßigen Außenabscheidung beträgt die Durchmesserzunahme das Doppelte der radialen Dicke. Der tatsächliche Prozess erfordert weitere Bewertung.
Kann das Schleifen jeden beschichteten Durchmesser korrigieren?
Nein. Das Schleifen muss zur Beschichtung und zur freigegebenen Route passen. Die verbleibenden Dicken-, Abdeckungs- und Funktionsanforderungen müssen anschließend noch überprüft werden.
Reicht eine Vorbeschichtungsprüfung des Gewindes aus?
Nicht, wenn der gelieferte Bedarf nach der Behandlung gilt. Definieren Sie eine geeignete Endüberprüfung, einschließlich der Funktionsmessung, sofern erforderlich.
Beweist ein Coupon die Dicke überall?
Nein. Definieren Sie, in welcher Beziehung der Nachweis einer Begleitprobe zum tatsächlichen Teil steht. Komplexe Regionen erfordern möglicherweise eine zusätzliche Überprüfung.
Sagen Salzsprühstunden Jahre im Freien voraus?
Es findet keine direkte Universalkonvertierung statt. Geben Sie die Test- und Akzeptanzkriterien an und bewerten Sie dann die reale Serviceumgebung separat.
Was soll ich für ein Angebot für beschichtete Wellen senden?
Senden Sie die Zeichnung, das Material, die Beschichtungsbezeichnung, die Regionskarte, die endgültigen Anforderungen und die Menge. Geben Sie gegebenenfalls Test- und Umgebungsdetails an.
Besprechen Sie Ihre Anforderungen an die Wellenbeschichtung mit TOPSHAFT
TOPSHAFT kann Ihre Anfrage für kundenspezifische Wellen anhand Ihrer Zeichnung und Anforderungen prüfen. Beschichtungsverfügbarkeit und Abnahmezusagen erfordern eine projektbezogene Bestätigung. Fordern Sie eine Zeichnungsprüfung an und nennen Sie Werkstoff, Behandlungsspezifikation, Menge und Endzustandsanforderungen vor der Bestellung.