Spécifications du revêtement d'arbre : épaisseur, masquage et ajustement final – Une liste de contrôle OEM
Les spécifications de revêtement d’arbre doivent définir plus qu’un nom de finition. Vous avez besoin du système de revêtement, des zones traitées, des dimensions finales et de la preuve d'acceptation. Sinon, un arbre résistant à la corrosion peut arriver avec un ajustement de roulement ou un filetage inutilisable. Cette liste de contrôle relie les décisions de revêtement à votre assemblage fini.
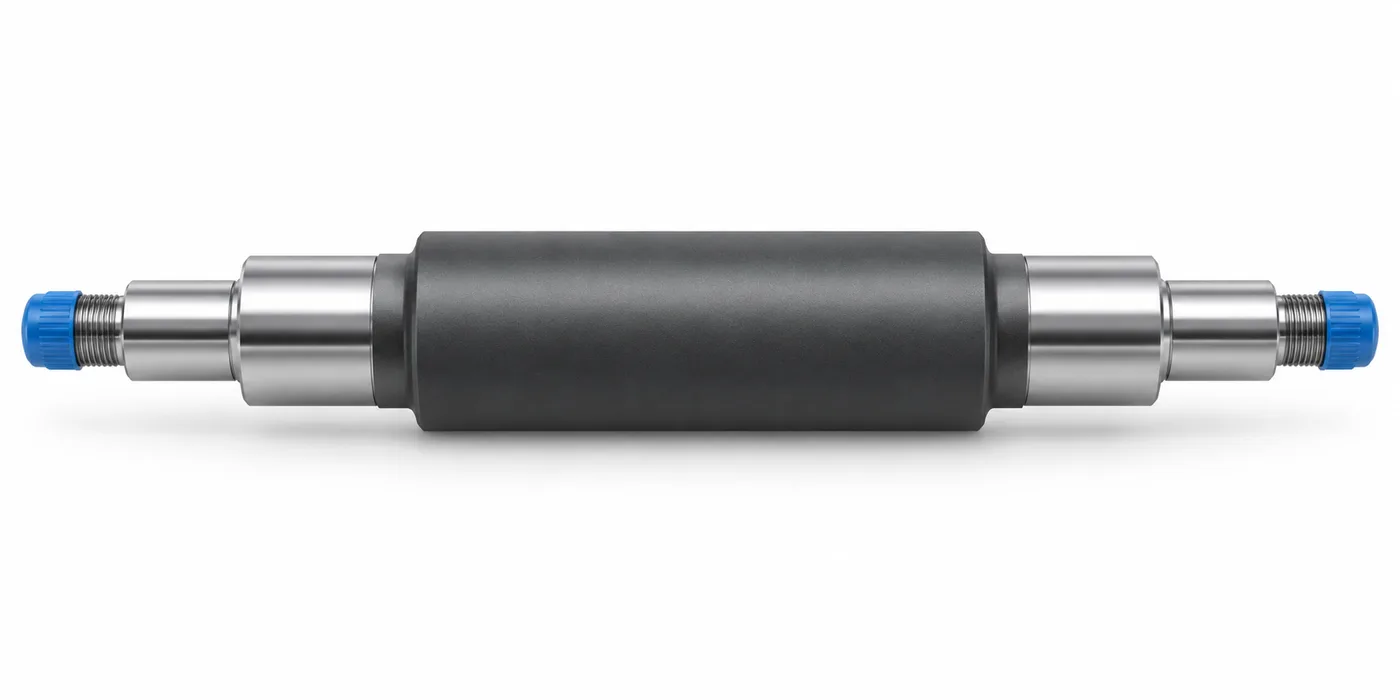
Illustration technique, pas une véritable photographie de production TOPSHAFT. Les couleurs contrastées identifient des exemples de régions, et non une chimie de revêtement spécifique.
1. Spécifiez la fonction avant de sélectionner un revêtement
Choisissez le traitement en fonction de sa fonction requise et de son environnement d'exploitation, et non de son apparence.
Commencez par le problème que vous devez éviter. L’arbre est-elle exposée à l'humidité, aux produits chimiques de nettoyage, au contact glissant ou au stockage à l'extérieur ? Une protection contre la corrosion est-elle nécessaire pendant le transport, tout au long de l'exploitation, ou les deux ? Ce sont des exigences différentes.
Décrire le composant d'accouplement, le lubrifiant, la plage de température et la méthode de nettoyage, le cas échéant. Incluez des restrictions sur la contamination ou le contact électrique. Un revêtement adapté à une partie cylindrique exposée peut ne pas convenir à un tourillon.
Évitez de supposer qu’une finition sombre prouve une forte résistance à la corrosion. SKF décrit l'oxyde noir sur les composants des roulements comme offrant une légère protection contre la corrosion. Cela n’établit pas l’adéquation à votre environnement de fonctionnement de votre arbre. Conseils en matière de revêtement SKF
Séparez également les revêtements déposés des traitements de conversion et des traitements de diffusion. Leurs effets dimensionnels et les exigences du processus diffèrent. N’appliquez pas une épaisseur universelle à chaque traitement de surface.
Le choix du matériau reste important. Consultez le guide de sélection du matériau de l’arbre avant de considérer un revêtement comme un substitut à une matière adaptée.
2. Définir les dimensions finales livrées
Indiquer si chaque dimension contrôlée s'applique avant traitement ou dans l'état final de livraison.
Pour les interfaces d’assemblage, vous avez généralement besoin d’une acceptation par rapport à l’état fini. Rendre cette exigence explicite. Ne laissez pas les fournisseurs d’achats, d’usinage et de revêtement déduire indépendamment la même interprétation.
Par exemple, identifiez le diamètre du tourillon de roulement comme exigence de condition finale. Définissez ensuite si cette portée est revêtue, masqué ou fini par la suite. Le fournisseur peut évaluer le parcours de fabrication par rapport à cette combinaison.
Séparez les exigences finales des dimensions de fabrication intermédiaires. Un diamètre de pré-revêtement est une entrée du processus, pas automatiquement la dimension d'acceptation de votre assemblage.
Incluez les exigences géométriques et de surface là où elles sont importantes. Un arbre peut atteindre un diamètre moyen tout en présentant une accumulation ou une géométrie locale inacceptable. Une seule lecture micrométrique ne décrit pas la totalité de la surface fonctionnelle.
Si votre dessin existant indique uniquement « dimensions avant placage », vérifiez chaque caractéristique de raccordement avant de commander. L'exigence finale manquante peut devenir un litige d'acceptation coûteux.
3. Distinguer l'épaisseur du revêtement du changement de diamètre
Pour un dépôt idéal et uniforme sur un cylindre extérieur, le diamètre augmente d’une valeur égale à deux fois l’épaisseur radiale.
Prenons un exemple délibérément simplifié. Un cylindre de 20,000 mm reçoit une couche déposée uniforme de 0,010 mm sur toutes ses faces. Sans enlèvement de support ni finition ultérieure, son diamètre théorique devient 20,020 mm.
Ces nombres expliquent uniquement la géométrie. Il ne s’agit pas d’une recommandation de revêtement ni d’une tolérance de fabrication promise.
Les processus réels nécessitent une évaluation plus complète. La préparation peut enlever le substrat. L'épaisseur locale peut varier. Les bords, les retraits et les accès peuvent affecter le résultat. Un polissage ou un meulage ultérieur peut éliminer le matériau déposé.
Pour un alésage interne uniformément revêtu, le matériau déposé réduit l'ouverture. Les filetages et les profils complexes nécessitent leur propre analyse. Ne transférez pas l’équation simple du cylindre directement sur une surépaisseur de filetage.
Demandez au fournisseur d’évaluer le budget de tolérance combiné. Incluez la variation d’usinage, la variation de traitement et toute variation de finition. Une valeur de compensation nominale ne peut à elle seule prouver que l’ensemble du lot respectera vos limites finales.
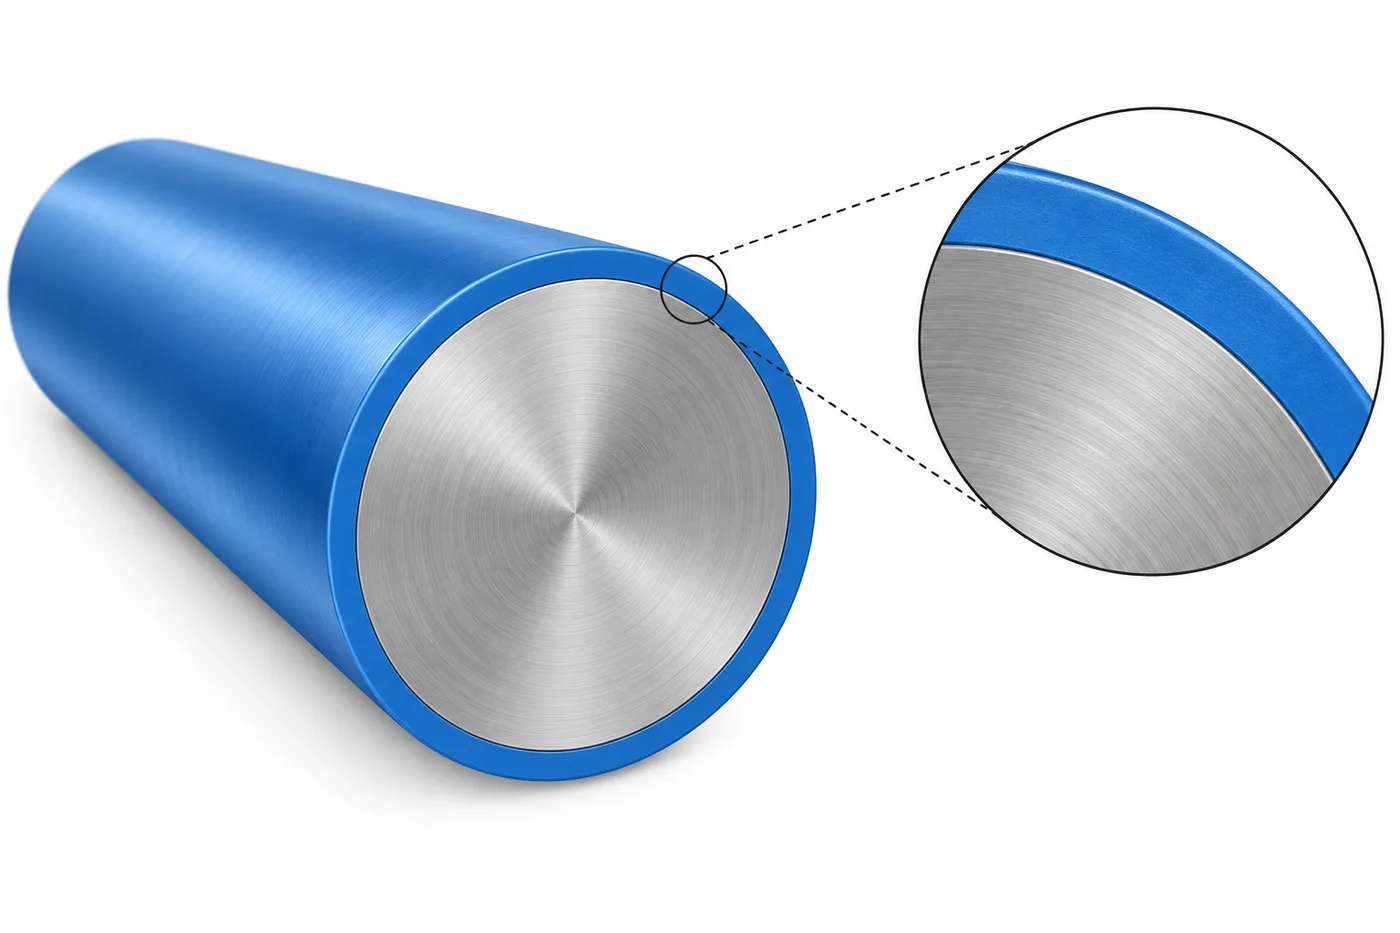
Illustration technique. La couche externe est exagérée pour la visibilité ; il ne s'agit pas d'une spécification d'épaisseur ni d'un dessin à l'échelle.
4. Identifiez les zones enduites et masquées
Définissez les zones de traitement et les limites de masquage sur un dessin contrôlé ou une spécification complémentaire.
« Revêtement sauf surfaces d'appui » peut être ambigu sur un arbre étagé. Indiquez quels diamètres, épaulements, filetages, alésages et faces d'extrémité sont inclus. Identifiez les surfaces qui doivent rester exemptes de résidus de traitement.
Spécifiez la zone de transition autorisée où le revêtement rencontre une surface masquée. Une limite située directement au niveau d'un bord de contact critique peut nécessiter un examen particulier. Ne présumez pas qu’une transition infiniment nette est pratique.
Identifiez également les emplacements de contact électrique ou de fixation sur support acceptables là où le processus sélectionné les nécessite. Gardez ces emplacements éloignés des surfaces fonctionnelles critiques, sauf autorisation explicite.
| Région de l'arbre | Décision à définir | Problème d'acceptation |
|---|---|---|
| Tourillon de roulement | Enduit, masqué ou fini par la suite | Ajustement final et géométrie de la surface |
| Portée de joint | Traitement compatible avec le système de joint | Texture, défauts et surface de roulement |
| Filetage | Exigence de filetage à l’état final | Engagement fonctionnel et contrôle par calibre |
| Partie cylindrique exposée | Système de revêtement et couverture requis | Protection et défauts locaux |
| Face d'extrémité ou alésage | Limite de traitement et de masquage | Contact de montage et propreté |
Ce tableau est une liste de contrôle de discussion et non un plan de traitement universel. Votre autorité de conception doit approuver les régions réelles.
5. Examinez séparément les ajustements de roulements et les tourillons de scellement.
Évaluez les sièges de roulement et les surfaces de roulement des joints en tant qu'interfaces différentes avec des besoins d'acceptation différents.
Pour un siège de roulement, connectez la taille finale à l'ajustement spécifié. Examinez la géométrie pertinente, le contact avec l'épaulement et l'état de la surface. Confirmez si la variation du revêtement pourrait consommer la tolérance disponible.
Pour une portée de joint, le diamètre seul ne suffit pas. La texture, les traces hélicoïdales d’usinage, les défauts et la compatibilité du revêtement peuvent affecter l’interface. Consultez les exigences du fabricant du joint pour votre montage.
Ne présumez pas qu’une surface plus dure améliore toujours l’étanchéité. De même, ne retirez pas le revêtement d’une portée sans tenir compte de l’exigence de protection qui l’a motivé.
Si seul la partie cylindrique a besoin de protection, un masquage sélectif peut être intéressant à évaluer. Cependant, cela ajoute un travail de contrôle des frontières et peut laisser des régions exposées nécessitant une autre stratégie de protection.
Consultez les guides sur les spécifications des portées de roulement et les portées de joint d’arbre pour compléter votre dessin. Aucun ne remplace les exigences propres à votre montage.
6. Spécifiez les filetages dans leur état final
Définir la norme de filetage, l'ajustement et les conditions d'acceptation après toutes les étapes de traitement et de finition applicables.
Un revêtement peut modifier la géométrie du filetage et son engagement fonctionnel. Un filetage conforme au calibre avant traitement peut ne plus l’être après. Définissez le contrôle final requis au lieu de vous fier au rapport avant traitement.
Décidez si les filetages doivent être enduits ou masqués. Examinez les conséquences pour la protection contre la corrosion, le matériel d'accouplement et l'installation. Le masquage est une décision de conception et non une solution automatique.
Ne demandez pas au fournisseur de reprendre un filetage traité au taraud ou à la filière sans approbation. Cette opération peut retirer la protection ou modifier l’état prévu du filetage.
Lorsqu'un ajustement dimensionnel préalable est nécessaire, convenez d'une exigence contrôlée avec l'ingénieur et le transformateur responsables. Évitez une soustraction arbitraire du diamètre basée uniquement sur l’épaisseur nominale du revêtement.
Le guide des filetages d’arbre présente les informations générales à préciser. Complétez-les avec les exigences propres au traitement.
7. Convenez de la séquence de fabrication
Examinez l’usinage, le traitement, toute finition post-traitement et l’inspection finale comme un seul itinéraire connecté.
Un examen pratique commence par l’état des matériaux et du traitement thermique. Il envisage ensuite la préparation, le masquage, le traitement, les opérations ultérieures nécessaires et la vérification. L'ordre dépend du système et du dessin sélectionnés.
Ne présumez pas que chaque revêtement peut être meulé ou poli par la suite. La finition peut modifier l’épaisseur restante, la couverture locale ou les performances fonctionnelles. Si une finition est nécessaire, définissez les exigences du revêtement final ainsi que la dimension finale.
Examinez aussi les températures de traitement lorsque les propriétés du substrat sont importantes. Pour certains aciers à haute résistance sensibles à la fragilisation par l’hydrogène, la préparation et le dépôt peuvent nécessiter des mesures spécifiques. Le spécialiste responsable doit définir la spécification applicable et les preuves requises. N’inventez pas une procédure universelle de dégazage thermique.
Pour le nickel-phosphore autocatalytique, la norme ASTM B733 distingue les classifications de composition, de condition de service et de post-traitement. Nommer la norme ne suffit pas à sélectionner toutes les exigences nécessaires. Utilisez l’édition et la désignation applicables pour votre commande. Aperçu de la norme ASTM B733
Résolvez les changements d’itinéraire avant la production, en particulier lorsqu’une autre organisation effectue le traitement.
8. Définir la mesure et l'acceptation de l'épaisseur
Précisez où l'épaisseur est évaluée, quelle méthode s'applique et quelles preuves accompagnent le lot.
Une valeur d'épaisseur sans emplacements de mesure laisse un espace. Identifiez les surfaces importantes et toutes les régions difficiles qui sont importantes pour fonctionner. Indiquez si l’exigence est un minimum, une fourchette ou un autre critère défini.
Sélectionnez des méthodes de mesure adaptées au substrat, au revêtement et à la géométrie. L’accès, la courbure et l’étalonnage de la sonde peuvent avoir de l’importance. Certaines méthodes sont destructrices, alors accordez-vous au préalable sur des échantillons ou des éprouvettes.
Si des coupons témoins sont utilisés, définissez leur rôle. Le résultat d'un coupon n'établit pas automatiquement l'épaisseur à chaque emplacement de l'arbre.
Séparez les contrôles de revêtement des contrôles dimensionnels. Un rapport d'épaisseur acceptable ne prouve pas un ajustement du roulement. Un diamètre acceptable ne prouve pas les performances d’adhérence ou de corrosion.
Demandez des enregistrements identifiant le numéro de pièce, la révision du dessin, le lot, les spécifications de traitement et les résultats convenus. Ajoutez des critères de défaut visuel le cas échéant. Évitez les termes d'acceptation vagues tels que « bonne finition ».
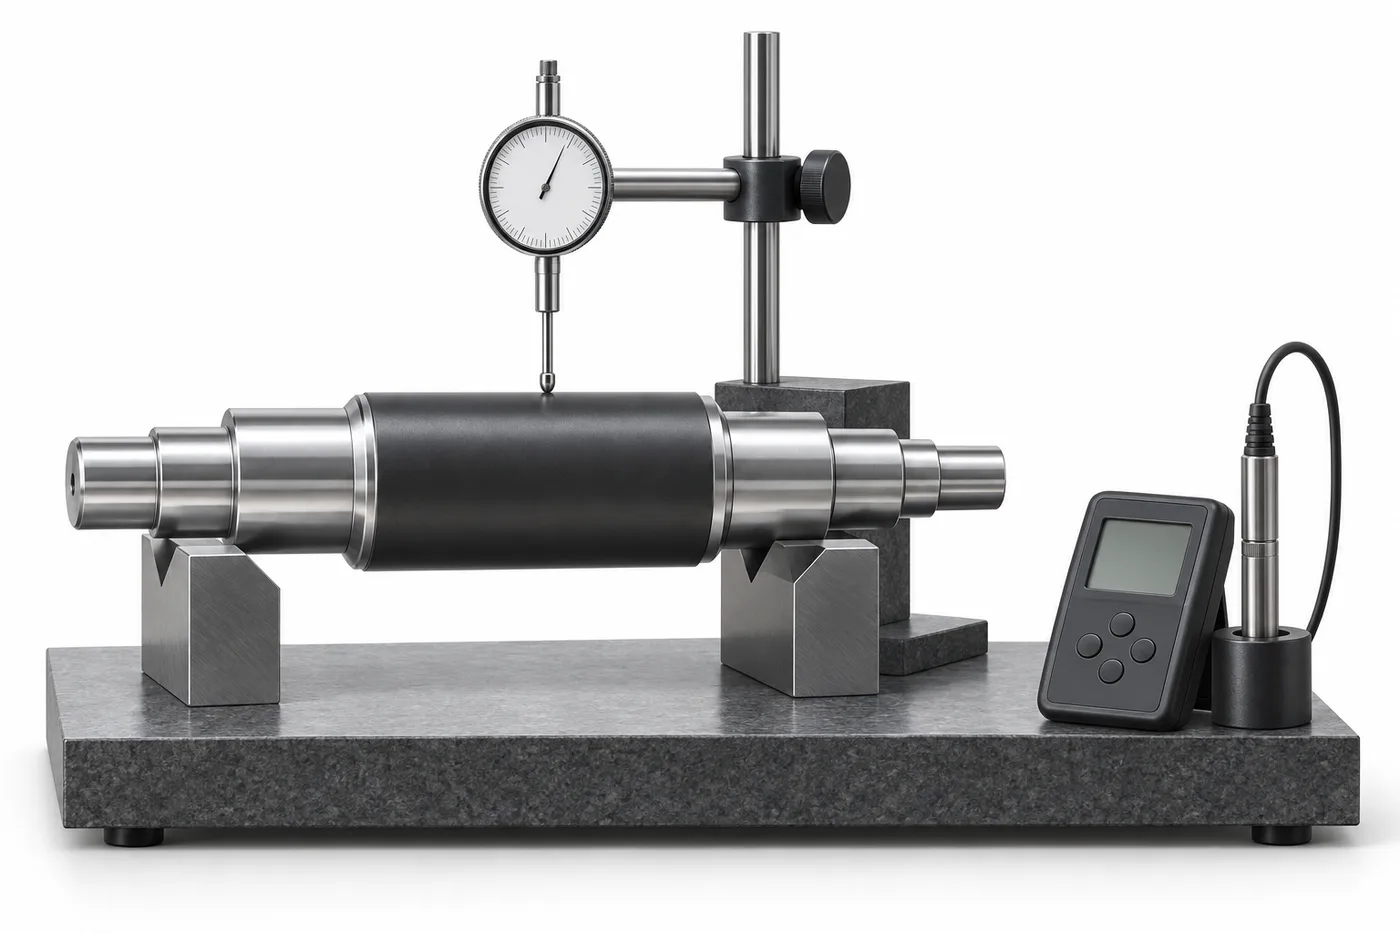
Illustration technique, pas une configuration d'inspection prescrite. L'équipement et les méthodes de mesure doivent être adaptés au revêtement, à la géométrie et aux exigences réels.
9. Séparer les tests de corrosion des affirmations de durée de vie
Utilisez les tests de corrosion par rapport à des critères d'acceptation définis, et non comme une conversion directe en années de service.
ASTM B117 décrit un environnement de test de brouillard salin contrôlé. Ses directives publiques mettent en garde contre la prévision des performances de l’environnement naturel à partir des résultats autonomes des brouillards salins. Directives ASTM B117
Si des tests sont nécessaires, identifiez la méthode, la durée d’exposition, la préparation des échantillons et les critères d’échec. Définissez la manière dont les régions masquées, les bords ou les dommages intentionnels sont traités, le cas échéant.
Distinguer les produits de corrosion blanche, la corrosion des métal de base et d'autres observations pertinentes pour le système sélectionné. Les critères appropriés dépendent de ce système. Une simple déclaration des « heures écoulées » peut cacher différentes interprétations.
Évaluez séparément l’environnement réel d’utilisation. Produits chimiques, température, lubrification, usure et entretien peuvent affecter les performances. Les résultats de laboratoire appuient la qualification, mais ne remplacent pas l’évaluation de l’application.
La protection temporaire pendant le transport est un sujet distinct. Une huile de protection ou un produit amovible ne constitue pas automatiquement un revêtement permanent en service. Consultez le guide d’emballage des arbres pour protéger les expéditions.
10. Contrôler les modifications et le coût total de traitement
Évaluez le coût du revêtement sur l’ensemble du parcours de fabrication accepté, et pas seulement sur les frais de traitement.
Le masquage sélectif, les limites d'épaisseur strictes, la finition post-traitement et les tests supplémentaires peuvent modifier le travail impliqué. Les petits lots peuvent également entraîner des coûts d’installation et de traitement minimum. Demandez un devis basé sur un dessin plutôt qu’un prix générique.
Vérifiez où une alternative pourrait simplifier la conception. Un substrat ou un assemblage protégé différent peut mériter une comparaison. N'ajoutez pas de revêtement simplement parce qu'un autre arbre l'utilise.
Si un transformateur propose un traitement de substitution, examinez plus que la couleur. La composition, l'épaisseur, le post-traitement et les performances de l'interface peuvent différer. Obtenez l’approbation avant d’utiliser l’alternative.
Reliez le traitement approuvé à la révision du dessin et à la commande. Une modification de finition peut affecter des pièces déjà traitées. Utilisez la checklist de gestion des révisions pour gérer cette transition.
11. Préparez une demande de prix complète pour les arbres à revêtement
Envoyez suffisamment d’informations pour évaluer ensemble le arbre fini, son itinéraire de traitement et ses exigences d’acceptation.
- Dessin publié, révision et modèle correspondant si nécessaire.
- Qualité du substrat et état du traitement thermique.
- Spécification du revêtement, édition applicable et désignation requise.
- Régions enduites, régions masquées et limites de transition.
- Exigences finales en matière de dimensions, de géométrie et de surface fonctionnelle.
- Exigences d’épaisseur et emplacements de mesure.
- Tests, échantillonnages et documentation requis.
- Quantité, demande annuelle et attentes de livraison.
- Environnement d'exploitation et composants correspondants, le cas échéant.
- Exigences d’emballage, de propreté et de protection temporaire.
Utilisez la checklist de demande de prix pour arbres de précision pour compléter les données commerciales. Résolvez les contradictions avant d’autoriser la production. Sans détails de traitement, des devis apparemment comparables peuvent couvrir des travaux différents.
Foire aux questions
Clarifiez ces décisions de revêtement avant d’émettre votre commande.
Les portées de roulement doivent-ils toujours être masqués ?
Non. Décidez de l’interface du roulement, des besoins de protection et de l’itinéraire de traitement validé. Spécifiez explicitement l’état final et les exigences d’acceptation.
L'oxyde noir signifie-t-il une forte protection contre la corrosion ?
Pas seulement par l’apparence. Évaluez le système de traitement spécifié, toute protection supplémentaire et l’exposition opérationnelle. Ne déduisez pas les performances du service à partir de la couleur.
L’épaisseur du revêtement peut-elle être ajoutée directement au diamètre de l’arbre ?
Ce n’est pas une règle universelle. Pour un dépôt extérieur idéal et uniforme, l’augmentation du diamètre vaut deux fois l’épaisseur radiale. Le procédé réel nécessite une évaluation complémentaire.
Le meulage peut-il corriger chaque diamètre de revêtement ?
Non. Le meulage doit être adapté au revêtement et au gamme approuvée. L’épaisseur restante, la couverture et les exigences fonctionnelles doivent encore être vérifiées par la suite.
Une inspection du filetage avant revêtement est-elle suffisante ?
Pas lorsque l’exigence délivrée s’applique après le traitement. Définir la vérification finale appropriée, y compris le jaugeage fonctionnel lorsque cela est spécifié.
Un coupon prouve-t-il l’épaisseur partout ?
Non. Définissez le lien entre la preuve du coupon et la pièce réelle. Les régions complexes peuvent nécessiter une vérification supplémentaire.
Les heures de brouillard salin prédisent-elles les années à l’extérieur ?
Aucune conversion universelle directe ne s’applique. Spécifiez les critères de test et d’acceptation, puis évaluez séparément l’environnement de service réel.
Que dois-je envoyer pour un devis pour un arbre revêtu ?
Envoyez le dessin, le matériau, la désignation du revêtement, la carte de la région, les exigences finales et la quantité. Incluez les tests et les détails environnementaux, le cas échéant.
Discutez de vos exigences en matière de revêtement d’arbre avec TOPSHAFT
TOPSHAFT peut examiner votre demande d’arbre sur mesure à partir du dessin et des exigences fournis. La disponibilité du revêtement et les engagements d’acceptation nécessitent une confirmation spécifique au projet. Demandez une revue du dessin en indiquant matériau, spécification de traitement, quantité et exigences finales avant de commander.