Marquage des arbres : position, lecture et traçabilité
Un arbre peut arriver avec tous ses documents de contrôle et devenir difficile à identifier une fois déballé. Une étiquette peut être séparée de la pièce, plusieurs révisions proches partager un atelier, ou un technicien retrouver l’arbre des années plus tard. L’identification physique n’aide que si le marquage contient les bonnes informations et renvoie aux bons dossiers. Un identifiant permanent erroné peut créer davantage de confusion qu’une étiquette absente.
Pour les achats OEM, le marquage appartient donc au dossier technique, pas à une instruction d’expédition tardive. Ce guide distingue emplacement, contenu, procédé et vérification. Il ne prescrit aucune profondeur, puissance laser, taille de caractère ou marge de fatigue universellement sûre. L’autorité de conception doit approuver les exigences selon matière, géométrie et service. Confirmer avec TOPSHAFT les procédés et contrôles disponibles pour la commande.
1. Définir le besoin du marquage
Partir de l’événement nécessitant l’identification. La réception peut distinguer des références, le montage exiger une orientation et la maintenance un numéro individuel. Ce sont des objectifs différents. Le fournisseur ne doit pas deviner si une chaîne désigne une révision, un lot ou un actif client. Expliquer qui lit, à quel stade et avec quel dossier.
Déterminer si l’identification doit seulement résister à la livraison ou rester utile après nettoyage, montage et fonctionnement. Une étiquette temporaire peut suffire ici mais pas ailleurs. À l’inverse, imposer un marquage permanent sans revue de surface peut créer un risque inutile. Définir durée et exposition, puis faire approuver une solution compatible plutôt que choisir la permanence par habitude.
Distinguer flèches d’orientation, cachets de réception et identification. Une flèche peut guider le montage sans identifier le lot. Un cachet de libération ne remplace pas les mesures. Si plusieurs marques coexistent, définir leur sens et leur relation. Éviter qu’un opérateur et le contrôleur client interprètent différemment une date ou un symbole non expliqué.
2. Identifier une zone approuvée
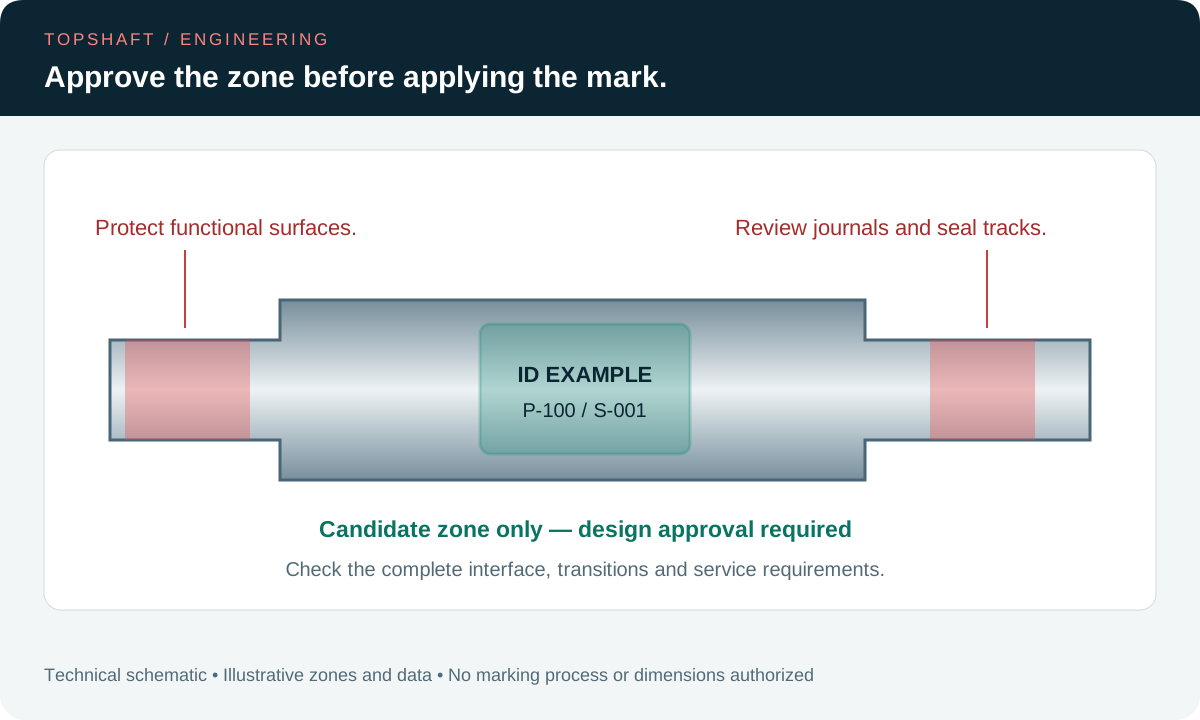
Montrer la zone autorisée sur le plan libéré ou un détail maîtrisé. La situer par rapport à des éléments reconnaissables et préciser les exclusions. Marquer où cela convient transfère une décision technique à l’atelier. Une surface cylindrique apparemment libre peut être une portée, une piste de joint, une zone de serrage ou de contrôle.
Examiner toute l’interface avant d’approuver une face. Elle peut comporter un centre, un taraudage, une ouverture de lubrification ou une surface de positionnement. Un épaulement ou une transition peut aussi avoir des exigences invisibles sur photo. Les zones hors portées ne sont pas toutes sans risque. L’emplacement doit découler de la conception, du service et des contraintes pertinents.
Si la place varie entre variantes, donner une instruction à chacune. Garder le lien avec la révision et utiliser le guide de gestion des révisions pour modifier la zone. Ne pas réduire ou déplacer silencieusement une disposition prévue pour un grand arbre sur une version plus petite sans revoir ses interfaces.
3. Approuver séparément le procédé
Définir une position n’approuve pas tous les procédés. Laser, indentation, gravure, marquage électrochimique, impression et identification rapportée modifient différemment la surface et la tenue. Évaluer la méthode selon matière, géométrie et service réel. Cet article n’établit l’acceptabilité d’aucun procédé pour un arbre sensible à la fatigue ou une surface critique en corrosion.
Demander au fournisseur le procédé proposé et les préparations, nettoyages et finitions nécessaires. Résoudre avant production les restrictions d’enlèvement de matière, déformation ou modification de surface. Si qualification ou essais représentatifs sont nécessaires, définir preuves et approbateur. Un bel essai ne prouve pas toutes les exigences mécaniques ou environnementales.
Ne pas remplacer une méthode approuvée par une alternative pratique parce que les deux textes se lisent. Une modification de procédé peut nécessiter une revue même à contenu et position identiques. Documenter la souplesse autorisée et traiter les exceptions selon le circuit convenu. Confirmer la méthode réellement comprise au devis sans inventer une disponibilité d’équipement.
| Exigence | Question à résoudre | Preuve de libération |
|---|---|---|
| Position | Quelle zone est approuvée et quelles surfaces sont exclues ? | Plan ou détail maîtrisé |
| Contenu | Que désigne chaque champ ? | Définition et exemple approuvés |
| Procédé | Quelle méthode et quelles restrictions ? | Périmètre approuvé |
| Lecture | Lecture humaine, machine ou classement formel ? | Résultat convenu |
| Traçabilité | Quels dossiers suivent l’identifiant ? | Lien vérifié vers les dossiers |
4. Distinguer référence, révision, lot et numéro individuel
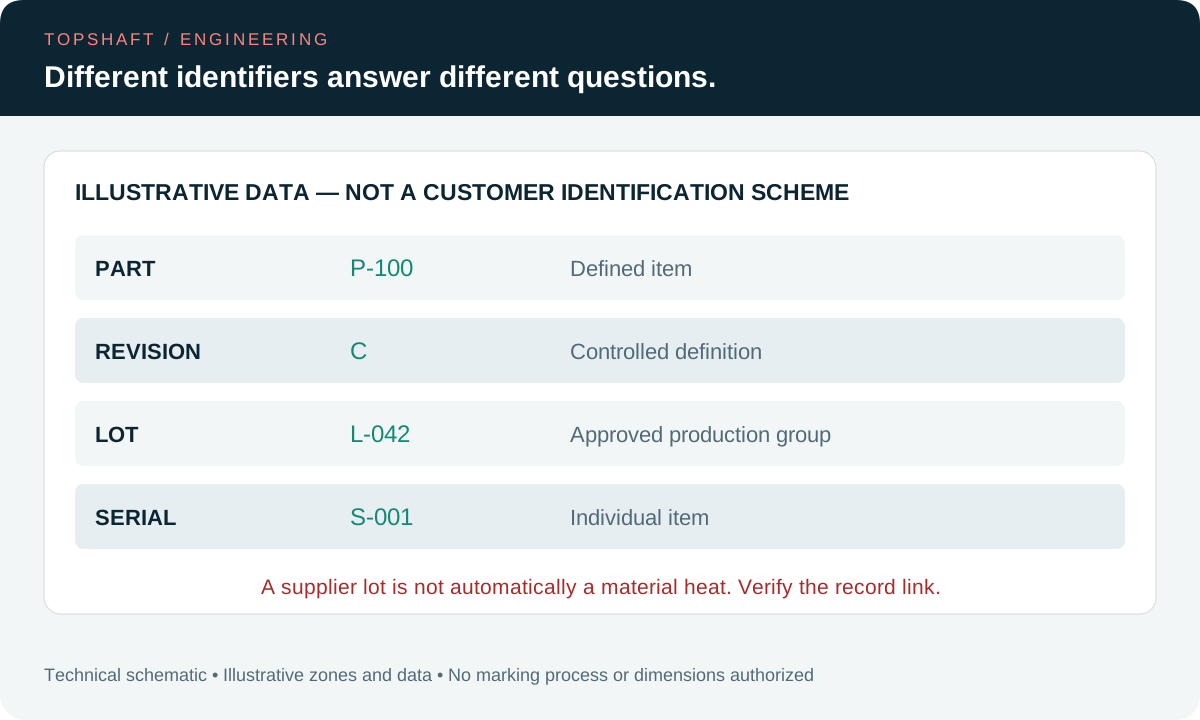
La référence désigne généralement un article défini ; la révision distingue une version maîtrisée de sa définition. Le lot regroupe des pièces selon les règles approuvées de l’organisme. Le numéro de série identifie une pièce dans un système défini. Ces notions ne sont pas interchangeables. Définir le dispositif réel : ces descriptions ne constituent pas une procédure d’entreprise complète.
Par exemple, un lot fournisseur n’identifie pas automatiquement une coulée matière. Une commande peut employer plusieurs sources, et les opérations peuvent scinder ou réunir des groupes selon des règles maîtrisées. Définir les relations contractuelles entre dossiers. Le guide de traçabilité matière traite les preuves correspondantes ; une marque physique seule ne crée pas ces relations.
Attribuer la responsabilité de chaque champ. Si le client émet les numéros, préciser transmission et rapprochement. Si le fournisseur les génère, convenir unicité et format. Préciser le sens des zéros initiaux, séparateurs et majuscules. Un tableau ou modèle de marquage ne doit pas supprimer un zéro ou substituer un caractère ressemblant.
5. Définir lisibilité et exactitude des données
La lecture humaine demande une base d’observation convenue. Définir lecteur, accès et état, notamment avant montage ou à travers une ouverture limitée. Une marque visible sur l’arbre libre peut être cachée par un accouplement. Examiner la disposition sur la pièce réelle, pas seulement un dessin plat agrandi.
La lecture machine exige plus qu’un scan réussi sur un appareil. Définir symbologie, données, exigences d’application et conditions de vérification nécessaires. Un scan prouve une lecture dans ces conditions, pas automatiquement une classe formelle. Distinguer données décodées correctes et qualité optique du symbole.
La présentation ISO/IEC 29158:2025 identifie une norme de qualité des symboles directement marqués. Son aperçu officiel explique le contexte DPM. Si elle est invoquée, définir paramètres de vérification et critères d’acceptation : son numéro ne suffit pas à spécifier l’application. Ne pas inventer une classe universelle pour tous les arbres.
6. Coordonner les opérations
Consigner la position du marquage par rapport aux traitements, revêtements, usinage final et nettoyage. Une opération suivante peut enlever, couvrir ou modifier la marque ou son accès. Marquer après traitement peut inversement changer la surface traitée. Examiner la gamme réelle sans supposer que le marquage est toujours une dernière étape inoffensive.
Si une identification temporaire est nécessaire, la distinguer de la marque finale. Maintenir le lien pendant toute opération qui l’efface ou la masque. La procédure doit expliquer l’association pièce-dossier lorsque la marque permanente est absente. C’est une question de maîtrise du procédé, pas une raison de marquer sans autorisation une surface critique.
Utiliser les guides du traitement thermique et des revêtements pour revoir la séquence. Masquages, résidus et protections doivent être compatibles avec les exigences. Convenir de l’état final pour éviter que le client juge la marque à travers un film qui devait être retiré.
7. Vérifier premier article et données de production
Contrôler un premier article représentatif : position, orientation, contenu, procédé et lecture spécifiée. Comparer le résultat physique à l’exigence libérée et au dossier à retrouver. Une photo documente la disposition sans démontrer toutes les propriétés du procédé ni constituer toute la méthode de contrôle.
Définir portée et fréquence de contrôle en production. Vérifier notamment le bon programme, l’avancement des numéros et la détection des doublons. Le guide du premier article structure les preuves initiales ; le plan de série doit maîtriser les données en continu sans dépendre indéfiniment du premier échantillon.
Associer le résultat à la pièce ou au lot réel. Avec des codes, comparer la valeur décodée aux données prévues, pas seulement à un champ recopié. Conserver séparément classement requis et contrôle du contenu. Le dossier d’acceptation doit préciser les points vérifiés et ceux hors périmètre.
8. Maîtriser erreurs, absences et répétitions
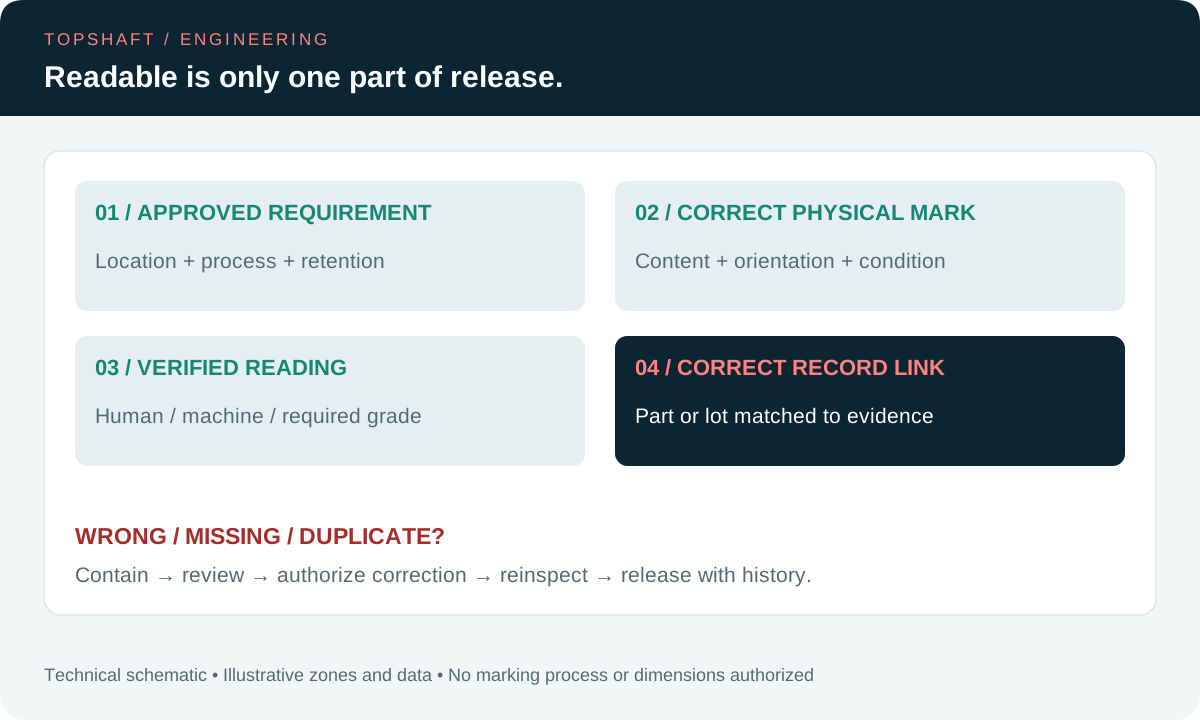
Un identifiant erroné exige isolement et revue, pas un surmarquage immédiat. Déterminer pièces et dossiers concernés et empêcher une libération accidentelle. Un mauvais numéro lisible peut retrouver le rapport valide d’une autre pièce. L’association des données appartient à la non-conformité, au-delà de l’aspect.
Définir qui autorise la correction et les contrôles suivants. Effacer peut altérer la surface ou diminuer la matière ; ajouter une seconde marque peut rendre l’identité ambiguë. Ne pas meuler ni barrer informellement sans accord. Relier la décision aux identifiants concernés et conserver l’historique expliquant l’identification finale.
9. Relier livraison et maintenance
Rapprocher identification physique, étiquettes, rapports et liste de livraison. Si le lien requis est individuel, une seule étiquette d’expédition peut ne plus suffire après déballage. À l’inverse, ne pas exiger de sérialisation individuelle si le contrat exige seulement un lien de lot maîtrisé. Définir le niveau et vérifier son maintien pendant la manutention prévue.
Pour le service ultérieur, définir les informations à retrouver et la responsabilité de conservation. Sans accord, ne pas promettre un accès perpétuel via un lien web non maîtrisé ou un système fournisseur. Distinguer pièces de remplacement et plans révisés. La marque soutient le système documentaire approuvé sans devenir l’unique source des exigences.
10. Inclure le marquage dans la consultation
Transmettre plan libéré, position approuvée, définition des données, restrictions, tenue et vérification avec quantité et attentes de livraison. Donner un exemple de disposition clairement identifié comme exemple. Demander au fournisseur ambiguïtés et alternatives au devis, y compris validations ou rapports supplémentaires.
Pour les arbres sur mesure, envoyer le dossier au contact TOPSHAFT et confirmer le procédé et contrôle réels avant commande. La liste de consultation complète les informations d’achat. Conserver les réponses approuvées afin d’éviter une décision non documentée à l’expédition.
FAQ
Peut-on marquer toute surface inutilisée ?
Non. Elle peut encore affecter étanchéité, montage, contrôle ou service. Définir une position approuvée et faire accepter les alternatives plutôt que choisir par commodité en atelier.
Un code lisible prouve-t-il la traçabilité ?
Non. L’identifiant décodé doit retrouver les bons dossiers requis. Lecture, exactitude du contenu et association documentaire sont des vérifications distinctes.
Un scan réussi est-il une classe DPM formelle ?
Pas automatiquement. Le classement exige méthode applicable et conditions spécifiées. Convenir norme, paramètres et critères lorsqu’il est requis.
Peut-on simplement effacer et refaire une erreur ?
Seulement selon une correction approuvée. Examiner surface, historique et dossiers affectés, obtenir l’accord et réaliser le nouveau contrôle avant libération.