Wellen markieren: Lage, Lesbarkeit und Rückverfolgung
Eine Welle kann mit vollständigen Prüfunterlagen geliefert werden und nach dem Auspacken dennoch schwer identifizierbar sein. Etiketten können verloren gehen, ähnliche Revisionen am gleichen Arbeitsplatz liegen oder Servicetechniker das Teil erst Jahre später sehen. Die Kennzeichnung hilft nur mit richtigem Inhalt und passender Dokumentenzuordnung. Eine dauerhafte falsche Nummer kann stärker verwirren als ein fehlendes Etikett.
Für OEM-Einkäufer gehört die Kennzeichnung in die technische Anfrage, nicht in eine kurzfristige Versandanweisung. Dieser Leitfaden trennt Lage, Inhalt, Verfahren und Prüfung. Er nennt keine universell sichere Tiefe, Lasereinstellung, Schriftgröße oder Ermüdungsreserve. Die konstruktiv verantwortliche Stelle muss Anforderungen für Werkstoff, Geometrie und Einsatz genehmigen. Verfahren und Prüfumfang für den Auftrag mit TOPSHAFT bestätigen.
1. Zweck der Kennzeichnung bestimmen
Mit dem Identifikationsereignis beginnen: Wareneingang unterscheidet Teilenummern, Montage braucht Orientierung, Service eine individuelle Seriennummer. Das sind verschiedene Zwecke. Der Lieferant soll nicht erraten, ob eine Zeichenfolge Revision, Los oder Kundenanlage bezeichnet. Leser, Zeitpunkt und zugehörigen Nachweis nennen.
Festlegen, ob die Identifikation nur Lieferung oder auch Reinigung, Montage und Betrieb überstehen muss. Ein temporäres Etikett kann hier genügen und dort ungeeignet sein. Eine dauerhafte Direktmarkierung ohne Oberflächenprüfung kann ebenfalls unnötig riskant sein. Beständigkeit und Exposition angeben und eine geeignete Lösung genehmigen lassen statt Dauerhaftigkeit aus Gewohnheit zu wählen.
Orientierungspfeile, Prüf-Freigabestempel und Identifikation trennen. Ein Pfeil führt die Montage, identifiziert aber kein Los. Ein Stempel ersetzt keine Messaufzeichnung. Bedeutung und Beziehung mehrerer Marken festlegen, damit Bediener und Wareneingang Datum oder Symbol nicht unterschiedlich auslegen.
2. Freigegebene Zone kennzeichnen
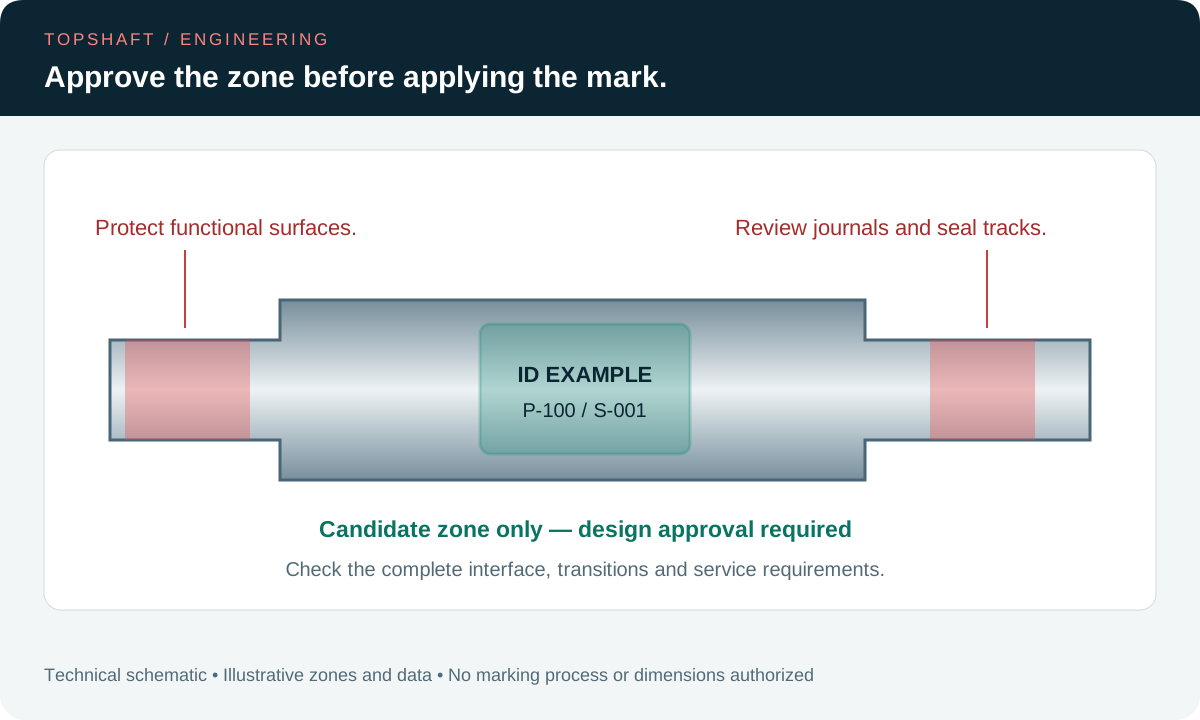
Den erlaubten Bereich in freigegebener Zeichnung oder kontrolliertem Detail zeigen, zu erkennbaren Merkmalen bemaßen und Ausschlüsse nennen. Irgendwo bequem markieren verlagert eine Konstruktionsentscheidung in die Werkstatt. Eine scheinbar freie Zylinderfläche kann Lager-, Dicht-, Spann- oder Prüffläche sein.
Vor Freigabe einer Stirnfläche die gesamte Schnittstelle prüfen: Zentrierbohrung, Innengewinde, Schmierung und Anlageflächen können betroffen sein. Schultern und Übergänge haben ebenfalls im Foto unsichtbare Anforderungen. Nicht jede Fläche außerhalb der Lagersitze ist unkritisch. Lage nach Konstruktion einschließlich relevanter Betriebs- und Spannungsbetrachtungen festlegen.
Bei unterschiedlichen Varianten jeweils passende Anweisungen geben. Revisionsbezug erhalten und den Leitfaden zur Zeichnungsänderung nutzen. Eine Gestaltung für eine große Welle nicht ungeprüft auf kleinere Varianten verkleinern oder verschieben.
3. Verfahren gesondert genehmigen
Eine Lage genehmigt nicht jedes Verfahren. Laser, Eindrücken, Gravieren, elektrochemisches Markieren, Drucken und angebrachte Kennungen verändern Oberfläche und Beständigkeit unterschiedlich. Werkstoffzustand, Geometrie und Einsatz prüfen. Dieser Artikel gibt kein Verfahren pauschal für ermüdungs- oder korrosionskritische Wellen frei.
Vorgeschlagenes Verfahren sowie Vorbereitung, Reinigung und Nachbehandlung abfragen. Beschränkungen für Abtrag, Verformung und Oberflächenänderung vor Produktion klären. Falls Qualifikation oder repräsentative Versuche nötig sind, Nachweise und Genehmiger festlegen. Eine optisch saubere Probemarke beweist nicht alle mechanischen oder Umweltanforderungen.
Eine freigegebene Methode nicht wegen gleicher Lesbarkeit ersetzen. Prozessänderungen können trotz gleicher Lage und Daten eine Prüfung erfordern. Erlaubte Flexibilität dokumentieren und Ausnahmen genehmigen lassen. Tatsächlich angebotenes Verfahren bestätigen, ohne unbelegte Maschinenverfügbarkeit zu behaupten.
| Anforderung | Zu klärende Frage | Freigabenachweis |
|---|---|---|
| Lage | Welche Zone ist erlaubt, welche Fläche ausgeschlossen? | Kontrollierte Zeichnung oder Detail |
| Inhalt | Was identifiziert jedes Feld? | Freigegebene Daten und Beispiel |
| Verfahren | Welche Methode und Einschränkungen? | Genehmigter Prozessumfang |
| Lesbarkeit | Mensch, Maschine oder formale Bewertung? | Vereinbartes Prüfergebnis |
| Rückverfolgung | Welche Nachweise gehören zur Kennung? | Geprüfte Dokumentenzuordnung |
4. Teil, Revision, Los und Serie trennen
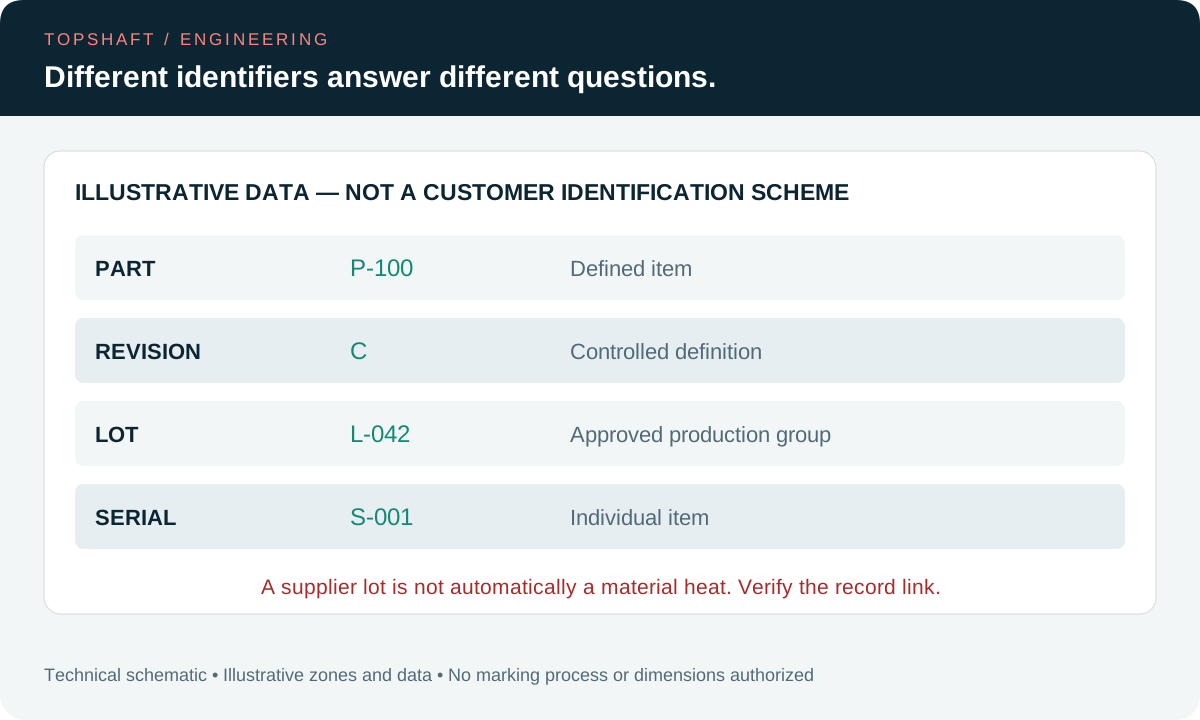
Teilenummern bezeichnen üblicherweise einen definierten Artikel, Revisionen eine kontrollierte Version seiner Definition. Ein Los fasst Teile nach genehmigten Regeln zusammen; Seriennummern identifizieren Einzelteile im festgelegten System. Die Begriffe sind nicht austauschbar. Das tatsächliche Schema festlegen; diese Erläuterung ersetzt keine Unternehmensanweisung.
Ein Lieferantenlos bezeichnet etwa nicht automatisch eine Werkstoffschmelze. Ein Auftrag kann mehrere Quellen und kontrolliertes Aufteilen oder Zusammenführen enthalten. Vertraglich erforderliche Beziehungen definieren. Der Werkstoff-Rückverfolgungsleitfaden behandelt Nachweise; die physische Marke allein erzeugt diese Beziehungen nicht.
Verantwortung für jedes Datenfeld zuweisen. Bei Kundennummern Übermittlung und Abgleich bestimmen, bei Lieferantennummern Eindeutigkeit und Format vereinbaren. Führende Nullen, Trennzeichen und Großschreibung klären. Tabellen und Vorlagen dürfen keine Nullen entfernen oder ähnlich aussehende Zeichen ersetzen.
5. Lesbarkeit und Datenrichtigkeit festlegen
Für menschliche Leser Beobachtungsbedingungen, Zugang und Zustand vereinbaren, etwa vor Montage oder durch eine enge Öffnung. Eine Kupplung kann eine vorher sichtbare Marke verdecken. Gestaltung am realen Teil prüfen, nicht nur eine vergrößerte flache Grafik genehmigen.
Maschinenlesbarkeit erfordert mehr als einen erfolgreichen Scan. Symbologie, Inhalt, Anwendung und nötige Prüfbedingungen definieren. Ein Scan belegt diese Lesesituation, aber keine automatische formale Qualitätsklasse. Richtige decodierte Daten und optische Symbolqualität auseinanderhalten.
Die Übersicht ISO/IEC 29158:2025 nennt die Norm zur Qualität direkt markierter Symbole. Die offizielle Vorschau erläutert den DPM-Kontext. Bei Anwendung Prüfparameter und Annahmekriterien festlegen; die Normnummer allein beschreibt nicht die Anwendung. Keine universelle Gutklasse für alle Wellen erfinden.
6. Andere Arbeitsgänge abstimmen
Kennzeichnung relativ zu Wärmebehandlung, Beschichtung, Fertigbearbeitung und Reinigung dokumentieren. Folgeschritte können die Marke entfernen, verdecken, verändern oder unzugänglich machen. Markieren nach Behandlung kann die behandelte Fläche ändern. Den realen Ablauf prüfen, statt eine harmlose letzte Operation vorauszusetzen.
Temporäre Kennungen vom endgültigen Zeichen trennen. Die Zuordnung auch bei entfernender oder verdeckender Bearbeitung erhalten. Das Verfahren muss erklären, wie Teile ohne permanente Marke ihren Unterlagen zugeordnet bleiben. Das ist Prozesskontrolle, keine Erlaubnis für ungenehmigte Marken auf kritischen Flächen.
Die Leitfäden für Wärmebehandlung und Beschichtung zur Ablaufprüfung nutzen. Maskierung, Rückstände und Schutz müssen verträglich sein. Endzustand vereinbaren, damit Kunden nicht durch einen eigentlich zu entfernenden Film prüfen.
7. Erstmuster und Seriendaten prüfen
Ein repräsentatives Erstmuster auf Lage, Orientierung, Daten, Verfahren und geforderte Lesbarkeit prüfen. Mit freigegebenen Anforderungen und abzurufendem Datensatz vergleichen. Fotos belegen die Anordnung, nicht alle Prozesseigenschaften oder ein vollständiges Prüfverfahren.
Prüfumfang und Häufigkeit im Serienplan festlegen. Richtigen Auftrag, fortlaufende Serien und Dublettenerkennung berücksichtigen. Der Erstmusterleitfaden strukturiert Anfangsnachweise; die Serie braucht laufende Datenkontrolle statt unbegrenztes Vertrauen in das erste Muster.
Prüfaufzeichnungen mit realem Teil oder Los verbinden. Decodierte Werte mit Solldaten vergleichen, nicht nur mit einem weiteren manuell kopierten Feld. Geforderte Qualitätsbewertung getrennt von Inhaltskontrolle dokumentieren. Geprüfte und ausgeschlossene Fragen ausdrücklich nennen.
8. Falsche, fehlende und doppelte Marken steuern
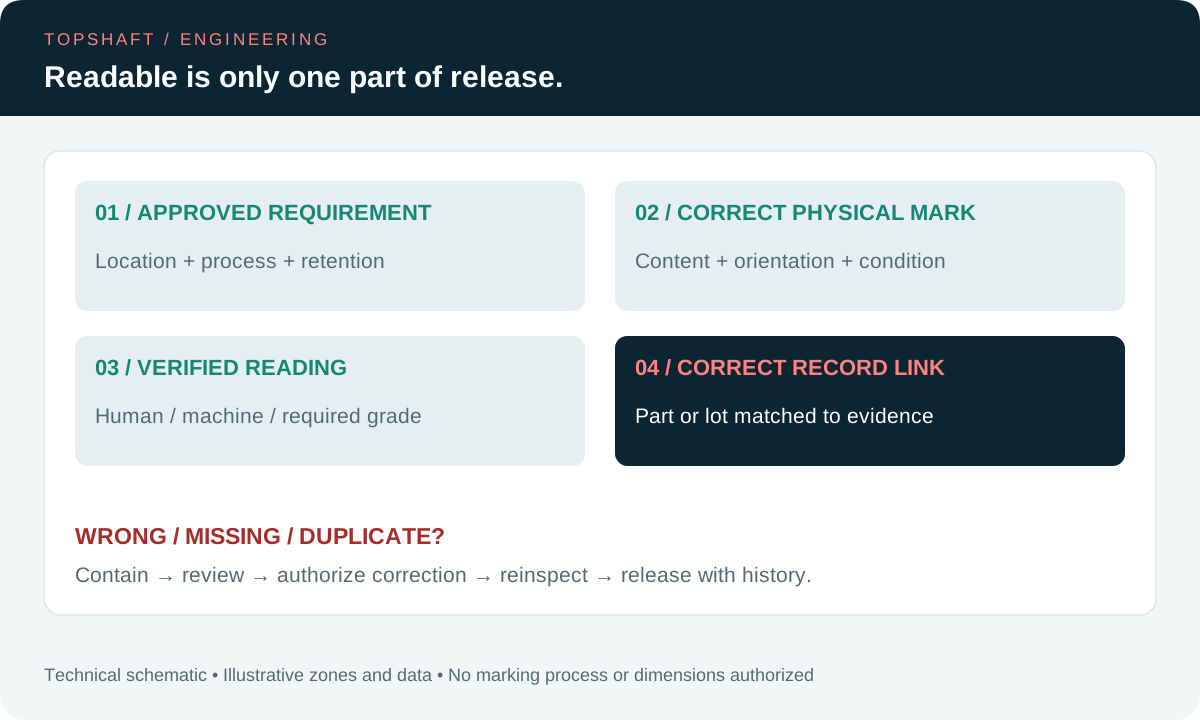
Eine falsche Kennung verlangt Sperrung und Prüfung, nicht sofortiges Übermarkieren. Betroffene Teile und Datensätze bestimmen und versehentliche Freigabe verhindern. Eine lesbare falsche Seriennummer kann den gültigen Bericht eines anderen Teils abrufen. Datenzuordnung ist Teil der Abweichung, nicht nur das Aussehen.
Korrekturberechtigung und Wiederholungsprüfung festlegen. Entfernen verändert Oberfläche oder Materialreserve, eine zweite Marke kann Identität mehrdeutig machen. Nicht ohne Freigabe abschleifen oder informell durchstreichen. Entscheidung mit betroffenen Kennungen verknüpfen und nachvollziehbare Identifikationshistorie erhalten.
9. Lieferung und Service verknüpfen
Marke mit Etiketten, Prüfberichten und Lieferliste abgleichen. Bei Einzelteilzuordnung reicht eine Versandetikette nach Auspacken möglicherweise nicht. Umgekehrt keine Einzelserialisierung verlangen, wenn vertraglich ein kontrolliertes Los genügt. Erforderliche Ebene und Erhalt während Handhabung prüfen.
Für Service abrufbare Informationen und Aufbewahrungsverantwortung vereinbaren. Ohne Vereinbarung keinen unbegrenzten Zugang über unkontrollierte Links oder Lieferantensysteme versprechen. Ersatzteile und Revisionen unterscheiden. Die Marke unterstützt das freigegebene Dokumentensystem, ersetzt es aber nicht als einzige Anforderungsquelle.
10. Kennzeichnung in die Anfrage aufnehmen
Zeichnung, Lage, Datendefinition, Prozessgrenzen, Beständigkeit und Prüfung mit Menge und Lieferwunsch senden. Beispielgestaltung eindeutig als Beispiel kennzeichnen. Offene Punkte und Alternativen samt zusätzlicher Validierung oder Berichten im Angebot ausweisen lassen.
Für kundenspezifische Wellen das Paket über TOPSHAFT-Kontakt teilen und tatsächliches Verfahren vor Auftrag bestätigen. Die Anfragecheckliste ergänzt Einkaufsdaten. Freigegebene Antworten aufbewahren, damit beim Versand keine undokumentierte Entscheidung entsteht.
FAQ
Darf jede scheinbar freie Fläche markiert werden?
Nein. Sie kann Dichtung, Montage, Prüfung oder Betrieb beeinflussen. Zone und Alternativen genehmigen, statt nach Werkstattbequemlichkeit zu wählen.
Beweist ein lesbarer Code Rückverfolgbarkeit?
Nein. Die Kennung muss die richtigen Nachweise abrufen. Lesen, Inhaltsprüfung und Dokumentenzuordnung sind getrennte Fragen.
Ist ein erfolgreicher Scan eine formale DPM-Klasse?
Nicht automatisch. Methode und Prüfbedingungen sind erforderlich. Bei geforderter Bewertung Norm, Parameter und Kriterien vereinbaren.
Darf eine falsche Marke einfach ersetzt werden?
Nur im genehmigten Korrekturprozess. Oberfläche, Historie und Datensätze prüfen, Zustimmung einholen und vor Freigabe nachprüfen.