
Finition de la surface de l'arbre : comment spécifier la rugosité, le meulage et le revêtement des surfaces fonctionnelles
La finition de surface n’est pas une réflexion esthétique sur un arbre de précision. Cela peut influencer l’ajustement des roulements, les performances des joints, la friction, l’usure, l’adhérence du revêtement et la cohérence d’un assemblage. Dans le même temps, l’application d’une seule exigence de finition rigoureuse à chaque surface peut augmenter les coûts sans améliorer la fonctionnalité.
La question utile n’est pas simplement : « Quel Ra devrait avoir cet arbre ? » La question est la suivante : quelles surfaces individuelles remplissent une fonction, quel état ont-elles besoin après le processus de fabrication complet et comment cet état sera-t-il vérifié ? Ce guide aide les équipes d'ingénierie et d'approvisionnement à transformer cette question en une exigence de dessin plus claire.
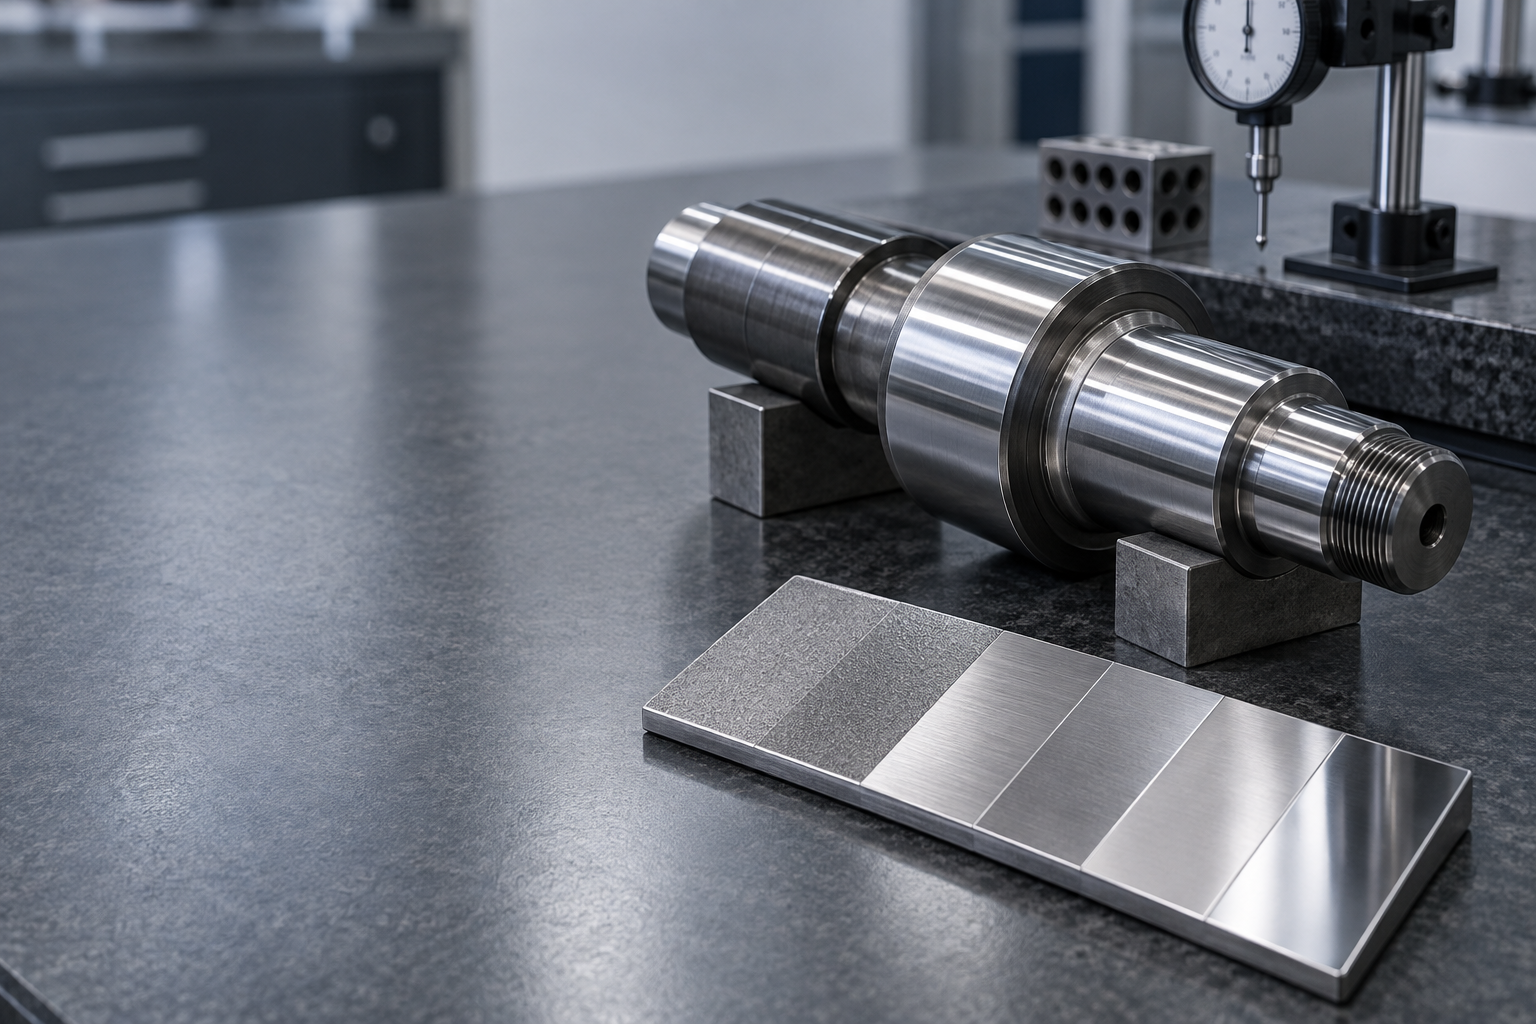
La finition de surface est une exigence fonctionnelle
Différentes zones sur un même arbre peuvent nécessiter des conditions de surface très différentes. Un tourillon, une portée de joint, un diamètre d'ajustement serré, une section filetée et un corps tourné non fonctionnel n'ont pas nécessairement besoin du même processus ou de la même valeur de rugosité.
Commencez par identifier l’interface et le risque qu’elle contrôle. Un siège de roulement doit supporter l'ajustement et la rotation prévus. Une zone d'étanchéité a besoin d'une surface compatible avec la conception du joint. Une zone cosmétique ou sans contact peut nécessiter uniquement une finition usinée sûre et sans bavures. Cela évite qu’une note générale ne précise trop les zones à faible risque tout en laissant vagues les surfaces critiques.
Ra est utile, mais ce n'est pas la spécification complète
Ra est un paramètre de rugosité moyenne largement utilisé. Il peut s'agir d'une partie utile d'une légende, mais il ne décrit pas toutes les caractéristiques susceptibles d'affecter une surface fonctionnelle. Il ne contrôle pas indépendamment la forme, l'ondulation, le tracé d'usinage, les marques directionnelles, les dommages locaux, les bavures ou la relation de cette surface avec l'axe de référence de l'arbre.
Lorsque ces facteurs sont importants, indiquez-les séparément. Par exemple, associez une légende de finition à la tolérance de diamètre et au contrôle géométrique applicables. Si la direction des marques d'usinage est importante pour une interface d'étanchéité, indiquez clairement cette exigence dans le dessin ou dans la spécification convenue. Utilisez la convention de rugosité et les unités adoptées par votre système d'ingénierie et identifiez si la valeur s'applique avant ou après un traitement.
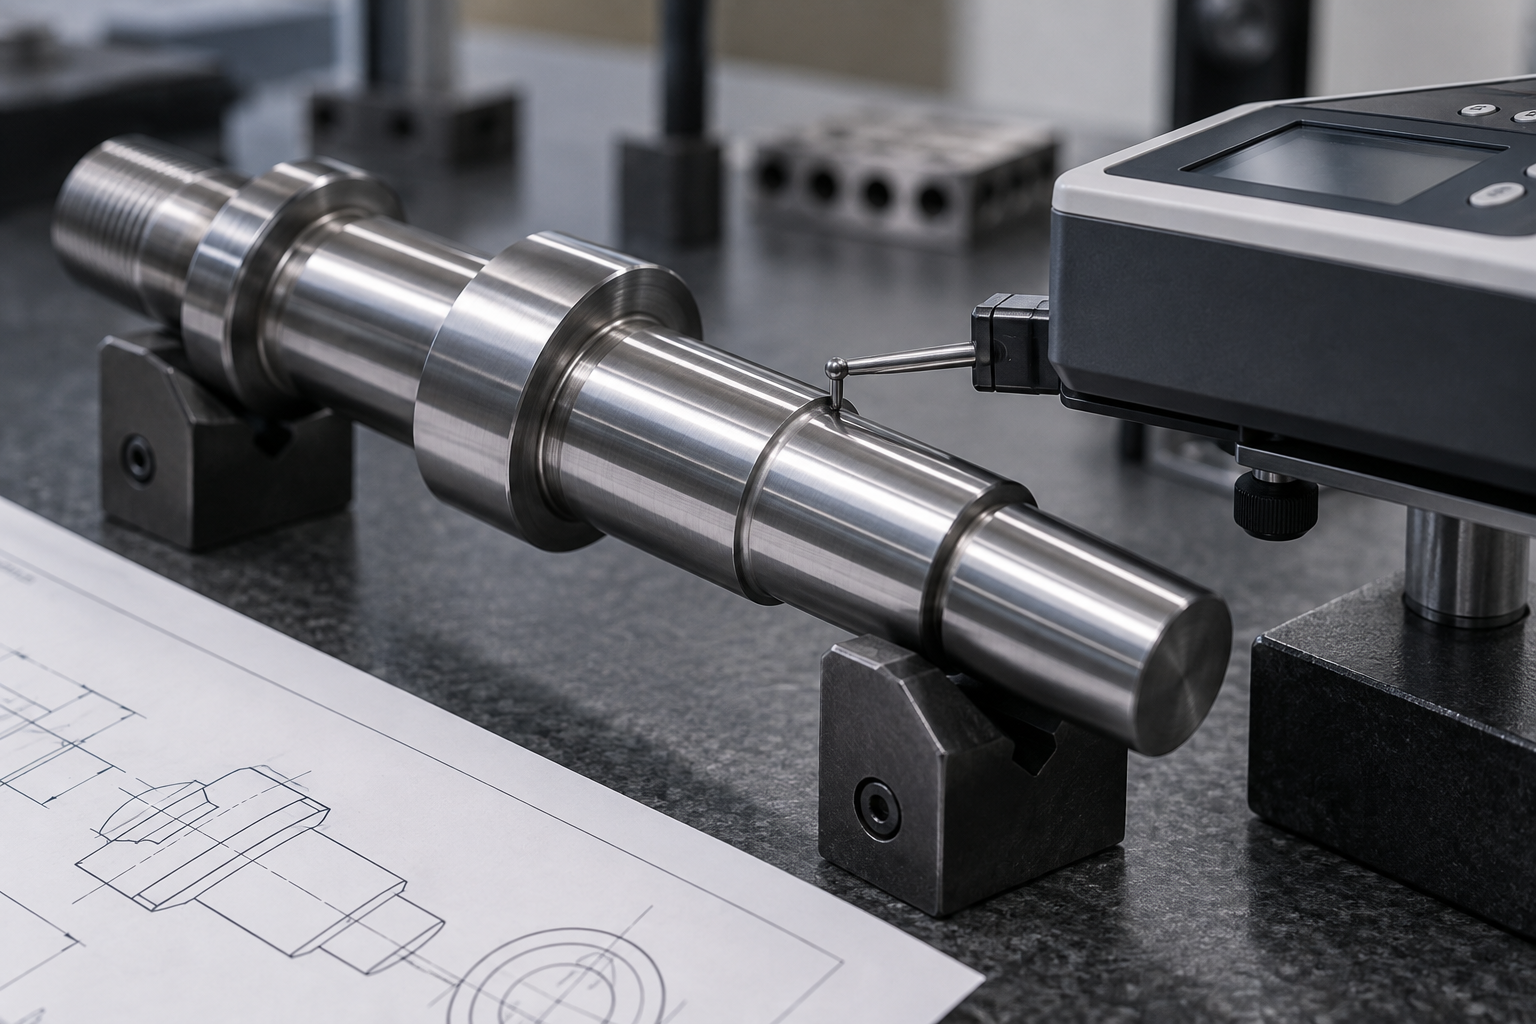
Tourillons de roulement : Tenez compte ensemble de l'ajustement, de la forme et de la rugosité
Pour un tourillon, le diamètre nominal et la valeur Ra ne doivent pas être examinés isolément. La disposition des roulements, la charge, la vitesse, la méthode d'assemblage et la rétention requise influencent ce que le tourillon doit faire. La tolérance de diamètre contrôle la plage d'ajustement ; la rondeur, la cylindricité ou le faux-rond peuvent avoir de l'importance lorsque l'assemblage nécessite une rotation contrôlée ; l'état de la surface favorise l'assise et l'assemblage.
Évitez de copier une valeur de fin générique dans chaque journal. Confirmez les conseils du fournisseur de roulements concernant le roulement réel et le cas de charge, puis traduisez la décision en exigences de dessin mesurables. Examinez également la face de l'épaulement, le rayon de dépouille et le chanfrein d'entrée. Un diamètre correctement fini peut toujours créer un problème d'assemblage si le roulement ne peut pas s'appuyer contre son élément de positionnement.
Les surfaces de roulement des joints nécessitent plus qu'une apparence lisse
Une surface peut paraître brillante mais ne pas convenir à une étanchéité dynamique. Les performances du joint peuvent être affectées par le profil de rugosité, l'ondulation, la direction de pose, la dureté, l'état du revêtement et les dommages créés après la finition. Les recommandations du fabricant du joint doivent guider les conditions requises pour le matériau du joint, la vitesse, la pression, le lubrifiant et la température spécifiques.
Sur le dessin, identifiez le portée de joint plutôt que de vous fier à une note globale. Définissez la finition uniquement là où cela est nécessaire, protégez-la des dommages causés par la manipulation et clarifiez les conditions post-traitement. Si une exigence d’absence de spirale ou de texture directionnelle s’applique, elle doit être explicitement spécifiée et convenue avec le fabricant.
Quand le tournage est suffisant et quand le meulage est nécessaire
Le meulage n’est pas automatiquement meilleur que le tournage. Un processus de tournage bien contrôlé peut être approprié lorsqu'il permet d'atteindre la taille, l'état de surface et la géométrie requis pour l'élément. Le meulage est souvent envisagé lorsqu'une forme plus serrée, une rugosité plus faible, une surface durcie ou une correction finale après traitement thermique est nécessaire.
L'itinéraire doit suivre la fonction, et non une étiquette de processus par défaut. Tenez compte de l'état des matériaux, de la marge de stock, de la distorsion due au traitement thermique, de l'accessibilité des fonctionnalités, de la quantité et de la méthode d'inspection. Évoquer « finition au sol » sans définir le résultat mesurable peut rendre une citation moins claire ; déclarer qu’un processus de broyage inutile peut augmenter les coûts sans ajouter de valeur.
Les revêtements et les traitements changent l'exigence finale
Le placage, les traitements thermiques, la nitruration, l'oxyde noir, le phosphate et d'autres traitements peuvent modifier les dimensions, la texture, la dureté, le comportement de friction ou de corrosion de la surface. Le dessin doit indiquer clairement si une dimension et une finition sont nécessaires avant le traitement, après le traitement ou les deux.
Pour un diamètre fonctionnel revêtu, définir l'état dimensionnel final et identifier les éventuelles zones qui doivent être masquées, meulées, polies ou protégées après le traitement. Discutez de la variation de l'épaisseur du revêtement, de l'usinage post-traitement et des preuves d'inspection avant la production, en particulier pour les ajustements, les joints et les interfaces coulissantes.
Une liste de contrôle de dessin pour les légendes de finition de surface de l'arbre
Avant de publier un dessin ou de demander un devis, vérifiez les points suivants :
- Identifiez chaque surface fonctionnelle : tourillon de roulement, zone de joint, ajustement, zone de glissement, filetage ou corps non fonctionnel.
- Indiquez le paramètre, la valeur et les unités de l'état de surface uniquement là où ils sont nécessaires.
- Définissez séparément les contrôles de diamètre, de référence et géométriques lorsqu'ils affectent les performances de l'assemblage.
- Notez toute direction de pose requise, condition d'absence de spirale, restriction de bavure ou rupture de bord.
- Spécifiez si la légende s'applique avant ou après le traitement thermique, le revêtement ou le placage.
- Identifier les exigences en matière de masquage, de meulage après traitement, de polissage ou de protection.
- Convenez de la méthode d'inspection et des caractéristiques enregistrées nécessaires pour le premier article.
##FAQ
Une valeur Ra inférieure est-elle toujours meilleure pour un arbre ?
Non. Une valeur de rugosité inférieure peut nécessiter un traitement supplémentaire et peut ne pas améliorer la fonction réelle. La valeur correcte dépend de la pièce à assembler, de la charge, de la lubrification, du guidage du joint ou du roulement, de l'état du matériau et de la méthode d'assemblage.
Une note de finition générale peut-elle couvrir l’ensemble de l’arbre ?
Il peut être utilisé pour les zones non fonctionnelles, mais les zones critiques doivent être signalées individuellement. Une note générale peut masquer la différence entre un support de joint, un siège de roulement et un corps tourné cosmétique.
La finition de surface doit-elle être spécifiée avant ou après le revêtement ?
Énoncez la condition qui compte pour l’assemblée. Si un revêtement ou un traitement modifie la surface fonctionnelle, précisez l'exigence finale et clarifiez toute condition de processus intermédiaire nécessaire pour y parvenir.
Prêt à revoir le dessin de votre arbre ?
Envoyez votre dessin et vos exigences avec les interfaces d'accouplement, le matériau, le traitement, la quantité et les zones de surface critiques. TOPSHAFT peut consulter les informations nécessaires à une discussion pratique sur la fabrication.