Ejes: Defina La Inspección Ultrasónica
La inspección ultrasónica de ejes necesita un volumen definido, un procedimiento adecuado y criterios de aceptación acordados. Especifíquelos antes del pedido. Un informe que diga «UT aprobado» no explica regiones sin examinar ni un nivel de calidad no establecido. Relacione la inspección con el material, la etapa de fabricación y las piezas entregadas.
Comience Por La Decisión De Inspección
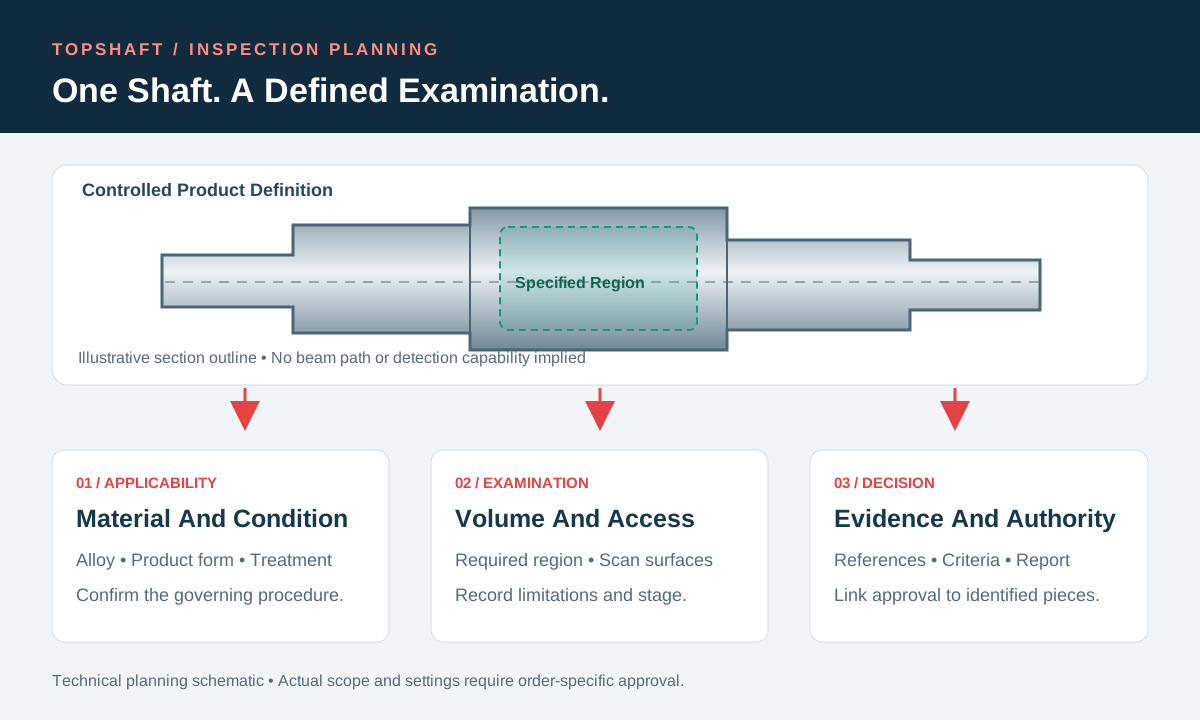
Su requisito de inspección ultrasónica debe identificar la decisión que respalda el examen. Puede necesitar un examen específico del material antes del mecanizado o pruebas de un requisito de entrega definido. Estos objetivos pueden necesitar acuerdos diferentes. Indique qué condición del producto debe representar el resultado. Identifique la autoridad técnica responsable antes de elegir un equipo conveniente o solicitar un precio al proveedor.
Separe la inspección ultrasónica de otras verificaciones. Un informe dimensional evalúa las dimensiones especificadas. Un certificado de material registra la información de material que declara. Ninguno proporciona automáticamente pruebas del examen ultrasónico. Inversamente, un resultado ultrasónico no establece todas las propiedades del material ni sustituye todos los exámenes superficiales. Su revisión de requisitos END ayuda a organizar métodos complementarios sin hacer intercambiables sus resultados.
Distinga también el examen del producto de la investigación del proceso. Un barrido exploratorio puede investigar una preocupación sin convertirse en un examen de aceptación aprobado. Explique si el trabajo corresponde al desarrollo, a un lote concreto o a entregas habituales. Identifique el contacto del cliente encargado de aprobar. Una solicitud general de calidad interna no debe convertirse en una promesa indefinida de detectar cualquier discontinuidad posible.
Confirme La Aplicabilidad Al Material Y Al Producto
Su procedimiento debe ser adecuado para el material, la forma del producto y su condición reales. La descripción ASTM A388/A388M-26 describe el examen ultrasónico por contacto y pulso-eco de piezas forjadas de acero. Incluye técnicas de haz recto y angular dentro de esa práctica. También exige indicar en el pedido el nivel de calidad ultrasónica. Esto no hace aplicable la práctica a cualquier eje terminado, aleación o condición de suministro.
Obtenga la especificación completa invocada y su edición contractual cuando se requiera. Una descripción pública no constituye una instrucción operativa completa. Pida a la organización responsable de inspección que confirme la aplicabilidad. Identifique cualquier especificación de producto o procedimiento del cliente que también corresponda. Resuelva contradicciones antes de aceptar el compromiso de inspección. No elija una edición solamente porque su designación aparecía en un pedido anterior.
Registre la aleación, la forma del producto y el tratamiento térmico pertinente en la solicitud. Una pieza forjada en bruto y un eje hueco terminado pueden presentar condiciones de examen diferentes. Una sustitución del material puede exigir otra revisión de aplicabilidad. Sus requisitos de trazabilidad del material mantienen la conexión entre la pieza examinada y sus registros de origen. Distinga la identidad del material de una afirmación sobre la exhaustividad de la inspección.
Delimite El Volumen De Examen Requerido
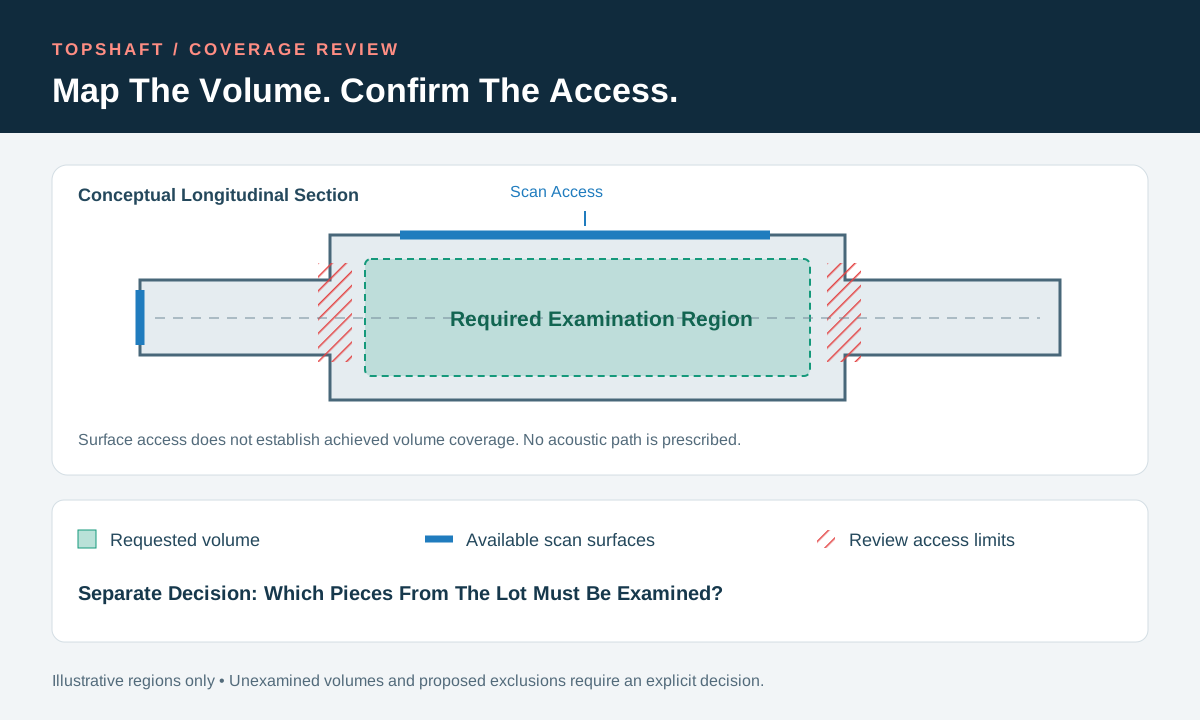
Su plan debe identificar el volumen de material que debe abordar el examen. Marque las regiones del eje en un plano controlado o un croquis aprobado. Identifique extremos, apoyos, hombros, zonas del taladro y transiciones cuando corresponda. Distinga el volumen solicitado de las superficies disponibles para el barrido. Que una sonda toque la superficie exterior no documenta, por sí solo, la cobertura de todas las regiones subyacentes.
Pida al equipo de inspección que explique su estrategia de examen propuesta. El acceso, la dirección del haz y la geometría deben permitir cumplir el requisito real. La guía del fabricante sobre barrido ultrasónico aborda la cobertura volumétrica y las orientaciones pertinentes. Sus ilustraciones prácticas corresponden a soldaduras. Utilice ese principio para preguntar sobre cobertura, sin copiar un patrón de barrido de soldadura en un eje.
Separe la cobertura dentro de una pieza de la selección de piezas de un lote. Examinar exhaustivamente una muestra no demuestra que se examinara cada eje. Su plan de muestreo de inspección debe identificar la población requerida y las muestras seleccionadas. Indique si necesita resultados individuales o un resumen de lote acordado. El informe final debe reflejar el examen realmente realizado, incluidas las exclusiones acordadas.
Acuerde El Acceso Y La Etapa De Fabricación
Su etapa de examen debe proporcionar acceso adecuado y representar la condición exigida por el pedido. Identifique si la inspección se realiza sobre material, una pieza premecanizada o una etapa posterior. Indique qué procesamiento queda pendiente. Un examen temprano no demuestra automáticamente la ausencia de condiciones introducidas después. Las autoridades de ingeniería y calidad deben decidir si hace falta otra verificación.
Revise las superficies accesibles para el barrido antes de comprometerse con el acuerdo. Hombros, chaveteros, taladros y acceso limitado a extremos pueden afectar la configuración propuesta. La organización de inspección debe definir preparación y requisitos superficiales mediante su procedimiento. No invente un valor universal de acabado basándose en un artículo general. Confirme cómo la preparación, la retirada del acoplante y la protección posterior cumplen la condición final de entrega requerida.
Por ejemplo, un pedido hipotético solicita un examen antes de mecanizar un taladro. El cliente también exige una verificación posterior. Registre ambas como decisiones separadas. Explique qué pruebas aporta la inspección inicial y qué queda pendiente. No cambie la denominación de un examen anterior de pieza en bruto por examen final de pieza terminada. Cualquier cambio aprobado de etapa debe mantener una conexión clara con el requisito contractual.
Separe La Verificación Del Equipo Del Ajuste De Ensayo
Sus pruebas deben distinguir la verificación del equipo del ajuste utilizado en el eje real. La guía del fabricante sobre calibración distingue certificación del instrumento, calibración de velocidad/cero y calibración de referencia. Estos términos corresponden a tareas diferentes. Un certificado de calibración, por sí solo, no define el examen específico de la muestra. Pregunte cómo el procedimiento requerido establece y comprueba el ajuste utilizado para su pedido.
Identifique el equipo, la disposición de sondas, la referencia pertinente y la revisión del procedimiento según se requiera. Deje que el equipo de inspección autorizado seleccione los ajustes técnicos conforme al procedimiento aplicable. Compras no debe inventar una frecuencia, un ángulo o una ganancia para completar un formulario. Cuando el contrato especifique esos detalles, conserve sus referencias exactas. Haga visible cualquier desviación propuesta durante la revisión técnica, en lugar de después del examen.
Acuerde qué registros demuestran que se completaron las comprobaciones de ajuste requeridas. Una configuración guardada favorece la trazabilidad, pero no demuestra por sí sola su uso correcto. Si los ajustes cambian durante una investigación, identifique los registros afectados. Preserve las pruebas originales y explique el motivo del cambio. No combine silenciosamente resultados de configuraciones distintas para describirlos después como un examen sin cambios.
Defina Cómo Se Informarán Las Limitaciones
Su informe debe declarar las limitaciones que afectan al examen acordado, sin esconderlas detrás de una etiqueta de aprobado. Pida al equipo responsable que identifique regiones inaccesibles o no evaluadas. Exija explicaciones cuando la geometría o la respuesta del material impidan el examen previsto. Esa información pertenece a la decisión técnica. No debe desaparecer porque el formulario del pedido solo incluya una casilla de aceptación.
No suponga que un procedimiento detecta todas las discontinuidades por igual. El equipo de inspección debe evaluar el material, la geometría, la cobertura requerida y el procedimiento reales. Evite promesas de compra que garanticen detectar todos los defectos internos. Solicite una declaración clara de lo que el examen propuesto puede establecer. Si se necesita otro método o preparación, obtenga la aprobación técnica correspondiente antes de cambiar el alcance.
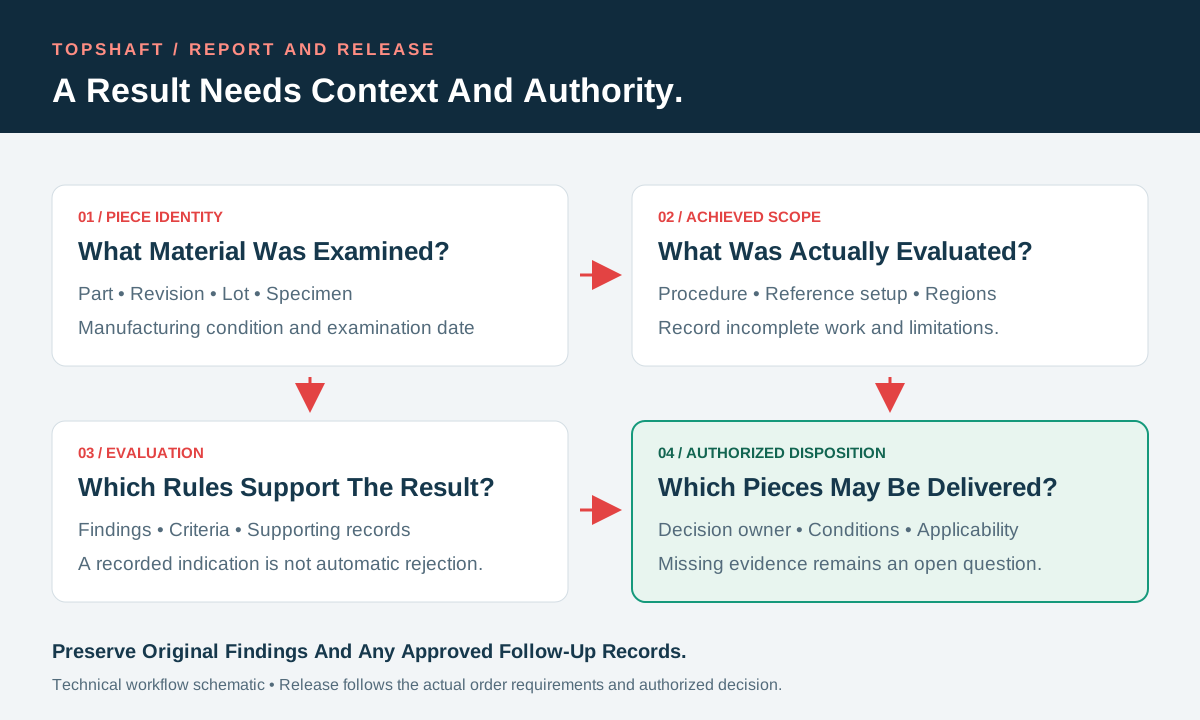
Una limitación no resuelta necesita un responsable de decisión identificado. Puede necesitar un plan revisado, un examen adicional o una aclaración controlada. La respuesta adecuada depende del requisito real. Un proveedor no debe crear una exclusión después de observar una indicación desfavorable. Distinga el alcance solicitado, el alcance logrado y la disposición autorizada. Esa distinción protege tanto la decisión de recepción como el registro original de inspección.
Establezca La Aceptación Antes De Revisar Resultados
Su base de aceptación debe definir el nivel de calidad aplicable y las reglas de evaluación antes de inspeccionar. Identifique especificación, edición, procedimiento e interpretación autorizada. Evite instrucciones aisladas como «UT aceptable» sin requisitos de respaldo. El nombre del equipo no aporta criterios de aceptación. La autoridad responsable del cliente debe aprobar cualquier decisión contractual pendiente, en lugar de dejar que el inspector la invente.
Separe requisitos de registro, evaluación y rechazo cuando el procedimiento aplicable los distinga. Una indicación registrada no implica automáticamente un eje rechazado. Inversamente, un resumen sin registro no demuestra que se realizara una evaluación requerida. Pregunte qué pruebas deben aparecer en el informe. Preserve la referencia necesaria para entender cada resultado. No sustituya sus criterios contractuales reales por un umbral procedente de un ejemplo ajeno.
Resuelva hallazgos inciertos mediante la vía de revisión aprobada. Conserve la observación original y los datos de ajuste pertinentes. Un examen adicional puede aclarar un hallazgo, pero no debe borrar el primer registro. Documente por qué se solicitó y quién evaluó las pruebas combinadas. Su conclusión final debe conciliar resultados con las reglas acordadas, sin seleccionar únicamente la entrada que ofrece la respuesta más favorable.
| Elemento De Especificación | Qué Debe Acordar | Pruebas Que Debe Conservar |
|---|---|---|
| Aplicabilidad | Material, forma del producto y condición | Especificación y edición aprobadas |
| Volumen | Regiones requeridas y acceso al barrido | Mapa controlado del alcance y limitaciones |
| Etapa | Condición de fabricación durante el examen | Referencia de ruta e identidad de pieza |
| Evaluación | Ajuste de referencia y reglas de aceptación | Procedimiento, resultados y revisión autorizada |
| Entrega | Responsabilidades de informe y liberación | Conclusión vinculada a las piezas entregadas |
Relacione Los Hallazgos Con Piezas Identificadas
Sus registros deben relacionar cada resultado requerido con el material examinado. Incluya referencia de pieza, revisión, lote e identificadores individuales cuando se requieran. Identifique la condición real de fabricación y la fecha del examen. Si el material se divide después del examen, conserve la relación de identidad acordada. Un informe de una pieza madre sin identificar se concilia difícilmente con un contenedor posterior de ejes terminados.
Acuerde el contenido del informe durante la cotización. Según el requisito, puede necesitar regiones examinadas, referencias de procedimiento, resultados y posiciones de indicaciones. Cuando barridos, imágenes o archivos del equipo constituyan pruebas acordadas, identifique sus referencias controladas. No prometa datos brutos ilimitados sin confirmar el acuerdo. Tampoco sustituya registros justificativos requeridos por un certificado genérico que omita la información técnica acordada.
Pregunte cómo las enmiendas y aclaraciones permanecen relacionadas con el informe original. Corregir un campo de identificación necesita una justificación explicada. Repetir un examen necesita su propio motivo y estado. El personal de recepción debe distinguir trabajos pendientes de resultados satisfactorios. Los campos vacíos no deben interpretarse como aceptación. Haga comprensible la decisión de liberación sin exigir al destinatario reconstruir una larga cadena de mensajes informales.
Controle Los Hallazgos Antes De Continuar El Procesamiento
Mantenga controlado el material afectado hasta que una disposición autorizada defina el siguiente paso. Establezca si el problema afecta una pieza, algunas piezas o un grupo de producción más amplio. Ese alcance necesita investigación. No suponga que una indicación demuestra la misma condición en todo el lote. Tampoco suponga que otra muestra satisfactoria libera todas las piezas restantes. Conserve las identidades originales mientras la revisión siga abierta.
Mecanizar más no constituye automáticamente una respuesta aprobada a un hallazgo incierto. La autoridad técnica responsable debe evaluar cualquier vía de recuperación propuesta. Su revisión de retrabajos y concesiones distingue acción propuesta, autorización y resultado verificado. Si se aprueba una operación, identifique las pruebas posteriores requeridas. Un plan aprobado no demuestra que el trabajo completado ya satisfaga todas las condiciones de entrega.
Revise por separado cambios del proceso o de inspección cuando sea necesario. Su control de cambios de fabricación puede organizar las responsabilidades de revisión requeridas. Cambiar la etapa, la fuente o el procedimiento de inspección puede afectar una aprobación anterior. Su importancia depende del acuerdo real. Distinga la disposición inmediata del material de las acciones correctivas a largo plazo. Resuelva las decisiones requeridas antes de colocar material afectado en un contenedor normal de producción o envío.
Prepare Una Solicitud TOPSHAFT Confirmada
Su consulta debe proporcionar la información necesaria para confirmar un acuerdo viable de examen ultrasónico. Envíe el plano liberado, la especificación del material, la forma del producto y la condición de tratamiento. Identifique volumen requerido, etapa de examen y procedimiento invocado. Incluya cantidades, expectativas de muestreo y necesidades documentales. Marque claramente las decisiones pendientes. Pida a TOPSHAFT confirmar alcance y responsabilidades antes de considerar la inspección un compromiso de suministro aceptado.
Este artículo no verifica instrumentos, cualificaciones del personal ni servicios de ensayo ultrasónico específicos de TOPSHAFT. No deduzca esas capacidades de una explicación sobre planificación de inspección. Confirme cualquier examen interno o externo propuesto durante la revisión del pedido. Si no se puede atender el alcance requerido, resuelva esa limitación antes de aceptar. Un acuerdo específico confirmado aporta una mejor base de compra que una promesa infundada de cobertura universal.
Discuta factores de coste y calendario sin suponer un precio o plazo universal. Preparación del acceso, referencias, cantidades, etapa de examen y revisión documental pueden afectar al acuerdo. Aclare quién proporciona información, aprueba el plan y evalúa los hallazgos. Utilice la lista RFQ de ejes para relacionar esas necesidades con los requisitos de entrega. Para pedidos repetidos, confirme que siguen siendo aplicables el material, la ruta y la base de examen aceptados.
Preguntas Frecuentes
Sus respuestas deben seguir el producto real, el procedimiento aprobado y las reglas contractuales de aceptación. Estas preguntas aclaran límites habituales sin prescribir ajustes ultrasónicos universales.
¿Un Certificado Del Equipo Define La Inspección Del Eje?
No. La verificación del instrumento y el ajuste real de examen son cuestiones diferentes. Identifique procedimiento aplicable, disposición de referencia y comprobaciones requeridas. Relacione esas pruebas con las piezas examinadas. Un certificado solo no establece cobertura ni aceptación del producto.
¿Inspeccionar Todo El Lote Significa Examinar Cada Región?
No automáticamente. Seleccionar piezas del lote y cubrir cada pieza son decisiones separadas. Especifique ambas. Decir que cada eje fue inspeccionado sigue necesitando un alcance de examen. Declare limitaciones sin insinuar una cobertura no verificada.
¿Puede Aplicarse Una Norma De Forja A Cualquier Eje?
La palabra eje no implica aplicabilidad universal. Revise material, forma del producto, tratamiento y norma invocada. Obtenga aprobación técnica para el acuerdo real. No extienda una especificación fuera de su alcance sin una base aceptada.
¿Una Indicación Registrada Exige Automáticamente El Rechazo?
No sin las reglas de evaluación aplicables. Preserve el hallazgo y siga el proceso de interpretación aprobado. Deje que el revisor autorizado determine la disposición. Una indicación registrada y un producto rechazado no son categorías de informe intercambiables.
Envíe Su Paquete De Inspección
Reduzca ambigüedades acordando volumen, procedimiento y aceptación antes del examen. Contacte Con TOPSHAFT con su plano y requisitos de inspección. Solicite confirmación de aplicabilidad, acceso, informes y responsabilidades de liberación.