軸の超音波検査:範囲を定義する
軸の超音波検査には、定義した検査体積、適切な手順、合意した合否基準が必要です。発注前に指定するべきです。「UT合格」という報告では、未検査領域や明記していない品質水準を説明できません。検査を実際の材料、製造段階、納入部品に結び付けます。
検査で支える判断から始める
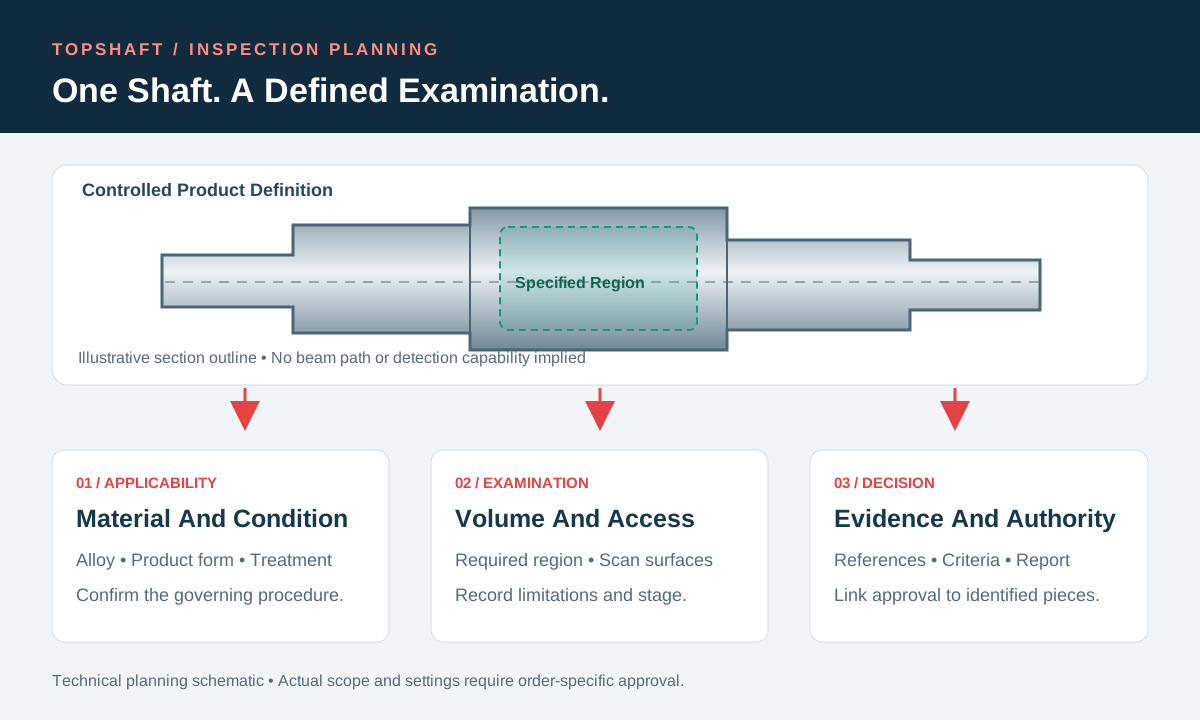
超音波検査要件では、検査が支える判断を特定します。加工前の指定材料検査や、定義した納入要件の証拠が必要な場合があります。目的が違えば体制も異なることがあります。結果が代表すべき製品状態を示します。便利な設備名称を選んだり見積もりを求めたりする前に、担当設計権限者を特定します。
超音波検査を他の検証の問いと分けます。寸法報告は指定寸法を評価します。材料証明書は記載した材料情報を記録します。どちらも超音波検査証拠を自動的に提供しません。逆に超音波結果も、全材料特性を確立したり全表面検査を置き換えたりしません。非破壊検査要件の審査は、結果を互換とせず補完的な方法を整理する助けになります。
製品検査と工程調査も区別します。探索的な走査は懸念の調査に役立っても、承認済み受入検査にはならない場合があります。開発、特定ロット、通常納入のどれに関する作業か説明します。承認する顧客窓口を特定します。一般的な「内部品質」の依頼を、あり得る全不連続部を検出する未定義の約束にしてはいけません。
材料と製品への適用性を確認する
選定手順は実際の材料、製品形態、状態に適合しなければなりません。ASTM A388/A388M-26の概要は、鋼鍛造品の接触パルス反射検査を説明します。その方法内で垂直探傷と斜角探傷を扱います。また注文に超音波品質水準を明記することを求めます。だからといって、すべての完成軸、合金、供給状態に適用されるわけではありません。
必要なら、指定仕様の全文と契約適用版を入手します。公開概要は完全な操作指示ではありません。担当検査組織に適用性の確認を求めます。併せて管理する製品固有仕様や顧客手順を特定します。検査約束を受諾する前に矛盾を解決します。以前の注文書に名称があったというだけで版を選んではいけません。
検査依頼に合金、製品形態、関連熱処理を記録します。鍛造素材と完成中空軸では検査条件が異なる場合があります。材料代替には再度の適用性審査が必要なことがあります。材料追跡性要件で、検査部品と元記録のつながりを維持します。材料識別と、検査の完全性の主張を分けます。
必要な検査体積を図示する
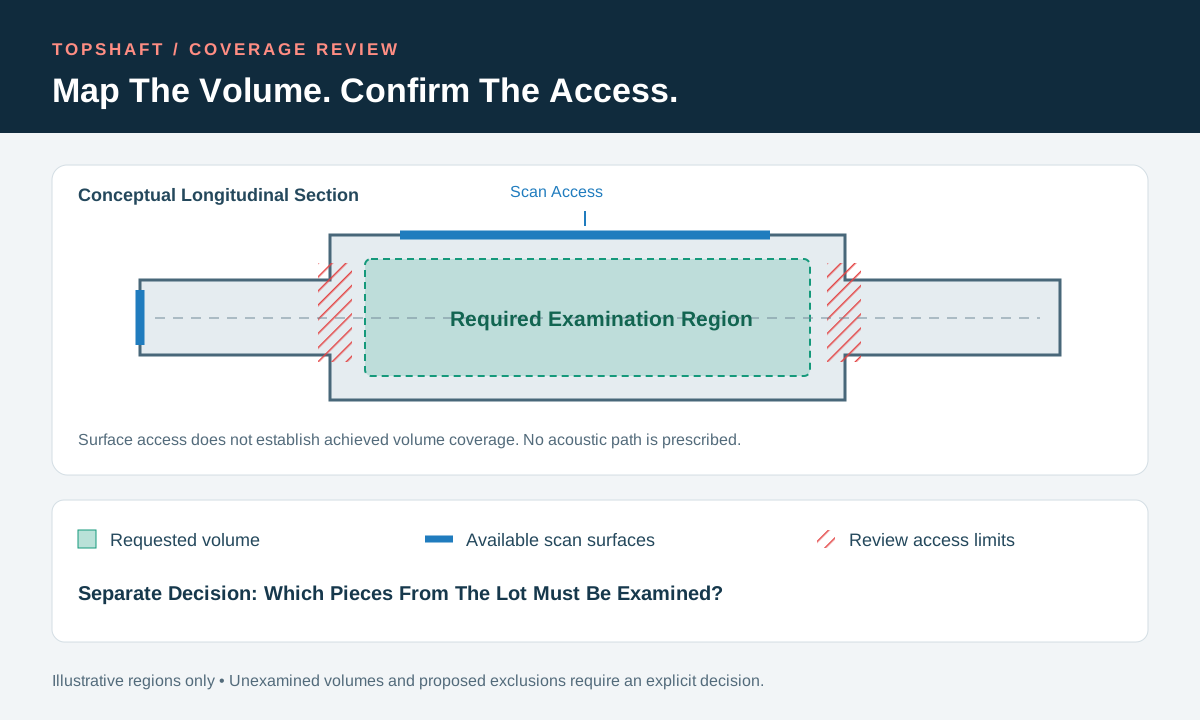
計画では、検査が対象とすべき材料体積を特定します。管理図面または承認済みスケッチで軸領域を示します。必要に応じて端部、ジャーナル、肩、内径領域、移行部を特定します。要求体積と走査可能な表面を区別します。外周面に探触子を当てただけでは、その下のすべての領域を検査した記録にはなりません。
検査チームに提案する検査戦略を説明してもらいます。走査アクセス、ビーム方向、形状が実際の要件を支える必要があります。設備メーカーの超音波走査ガイダンスは、体積範囲と関連方向を説明します。その実例図は溶接部に関するものです。軸に溶接部の走査パターンをコピーせず、範囲を質問する原則として使います。
部品内の検査範囲と、ロットからの部品選定を分けます。1個の徹底走査は全軸の検査を確立しません。検査抜取計画で必要な母集団と選定試験片を特定します。個別結果か合意したロット要約かを示します。最終報告は合意した除外を含め、実施した検査を反映しなければなりません。
アクセスと製造段階を合意する
検査段階は適切なアクセスを確保しつつ、注文が求める状態を代表するべきです。素材、粗加工品、後の製造段階のどこで検査するか特定します。後に残る加工を示します。早い段階の検査は、その後に生じる状態の不存在を自動的に証明しません。設計・品質権限者が追加検証の必要性を判断するべきです。
体制を約束する前に、走査可能表面を審査します。肩、キー溝、内径、端部アクセスの制限は構成に影響します。検査組織が手順を通して準備と表面要件を特定するべきです。一般記事から普遍的な仕上げ値を作ってはいけません。前処理、接触媒質除去、後の保護が必要な最終納入状態とどう合うか確認します。
例えば仮想の注文が、内径加工前の検査を要求するとします。顧客は後段階の検証も必要とします。これらを別の判断として記録します。初期検査が提供する証拠と未完了事項を説明します。以前の素材検査を、完成品の最終検査と呼び替えてはいけません。承認された段階変更は、契約要件との明確なつながりを維持するべきです。
設備確認と試験設定を分ける
証拠では、計器検証と実際の軸に使う設定を区別します。メーカーの校正概念ガイドは、計器認証、音速・ゼロ点校正、基準校正を分けます。それぞれ異なる作業です。校正証明書だけでは試験片固有の検査を定義しません。注文に用いる設定を、必要な手順でどう確立・確認するか質問します。
必要に応じて計器、探触子構成、関連基準、手順改訂を特定します。権限のある検査チームが適用手順の下で技術設定を選定します。購買が空欄を埋めるだけのため周波数、角度、ゲインを作ってはいけません。契約が詳細を指定する場合は正確な参照を保持します。逸脱提案は検査後でなく技術審査で明示します。
必要な設定確認の完了を示す記録を合意します。保存構成は追跡性を支えますが、それだけで正しい使用を証明しません。調査中に設定を変えたら対象記録を特定します。元証拠を保ち変更理由を説明します。異なる構成の結果を黙って組み合わせ、不変の1検査と説明してはいけません。
制限の報告方法を定義する
報告書は、合意検査に影響する制限を合格表示に隠さず記載するべきです。担当チームに、アクセス不能・未評価領域を特定してもらいます。形状や材料応答が計画検査を妨げる場合は説明を求めます。その情報は技術判断に含まれます。注文様式に合否欄が1つしかないという理由で消してはいけません。
1つの手順が全不連続部を同等に検出すると考えてはいけません。検査チームは実際の材料、形状、必要範囲、手順を評価しなければなりません。「全内部欠陥の検出保証」のような購買主張は避けます。提案検査が何を確立できるか明確な説明を求めます。別方法や準備が必要なら、範囲変更前に適切な技術承認を得ます。
未解決制限には明確な判断責任者が必要です。計画改訂、追加検査、管理された確認が必要な場合があります。適切な対応は実際の要件に依存します。供給者は不利な指示を見てから除外範囲を作るべきではありません。要求範囲、達成範囲、承認処置を区別します。この区別は受入判断と元検査記録の両方を守ります。
結果を見る前に合否を定める
合否根拠は検査前に適用品質水準と評価規則を定義するべきです。仕様、版、手順、正式な解釈を特定します。裏付け要件のない「UT適合」のような単独指示は避けます。設備名は合否基準を提供しません。欠落した契約判断は顧客責任者が承認し、検査員に作らせてはいけません。
適用手順が区別する場合、記録、評価、不合格要件を分けます。記録された指示が自動的に不合格軸を意味するわけではありません。同様に、裏付け記録のない要約も必要評価の実施を証明しません。報告に必要な証拠を確認します。各結果を理解する参照を保持します。無関係な例のしきい値を契約基準の代わりにしてはいけません。
不確かな所見は承認済み審査経路で解決します。元観察と関連設定情報を保持します。追加検査は所見を明確にできても、最初の記録を消すべきではありません。依頼理由と総合証拠の評価者を記録します。最終結論は最も有利な項目を選ばず、合意規則に照らして結果を整合させるべきです。
| 仕様要素 | 合意する内容 | 保持する証拠 |
|---|---|---|
| 適用性 | 材料、製品形態、状態 | 承認仕様と版 |
| 体積 | 必要領域と走査アクセス | 管理範囲マップと制限 |
| 段階 | 検査時の製造状態 | 経路参照と部品識別 |
| 評価 | 基準設定と合否規則 | 手順、結果、正式審査 |
| 納入 | 報告と出荷責任 | 納入部品に結び付いた結論 |
所見を識別した部品に結び付ける
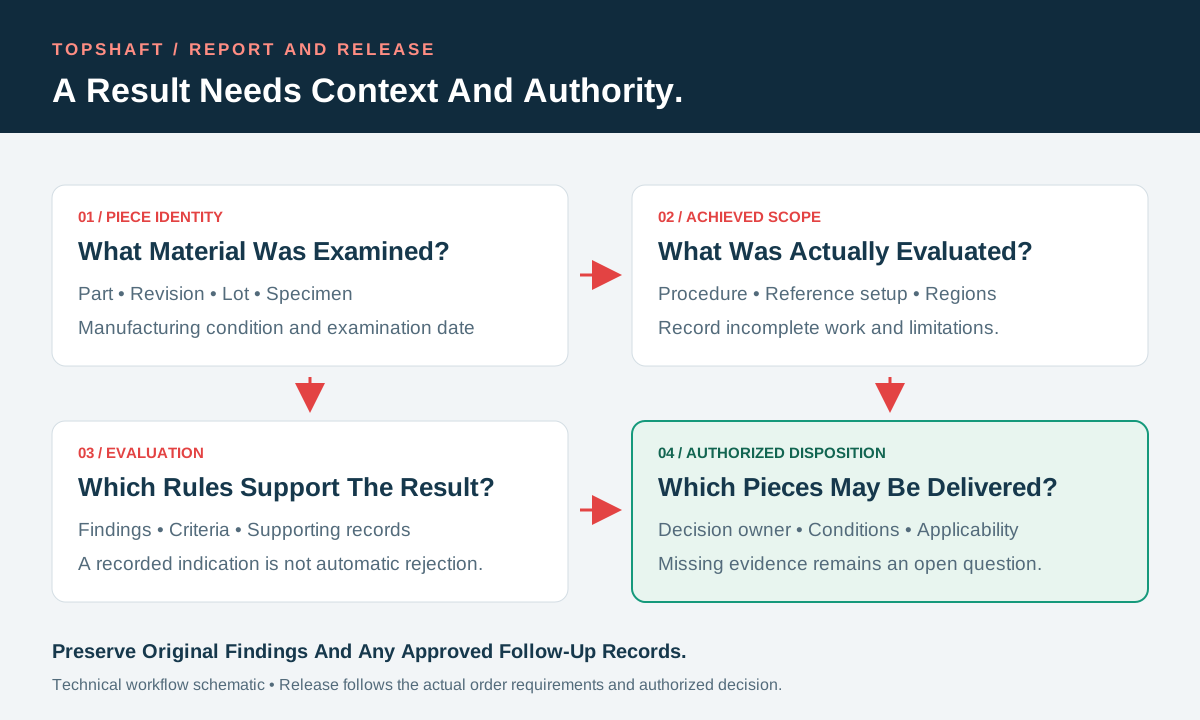
記録は各必要結果を検査材料に結び付けるべきです。必要に応じて部品参照、改訂、ロット、個別識別子を含めます。実際の製造状態と検査日を特定します。検査後に材料を分割する場合は合意した識別関係を維持します。識別不明の親素材報告は、後の完成軸容器と照合しにくいものです。
見積もり時に報告内容を合意します。要件によって検査領域、手順参照、結果、指示位置が必要です。走査、画像、計器ファイルが合意証拠なら管理参照を特定します。体制確認なしに無制限の生データを約束してはいけません。同様に、必要な裏付け記録を、合意技術情報を省いた一般証明書で置き換えてはいけません。
修正と確認事項を元報告にどう結び付けるか質問します。識別欄の訂正には根拠の説明が必要です。再検査には固有の理由と状態が必要です。受入担当者が未実施作業と適合結果を区別できるようにします。空欄を合格と解釈するべきではありません。長い非公式メッセージを再構成せずに、出荷判断が理解できるようにします。
追加加工前に所見を管理する
正式な処置が次の段階を定めるまで対象材料を管理します。懸念が1個、選定部品、より広い生産群のどれかを確立します。その範囲には調査が必要です。1つの指示がロット全体の同状態を証明すると考えてはいけません。別の適合試料が残り全品を解放するとも考えてはいけません。審査中は元の識別を保持します。
追加加工は不確かな所見への自動的な承認対応ではありません。担当技術権限者が回復経路提案を評価しなければなりません。手直しと特採の審査は、提案措置、承認、検証済み結果を分けます。作業が承認されたら必要な後続証拠を特定します。承認計画は、完了作業が既に全納入条件を満たす証明ではありません。
必要に応じて工程・検査変更を別途審査します。製造変更管理は必要な審査責任を整理できます。検査段階、実施元、手順の変更は以前の承認に影響します。重要性は実際の合意に依存します。即時の材料処置と長期的な是正措置を分けます。対象材料を通常の生産・出荷容器に入れる前に、必要判断を解決します。
確認されたTOPSHAFT依頼を準備する
問い合わせには、実現可能な超音波検査体制を確認する情報を提供します。正式発行図面、材料仕様、製品形態、処理状態を送ります。必要体積、検査段階、指定手順を特定します。数量、抜取の期待、報告要件を含めます。未解決選択を明記します。検査を受諾済み供給約束と扱う前に、実際の範囲・責任をTOPSHAFTに確認します。
本記事はTOPSHAFTの特定計器、要員資格、超音波試験サービスを検証しません。検査計画の説明から能力を推測してはいけません。注文審査中に、内部・外部の提案検査体制を確認します。必要範囲を支えられなければ受諾前に制限を解決します。具体的な確認体制は、普遍的範囲の裏付けのない約束より良い購買根拠になります。
普遍的な価格や期間を推測せず、費用・日程要因を協議します。アクセス準備、基準、部品数量、検査段階、文書審査が体制に影響します。情報提供者、計画承認者、所見評価者を明確にします。軸の見積依頼チェックリストで必要事項を納入要件と結び付けます。再注文では、受け入れた材料、経路、検査根拠が引き続き適用されるか確認します。
よくある質問
回答は実際の製品、承認手順、契約上の合否規則に従うべきです。質問は一般的な境界を明確にし、普遍的な超音波設定を指定しません。
計器証明書は軸検査を定義しますか?
いいえ。計器検証と実際の検査設定は別の問いです。適用手順、基準構成、必要確認を特定します。証拠を検査部品に結び付けます。証明書だけでは範囲や製品合格は確立しません。
全品検査は全領域の検査を意味しますか?
自動的には意味しません。ロット選定と各部品内の範囲は別判断です。両方を指定します。全軸検査という記述にも検査範囲が必要です。未検証範囲を暗示せず制限を報告します。
鍛造規格はすべての軸に適用できますか?
「軸」という言葉から普遍的適用性は導けません。材料、製品形態、処理、指定規格を審査します。実際の体制に技術承認を得ます。受け入れた根拠なしに仕様を範囲外へ広げてはいけません。
記録された指示は自動的に不合格ですか?
適用評価規則なしには決まりません。所見を保持し承認解釈工程に従います。権限を持つ審査者に処置を判断してもらいます。記録された指示と不合格製品は、互換の報告分類ではありません。
検査資料を送付する
検査前に体積、手順、合否を合意すれば曖昧さを減らせます。図面と検査要件を添えてTOPSHAFTにお問い合わせください。適用性、アクセス、報告、出荷責任の確認を求めてください。