Ejes: Definir El Estudio R&R
Un estudio R&R de medición de ejes necesita una característica definida, condiciones representativas y una decisión acordada. Repetir lecturas cómodas no basta. Especifique piezas, operadores, montaje, análisis e informes antes de tratar el resultado como aprobación de su organización de inspección.
Partir De La Decisión Y La Característica
Su estudio debe responder a una pregunta concreta sobre un proceso definido de medición del eje. Puede necesitar evaluar una inspección de producción o respaldar una transferencia acordada del método. Identifique al responsable de decidir antes de recoger datos. Indique qué característica cubre el estudio. No convierta una solicitud general de R&R en aprobación de todas las dimensiones del plano.
La presentación de estudios de medición del NIST aborda el comportamiento de instrumentos en producción. Separa repetibilidad, reproducibilidad, estabilidad y sesgo entre sus temas de estudio. Esa distinción ayuda a definir el alcance previsto. Un resultado R&R concreto no resuelve automáticamente todas las cuestiones del sistema de medición. Su contrato y equipo técnico responsable determinan las pruebas requeridas.
Conecte la característica con la definición real del producto. Diámetro de muñón, distancia axial y desviación de giro implican tareas de medición diferentes. Identifique revisión aplicable del plano, unidades e interpretación requerida. Su plan de numeración de características puede conectar el estudio y el informe de inspección. Evite describir todo el eje como aprobado cuando solo se evaluó un proceso de medición.
Separar Calibración Y Comportamiento Del Proceso
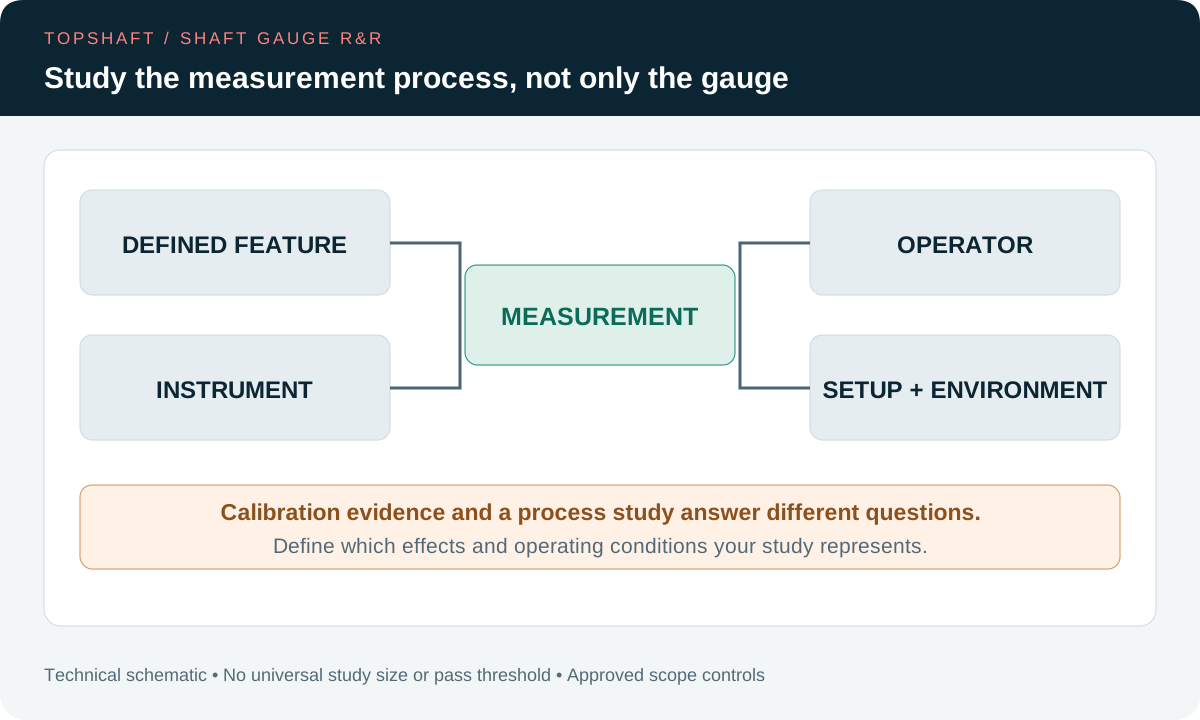
Revise calibración y variación del proceso como cuestiones relacionadas pero distintas. La información de calibración se refiere al instrumento bajo sus condiciones declaradas. Su medición de producción también implica operador, montaje, pieza y entorno. Un certificado por sí solo no caracteriza todos esos efectos. A la inversa, un estudio favorable no sustituye la calibración o verificación instrumental requerida.
En un estudio R&R habitual con operadores, las lecturas repetidas ayudan a evaluar la variación dentro de la disposición definida. Comparar operadores ayuda a examinar diferencias representadas por ese diseño. Mantenga esas descripciones vinculadas a los factores realmente estudiados. No deduzca comportamiento entre operadores de las lecturas repetidas de una sola persona. Pida al analista responsable explicar qué componentes de variación puede estimar el análisis elegido.
Mantenga visibles otras cuestiones cuando importen. Sesgo, estabilidad temporal y comportamiento en el rango previsto pueden necesitar evaluación adicional. Un estudio corto bajo un montaje no las cubre automáticamente. Su enfoque de incertidumbre de medición aborda decisiones relacionadas de conformidad. No etiquete un porcentaje R&R como declaración completa de incertidumbre sin una base técnica apropiada.
Seleccionar Ejes Representativos Del Uso Previsto
Sus piezas deben representar la población y el rango de características pertinentes para la finalidad del estudio. Pregunte al equipo responsable cómo respalda la selección esa finalidad. Registre identidades y estado de fabricación. No seleccione piezas cómodas sin considerar el uso previsto en producción. Igualmente, no introduzca geometrías no relacionadas solo para aumentar la dispersión de mediciones.
Distinga una pregunta de variación del proceso de otra basada en tolerancia. Las piezas y entradas del análisis deben respaldar la decisión realmente prevista. Explique cualquier selección deliberada a lo largo de un rango. Conserve esa justificación con el plan. No cambie el grupo tras un resultado desfavorable sin documentar otra investigación o revisión aprobada del estudio.
Considere si medir repetidamente cambia la pieza o su estado medido. Su estudio necesita un diseño apropiado para esa situación. Proteja las piezas de daños de manipulación, contaminación y pérdida de identificación. Si una pieza cambia durante el estudio, registre el suceso. No trate silenciosamente sus lecturas posteriores como mediciones del mismo estado inalterado.
Elegir Un Diseño Adecuado Al Trabajo
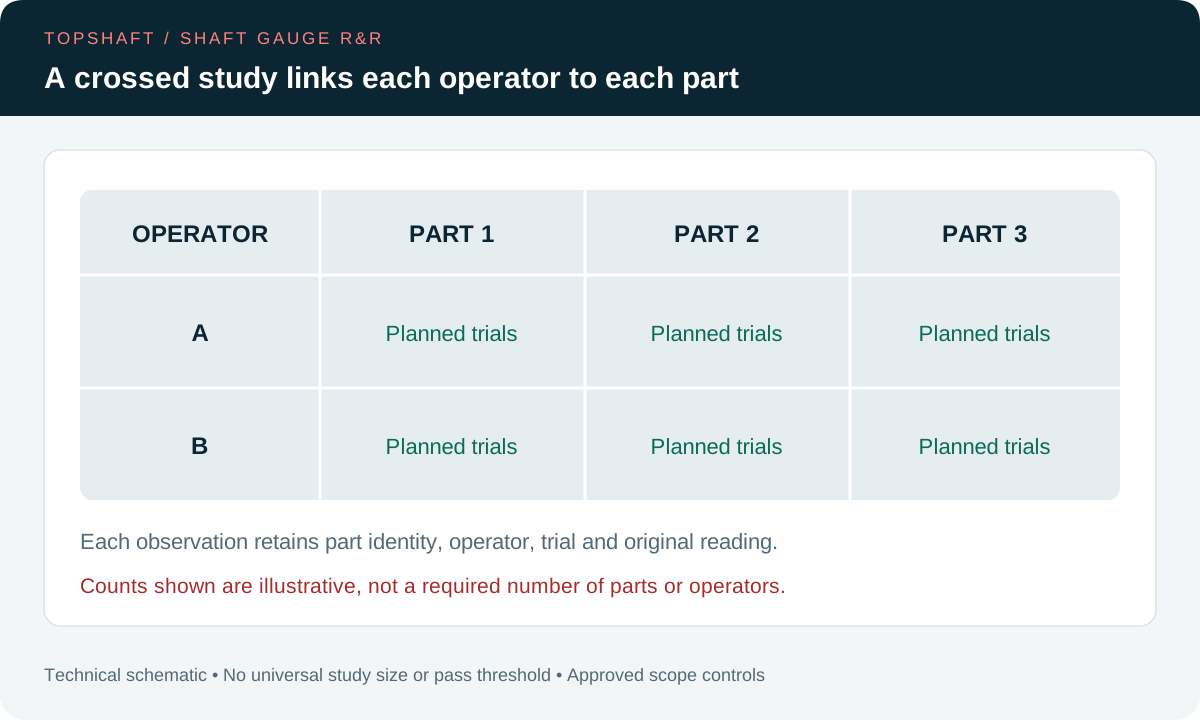
Su diseño debe ajustarse a qué operadores pueden medir qué piezas bajo las condiciones previstas. La guía de análisis de sistemas de medición del fabricante de software distingue estudios cruzados, anidados y ampliados. En uno cruzado, cada operador mide cada pieza. Otras disposiciones necesitan diseño y análisis apropiados. Estas descripciones encuadran la discusión; no prescriben su estudio contractual.
Identifique operadores, piezas y repeticiones antes de ejecutar. Explique si el estudio representa operadores habituales de producción u otro grupo definido. No sustituya con una demostración exclusiva de expertos un estudio destinado a representar inspección normal. Si solo participa un operador, indique esa limitación. El revisor debe entender qué pueden y qué no pueden respaldar los datos.
Acuerde el tamaño real con el equipo responsable de metrología o estadística. Este artículo no prescribe números universales de operadores, piezas o repeticiones. Requisitos del cliente y necesidad de decisión determinan el diseño aprobado. Si los recursos no lo permiten, resuelva esa limitación antes de aceptar el compromiso. Un ejercicio reducido por comodidad no debe heredar silenciosamente una aprobación más amplia.
Definir El Montaje Real De Medición
Su procedimiento debe describir el montaje que produce cada lectura, no solo nombrar el instrumento. Identifique posición medida, dirección, apoyos y referencias pertinentes. Incluya la manipulación requerida entre repeticiones. Un diámetro medido en una posición axial puede responder a otra pregunta que en otra posición. Mantenga coherente la tarea definida, salvo que la posición sea un factor intencionado del estudio.
Indique si retirar y volver a asentar la pieza forma parte del ciclo normal. Si el estudio aprobado incluye esa actividad, realícela según lo previsto. Dejar la pieza intacta puede omitir variación presente en uso habitual. También importa lo contrario: no introduzca manipulación ausente del proceso previsto sin explicar por qué. Su estudio debe representar la disposición de medición declarada.
Revise condiciones pertinentes de entorno y preparación. La guía de temperatura de inspección aporta preguntas relacionadas con las condiciones reales. Limpieza, apoyos y ajustes instrumentales deben seguir el procedimiento aprobado. Registre desviaciones significativas en lugar de corregir después la hoja. No suponga que una demostración de laboratorio caracteriza automáticamente otro entorno de producción.
Controlar Orden De Ensayos Y Datos Originales
Su plan debe preservar observaciones independientes y un registro trazable de lo ocurrido. Acuerde el orden y cualquier aleatorización requerida mediante el procedimiento del estudio. Evite que los operadores copien o ajusten lecturas hacia resultados anteriores. Identifique pieza, operador y ensayo para cada observación. Mantenga visibles unidades originales y precisión requerida de registro.
No redondee de forma diferente entre operadores para mejorar el acuerdo aparente. Utilice la convención aprobada y conserve los resultados originales. Si se confirma un error de transcripción, documente corrección y fundamento. Un valor atípico sospechoso no debe desaparecer solo porque afecta al resultado. Pida al analista responsable investigar observaciones inusuales con las reglas acordadas.
Registre interrupciones y cambios de condiciones durante la recogida. Un ajuste instrumental, una pieza dañada o un útil alterado pueden cambiar la interpretación. Identifique qué observaciones ocurrieron antes y después del suceso. Obtenga la decisión necesaria sobre continuar o reiniciar. No combine silenciosamente distintas configuraciones para después informarlas como un proceso de medición sin cambios.
Acordar Indicadores Antes De Revisar Resultados
Su base de aceptación debe identificar método de análisis, indicadores informados y criterios aplicables de decisión. Defínalos antes de revisar los números finales. Un resultado relativo a la variación del estudio responde a otra pregunta que uno relativo a la tolerancia. Pida al analista identificar denominador y valores de entrada. No compare porcentajes sin saber qué representa cada uno.
Conserve la referencia del software o cálculo y las opciones pertinentes. Los análisis pueden tratar los factores de manera diferente. Su informe debe permitir reproducir el enfoque real. Si hace falta otro análisis, preserve el resultado original y explique el cambio. No seleccione la salida más favorable omitiendo el motivo de esa elección.
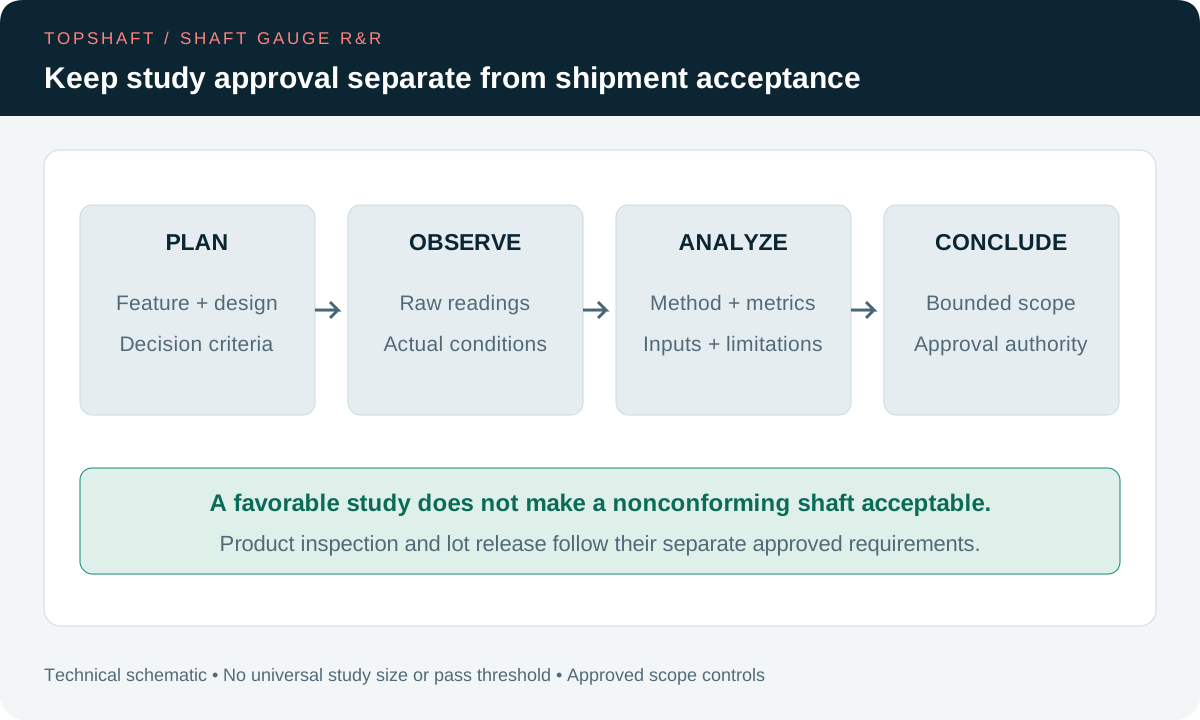
Evite aplicar un umbral universal de aprobado tomado de un ejemplo no relacionado. Requisitos del cliente y criterios técnicos aprobados rigen la decisión. Indique las limitaciones que afecten a la interpretación. Un indicador satisfactorio no hace aceptable un eje no conforme. El estudio evalúa la medición dentro de su alcance; la aceptación individual sigue el plano y las reglas acordadas de inspección.
| Elemento Del Estudio | Acuerdo Necesario | Registro Que Conservar |
|---|---|---|
| Finalidad | Característica y decisión prevista | Alcance aprobado y referencia del requisito |
| Piezas | Población, rango y justificación de selección | Piezas identificadas y estado |
| Diseño | Operadores, ensayos y disposición de factores | Plan aprobado de recogida |
| Medición | Montaje, manipulación y entorno | Procedimiento y desviaciones reales |
| Análisis | Indicadores, criterios y aplicabilidad | Datos originales, resultados y conclusión autorizada |
Investigar Hallazgos Sin Perder Las Pruebas
Utilice los resultados desfavorables para investigar el proceso definido en lugar de asignar culpa inmediatamente. Examine primero identidad, interpretación de la tarea y montaje. Revise instrucciones, acceso e idoneidad instrumental cuando corresponda. Una diferencia entre operadores puede reflejar varias condiciones que interactúan. Su equipo técnico debe investigar las pruebas antes de elegir la acción correctiva apropiada.
Por ejemplo, un estudio hipotético de diámetro utiliza una posición identificada del asiento de rodamiento. Un operador mide cerca del hombro y otro en el centro. Los datos ya no representan la misma tarea definida. Aclare la instrucción y evalúe la validez del estudio existente. No descarte automáticamente la diferencia ni declare incompetente a un operador.
Documente cualquier mejora y las pruebas necesarias después. Formación, cambios del útil o método revisado pueden requerir una evaluación nueva o centrada. La respuesta correcta depende del hallazgo y los requisitos aprobados. Mantenga diferenciados estudios iniciales y posteriores. Un resultado mejorado debe explicar qué cambió, no borrar el historial anterior del proceso.
Limitar La Aprobación A La Disposición Evaluada
Su conclusión debe identificar familia de productos, característica y condiciones que realmente cubre. Registre instrumento, útil pertinente, grupo de operadores y revisión del procedimiento según lo requerido. Indique limitaciones pendientes y condiciones de aprobación. Un informe no debe convertirse en autorización permanente para todos los ejes posteriores. Mantenga el alcance aplicable disponible para producción y recepción.
Revise los cambios antes de reutilizar una aprobación. Otro rango de características, útil, instrumento o procedimiento puede afectar a su pertinencia. Su revisión de cambios de fabricación ofrece un marco relacionado de control. No todos los cambios requieren la misma respuesta. La autoridad responsable debe decidir si las pruebas siguen aplicándose o hace falta otra evaluación.
Separe aprobación del estudio y liberación del lote. Su plan de muestreo de inspección determina comprobaciones del producto y alcance de informes requeridos. La lista de piezas del estudio no es automáticamente la muestra de aceptación de los envíos. Preserve ambos registros cuando se exijan ambos. Recepción debe entender qué documento respalda el proceso de medición y cuál las piezas entregadas.
Preparar Una Solicitud Confirmada A TOPSHAFT
Proporcione el requisito real antes de tratar R&R como compromiso de suministro aceptado. Envíe el plano aprobado e identifique característica y decisión prevista. Incluya métodos aplicables del cliente, selección propuesta y representación requerida de operadores. Indique las expectativas de análisis e informes ya definidas. Identifique opciones pendientes en lugar de pedir al proveedor inventar su base de aprobación.
Pida a TOPSHAFT confirmar una organización viable de medición y estudio para su consulta. Este artículo no verifica software, instrumentos, certificados ni servicios estadísticos concretos. Todo apoyo interno o externo propuesto necesita revisión específica del pedido. Si no puede respaldarse el alcance requerido, resuelva la limitación antes de aceptar. Un plan confirmado es más útil que una promesa sin respaldo de capacidad universal de medición.
Discuta recursos y calendario durante el presupuesto. Disponibilidad de piezas, participación de operadores, montaje, recogida de datos y revisión técnica pueden afectar a la organización. No suponga un precio o plazo universal del estudio. Acuerde quién proporciona muestras, aprueba el plan y evalúa el resultado. Utilice la lista de solicitud de oferta de ejes para conectar ese alcance con el paquete completo del pedido.
Preguntas Frecuentes
Sus respuestas deben seguir característica real, diseño y criterios aprobados de decisión. Estas preguntas aclaran el alcance sin prescribir umbrales estadísticos universales.
¿Un Certificado De Calibración Sustituye R&R?
No. Calibración y variación del proceso responden a preguntas distintas. Revise las pruebas requeridas para cada una. Un instrumento calibrado sigue trabajando en un montaje y entorno concretos. No suponga que el certificado caracteriza todas las condiciones de medición en producción.
¿Un Operador Demuestra El Comportamiento Entre Operadores?
No solo con sus propias lecturas repetidas. Esas observaciones tienen un alcance menor. Elija un diseño que represente los efectos entre operadores que necesita evaluar. Indique limitaciones en lugar de afirmar una comparación más amplia.
¿Un Estudio Favorable Aprueba Todas Las Dimensiones?
No. La conclusión se aplica al proceso definido y al alcance aprobado. Otras características pueden necesitar pruebas separadas. La aceptación del producto sigue el plano y los requisitos contractuales de inspección. Separe aprobación del sistema de medición y liberación del envío.
¿Debe Borrar Una Lectura Que Empeora El Resultado?
No simplemente por ser desfavorable. Preserve la observación e investigue su causa. Aplique reglas aprobadas de corrección o exclusión cuando se justifiquen. Registre el motivo para que otro revisor pueda reconstruir el análisis.
Enviar Su Paquete Del Estudio
Reduzca ambigüedad acordando característica, diseño y decisión antes de recoger lecturas. Contacte Con TOPSHAFT con su plano y requisitos del estudio. Solicite confirmar responsabilidades sobre piezas, alcance de medición y organización de informes.