Ejes: Inspección De Descarburación
La inspección de descarburación de ejes necesita una profundidad definida, una superficie de referencia y un método adecuado. Acuerde esos detalles antes del pedido. Un valor de dureza solo no completa esa definición. Relacione el requisito con el estado real del acero, la muestra y la etapa de fabricación antes de aceptar un informe.
Defina La Pérdida Superficial De Carbono Que Debe Evaluarse
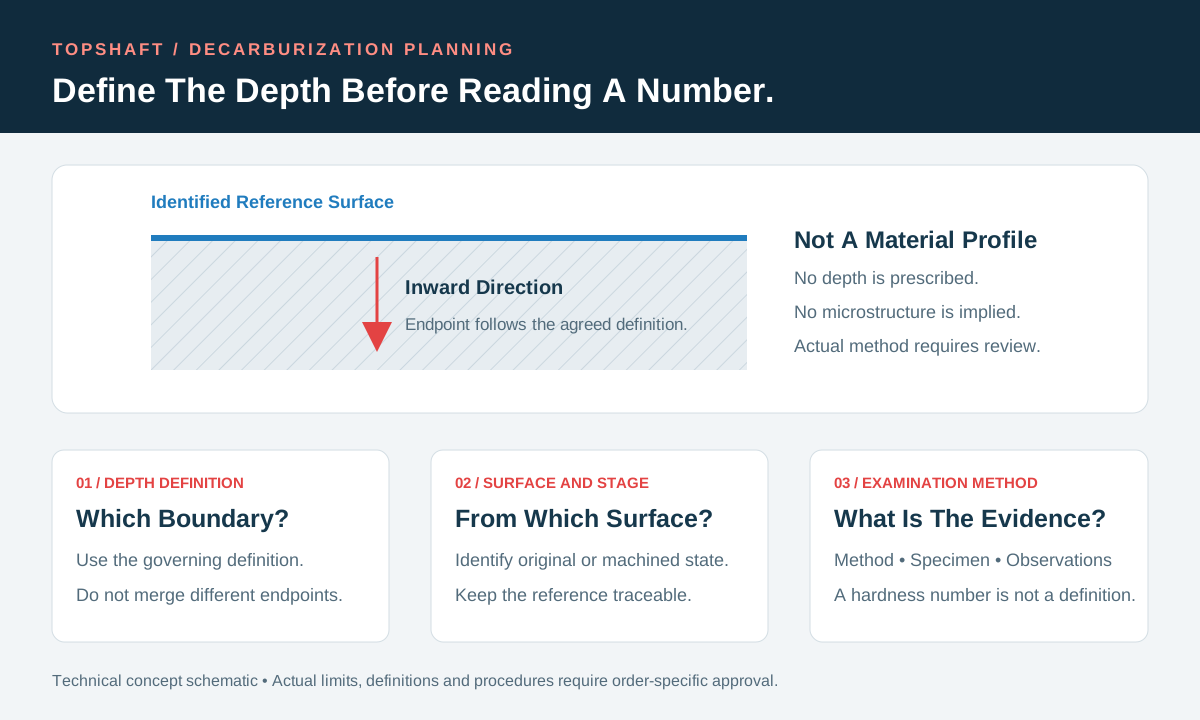
Su requisito debe identificar la condición de pérdida superficial de carbono que debe evaluar la inspección. La descarburación corresponde al empobrecimiento de carbono cerca de la superficie del acero. No es simplemente otro nombre para una lectura baja de dureza. La descripción ASTM E1077 aborda la pérdida de carbono asociada al procesamiento a temperaturas elevadas. Sus ejemplos incluyen trabajo en caliente y tratamiento térmico. Utilice ese contexto sin suponer la misma causa para todas las lecturas bajas.
Comience por el plano liberado, la especificación del material y los requisitos pertinentes del cliente. Identifique las superficies controladas y el responsable de la decisión técnica. Puede necesitar un examen de aceptación, una investigación del proceso o pruebas para una decisión de mecanizado. Estos objetivos son distintos. Indique el uso previsto para que el laboratorio proponga un examen pertinente, en lugar de un informe genérico conveniente.
Mantenga la consulta específica al acero real y su condición. Su especificación de tratamiento térmico puede identificar los requisitos controlados del proceso. Un certificado del material, un registro de tratamiento y una evaluación de profundidad aportan pruebas distintas. No presente uno como sustituto automático de otro. Esta guía explica decisiones de compra, no un límite universal, una receta de laboratorio ni una promesa de servicio TOPSHAFT concreto.
Especifique La Definición De Profundidad Y El Método
Su acuerdo debe nombrar la profundidad informada y su método de determinación. Términos como descarburación completa, parcial y total necesitan sus definiciones aplicables. No suponga que toda profundidad informada representa la misma frontera. Pida al equipo técnico responsable que identifique el criterio aplicable. Una profundidad resulta útil solamente cuando el lector conoce el punto final que representa.
El alcance ISO 3887:2023 define la descarburación y especifica tres métodos para medir su profundidad en productos de acero. Ese alcance no establece la profundidad aceptable de su eje. Obtenga la norma realmente invocada y su edición contractual cuando se requieran. Confirme el método seleccionado y las instrucciones específicas del cliente. Un resumen público no sustituye el procedimiento completo necesario para realizar y evaluar el examen.
Distinga la definición de profundidad requerida de una salida conveniente del instrumento. Una observación metalográfica y una evaluación especificada basada en dureza pueden utilizar pruebas diferentes. Sus resultados no deben combinarse sin una interpretación aprobada. Indique si el informe necesita valores locales, un resumen especificado u otro resultado definido. Resuelva el significado antes de recopilar datos, en lugar de elegir una interpretación favorable después de ver las mediciones.
Identifique La Superficie Y La Etapa De Fabricación
Su requisito de profundidad debe identificar la superficie desde la que se referencia la medición. Especifique el apoyo, la zona del hombro u otra ubicación controlada real. Distinga una superficie original del material de otra mecanizada posteriormente. Describa la condición de fabricación durante el examen. Un informe sobre una pieza en bruto no describe automáticamente el material restante en el apoyo terminado tras operaciones posteriores.
Registre si quedan trabajo en caliente, tratamiento térmico, mecanizado o rectificado después del examen. El equipo técnico responsable debe determinar qué pruebas necesita la condición final. No suponga que un resultado anterior aprueba procesos posteriores. Tampoco rechace pruebas útiles del proceso simplemente porque se obtuvieron antes. Identifique su propósito y conserve la separación entre información intermedia y aceptación final.
Por ejemplo, una compra hipotética exige un asiento de rodamiento terminado con un límite aprobado de descarburación. El informe suministrado describe, en cambio, el material de barra entrante. Identifique esa diferencia explícitamente. Pregunte cómo se relacionan superficie original, historial de mecanizado y requisito final. El informe puede apoyar la planificación, pero necesita una base acordada antes de apoyar la aceptación final. No denomine silenciosamente su profundidad como una medición desde la superficie terminada.
Acuerde De Dónde Procede La Muestra
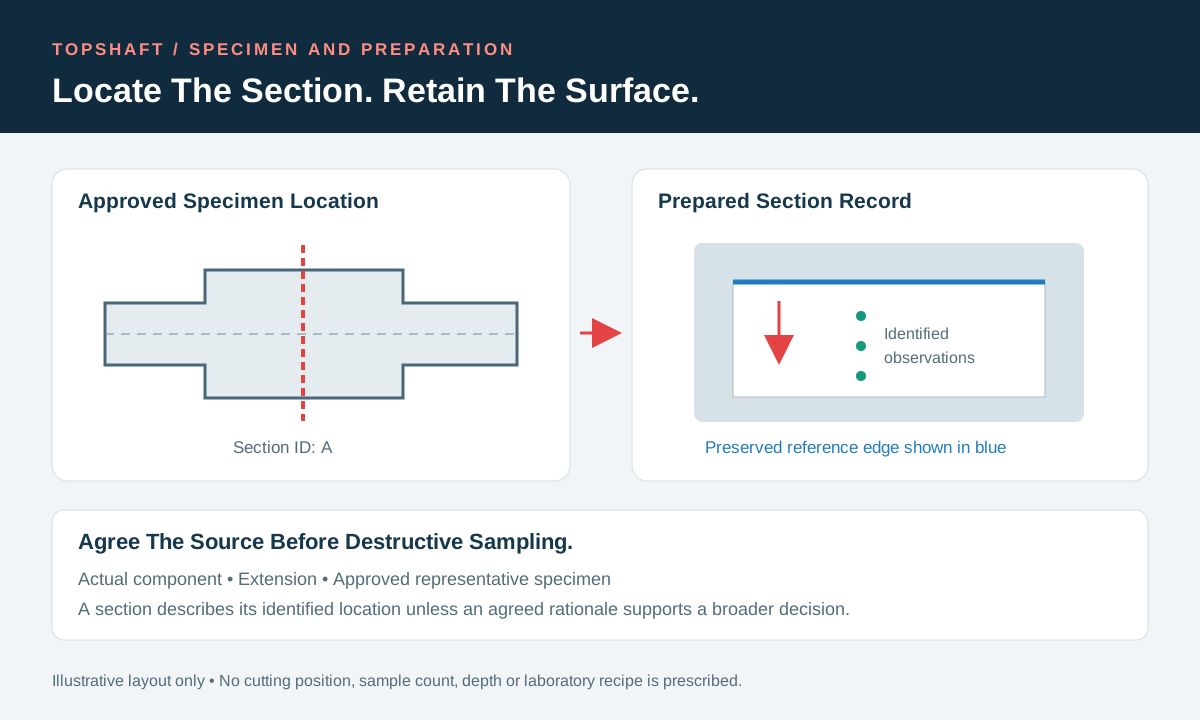
Su plan debe identificar el origen de la muestra, la posición del corte y su relación con los ejes entregados. Indique si el material procede de un componente real, una prolongación o una muestra representativa acordada. Una probeta puede aportar pruebas útiles sin ser idéntica a cada eje. Pregunte por qué su material, procesamiento y ubicación representan el requisito. Conserve esa justificación con el plan de examen aprobado.
Separe la selección de muestras del lote de las observaciones dentro de cada muestra. Una sección en una ubicación no describe todas las superficies de todas las piezas. Su plan de muestreo de inspección debe definir la población requerida y el material seleccionado. Identifique posiciones axiales y circunferenciales cuando corresponda. No cree afirmaciones adicionales de cobertura a partir de varias observaciones en la misma sección pequeña.
Acuerde cualquier muestreo destructivo antes de producir. El seccionamiento puede consumir un componente o hacerlo inadecuado para entrega. Indique quién aporta el material sacrificado y cómo conserva su identificación. Aclare propiedad, conservación y cantidad de reposición, si corresponde. No apruebe cortar un eje entregable mediante una conversación informal sobre plazos. La decisión de muestra debe preservar tanto el propósito de inspección como los requisitos del cliente para el envío restante.
Preserve El Borde Durante La Preparación
Su procedimiento de preparación debe preservar la superficie necesaria para interpretar la profundidad medida. Una sección pulida no sirve si la preparación borró su borde de referencia. La nota Buehler sobre preparación de aceros para herramientas destaca la retención del borde al evaluar descarburación. Sus ejemplos corresponden a aceros para herramientas. Utilice esa lección para discutir calidad de preparación, sin copiar una receta de material o configuración ajena.
Pregunte al laboratorio cómo se adaptan seccionamiento, montaje y pulido al acero real y la evaluación prevista. Identifique en el registro la orientación del corte y la superficie conservada. Daños de preparación, redondeo del borde o una frontera poco clara pueden afectar la interpretación. Deje que personal cualificado determine la idoneidad de la sección preparada. Una imagen visualmente ordenada no demuestra que permanezcan intactas la superficie original y la región requerida.
Registre cómo se tratan cascarilla, recubrimientos u otras capas superficiales cuando corresponda. Retirar una capa para preparar no equivale a establecer una nueva referencia de profundidad aprobada. Toda preparación que cambie la región evaluada necesita una explicación documentada. Preserve la conexión con la condición original de la muestra. Este artículo no prescribe condiciones de corte, materiales de montaje, reactivos de ataque ni ajustes de pulido para su pedido.
Mantenga Cada Resultado En Su Función Correcta
Su informe debe distinguir un resultado preliminar de detección de la evaluación de profundidad definida requerida para aceptar. La detección preliminar puede identificar material que necesita más examen. No debe adquirir silenciosamente el significado de una evaluación cuantitativa completada. Pida al laboratorio responsable explicar qué establece el método elegido. Confirme que la condición real del material admite ese método antes de aceptar el alcance documental propuesto.
Una lectura de dureza superficial y un perfil de dureza en sección responden a preguntas diferentes. Ninguno establece automáticamente el contenido de carbono a cada profundidad. Su plan de ensayos de dureza debe identificar método, ubicación y condición de fabricación. Si la dureza contribuye a evaluar descarburación, indique el criterio aplicable. Conserve las observaciones subyacentes requeridas por el procedimiento, en lugar de presentar un número aislado sin base de evaluación.
La microscopía también necesita una sección identificada y una interpretación definida. Una imagen sola no establece su escala, ubicación ni frontera de aceptación. Solicite la información justificativa necesaria para entender la observación. Si se propone otro método, documente su aplicabilidad y aprobación. No suponga métodos intercambiables porque todos sus informes contienen una unidad de profundidad. La autoridad técnica responsable debe resolver cualquier sustitución propuesta.
Establezca Antes Las Reglas De Aceptación E Informe
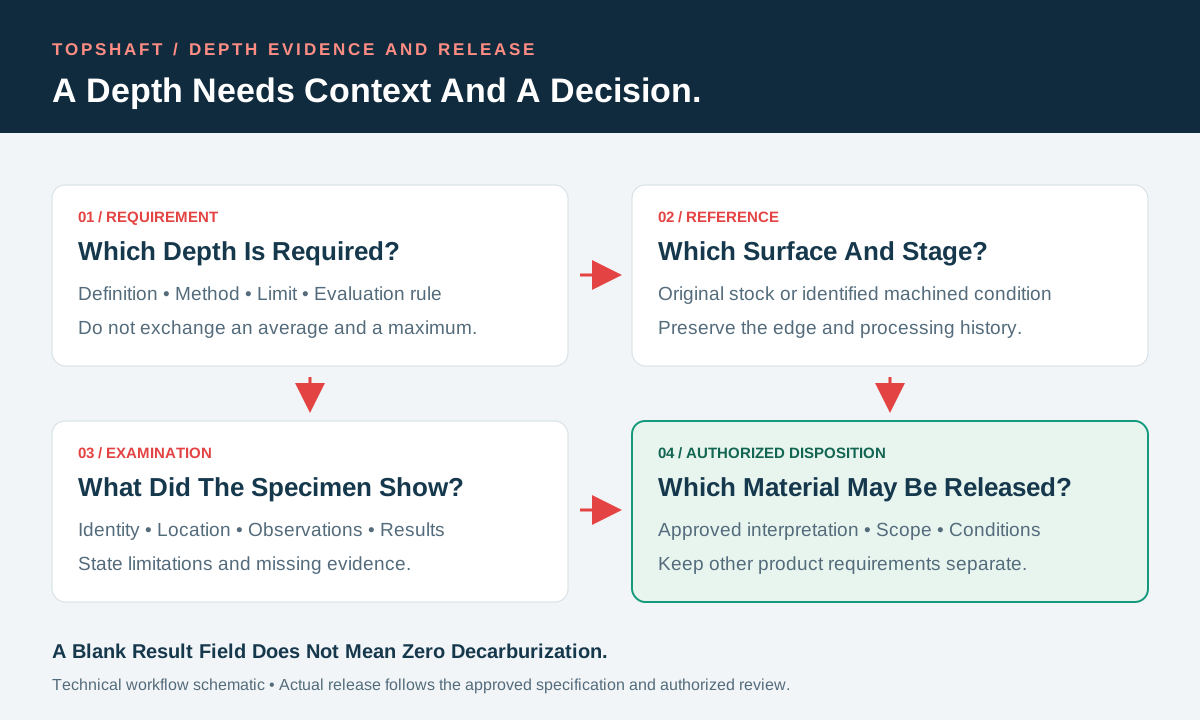
Su acuerdo de aceptación debe indicar límite, definición de profundidad y regla de evaluación antes de revisar resultados. Identifique revisiones de plano, especificación y procedimiento. Indique claramente las unidades. No deduzca una profundidad permisible universal de la palabra eje ni del plano de otro cliente. La autoridad de diseño debe establecer o aprobar el requisito real del componente.
Aclare cómo las observaciones locales se convierten en el resultado informado requerido. Un máximo y un promedio no son intercambiables. Utilice el cálculo o resumen exigido por el método aprobado y el contrato. No sustituya una observación local desfavorable por un resumen favorable, salvo autorización expresa de la regla aplicable. Conserve suficiente información de ubicación para que otro revisor comprenda la evaluación y cómo se obtiene la conclusión.
Defina la respuesta ante pruebas ausentes, ambiguas o discutidas. Su enfoque de incertidumbre de medición aborda cuestiones relacionadas con la aceptación cerca de un límite. Acuerde quién puede pedir más examen y quién aprueba la disposición. Preserve resultados originales y el motivo del trabajo adicional. Un segundo informe debe explicar su relación con el primero, en lugar de simplemente ocultar el resultado anterior.
| Elemento De Inspección | Qué Debe Acordar | Pruebas Que Debe Conservar |
|---|---|---|
| Requisito | Definición de profundidad, límite y método | Referencias del plano y procedimiento aprobados |
| Superficie | Característica y condición de fabricación | Identificación de superficie de referencia y etapa |
| Muestra | Origen, selección y posición de corte | Pieza trazable y mapa de muestra |
| Evaluación | Observaciones y resumen requerido | Imágenes o lecturas con ubicación |
| Liberación | Autoridad de revisión y disposición | Conclusión relacionada con el material entregado |
Revise La Retirada De Material Sin Inventar Una Sobremedida
Su decisión de mecanizado necesita revisión técnica, no restar automáticamente una profundidad informada. Retirar material cambia la superficie considerada. No demuestra por sí mismo que se cumplan todos los requisitos finales. La revisión debe considerar ubicación real, variación, historial del proceso y dimensiones restantes. No convierta un resultado local de sección en una sobremedida universal de retirada para todo el lote de producción.
Si se propone retirar material, identifique las superficies afectadas y la operación que se realizará. Revise consecuencias para dimensiones, transiciones, estado superficial y otros requisitos controlados. Establezca qué verificación se necesita después. Un diámetro dentro de tolerancia no cierra por sí solo un requisito pendiente de descarburación. Inversamente, una profundidad mejorada no exime un apoyo subdimensionado ni otra característica no conforme.
Utilice su revisión de retrabajos y concesiones para distinguir corrección propuesta, trabajo autorizado y liberación verificada. Si cambia la ruta de fabricación, evalúe los requisitos separados de aprobación. Una corrección satisfactoria sobre material seleccionado no establece que se haya eliminado la causa del proceso. Conserve la disposición inmediata y las acciones de proceso a largo plazo como decisiones relacionadas pero distintas, con responsables identificados.
Mantenga La Trazabilidad Hasta La Decisión De Liberación
Su informe debe relacionar el resultado con la muestra, el material original y el requisito del pedido. Incluya referencia de pieza, revisión, lote e identificadores de muestra requeridos. Indique ubicación, referencia superficial, condición de fabricación, método y revisión del procedimiento. Identifique definición de profundidad informada y unidades. Relacione las imágenes o lecturas justificativas acordadas con ese registro.
Su plan de trazabilidad del material mantiene la identidad cuando las muestras salen de producción. Registre la relación entre muestras sacrificadas y material destinado al envío. Si se acepta una muestra representativa, conserve la justificación aprobada. Una etiqueta de laboratorio sola no establece representación de cada eje entregado. El personal de recepción debe entender qué material cubre la conclusión y qué material sigue sin resolverse.
Revise campos ausentes y excepciones antes de liberar. Una profundidad en blanco no significa descarburación cero. Un borde inadecuado o una sección no disponible deben aparecer como limitaciones que requieren decisión. Preserve aclaraciones aprobadas y registros de repetición de ensayos. El revisor autorizado debe conciliar todas las pruebas con los requisitos aplicables. Una declaración genérica de aprobado no sustituye la base técnica acordada para aceptar el envío.
Prepare Una Solicitud TOPSHAFT Confirmada
Su consulta debe permitir confirmar el acuerdo de examen. Envíe plano liberado, especificación del acero y condición de tratamiento. Identifique superficies controladas, etapa de fabricación, definición de profundidad y método invocado. Incluya cantidad del pedido, expectativas de muestras y necesidades documentales. Marque claramente las decisiones pendientes. Pida a TOPSHAFT confirmar viabilidad y responsabilidades antes de considerar el examen un compromiso de suministro aceptado.
Este artículo no verifica un laboratorio metalográfico, instrumento, certificación ni servicio de ensayo destructivo concreto de TOPSHAFT. No deduzca esas capacidades de una explicación de los enfoques de inspección disponibles. Confirme cualquier examen interno o externo propuesto durante la revisión del pedido. Si no se puede atender el alcance requerido, resuelva esa limitación antes de aceptar. Un acuerdo confirmado ofrece una base de compra más sólida que una promesa infundada sobre cualquier eje de acero.
Discuta factores de coste y calendario durante la cotización. Suministro de muestras, preparación, revisión del laboratorio, cantidad sacrificada y requisitos del informe pueden afectar al acuerdo. No suponga un precio ni plazo universal de inspección. Acuerde quién aprueba el plan, aporta material y evalúa resultados. Utilice la lista RFQ de ejes para conectar esos requisitos con el paquete global de entrega. Revise nuevamente la aplicabilidad cuando cambien material, tratamiento o condiciones de mecanizado.
Preguntas Frecuentes
Sus respuestas deben seguir la condición real del acero, la definición de profundidad y las reglas de examen aprobadas. Estas preguntas aclaran límites, sin prescribir umbrales universales.
¿Una Buena Dureza Demuestra Ausencia De Descarburación?
No por sí sola. Una dureza responde a su tarea de medición definida. Un requisito de descarburación necesita pruebas adecuadas para su método y definición especificados. Distinga ambas conclusiones salvo que la evaluación aprobada las relacione explícitamente.
¿Una Probeta Puede Representar Automáticamente Cada Eje?
No. Su representatividad necesita una base acordada. Identifique material, historial del procesamiento, ubicación y requisito que respalda. El resultado no debe afirmar una cobertura mayor que la permitida por el plan aprobado de muestreo y examen.
¿Un Informe Sobre Una Pieza En Bruto Define La Superficie Terminada?
No automáticamente. Identifique la superficie original de la pieza en bruto y las operaciones posteriores. Obtenga aprobación para utilizar esas pruebas frente al requisito de la pieza terminada. Conserve la distinción en el informe.
¿Existe Una Profundidad Aceptable Para Todos Los Ejes?
El nombre del producto no implica un límite universal. Importan el acero real, su condición, el diseño y la especificación contractual. Obtenga un requisito aprobado antes de inspeccionar. No importe un umbral de un ejemplo ajeno.
Envíe Su Paquete De Inspección
Reduzca ambigüedades acordando profundidad, superficie de referencia y responsabilidades de muestras antes de producir. Contacte Con TOPSHAFT con su plano y requisitos de inspección. Solicite confirmación del método, alcance documental y responsabilidades de aceptación.