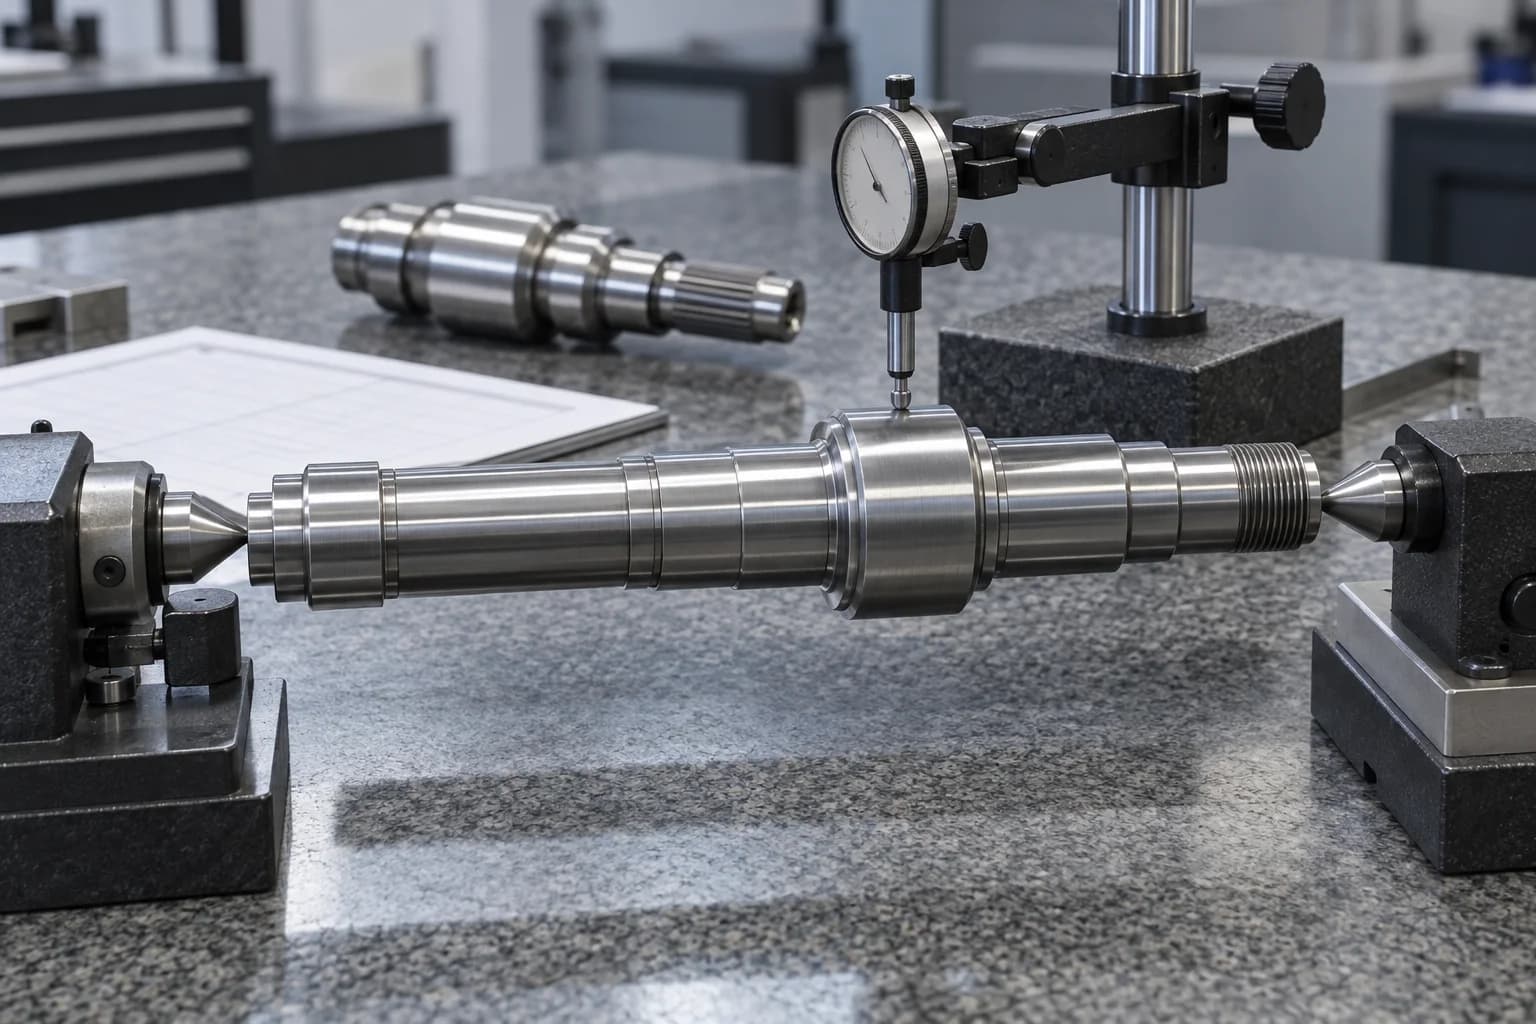
PRÄZISIONSBEARBEITUNG VON WELLEN AUS NICKEL-SUPERLEGIERUNG
Hersteller kundenspezifischer Inconel-Wellen
Topshaft bietet Präzisions-CNC-Bearbeitungslösungen für kundenspezifische Inconel-Wellen, die in anspruchsvollen Industrieumgebungen eingesetzt werden. Wir unterstützen zeichnungsbasierte Wellenprojekte mit Inconel 625, 718 und 600, wobei Materialauswahl, Herstellungsdurchführbarkeit, kritische Toleranzen und Prüfanforderungen für jede Anwendung überprüft werden.
Inconel-Wellen sind präzisionsgefertigte mechanische Komponenten, die aus Superlegierungen auf Nickel-Chrom-Basis hergestellt werden. Abhängig von der jeweiligen Sorte können sie Beständigkeit gegen Oxidation, Korrosion, erhöhte Temperaturen und mechanische Beanspruchung bieten. Sie werden in speziellen Dreh- oder Positionierungsgeräten eingesetzt, bei denen herkömmliche Wellenmaterialien die Betriebsanforderungen möglicherweise nicht erfüllen.
Die Wahl der Legierung hängt von der Temperatur, der mechanischen Belastung, der chemischen Belastung, den Ermüdungsanforderungen und dem Materialzustand ab. Diese Seite konzentriert sich auf die Inconel-spezifische Wellenbearbeitung; desto breiter Wellen aus Nickellegierung Die Seite deckt die größere Materialfamilie ab.
Wischen Sie horizontal, um alle Spalten zu lesen.
Übersicht über kundenspezifische Inconel-Wellen
Attribut
Projektinformationen
Herstellungsart
Maßgeschneidert / OEM / nach Zeichnung gefertigt
Materialqualitäten
Inconel 600, 625, 718 und spezifizierte Alternativen
Prozesse
CNC-Drehen, Fräsen, Bohren und vereinbarte Nebenbearbeitungen
Wellengeometrien
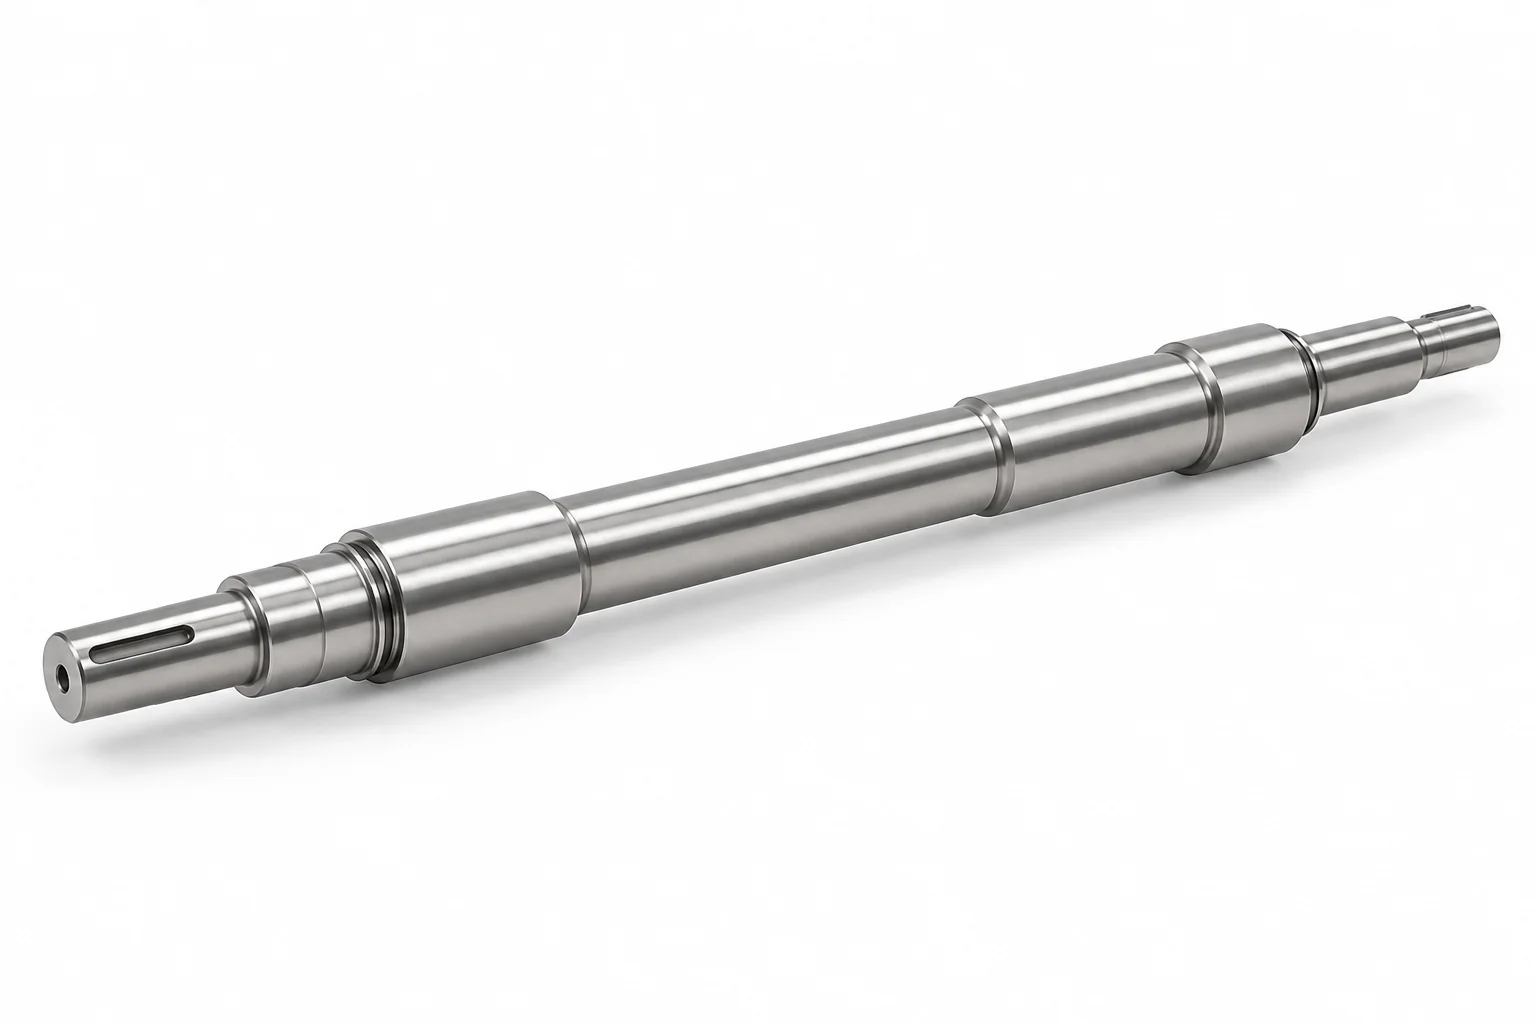
Gerade, abgestufte, Gewinde-, Hohl- und Sonderprofile
Kritische Funktionen
Lagerzapfen, Dichtflächen, Schultern, Keilnuten und Nuten
Inspektion
Zeichnungsdefinierte Maß- und Geometriekontrollen
Dokumentation
Material- und Prüfprotokolle wie vereinbart
Produktion
Prototypenbewertung durch Nachbestellungen
03
Arten von Inconel-Wellen
Zeichnungsbasierte Geometrien zur Projektüberprüfung, kein Katalog vorrätiger oder bereits gelieferter Komponenten.
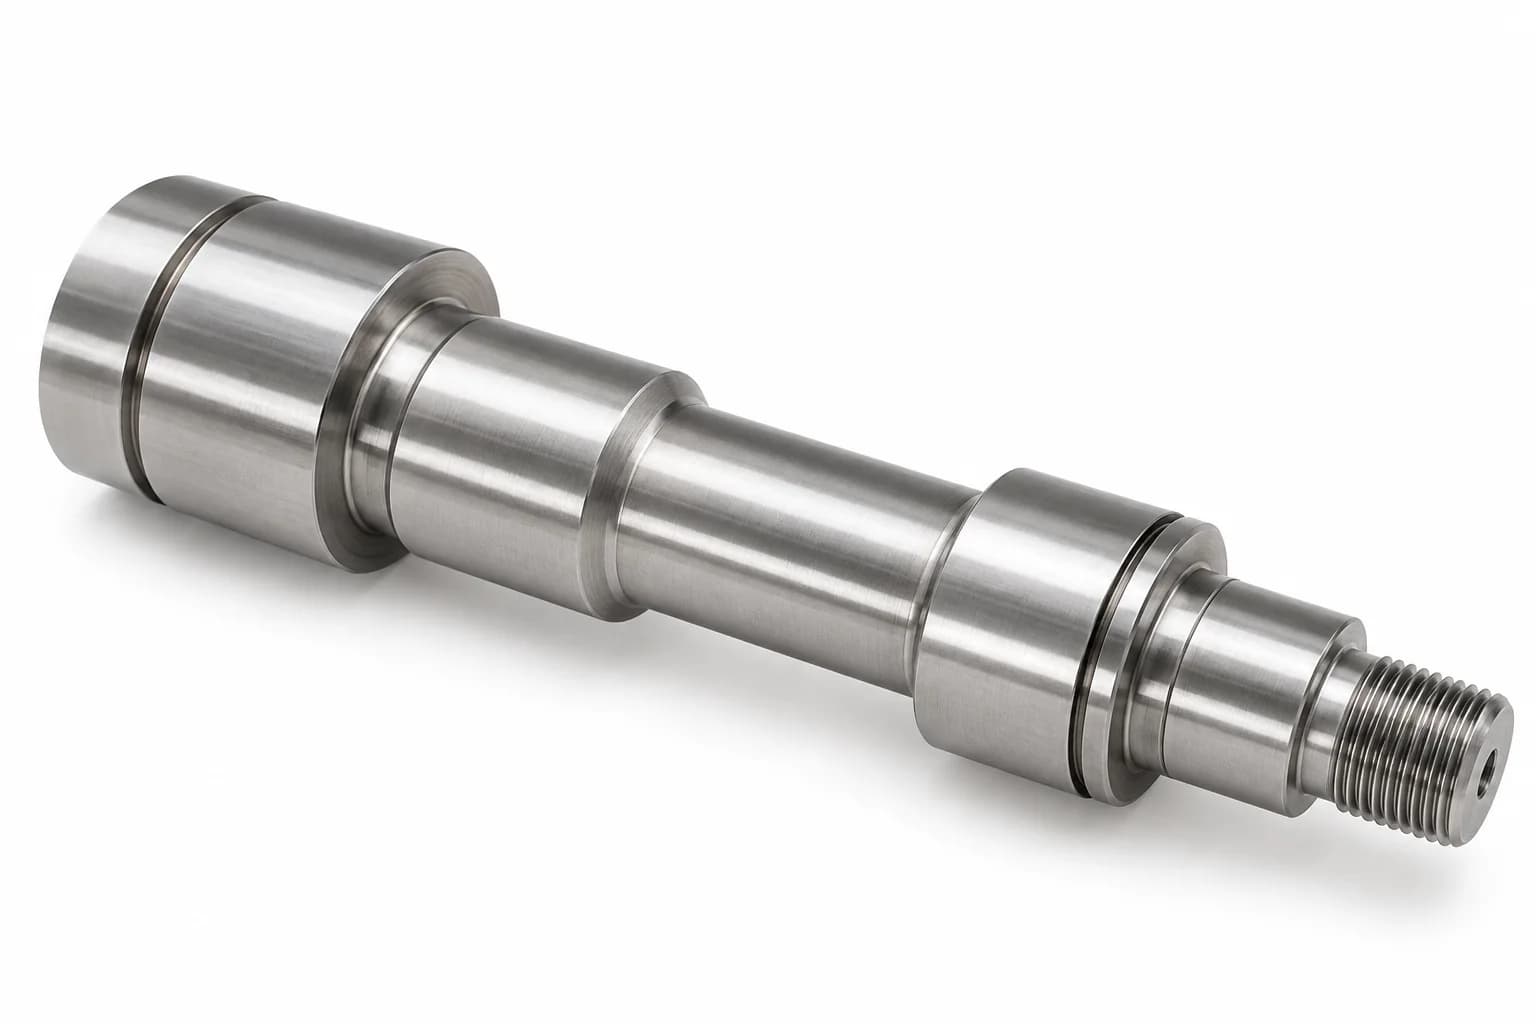
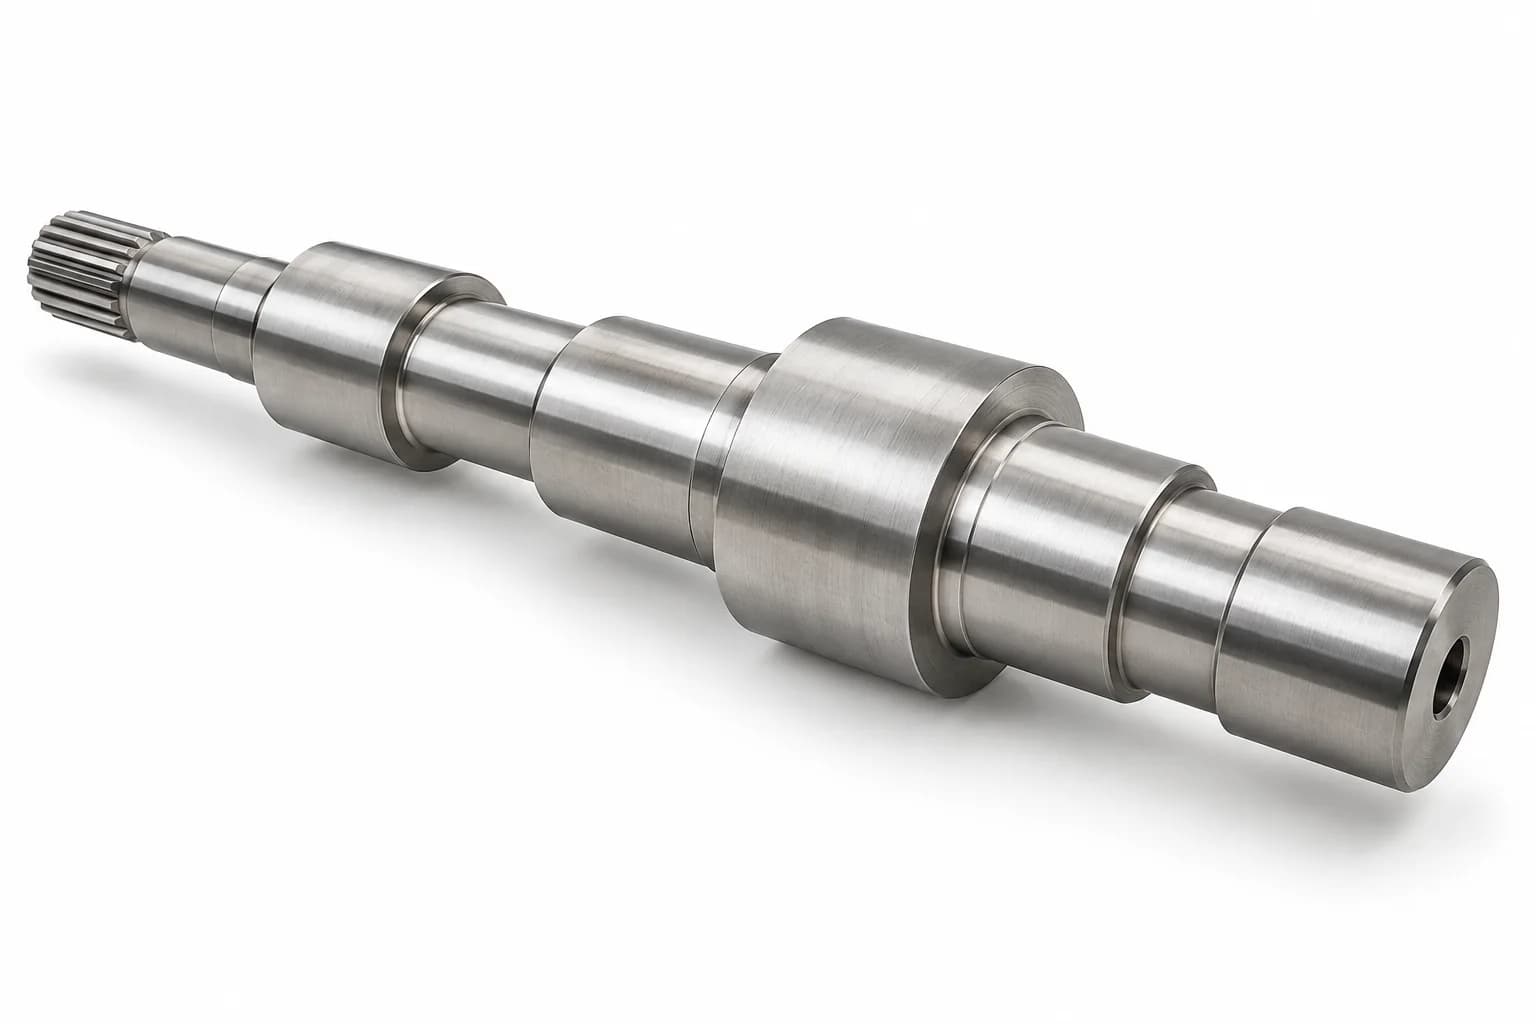
Abgestufte Inconel-Wellen
Mehrere Durchmesser, Schultern und Lagerstellen. Definieren Sie Zapfenabstände, Übergangsradien und Funktionsbezüge, sodass die Bearbeitungs- und Prüfroute dem installierten Lastpfad folgt.
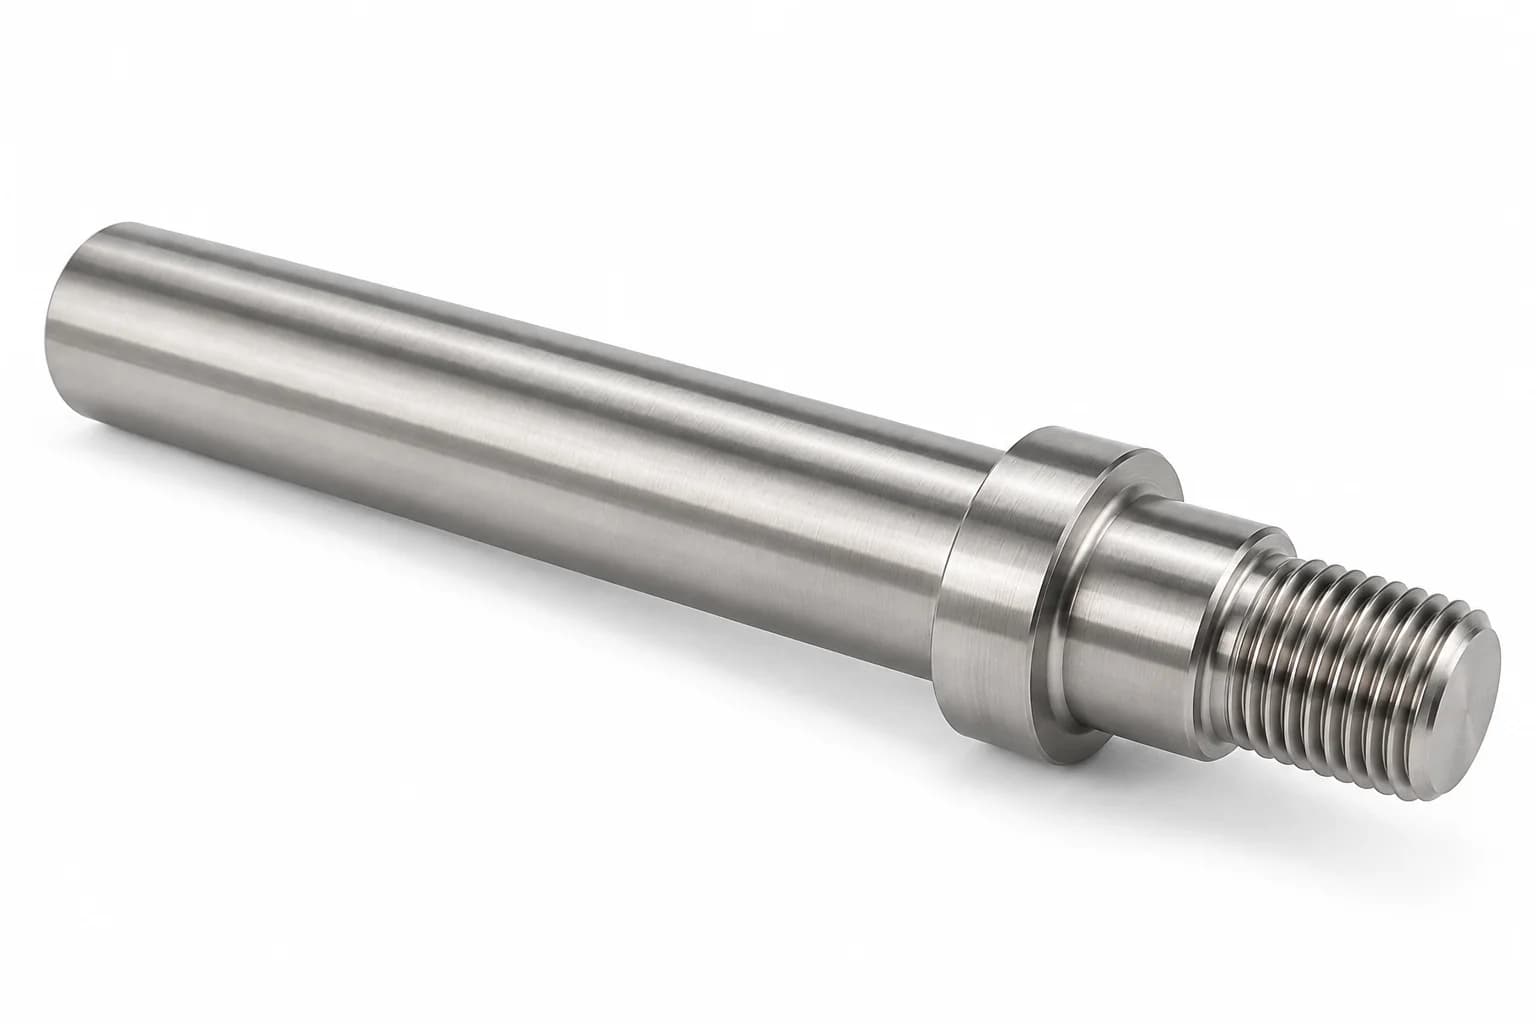
Kundenspezifische Gewindeenden und Montageschnittstellen. Geben Sie Gewindestandards, -klassen, -eingriffe und -prüfungsanforderungen an. Ein Nenndurchmesser allein definiert den Anschluss nicht.
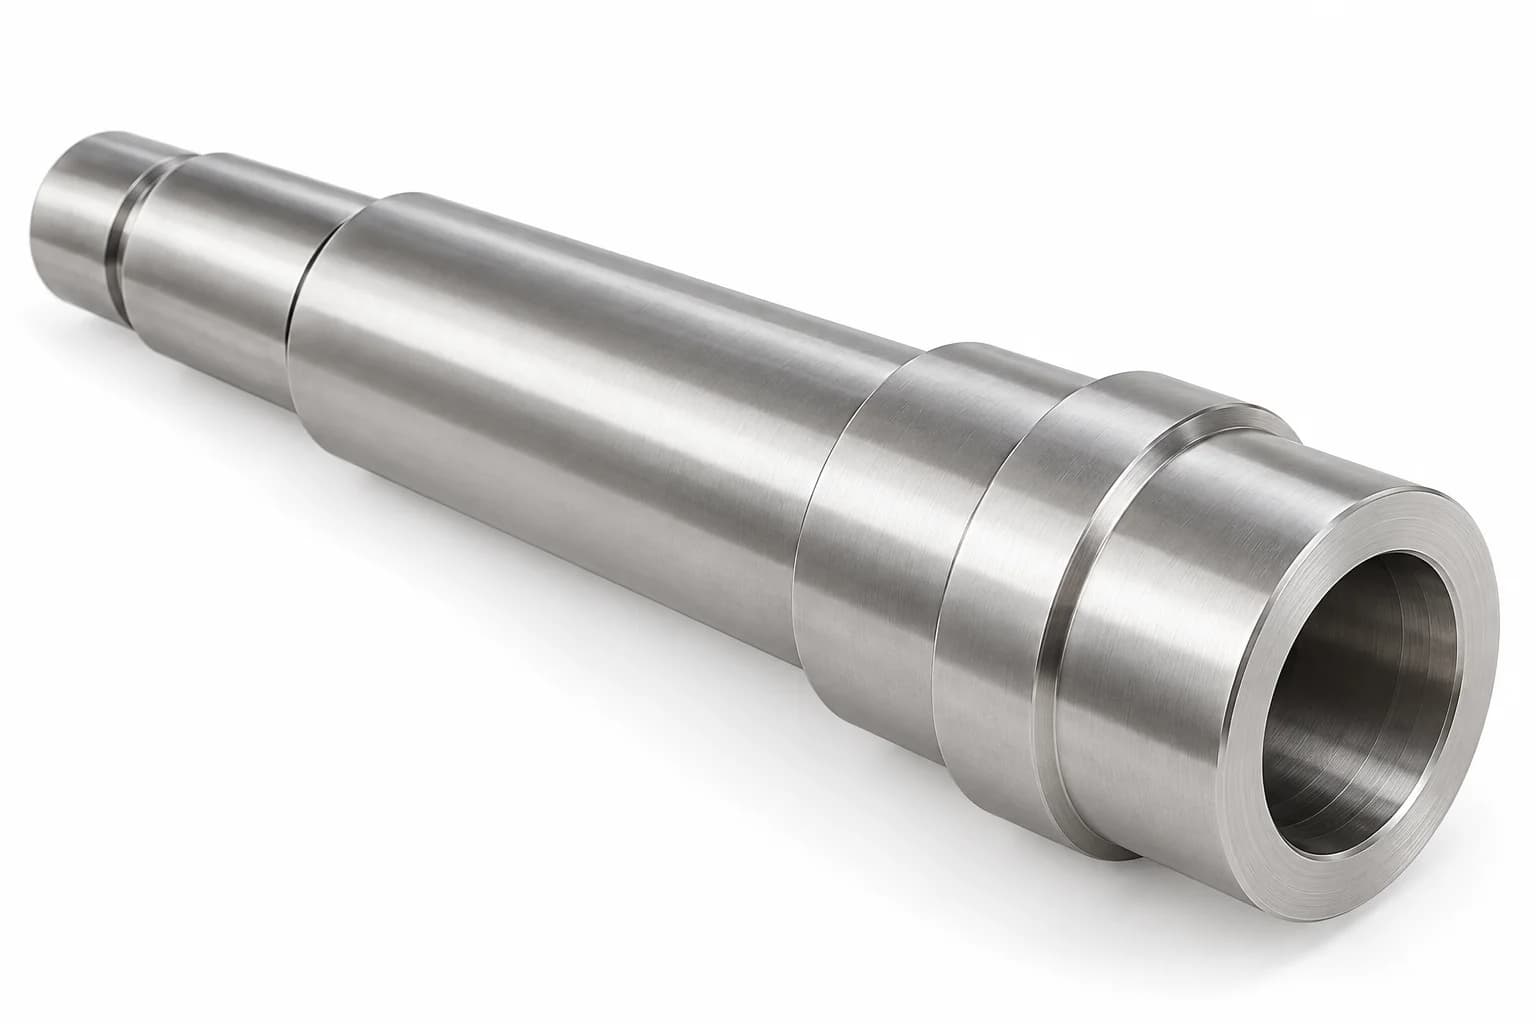
Axiale Bohrungen und anwendungsspezifische Rohrgeometrien. Überprüfen Sie die Bohrtiefe, die Wandstärke, die konzentrischen Beziehungen, die Spanabfuhr und den Zugang, bevor Sie die Fertigungsreihenfolge festlegen.
Ausgewählte korrosionsbeständige Anwendungen zur Flüssigkeitshandhabung. Identifizieren Sie die tatsächliche Flüssigkeit, die Dichtungsflächen, die Lagersitze und die Kupplungsschnittstelle, anstatt davon auszugehen, dass jede Nickellegierung für jede Pumpenaufgabe geeignet ist.
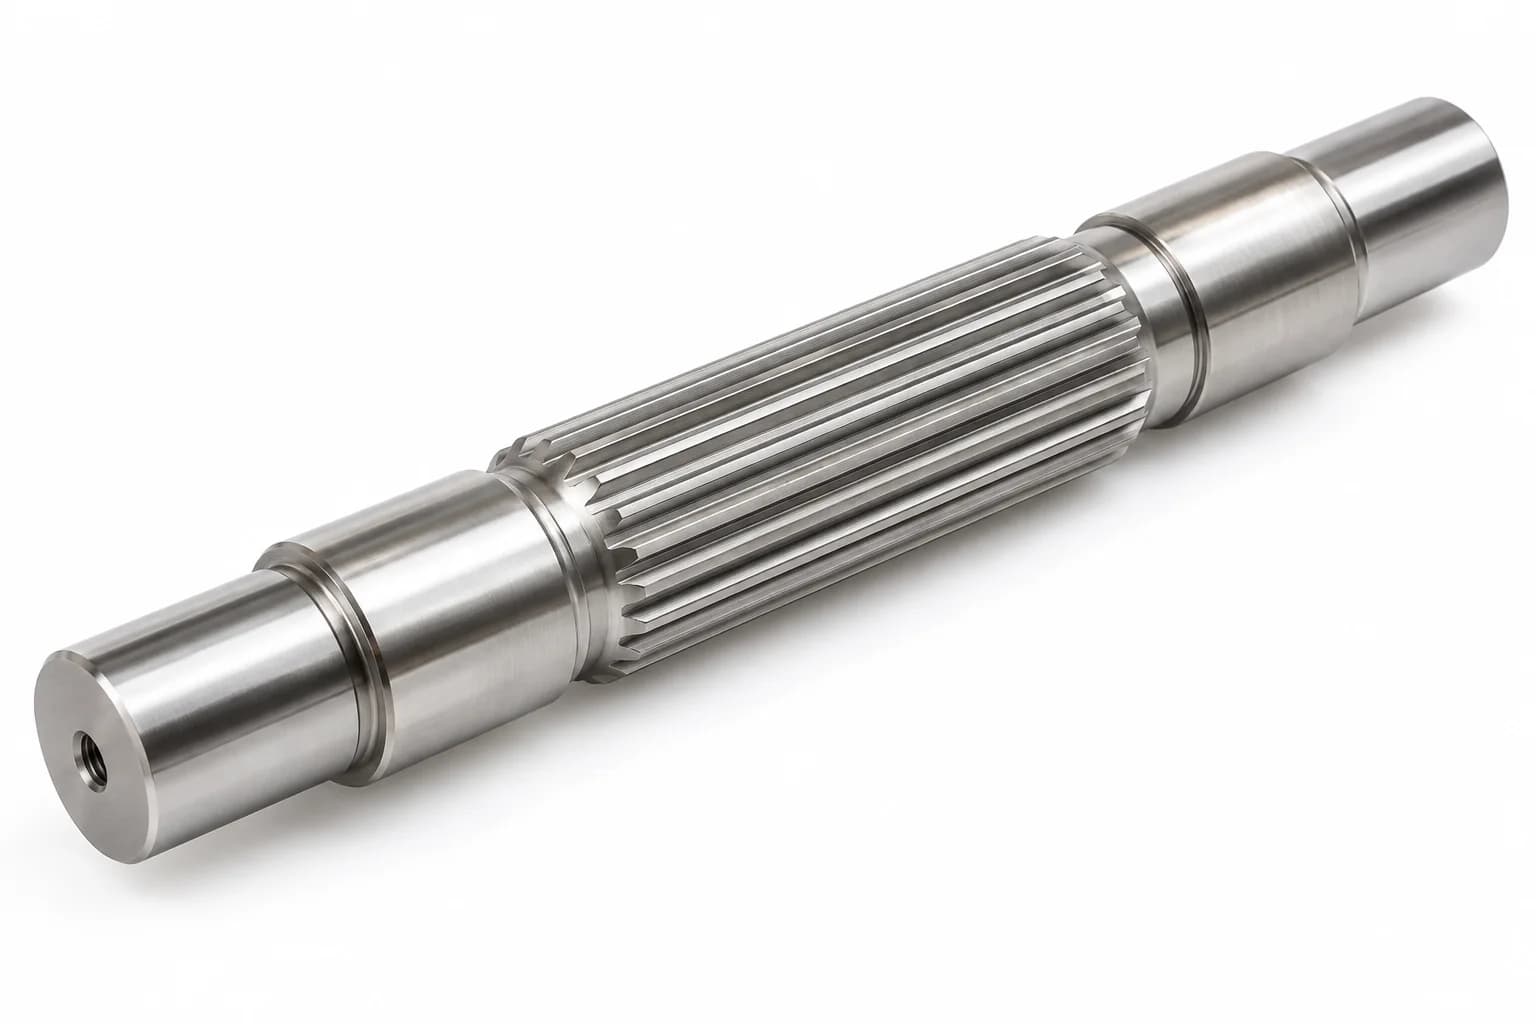
Gegebenenfalls kundenspezifische Drehmomentübertragungsschnittstellen. Bereitstellung des Spline-Standards, der Zahngeometrie, der Passung und der Funktionsprüfungsbasis; Diese Funktionen erfordern eine spezielle Prozessüberprüfung.
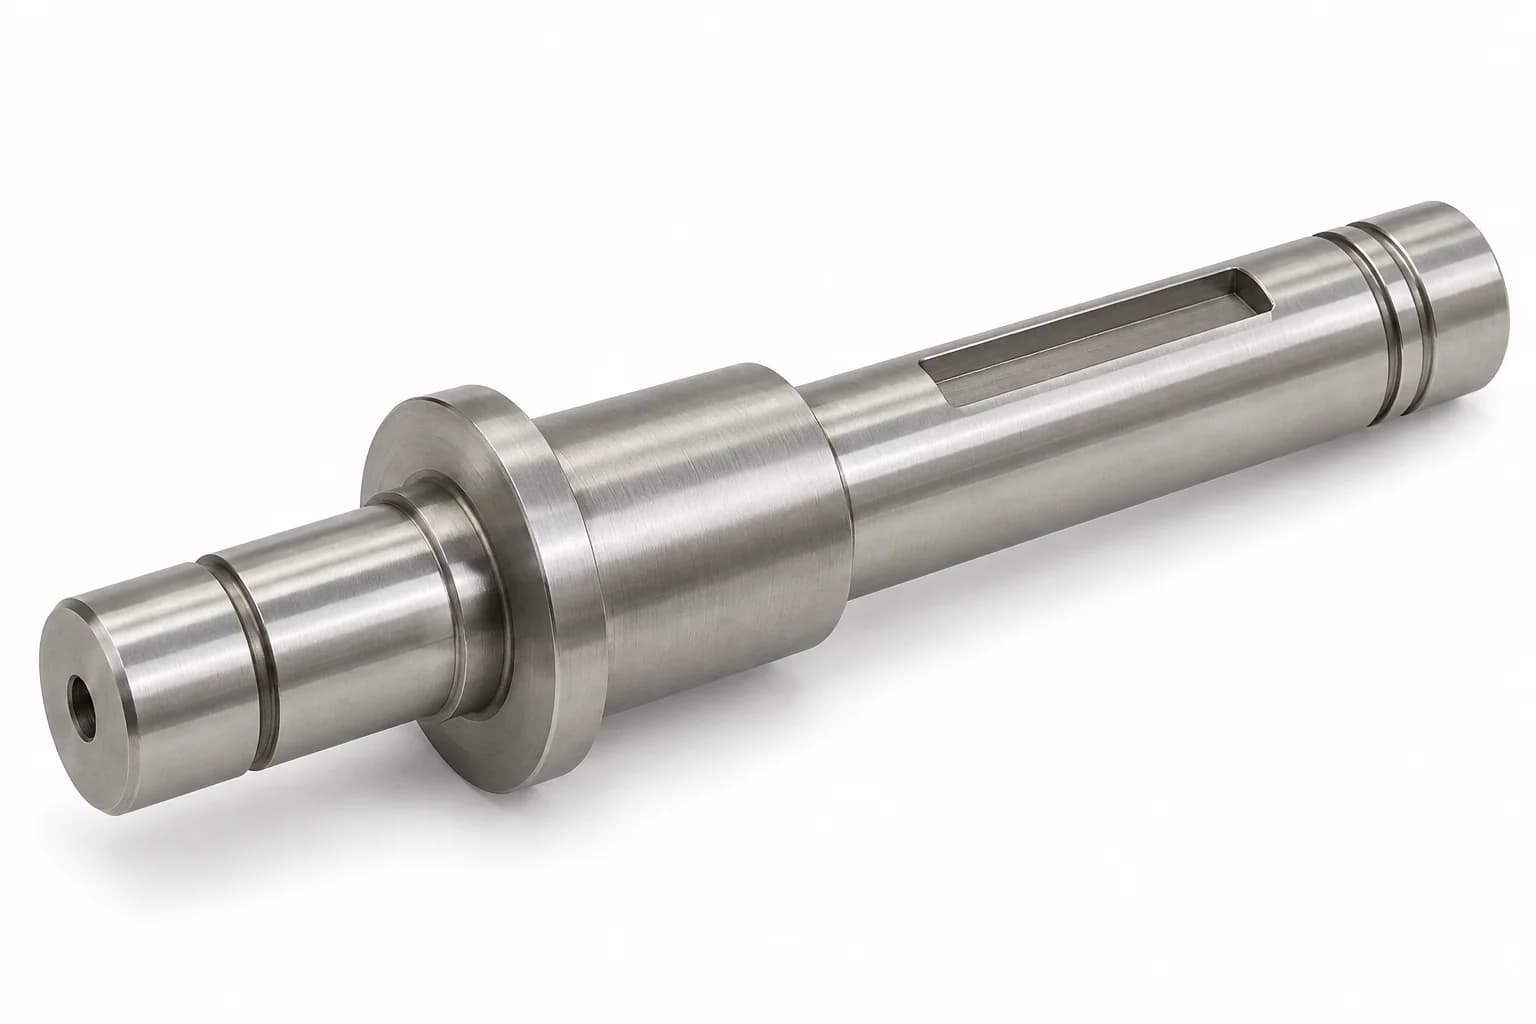
Nuten, Abflachungen, Keilnuten und spezielle Merkmale. Definieren Sie die Merkmale, die die Baugruppe positionieren, antreiben oder halten, einschließlich Kantenzustand und Beziehungen zur Hauptwellenachse.
Welche Inconel-Sorte eignet sich am besten für kundenspezifische Wellen?
Inconel 718 · festigkeitsorientierte Überprüfung
Geben Sie den erforderlichen Alterungszustand und die Grundlage der mechanischen Eigenschaften an, bevor Sie den Prozessweg bewerten. Eine hohe Festigkeit allein führt weder zu einer Ermüdungslebensdauer noch zu einer sicheren Betriebstemperatur.
Inconel 625 · Korrosionsbedingte Überprüfung
Beschreiben Sie das tatsächliche Medium und die Belichtung. Vergleichen Sie das Korrosionsverhalten und den Lieferzustand mit der erforderlichen Festigkeit, anstatt 625 als austauschbare Version von 718 zu behandeln.
Wischen Sie horizontal, um alle Spalten zu lesen.
Vergleich der Inconel-Wellenqualitäten
Note
UNS-Bezeichnung
Hauptmerkmale
Mögliche Wellenanwendungen
Inconel 600
N06600
Nickel-Chrom-Legierung mit nützlicher Oxidations- und Korrosionsbeständigkeit
Spezialisierte Hochtemperaturausrüstung
Inconel 601
N06601
Starke Oxidationsbeständigkeit bei erhöhten Temperaturen
Ofen- und Wärmeverarbeitungskomponenten
Inconel 625
N06625
Starke Korrosionsbeständigkeit und nützliche mechanische Festigkeit
Chemische Verarbeitungs- und Schiffsausrüstung
Inconel 718
N07718
Ausscheidungshärtbare Legierung mit hoher Festigkeit und guten Eigenschaften bei erhöhten Temperaturen
Präzisionswellen für hohe Belastung und hohe Temperaturen
Inconel X-750
N07750
Ausscheidungshärtbare Nickel-Chrom-Legierung
Spezielle mechanische Hochtemperaturkomponenten
Inconel 600 ist eine weitere wichtige Prüfoption; 601 und X-750 sind weitere Möglichkeiten der Materialauswahl. Hierbei handelt es sich nicht um Bestandsgarantien. Sortenspezifische Korrosionsbeständigkeit, Temperaturbeständigkeit und Bearbeitungsverhalten unterscheiden sich; Die Materialbeschaffung muss im Angebot bestätigt werden.
Referenzen zu Primärlegierungen
Weitere Informationen finden Sie in den technischen Bulletins von Special Metals Legierung 718, Legierung 625 und Legierung 600. Typische veröffentlichte Daten ersetzen nicht die geltende Beschaffungsspezifikation. INCONEL ist eine Marke von Special Metals; Es wird keine Zugehörigkeit vorausgesetzt.
05
Inconel 718 vs. 625 vs. 600: Was ist besser für Wellen?
Wischen Sie horizontal, um alle Spalten zu lesen.
Inconel 718 vs. 625 vs. 600 Wellenauswahl
Faktor
Inconel 718
Inconel 625
Inconel 600
Hauptvorteil
Hohe Festigkeit nach entsprechender Alterungsbehandlung
Korrosionsbeständigkeit
Oxidations- und Korrosionsbeständigkeit
Stärkungsmechanismus
Ausscheidungshärtung
Hauptsächlich Festlösungsverstärkung
Hauptsächlich Festlösungsverstärkung
Bearbeitungsschwierigkeit
Hoch
Hoch
Hoch
Typischer Auswahltreiber
Mechanische Belastung und erhöhte Temperatur
Aggressive Umgebungen
Ausgewählte thermische und chemische Umgebungen
Wichtige Designüberlegungen
Wärmebehandlungszustand
Tatsächlich korrosives Medium
Tatsächliche Betriebstemperatur und Umgebung
Inconel 718 wird oft in Betracht gezogen, wenn eine hohe Festigkeit eine wichtige Anforderung ist, während Inconel 625 für bestimmte korrosionsintensive Umgebungen bevorzugt werden kann. Inconel 600 wird für bestimmte Oxidations- und Korrosionsbedingungen in Betracht gezogen. Die endgültige Auswahl erfordert eine technische Prüfung auf Anwendungsebene.
06
Wie werden kundenspezifische Inconel-Wellen hergestellt?
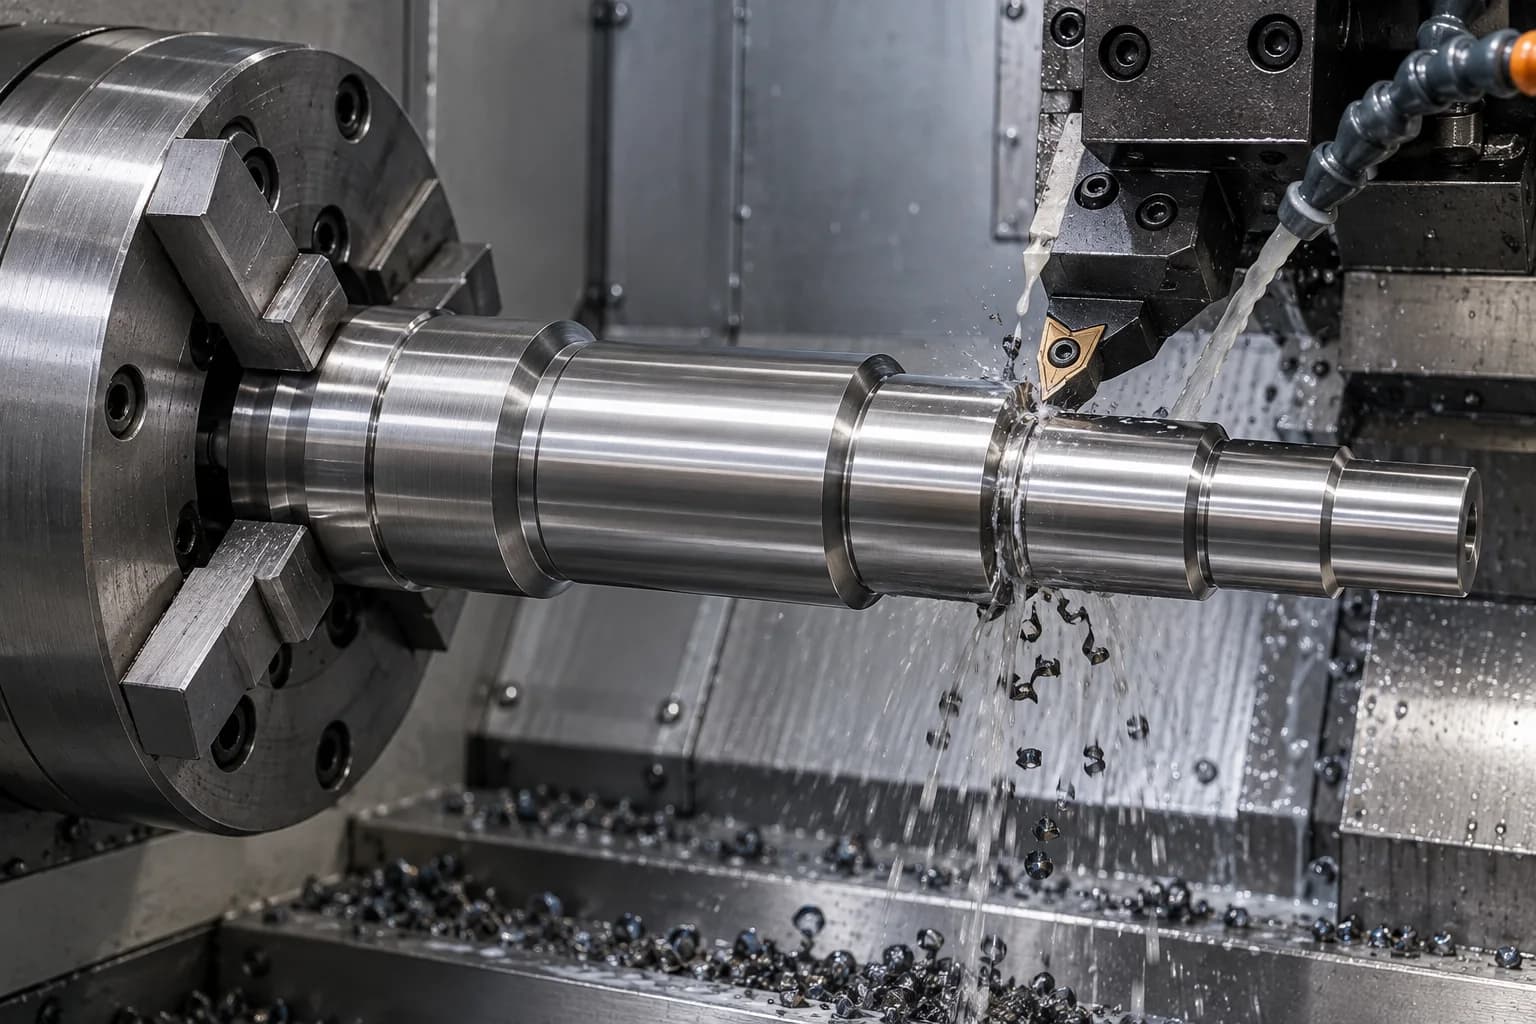
Präzisions-CNC-Drehen
Außendurchmesser, Lagersitze, Schultern, Nuten und Gewindemerkmale werden entsprechend dem angegebenen Legierungszustand geplant. Schrupp- und Schlichtaufmaße müssen dem Werkzeugverschleiß, der Kaltverfestigung und der späteren Bearbeitung Rechnung tragen. Lange Teile benötigen eine überprüfte Unterstützung und keine nicht unterstützte Schneideinrichtung.
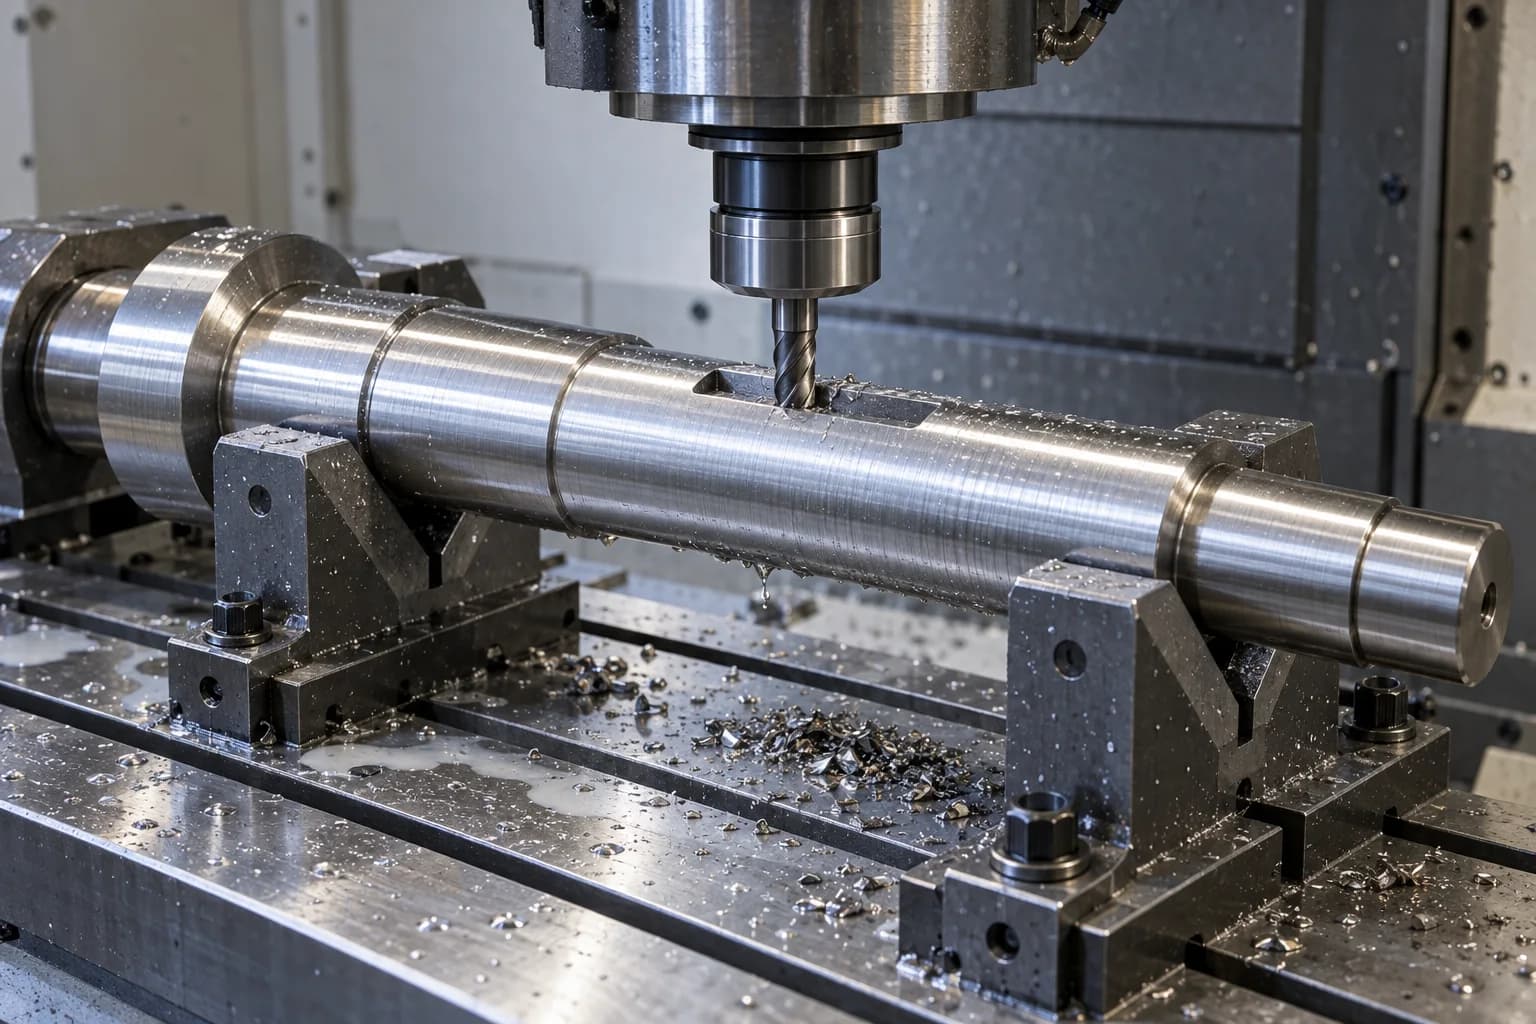
Abflachungen, Schlitze, Keilnuten und komplexe nicht rotierende Merkmale erfordern eine stabile Befestigung und einen geeigneten Fräsereingriff. Durch erneutes Einspannen sollte die Beziehung zu gedrehten Bezugspunkten erhalten bleiben. Zugang, unterbrochener Schnitt und Spanabfuhr sind besonders im Bereich von Schultern und schmalen Schlitzen von Bedeutung.
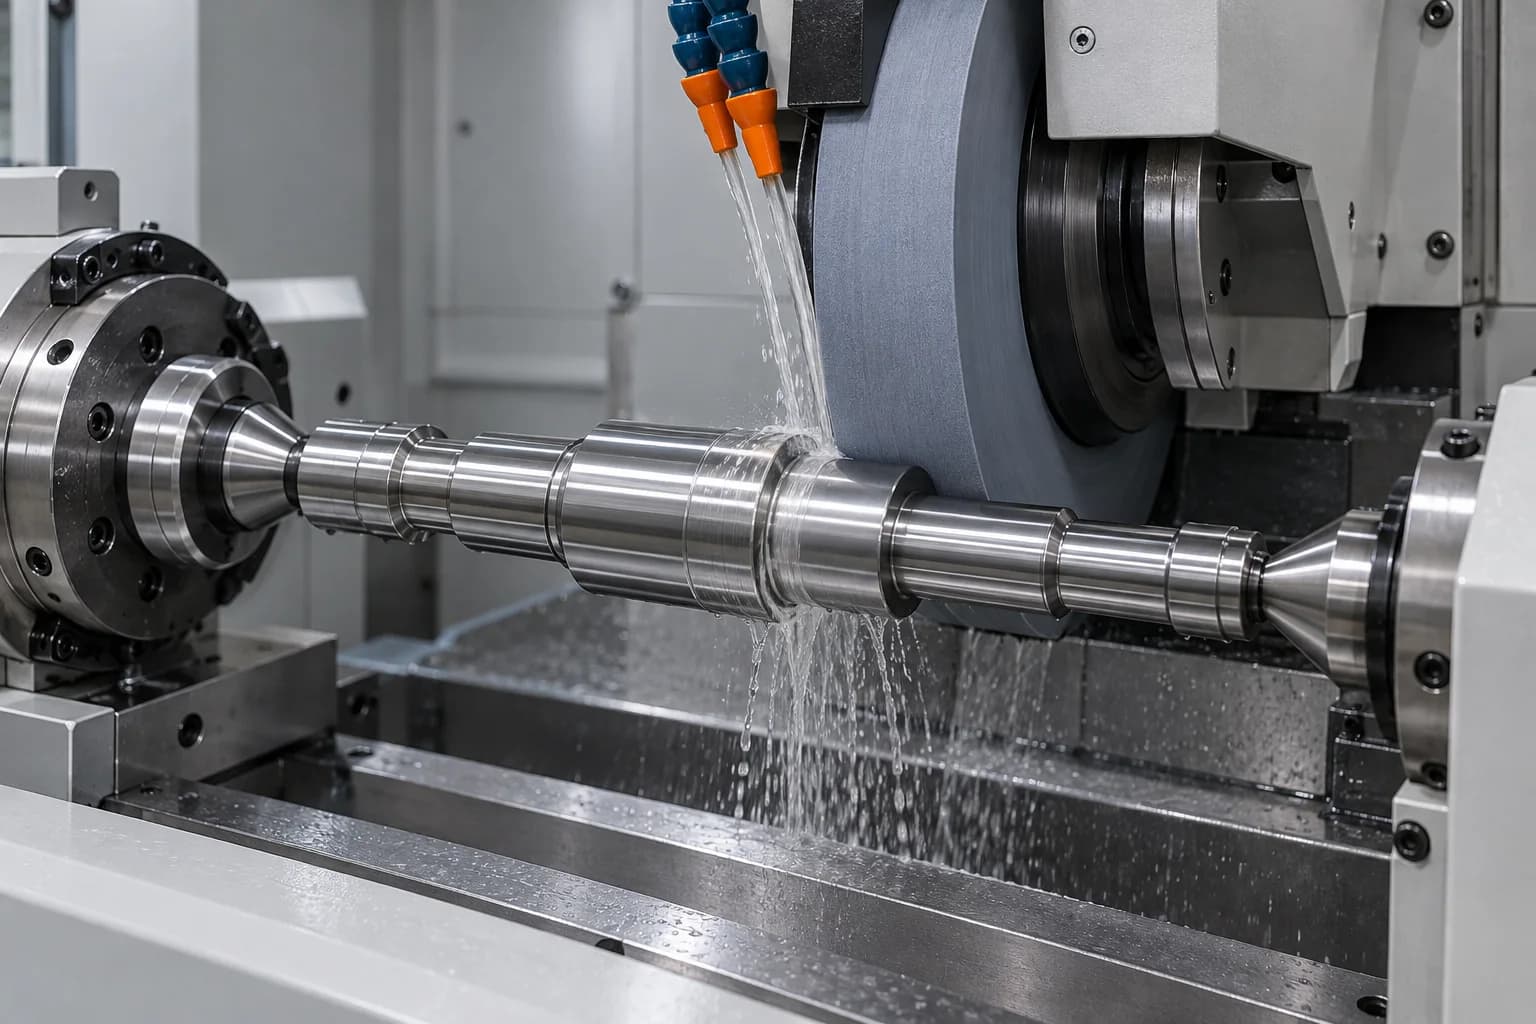
Die endgültigen Funktionsdurchmesser und die Oberflächenbearbeitung können, sofern möglich, durch Rundschleifen erfolgen. Radauswahl, Abrichten, Abkühlen und Materialabtrag müssen zur Legierung und zum Endzustand passen. Das Schleifen wird für jede Geometrie überprüft und nicht für jede Bohrung oder jedes unzugängliche Merkmal versprochen.
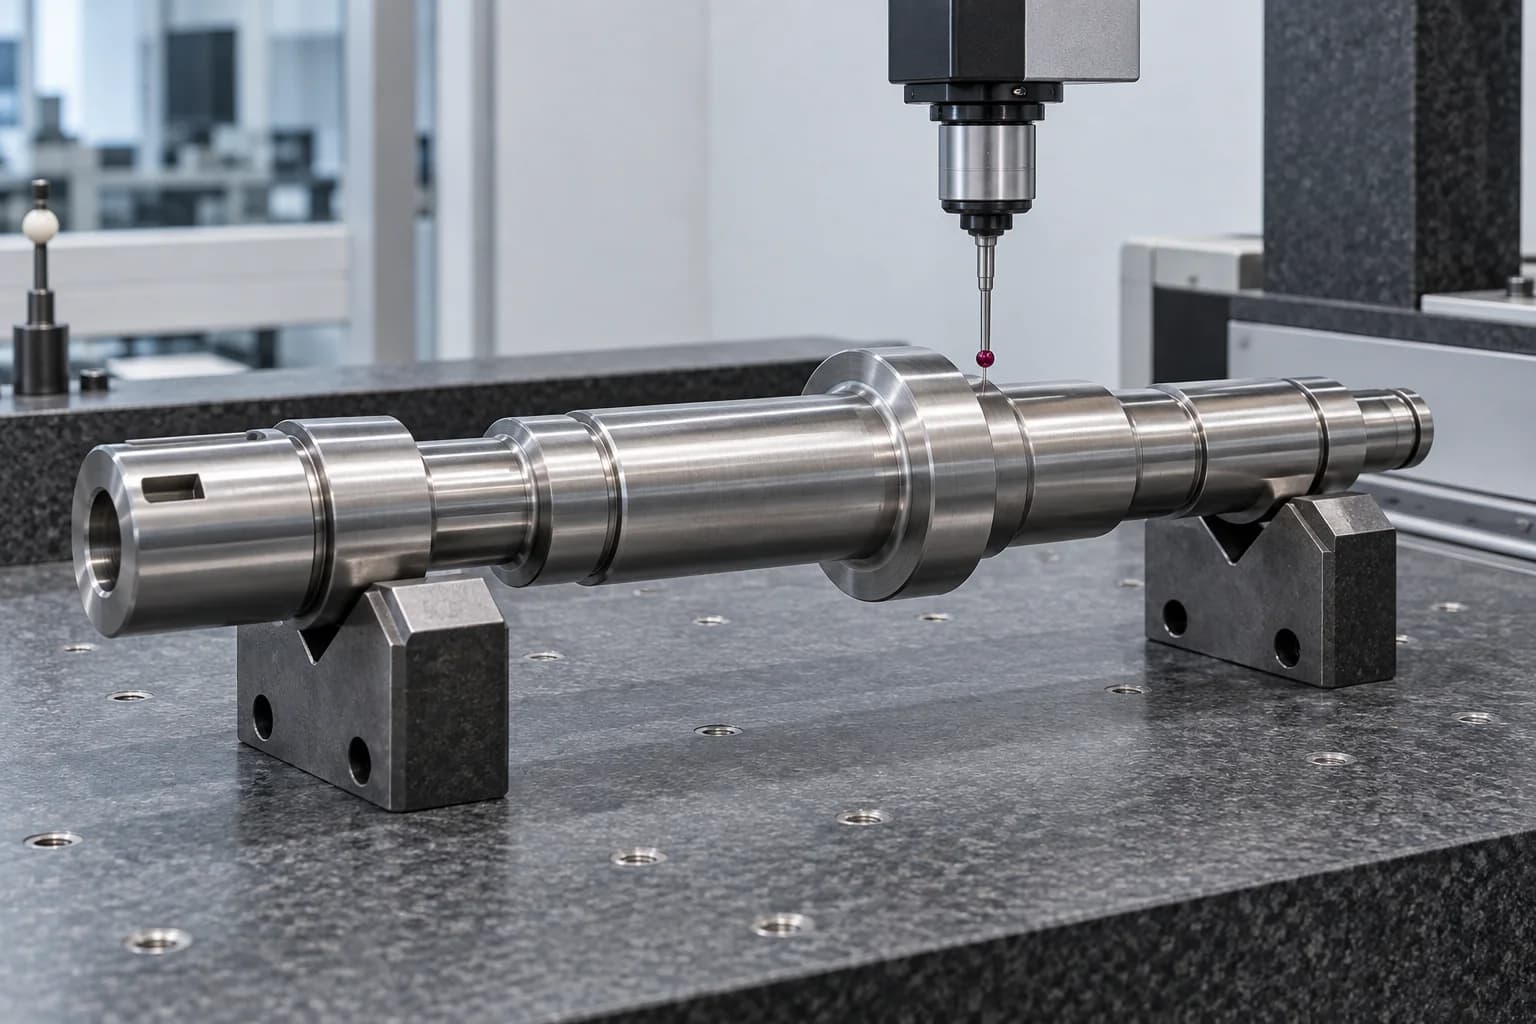
Kritische Durchmesser, Rundlauf, Geradheit und zeichnungsdefinierte Geometrie werden in geplanten Phasen überprüft. Die Messung nach den letzten relevanten Bearbeitungs- und Endbearbeitungsvorgängen bildet die vereinbarte Abnahmebasis. Prüfmethoden und Aufzeichnungen sollten vor der Herstellung festgelegt und nicht erst beim Versand hinzugefügt werden.
Die Route verbindet Materialprüfung, Werkstückspannung, Grobbearbeitung, vereinbarte Behandlung, endgültige Merkmale und Inspektion. Siehe Kundenspezifische Wellenfertigung für den allgemeinen Dienst; Die Inconel-Route muss an die angegebene Nickel-Superlegierung angepasst werden.
07
Warum ist die Bearbeitung von Inconel-Wellen schwierig?
Wischen Sie horizontal, um alle Spalten zu lesen.
Herausforderungen und Antworten bei der Bearbeitung von Inconel-Wellen
Herausforderung
Technische Erklärung
Empfohlene Reaktion des Herstellers
Kaltverfestigung
Durch das Schneiden kann die Oberfläche vor nachfolgenden Durchgängen gehärtet werden
Passende Vorschübe, Schnitttiefe und Werkzeugeingriff
Hohe Schneidtemperatur
In der Nähe der Schneidzone kann sich Hitze konzentrieren
Geeignete Werkzeuge und kontrollierte Kühlung
Beschleunigter Werkzeugverschleiß
Hohe Schnittkräfte und Temperaturen erhöhen den Werkzeugverschleiß
Standzeitüberwachung und geeignete Schneidstoffe
Chipkontrolle
Zähe, duktile Späne können die Bearbeitung erschweren
Geeignete Wendeplattengeometrie und Spanbrechstrategie
Langwellenablenkung
Die schlanke Geometrie reagiert empfindlich auf Schnittkräfte
Überprüfung des Reitstocks, der Lünette oder einer geeigneten Werkstückspannung
Dimensionsstabilität
Mehrere Vorgänge und der Materialzustand können sich auf die endgültige Geometrie auswirken
Prozesssequenzierung, Schlichtaufmaß und Inspektion
Vermeiden Sie Reibung und unkontrolliertes Nachschneiden gehärteter Oberflächen und behandeln Sie verschlissene Werkzeuge als harmloses Produktivitätsproblem. Werkzeugeingriff, Kühlung und Unterstützung müssen gemeinsam betrachtet werden. Hier wird keine universelle Schnittgeschwindigkeit oder ein allgemeiner Vorschub angegeben: Sorte, Materialbeschaffenheit, Werkzeugausstattung, Bedienung und Maschineneinrichtung bestimmen eine verantwortungsvolle Schnittstrategie.
08
Spezifikationen für die Herstellung von Inconel-Wellen
Es gibt keine universelle Toleranz von ±0,005 mm für alle Inconel-Wellen. Die erreichbare Präzision hängt von der Materialbeschaffenheit, der Geometrie, dem Prozessweg und den Anforderungen der Endkontrolle ab.
Wischen Sie horizontal, um alle Spalten zu lesen.
Spezifikationen und Toleranzen der Inconel-Welle
Spezifikation
Zeichnungsbasierte Anforderung
Materialqualitäten
600, 625, 718 und zeichnungsspezifische Sorten
Materialstandards
Anwendbare ASTM-, AMS- oder Kundenspezifikationen
Wellendurchmesser
Bestätigt anhand der Zeichnung und der Maschinenkapazität
Schaftlänge
Vorbehaltlich Geometrie-, Werkstückhalterungs- und Materialprüfung
Maßtoleranzen
Bestätigt während der technischen Machbarkeitsbewertung
Geometrische Toleranzen
Rundlauf, Geradheit, Rundheit und Koaxialität
Oberflächenrauheit
Definiert entsprechend den Lager-, Dichtungs- und Montageanforderungen
Wärmebehandlung
Klassen- und zustandsspezifisch
Materialzertifizierung
Bei der Angebots- und Auftragsprüfung vereinbart
Produktionsmenge
Prototypen-, Kleinserien- und Wiederholungsproduktion
09
Wärmebehandlungs- und Endbearbeitungsoptionen für Inconel-Wellen
Eine Wärmebehandlung kann die Abmessungen verändern. Planen Sie die endgültigen Lagerzapfen, Dichtungsoberflächen und andere kritische Merkmale, nachdem Sie die erforderliche Behandlungssequenz überprüft haben. Herkömmliche Verfahren zum Härten von Kohlenstoffstahl sind nicht auf jede Inconel-Sorte anwendbar.
Lösungsbehandlung
Geben Sie die anwendbare Legierung, den Materialstandard und den erforderlichen Zustand an. Eine Anforderung an die Lösungsbehandlung muss mit dem gelieferten Bestand und einer eventuellen nachfolgenden Alterungssequenz abgestimmt werden.
Ausscheidungshärtung
Inconel 718 kann einer Alterung unterzogen werden, um bestimmte Eigenschaften zu erreichen. Übertragen Sie den Behandlungsplan nicht auf 625 oder 600; Die Materialspezifikation regelt die erforderliche Route.
Fertigdrehen
Planen Sie abschließende Schnitte und den Zustand des Werkzeugs rund um Lagerzapfen, Schultern und Dichtungsflächen, mit ausreichend Spielraum für vorangegangene Arbeiten und etwaige relevante Verformungen.
Rundschleifen
Überprüfen Sie die Anforderungen an die Endbearbeitungszugabe, Zugänglichkeit und Oberflächenintegrität. Durch Schleifen können vereinbarte Funktionsflächen verfeinert werden, es entfällt jedoch nicht die Notwendigkeit korrekter Bezugspunkte.
Polieren
Definieren Sie das Funktionsziel und die Rauheitsanforderung. Eine optisch helle Oberfläche allein ist kein Beweis für die Maßhaltigkeit oder eine geeignete Dichtungsleistung.
Kontrolliertes Entgraten
Entfernen Sie schädliche Grate an Gewinden, Bohrungen, Keilnuten und Übergängen unter Beibehaltung vorgegebener Kantenbrüche, Verrundungen und kritischer Passflächen.
10
Was sollten Ingenieure bei der Konstruktion von Inconel-Wellen beachten?
Drehmoment
Geben Sie Dauer-, Spitzen- und Umkehrdrehmoment an. Überprüfen Sie den verbleibenden Abschnitt an Keilnuten, Keilnuten, Nuten und Gewinden, nicht nur den größten Außendurchmesser.
Biegen
Definieren Sie Lagerspannweiten, Überhänge und Radiallasten. Eine höhere Materialstärke löst nicht automatisch Durchbiegungs- oder Ausrichtungsprobleme in einer flexiblen Geometrie.
Müdigkeit
Berücksichtigen Sie Lastzyklen, Start-Stopp-Betrieb und Vibrationen. Oberflächenzustand, Kerben, Resteffekte und Übergänge beeinflussen die Ermüdungsbeurteilung einer rotierenden Welle.
Betriebstemperatur
Stellen Sie kontinuierliche und vorübergehende Temperaturen, Belichtungszeiten und Gradienten bereit. Festigkeit bei Raumtemperatur und ein allgemeiner Legierungstemperaturbereich sind für die Wellenkonstruktion nicht zulässig.
Korrosionsumgebung
Identifizieren Sie Chemikalien, Konzentration, Verschmutzung, Druck und Reinigungsmedien. Vergleichen Sie den genauen Grad mit der tatsächlichen Belastung und nicht mit einer allgemeinen Bewertung der Korrosionsbeständigkeit.
Wellenschlankheit
Überprüfen Sie die freitragende Länge, die Schnittkräfte, die Werkstückspannung und das Laufverhalten. Bevor Sie sich auf die endgültige Geometrie festlegen, sollten die Stützstellen und der Bearbeitungszugang beurteilt werden.
Lager passt
Definieren Sie Passform, Zapfenoberfläche und Akzeptanztemperatur. Die Wärmeausdehnung von Welle, Lager und Gehäuse muss als Montagezusammenhang berücksichtigt werden.
Stresskonzentrationen
Verwenden Sie sinnvolle Verrundungen und Aussparungen um Durchmesseränderungen herum. Koordinieren Sie Keilnutenden, Gewindeausläufe und -schultern sowohl mit dem Lastpfad als auch mit dem Werkzeugzugang.
Inspektionsanforderungen
Benennen Sie das Bezugssystem, den GD&T-Standard und die kritischen Merkmale. Stellen Sie sicher, dass der gewählte Messaufbau die in der Zeichnung dargestellten funktionalen Beziehungen überprüfen kann.
11
Industrielle Anwendungen von Inconel-Wellen
Wischen Sie horizontal, um alle Spalten zu lesen.
Potenzielle Inconel-Wellenindustrien und technische Prioritäten
Industrie
Mögliche Anwendung
Technische Priorität
Chemische Verarbeitung
Pumpenschächte und Spezialausrüstung
Chemische Kompatibilität
Öl und Gas
Ausgewählte rotierende mechanische Komponenten
Korrosion, Temperatur und Belastung
Energieausrüstung
Rotierende Hochtemperaturkomponenten
Festigkeit und thermische Belastung
Schiffsausrüstung
Spezialisierte Pumpen- und Maschinenwellen
Korrosion und Materialverträglichkeit
Luft- und Raumfahrt
Spezielle mechanische Wellen
Materialzustand, Rückverfolgbarkeit und Qualifikation
Industriemaschinen
Hochtemperatur- oder korrosionsbeständige Wellen
Dimensionsstabilität und Betriebsfestigkeit
Hierbei handelt es sich um Anwendungshinweise, nicht um Ansprüche auf gelieferte Projekte oder Qualifikationen in den Bereichen Luft- und Raumfahrt, Nukleartechnik oder Öl und Gas. Kundenfreigaben, Fertigungskontrollen und Nachweise müssen vereinbart werden, sofern die Anwendung dies erfordert.
Hohe thermische, korrosionsbedingte oder mechanische Anforderungen
Allgemeine korrosionsbeständige Technik
Gewichtsreduzierung und Korrosionsbeständigkeit
Hierbei handelt es sich um qualitative Auswahlrichtungen, nicht um garantierte Eigenschaften jeder Güteklasse. Gewicht, Korrosionsmechanismus, thermische Belastung, Materialzustand und Bearbeitungskosten müssen für die tatsächliche Baugruppe beurteilt werden.
Überprüfen Sie die angegebenen Größen an definierten Stellen nach den Vorgängen, die den Endzustand bestimmen. Vereinbaren Sie den Berichtsumfang für kritische Passungen.
Rundlaufabweichung
Messen Sie relativ zur Bezugsachse der Zeichnung und zur angegebenen Stützanordnung; Ein ungeklärter Indikatorwert ist kein vollständiges Akzeptanzkriterium.
Geradlinigkeit
Unterscheiden Sie die Geradheit der Achse von der lokalen Oberflächenform und dem Rundlauf. Schaftlänge, Halterungen und Messmethode gehören in den Prüfplan.
Oberflächenrauheit
Überprüfen Sie die Lager- und Dichtungsoberflächen anhand der erforderlichen Parameter und Messrichtung. Visuelles Polieren kann eine angegebene Rauheitsanforderung nicht ersetzen.
Gewindegeometrie
Überprüfen Sie den angegebenen Gewindestandard, die Größe und die Passform mithilfe der vereinbarten Methode. Beziehen Sie Rundlauf- und Schulterbeziehungen ein, wenn die Zeichnung sie funktionsfähig macht.
Schulterpositionen und GD&T
Bestätigen Sie axiale Positionen, Rechtwinkligkeit, Rundheit und koaxiale Beziehungen wie angegeben, indem Sie vereinbarte kritische Eigenschaften aufzeichnen, anstatt universelle Grenzwerte zu erfinden.
Note
Angegebener Legierungsname
UNS
Bestätigte Bezeichnung
Zustand
Auslieferungs- und Endzustand
Hitze / Los
Identität durch die Route
Dokumente
Vereinbarte Material- und Inspektionsaufzeichnungen
Geben Sie im Angebot den Legierungsgrad, die UNS-Bezeichnung, den Materialzustand, die Chargen-/Chargenidentifikation und die erforderliche Dokumentation an. Die Identität muss durch die Bearbeitung und eine eventuell vereinbarte Behandlung mit den fertigen Bauteilen verbunden bleiben. Materialrückverfolgbarkeit erläutert die Kontrolle der Schmelznummer und des Zertifikats; Dokumenttyp und Verfügbarkeit bleiben auftragsspezifisch.
14
Warum sollten Sie sich für die Topshaft für kundenspezifische Inconel-Wellen entscheiden?
Wellenorientierte technische Überprüfung
Kritische Geometrie, Lagerschnittstellen, Bezugspunkte und Fertigungsdurchführbarkeit werden gemeinsam überprüft. Inconel-Wellenprojekte werden anhand der tatsächlichen Legierung, des Zustands und der Zeichnung beurteilt.
Integrierte Prozessplanung
Drehen, Fräsen, vereinbarte Nebenbearbeitungen, Endbearbeitung und Prüfung werden in einer Route zusammengefasst. Bearbeitungsverpflichtungen und Nachbearbeitungszulagen müssen vor der Produktion vereinbart werden.
Zeichnungsbasierte Qualitätskontrolle
Kritische Abmessungen und geometrische Anforderungen werden vor der Fertigung definiert. Geben Sie Akzeptanzkriterien und erforderliche Aufzeichnungen an, damit das Angebot den vorgesehenen Inspektionsumfang enthält.
Unterstützung vom Prototyp bis zur Produktion
Rund um das genehmigte Projekt werden Fertigungswege und Prüfpläne erstellt. Prototypenbefunde und Zeichnungsänderungen sollten vor der Freigabe von Nachbestellungen geklärt werden.
Topshaft ist die Präzisionswellenfertigungsabteilung von Dongguan Tops Precision Manufacture Co., Ltd., die neben uns tätig ist Topsbest Precision für wellenorientierte OEM-Projekte. Überprüfen Sie die Unternehmensinformationen. Für das vorgeschlagene Projekt müssen tatsächliche Erfahrungen in der Inconel-Bearbeitung, Beschaffung und Behandlungsunterstützung bestätigt werden. Eine ausführliche Produktionsgeschichte ist nicht impliziert.
15
Technische FAQs
Wofür wird eine Inconel-Welle verwendet?
Eine Inconel-Welle kann für spezielle Dreh- oder Positionierungsgeräte ausgewählt werden, die Temperatur, Korrosion oder mechanischer Belastung ausgesetzt sind, wodurch herkömmliche Materialien ungeeignet sind. Mögliche Einsatzmöglichkeiten umfassen ausgewählte Pumpen-, Energie- und Industriemaschinenkomponenten. Besoldungsgruppe und Tätigkeit sind zusammen zu bewerten; Die Nennung einer Branche stellt keine Qualifikation oder abgeschlossene Produktionserfahrung dar.
Was ist der Unterschied zwischen Inconel 625- und 718-Wellen?
Die zentrale Unterscheidung ist der Materialauswahltreiber und der Verstärkungsweg. Inconel 718 ist ausscheidungshärtbar und wird häufig auf seine hohe Festigkeit in einem angemessen gealterten Zustand überprüft. Inconel 625 ist hauptsächlich durch feste Lösung verstärkt und wird häufig für anspruchsvolle Korrosionsumgebungen in Betracht gezogen. Keines von beiden ist allgemein überlegen; Ausschlaggebend für die Auswahl sind Belichtung, Belastung, Zustand und die jeweilige Spezifikation.
Ist Inconel schwierig zu CNC-Bearbeitung?
Im Allgemeinen ja. Kaltverfestigung, konzentrierte Schneidwärme, hohe Kräfte und Werkzeugverschleiß erschweren die Wellenbearbeitung. Stabile Unterstützung, geeignete Werkzeuge, kontrollierte Kühlung, Spanmanagement und eine geplante Endbearbeitungssequenz helfen, diese Effekte zu bewältigen. Ohne Angabe von Sorte, Zustand, Betrieb und Einrichtung können keine zuverlässigen Angaben zu Schnittparametern gemacht werden.
Können Inconel-Wellen mit engen Toleranzen hergestellt werden?
Die zeichnungsdefinierte Präzision kann bewertet werden, es gilt jedoch keine universelle Toleranz für jede Inconel-Welle. Durchmesser, Länge, Wandstärke, Materialzustand, Wärmebehandlung, verfügbare Endbearbeitungsmethoden und Inspektionszugang beeinflussen alle die Machbarkeit. Senden Sie die tatsächliche Zeichnung, damit kritische Abmessungen, geometrische Toleranzen und Abnahmemethoden vor der Auftragsbestätigung überprüft werden können.
Ist Inconel 718 für rotierende Hochtemperaturwellen geeignet?
Es kann für ausgewählte hochfeste Wellenanwendungen bei erhöhten Temperaturen in einem bestimmten Materialzustand in Betracht gezogen werden. Die Eignung hängt weiterhin von Beanspruchung, Ermüdung, Kriechen, Temperatureinwirkung, Umgebung und erforderlicher Lebensdauer ab. Ein allgemeiner Legierungstemperaturbereich stellt keine sichere Betriebsgrenze für eine belastete rotierende Komponente dar; Eine technische Überprüfung auf Anwendungsebene ist unerlässlich.
Wie schneidet Inconel bei der Wellenherstellung im Vergleich zu Edelstahl ab?
Inconel bietet möglicherweise Vorteile bei bestimmten strengen thermischen oder Korrosionsbedingungen, bringt jedoch normalerweise höhere Material- und Bearbeitungskosten mit sich. Eine geeignete Edelstahlsorte kann für viele industrielle Aufgaben wirtschaftlich und technisch ausreichend sein. Vergleichen Sie tatsächliche Fehlermechanismen, Materialzustand, Komponentengeometrie und Lebenszyklusanforderungen, anstatt sich nur auf den Namen der Legierung zu verlassen.
Kann Topshaft kundenspezifische Inconel-Wellen anhand technischer Zeichnungen herstellen?
Topshaft prüft zeichnungsbasierte Inconel-Wellenprojekte auf Machbarkeit in der Herstellung. Geben Sie die Legierungsbezeichnung, den Liefer- und Endzustand, die Geometrie, die Menge und kritische Anforderungen an. Materialbeschaffung, Bearbeitungsroute, Behandlungsverantwortung und Dokumentation müssen für das vorgeschlagene Projekt bestätigt werden; Dies bedeutet nicht, dass jede Sorte oder Geometrie routinemäßig verfügbar ist.
Welche Informationen sind erforderlich, um ein Angebot für eine Inconel-Welle zu erstellen?
Senden Sie eine kontrollierte 2D-Zeichnung oder ein 3D-CAD-Modell, Legierungssorte und UNS-Bezeichnung, Materialzustand, Wellenabmessungen, Menge, kritische Toleranzen, Wärmebehandlungsanforderungen, Betriebsumgebung, Prüfdokumente und den geplanten Liefertermin. Berücksichtigen Sie die Überarbeitung der Zeichnung und etwaige Genehmigungs- oder Rückverfolgbarkeitsanforderungen des Kunden, sodass Angebot und Auftragsprüfung auf derselben Annahmebasis basieren.
16
Fordern Sie ein Angebot für kundenspezifische Inconel-Wellen an
Senden Sie Ihre 2D-Zeichnung oder Ihr 3D-CAD-Modell, Legierungssorte, Materialzustand, Wellenabmessungen, Menge, kritische Toleranzen, Wärmebehandlungsanforderungen, Betriebsumgebung, Prüfdokumente und den geplanten Liefertermin. Identifizieren Sie Anforderungen, die für die Genehmigung zwingend erforderlich sind, damit sie in die Machbarkeits- und Angebotsprüfung einbezogen werden können.