Wellen: Zoll, Millimeter und Toleranzen
Eine Wellenanfrage kann eine Zollzeichnung, ein Millimeter-CAD-Modell und einen Prüfbericht aus anders eingestellter Software enthalten. Jede Datei kann für sich plausibel erscheinen. Gefährlich wird es, wenn ein gerundetes Hilfsmaß zum Fertigungsziel wird oder nach der Umrechnung eine stellenabhängige Toleranz greift. Eine richtige Multiplikation bestimmt noch nicht, welches Dokument die Annahme regelt.
Für OEM-Einkäufer gilt es, freigegebene Geometrie und zulässige Abweichung entlang der Dokumentenkette zu erhalten. Dieser Leitfaden beschreibt eine Prüfung bei neuen Aufträgen, der Übernahme älterer Wellen und Lieferantenwechseln. Beispiele sind hypothetische Rechnungen, keine empfohlenen Passungen oder TOPSHAFT-Fähigkeitsangaben. Widersprüche sind vor Fertigungsfreigabe mit der konstruktiv verantwortlichen Stelle zu klären.
1. Maßgebende Einheit und Unterlage festlegen
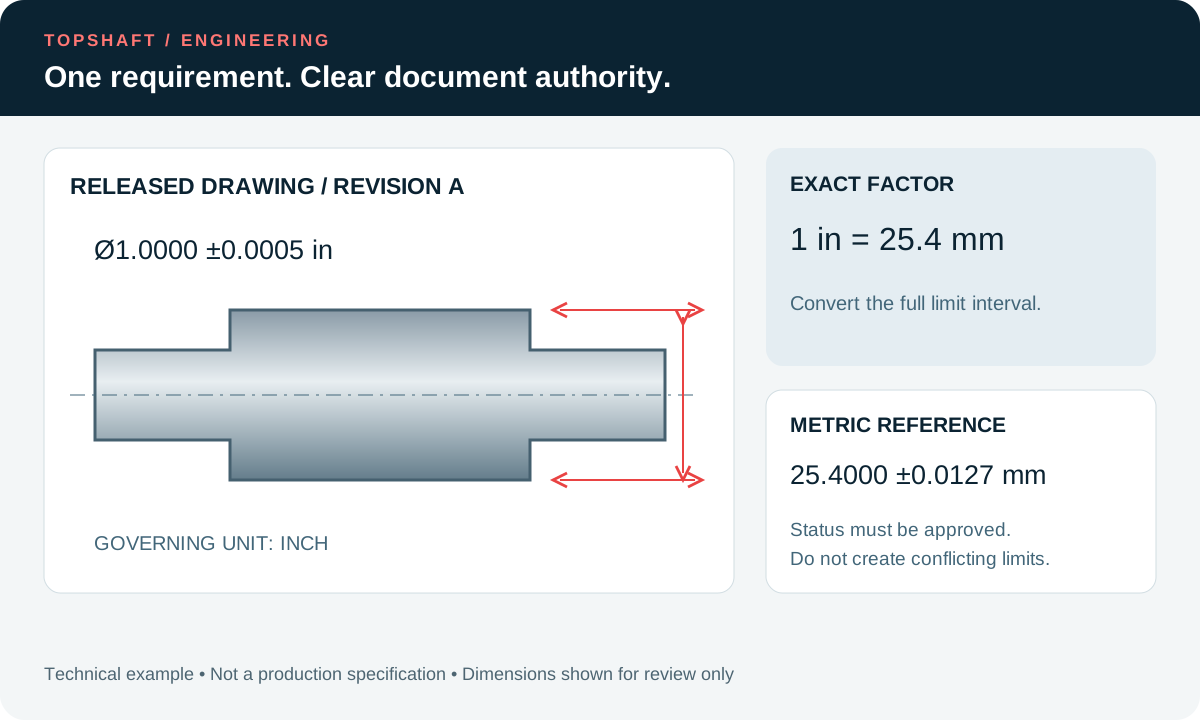
Mit Zeichnungsnummer, Revision, Einheiten und vertraglicher Dokumentenrangfolge beginnen. Bei Abweichungen zwischen Zeichnung und Modell muss das Bestellpaket die Konfliktlösung festlegen. Weder jüngeres Dateidatum noch natives CAD-Format oder größere angezeigte Zahl haben automatisch Vorrang. Eine klare Antwort ist günstiger, als nach Wareneingang eine undokumentierte Auslegung zu rekonstruieren.
Maßgebende Anforderungen von Hilfsmaßen trennen. Ein umgerechneter Wert kann die Planung unterstützen, ohne eine zusätzliche eigenständige Annahmebedingung zu schaffen. Seinen Status nach freigegebener Zeichnungspraxis kennzeichnen. Sollen beide Einheitensysteme verbindlich sein, muss die Konstruktion die Grenzwerte abstimmen und das Vorgehen bei Widerspruch festlegen; der Lieferant darf nicht die bequemere Variante wählen.
Jedes Arbeitsblatt zur Umrechnung mit der freigegebenen Originaldatei bereitstellen. Revision, Verantwortlichen und Status als Planungshilfe oder freigegebene Anforderung angeben. Der Leitfaden zur Zeichnungsrevision und Änderungskontrolle behandelt die übergeordnete Nachverfolgung. Das Umrechnungsblatt muss auf seine Quelle zurückführbar bleiben und darf nicht zum anonymen Bildschirmfoto werden.
2. Grenzmaße statt nur Nennmaß umrechnen
Ein internationales Zoll entspricht exakt 25,4 Millimetern, wie die NIST-Längenreferenz erklärt. Der exakte Faktor macht eine gerundete Anzeige nicht exakt. Von den ursprünglichen Grenzmaßen ausgehen, während der Rechnung ausreichend Stellen behalten und die Ausgabe prüfen. Das ist eine andere Aufgabe als die Auswahl anwendungsgerechter Toleranzen.
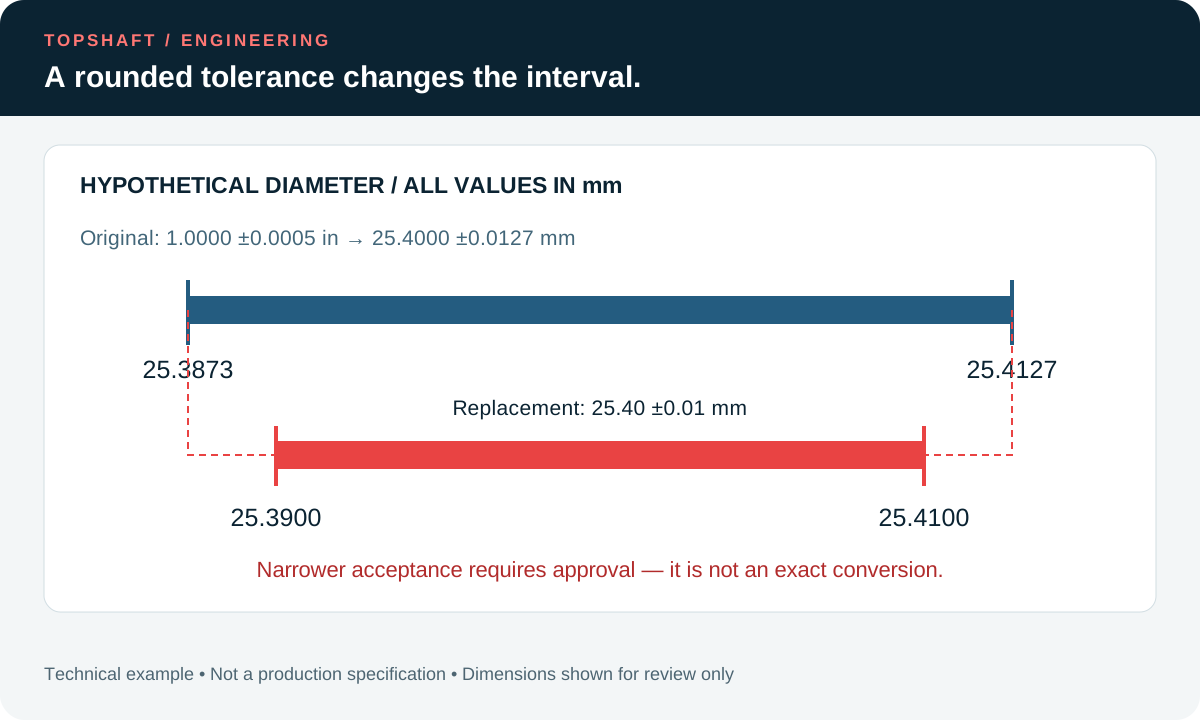
Ein hypothetischer Durchmesser sei 1.0000 ±0.0005 in. Seine Grenzen sind 0.9995 und 1.0005 in. Multipliziert mit 25,4 ergeben sich 25,3873 und 25,4127 mm, bei Nennmaß 25,4000 mm und halber Intervallbreite 0,0127 mm. Damit bleibt das Intervall erhalten; Lagerpassung, Oberflächenbeschaffenheit oder Messverfahren ergeben sich daraus allein nicht.
Die Neufassung 25,40 ±0,01 mm ergibt dagegen 25,39 bis 25,41 mm. Dieses engere Intervall schließt zuvor zulässige Größen aus. 25,4 ±0,02 mm erweitert hingegen das Intervall. Keine Fassung ist eine exakte Umrechnung. Muss die Zeichnung geändert werden, die neuen Grenzwerte genehmigen lassen und den technischen Grund dokumentieren.
3. Nachkommastellen und allgemeine Toleranzen prüfen
Manche Zeichnungen ordnen allgemeine Toleranzen nach der Zahl der Nachkommastellen zu. Aus 1.000 wird 25.4; bei mechanischer Anwendung des Schriftfelds scheint dadurch eine andere Kategorie zu gelten. Die Stellenzahl eines umgerechneten Werts erlaubt diese Änderung nicht eigenständig. Explizite Toleranzen, allgemeine Hinweise und angeführte Normen gemeinsam prüfen.
Wichtige Lagersitze, Schulterpositionen, Nuten und Gegenstückschnittstellen Merkmal für Merkmal abgleichen. Festhalten, welche Anforderungen direkt toleriert sind und welche allgemeine Toleranzen übernehmen. Fehlende oder widersprüchliche Angaben vor Angebotsabschluss klären. Nicht einfach das metrische Schriftfeld einer Vorlage auf eine ältere Zollzeichnung übertragen und funktionale Gleichwertigkeit annehmen.
| Prüfpunkt | Umrechnungsrisiko | Erforderliche Klärung |
|---|---|---|
| Sitzdurchmesser | Nennmaß umgerechnet, Toleranz fehlt | Freigegebene obere und untere Grenze erhalten |
| Schulterposition | Stellenabhängige Regel ändert sich | Anwendbare allgemeine Toleranz bestimmen |
| Hilfsmaß | Planungswert wird verbindlich | Freigegebenen Referenzstatus kennzeichnen |
| Gewindeangabe | Durchmesser gilt als vollständige Bezeichnung | Norm, Größe, Steigung und Klasse erhalten |
| Prüfbericht | Rundung verdeckt Nähe zur Grenze | Einheit, Ausgabegenauigkeit und Entscheidungsregel vereinbaren |
4. Gewinde und Passungen vollständig bezeichnen
Ein Gewinde ist durch den umgerechneten Außendurchmesser nicht vollständig definiert. Norm, Nenngröße, Steigung oder Gänge pro Zoll, Profil, Toleranzklasse, Drehsinn und Eingriff bleiben relevant. Eine nahe metrische Nenngröße ist nicht automatisch mit einem Zollgewinde austauschbar. Die Bezeichnung nicht ersetzen, nur weil der Rechner einen vertrauten Durchmesser liefert.
Ebenso wählt die Umrechnung eines Wellenmaßes keine neue Passungsklasse. Gegenbohrung, Montageverfahren und Betriebsbedingungen gehören weiterhin zum freigegebenen Entwurf. Ein vorgeschlagenes metrisches Lager oder eine Kupplung ist als Konstruktionsänderung mit Schnittstellenprüfung zu behandeln. Der Leitfaden für Wellengewinde erläutert die zusätzlichen Angaben für die Anfrage.
Zugekaufte Gegenstücke anhand vollständiger Kennungen und Spezifikationen prüfen. Ein Katalogtitel kann eine gerundete Größe nennen, während die Detailzeichnung tatsächliche Grenzen enthält. Maßgebende Schnittstellenmaße einschließlich Anlageflächen und Freistichen bestätigen. Fragen einem Merkmal zuordnen, damit die Konstruktion konkret antwortet, statt pauschal zu bestätigen, dass alle Einheiten umgerechnet wurden.
5. Modellmaßstab vor Programmierung prüfen
Das importierte Modell anhand bekannter Maße der maßgebenden Zeichnung kontrollieren. Gesamtlänge und mindestens einen kritischen Durchmesser vergleichen, statt nur einer Importmeldung zu vertrauen. Importeinheit, gemessene Werte und Dateirevision festhalten. Eine optisch plausible Welle beweist keinen korrekten Maßstab.
Der Fehler kann auch nur eine Schnittstelle betreffen, etwa bei Geometrie aus einer anders eingestellten Bibliothek. Merkmalsbeziehungen statt nur Außenabmessungen prüfen. Bei bewusst vereinfachten Modellen angeben, welche ausgelassenen Details die Zeichnung regelt. Fehlende Gewinde, Fasen oder Freistiche nicht aus Modellierungsstandards erzeugen und als kundenseitig freigegeben ansehen.
Aus dem umgerechneten Modell abgeleitete Programme, Einrichtblätter und Prüfaufnahmen müssen auf dieselbe freigegebene Quelle verweisen. Ein späterer Modellaustausch löst die Prüfung betroffener Unterlagen aus. Ihr Umfang richtet sich nach der tatsächlichen Änderung; eine Umrechnung rechtfertigt nicht, die Erstmusterprüfung zu überspringen.
6. Andere Größen getrennt behandeln
Nicht jede Zeichnungszahl ist eine Länge in der Haupteinheit. Oberflächenkennwerte, Winkel, Härte, Schichtdicke und Drehmoment können eigene Einheiten oder Skalen besitzen. Symbol, Parameter und Hinweis vor Anwendung eines Faktors lesen. Härteskalen sind insbesondere keine gewöhnlichen linearen Längeneinheiten.
Bei Oberflächenanforderungen Parameter und Auswertebedingungen ebenso wie Einheiten erhalten. Ra kann nicht durch Rz ersetzt werden, indem nur die Einheit geändert wird. Bei Beschichtungen klären, ob Dicke je Oberfläche oder Endmaß des beschichteten Teils gemeint ist. Der Leitfaden zur Oberflächenbeschaffenheit bietet dafür eine eigene Prüfliste.
Winkel werden nicht mit 25,4 multipliziert, eine lineare Positionstoleranz möglicherweise schon. Gewindesteigung als Weg je Umdrehung und Gänge je Zoll benötigen unterschiedliche Rechnungen. Deshalb ist globales Ersetzen unsicher. Jede Anforderung erst klassifizieren und anschließend nach Bedeutung und freigegebener Norm oder Kundenanweisung umrechnen.
7. Ausgabe der Prüfergebnisse vereinbaren
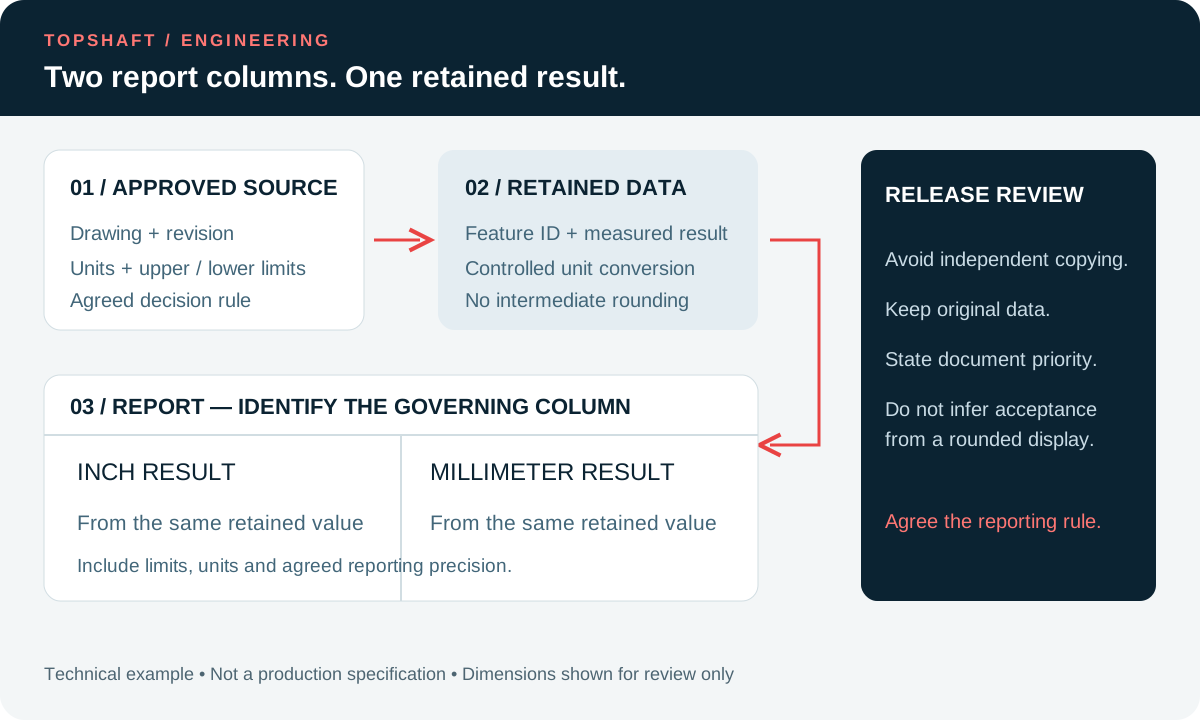
Der Bericht muss Revision, Merkmalsnummer, Nennmaß oder Grenzen, Messwert und Einheit erkennen lassen. Arbeitet das Messsystem intern in einer anderen Einheit, eine kontrollierte Umrechnung nutzen, statt gerundete Anzeigen in ein zweites Blatt zu kopieren. Die Berichtsstelligkeit muss für das vereinbarte Annahmeverfahren ausreichen, ohne eine höhere Messfähigkeit vorzutäuschen.
Konformität nicht aus einer auf die Grenze gerundeten Anzeige ableiten. 25,41 mm verrät beispielsweise nicht, ob intern 25,409 oder 25,414 mm vorliegt. Maßgebend sind Grenzen, gespeicherte Daten, Messunsicherheit und vereinbarte Entscheidungsregel. Der Leitfaden zu Messunsicherheit und Annahme behandelt diese eigenständige Entscheidung.
Verlangt der Kunde Zoll- und Millimeterspalten, die maßgebende Spalte festlegen und beide aus demselben gespeicherten Ergebnis ableiten. Zwei unabhängige manuelle Übertragungen vermeiden. Genügend Kontext für die Wareneingangsprüfung bereitstellen und die Ausgabe vor Fertigung vereinbaren, statt nach einem strittigen Messwert die Stellenzahl zu ändern.
8. Umrechnung beim Lieferantenwechsel prüfen
Einen Bearbeiter und einen weiteren fachkundigen Prüfer für kritische Merkmale bestimmen. Originalgrenzen, Rechnung, Ausgaberundung, Merkmalsidentität und Referenzstatus prüfen. Funktionale Schnittstellen und Dokumentenrangfolge müssen betrachtet werden, nicht nur das Vorhandensein von Formeln. Fragen bleiben offen, bis die konstruktiv verantwortliche Stelle antwortet.
Bei Wiederholaufträgen die genehmigte Umrechnung mit Angebot und Prüfplan aufbewahren. Kein Blatt einer ähnlichen Welle stillschweigend übernehmen: allgemeine Toleranzen, Gewindesystem oder Quellrevision können abweichen. Bei Bestelländerungen Verweise auf Modelle und Zukaufteilspezifikationen erneut prüfen. Ein bekannter Teilenamen ist keine zuverlässige Revisionskennung.
9. Ein klares Anfragepaket erstellen
Freigegebene Zeichnung und Modell, Dokumentenvorrang, maßgebende Einheiten, explizite Grenzen und allgemeine Toleranzen senden. Menge, Werkstoffzustand, Oberflächenanforderungen und gewünschten Prüfbericht ergänzen. Umgerechnete Referenzblätter getrennt kennzeichnen. Den Lieferanten bitten, offene Einheiten- oder Auslegungsfragen im Angebot aufzulisten, damit technischer und kaufmännischer Umfang zusammen geschlossen werden.
Für kundenspezifische Wellen das Paket über den TOPSHAFT-Kontakt teilen und die verfügbare Fertigungs- und Prüfmethode für die konkrete Geometrie bestätigen. Dieser Artikel begründet keine universelle Toleranz, Maschinenliste oder Abnahmeleistung. Die Anfragecheckliste für Präzisionswellen ergänzt Beschaffungsdaten, ersetzt aber keine technische Freigabe.
10. Einheitenquellen und Freigabeprüfung
NIST nennt die exakte Zollbeziehung in seiner SI-Längenreferenz und behandelt Faktoren und Rundung in seiner Umrechnungsressource. Die Quellen belegen Einheitenarithmetik, keine bestimmte Wellenpassung oder vertragliche Rangfolge. Ablauf und Beispiele sind praktische Vorschläge, die an freigegebene Projektanforderungen anzupassen sind.
Vor Freigabe kompatible Revisionen und gleiche maßgebende Grenzen in Zeichnung, Umrechnungsblatt, Modell, Bestellung und Prüfvorlage sicherstellen. Eine Rechnung in beide Richtungen ohne Zwischenrundung prüfen. Genehmigung archivieren und überholte Arbeitskopien aus der Fertigung entfernen. So wird die Dokumentenkette geschlossen; beabsichtigte Änderungen bleiben sichtbar und prüfbar.
FAQ
Entspricht ein Zoll immer 25,4 Millimetern?
Für das hier verwendete internationale Zoll ja: die Beziehung ist exakt. Ein gedruckter Wert kann trotzdem gerundet sein. Exakten Faktor, angezeigte Anforderungspräzision und Unsicherheit einer physischen Messung unterscheiden.
Darf die metrische Toleranz auf einen praktischen Wert gerundet werden?
Nur wenn die zuständige Stelle die resultierende Anforderung genehmigt. Neue und ursprüngliche Grenzen vergleichen. Eine praktische Anzeige kann den Annahmebereich verengen oder erweitern und ist dann keine unveränderte Umrechnung.
Sollten beide Einheiten im Prüfbericht stehen?
Das ist bei Bedarf möglich, aber eine maßgebende Grundlage und Ausgabeform vereinbaren. Beide Werte aus demselben gespeicherten Ergebnis erzeugen, Einheiten kennzeichnen und wiederholtes Runden oder unabhängiges Übertragen vermeiden.
Wird aus einem umgerechneten Gewindedurchmesser ein metrisches Gewinde?
Nein. Vollständige Gewindebezeichnung und Gegenstückanforderungen erhalten. Ein metrischer Ersatz verändert die Schnittstelle und erfordert eine technische Prüfung von Steigung, Profil, Klasse und Gegenstück.