Wellen: Härtetiefe Prüfen
Härtetiefenprüfung an Wellen benötigt ein definiertes Tiefenkriterium, repräsentative Probenstellen und einen identifizierten Oberflächenbezug. Oberflächenhärte allein belegt nicht den Härteverlauf unter Ihrem Zapfen. Vereinbaren Sie Mess- und Annahmegrundlage vor Bestellung gehärteter Wellen oder Genehmigung eines Laborberichts.
Die Benötigte Tiefe Definieren
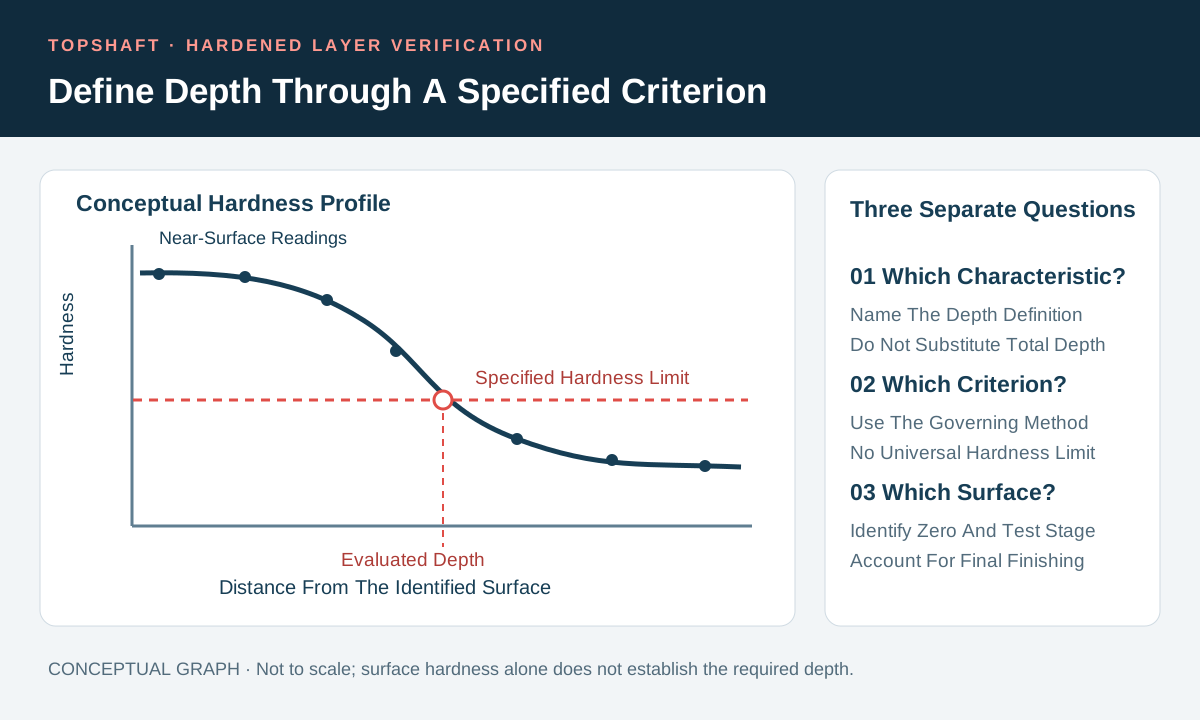
Ihre Härtetiefenanforderung sollte das gemessene Merkmal benennen statt eines unerklärten Tiefenwerts. Einsatzhärtungstiefe, Randschichthärtungstiefe und Nitrierhärtetiefe folgen unterschiedlichen Bewertungskonzepten. Gesamte gehärtete Schichtdicke ist ein weiteres Merkmal. Behandeln Sie deren Abkürzungen oder berichtete Werte nicht als austauschbar.
ISO 18203:2026 umfasst mehrere Tiefenbestimmungen für oberflächengehärtete Stahlschichten. Ihr Umfang beinhaltet thermische und thermochemische Behandlungen. Wählen Sie die geltende Definition anhand Ihrer technischen Anforderungen und Vertragsdokumente. Der öffentliche Normumfang liefert weder ein vollständiges Laborverfahren noch den akzeptablen Tiefenbereich Ihrer Welle.
Geben Sie erforderliche Grenzwerte, Einheiten und geltende Ausgabe in der gelenkten Spezifikation an. Klären Sie alte Zeichnungsterminologie vor der Angebotserstellung. Ein Lieferant sollte keine Definition nach günstigstem Ergebnis wählen. Nutzen Sie Ihre Wärmebehandlungsspezifikation, um geforderten Endzustand und Prüfmerkmal zu verbinden. Halten Sie Prozessanweisungen und gemessene Annahmeanforderungen unterscheidbar.
Härte An Der Fläche Vom Tiefenprofil Trennen
Ihr Oberflächenhärteergebnis und Härtetiefenergebnis beantworten unterschiedliche Fragen. Eine Oberflächenmessung charakterisiert Härte an ihrer Prüfstelle nach ihrer Methode. Eine Tiefenbestimmung untersucht die festgelegte Änderung unter einer identifizierten Oberfläche. Ein konformer Oberflächenwert belegt nicht, dass die gehärtete Schicht die geforderte Tiefe erreicht.
Für härtebasierte Tiefenbestimmung benötigen Sie Messwerte mit bekannten Abständen in einen präparierten Schnitt hinein. Die Bewertung verwendet geltendes Härtekriterium und Methode. Struers erläutert diese Beziehung in seiner Anleitung Zur Vickershärte. Halten Sie gemessene Härtewerte und deren Positionen verfügbar, statt nur die berechnete Tiefe aufzubewahren.
Legen Sie Kernhärte getrennt fest, wenn Ihre Konstruktion sie verlangt. Verwenden Sie kein Tiefenergebnis als Ersatz für jede Werkstoffeigenschaft. Relevante Legierung, Behandlungszustand, Geometrie und Anforderungen beeinflussen Ihren Verifizierungsplan. Nutzen Sie Ihren Leitfaden Zu Härteprüfstellen Und Berichten bei Festlegung getrennter Oberflächen- oder Kernprüfungen. Verknüpfen Sie deren Identitäten, ohne ihre Annahmeregeln zu vermischen.
Definition An Die Behandlung Anpassen
Ihre Tiefenbewertung sollte zur Behandlung und deren maßgeblichen Anforderungen passen. Aufgekohlte, induktiv gehärtete und nitrierte Wellen sollten nicht automatisch dieselbe Schwelle oder Berechnungsregel verwenden. Benennen Sie den tatsächlichen Behandlungszustand vor Auswahl der Messung. Bitten Sie das Labor, geltende Definition und Einschränkungen zu bestätigen.
Nehmen Sie nicht für jede Tiefenanforderung denselben festen Vickersgrenzwert an. Manche Definitionen verwenden eine festgelegte Härteschwelle; andere hängen von anderen Referenzbedingungen ab. Beschaffen Sie maßgebliche Anweisungen und die technische Entscheidung. Dieser Artikel vermeidet bewusst eine allgemeingültige Schwelle. Ein vertrauter Wert einer anderen Zeichnung kann eine andere Behandlung oder Vertragsanforderung beschreiben.
Halten Sie Nitrierhärtetiefe und Verbindungsschichtdicke getrennt, wenn beide gefordert sind. Eine sichtbare Grenze belegt nicht automatisch eine härtebasierte Tiefe. Ebenso beantwortet ein Härteverlauf nicht jede Gefügefrage. Benennen Sie die für Ihre Anwendung relevanten Merkmale. Verlangen Sie getrennte Ergebnisse, wenn die Spezifikation unterschiedliche Messungen fordert.
Die Messausgangsfläche Benennen
Ihr Prüfplan sollte die Fertigungsoberfläche benennen, die Tiefe null definiert. Geben Sie an, ob das Ergebnis die behandelte Fläche oder die Endfläche nach Materialabtrag repräsentiert. Schleifen ändert die Ausgangslage zur Messung der verbleibenden Schichttiefe. Vergleichen Sie Berichte mit verschiedenen Bezugsflächen nicht als gleichwertig.
ISO 15787:2016 behandelt die Zeichnungsdarstellung des Endzustands wärmebehandelter Eisenteile. Verbinden Sie Behandlung, Fertigbearbeitung und Annahmeanforderungen durch gelenkte Dokumentation. Kennzeichnen Sie erforderliche Zwischenzustände getrennt. Ein Hinweis „Härtetiefe nach Behandlung“ kann Folgen des abschließenden Schleifens offenlassen.
Eine einfache Subtraktion kann die Geometrie veranschaulichen, verifiziert aber nicht unabhängig den fertigen Härteverlauf. Tatsächlicher Abtrag, Stelle und Prozesseinflüsse benötigen Berücksichtigung. Fragen Sie die Entwicklung, welche Nachweise die Endanforderung belegen. Verbinden Sie den Plan mit Ihrer Spezifikation Zur Oberflächenbeschaffenheit. Genehmigen Sie kein weiteres Schleifen allein wegen ausreichender Tiefe in einem früheren Bericht.
Repräsentative Schnitt- Und Messstellen Wählen
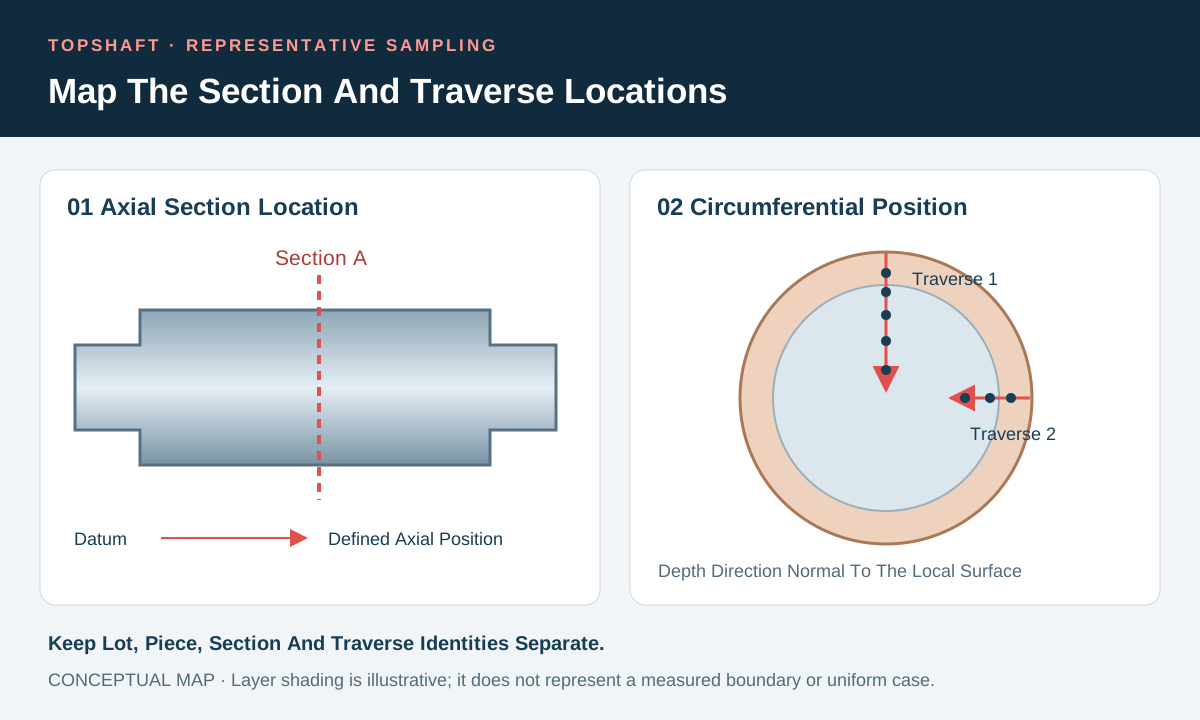
Ihr Probenahmeplan sollte die Herkunft jedes Schnitts und Härtemessverlaufs benennen. Geben Sie axiale Position, Umfangsposition und relevantes Wellenmerkmal an. Ein Ergebnis der Zapfenmitte beschreibt nicht automatisch Schulterübergang oder Nut. Markieren Sie erforderliche Stellen auf einer Zeichnung oder gelenkten Probenkarte.
Halten Sie Schnittorientierung und Messrichtung ausdrücklich fest. Tiefe benötigt normalerweise die vom maßgeblichen Verfahren geforderte Richtung gegenüber der relevanten Oberfläche. Ein schräger Abstand kann von der vorgesehenen Tiefe abweichen. Gekrümmte Zapfen und lokale Übergänge benötigen geeignete Präparation und Stellenlenkung. Bitten Sie das Labor vor zerstörender Probenahme um Beschreibung seiner Anordnung.
Unterscheiden Sie Probenmenge und räumliche Abdeckung. Mehrere Messverläufe an einem Schnitt repräsentieren nicht mehrere gelieferte Wellen. Umgekehrt können Proben mehrerer Teile ein kritisches Merkmal ungeprüft lassen. Geben Sie Los, ausgewählte Teile und Stellen unabhängig an. Definieren Sie die vereinbarte Grundlage mit Ihrem Prüfstichprobenplan, ohne Gewissheit für jede ungeprüfte Stelle zu behaupten.
Probenahme Und Grenzen Der Begleitprobe Vereinbaren
Ihr Auftrag sollte zerstörende Probenahme autorisieren und die Repräsentation der gewählten Probe definieren. Das Trennen einer gelieferten Welle ändert deren Nutzbarkeit. Vereinbaren Sie Opferteile, Ersatzmengen und Verwendungsentscheidung vor Arbeitsplanung. Der Einkauf sollte diese Folgen im Angebot berücksichtigen, statt sie erst bei Materialanforderung des Labors zu entdecken.
Eine Begleitprobe kann einen vereinbarten Verifizierungsplan unterstützen, doch ihre Beziehung zur Welle benötigt Begründung. Werkstoff, Geometrie, Behandlungseinwirkung und spätere Bearbeitung können sich unterscheiden. Eine Materialprobe derselben Ofencharge reproduziert nicht automatisch jedes Wellenmerkmal. Bitten Sie die verantwortliche Stelle um Genehmigung von vorgesehenem Einsatz und Einschränkungen.
Trennen Sie Qualifizierungsnachweise und routinemäßige Produktionsnachweise. Ein Entwicklungsschnitt kann einen Aufbau unter identifizierten Bedingungen nachweisen. Er deckt nicht automatisch spätere Änderungen oder jedes Produktionslos ab. Verbinden Sie bedeutsame Änderungen mit Ihrer Prüfung Von Fertigungsänderungen. Bestätigen Sie, ob Werkstoff-, Geometrie-, Bearbeitungs- oder Probenahmeänderungen erneute Nachweise erfordern.
Die Kante Bei Der Präparation Erhalten
Ihre Präparationsmethode sollte Oberflächenbezug erhalten und zuverlässige Eindruckmessung erlauben. Trennschäden, Kantenverrundung oder mangelhaftes Polieren können einen Messverlauf beeinträchtigen. Fragen Sie nach Risikokontrolle des Labors für die tatsächliche Probe. Beschreiben Sie Präparation nicht als unwichtigen Schritt vor der eigentlichen Prüfung.
Struers' Leitfaden Zur Härteprüfung erläutert den Einfluss der Oberflächenpräparation auf zuverlässige Eindruckmessung. Das relevante Prinzip ist der Erhalt des zu messenden Merkmals. Es rechtfertigt kein Kopieren eines Präparationsrezepts auf jede Legierung oder Geometrie. Das Labor sollte seine geltende Präparationsmethode auswählen und lenken.
Verlangen Sie den Erhalt von Probenorientierung und Identität bei Trennen, Einbetten und Übergabe. Ein polierter Schliff ohne bekannte ursprüngliche Oberfläche oder Stelle kann das vorgesehene Ergebnis nicht belegen. Bewahren Sie erforderlichenfalls ein geeignetes Probenbild. Dokumentieren Sie Präparationsbedenken vor Bewertung. Wiederholte Messung an einer ungeeigneten Kante löst das zugrunde liegende Problem nicht zwangsläufig.
Härteverlauf Und Bewertungsgrundlage Festlegen
Ihre Messverlaufspezifikation sollte Härtemethode, Prüfbedingungen und Bewertungsregel benennen. Gewählte Kraft, Eindruckabstand und Abstandsmessung müssen zur geltenden Methode passen. Lassen Sie das kompetente Labor konforme Einzelheiten nach maßgeblichen Anweisungen festlegen. Schreiben Sie keinen willkürlich winzigen Abstand vor, nur damit die Kurve detaillierter aussieht.
ISO 6507-1:2023 legt die Vickershärteprüfmethode fest und beschreibt optische Messgrenzen. ASTM E384-22 behandelt Mikroeindruckhärteprüfung einschließlich Fehlerquellen. Kein Verweis allein definiert Ihre vollständige Härtetiefenannahmeanforderung. Verbinden Sie Tiefendefinition, Härteverfahren und Produktgrenzwerte im Vertrag.
Geben Sie an, wie die geltende Methode den Schnittpunkt zwischen Messpunkten bestimmt. Bewahren Sie tatsächliche Messwerte um das relevante Kriterium. Erfinden Sie keinen ungemessenen Schnittpunkt bei zu früh beendetem Messverlauf. Holen Sie bei unzureichenden Daten eine autorisierte Laborentscheidung ein. Berichten Sie begründete Zusatzmessungen und deren Beziehung zum ursprünglichen Verlauf.
| Prüfelement | Was Sie Vereinbaren Sollten | Aufzubewahrende Nachweise |
|---|---|---|
| Tiefenmerkmal | Geltende Definition und Grenzwerte | Gelenkte Spezifikation und Ausgabe |
| Oberflächenbezug | Behandelter oder fertiger Zustand | Fertigungsstufe und Nullbezug |
| Probenahme | Los, Teile, Schnitte und Messverläufe | Probenidentitäten und Stellenkarte |
| Messung | Härtemethode und Bewertungsregel | Abstände, Messwerte und berechnete Tiefe |
| Annahme | Geltende Grenzwerte und Entscheidungsbefugnis | Ergebnisvergleich und autorisierte Verwendungsentscheidung |
| Lieferung | Endzustand und Berichtspaket | Rückverfolgbarkeit und Freigabeprüfungen |
Das Profil Vor Annahme Des Kurzberichts Bewerten
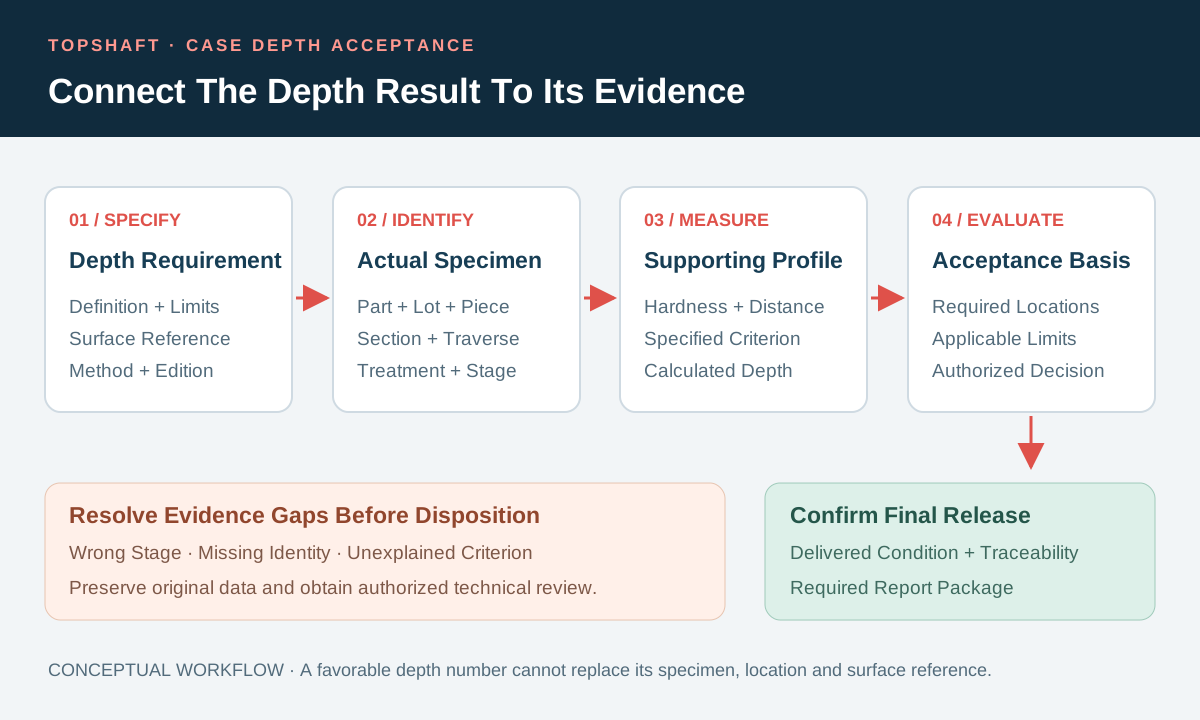
Ihre Prüfung sollte berichtete Tiefe, tatsächliches Profil und geforderte Stelle verbinden. Prüfen Sie zuerst Probenidentität, Einheiten, Härtebezeichnung und Oberflächenbezug. Vergleichen Sie anschließend das berechnete Ergebnis mit den festgelegten Grenzwerten. Eine Bestanden-Kennzeichnung klärt weder fehlende Stellen noch eine unbenannte Definition.
Ein ungewöhnliches Profil benötigt technische Prüfung statt selektiven Löschens unbequemer Werte. Bitten Sie das Labor, Präparations-, Stellen- oder Messbedenken über seinen gelenkten Prozess zu untersuchen. Bewahren Sie ursprüngliche Daten und autorisierte Auslegung. Mitteln Sie keine sachfremden Stellen, sofern die geltende Anforderung diese Bewertung nicht erlaubt. Ein günstiger Mittelwert kann ein lokales Versagen verdecken.
Beispielsweise verlangt ein hypothetischer Auftrag ein Ergebnis am fertigen Zapfen, doch der Bericht beschreibt eine Probe vor dem Schleifen. Halten Sie diesen Unterschied sichtbar. Fragen Sie die Entwicklung nach Erfüllung der Endanforderung oder zusätzlichem Verifizierungsbedarf. Benennen Sie das frühere Ergebnis nicht um. Dieses Beispiel veranschaulicht ein Einkaufsprüfproblem, keinen TOPSHAFT-Produktionsfall.
Den Bericht Mit Gelieferten Wellen Verbinden
Ihr Bericht sollte das von jeder Probe repräsentierte Material und die Produktionsgrundgesamtheit benennen. Nehmen Sie Teilereferenz, Zeichnungsrevision, Los und Probenidentität auf. Erfassen Sie Behandlungszustand, Fertigungsstufe und Probenahmeanordnung. Verbinden Sie Schliffbilder und Messverlaufsdaten mit derselben identifizierten Aufzeichnung. Eine lose Kurve belegt nicht den repräsentierten Auftrag.
Bewahren Sie herangezogene Methoden, relevante Prüfbedingungen, Tiefendefinition und tatsächliche Ergebnisse. Nehmen Sie Ausschlüsse, Abweichungen und erforderliche Prüfentscheidungen auf. Erhalten Sie die Verbindung durch externe Bearbeitung und Laborübergaben mit Ihrem Plan Zur Materialrückverfolgbarkeit. Ein gemeinsamer Legierungsname belegt keine gemeinsame Produktionshistorie.
Sperren Sie strittige Ergebnisse bis zur autorisierten Verwendungsentscheidung. Ihr Prozess Für Nacharbeit Und Sonderfreigabe sollte vorgeschlagene Korrektur, genehmigte Maßnahme und verifizierten Abschluss unterscheiden. Weitere Behandlung oder Materialabtrag können andere Anforderungen beeinflussen. Vereinbaren Sie Folgeprüfungen vor Fortsetzung. Bewahren Sie ursprüngliche Nachweise und die endgültige autorisierte Schlussfolgerung.
Eine Bestätigte TOPSHAFT-Anfrage Vorbereiten
Ihre Anfrage sollte vor Auftragsannahme die Bestätigung einer machbaren Fertigungs- und Prüfanordnung unterstützen. Senden Sie freigegebene Zeichnung, Legierung, Behandlungszustand und erforderliches Tiefenmerkmal. Benennen Sie Oberflächenbezug, kritische Merkmale und Annahmegrenzwerte. Nehmen Sie Mengen, Jahresbedarf, Erwartungen zerstörender Probenahme und Berichtsanforderungen auf. Markieren Sie offene technische Fragen klar.
Dieser Artikel belegt keine bestimmten TOPSHAFT-Wärmebehandlungsgeräte, Laborinstrumente, Zertifizierungen oder Härtetiefenprüfdienstleistungen. Bestätigen Sie vorgeschlagene interne oder externe Anordnungen während der Angebotserstellung. Fragen Sie nach Probenahmegenehmigung, Ergebnisbewertung und Abweichungsautorisierung. Halten Sie technische Verantwortlichkeiten neben der kaufmännischen Vereinbarung sichtbar. Leiten Sie keine garantierte Fähigkeit aus einem Lehrleitfaden ab.
Tiefengrenzen, Geometrie, Probenzugang, Opfermengen und Berichte können Kosten und Termine beeinflussen. Bitten Sie um Bestätigung anhand der tatsächlichen Zeichnung statt allgemeiner Preise. Stellen Sie ein einheitliches Paket mit der Checkliste Für Wellenanfragen zusammen. Bestätigen Sie Liefernachweise und die Klärung verbleibender Unsicherheit.
Häufige Fragen
Ihre Einkaufsentscheidungen sollten festgelegter Tiefendefinition, repräsentativer Probenahme und geltender Messmethode folgen. Diese Antworten klären Umfang, ohne Laboranweisungen zu ersetzen.
Beweist Oberflächenhärte Die Härtetiefe?
Nein. Oberflächenhärte und Tiefe beschreiben unterschiedliche Merkmale. Ein konformer Oberflächenwert belegt nicht die darunterliegende Härteverteilung. Verlangen Sie die vorgeschriebene Tiefenmessung und unterstützende Nachweise.
Sind Effektive Tiefe Und Gesamttiefe Austauschbar?
Nein. Sie verwenden unterschiedliche Definitionen und können andere Bewertungen benötigen. Benennen Sie vorgesehenes Merkmal, Einheiten und Grenzwerte. Klären Sie einen unerklärten Härtetiefenhinweis vor Untersuchung oder Angebotserstellung.
Verwendet Jede Behandlung Denselben Härtegrenzwert?
Nein. Geltende Behandlung, Definition und maßgebliche Dokumente bestimmen das Kriterium. Übertragen Sie keine Schwelle einer anderen Zeichnung ohne technische Bestätigung. Benennen Sie die Regel vor Profilauslegung.
Sollte Tiefe An Der Fertigen Fläche Beginnen?
Verwenden Sie die durch die gelenkte Spezifikation geforderte Fläche. Benennen Sie die Repräsentation von Behandlungsabschluss oder späterer Fertigbearbeitung. Vergleichen Sie Messungen verschiedener Fertigungsstufen nicht stillschweigend.
Kann Eine Begleitprobe Einen Wellenschnitt Ersetzen?
Nur innerhalb einer genehmigten Verifizierungsgrundlage. Werkstoff, Geometrie und Bearbeitungsbeziehung benötigen Betrachtung. Dieselbe Behandlungscharge belegt nicht automatisch gleichwertige Tiefe an jedem Wellenmerkmal.
Ist Ein Härteverlauf Zerstörungsfrei?
Ein Querschnittsverlauf benötigt normalerweise Probenpräparation, die das entnommene Teil verändert. Vereinbaren Sie zerstörende Probenahme und Opfermengen vorab. Andere vorgeschlagene Techniken benötigen gesonderte Validierung für die vorgesehene Anforderung.
Repräsentiert Ein Messverlauf Jedes Wellenmerkmal?
Nicht automatisch. Seine Stelle begrenzt den Nachweisumfang. Definieren Sie kritische Schnitte, Umfangspositionen und ausgewählte Teile getrennt. Halten Sie ungeprüfte Merkmale im Probenahme- und Annahmeplan sichtbar.
Welche Informationen Unterstützen Ein Nützliches Angebot?
Senden Sie Zeichnung, Legierung, Behandlung, Tiefendefinition, Grenzwerte, Oberflächenbezug, Probenplan und Mengen. Nehmen Sie Berichts- und Genehmigungsverantwortlichkeiten auf. Bitten Sie TOPSHAFT um Bestätigung der vorgeschlagenen Anordnung und Einschränkungen.
Senden Sie Ihre Vorgaben Zur Tiefe
Verringern Sie Mehrdeutigkeit durch Vereinbarung von Tiefendefinition, Oberflächenbezug, Probenstellen und Annahmegrundlage vor der Bestellung. Kontaktieren Sie TOPSHAFT mit Ihrer Zeichnung und Ihrem Prüfpaket. Fordern Sie Bestätigung von Probenahme-, Berichts- und endgültigen Freigabeverantwortlichkeiten an.