
Wellenhärte: Prüfstellen und Berichte
Ein Prüfbericht kann einen zulässigen Härtewert enthalten und trotzdem eine entscheidende Frage offenlassen: Wo wurde gemessen? Ein Wert von der Stirnfläche beschreibt nicht automatisch einen Lagersitz. Ein Ergebnis vor dem Fertigschleifen belegt nicht unbedingt den Zustand der gelieferten Oberfläche. Für OEM-Einkäufer verknüpft eine brauchbare Härtevorgabe den geforderten Werkstoffzustand, den betreffenden Bereich, das Messverfahren und den Abnahmenachweis.
Dieser Leitfaden behandelt die Prüfvereinbarung, nicht eine universelle Wellenhärte. Er ergänzt den Leitfaden zur Wärmebehandlung. Geometrie, Werkstoff, Behandlung und Einsatz unterscheiden sich; Konstruktion und Qualität müssen tatsächliche Grenzwerte und Verfahren freigeben. Hiermit wird weder ein bestimmtes Laborangebot noch eine Akkreditierung oder zerstörende Prüfkapazität von TOPSHAFT behauptet. Den verfügbaren Umfang bitte im Angebot klären.
1. Die zu prüfende Eigenschaft benennen
Festlegen, ob die fertige Oberfläche, der Kern, ein örtlich gehärteter Bereich oder ein Härteverlauf durch eine behandelte Schicht bewertet werden soll. Das sind unterschiedliche Fragen. Ein einzelner Oberflächenwert belegt keine Verteilung über den gesamten Querschnitt. Ebenso beschreibt ein Härteverlauf am Schliff seine festgelegte Messlinie, nicht uneingeschränkt jeden Punkt aller gelieferten Bauteile.
Die Vorgabe mit ihrem technischen Zweck verbinden, ohne Härte an die Stelle einer vollständigen Validierung zu setzen. Eine Zeichnung kann einen definierten Werkstoffzustand verlangen; die Anwendung hängt außerdem von Geometrie, Schmierung, Eigenspannungen und Belastung ab. Ein bestandener Härtetest allein belegt weder Ermüdungslebensdauer noch Verschleißbeständigkeit oder Eignung für eine bestimmte Baugruppe. Verantwortliche für Konstruktion und Freigabe von Abweichungen im Prüfplan benennen.
2. Das Verfahren statt nur einer Zahl festlegen
Härteskala beziehungsweise Verfahren, geltende Norm mit vereinbarter Ausgabe, zulässigen Bereich und zusätzlich erforderliche Ergebnisangaben festlegen. Eine Zahl ohne Skala ist unvollständig. Das Verfahren nicht stillschweigend ersetzen, weil das gewünschte Gerät fehlt. Die Prüfstelle muss vor Festlegung des Abnahmewegs die Eignung für Werkstoff, Dicke, Geometrie und erwartete Härte bestätigen.
Rockwell, Vickers und andere Verfahren sind keine austauschbaren Bezeichnungen. ISO 6507-1:2023 beschreibt die Vickersprüfung metallischer Werkstoffe. Die Norm benennt das Verfahren, aber keinen anwendungsspezifischen Sollwert für die Welle. Bei einer vorgeschlagenen Umwertung deren Grundlage nennen und freigeben lassen, statt den umgewerteten Wert als direkte Messung darzustellen. Originalwerte samt Verfahren im Bericht behalten.
3. Prüfstellen in einer gelenkten Skizze markieren
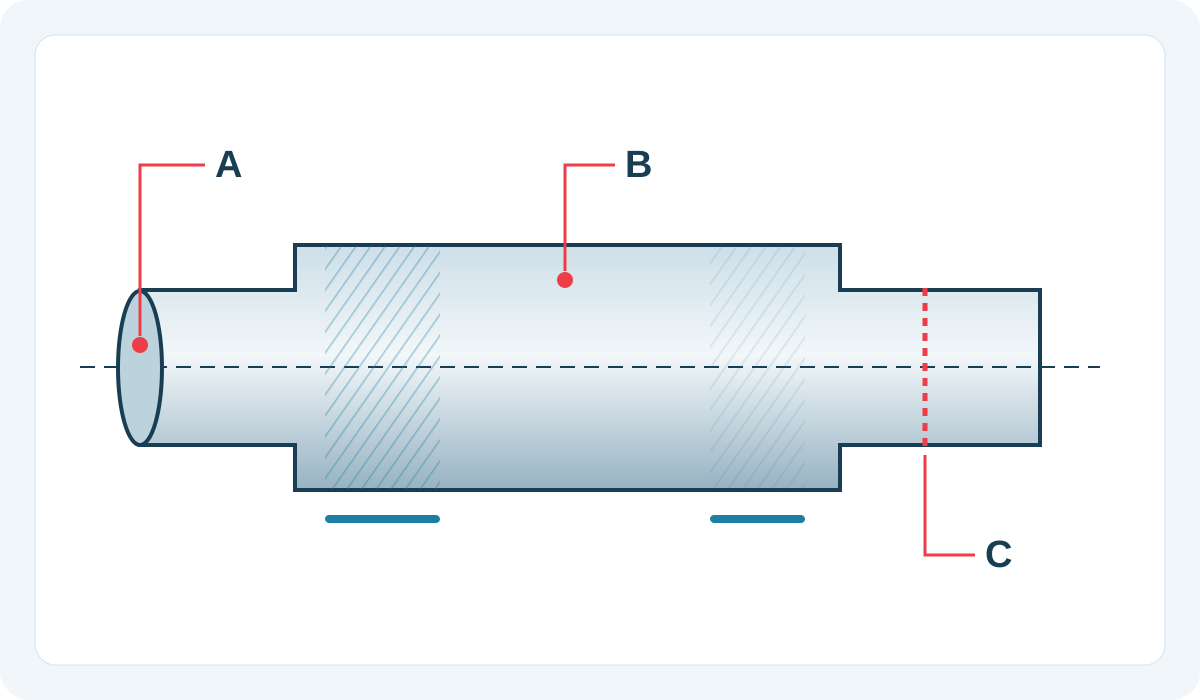
Jeden vorgeschlagenen Bereich mit einer Kennung an die Zeichnungsrevision binden: etwa A für eine freigegebene Stirnflächenzone, B für eine festgelegte Stelle am Lagersitz und C für den Schliff eines bestimmten Opferbauteils. Axiale Position, gegebenenfalls Umfangslage und Bezug zu behandelten sowie unbehandelten Grenzen festlegen. „An beliebiger geeigneter Stelle prüfen“ kann selbst ordentlich geführte Unterlagen uninterpretierbar machen.
Prüfen, ob ein Eindruck auf dem gelieferten Funktionsbereich erlaubt ist. Lagersitze, Dichtlaufbahnen, Gewinde oder hoch beanspruchte Übergänge müssen möglicherweise vor Prüfmarken oder Präparationsschäden geschützt werden. Bei einem Funktionskonflikt muss die Konstruktionsverantwortung eine Alternative, Bearbeitungszugabe, ein Opferteil oder einen anderen vereinbarten Weg genehmigen. Eine bequeme Stelle ist nicht automatisch repräsentativ: Auswahlgrund und Aussagegrenzen dokumentieren.
4. Krümmung, Abstützung und Vorbereitung prüfen
Eine runde Welle bringt Messeinflüsse mit sich, die ein flacher Referenzblock nicht nachbildet. Sicherstellen, dass Verfahren und Vorrichtung das Bauteil sicher abstützen, die Prüfstelle erreichen und die einschlägigen Geometrieanforderungen erfüllen. Oberflächenzustand, örtliche Dicke und Abstand zu Kanten oder vorhandenen Eindrücken berücksichtigen. Korrekturen und Abstandsregeln nicht aus einem anderen Verfahren oder Gerät übernehmen.
Der NIST-Leitfaden zur Rockwellmessung behandelt unter anderem gekrümmte Flächen und Probenvorbereitung. Für den konkreten Auftrag gelten die vereinbarte aktuelle Prüfnorm und ein freigegebenes Verfahren. Die Präparation darf den zu bewertenden Werkstoffzustand nicht unbeabsichtigt verändern. Bei Materialabtrag für eine Prüffläche Ort und Abtrag sowie die weiterhin bestehende Aussagekraft dokumentieren.
5. Den Fertigungszustand bestimmen
Den Prüfzeitpunkt gegenüber Härten, Anlassen, Richten, Schleifen und gegebenenfalls Beschichten festlegen. Der Bericht muss Prozesskontrolle und abschließende Abnahme unterscheiden. Verlangt der Vertrag einen Nachweis nach einem bestimmten Schritt, darf ein früheres Ergebnis nur mit ausdrücklicher Freigabe an seine Stelle treten. Bauteilzustand und Messdatum müssen miteinander verbunden bleiben.
Bei randschichtbehandelten Wellen die Auswirkungen späteren Abtrags oder weiterer Prozesse auf den geprüften Bereich besprechen. Ein Wert vor dem Schleifen erfüllt nicht zwangsläufig eine Vorgabe für die fertige Oberfläche. Umgekehrt keinen Eindruck durch eine Beschichtung verlangen, ohne die Eignung zur Bewertung des beabsichtigten Werkstoffs zu klären. Diese Punkte im Prüfplan gemeinsam mit den Fertigmaßen der Beschichtungs-Checkliste lösen.
6. Oberflächenhärte und Härtetiefe trennen
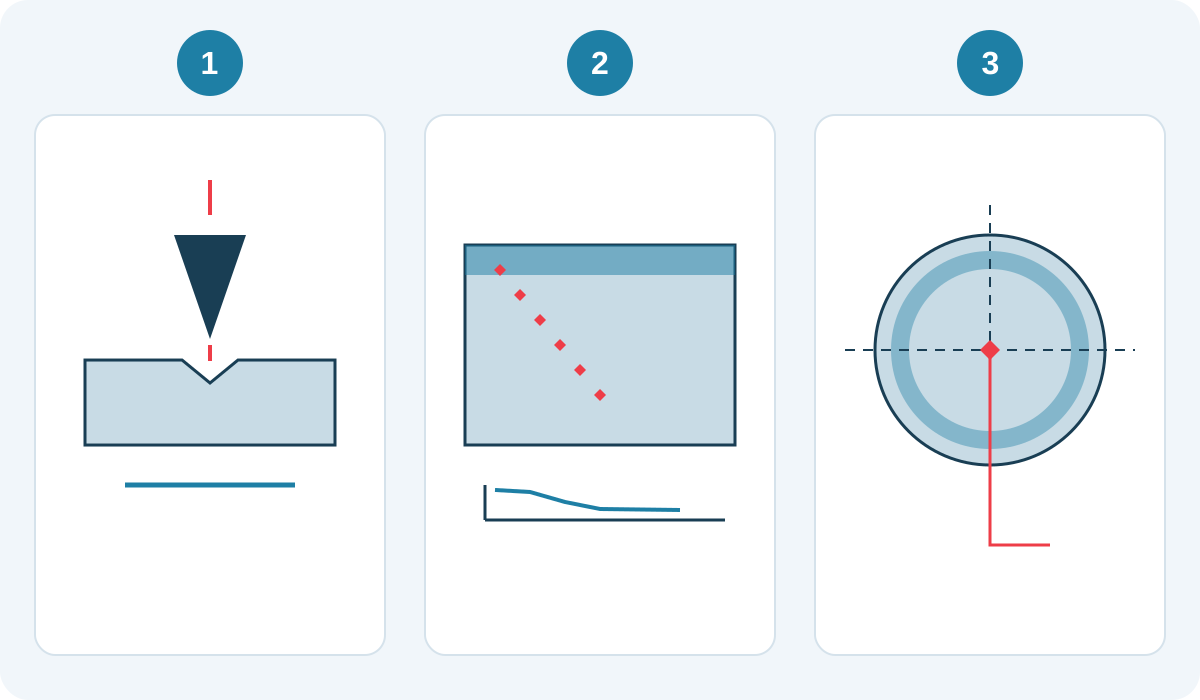
Bei geforderter gehärteter Schicht sowohl die relevante Härte als auch die vereinbarte Tiefendefinition angeben, sofern die Tiefe zur Abnahme gehört. „Härtetiefe“ allein reicht nicht. Bewertungsverfahren, Bezugsoberfläche, Abnahmekriterium und Schlifforientierung bestimmen. Eine über einen Härtegrenzwert definierte Tiefe ist nicht zwingend identisch mit einer metallurgisch anders bestimmten Gesamttiefe.
Bei gefordertem Härteverlauf Herkunft der Probe, Schnittstelle, Vorbereitung, Messlinie und Berichtsformat mit der Prüfstelle vereinbaren. Positionen auf die fertige Bezugsfläche beziehen und Einzelwerte statt nur „bestanden“ erhalten. Der Schnitt kann die Probe verbrauchen; erforderliche Opferstückzahl, Freigabetermin und Eigentum an Rückstellproben vor Produktionsbeginn im Kaufvertrag klären.
7. Die Aussage einer Begleitprobe begrenzen
Eine Begleitprobe kann nützlich sein, ist aber nicht automatisch gleichwertig mit der fertigen Welle. Klären, wie Werkstoffidentität, Querschnitt, Prozessgeschichte und Position innerhalb der relevanten Charge mit den Bauteilen zusammenhängen. Die dadurch zu verifizierende Anforderung benennen. Dient sie nur als Prozessnachweis, dies kennzeichnen, statt eine direkte Messung am gelieferten Lagersitz zu suggerieren.
Vereinbaren, wann Bauteilprüfungen erforderlich sind und wann eine genehmigte repräsentative Probe genügt. Das gehört in die Prüfvereinbarung und nicht in ein letztes Versandgespräch. Probenkennungen nach der Checkliste zur Rückverfolgbarkeit mit Werkstoff- und Prozessunterlagen verbinden. Behauptete Repräsentativität auf den vereinbarten Plan begrenzen, besonders bei veränderter Geometrie oder Prozessführung.
8. Stichproben und Wiederholungen vorab vereinbaren
Los, ausgewählte Teile, Stellen je Teil und Messungen je Stelle definieren. Wiederholte Messungen an einer Welle sind von Messungen an mehreren Wellen zu unterscheiden; ihre Abdeckung ist unterschiedlich. Der Plan nennt Auswahlverantwortung, Sicherung der Identität und Vorgehen bei fehlenden, unklaren oder unzulässigen Ergebnissen. Es gibt keine allgemeingültige Stichprobengröße für jeden Auftrag.
Einen unzulässigen Einzelwert nicht durch Mittelung verschwinden lassen, sofern die freigegebene Regel diese Auswertung nicht ausdrücklich erlaubt. Wiederholungsprüfungen, ungültige Prüfungen und nichtkonformes Material einschließlich Befugnissen und Verwendungsentscheidung regeln. Originalwerte und Ausschlussgründe erhalten. Bei grenznahen Entscheidungen den Leitfaden zu Messunsicherheit und Abnahme einbeziehen; Rundung und Berichtsgenauigkeit dürfen Vertragsgrenzen nicht stillschweigend verschieben.
9. Einen prüfbaren Bericht verwenden
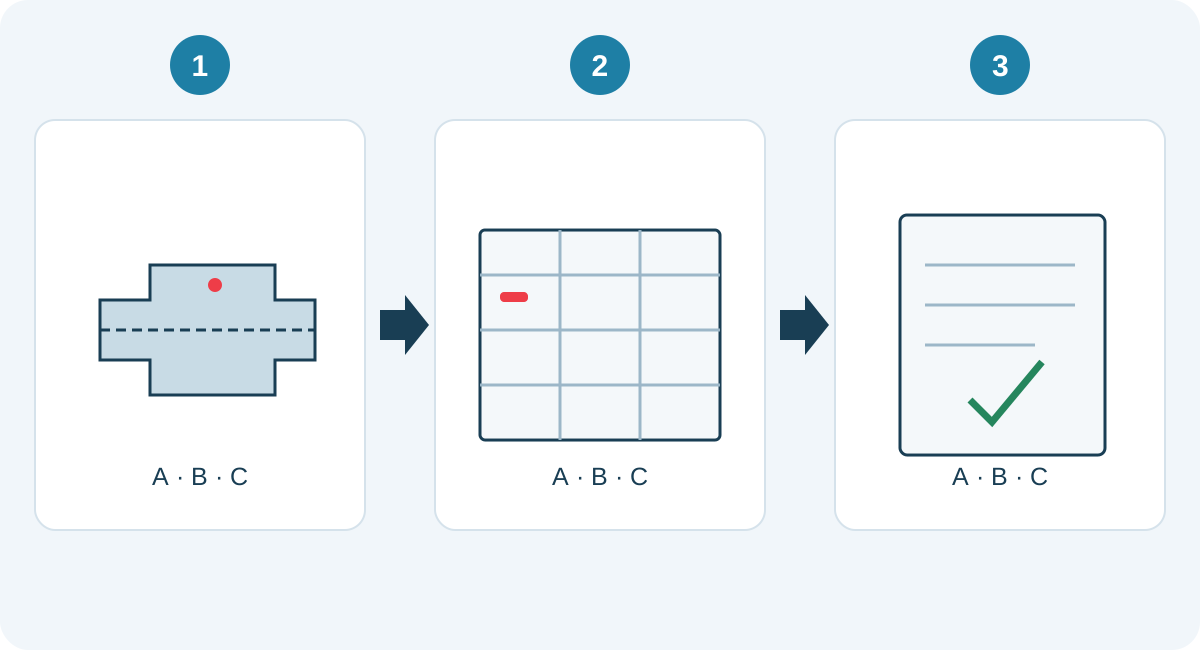
Die Tabelle ist eine Gesprächsvorlage für die Anfrage, keine vorgeschriebene Prüfnorm und keine Zusage enthaltener Prüfungen. Beschreibende Platzhalter durch auftragsspezifisch freigegebene Anweisungen ersetzen. Wenn die Struktur für Ihre Freigabe wichtig ist, vor Bestellung einen Musterbericht anfordern. Ein leeres Feld erfordert Klärung und bedeutet nicht, dass die Angabe unwichtig ist.
| Berichtsfeld | Verknüpfung | Frage vor Freigabe |
|---|---|---|
| Teil und Revision | Wellenidentität und gelenkte Zeichnung | Welches physische Teil wurde geprüft? |
| Verfahren und Zustand | Skala, Ablauf und Prozessschritt | Bewertet der Wert die gewünschte Eigenschaft? |
| Stelle und Probe | Zone, Position und Probenherkunft | Bauteilergebnis oder repräsentativer Nachweis? |
| Einzelwerte | Messungen, Einheit oder Skala, erlaubte Korrekturen | Sind Umwertungen eindeutig gekennzeichnet? |
| Abnahme und Entscheidung | Grenzen, Regel, Abweichungen und Befugnis | Was begründet die abschließende Freigabe? |
Die Anfrage sollte auch die kaufmännischen Folgen des Prüfwegs trennen. Umfasst der Preis Präparation, externe Prüfung, Ersatz geopferter Teile und die gewünschte Berichtssprache? Aufbewahrungszeit für Proben und Rohdaten, Zugriffsberechtigte und Vorgehen bei später nötigen Untersuchungen vereinbaren. Verweist der Bericht auf ein Zeugnis, muss dieses abrufbar und demselben Auftrag zugeordnet sein. Solche Verwaltungsdetails verbessern keine Messung an sich, verhindern aber, dass ein technisch akzeptabler Test mangels geklärter Identität, Begleitunterlagen oder Freigabestatus als Nachweis unbrauchbar wird. Vereinbarte Ausschlüsse ausdrücklich dokumentieren, statt sie erst beim fertigen Versand festzustellen.
10. Vor der Freigabe den Kreis schließen
Vor Versand Bericht mit freigegebener Zeichnung und Prüfplan vergleichen, statt nur nach „bestanden“ zu suchen. Sicherstellen, dass Eindrücke oder Probenentnahme Lieferteile nicht beeinträchtigen. Bei externem Labor Kennzeichnungskette und mitzuliefernde Nachweise vereinbaren. Verantwortliche für Prüfung des Berichts und Genehmigung von Abweichungen bestimmen; eine Lieferantenunterschrift ändert keine Zeichnung.
Erstmusterfreigabe und laufende Serienanforderungen getrennt halten. Ein genehmigtes Muster ist nur für seinen vereinbarten Umfang eine Referenz, keine Erlaubnis zum Weglassen weiterer Prüfungen. Bei einer Anfrage für Sonderwellen Zeichnungsrevision, Werkstoffzustand, Stellenskizze, Verfahren, Stichproben und Berichtsanforderungen gemeinsam senden. So kann der Hersteller Machbarkeit, Ausschlüsse, Kosten und Lieferzeit bestätigen, ohne fehlende Abnahmekriterien zu erfinden.
Häufige Fragen
Genügt ein Härtewert für eine komplette Welle?
Nicht automatisch. Entscheidend sind Eigenschaft, Härtemuster, Prüfstelle und genehmigter Stichprobenplan. Ein örtlicher Wert darf ohne begründete Prüfvereinbarung nicht für alle Bereiche stehen.
Kann eine Umwertung die geforderte Prüfung ersetzen?
Nur mit Freigabe der zuständigen Parteien einschließlich Grundlage. Originalverfahren und Werte sichtbar lassen, umgewertete Ergebnisse kennzeichnen und Umwertung nicht mit direkter Messung gleichsetzen.
Darf eine ungenutzte Stirnfläche geprüft werden?
Möglicherweise, wenn sie für das Verfahren geeignet und für die vereinbarte Anforderung repräsentativ ist. Position und Vorbereitung genehmigen lassen; fehlende Funktion allein beweist keine Repräsentativität.
Beweist ein bestandener Test die Lebensdauer?
Nein. Härte ist nur eine Eigenschaft. Die Eignung hängt von Gesamtkonstruktion, Werkstoffzustand, Geometrie, Lasten, Montage und Umgebung ab. Prüfannahme und Anwendungsvalidierung getrennt behandeln.