
Anforderungen an die Wellenausrichtung: Was OEM-Einkäufer vor der Montage festlegen sollten
Eine Präzisionswelle kann die Maßprüfung bestehen und dennoch in einer schlecht ausgerichteten Maschine laufen. Die Zeichnung beschreibt das Bauteil. Sie legt allein nicht die Beziehung zwischen Antriebsmaschine und angetriebener Maschine nach der Installation fest.
Für OEM-Einkäufer ist dieser Unterschied wichtig. Lagersitze, Kupplungssitze und Schultern können maßhaltig sein, obwohl die montierten Achsen falsch zueinander liegen. Unterscheiden Sie Bauteilgeometrie und Ausrichtung der Baugruppe, bevor Sie ein Betriebsproblem dem Wellenlieferanten zuschreiben.
Bestimmen Sie zunächst die auszurichtenden Achsen. Legen Sie dann Maschinenkonfiguration, Messbedingungen, Abnahmekriterien und Verantwortung für die Endprüfung fest. Trennen Sie diese Anforderungen vom Maßprüfbericht der Welle.
Dieser Leitfaden erläutert, was in die Wellenzeichnung beziehungsweise Montagespezifikation gehört und welche Nachweise Sie vor der Abnahme verlangen sollten.
1. Wellengeometrie ist nicht Maschinenausrichtung
Die Zeichnung kann Sitzdurchmesser, Geradheit, Rundheit, Schulterposition und Rundlauf zu festgelegten Bezügen kontrollieren. Diese Anforderungen gelten für das gefertigte Bauteil. Die Ausrichtung betrifft Lage und Richtung der Drehachsen im installierten Zustand.
Ersetzen Sie keinen Bericht durch den anderen. Ein Rundlaufergebnis beweist nicht die Ausrichtung von Motor und Pumpe. Ebenso beweist ein gutes Ausrichtungsergebnis nicht, dass jeder Lager- oder Kupplungssitz die Zeichnung erfüllt.
Trennen Sie Bauteilprüfung und Montageverifikation. Bei Problemen während des Tests lässt sich so die relevante Schnittstelle untersuchen, statt eine unpassende Messung zu wiederholen. Unser Leitfaden zum Wellenrundlauf erläutert die Bedeutung von Bezug und Messaufbau.
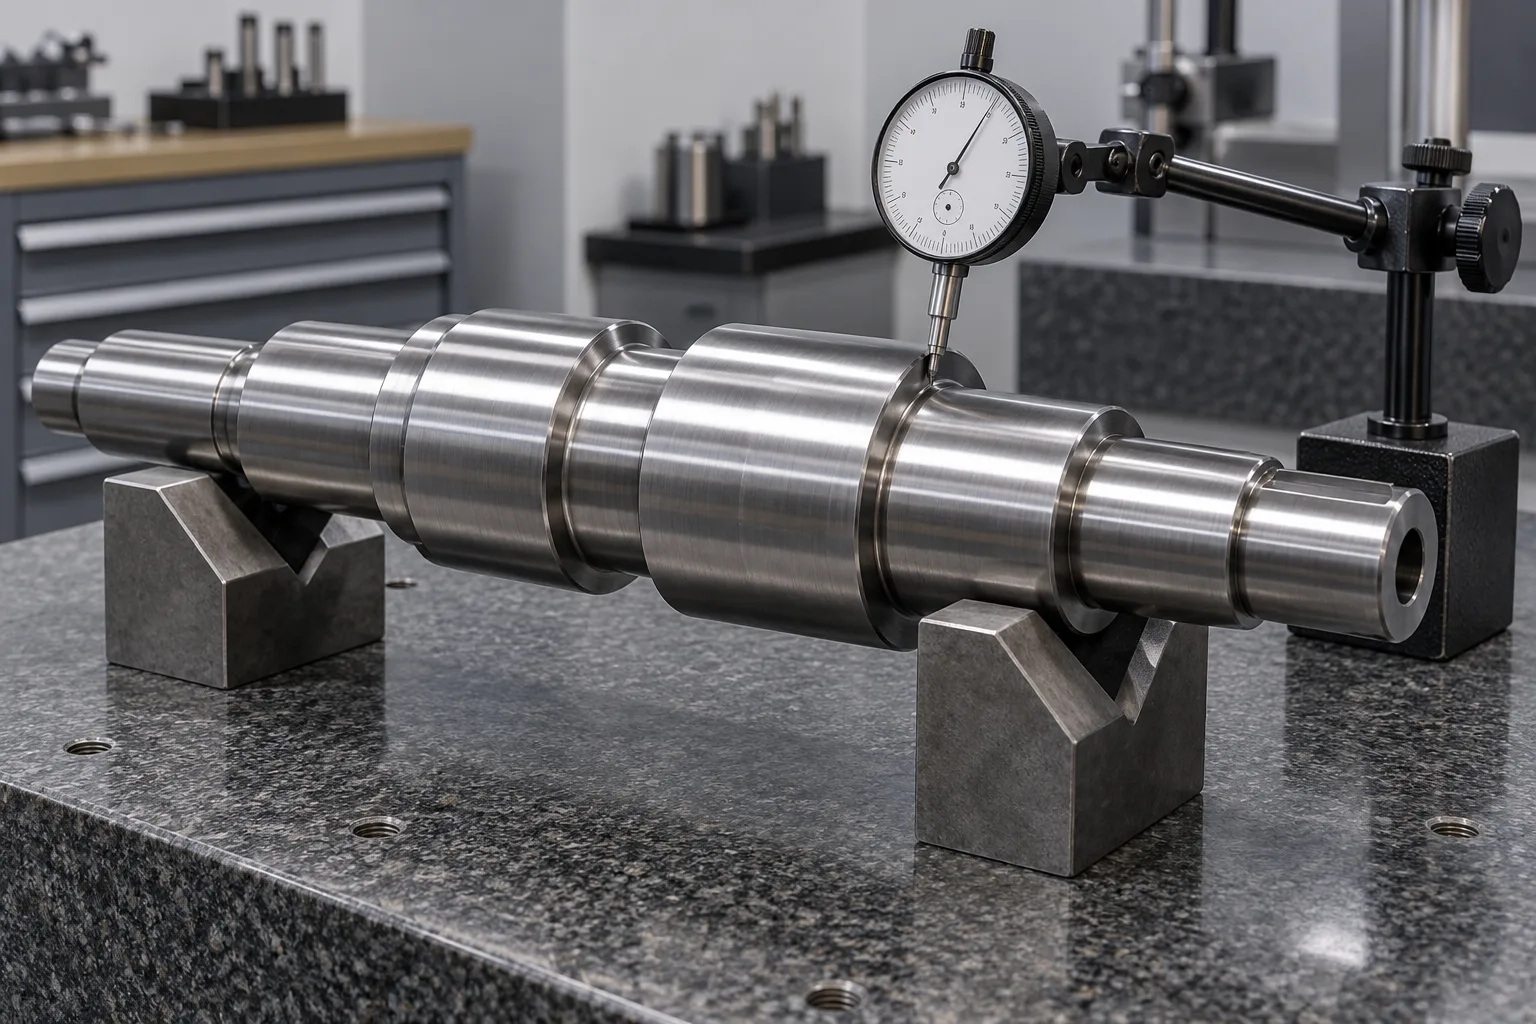
KI-generierte Illustration. Sie ist weder ein vorgeschriebener Messaufbau noch ein Foto von TOPSHAFT-Ausrüstung oder ein tatsächliches Prüfergebnis.
2. Parallelversatz und Winkelabweichung verstehen
Parallelversatz beschreibt einen Lageunterschied der Achsen in einer definierten Bezugsebene. Winkelabweichung beschreibt unterschiedliche Achsrichtungen. Beide können gleichzeitig auftreten und horizontale sowie vertikale Komponenten haben.
Bezugsebene und Einheiten sind wesentlich. Versatz in der Kupplungsmitte ist nicht automatisch mit einer Messung an anderer Stelle gleichzusetzen. Winkelwerte können als Steigung, Winkel oder Zusammenhang mit dem Kupplungsspalt angegeben werden. Eine Zahl ohne Definition ist kein brauchbares Abnahmekriterium.
Verlangen Sie Bezugsebene, Vorzeichenkonvention und Einheiten im Bericht. Vergleichen Sie keine unterschiedlich definierten Ergebnisse. Berechnet die Software Bewegungen an den Maschinenfüßen, unterscheiden Sie diese Korrekturwerte vom verbleibenden Fehler an der Kupplung.
Die SKF-Erklärung zur Fußkorrektur verknüpft Winkel- und Parallelabweichungen mit Fußverstellungen. Eine vorgeschlagene Korrektur beweist den Endzustand nicht; nach der Einstellung muss erneut geprüft werden.
3. Zuerst die Maschinenkonfiguration festlegen
Identifizieren Sie vor der Toleranzfestlegung Antriebsmaschine, angetriebene Maschine, Kupplung, relevante Drehzahl, Montageanordnung und Messzugang. Dokumentieren Sie, welche Maschine fest und welche beweglich ist.
Bei mehr als zwei Maschinen definieren Sie den gesamten Maschinenstrang, statt jede Kupplung isoliert zu behandeln. Eine Einstellung an einer Schnittstelle kann eine andere beeinflussen. Das Prüfverfahren muss zur installierten Konfiguration passen.
Die zulässige Abweichung des Kupplungsherstellers ist nicht automatisch das Ausrichtungsziel der Anlage. Kupplungsgrenzen und Maschinenabnahme dienen unterschiedlichen Zwecken. Verwenden Sie freigegebene Anforderungen für die tatsächliche Anlage, Betriebsbedingungen und Installation. Übernehmen Sie keine pauschale Grenze einer anderen Baugruppe nur wegen ähnlicher Wellendurchmesser.
Sind Kriterien noch nicht festgelegt, kennzeichnen Sie dies vor Bestellung als offene technische Entscheidung. Lassen Sie den Lieferanten keine Grenzwerte aus dem Wort „Präzision“ ableiten.
4. Bauteil- und Montageanforderungen trennen
Definieren Sie in der Wellenzeichnung Funktionssitze, Kupplungssitz, axiale Anlageflächen, Nuten oder Verzahnungen, Werkstoffzustand und Prüfbezüge. Benennen Sie die Merkmale, die Gegenstücke positionieren. Engen Sie nicht sämtliche Toleranzen ohne funktionalen Grund ein.
In der Montagespezifikation stehen Ausrichtungsziele, Bezugsebene, Messbedingungen, Verfahren und Verantwortung. Legen Sie fest, ob vor Versand, nach Installation vor Ort oder in beiden Phasen geprüft wird. Dies sind unterschiedliche Abnahmeereignisse.
Führen Sie Zeichnungsstände und Anlagenkennungen in beiden Unterlagen auf. Die Prüfung des Kupplungssitzes muss beispielsweise zur Wellenzeichnung gehören; der Ausrichtungsbericht muss die tatsächlich gemessenen Maschinen und die Kupplung benennen.
Nutzen Sie den Leitfaden zum Kupplungswellenende für die Schnittstellendefinition. Eine korrekte Passung unterstützt die Montage, ersetzt aber nicht die abschließende Ausrichtungsprüfung.
5. Aufstellbedingungen vor der Korrektur prüfen
Für aussagekräftige Ergebnisse braucht die Baugruppe eine stabile Aufstellung. Lassen Sie Grundplatte, Füße, Befestigungen und freigegebene Montageanleitung prüfen. Eine Messung vor Herstellung notwendiger Verbindungen muss den späteren Abnahmezustand nicht repräsentieren.
Ein weicher Fuß bezeichnet einen Maschinenfuß, der unter der betrachteten Befestigungsbedingung nicht richtig aufliegt. Beim Anziehen kann sich die Maschinenlage verändern. Geschultes Personal sollte dies nach freigegebenem Verfahren beurteilen, statt es als unerklärlichen Ausrichtungsfehler zu behandeln.
Auch äußere Lasten können relevant sein. Rohrleitungen und andere Anschlüsse können die Lage beeinflussen. Legen Sie fest, welche Anschlüsse vor der Endmessung fertig sein müssen und ob danach eine erneute Prüfung erforderlich ist.
Schreiben Sie keine willkürlichen Unterlegblechdicken oder Schraubenlösereihenfolgen in eine Einkaufsnotiz. Verlangen Sie dokumentierte Aufstellprüfungen und Einstellungen nach den geltenden Geräteanweisungen.
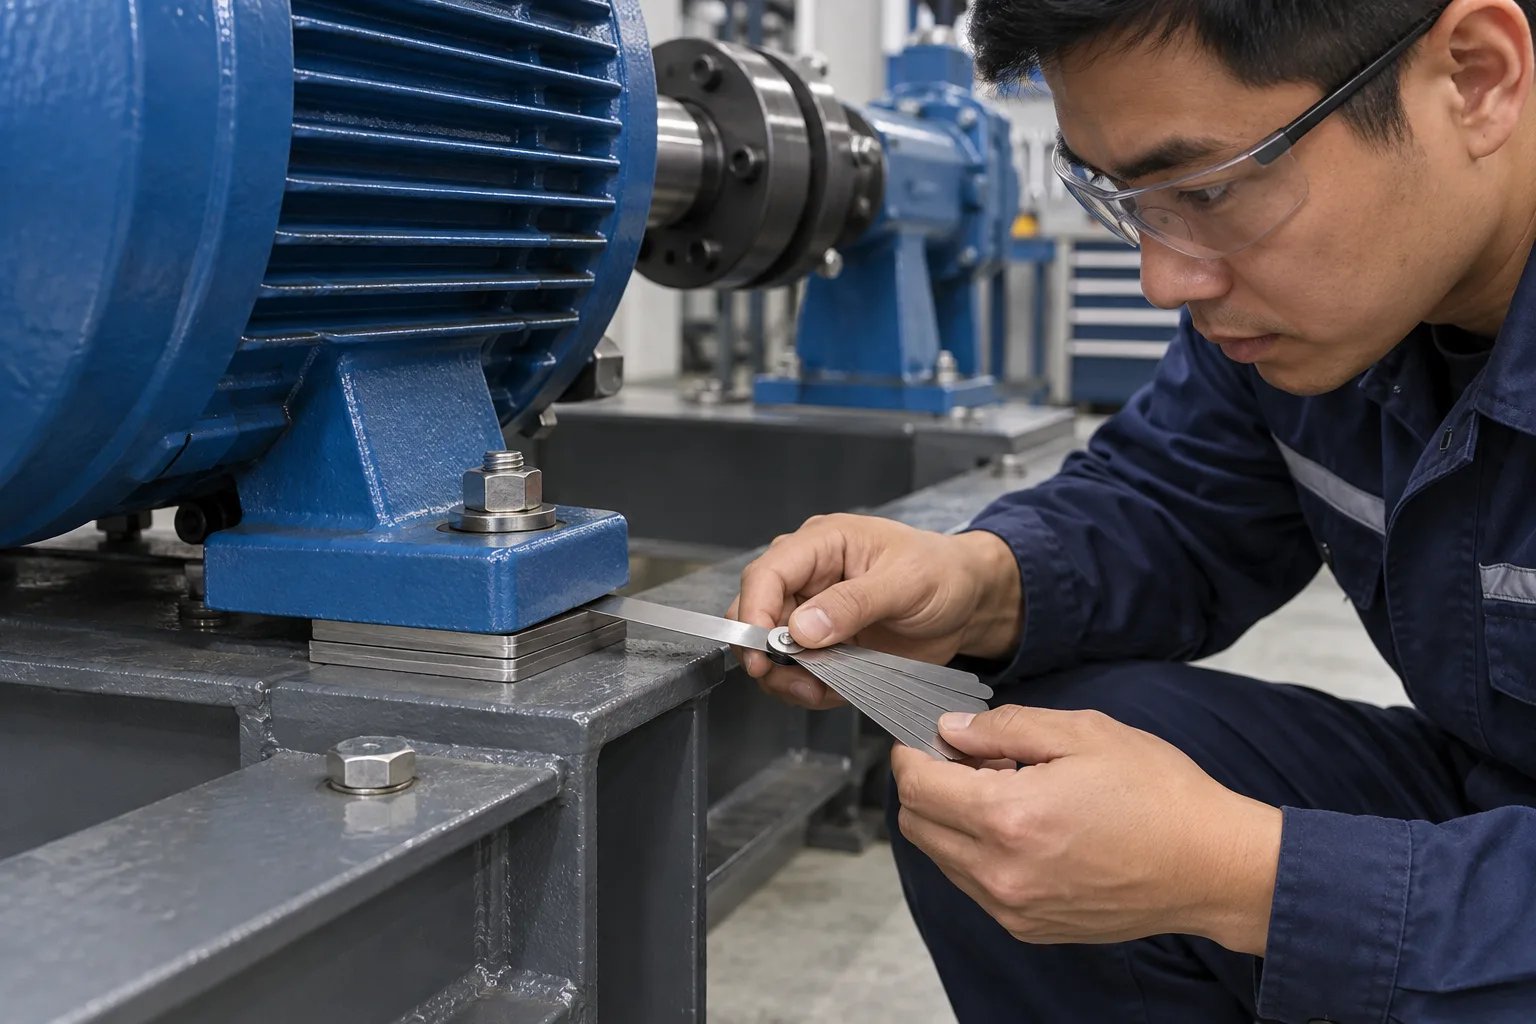
KI-generierte Illustration einer Auflageprüfung. Kein Installationsverfahren und kein Nachweis tatsächlicher TOPSHAFT-Mitarbeiter.
6. Kalt- und Betriebsziele eindeutig angeben
Eine kalte, stillstehende Maschine besitzt nicht zwingend die gleiche Geometrie wie im Betrieb. Temperaturänderungen können die relative Lage verändern. Falls relevant, muss der Konstrukteur das Ziel im Stillstand und dessen Beziehung zum Betriebszustand festlegen.
Gehen Sie nicht davon aus, dass unter allen Bedingungen null Versatz das Ziel ist. Ein von null abweichendes Kaltziel benötigt Wert, Richtung, Bezugsebene und technische Begründung. Sonst könnte der Monteur einen absichtlichen Ausgleich entfernen.
Dokumentieren Sie den Maschinenzustand während der Messung. Erfassen Sie Temperaturen oder Betriebshistorie, soweit das Verfahren dies fordert. Warmprüfungen müssen den Sicherheits- und Messanweisungen folgen; dieser Artikel ist keine Anleitung zum Annähern an laufende Maschinen.
Die SKF-Anleitung zur Ausrichtung von Maschinensträngen behandelt Zielwerte und thermisches Wachstum. Der Wert für Ihren Auftrag muss trotzdem für die konkrete Baugruppe freigegeben werden.
7. Messmethode und Zugang vereinbaren
Wählen Sie ein zur Anlage und den Kriterien passendes Verfahren. Je nach Baugruppe können freigegebene Laser- oder Messuhrverfahren eingesetzt werden. Das Instrument allein bestimmt nicht die Gültigkeit des Ergebnisses.
Prüfen Sie Montagezugang, Messabstände, Einschränkungen beim Drehen und Bezugspunkte vor der Prüfung. Schutzabdeckungen, kurze freiliegende Wellenabschnitte und begrenzte Beweglichkeit können die Durchführung beeinflussen.
Verlangen Sie Instrumentenkennung, relevanten Kalibrierstatus, Aufbau und Bedingungen. Wird eine andere Methode vorgeschlagen, klären Sie die Bewertung gegenüber denselben Kriterien. Vergleichen Sie keine Bildschirmbilder ohne Kenntnis des Messaufbaus.
Fordern Sie eine erneute Messung nach Einstellung und vorgeschriebenem Endanzug. Bei verändertem Aufbau müssen die Unterlagen erklären, warum das zweite Ergebnis den endgültigen Zustand repräsentiert.
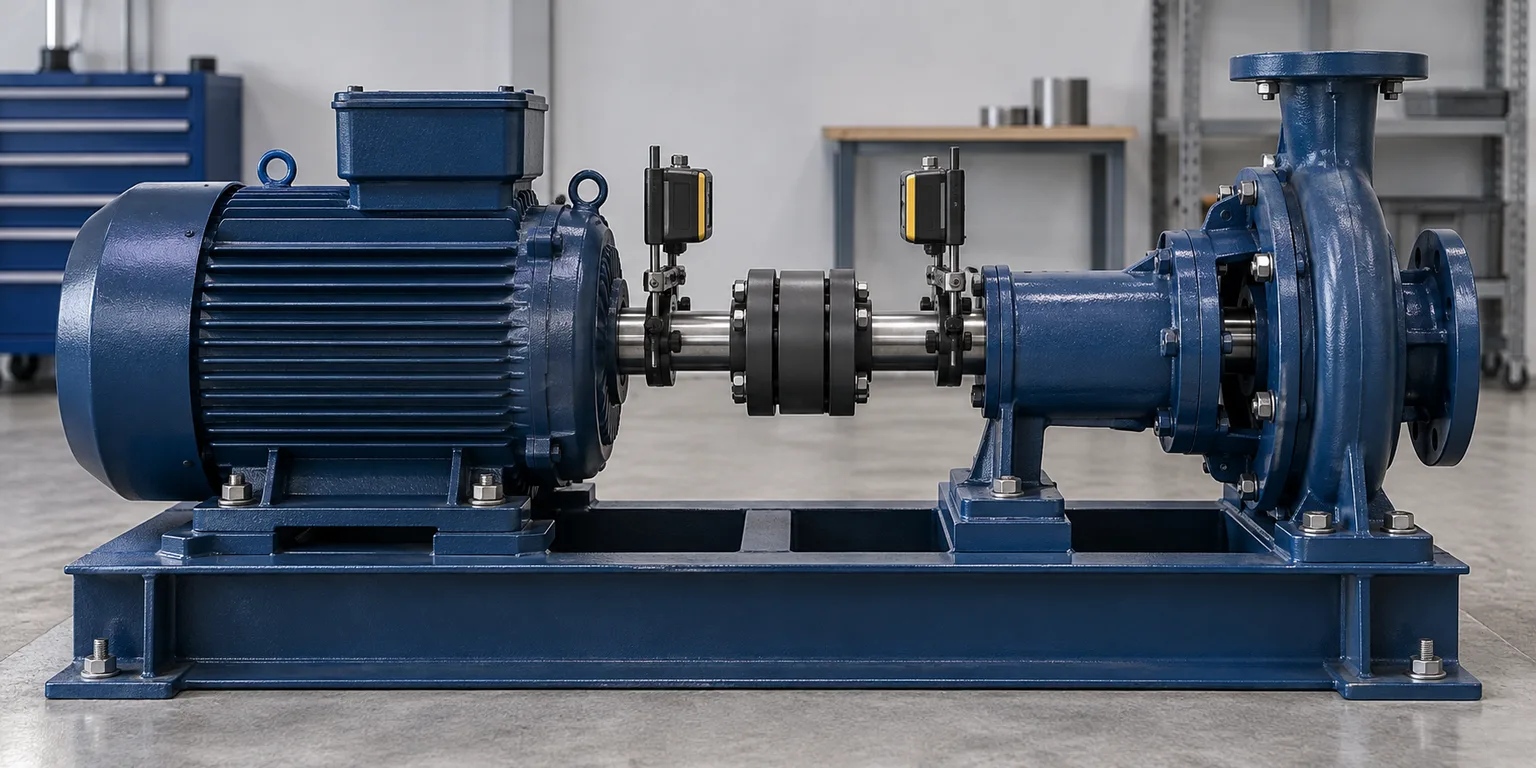
KI-generierte Illustration einer stillgesetzten Baugruppe zur Messvorbereitung. Kein Foto einer tatsächlichen TOPSHAFT-Installation.
8. Einen aussagekräftigen Bericht verlangen
Ein anderer Ingenieur muss verstehen können, was abgenommen wurde. Eine grüne Anzeige oder „Ausrichtung bestanden“ reicht ohne Kriterien und Maschinenzustand nicht.
Verlangen Sie Maschinen- und Kupplungskennungen, Datum, Bediener, Instrument, Einheiten und Bezugsebene. Ergänzen Sie freigegebene Grenzen oder Ziele, Anfangs- und Endergebnisse und relevante Aufstellprüfungen.
Trennen Sie Korrektur- und Abnahmewerte. Unterlegbleche oder berechnete Maschinenbewegungen garantieren nicht das Erreichen des Messziels. Der Abschlussbericht muss den gemessenen Zustand nach den vereinbarten Anpassungen zeigen.
Fotos von Sensorbefestigung und Anordnung können die Interpretation unterstützen, ersetzen aber keine Zahlenwerte. Archivieren Sie den Bericht mit dem Montagestand als Grundlage späterer Wartung.
9. Verantwortung vor Bestellung zuweisen
Wellenfertigung und Maschineninstallation können unterschiedliche Unternehmen betreffen. Definieren Sie, wer die Welle prüft, Gegenstücke montiert, ausrichtet und Abnahmekriterien freigibt.
Liefert der Maschinenbauer einen Werksbericht, klären Sie die Nachprüfung nach Transport oder Installation. Das Werksergebnis beschreibt die damals gemessene Konfiguration, nicht eine spätere ungemessene Aufstellung.
Vereinbaren Sie zur Fehlersuche eine Nachweisfolge. Prüfen Sie Symptom, Bauteilunterlagen, Aufstellung und Ausrichtung, bevor Sie eine Ersatzwelle fordern. So richten sich Verantwortlichkeiten nach belegten Befunden statt Annahmen.
„Lieferant verantwortlich für Ausrichtung“ benötigt einen definierten Umfang: Ort, Ausrüstung, Abnahmephase und Dokumentation. Nehmen Sie nicht an, dass ein Wellenangebot Feldinstallation einschließt.
10. OEM-Prüfliste
Bestätigen Sie vor Fertigungs- oder Installationsfreigabe:
- Aktuelle Stände von Wellen- und Montagezeichnungen sind benannt.
- Funktions- und Kupplungssitze sowie Axialpositionen sind definiert.
- Antriebsmaschine, angetriebene Maschine und Kupplung sind dokumentiert.
- Feste und bewegliche Maschinen sind gekennzeichnet.
- Bezugsebene, Einheiten und Vorzeichen sind festgelegt.
- Freigegebene Toleranzen und gegebenenfalls Kaltziele sind dokumentiert.
- Aufstellprüfungen und erforderliche Anschlüsse stehen im Verfahren.
- Methode, Zugang und Instrumentenanforderungen sind vereinbart.
- Endprüfung erfolgt im vorgeschriebenen Befestigungs- und Montagezustand.
- Werks- und Standortabnahme haben getrennte Verantwortlichkeiten.
- Nachweise sind mit Anlage und Bestellung verknüpft.
Nutzen Sie die Liste zum Erkennen offener Entscheidungen, nicht für pauschale Anforderungen an alle Maschinen. Die verantwortliche Technik wählt passende Kontrollen.
Häufige Fragen
Beweist zulässiger Wellenrundlauf eine korrekte Ausrichtung?
Nein. Rundlauf bewertet ein Merkmal zu Bezug und Messaufbau. Ausrichtung bewertet installierte Drehachsen. Beide können wichtig sein, benötigen aber getrennte Nachweise.
Ersetzt eine flexible Kupplung die Ausrichtungsprüfung?
Gehen Sie nicht davon aus. Verwenden Sie freigegebene Maschinenkriterien und Kupplungsherstelleranforderungen. Ein gewisser zulässiger Versatz ist keine allgemeine Abnahmeregel der Gesamtanlage.
Gibt es eine Toleranz für jede Präzisionswelle?
Hier wird kein Universalwert angegeben. Wählen Sie Kriterien für Konfiguration und Betrieb mit technischer Freigabe. Geben Sie Einheiten und Bezugsebene zusammen mit den Grenzen an.
Muss nach Versand erneut geprüft werden?
Befolgen Sie den vereinbarten Installations- und Abnahmeplan. Bei neuer Positionierung, Montage oder Anschlusskonfiguration beweist der Werksbericht den neuen Zustand nicht. Definieren Sie Standortprüfungen vor dem Einkauf.
Was gehört in eine Wellenanfrage?
Senden Sie Zeichnung, Gegenstückschnittstellen, Werkstoff, Behandlung, Menge und Bauteilprüferwartungen. Ergänzen Sie Montagekontext, wenn er Wellenmerkmale beeinflusst. Nutzen Sie die RFQ-Checkliste für Präzisionswellen.
Wellen- und Montageanforderungen gemeinsam vorbereiten
Senden Sie TOPSHAFT die Zeichnung und erläutern Sie relevante Lager-, Kupplungs- und Axialpositionierschnittstellen. Benennen Sie zu prüfende Bauteilmerkmale und Lieferdokumente.
Führen Sie Maschinenausrichtung als ausdrückliche Montageanforderung mit Verantwortlichem. Bestätigen Sie Zusatzleistungen und Prüfungen bei Angebotserstellung, statt sie vorauszusetzen. Starten Sie eine zeichnungsbasierte Anfrage mit Bauteilanforderungen und relevantem Montagekontext.