
シャフトの軸芯合わせ要件:OEM購買担当者が組立前に指定すべき事項
精密シャフトが寸法検査に合格していても、軸芯の合っていない機械で運転されることがあります。シャフト図面は部品を記述するものです。それだけでは据付後の駆動機と被駆動機の関係は定まりません。
OEM購買担当者には、この区別が重要です。軸受ジャーナル、カップリング取付部、肩部が仕様を満たしていても、組立後の軸線位置は不適切な場合があります。運転上の問題をシャフト供給者の責任と判断する前に、部品形状と組立装置の軸芯合わせを区別してください。
まず合わせる軸線を特定します。次に機械構成、測定条件、受入基準、最終確認の責任者を定めます。これらをシャフトの寸法検査報告書とは分けて管理してください。
本ガイドでは、シャフト図面と組立仕様にそれぞれ記載する事項、および完成装置の受入前に求める証拠を説明します。
1. シャフト形状と機械の軸芯合わせは別の管理です
シャフト図面では、ジャーナル径、真直度、真円度、肩位置、指定データムに対する振れを管理できます。これらは製造された部品に対する要件です。軸芯合わせは据付状態における回転軸線の相対位置と方向を扱います。
一方の報告書をもう一方の代わりにしないでください。ジャーナルの振れ測定だけではモータとポンプの軸芯が合っているとは証明できません。軸芯合わせが良好でも、各ジャーナルやカップリング取付部が図面公差を満たすとは限りません。
受入記録を部品検査と組立確認に分けます。試験時に問題が発生した場合、無関係な測定を繰り返すのではなく、適切な接続部を調査できます。シャフトの振れガイドでは、データムと測定設定の重要性を説明しています。
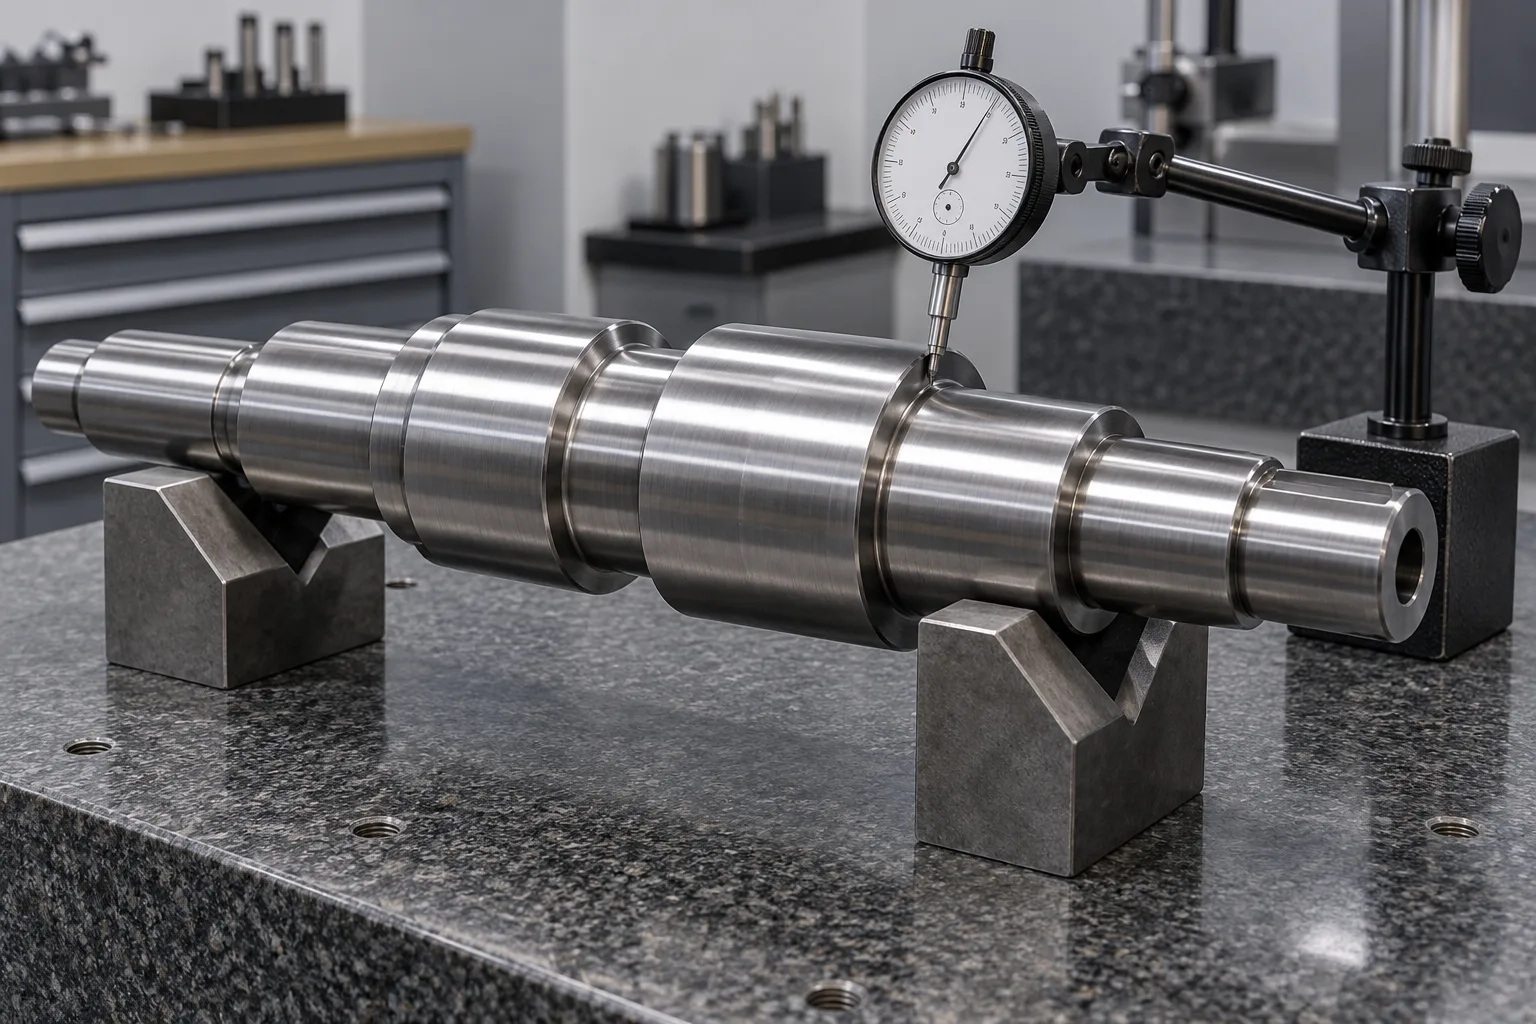
AI生成の部品検査イメージです。指定された測定手順、TOPSHAFT設備の写真、実際の検査結果ではありません。
2. 平行偏心と角度ずれを理解する
平行偏心は、指定した基準面における軸線間の位置差です。角度ずれは軸線方向の差です。両者は同時に存在し、それぞれ水平成分と垂直成分を持つ場合があります。
基準面と単位が重要です。カップリング中心での偏心量は、別の位置の測定値と自動的に同じにはなりません。角度結果は勾配、角度、カップリングの面間隙間との関係などで表されます。定義のない数値は受入基準として使えません。
報告書に基準面、符号規則、単位を明記してもらってください。定義の異なる結果は比較しないでください。ソフトウェアが機械脚部の移動量を算出する場合、その修正量とカップリング位置に残る軸芯誤差を区別します。
SKFの脚部修正に関する技術説明は、角度ずれと平行偏心を脚部調整量に関連付けています。提案された修正量は最終状態の証明ではなく、調整後の再確認が必要です。
3. 最初に装置構成を定義する
公差を求める前に、受け入れる装置を特定します。駆動機、被駆動機、カップリング形式、関連する運転速度、据付構造、測定へのアクセスを指定し、固定側と移動可能側を記録します。
3台以上の機械列では、各カップリングを個別に扱うのではなく、列全体を定義します。ある接続部の調整が別の接続部へ影響することがあります。確認手順は据付構成に対応させる必要があります。
カップリングメーカーの許容ずれ量は、そのまま装置の軸芯合わせ目標になるわけではありません。カップリング限界と機械の受入基準は目的が異なります。実際の装置、運転条件、据付に対して承認された要件を使用してください。軸径が似ているという理由だけで、別の装置の一般的な限界値を転用しないでください。
基準が未定なら、装置発注前の設計判断事項として明示します。「精密」という言葉から供給者に基準を推測させないでください。
4. 部品要件と組立要件を分ける
シャフト図面には機能ジャーナル、カップリング取付部、軸方向位置決め面、キー溝またはスプライン、材料状態、検査データムを定義します。相手部品を位置決めする形状を明示し、機能的理由なしにすべての寸法公差を厳しくしないでください。
組立仕様には、軸芯目標、基準面、測定条件、手順、責任を定義します。出荷前、現地据付後、または両方で確認するのかを明記します。これらは異なる受入段階です。
両方の記録に図面改訂と装置識別番号を含めます。例えばカップリング取付部の検査はシャフト図面に紐付け、軸芯合わせ記録では測定時の機械とカップリングを特定します。
接続部の定義にはカップリング用シャフト端部の仕様ガイドを参照してください。正しいはめあいは組立を支えますが、最終軸芯確認の代わりにはなりません。
5. 修正前に据付条件を確認する
測定結果を確実に解釈するには、組立装置の据付状態が安定している必要があります。担当チームにベース、機械脚部、締結部、承認済み据付手順の確認を求めます。必要な接続が完了する前の測定は、受入時の構成を表さない場合があります。
ソフトフットは、該当する締結状態で機械の脚が正しく支持面に接していない状態です。ボルト締付けにより機械位置が変わる原因になります。説明不能な軸芯誤差として扱わず、訓練を受けた担当者が承認された手順で評価すべきです。
外部荷重も影響する場合があります。配管やその他の接続は機械位置を変え得ます。最終測定前に完了すべき接続と、接続後に再確認が必要かを定めてください。
購買注記に任意のシム厚やボルトを緩める順番を指定しないでください。据付確認の記録と、装置の適用手順に沿った調整を求めます。
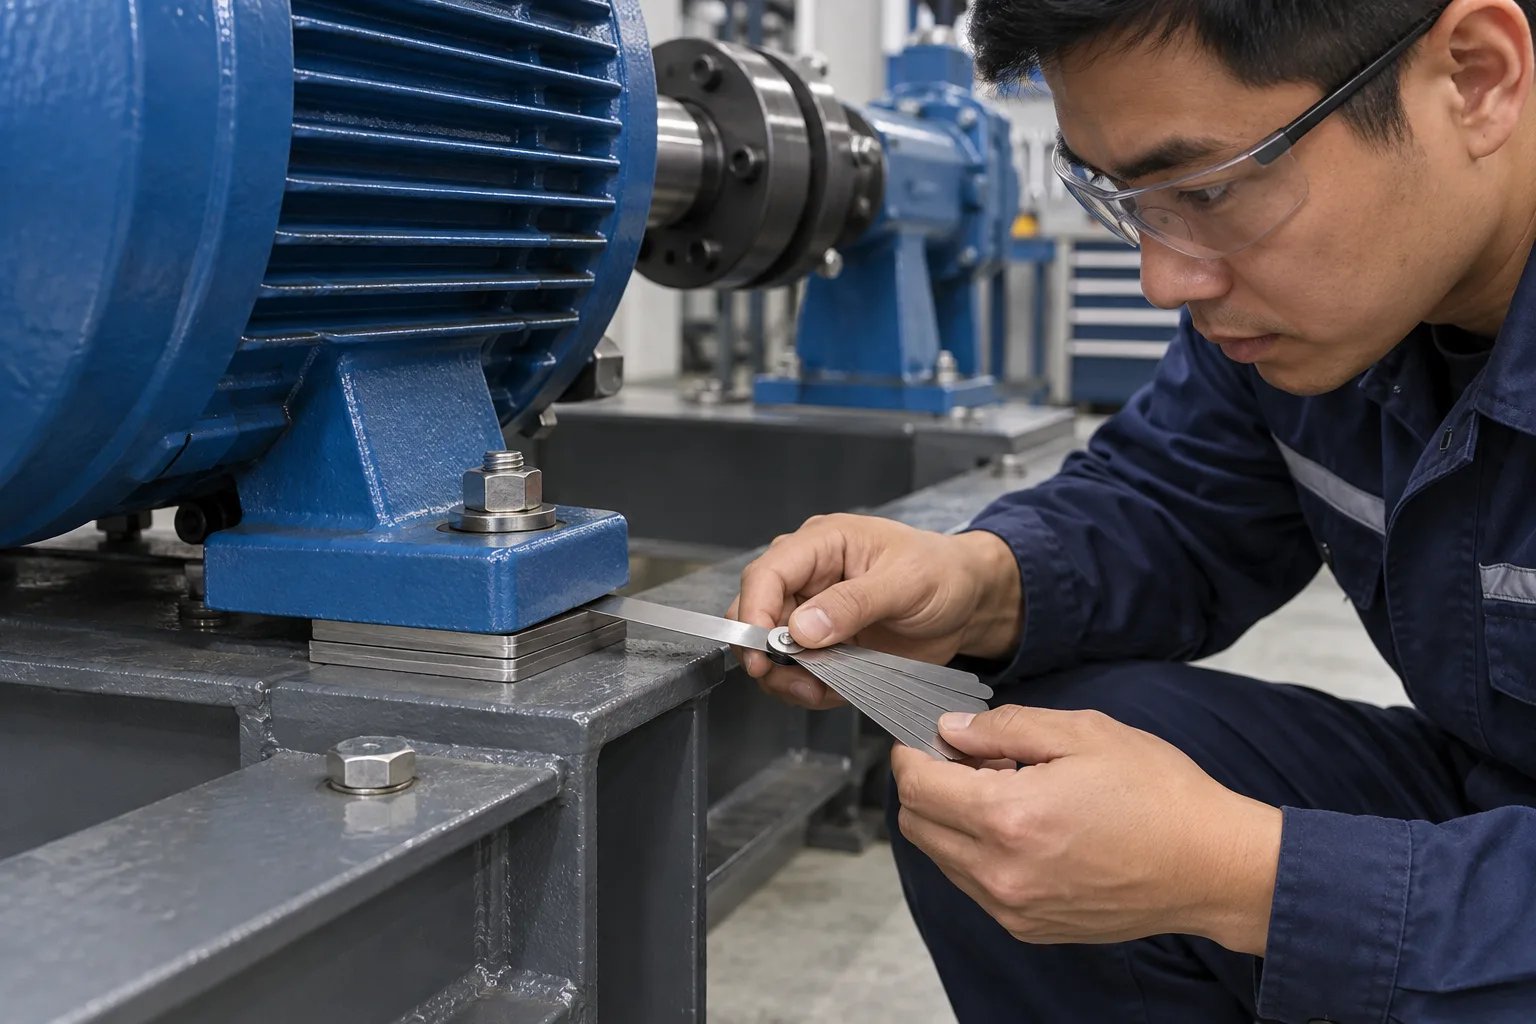
AI生成の支持状態確認イメージです。据付手順でも、実際のTOPSHAFT従業員の記録でもありません。
6. 冷間時と運転時の目標を明記する
停止した冷たい機械の形状は、運転中と同じとは限りません。温度変化が接続機械間の相対位置を変える場合があります。重要な場合、装置設計者は停止時の目標と運転状態との関係を設定すべきです。
すべての条件で偏心ゼロが目標とは考えないでください。ゼロではない冷間目標が必要なら、値、方向、基準面、設計根拠を記録します。そうしなければ、据付担当者が意図された補正を取り除く可能性があります。
測定時の装置状態を記録します。手順に含まれる場合は温度や運転履歴も記載します。温間確認が必要な場合、装置の安全・測定手順に従ってください。本記事は運転中の機械に近づく手順ではありません。
SKFの機械列軸芯合わせ手順には目標値と熱膨張の考慮が含まれています。ただし発注装置に適用する目標は、その構成に対して承認される必要があります。
7. 測定方法とアクセスを合意する
装置と受入基準に適した方法を選定します。構成に応じて、承認された手順でレーザー軸芯測定やダイヤルゲージを使用できます。機器だけで測定結果の妥当性が決まるわけではありません。
検査前に取付アクセス、測定距離、シャフト回転の制約、基準位置を確認します。ガード、短い露出部分、限られた移動範囲は測定方法に影響する場合があります。
測定機器の識別、該当する校正状態、設定、測定条件を記録してもらいます。別の方法が提案されたら、同じ基準に対する評価方法を確認してください。設定を理解せず画面画像だけを比較しないでください。
手順に定める調整と最終締結後に再測定を求めます。設定を変更した場合は、2回目の結果が最終組立状態を表す理由を説明できる情報を残してください。
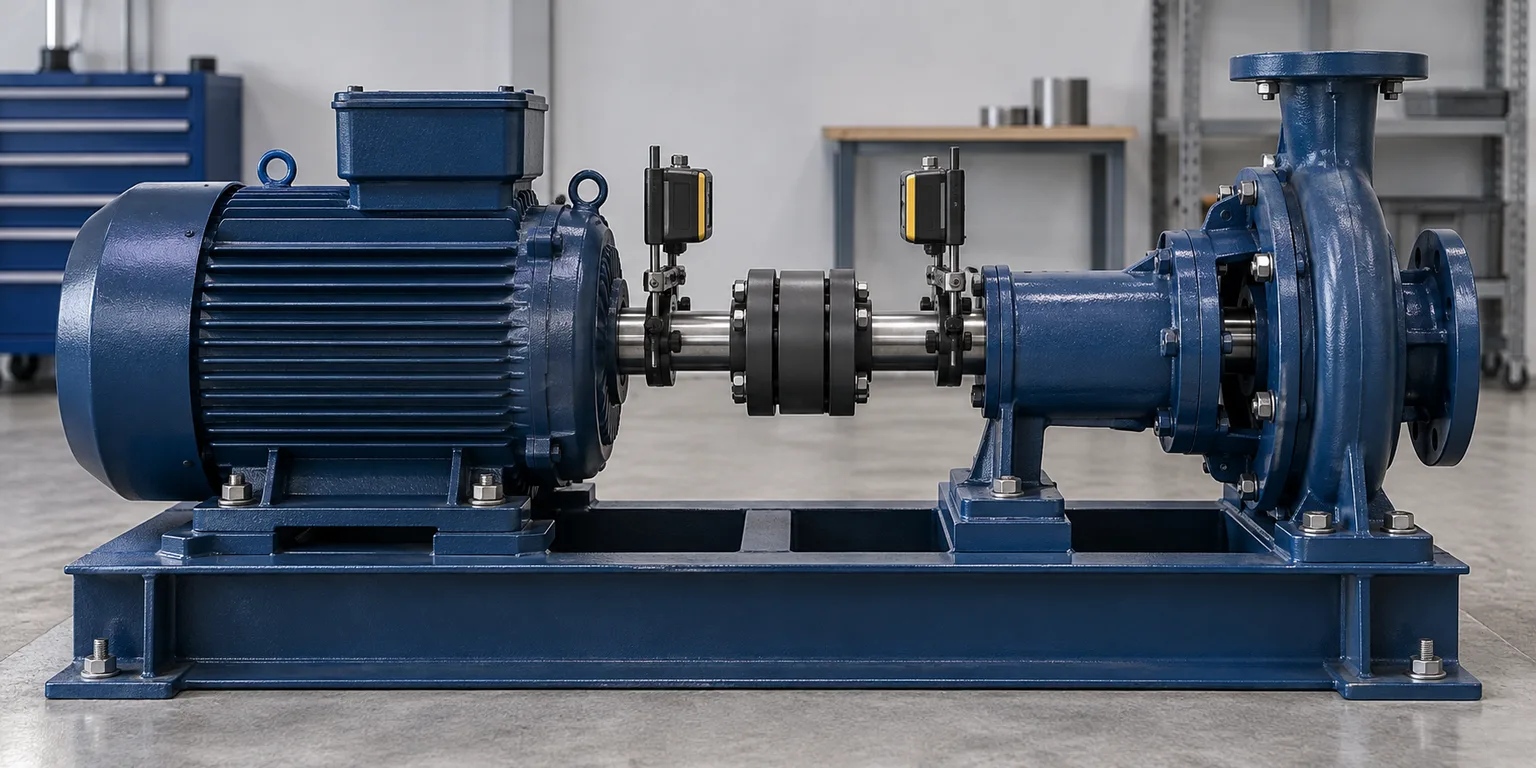
AI生成の停止装置の測定準備イメージです。実際のTOPSHAFT据付装置の写真ではありません。
8. 有用な軸芯合わせ報告書を求める
別の技術者が何を受け入れたか理解できる報告書が必要です。基準と装置状態がなければ、緑表示や「軸芯合格」だけでは不十分です。
機械識別番号、カップリング情報、測定日、作業者、機器、単位、基準面を求めます。承認済み公差や目標、初期結果、最終結果、該当する据付確認も含めます。
修正量と合否判定値を分けます。シムを追加したり計算量だけ機械を移動したりしても、最終測定値が目標に一致するとは限りません。最終報告書は合意した調整後の測定状態を示すべきです。
必要に応じてセンサの取付けや機械配置の写真を記録します。解釈を助けますが、数値の代わりにはなりません。後の保守に使える基準として組立改訂とともに保存します。
9. 発注前に責任を割り当てる
特注シャフト製造と機械据付は、別の会社が担当する場合があります。部品検査報告、相手部品組立、軸芯合わせ、基準承認を誰が担当するか定義します。
装置メーカーが工場での報告書を出す場合、輸送や現地据付後の再確認事項を明確にします。工場結果はその時点で測定した構成を示します。まだ測定していない後の据付を検証したものとは扱えません。
原因調査では証拠を確認する順番を合意します。交換シャフトが必要と決める前に、症状、部品記録、据付条件、軸芯結果を検討します。推測ではなく、確認された事実に責任を結び付けられます。
「供給者が軸芯合わせに責任を負う」という商業条件には、場所、装置、受入段階、提出物の範囲が必要です。シャフト見積りに現地据付サービスが含まれるとは考えないでください。
10. OEM確認チェックリスト
製造・据付の承認前に次を確認します。
- シャフトと組立図の最新改訂が特定されている。
- 機能ジャーナル、カップリング取付部、軸方向位置が定義されている。
- 駆動機、被駆動機、カップリング構成が記録されている。
- 固定側と移動側が明確である。
- 基準面、単位、符号規則が明記されている。
- 承認公差と必要な冷間目標が記録されている。
- 据付確認と必要な接続が手順に含まれている。
- 測定方法、アクセス、機器要件が合意されている。
- 指定の締結・組立状態で最終確認が行われる。
- 工場受入と現地受入の責任が分けられている。
- 必要な記録が装置と発注書に紐付いている。
このリストは未決事項を見つけるために使い、すべての機械に同じ要件を課すものではありません。担当設計チームが実機に必要な管理を選択します。
よくある質問
シャフトの振れが合格なら軸芯も合っていますか?
いいえ。振れは指定データムと測定設定に対する部品形状の評価です。軸芯合わせは据付後の回転軸線関係の評価です。両方が必要な場合でも証拠は別に必要です。
フレキシブルカップリングで確認を省けますか?
そう考えないでください。承認された装置基準とカップリングメーカー要件を併用します。ある程度のずれを許容できることは、装置全体の一般的な受入基準ではありません。
すべての精密シャフトに共通の公差はありますか?
本記事では共通値を提示しません。装置構成と運転条件に対し、担当技術チームの承認を受けて基準を選択します。限界値とともに単位と基準面を指定してください。
輸送後に確認すべきですか?
合意した据付・受入計画に従います。現地で移設、再組立、接続変更があれば、工場記録だけでは新構成を証明できません。必要な現地確認を購入前に定めます。
シャフトRFQには何を送ればよいですか?
図面、相手接続部、材料・処理、数量、部品検査の期待事項を送ります。形状に影響する場合は組立条件も追加します。精密シャフトRFQチェックリストをご利用ください。
シャフトと組立要件を一緒に準備する
TOPSHAFTに図面を送り、重要な軸受、カップリング、軸方向位置決めの接続部を説明してください。検査対象の部品特性と納品時に必要な書類を明確にします。
機械の軸芯合わせは責任者を指定した明示的な組立要件とします。追加サービスや確認範囲は見積り時に合意し、推測しないでください。部品要件と関連組立条件を含めて図面に基づく問い合わせを開始してください。