
Требования к центровке валов: что OEM-покупателям следует определить до сборки
Прецизионный вал может пройти размерный контроль и работать в плохо отцентрированной машине. Чертёж описывает компонент. Сам по себе он не задаёт взаимное положение приводной и ведомой машин после установки.
Для OEM-покупателя это важно. Подшипниковые шейки, посадки муфты и уступы могут соответствовать требованиям, хотя оси в сборке расположены неправильно. Прежде чем связывать эксплуатационную проблему с поставщиком вала, различайте геометрию детали и центровку агрегата.
Сначала определите оси, которые необходимо совместить. Затем задайте конфигурацию, условия измерения, критерии приёмки и ответственного за итоговую проверку. Отделите эти требования от протокола размерного контроля вала.
В руководстве рассматриваются требования к чертежу вала и сборочной спецификации, а также подтверждения, которые стоит запросить до приёмки оборудования.
1. Геометрия вала не равнозначна центровке машины
Чертёж может контролировать диаметры шеек, прямолинейность, круглость, положение уступов и биение относительно заданных баз. Это требования к изготовленной детали. Центровка относится к взаимному положению и направлению осей вращения установленного агрегата.
Не заменяйте один протокол другим. Результат измерения биения не доказывает центровку двигателя и насоса. Хорошая центровка также не подтверждает соответствие каждой шейки или посадки муфты чертежу.
Разделяйте контроль детали и проверку сборки. При проблеме во время испытаний это поможет исследовать нужный интерфейс вместо повторения нерелевантных измерений. В нашем руководстве по биению валов объясняется роль базы и измерительной установки.
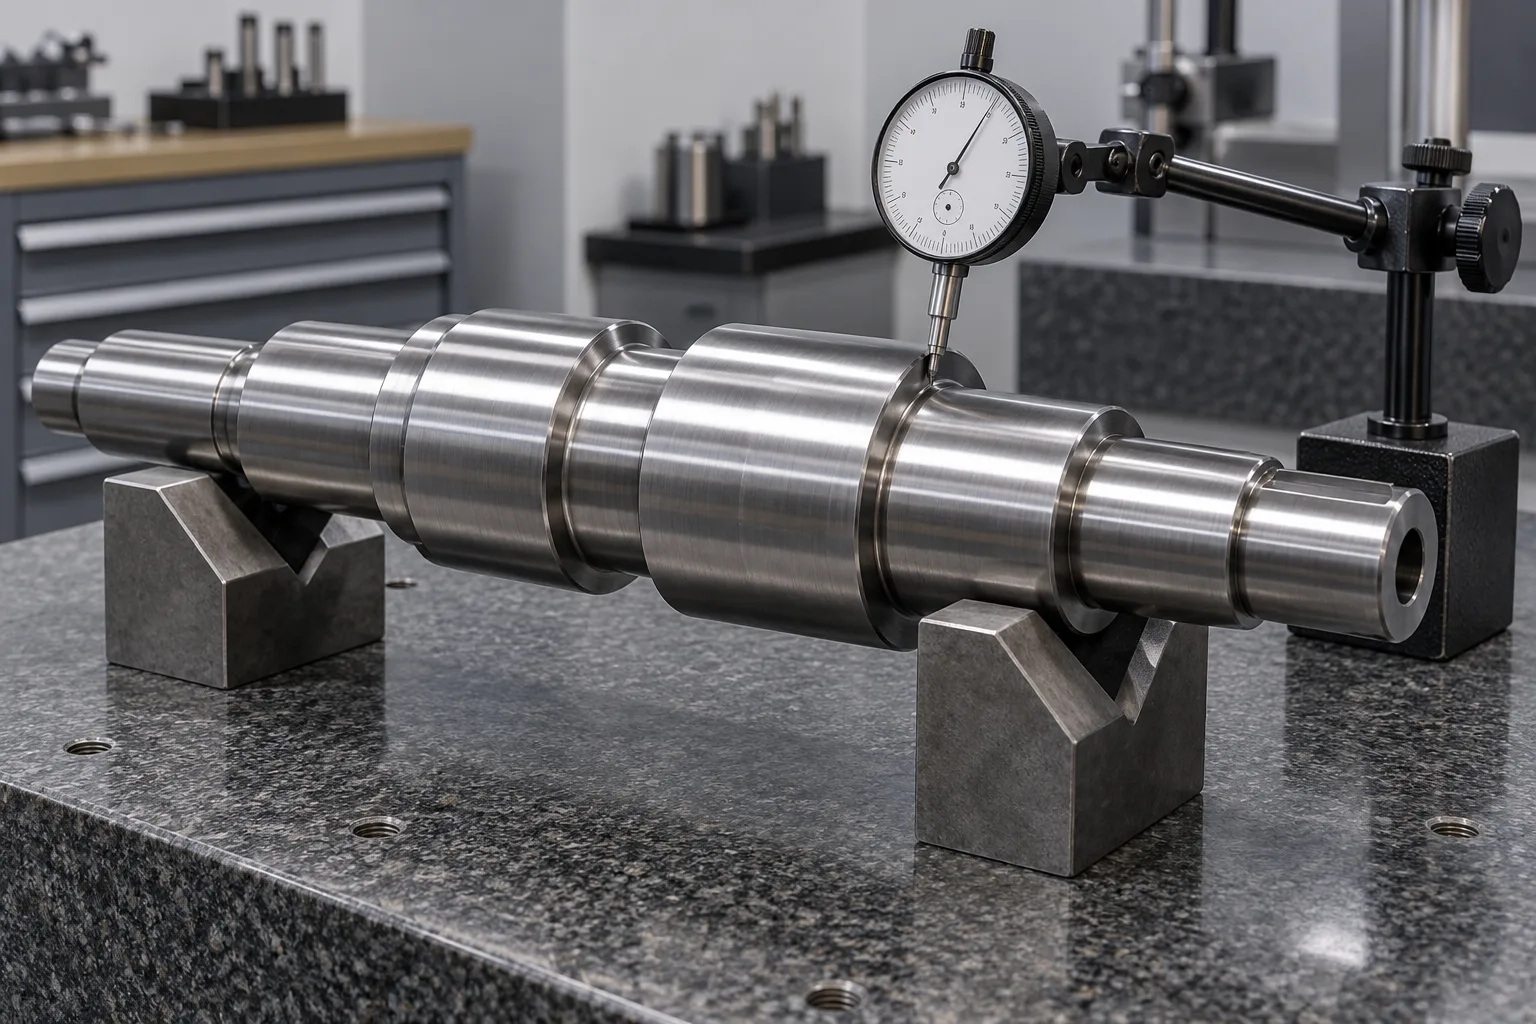
Иллюстрация, созданная ИИ. Это не предписанная схема измерения, не фотография оборудования TOPSHAFT и не реальный результат контроля.
2. Различайте параллельное смещение и угловое несоответствие
Параллельное смещение — разница положения осей в определённой плоскости отсчёта. Угловое несоответствие — разница их направлений. Оба могут присутствовать одновременно и иметь горизонтальные и вертикальные составляющие.
Плоскость отсчёта и единицы существенны. Смещение в центре муфты не обязательно равно значению в другой точке. Угловой результат может выражаться уклоном, углом или соотношением торцевых зазоров муфты. Число без определения не является пригодным критерием.
Попросите указать в протоколе плоскость, правило знаков и единицы. Не сравнивайте результаты с разными определениями. Если программа рассчитывает перемещение опор машины, отличайте эти поправки от остаточной ошибки у муфты.
Техническое пояснение SKF о корректировке опор связывает угловую и параллельную несоосность с регулировками опор. Расчётная поправка не доказывает итоговое состояние: после регулировки нужна повторная проверка.
3. Сначала определите конфигурацию оборудования
До запроса допуска укажите приводную и ведомую машины, тип муфты, соответствующую рабочую частоту вращения, монтажную схему и доступ для измерения. Зафиксируйте, какая машина неподвижна, а какую можно перемещать.
Для цепочки более чем из двух машин задавайте весь агрегат, а не рассматривайте муфты изолированно. Регулировка одного соединения может повлиять на другое. Методика должна соответствовать установленной конфигурации.
Допустимая несоосность по данным изготовителя муфты не автоматически является целью центровки оборудования. Ограничения муфты и критерии приёмки машины имеют разные задачи. Используйте согласованные требования для конкретного оборудования, режима и установки. Не переносите универсальный предел с другого агрегата только из-за близких диаметров валов.
Если критерии не установлены, обозначьте это как нерешённый инженерный вопрос до заказа. Не заставляйте поставщика выводить пределы из слова «прецизионный».
4. Разделите требования к детали и сборке
На чертеже вала задайте функциональные шейки, посадку муфты, осевые установочные поверхности, пазы или шлицы, состояние материала и контрольные базы. Укажите признаки, позиционирующие сопряжённые детали. Не ужесточайте все размеры без функциональной причины.
В сборочной спецификации задайте цели центровки, плоскость отсчёта, условия, процедуру и ответственность. Укажите, проверяют ли агрегат до отгрузки, после монтажа на площадке или на обоих этапах. Это разные события приёмки.
Указывайте ревизии чертежей и идентификаторы оборудования в обоих документах. Например, контроль посадки муфты должен быть связан с чертежом вала, а протокол центровки — с фактически измеренными машинами и муфтой.
При определении интерфейса используйте руководство по концу вала для муфты. Правильная посадка помогает сборке, но не заменяет итоговую проверку центровки.
5. Проверьте монтажные условия перед корректировкой
Для достоверной интерпретации результатов нужна стабильная установка. Попросите ответственную команду проверить основание, опоры, крепёж и утверждённую методику монтажа. Измерение до завершения необходимых подключений может не отражать принимаемую конфигурацию.
Мягкая лапа — состояние, когда опора машины не прилегает правильно при рассматриваемых условиях крепления. Затяжка болтов может изменить положение машины. Обученный персонал должен оценить это по утверждённой методике, а не считать необъяснимой ошибкой центровки.
Внешние нагрузки тоже могут влиять. Трубопроводы и другие подключения способны менять положение. Определите, какие соединения должны быть завершены до финальной проверки и требуется ли повторное измерение после подключения.
Не назначайте произвольную толщину прокладок или порядок ослабления болтов в закупочной записке. Требуйте документировать монтажные проверки и выполнять регулировки по применимым инструкциям оборудования.
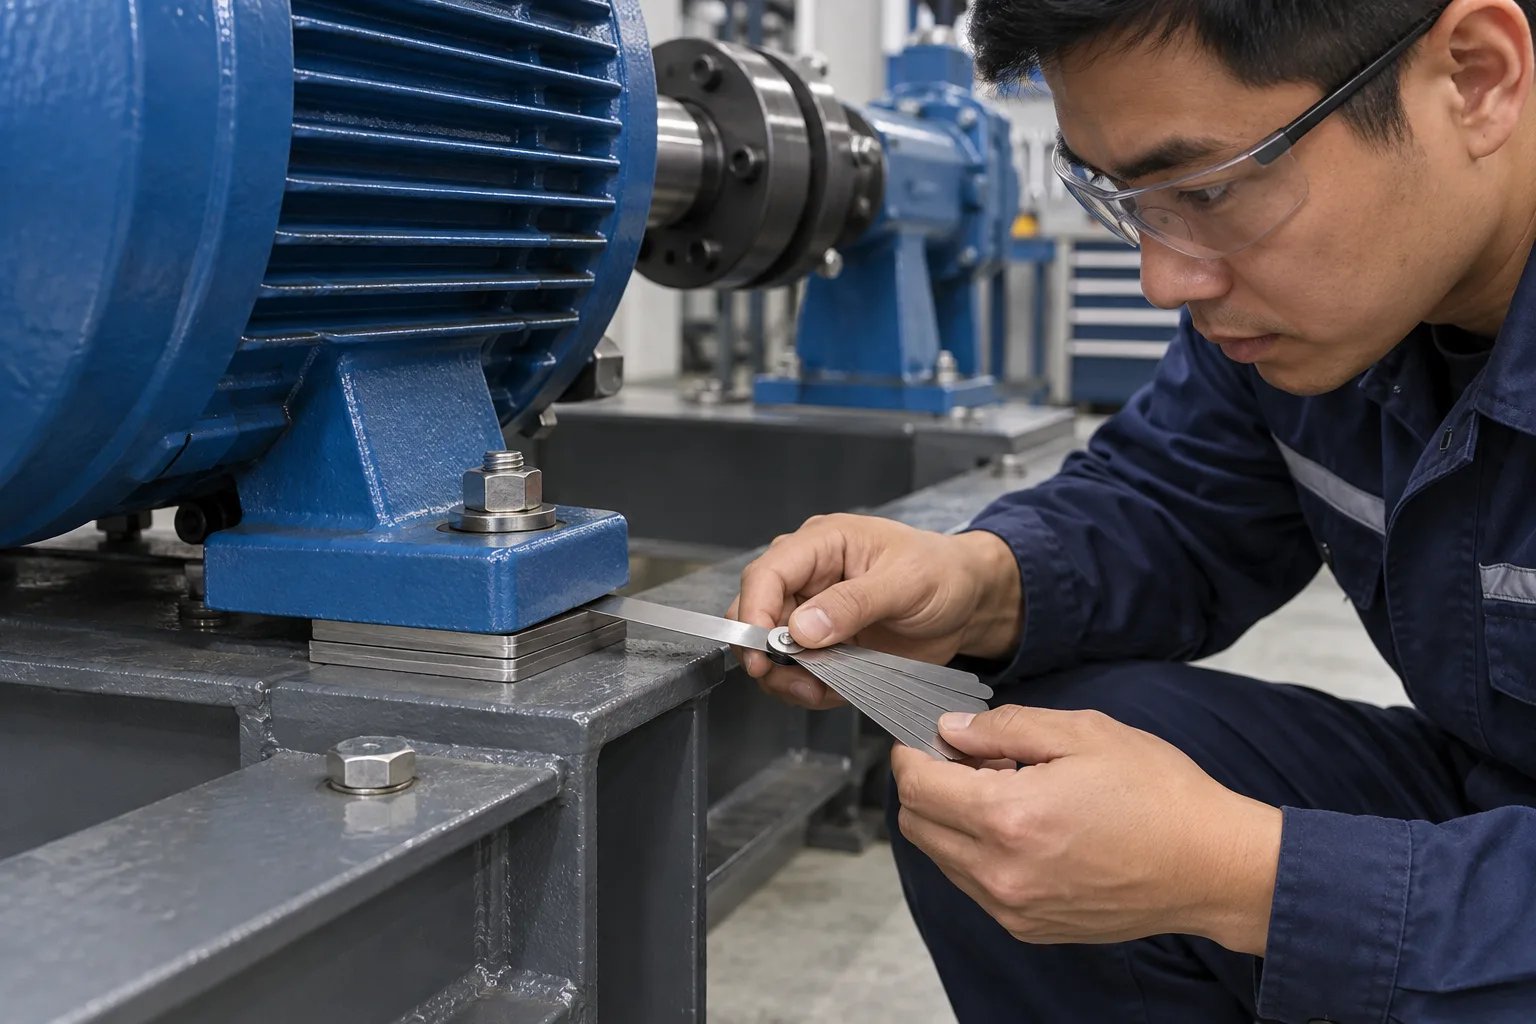
Иллюстрация проверки опоры, созданная ИИ. Это не инструкция по монтажу и не изображение реального персонала TOPSHAFT.
6. Ясно задайте холодные и рабочие цели
Холодная остановленная машина не обязательно имеет ту же геометрию, что работающая. Температурные изменения могут менять относительное положение связанных машин. Если это существенно, проектировщик должен определить цель в остановленном состоянии и её связь с рабочим состоянием.
Не считайте нулевое смещение при любых условиях обязательной целью. Для ненулевого холодного значения укажите величину, направление, плоскость и инженерное обоснование. Иначе монтажник может убрать намеренно заданную компенсацию.
Фиксируйте состояние при измерении. Указывайте температуры или историю работы, когда этого требует процедура. Проверки в горячем состоянии должны следовать инструкциям безопасности и измерения; статья не является методикой приближения к работающему оборудованию.
Инструкция SKF по центровке машинных цепочек рассматривает цели и тепловое расширение. Значение для вашей закупки всё равно должно быть согласовано для конкретной сборки.
7. Согласуйте метод измерения и доступ
Выберите метод, соответствующий оборудованию и критериям. Утверждённая процедура может использовать лазерную центровку или индикаторы. Один только прибор не определяет достоверность результата.
До контроля проверьте доступ для монтажа датчиков, расстояния, ограничения поворота валов и опорные точки. Защитные кожухи, короткие открытые участки и ограниченное перемещение могут влиять на измерение.
Запросите идентификатор прибора, применимый статус калибровки, схему и условия. При предложении другого метода подтвердите оценку результатов по тем же требованиям. Не сравнивайте снимки экрана без понимания измерительных установок.
Требуйте повторного измерения после регулировки и окончательной затяжки по процедуре. Если схема меняется, сохраните сведения, объясняющие, почему второй результат отражает окончательную сборку.
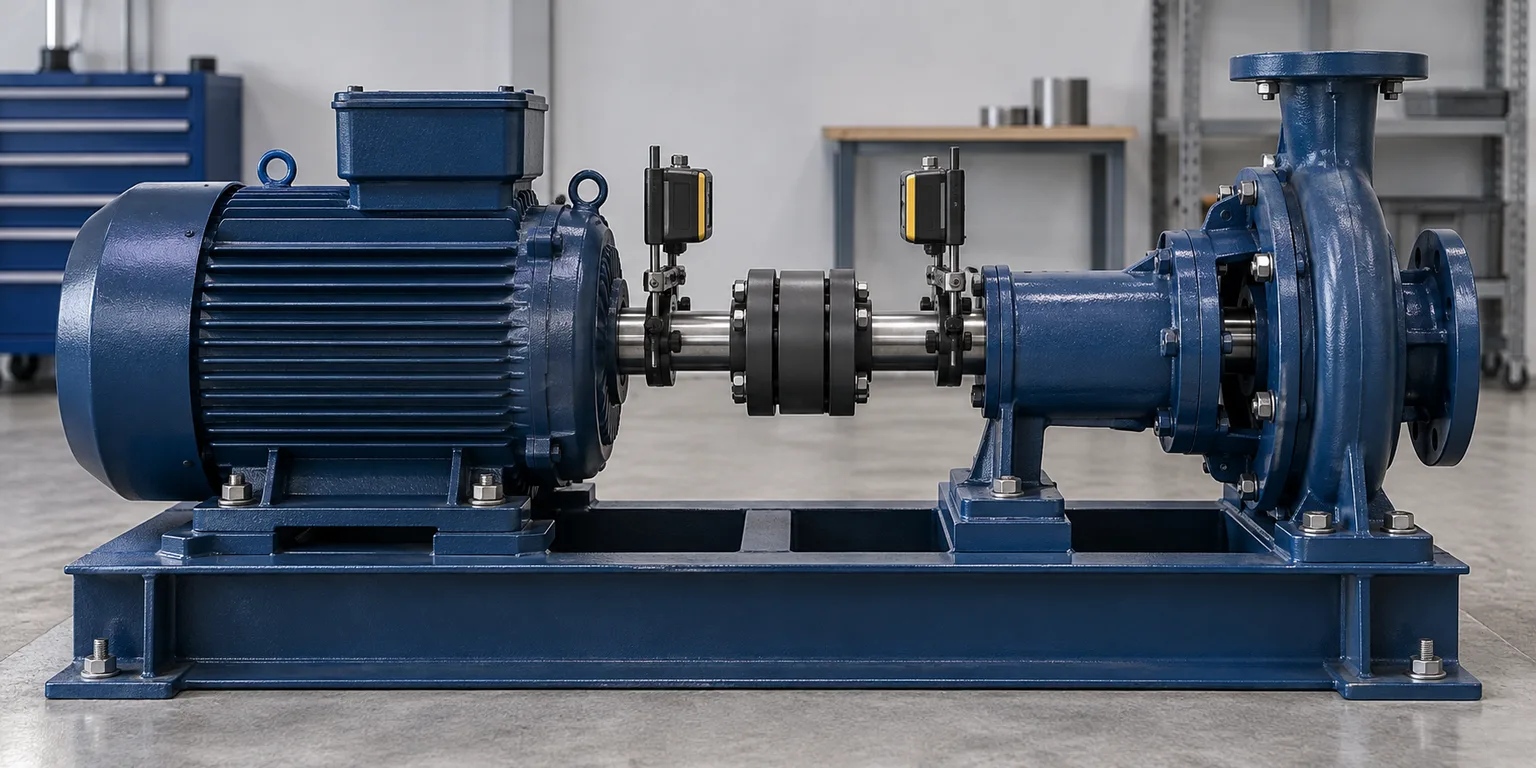
Иллюстрация подготовленного к измерению остановленного агрегата, созданная ИИ. Это не фотография реальной установки TOPSHAFT.
8. Запросите полезный протокол
Другой инженер должен понимать, что принято. Зелёный индикатор или «центровка пройдена» недостаточны без критериев и состояния оборудования.
Запросите идентификаторы машин и муфты, дату, оператора, прибор, единицы и плоскость. Включите утверждённый допуск или цель, исходные и окончательные результаты и применимые монтажные проверки.
Отделяйте поправки от приёмочных значений. Добавление прокладок или расчётное перемещение не гарантируют достижения измеряемой цели. Итоговый отчёт должен показывать измеренное состояние после согласованных регулировок.
Фотографии крепления датчиков и расположения машин помогают интерпретации, но не заменяют численные результаты. Храните отчёт с ревизией сборки как исходную информацию для последующего обслуживания.
9. Назначьте ответственность до заказа
Изготовление вала и монтаж могут выполняться разными компаниями. Определите, кто выдаёт протокол вала, собирает сопряжённые детали, проводит центровку и утверждает критерии.
Если изготовитель выдаёт заводской протокол, уточните проверки после перевозки и установки. Заводской результат описывает конфигурацию, измеренную тогда, а не подтверждает последующую установку, которую ещё не измеряли.
Для диагностики согласуйте последовательность проверки доказательств. Рассмотрите симптом, документы деталей, монтаж и центровку прежде, чем назначать замену вала. Ответственность должна опираться на подтверждённые факты, а не предположения.
Условие «поставщик отвечает за центровку» требует объёма: место, оборудование, этап приёмки и результат работ. Не предполагайте, что предложение на вал включает монтаж на площадке.
10. Проверочный список OEM
До разрешения изготовления или монтажа подтвердите:
- Определены текущие ревизии чертежей вала и сборки.
- Заданы функциональные шейки, посадки муфты и осевые положения.
- Записана конфигурация приводной, ведомой машин и муфты.
- Определены неподвижные и перемещаемые машины.
- Указаны плоскость отсчёта, единицы и правило знаков.
- Документированы утверждённые допуски и холодные цели.
- Монтажные проверки и подключения включены в процедуру.
- Согласованы метод, доступ и требования к прибору.
- Итоговая проверка выполняется при заданном креплении и сборке.
- Ответственности заводской и площадочной приёмки разделены.
- Документы связаны с оборудованием и заказом.
Используйте список для поиска нерешённых вопросов, а не для одинаковых требований ко всем машинам. Ответственные инженеры выбирают необходимые проверки.
Частые вопросы
Доказывает ли допустимое биение правильную центровку?
Нет. Биение оценивает поверхность относительно базы и измерительной установки. Центровка оценивает установленные оси вращения. Оба параметра могут быть важны, но подтверждаются отдельно.
Заменяет ли гибкая муфта проверку центровки?
Не предполагайте этого. Применяйте критерии оборудования вместе с требованиями изготовителя муфты. Способность компенсировать некоторое смещение не является общим правилом приёмки машины.
Есть ли единый допуск для всех прецизионных валов?
Здесь универсальное значение не предлагается. Выбирайте критерии для конфигурации и режима с инженерным согласованием. Указывайте единицы и плоскость вместе с пределами.
Нужна ли проверка после перевозки?
Следуйте согласованному плану установки и приёмки. При перемещении, повторной сборке или иных подключениях заводской протокол не доказывает новую конфигурацию. Определите площадочную проверку до покупки.
Что отправить с запросом цены на вал?
Передайте чертёж, сопряжённые интерфейсы, материал и обработку, количество и требования к контролю детали. Добавьте контекст сборки, если он влияет на конструкцию. Используйте RFQ-список для прецизионных валов.
Подготовьте требования к валу и сборке вместе
Передайте TOPSHAFT чертёж и объясните важные интерфейсы подшипников, муфты и осевого позиционирования. Укажите контролируемые характеристики и документы к поставке.
Оформите центровку машины как явное сборочное требование с ответственным. Подтверждайте дополнительные услуги и проверки при согласовании предложения, а не подразумевайте их. Начните запрос по чертежу, указав требования к детали и существенные условия сборки.