
So spezifizieren Sie ein Wellenende für eine Kupplung: Passungen, Eingriff und Inspektion
Ihr Kupplungswellenende benötigt mehr als nur einen Durchmesser und eine Passfedernut. Geben Sie gemeinsam die Nabenverbindung, Passung, Eingriff, axiale Position, Oberflächenbeschaffenheit und Prüfreferenzen an. Dieser Leitfaden hilft Ihnen bei der Erstellung einer Zeichnung, die Ihr Wellenlieferant und Ihr Montageteam konsistent interpretieren können.
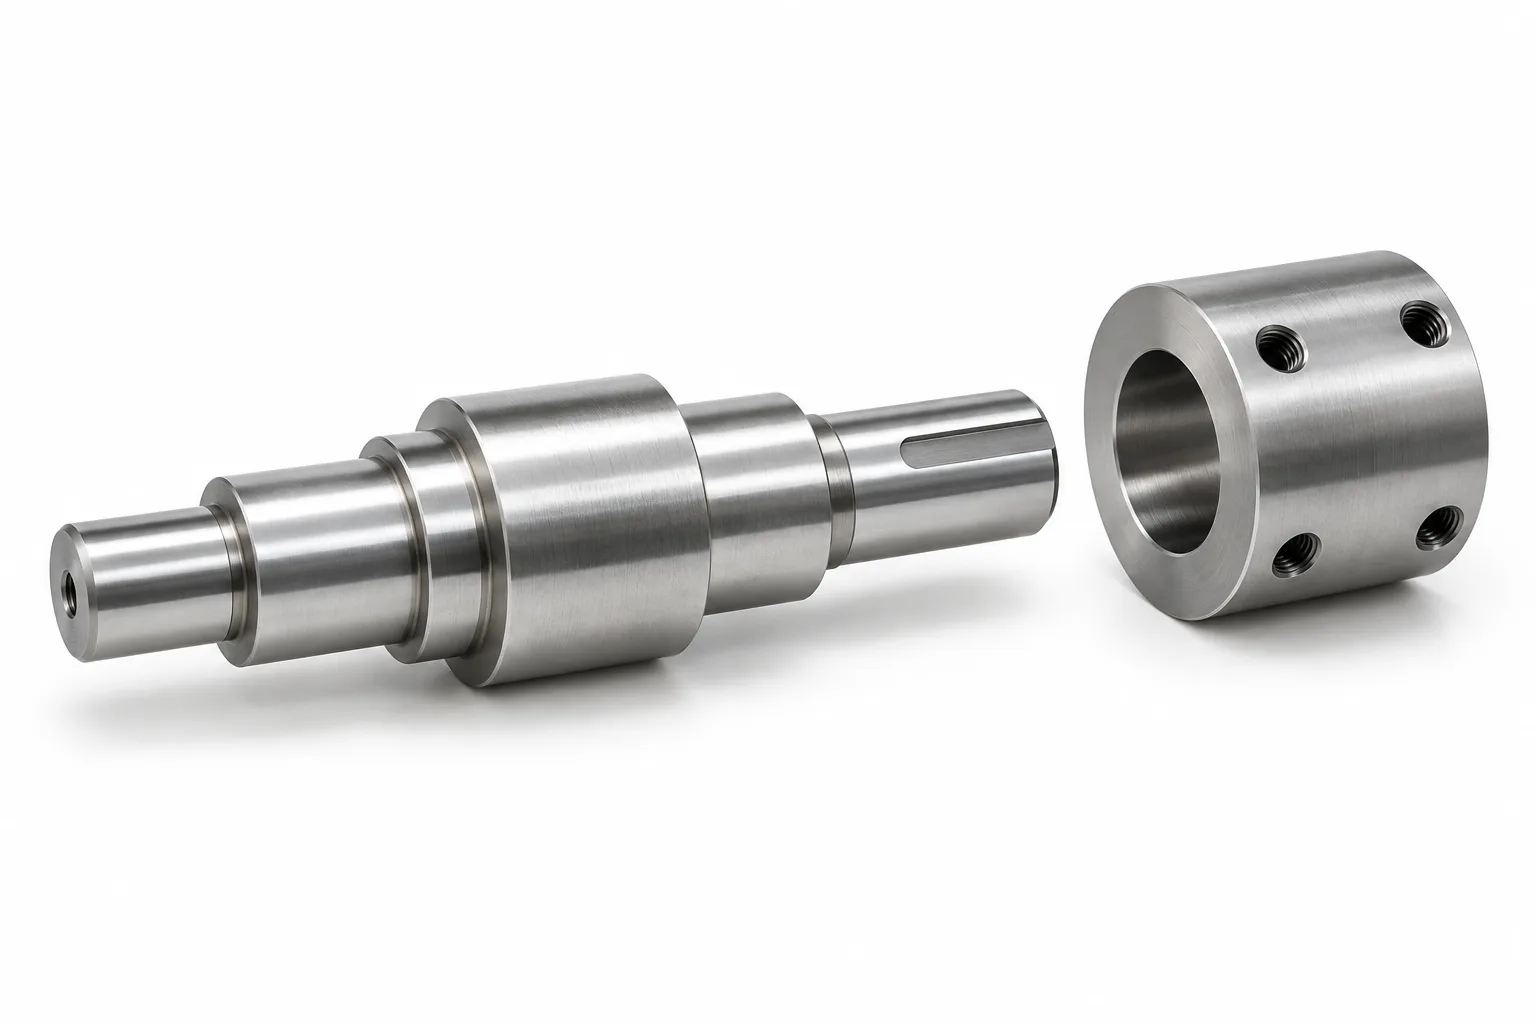
KI-generierte Darstellung einer generischen Welle-Nabe-Schnittstelle. Kein TOPSHAFT-Kundenkomponenten- oder Anlagenfoto.
Identifizieren Sie die Kupplungs- und Nabenverbindung
Geben Sie die ausgewählte Kupplung und Nabenverbindung an, bevor Sie das Wellenende definieren.
Beginnen Sie mit dem genauen Kupplungsmodell, der Nabengröße und der Bohrungsoption des Herstellers. Fügen Sie die Zeichnung und die entsprechenden Installationsanweisungen bei. Allein die Bezeichnung der Kupplungsbaureihe kann dazu führen, dass mehrere Verbindungsoptionen ungeklärt bleiben.
Ihre Welle kann über eine Passfeder, eine geteilte Klemme, eine Verriegelungsbaugruppe, eine Presspassung oder eine andere zugelassene Anordnung verbunden werden. Diese Verbindungen haben keine gemeinsame Wellentoleranz. Auch ihre Montagemethoden und Oberflächenanforderungen können unterschiedlich sein.
Zum Beispiel, CLAMPEX-Beschreibung von KTR erklärt eine reibschlüssige Welle-Nabe-Verbindung ohne Passfedernut. Spannschrauben bewegen keilförmige Bauteile und erzeugen dabei eine Radialkraft. Dies verdeutlicht, warum eine Spezifikation für eine Welle mit Passfeder nicht automatisch eine Verriegelungsbaugruppe abdecken kann.
Betrachten Sie das veröffentlichte Drehmoment der Kupplung nicht als automatische Genehmigung Ihres Wellenendes. Überprüfen Sie den vollständigen Anschluss anhand Ihrer Betriebsbedingungen. Berücksichtigen Sie Nenndrehmoment, Spitzendrehmoment, Reversierbetrieb, Drehzahl und relevante Axialbelastung.
| Verbindung | Entscheidungen treffen | Montagefragen |
|---|---|---|
| Nabe mit Passfeder | Durchmesserpassung, Passfedernutgeometrie, axiale Sicherung | Wie wird die Passfeder montiert und die Nabe gehalten? |
| Split-Clamp-Nabe | Durchmesser, Oberflächenbeschaffenheit, zulässige Kontaktzone | Welche Anzugsreihenfolge und welches Schraubendrehmoment gelten? |
| Verriegelungsbaugruppe | Wellentoleranz, Kontaktlänge, Nabenkompatibilität | Welche Sauberkeits- und Schmiervorschriften kontrollieren? |
| Nabe mit Presspassung | Übermaßgrenzen, Material, Geometrie | Wie erfolgt die Montage und spätere Demontage? |
Behalten Sie die vom Hersteller kontrollierten Anforderungen bei der Kaufspezifikation bei. Lösen Sie etwaige Konflikte zwischen diesen Anweisungen und Ihrer Zeichnung, bevor Sie ein Angebot abgeben.
Geben Sie die Welle-Nabe-Passung an
Definieren Sie die Wellendurchmessertoleranz zusammen mit den Anforderungen an die passende Nabenbohrung.
Ein Nenndurchmesser beschreibt lediglich die vorgesehene Größe. Es stellt weder einen Abstand noch eine Interferenz her. Sie benötigen die Wellengrenzen und die Nabengrenzen, um den möglichen Montagezustand zu verstehen.
Vermeiden Sie es, eine bekannte Lagersitztoleranz auf das Kupplungsende zu übertragen. Ein Lagerzapfen und ein Kupplungssitz bedienen unterschiedliche Schnittstellen. Ihre funktionalen Anforderungen können unterschiedlich sein, auch wenn ihre Nennweiten übereinstimmen.
Wenn Sie eine Toleranzbezeichnung verwenden, identifizieren Sie das maßgebliche System und die Zeichnungskonvention. Alternativ können Sie explizite Grenzwerte angeben, wenn Ihr technisches Verfahren dies erfordert. Halten Sie die Hub-Spezifikation im Einklang mit dieser Auswahl.
Überprüfen Sie das Materialpaar und die Serviceumgebung. Temperaturänderungen können die zusammengesetzte Beziehung zwischen unterschiedlichen Materialien verändern. Auch dünnwandige Naben und Hohlwellen erfordern möglicherweise eine zusätzliche technische Überprüfung.
Bei einer kraftschlüssigen Verbindung gehört die Oberflächenbeschaffenheit zur Passungsspezifikation. Rauheit, Beschichtungen, Verunreinigungen und Montagevorbereitung können sein Verhalten beeinflussen. Befolgen Sie die Anweisungen des ausgewählten Herstellers, anstatt davon auszugehen, dass jede Verbindung eine trockene Oberfläche benötigt.
Ebenso wenig darf ein Poliervorgang ohne funktionellen Grund verordnet werden. Ein optisch heller Sitz stellt keine Maßhaltigkeit dar. Geben Sie stattdessen die erforderliche Endbearbeitung und Inspektionsmethode an.
Wenn Sie einen separaten Lagersitz benötigen, verwenden Sie den Spezifikationshandbuch für Lagerzapfen. Halten Sie die Abnahmeanforderungen vom Kupplungssitz getrennt.
Vermeiden Sie eine unnötige Gesamtwellentoleranz
Stellen Sie Präzisionsanforderungen an die Oberflächen, die Lasten aufnehmen oder übertragen.
Das Festziehen jedes Durchmessers erhöht den Fertigungs- und Prüfaufwand. Es kann der Kopplungsschnittstelle keinen Mehrwert verleihen. Trennen Sie Funktionssitze von Spieldurchmessern und unkritischen Flächen.
Teilen Sie Ihrem Lieferanten mit, welche Maße montagekritisch sind. Dies unterstützt die praktische Prozessplanung, ohne Ihre erforderliche Passform zu schwächen.
Definieren Sie die Eingriffslänge und die axiale Position
Geben Sie den effektiven Nabeneingriff und die axiale Position unabhängig von der Gesamtlänge der Welle an.
Die verfügbare Schaftverlängerung entspricht nicht immer der nutzbaren Kontaktlänge. Fasen, Aussparungen, Unrundheiten der Passfedernuten und vertiefte Nabenmerkmale können den effektiven Eingriff beeinträchtigen.
Identifizieren Sie die vorgesehene Kontaktzone auf Ihrer Montagezeichnung. Bestätigen Sie den Mindesteingriff anhand der Anforderungen der ausgewählten Kupplung und Ihres Verbindungsdesigns. Erfinden Sie kein generisches Verhältnis von Eingriff zu Durchmesser.
Definieren Sie, wo der Hub stoppt. Es kann an einer Schulter, einem Abstandshalter oder einem unabhängig gesteuerten Montagemaß angebracht werden. Eine Wellenstirnfläche darf nicht zu einem unbeabsichtigten Anschlag innerhalb der Kupplung werden.
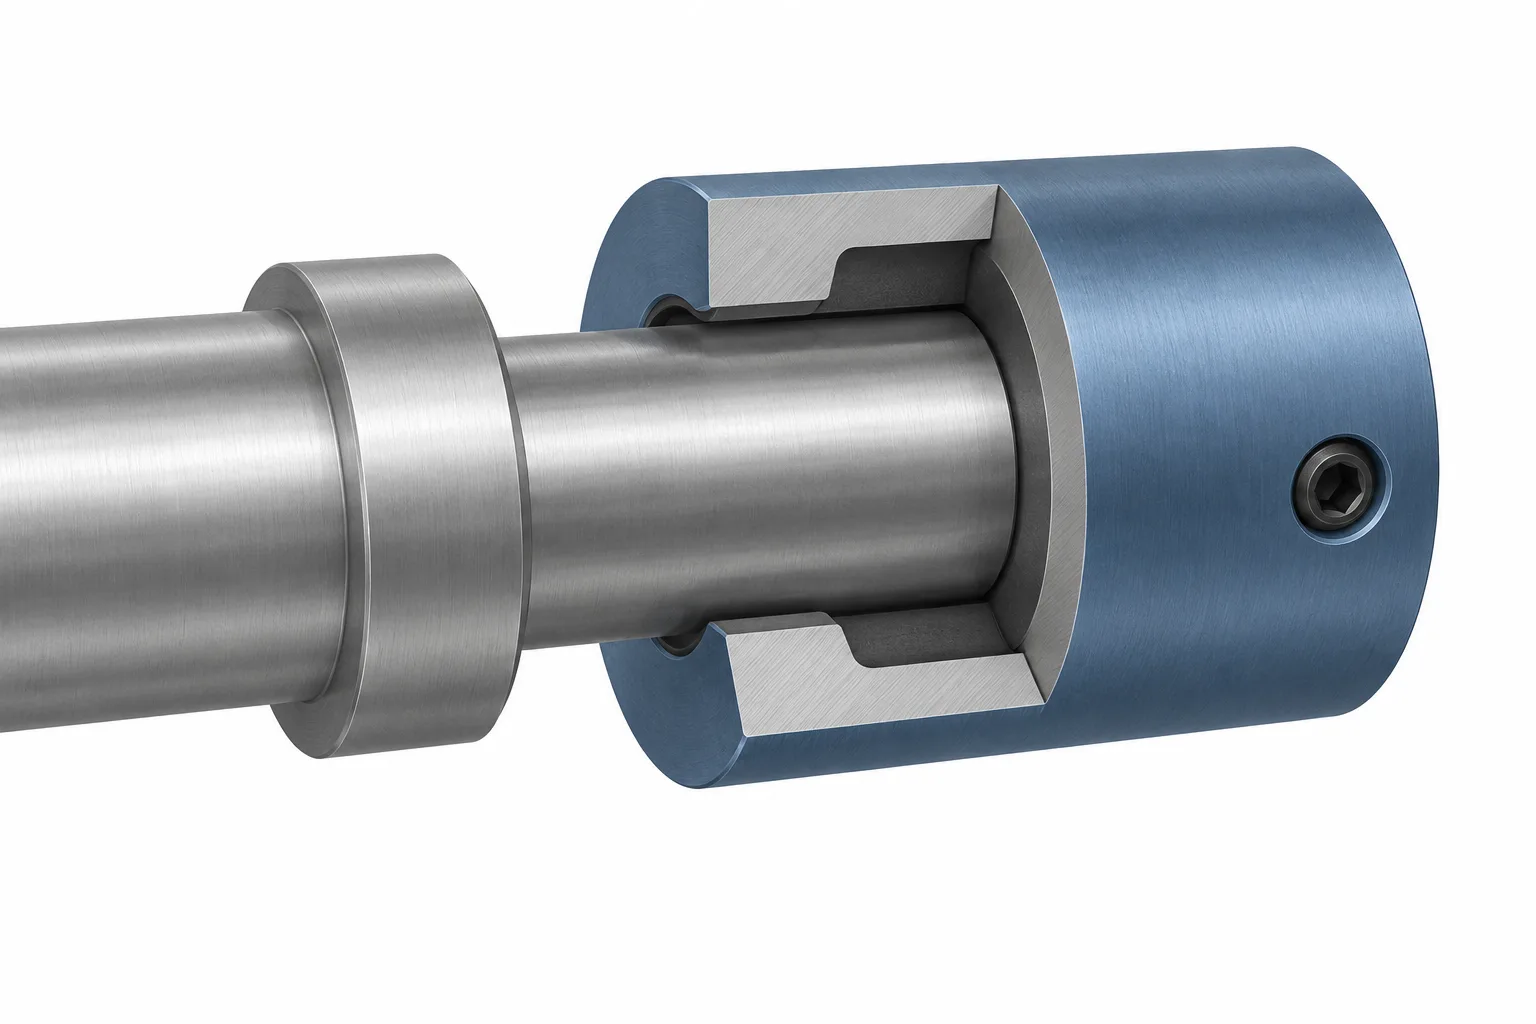
KI-generierte konzeptionelle Illustration. Eingriff, Schulterspiel und Halt müssen Ihrer genehmigten Montagezeichnung entsprechen.
Überprüfen Sie die Schulterverrundungen anhand der Eingangsgeometrie der Nabe. Eine Nabe kann sitzend erscheinen, während sie tatsächlich einen Wellenradius berührt. Dies verändert die axiale Position und kann die beabsichtigte Kontaktanordnung verhindern.
Integrieren Sie eine Einführungsgeometrie, die den Zusammenbau unterstützt, ohne die Bohrung zu beschädigen. Geben Sie Fasen und Kantenzustand klar an. Halten Sie die Fasen bei Bedarf außerhalb des erforderlichen funktionalen Kontaktbereichs.
Sie benötigen außerdem eine axiale Retentionsstrategie. Eine Passfeder hält die Nabe nicht automatisch axial. Abhängig vom Design kann die Halterung durch Klemmen, einen Endbefestiger, eine Schulter oder eine andere zugelassene Funktion erfolgen.
Unterscheiden Sie bei zwei verbundenen Maschinen die Nabenposition vom Abstand der Kupplungsbaugruppe. Die erforderliche Spalt- bzw. Abstandsanordnung gehört zum Kupplungseinbaudesign. Er entspricht nicht unbedingt dem Abstand zwischen den Wellenenden.
Überprüfen Sie den Axial Stack
Listen Sie die Abmessungen auf, die den endgültigen Standort des Hubs bestimmen.
Geben Sie die Lagerreferenz, die Wellenschulter, die Dicke des Distanzstücks, die Nabenlänge und die beibehaltene Position an. Identifizieren Sie, welche Abmessungen hergestellt und welche während der Montage angepasst werden.
Betrachten Sie dann deren Toleranzakkumulation. Die separate Prüfung jeder Dimension beweist nicht, dass der gesamte Stapel korrekt zusammengesetzt werden kann. Nutzen Sie Ihre technische Toleranzanalyse, um die endgültige Vereinbarung zu bestätigen.
Passfedernuten und Spannflächen aufeinander abstimmen
Geben Sie Verbindungselemente so an, dass sie den ausgewählten Hub unterstützen, anstatt seine Arbeitsflächen zu unterbrechen.
Definieren Sie für eine Nabe mit Passfeder die Breite, Tiefe, Länge und Position der Passfedernut. Geben Sie gegebenenfalls die maßgebliche Norm an. Bestätigen Sie, ob Ihr Kauf den Schlüssel oder nur die bearbeitete Welle beinhaltet.
Nutlänge und Schlüssellänge sind unterschiedliche Maße. Unrundheit des Fräsers oder abgerundete Enden können den nutzbaren Bereich einschränken. Koordinieren Sie diesen Bereich mit der Passfedernut der Nabe und dem vorgesehenen Eingriff.
Geben Sie eine akzeptable Gratentfernung an, ohne Funktionskanten übermäßig abzurunden. Ein Grat kann die Montage behindern oder die Passbohrung markieren. Auch ein unkontrollierter Kantenbruch kann den vorgesehenen Tastenkontakt verändern.
Benutzen Sie die Spezifikationsleitfaden für Wellenkeilnuten für die detaillierte Zeichnungs-Checkliste. Halten Sie Ihre kupplungsspezifischen Anforderungen an die axiale Lage in der Zusammenbauzeichnung fest.
Überprüfen Sie bei einer Klemm- oder Verriegelungsbaugruppe, ob im Kontaktbereich Nuten, Abflachungen oder Passfedernuten zulässig sind. Fügen Sie keine Passfedernut hinzu, nur weil eine andere Wellenkonstruktion eine verwendet hat.
Wenn Ihr Entwurf eine Stellschraube enthält, definieren Sie deren beabsichtigte Kontaktfunktion. Vermeiden Sie es, sich auf einen nicht spezifizierten Schraubenpunkt zu verlassen, um eine wiederholbare Positionierung zu erreichen. Besprechen Sie mit Ihrem Technikteam die örtlichen Kennzeichnungs- und Wartungsanforderungen.
Abschließend sind Beschichtungen und Korrosionsschutz aufeinander abzustimmen. Geben Sie an, ob der Kupplungssitz beschichtet, abgeklebt oder vorübergehend geschützt ist. Unterscheiden Sie zwischen Transportschutz und der bei der Montage erforderlichen Oberflächenbeschaffenheit.
Trennen Sie die Wellengeometrie von der Maschinenausrichtung
Kontrollieren Sie die Wellengeometrie auf der Komponentenzeichnung und die Maschinenausrichtung während des Installationsverfahrens.
Ein Kupplungssitz kann seine Durchmessergrenzen einhalten und dennoch exzentrisch zur Lagerreferenz verlaufen. Umgekehrt ist eine genaue Welle keine Garantie dafür, dass zwei installierte Maschinen ausgerichtet sind.
Identifizieren Sie das funktionale Bezugssystem, bevor Sie den Rundlauf angeben. Ihre Inspektionsreferenz sollte darstellen, wie sich die Welle im Betrieb befindet. Wählen Sie nicht nur aus Gründen der Inspektionsfreundlichkeit eine zugängliche, aber funktionsunabhängige Oberfläche.
Entscheiden Sie, ob Rundlauf, Planlauf oder eine andere geometrische Kontrolle die tatsächliche Anforderung erfüllt. Diese Steuerelemente sind nicht austauschbar. Geben Sie die geprüfte Oberfläche und Referenz deutlich an.
Die Präzisionswellenauslaufführung erklärt diese Unterscheidung weiter. Vermeiden Sie das Hinzufügen einer engen Runout-Beschriftung ohne definierte Referenz- und Überprüfungsmethode.
Flexible Kupplungen machen eine Ausrichtung nicht überflüssig. Ihr zulässiger Versatz ist modellspezifisch und betriebszustandsabhängig. Befolgen Sie die aktuellen Installationsanweisungen für Ihr ausgewähltes Gerät.
SKFs Ausrichtungsdiskussion verbindet Wellenausrichtung mit Maschinenzuverlässigkeit. Der historische Artikel liefert den Kontext und nicht die aktuellen Akzeptanzgrenzen für Ihre Kopplung.
Fragen Sie bei Anwendungen mit höheren Drehzahlen nach, ob Auswuchtanforderungen für die Welle, Nabe oder die komplette Baugruppe gelten. Gehen Sie nicht davon aus, dass die Prüfung auf Unrundheit der Komponenten das Gleichgewicht im zusammengebauten Zustand feststellt. Ihre technische Spezifikation sollte den erforderlichen Zustand und die Abnahmekriterien angeben.
Planen Sie die Bearbeitung und Inspektion
Planen Sie die Endbearbeitung und Inspektion im Hinblick auf den endgültigen Materialzustand und die Funktionsreferenzen der Welle.
Wärmebehandlung und Endbearbeitung können Einfluss auf den Fertigungsablauf haben. Ihr Lieferant muss wissen, ob die Maße vor oder nach der Behandlung gelten. Bei Beschichtungen kann auch eine Toleranz oder eine Maskierung erforderlich sein.
Besprechen Sie den Kupplungssitz neben den Lagersitzen während der Zeichnungsprüfung. Ihre geometrische Beziehung kann sich auf die Einrichtungsauswahl auswirken. Ein kohärentes Bezugsschema hilft dem Lieferanten bei der Planung der Bearbeitung und Überprüfung.
Die CNC-Dreh- und Funktionsseite stellt zugehörige Prozessinformationen bereit. Die konkrete Machbarkeit hängt weiterhin von Ihren Material-, Geometrie- und Zeichnungsanforderungen ab.
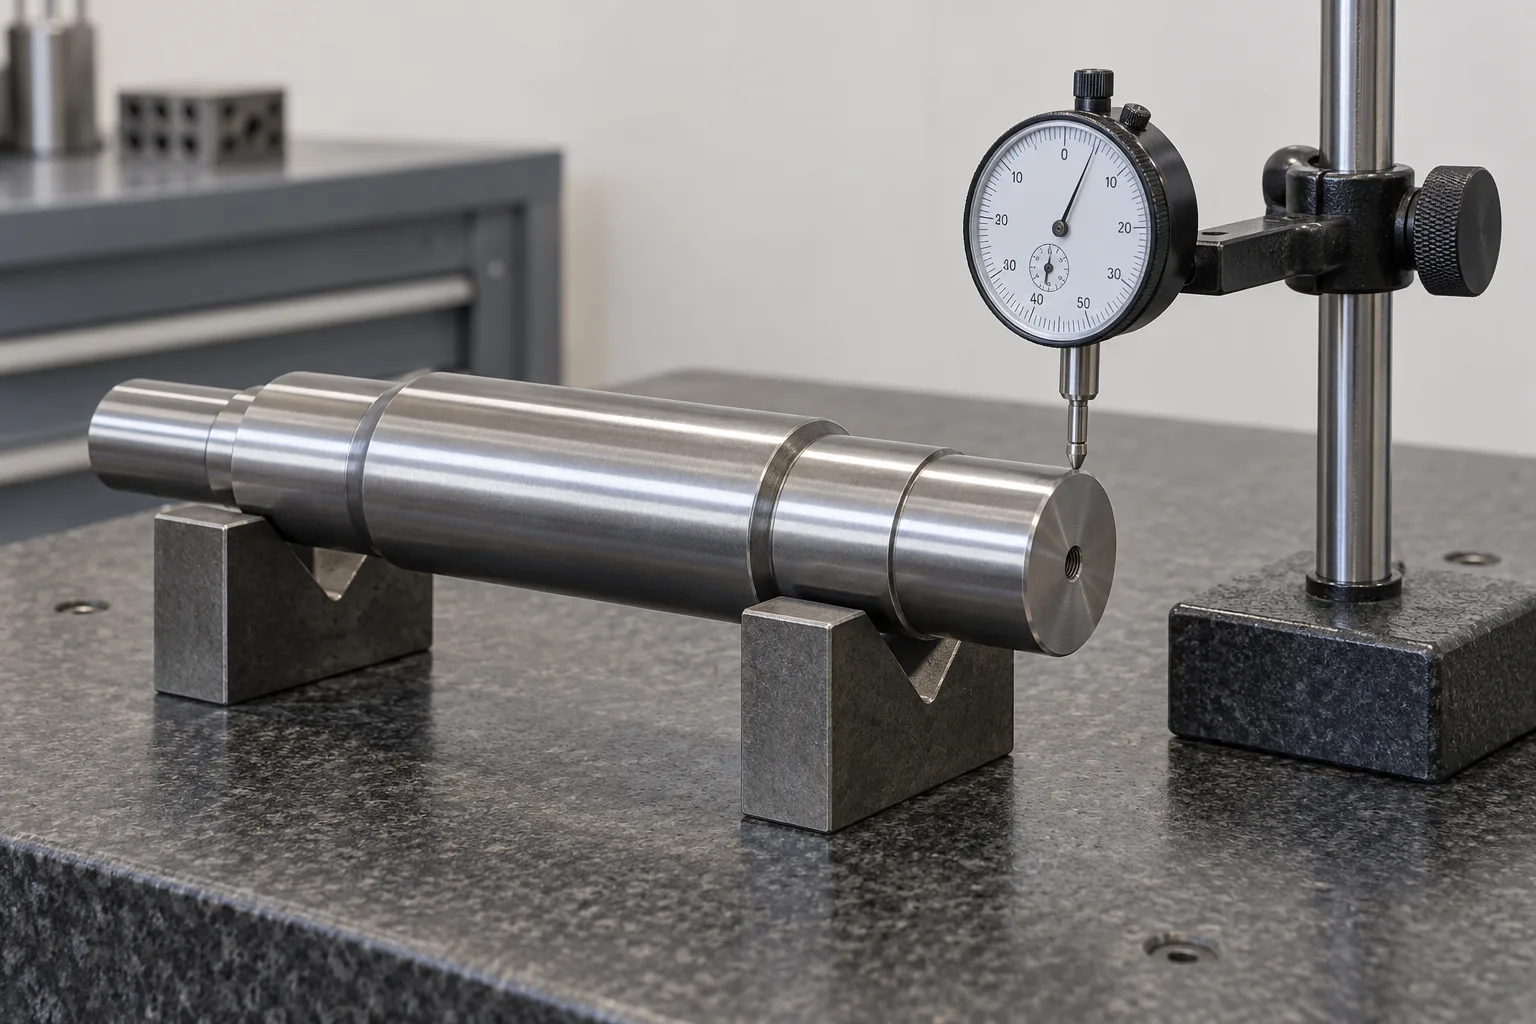
KI-generierte Inspektionsillustration. Die tatsächlichen Vorrichtungen, Instrumente und Abnahmemethoden müssen mit der Zeichnung übereinstimmen.
| Anforderung | Was vor der Produktion zu vereinbaren ist |
|---|---|
| Sitzdurchmesser | Grenzen, Messorte und endgültiger Oberflächenzustand |
| Engagement-Zone | Nutzlänge, ausgenommen Fasen und Aussparungen |
| Passfedernut | Breite, Tiefe, Position und nutzbare Länge |
| Auslauf | Bezugspunkteinstellung, geprüfte Oberfläche und Akzeptanzgrenze |
| Axiale Lage | Anforderungen an Bezugsfläche, Schulterposition und Stapel |
| Oberflächenzustand | Rauheit, Beschichtungszustand und Kantenanforderungen |
Verlassen Sie sich nicht auf einen einzelnen Durchmesserwert, um den gesamten Sitz zu charakterisieren. Vereinbaren Sie repräsentative Messorte, sofern die Geometrie dies erfordert. Passen Sie die Messmethode an die erforderliche Toleranz an.
Eine Probemontage kann dabei helfen, die Kompatibilität mit einer zugelassenen Gegennabe zu bestätigen. Sie ersetzt jedoch nicht die vorgeschriebene Maß- oder Geometrieprüfung. Dokumentieren Sie, was im Test überprüft wird und was separat überprüft wird.
Identifizieren Sie bei Nachbestellungen die Zeichnungsüberarbeitung und die Inspektionsanforderungen. Vereinbaren Sie, welche Unterlagen der Sendung beiliegen. Die Inspektions- und Qualitätsseite erklärt den zeichnungsbasierten Ansatz von TOPSHAFT.
Bereiten Sie das RFQ-Paket vor
Wenn Sie ein Angebot anfordern, senden Sie uns die Komponentenzeichnung, Informationen zur Anschlussnabe und die Betriebsanforderungen zusammen.
Geben Sie die Materialqualität, den Behandlungszustand und die erforderliche Menge an. Fügen Sie das erwartete Wiederholungsvolumen hinzu, sofern bekannt. Heben Sie den Kupplungssitz, die Funktionsdaten und eventuelle kundenspezifische Abnahmeanforderungen hervor.
Geben Sie das Kupplungsmodell und die Version des Installationsdokuments an. Fügen Sie die Montagezeichnung bei, wenn die Schulterposition, der Abstand oder die Halterung Auswirkungen auf das Wellenende haben. Melden Sie ungelöste Anforderungen, anstatt sie den Lieferanten zu überlassen.
Die Kosten hängen von mehr als dem Nennsitzdurchmesser ab. Strenge Geometriekontrollen, Nachbearbeitungsvorgänge, spezielle Vorrichtungen und Prüfprotokolle können sich auf das Angebot auswirken. Unnötige Anforderungen können die Kosten erhöhen, ohne dass die Schnittstelle verbessert wird.
Benutzen Sie die RFQ-Checkliste für Präzisionswellen um Ihre Dateien zu organisieren. Fordern Sie eine Fertigungsüberprüfung an, keine ununterstützte Garantie für die Kupplungsleistung.
TOPSHAFT kann die Wellenfertigungsanforderungen anhand Ihrer bereitgestellten Zeichnung überprüfen. Die endgültige Verbindungsauswahl und Montagefreigabe obliegt dem zuständigen Ingenieurteam.
Häufig gestellte Fragen
Ihre ausgewählten Kupplungsanweisungen und genehmigten Zeichnungen sollten die endgültige Spezifikation des Wellenendes bestimmen.
Ist eine Wellentoleranz für jede Kupplung geeignet?
Nein. Die erforderliche Toleranz hängt von der Nabenverbindung und den Herstelleranforderungen ab. Überprüfen Sie sowohl die Wellen- als auch die Bohrungsgrenzen.
Hält ein Schlüssel die Nabe axial fest?
Nicht automatisch. Geben Sie eine separate Rückhalteanordnung an, es sei denn, das genehmigte Verbindungsdesign sieht dies bereits vor.
Kann ich die gesamte Schaftverlängerung als Eingriffslänge verwenden?
Nur wenn die gesamte Länge einen nutzbaren Kontakt bietet. Fasen, Aussparungen und andere kontaktfreie Bereiche nach Bedarf ausschließen.
Muss ein Klemmsitz immer trocken sein?
Es gilt keine allgemeingültige Regel. Befolgen Sie die Anweisungen des ausgewählten Herstellers zur Oberflächenvorbereitung und Schmierung für jede relevante Schnittstelle.
Macht eine flexible Kupplung die Ausrichtungsarbeit überflüssig?
Nein. Befolgen Sie die modellspezifischen Installations- und Ausrichtungsanforderungen. Eine zulässige Fehlausrichtung ist kein allgemeines Installationsziel.
Sollte ich den Rundlauf von der Wellenendfläche aus prüfen?
Nur wenn Ihr Bezugsschema diese Referenz erfordert. Verwenden Sie die in der Zeichnung definierten funktionalen Positionierungsreferenzen.
Kann ein Mating-Hub-Test die Inspektion ersetzen?
Nein. Sie kann die Inspektion ergänzen, legt aber nicht alle spezifizierten Abmessungen, Oberflächenanforderungen oder geometrischen Toleranzen fest.
Was soll ich TOPSHAFT zur Überprüfung einsenden?
Senden Sie Ihre Wellenzeichnung, Nabendetails, Material, Behandlung, Menge und kritische Abnahmeanforderungen. Fügen Sie ggf. die Montagezeichnung bei.
Fordern Sie eine Überprüfung des Kupplungswellenendes an
Senden Sie Ihre Zeichnung zur Überprüfung, zusammen mit dem Kupplungsmodell und den Anforderungen an die passende Nabe. Definieren Sie Passung, Eingriff, axiale Position und Prüfreferenzen vor der Produktion. Das gibt Ihrem Lieferanten ein klareres Fertigungsziel und Ihrem Montageteam weniger ungelöste Entscheidungen.