
Exigences d’alignement des arbres : ce que les acheteurs OEM doivent préciser avant l’assemblage
Un arbre de précision peut réussir le contrôle dimensionnel tout en fonctionnant dans une machine mal alignée. Le plan décrit le composant. Il ne définit pas, à lui seul, la relation entre les machines motrice et entraînée après installation.
Cette distinction est importante pour les acheteurs OEM. Les portées de roulement, sièges d’accouplement et épaulements peuvent être conformes alors que les axes assemblés sont mal positionnés. Avant d’attribuer un problème au fournisseur de l’arbre, distinguez la géométrie du composant de l’alignement de l’ensemble.
Identifiez d’abord les axes à aligner. Définissez ensuite la configuration, les conditions de mesure, les critères d’acceptation et le responsable de la vérification finale. Séparez ces exigences du rapport de contrôle dimensionnel de l’arbre.
Ce guide explique ce qui doit figurer sur le plan de l’arbre et dans la spécification d’assemblage, ainsi que les justificatifs à demander avant d’accepter l’équipement terminé.
1. Géométrie de l’arbre et alignement de la machine sont différents
Le plan peut contrôler le diamètre des portées, la rectitude, la circularité, la position des épaulements et le faux-rond par rapport aux références spécifiées. Ces exigences concernent la pièce fabriquée. L’alignement concerne la position et l’orientation relatives des axes de rotation de l’ensemble installé.
Ne remplacez pas un rapport par l’autre. Un résultat de faux-rond ne prouve pas l’alignement d’un moteur et d’une pompe. De même, un alignement satisfaisant ne prouve pas que chaque portée ou siège d’accouplement respecte son plan.
Séparez contrôle du composant et vérification de l’assemblage. En cas de problème pendant les essais, cette séparation aide à examiner la bonne interface plutôt qu’à répéter une mesure sans rapport. Notre guide du faux-rond des arbres explique l’importance de la référence et du montage de mesure.
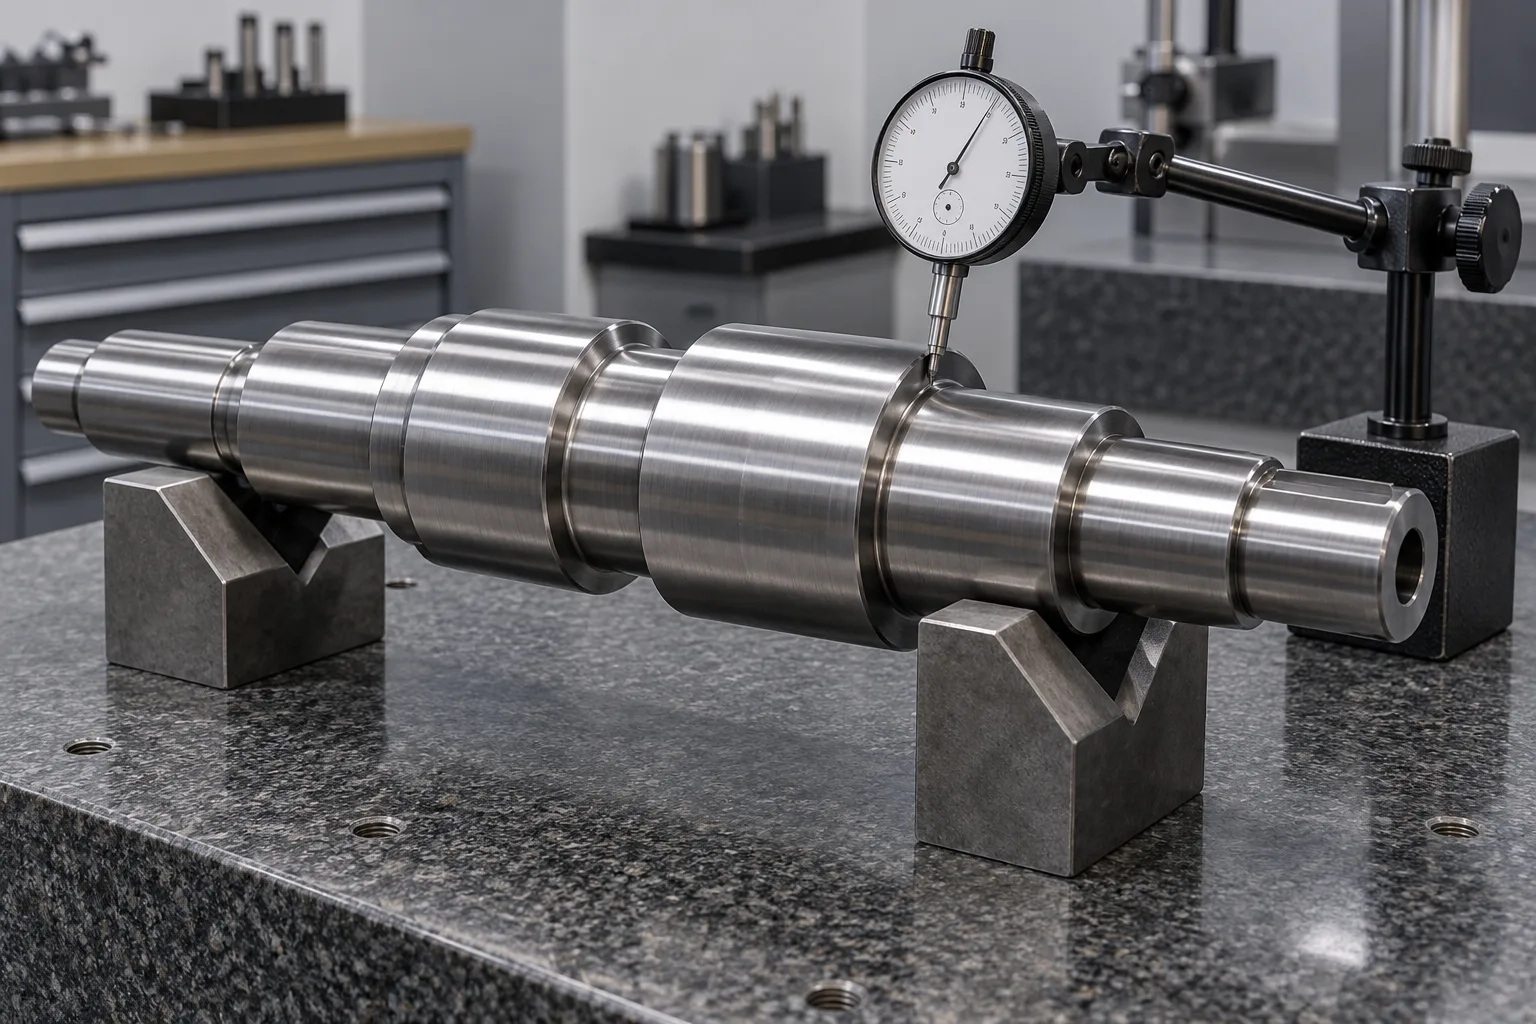
Illustration générée par IA du contrôle d’un composant. Ce n’est ni un montage de mesure prescrit, ni une photographie d’équipement TOPSHAFT, ni un résultat de contrôle réel.
2. Comprendre le décalage parallèle et le désalignement angulaire
Le décalage parallèle décrit une différence de position entre les axes dans un plan de référence défini. Le désalignement angulaire décrit une différence d’orientation. Les deux peuvent coexister et présenter des composantes horizontales et verticales.
Le plan de référence et les unités comptent. Un décalage au centre de l’accouplement n’est pas automatiquement identique à une mesure ailleurs. Le résultat angulaire peut être exprimé en pente, en angle ou par une relation d’écartement de l’accouplement. Une valeur sans définition n’est pas un critère exploitable.
Demandez que le rapport précise le plan de référence, la convention de signe et les unités. Évitez de comparer des résultats définis différemment. Si le logiciel calcule un déplacement aux pieds de la machine, distinguez cette correction de l’erreur résiduelle à l’accouplement.
L’explication technique SKF sur la correction des pieds relie les désalignements angulaire et parallèle aux ajustements des pieds. Une correction proposée ne prouve pas l’état final : une vérification après réglage reste nécessaire.
3. Définir d’abord la configuration de l’équipement
Avant de demander une tolérance, identifiez l’équipement à réceptionner : machines motrice et entraînée, accouplement, vitesse pertinente, montage et accès aux mesures. Précisez quelle machine est fixe et laquelle peut être déplacée.
Pour une ligne de plus de deux machines, définissez l’ensemble de la chaîne au lieu de traiter chaque accouplement isolément. Un réglage à une interface peut en affecter une autre. La procédure doit correspondre à la configuration installée.
Le désalignement admissible indiqué par le fabricant de l’accouplement n’est pas automatiquement la cible de l’équipement. Les limites de l’accouplement et les critères de réception de la machine ont des objectifs différents. Utilisez les exigences approuvées pour l’équipement, ses conditions de fonctionnement et son installation. Ne reprenez pas une limite universelle d’un autre ensemble simplement parce que les diamètres sont similaires.
Si les critères restent indéfinis, identifiez cette décision d’ingénierie avant de commander. Ne laissez pas le fournisseur les déduire du mot « précision ».
4. Séparer exigences du composant et exigences d’assemblage
Sur le plan de l’arbre, définissez les portées fonctionnelles, le siège d’accouplement, les faces de positionnement axial, rainures ou cannelures, l’état du matériau et les références de contrôle. Identifiez les caractéristiques qui positionnent les pièces associées. Ne resserrez pas toutes les tolérances sans justification fonctionnelle.
Dans la spécification d’assemblage, définissez les cibles, le plan de référence, les conditions, la procédure et les responsabilités. Précisez si la vérification a lieu avant expédition, après installation sur site ou aux deux étapes. Ce sont des réceptions différentes.
Indiquez les révisions des plans et les identifiants des équipements dans les deux dossiers. Le contrôle du siège d’accouplement doit, par exemple, être relié au plan de l’arbre ; le rapport d’alignement doit identifier les machines et l’accouplement effectivement mesurés.
Consultez le guide de spécification de l’extrémité d’arbre pour accouplement pour définir l’interface. Un ajustement correct facilite l’assemblage, mais ne remplace pas la vérification finale de l’alignement.
5. Vérifier les conditions de montage avant correction
Les conditions de montage doivent être stables pour interpréter les résultats avec confiance. Demandez à l’équipe responsable d’examiner le socle, les pieds, les fixations et la procédure approuvée. Une mesure avant réalisation des raccordements requis peut ne pas représenter la configuration réceptionnée.
Un pied bancal correspond à un appui qui ne siège pas correctement dans la condition de serrage considérée. La position de la machine peut alors changer au serrage. Du personnel formé doit l’évaluer selon la procédure approuvée, au lieu de le traiter comme une erreur d’alignement inexpliquée.
Les efforts externes peuvent également compter. Tuyauteries ou autres raccordements peuvent influencer la position de la machine. Définissez les connexions à terminer avant la mesure finale et la nécessité éventuelle d’un nouveau contrôle après raccordement.
Ne prescrivez pas d’épaisseurs de cales arbitraires ou de séquences de desserrage dans une note d’achat. Demandez de documenter les contrôles de montage et de suivre les instructions applicables pour les réglages.
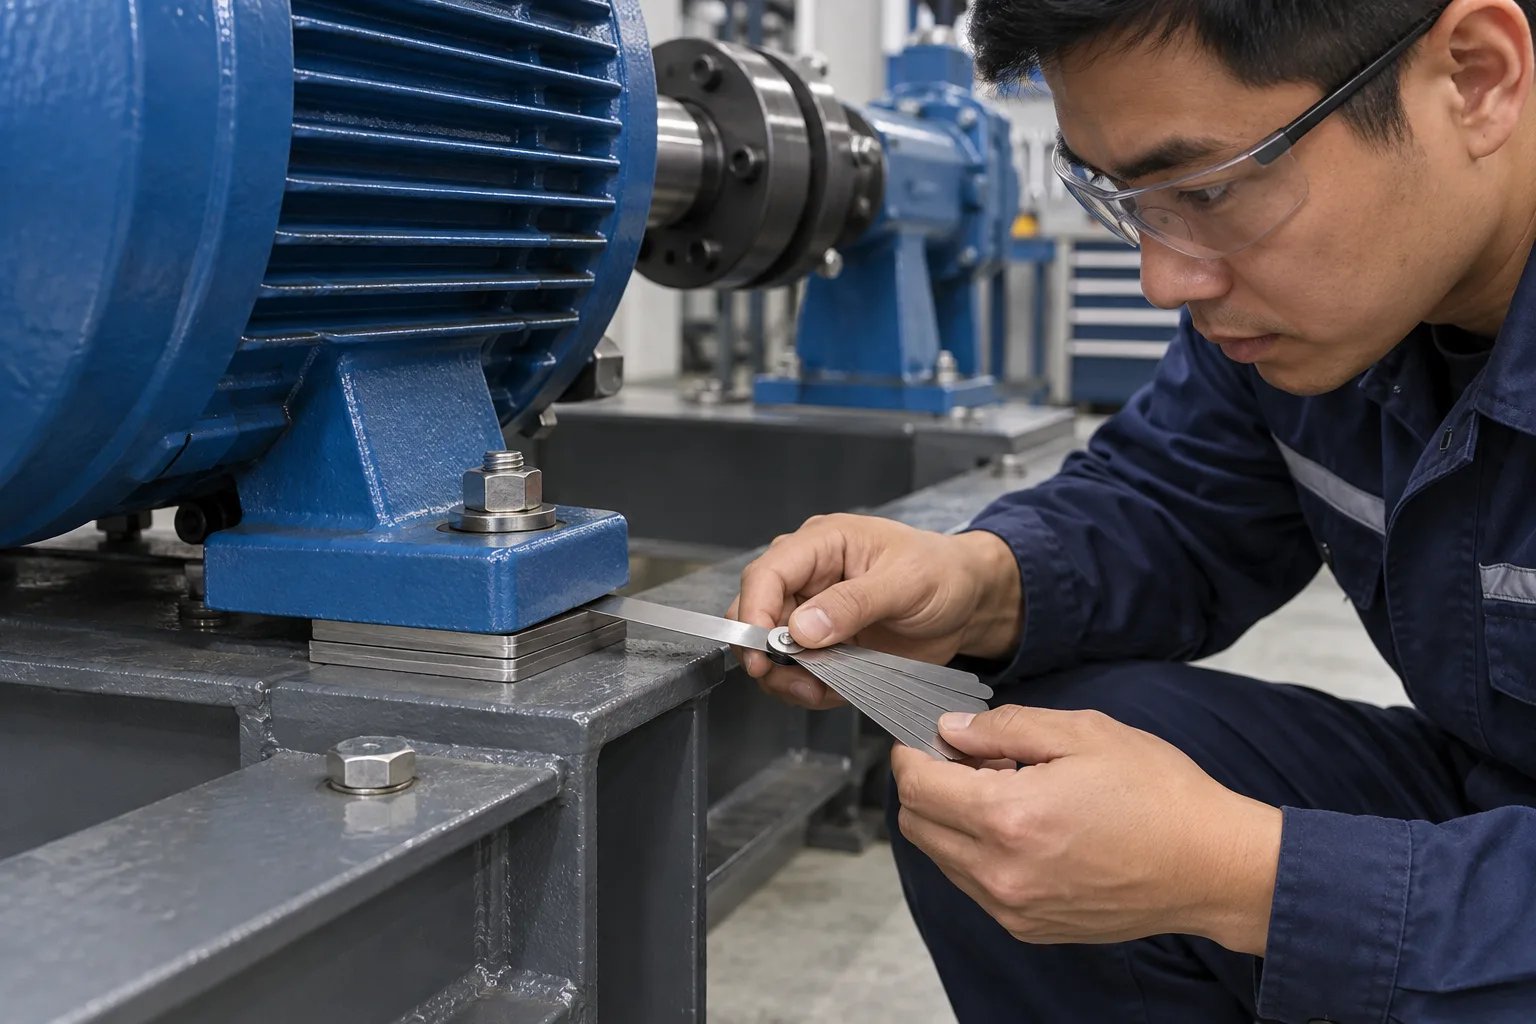
Illustration générée par IA d’un contrôle d’appui. Elle n’est ni une procédure d’installation, ni une preuve de l’intervention de personnel TOPSHAFT réel.
6. Préciser les cibles à froid et en fonctionnement
Une machine arrêtée et froide n’a pas nécessairement la même géométrie qu’en fonctionnement. Les variations de température peuvent modifier la position relative des équipements. Lorsque cela importe, le concepteur doit définir la cible à l’arrêt et sa relation avec l’état de fonctionnement.
Ne supposez pas qu’un décalage nul dans toutes les conditions soit l’objectif. Si une cible à froid non nulle est nécessaire, documentez sa valeur, sa direction, son plan de référence et sa justification. Sinon, l’installateur risque de supprimer une compensation intentionnelle.
Consignez l’état de l’équipement pendant la mesure. Indiquez les températures ou l’historique de fonctionnement lorsque la procédure l’exige. Les contrôles à chaud doivent suivre les consignes de sécurité et de mesure de l’équipement ; cet article n’explique pas comment approcher une machine en marche.
Les instructions SKF pour l’alignement d’une chaîne de machines traitent des valeurs cibles et de la dilatation thermique. La cible de votre commande doit néanmoins être approuvée pour votre assemblage particulier.
7. Convenir de la méthode de mesure et de l’accès
Choisissez une méthode adaptée à l’équipement et aux critères. Selon l’assemblage, la procédure approuvée peut utiliser un système laser ou des comparateurs. L’instrument seul ne garantit pas la validité du résultat.
Examinez l’accès au montage, les distances, les restrictions de rotation des arbres et les références avant le contrôle. Les protecteurs, les petites longueurs d’arbre accessibles ou les déplacements limités peuvent modifier la façon de mesurer.
Demandez l’identification de l’instrument, son statut d’étalonnage applicable, le montage et les conditions. Si une autre méthode est proposée, confirmez comment ses résultats seront évalués selon les mêmes exigences. Ne comparez pas des captures d’écran sans comprendre le montage associé.
Exigez une nouvelle mesure après les réglages et le serrage final prévus. Si le montage change, conservez les informations expliquant pourquoi le second résultat représente l’assemblage final.
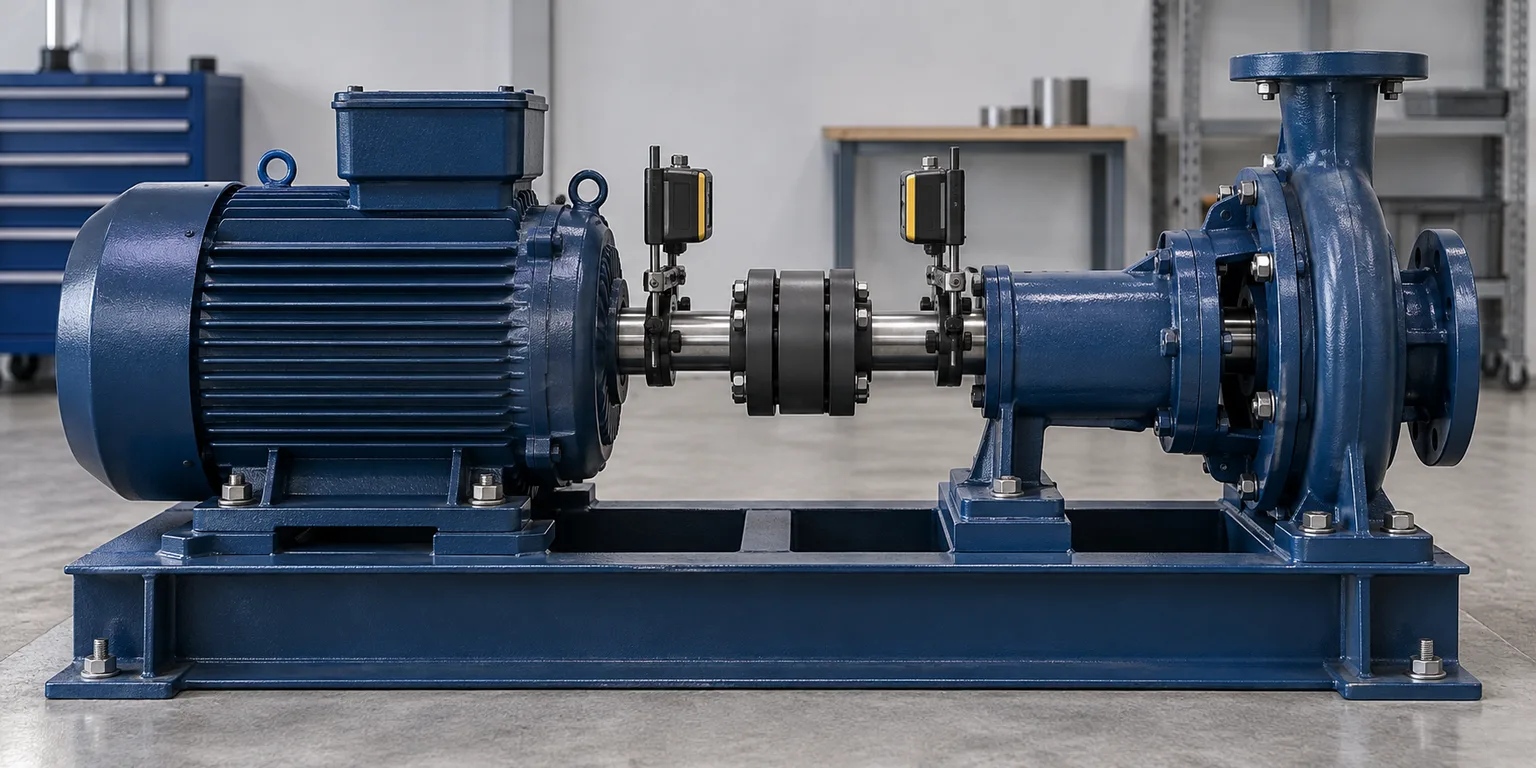
Illustration générée par IA d’un ensemble arrêté préparé pour la mesure. Ce n’est pas une photographie d’une installation TOPSHAFT réelle.
8. Demander un rapport d’alignement utile
Un autre ingénieur doit pouvoir comprendre ce qui a été accepté. Un indicateur vert ou « alignement conforme » ne suffit pas si les critères et l’état de l’équipement manquent.
Demandez les identifiants des machines et de l’accouplement, la date, l’opérateur, l’instrument, les unités et le plan de référence. Incluez la tolérance ou cible approuvée, les résultats initiaux et finaux et les contrôles de montage applicables.
Séparez valeurs de correction et valeurs d’acceptation. Ajouter des cales ou déplacer une machine d’une quantité calculée ne garantit pas que le résultat mesuré atteigne la cible. Le rapport final doit montrer l’état mesuré après les ajustements convenus.
Des photographies du montage des capteurs et de l’équipement peuvent faciliter l’interprétation, mais ne remplacent pas les résultats chiffrés. Archivez le rapport avec la révision d’assemblage pour disposer d’une base utile lors des interventions ultérieures.
9. Attribuer les responsabilités avant la commande
La fabrication de l’arbre et l’installation peuvent relever de sociétés différentes. Définissez qui fournit le contrôle de l’arbre, assemble les pièces associées, réalise l’alignement et approuve les critères.
Si le constructeur fournit un rapport en usine, précisez ce qui doit être contrôlé après transport ou installation. Le résultat en usine décrit la configuration mesurée à cette étape, pas une installation ultérieure qui n’a pas été mesurée.
Pour le diagnostic, convenez d’une séquence de preuves. Examinez le symptôme, les dossiers des composants, l’état du montage et les résultats d’alignement avant de conclure qu’un arbre doit être remplacé. Reliez les responsabilités aux constats vérifiés plutôt qu’aux suppositions.
La mention commerciale « fournisseur responsable de l’alignement » nécessite un périmètre : lieu, équipement, étape de réception et livrable. Ne supposez pas qu’un devis d’arbre inclut l’installation sur site.
10. Checklist de revue OEM
Avant d’autoriser la fabrication ou l’installation, confirmez les points suivants :
- Les révisions actuelles des plans de l’arbre et de l’assemblage sont identifiées.
- Les portées fonctionnelles, sièges d’accouplement et positions axiales sont définis.
- Les machines motrice et entraînée et l’accouplement sont documentés.
- Les équipements fixes et mobiles sont identifiés.
- Le plan de référence, les unités et la convention de signe sont précisés.
- Les tolérances approuvées et cibles à froid éventuelles sont documentées.
- Les contrôles d’appui et raccordements requis figurent dans la procédure.
- La méthode, l’accès et les exigences relatives à l’instrument sont convenus.
- La vérification finale correspond à l’état spécifié de serrage et d’assemblage.
- Les responsabilités de réception en usine et sur site sont distinctes.
- Les dossiers requis sont reliés à l’équipement et à la commande.
Utilisez cette liste pour détecter les décisions manquantes, pas pour imposer les mêmes exigences à toutes les machines. L’ingénierie responsable doit sélectionner les contrôles pertinents.
Questions fréquentes
Un faux-rond acceptable prouve-t-il un bon alignement ?
Non. Le faux-rond évalue une caractéristique par rapport à une référence et un montage. L’alignement évalue les axes de rotation installés. Les deux peuvent compter, mais nécessitent des preuves séparées.
Un accouplement flexible remplace-t-il la vérification ?
Ne le supposez pas. Appliquez les critères approuvés de l’équipement et les exigences du fabricant de l’accouplement. Sa capacité à absorber un certain désalignement n’est pas une règle universelle de réception de la machine.
Existe-t-il une seule tolérance pour tous les arbres de précision ?
Aucune valeur universelle n’est proposée ici. Sélectionnez les critères pour la configuration et les conditions de fonctionnement, avec l’approbation de l’ingénierie. Précisez les unités et le plan de référence avec les limites.
Faut-il contrôler l’alignement après expédition ?
Suivez le plan d’installation et de réception convenu. Si l’équipement est repositionné, remonté ou raccordé différemment, le rapport d’usine ne démontre pas le nouvel état. Définissez les contrôles sur site avant l’achat.
Que transmettre avec une demande de devis d’arbre ?
Fournissez le plan, les interfaces associées, le matériau, les traitements, la quantité et les attentes de contrôle du composant. Ajoutez le contexte d’assemblage lorsqu’il influence les caractéristiques. Utilisez la checklist RFQ pour arbres de précision.
Préparer ensemble les exigences de l’arbre et de l’assemblage
Transmettez à TOPSHAFT le plan et expliquez les interfaces de roulement, d’accouplement et de positionnement axial importantes. Identifiez les caractéristiques à contrôler et les documents attendus à la livraison.
Définissez explicitement l’alignement comme exigence d’assemblage avec un responsable. Confirmez tout service ou contrôle supplémentaire pendant le devis au lieu de le supposer. Lancez une demande fondée sur votre plan avec les exigences de la pièce et le contexte d’assemblage pertinent.