Wellen: Querbohrung klar vorgeben
Eine Radialbohrung wirkt wie ein kleines Detail. Derselbe Durchmesser kann jedoch Stift, Ölweg, Verriegelung oder Zugang bedeuten, jeweils mit anderer Abnahme. Die äußere Öffnung ist sichtbar, die Verschneidung mit einer Axialbohrung verborgen. Richtiger Durchmesser beweist weder axiale Lage noch Winkelbeziehung.
Der Leitfaden hilft OEM-Einkauf und Konstruktion vor dem Angebot. Er gibt weder universellen Bohrdurchmesser noch Wandstärke, Prozess oder Ermüdungsgrenze vor. Die Konstruktion genehmigt Funktion und Änderungen. Fertigung, Reinigung und Prüfung mit TOPSHAFT bestätigen, statt Maschine, inneres Entgraten oder Tests vorauszusetzen.
1. Funktion nennen
Festlegen, ob das Loch positioniert, hält, Last überträgt, Fluid führt oder Zugang schafft. Gegenbauteil und Montage teilen. Ein Ölweg ist nicht automatisch für einen Passstift geeignet. Der Hersteller braucht genehmigte Vorgaben, keine Aufforderung, aus einer vagen Beschreibung die Verbindung auszulegen.
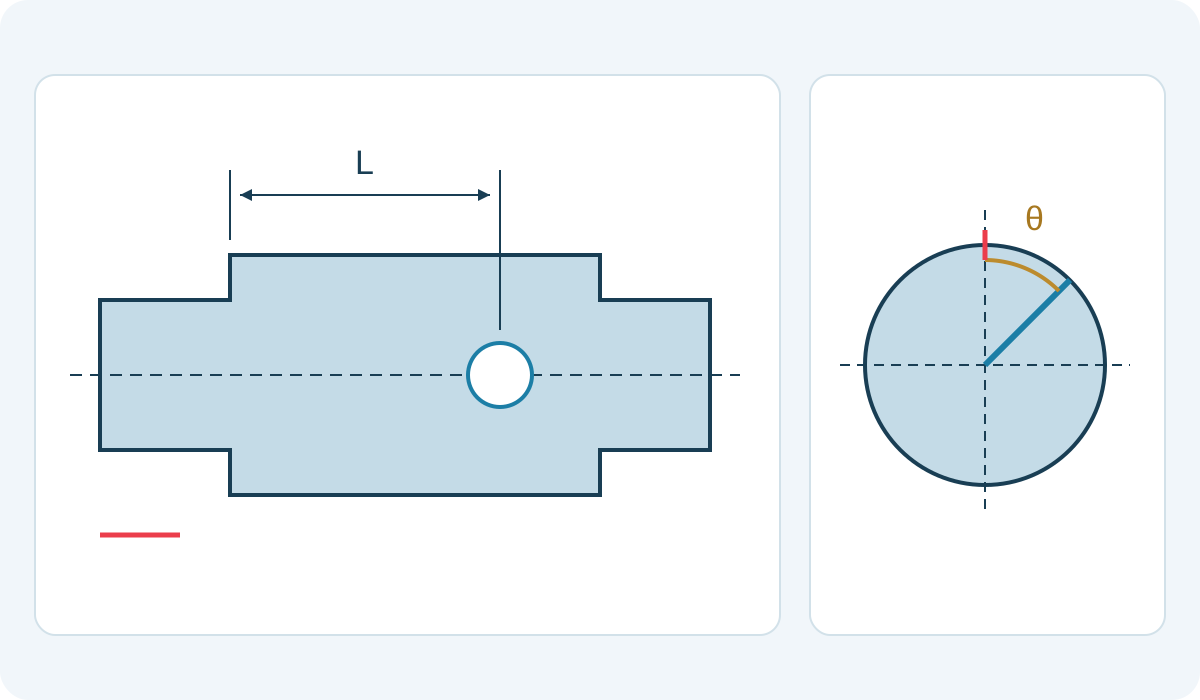
Radial, diametral, versetzt, schräg, blind oder durch erforderliche Wände angeben. Bei Bedarf Schnitt ergänzen. Bei Hohlwellen Eintritt in Zentralbohrung oder Durchgang der Gegenwand klären. Der Innenbohrungsleitfaden ergänzt dies; eine Axialbohrung allein definiert keine Queranbindung.
2. Maß und Endzustand bestimmen
Durchmesser, Toleranz und relevante Form oder Oberfläche nach dem vereinbarten Zeichnungssystem definieren. Freigang und kontrollierte Passung unterscheiden. Ändert Nacharbeit die Bohrung, gelieferten Zustand statt nur Rohbohrmaß verlangen. Keine Passungsbezeichnung ohne bestätigte Gegenfunktion und Prüfgrundlage ergänzen.
Bei Sacklöchern nutzbare Tiefe von Bohrspitze oder Endgeometrie trennen. Gewünschten Durchbruch klar zeigen. Ein Werkzeugdurchgang belegt nicht jede Geometrie beider Öffnungen. Für Gewinde die Gewinde-Checkliste zu Form, Eingriff, Ende und Annahme nutzen; Kernlochmaß ist keine Fertigspezifikation.
3. Lage aus gelenkten Bezügen definieren
Axiallage von definierter Fläche, Schulter oder funktionsgerechtem Bezugssystem angeben. Achse oder Merkmal für den Wellenbezug nennen. Unverbundene Referenzlängen beschreiben die Funktion möglicherweise unklar. Der Bezugsleitfaden verbindet Zeichnung und Prüfaufbau.
Nötige Positions- und Richtungsvorgaben muss die Konstruktion normgerecht festlegen. Aus Plusminus-Lage beim Angebot keine geometrische Toleranz erfinden. Modell und Zeichnung auf Widersprüche prüfen, Information und Abnahmekontrolle trennen. Die maßgebliche Forderung für berichtete Lage muss eindeutig sein.
4. Winkel nicht annehmen
Bei Ausrichtung zu Nut, Fläche, Verzahnung oder anderer Bohrung Winkelreferenz und Beziehung nennen. Eine runde Welle hat ohne Indexmerkmal keinen eindeutigen Drehnullpunkt, nur weil sie waagerecht gezeichnet ist. Stirnansicht oder klare 3D-Angabe ergänzen, wenn Seitenansicht nicht reicht.
Gemeinsames Muster oder Einzellagen mehrerer Löcher festlegen. Symmetrie und Wiederholung klären statt aus dem Bild folgern. Blickende und Winkelrichtung bestimmen, wenn relevant. So wird eine scheinbar plausible Spiegeldeutung nicht nach Fertigstellung zum falschen Teil.
5. Jede innere Verschneidung zeigen
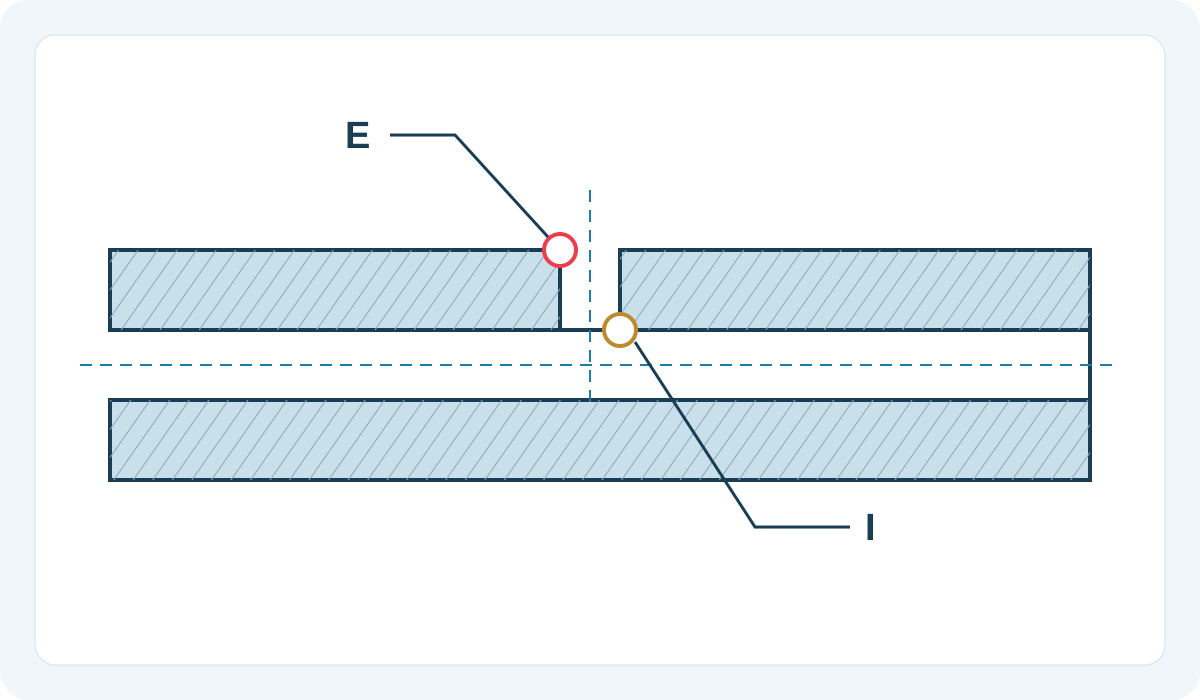
Schnitt oder Detail zeigt Treffen mit Kanal, Hohlraum oder Außenmerkmal. Innere Kante vom zugänglichen Eintritt trennen. Tatsächliche Geometrie statt nur Mittellinien prüfen. Ein Versatz ändert Restwand oder Öffnung; nötige Beziehungen gehören in den freigegebenen Plan.
Sandvik Coromants Hinweise zum Bohren unregelmäßiger Flächen behandeln Querbohrungen als eigenen Fall. Daraus einen Prozessdialog, keine universelle Werkzeug- oder Schnittrezeptur ableiten. Werkstoff, Geometrie und Reihenfolge bestimmen die Route. Änderungen für Zugang oder Machbarkeit brauchen Freigabe, wenn Anforderungen betroffen sind.
6. Mehr als „entgraten“ angeben
Eintritts-, Austritts- und innere Kanten identifizieren. Erlaubten Zustand vorgeben statt unzugänglicher Verschneidung unter allgemeiner Notiz. Der Entgratleitfaden behandelt das Thema. Eine saubere Außenkante beweist keinen gleichen inneren Zustand.
Definierte Fase oder Radius mit Form und Ort nennen. Bei undefinierter Kante Norm und Ausgabe angeben. ISO 13715:2017 behandelt deren Angabe und Bemaßung; der Verweis liefert noch keine Auftragsgrenze. „Alle Kanten brechen“ erlaubt keinen unbegrenzten Abtrag neben Funktionsflächen oder erforderlichen Wänden.
7. Welle um die Öffnung bewerten
Konstruktion prüft Last, Querschnitt und Nähe zu Schultern, Nuten und Gewinden. Hier gibt es keinen universell sicheren Abstand oder Mindestwand. Verlegen oder Vergrößern ist Konstruktionsänderung, nicht nur Werkstattkomfort. Relevante Betriebsdaten nach dem Lastfallleitfaden teilen.
Fertigungsprüfung und Validierung trennen. Maß-, Lage- und Kantenkonformität beweisen keine Ermüdungslebensdauer oder Stiftfestigkeit. Falls Fluidfluss oder Dichtheit gefordert sind, gesonderten Test und Bedingungen definieren. Ein sichtbarer Durchgang belegt nicht Durchfluss, Druckleistung oder Systemsauberkeit.
8. Reihenfolge und Reinigung vereinbaren
Bohrung relativ zu Härten, Richten, Schleifen, Beschichten und weiteren Schritten betrachten. Abnahmestadium jedes Merkmals nennen. Frühere Prüfung beschreibt nicht unbedingt Lieferung. Prozessprobleme vor Produktion melden, statt Prüfung still auf einen bequemen Schritt zu verlegen.
Span-, Partikel- und Rückstandsentfernung aus verbundenen Kanälen ohne Oberflächenschaden planen. Mit der Sauberkeits-Checkliste Forderung und Belege festlegen. Zweck, Identität und Entfernung temporärer Stopfen vereinbaren. Der Kunde darf nicht erst beim Auspacken entdecken, dass eine geschützte Öffnung im Packzustand gar nicht bewertet werden sollte.
9. Nachweis und Forderung abgleichen
Maß, Lage, Winkel und zugängliche Kanten prüfen, versteckte Verschneidung gesondert behandeln. Hilfsmittel müssen Feature und Abdeckung entsprechen. Ein durchgehender Lehrdorn beweist weder Position noch Indexierung oder vollständige innere Entgratung. Ein Innenbild beweist keinen exakten Durchmesser oder quantitativen Kantenwert.
Unzugängliches und Ausschlüsse dokumentieren. Für zerstörende Prüfung, repräsentatives Muster oder Funktionstest Probe, Umfang und Freigabe vor Bestellung festlegen. Muster nicht ohne begründeten Plan als Nachweis aller Teile darstellen. Ergebnisse mit Revision und Teil-/Losidentität verbinden.
Bei ähnlichen Öffnungen jedes Loch kennzeichnen und die Kennung im Bericht führen. Bilder als Eintritt, Austritt oder konkrete Innenstelle zuordnen, mit genügend Kontext gegen Verwechslung. Scharfe Nahaufnahmen ohne Ortsplan bleiben schwer prüfbar. Ändert sich im Versuch die Prüfmethode, Änderung dokumentieren und genehmigen, statt Ergebnisse verschiedener Abdeckung zu mischen. Sperre unklarer Beobachtungen und Entscheidungsbefugnis vor Losfreigabe vereinbaren.
10. Anfrage mit Loch-Checkliste abschließen
Die Tabelle ist Gesprächsvorlage, kein verbindlicher Prüfplan oder Fähigkeitsversprechen. Durch freigegebene Auftragsanweisungen ersetzen. Lücken vor Fertigung klären, Alternative und Forderung unterscheiden. Ein klares Detail verhindert mehr Ungewissheit als ein langer Bericht, wenn Flächen schon unzugänglich sind.
| Punkt | Festzulegen | Nachweisfrage |
|---|---|---|
| Funktion und Weg | Zweck, blind/durch, Verbindung | Zeigt der Schnitt die Verbindung? |
| Maß und Zustand | Fertigmaß, Oberfläche, Gewinde | Ergebnis für Lieferzustand? |
| Lage und Winkel | Bezüge, Axiallage, Index | Welche Forderung ist maßgeblich? |
| Kanten und Reinheit | Eintritt, Austritt, innen, Rückstände | Was belegt die Prüfung wirklich? |
| Freigabe und Akten | Revision, Methode, Umfang, Ausschlüsse | Wer erlaubt Änderung oder offenen Punkt? |
Angebot gegen Liste prüfen und Verantwortliche für Montage- oder Funktionsnachweis außerhalb des Lieferumfangs nennen. Den Revisionsprozess ans Detail binden. Widersprechen PDF und Modell, Dokumentenvorrang schriftlich klären; nicht die Bohrvorrichtung über die Produktdefinition entscheiden lassen.
Bei einer Sonderwellenanfrage Gesamtzeichnung, Schnitte, Gegenbauteildaten, Menge und Berichte gemeinsam senden. Unklarheit als Frage statt ungeprüfter Annahme formulieren. Die Querbohrung ist nicht nur Durchmesser am Zylinder, sondern Verbindung von Lage, Richtung, Abtrag, Innenzustand und Abnahmenachweis.
Häufige Fragen
Definiert „durchgehend“ den Winkel zur Nut?
Nicht allein. Erforderliche Indexreferenz und Beziehung angeben.
Beweist ein Außenfoto die innere Entgratung?
Nein. Innenkante braucht eigene Forderung und geeigneten Nachweis; Eintritt ist eine andere Stelle.
Darf die Werkstatt das Loch für Zugang verschieben?
Nur nach zuständiger Freigabe der kontrollierten Änderung vor Nutzung. Machbarkeit ersetzt keine Zeichnung.
Beweisen Maße Fluid- oder Ermüdungsleistung?
Nein. Maßabnahme und Validierung sind verschieden. Gesonderte Tests und Zuständigkeit nennen.