シャフト横穴:位置・交差部・検査
径方向穴は小さな図面要素に見えます。しかし同じ直径でもピン、油路、ロック、アクセスでは合否要求が異なります。外の開口は見えても軸方向穴との交差は隠れます。径が合っていても軸方向位置や他形状との角度が違う場合があります。
本稿はOEM調達・設計向けに見積前の要求を整理します。共通ドリル径、肉厚、加工法、疲労限度を規定しません。機能要求と軸変更は設計責任者が承認します。特定設備、内部ばり除去法、試験能力込みとせず、TOPSHAFTと製造・洗浄・検査範囲を確認してください。
1. 穴の目的を示す
位置決め、保持、荷重伝達、流体、アクセスのどれかを説明し、相手部品と組立を共有します。油穴がそのままはめあいピンに適するわけではありません。製造側に必要なのは承認要求で、曖昧な説明から継手設計を選ばせることではありません。
径方向、直径貫通、偏心、傾斜、止まり、必要壁の貫通を明示します。経路不明なら断面を追加します。中空軸では中心穴までか反対壁も通るかを示します。中空軸内径ガイドは補助となりますが、軸方向穴だけでは横接続は定まりません。
2. 実際の径と最終状態を定める
合意図面体系で寸法、公差、必要な形状・仕上げを指定します。すきま穴とはめあい穴を区別します。後加工で変わるなら初期ドリル寸法ではなく納入状態を規定します。相手機能と検査根拠を確認せずはめあい記号を加えません。
止まり穴では必要有効深さとドリル先端・終端形状を区別します。貫通は出口を明示します。一回工具が通っても両開口の全幾何特性は証明されません。ねじ穴にはねじチェックリストで形式、かかり、端部、合否を定め、下穴径を完成仕様にしません。
3. 管理基準から位置を決める
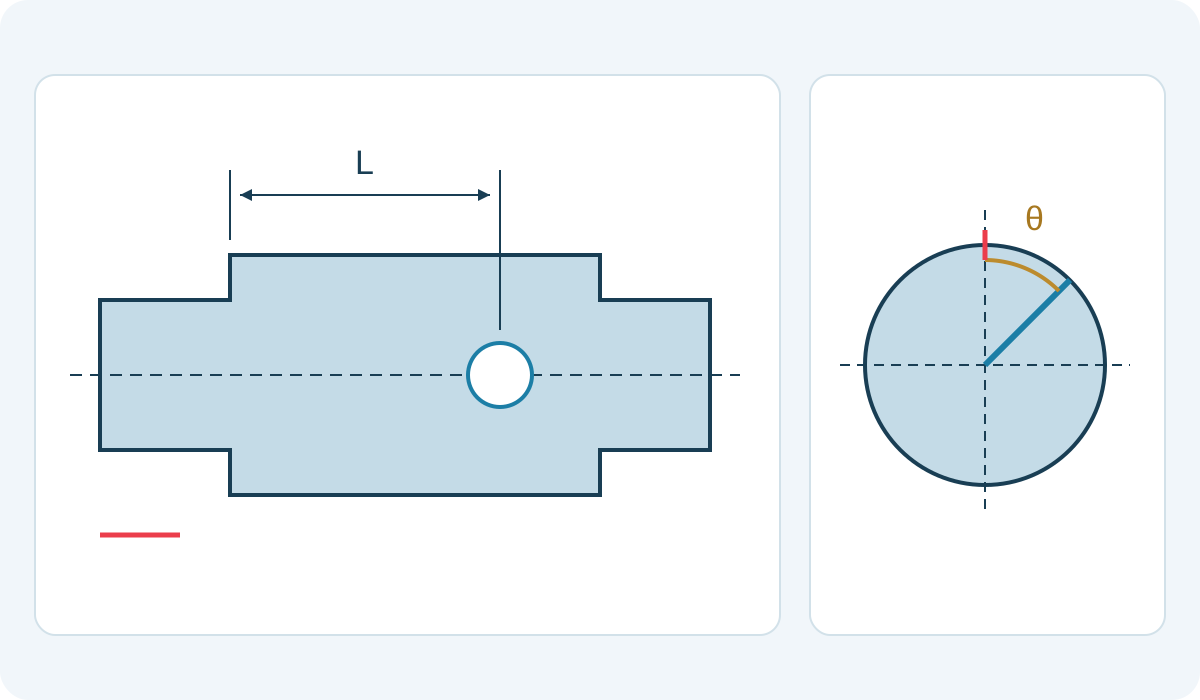
組立に適した端面、肩、データムから軸方向位置を定義し、軸との関係を管理する基準軸・形状を示します。関係のない参考長さの連鎖では機能位置が曖昧です。データムガイドで図面と実測配置を結びます。
必要な位置・方向公差は責任技術者が図面規格に整合させます。見積時にプラスマイナス位置から幾何公差を創作しません。モデルとの矛盾を確認し、参考寸法と合否管理を区別します。どの要求で孔位置を報告するかを明確にします。
4. 角度を仮定しない
キー溝、平面、スプライン、別穴との整列が必要なら角度基準と関係を指定します。索引形状のない丸軸は図面で水平なだけでは回転ゼロを持ちません。側面で伝わらなければ端面図か明確な3D定義を付けます。
複数穴は共通パターンか個別要求かを示します。絵から推測させず対称・繰返しを明示します。必要なら見る端と角度方向を指定します。合理的に見える鏡像解釈によって、他部位完成後に不適合となるのを防ぎます。
5. すべての内部交差を示す
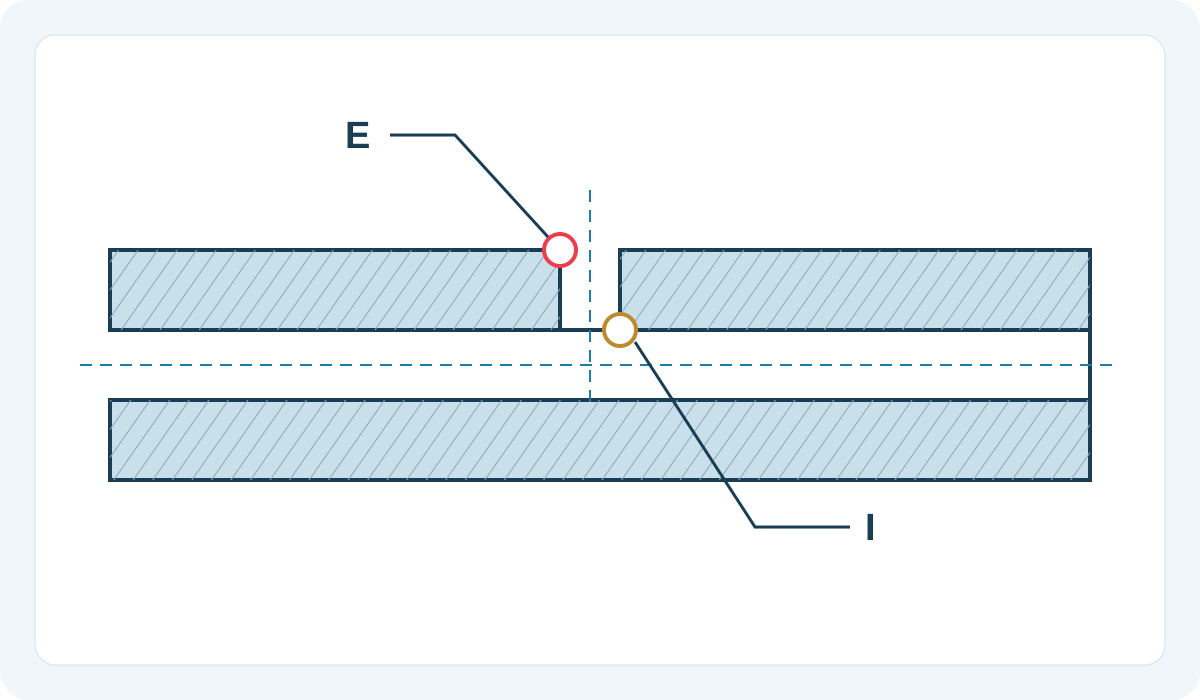
別流路、空洞、外面との接続を断面・詳細で示し、内部エッジと見える入口を分けます。中心線だけでなく実交差形状を評価します。小さなずれでも残肉や開口形状が変わるため、必要関係は承認図面で定めます。
Sandvik Coromantの不規則面穴あけ指針は交差穴を特有の加工状況として扱います。共通工具・条件の強制ではなく工程相談の根拠にします。実材、形状、順序で方法が変わります。加工性やアクセス改善でも管理要求へ影響するなら設計承認が必要です。
6. 「ばり取り」以上を指定する
入口、出口、内部交差の管理対象を特定します。見えない箇所を一般注記だけにせず許容状態を承認要求で示します。ばり取りガイドも参照します。外側がきれいでも内部が同じとは証明できません。
面取り・丸みが必要なら形状と位置を定めます。不定形エッジ表示なら規格と版を指定します。ISO 13715:2017は不定形エッジの表示・寸法記入を扱いますが、引用だけで注文固有限度にはなりません。「全エッジを落とす」で機能面・必要肉厚近くの無制限除去を許可しません。
7. 開口周辺の軸を評価する
設計側が荷重、断面、肩・溝・ねじなどの近接を評価します。共通安全距離や最小肉厚はここでは示しません。移動や拡大は単なる加工都合でなく設計変更です。必要な運転情報を荷重・運転サイクルガイドで共有します。
製造合否と設計検証を分けます。径、位置、エッジが良好でも疲労寿命やピン継手強度は確定しません。流量・漏れ要求があれば必要な機能試験と条件を別に指定します。通路が見えても流量、圧力性能、システム清浄度は証明されません。
8. 工程・洗浄・保護を合意する
熱処理、矯正、研削、コーティングとの順序を検討し、各特性の合格段階を示します。最終加工前の値は納入穴・周辺面を表さない場合があります。生産前に工程制約を明示し、検査を便利な時点へ無断移動しません。
完成面を損なわず接続通路の切粉・遊離粒子・残留物を除く計画を作ります。清浄度チェックリストで実要求と証拠を定めます。仮栓・保護は目的、識別、除去責任を合意し、梱包状態で評価する想定でない開口を顧客が後で発見しないようにします。
9. 要求に検査証拠を対応させる
径、位置、角度、見えるエッジと、隠れた交差部を分けて確認方法を合意します。補助具は実形状と範囲に適する必要があります。ピンが通っても位置・角度・全内部ばり除去は証明しません。内部写真だけでも精密径・定量エッジ限度は証明できません。
見えない領域と除外検査を明示します。破壊検査、代表試料、別機能試験なら対象、範囲、承認を発注前に定義します。合意計画の裏付けなしに試料を全数の証拠にしません。結果を図面改訂、部品・ロット識別につなぎ、後で検査対象を追えるようにします。
似た開口が複数なら穴ごとに識別を付け記録へ反映します。写真が入口、出口、特定の内部交差のどれかを示し、隣接穴と区別する情報を残します。鮮明な接写でも位置図がなければ監査困難です。試作中の方法変更は記録・承認し、異なる範囲の結果を混同しません。不確かな観察の保留と処置権限をロット出荷前に合意します。
10. 穴専用リストで見積を閉じる
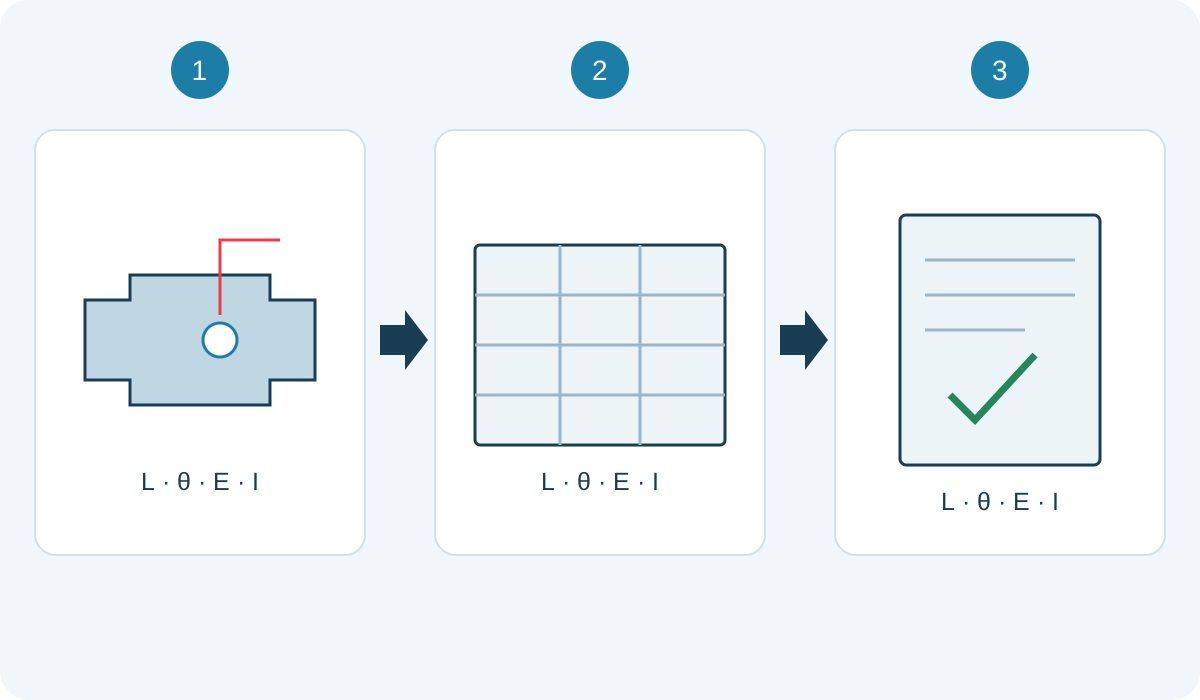
表は相談用で必須試験計画や能力込みの約束ではありません。承認注文指示に置き換え、不足を生産前に解決し、代替案と要求を区別します。明確な短い詳細図は、見えなくなった後の長い報告書より不確かさを防げます。
| 項目 | 定める内容 | 証拠の問い |
|---|---|---|
| 機能と経路 | 用途、止まり・貫通、接続 | 断面が意図を示すか |
| 径と状態 | 最終寸法、仕上げ、ねじ | 納入状態の結果か |
| 位置と角度 | 基準、軸位置、索引関係 | どの要求が支配するか |
| エッジと清浄度 | 入口、出口、内部、残留物 | 方法は何を証明するか |
| 承認と記録 | 改訂、方法、範囲、除外 | 変更・未解決の承認者は誰か |
注文前に見積と一覧を照合し、製造側範囲外の組立・機能確認の担当者を定めます。図面改訂管理を穴詳細へ結びます。PDFとモデルが違えば書面で優先を決め、加工段取りに解釈を選ばせません。
カスタム軸問い合わせでは全図面、断面、相手情報、数量、報告要求を一緒に送ります。未承認仮定を注文へ入れず不確定は質問にします。横穴は円筒上の径だけでなく位置、方向、除去、内部状態、合否証拠の管理されたつながりです。
よくある質問
「貫通」でキー溝との角度も決まりますか?
単独では決まりません。用途に必要なら索引形状と関係を指定します。
外側写真で内部ばり取りを証明できますか?
いいえ。内部には独自の要求と適切な証拠が必要で、入口は別位置です。
加工しやすくするため穴を少し動かせますか?
管理要求の変更を責任者が使用前に承認した場合のみです。加工性は図面を上書きしません。
寸法合格で流体・疲労性能も証明されますか?
いいえ。寸法合否と用途検証は別で、試験と責任を明記します。