
Как указать эвольвентный шлицевой вал: контрольный список чертежей для OEM-команд
Эвольвентный шлиец передает крутящий момент через несколько боковых поверхностей зубьев вокруг вала. Успех зависит не только от количества зубьев и наружного диаметра. Сопрягаемая ступица, посадка, система отсчета, состояние материала и метод проверки — все это имеет значение. Полный чертеж позволяет вашему поставщику просмотреть реальный интерфейс перед началом обработки.
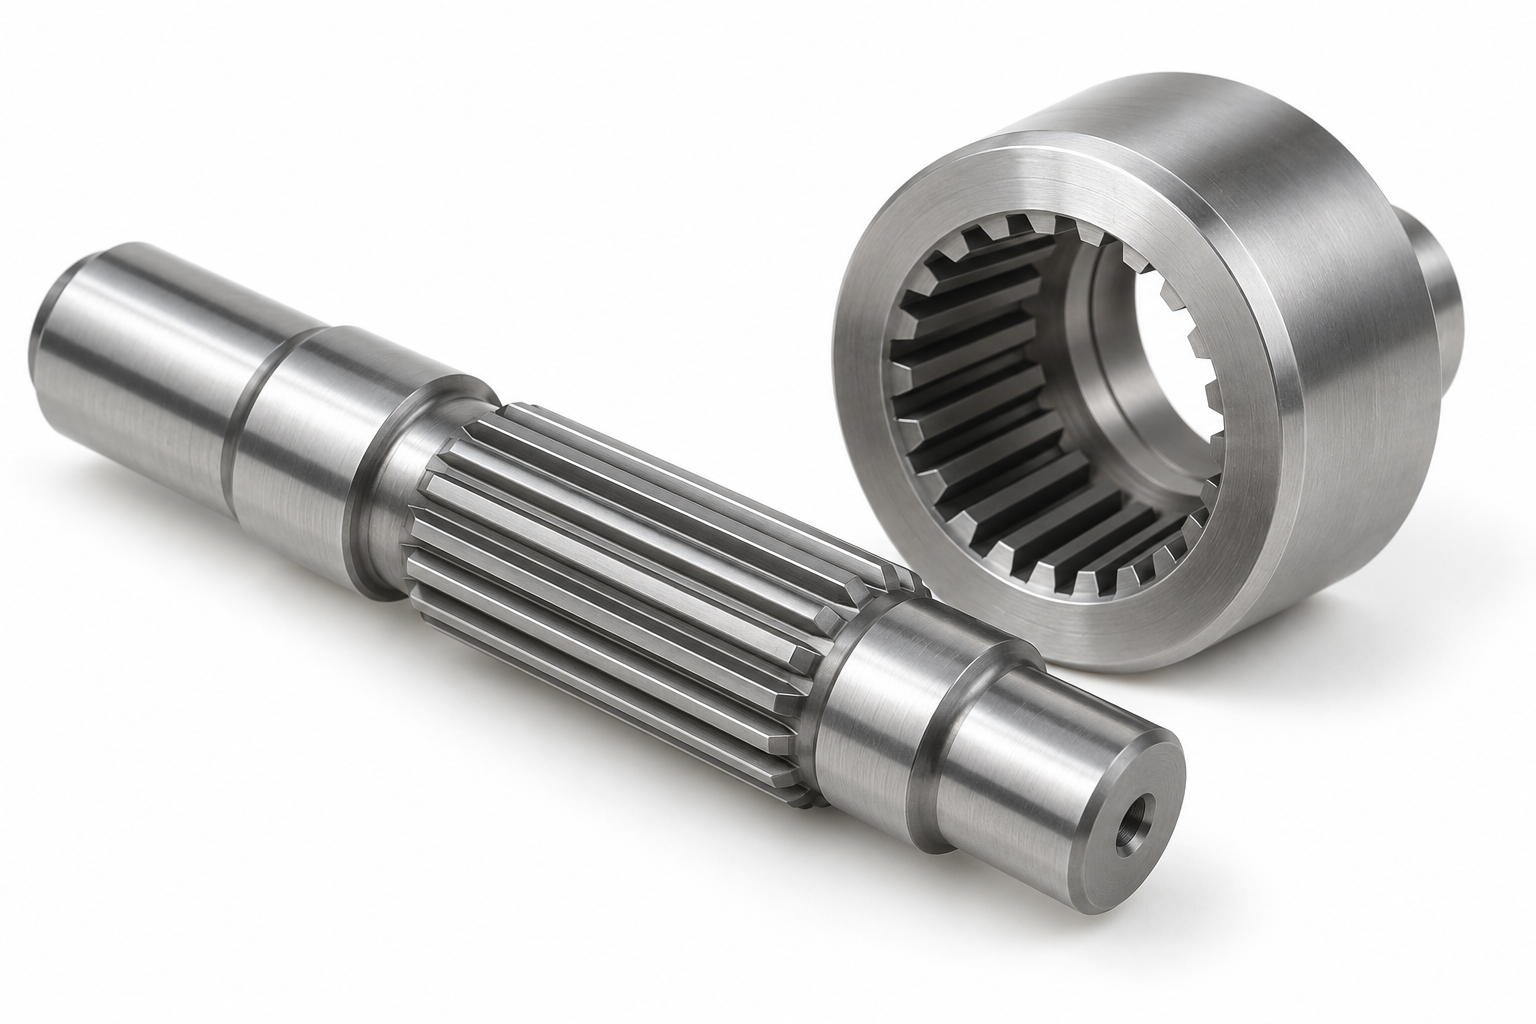
*Иллюстративное изображение внешнего шлицевого вала и ответной ступицы. Это не фотография объекта TOPSHAFT или детали заказчика.*
Начните с функциональных требований
Спецификация эвольвентного сплайна должна начинаться с работы, которую должен выполнить интерфейс. Укажите, передает ли он фиксированный крутящий момент, скользит ли он в осевом направлении, собирается ли он один раз или повторно используется в эксплуатации. Эти условия влияют на посадку, состояние зубьев, смазку и планирование осмотра.
Прежде чем выбирать стандартное обозначение, подтвердите эти функциональные входы:
- Требуемое направление крутящего момента и реверс нагрузки.
- Требуется ли осевое скольжение и ожидаемый ход.
- Смазка, загрязнение, коррозия и температурное воздействие.
- Материал сопрягаемой втулки и наличие уже этой втулки.
- Метод сборки, метод удержания и требования к удобству обслуживания.
- Требуется ли взаимозаменяемость между производственными партиями или поставщиками.
Один и тот же номинальный шлиец может нуждаться в другой посадке в скользящей муфте, чем в фиксированном соединении редуктора. Не копируйте предыдущее обозначение чертежа, не проверив сопряженную деталь и путь нагрузки. Если вал приводит в движение шестерню, двигатель, насос или привод, включите заявку в запрос предложения. Это помогает при обзоре производства сосредоточиться на интерфейсах, которые фактически определяют производительность.
Полностью определите регулирующий стандарт
На чертеже должно быть наименование шлицевой системы и ее полное обозначение. «Шлицы» рядом с диаметром недостаточно. Поставщику остается самому определить форму зуба, угол давления, концепцию посадки и основу проверки.
Для прямых цилиндрических метрических эвольвентных шлицев с боковой посадкой в ISO 4156-1:2021 представлена информация о проектировании и производстве. Серия стандартов ISO 4156 также охватывает проверку прямых, неспиральных цилиндрических эвольвентных шлицов с боковой посадкой. Если ваш проект основан на системе дюймовой серии, клиентской или устаревшей системе, вместо этого укажите эту систему. Похожие на вид сплайны могут быть несовместимы, если их стандарты различаются.
Полезная выноска обычно устанавливает:
- Внешний или внутренний шлиец.
- Количество зубов.
- Модуль или диаметральный шаг.
- Угол давления.
- Класс соответствия или обозначение допуска.
- Боковая посадка, посадка по большому диаметру или другая заявленная концепция посадки.
- Форма корня и применимый рельеф, где это необходимо.
- Любое одобренное отклонение от названного стандарта.
Стандартное обозначение контролирует систему зубьев. Оно не заменяет инструкции для конкретного проекта. Термическая обработка, отделка, покрытие, состояние ввода, концентричность, записи проверок и ограничения на сопрягаемые детали по-прежнему требуют четких записей.
Определите сопрягаемую деталь и путь нагрузки
Шлиц – это функциональный интерфейс, а не изолированная деталь вала. Поставщик должен понимать, какой компонент с ним сопрягается и какую нагрузку несет сборка.
Предоставьте чертеж контролируемой втулки, соответствующий вид САПР или достаточное количество данных интерфейса, чтобы показать условия сопряжения. Укажите, доступен ли концентратор для пробной сборки. Если функциональный датчик или главный концентратор уже существует, укажите его в пакете предложений. Это позволяет избежать ситуации, когда зубья вала изготавливаются в соответствии с предполагаемой интерпретацией, в то время как сопрягаемый компонент следует за другой.
Также показать близлежащие объекты. Шлица может заканчиваться рядом с буртиком, канавкой под стопорное кольцо, резьбой, уплотнительной поверхностью, шейкой подшипника или седлом шестерни. Эти переходы влияют на доступ к фрезе, геометрию рельефа, концентрацию напряжений и настройку контроля. Простой разрез может предотвратить дорогостоящее уточнение после начала оснастки или механической обработки.
Установите функциональные базовые значения перед добавлением биения
Шлица должна работать относительно оси вала, используемой в сборке. Выберите датумы, которые представляют собой реальную ссылку.
Для многих вращающихся валов функциональная опорная точка вращения создается шейками подшипников или центральными отверстиями. Осевой базой может быть установочное плечо или торцевая грань. Правильное решение зависит от того, как компонент поддерживается, собирается и проверяется.
На вашем рисунке должно быть ясно:
- Первичная база вращения.
- Осевая опорная функция.
- Какой элемент сплайна контролируется относительно этих баз.
- Применяется ли биение к эталонному диаметру, измерению функционального шлица или проверке сборки.
- Выполняется ли проверка между центрами, в журналах или в специальном приспособлении.
Избегайте общего обозначения биения без указанного элемента или опорной точки. Большой диаметр может оказаться концентрическим, если функциональное соотношение зубьев не подходит для сопряженной ступицы. Просмотрите допуски и проверки биения вала и спецификации шеек подшипников, когда шлицы должны работать с критическими шейками или седлами шестерен.
Укажите геометрию зуба и совместите его
Геометрию и посадку зуба следует контролировать как единую систему. Основные данные зависят от действующего стандарта, но в пакете чертежей часто требуется количество зубьев, модуль или шаг, угол давления, толщина зуба или ширина зазора, пределы большого и малого диаметра, а также указанный класс посадки.
При боковом шлице нагрузка в первую очередь передается через боковые поверхности зубьев. Большой и меньший диаметры могут определять производство и проверку, но сами по себе они не всегда доказывают функциональное соответствие. В согласованном методе может использоваться функциональный калибр, измерение с помощью штифтов или шариков, измерение пролета, измерение профиля или другой метод, основанный на стандартах.
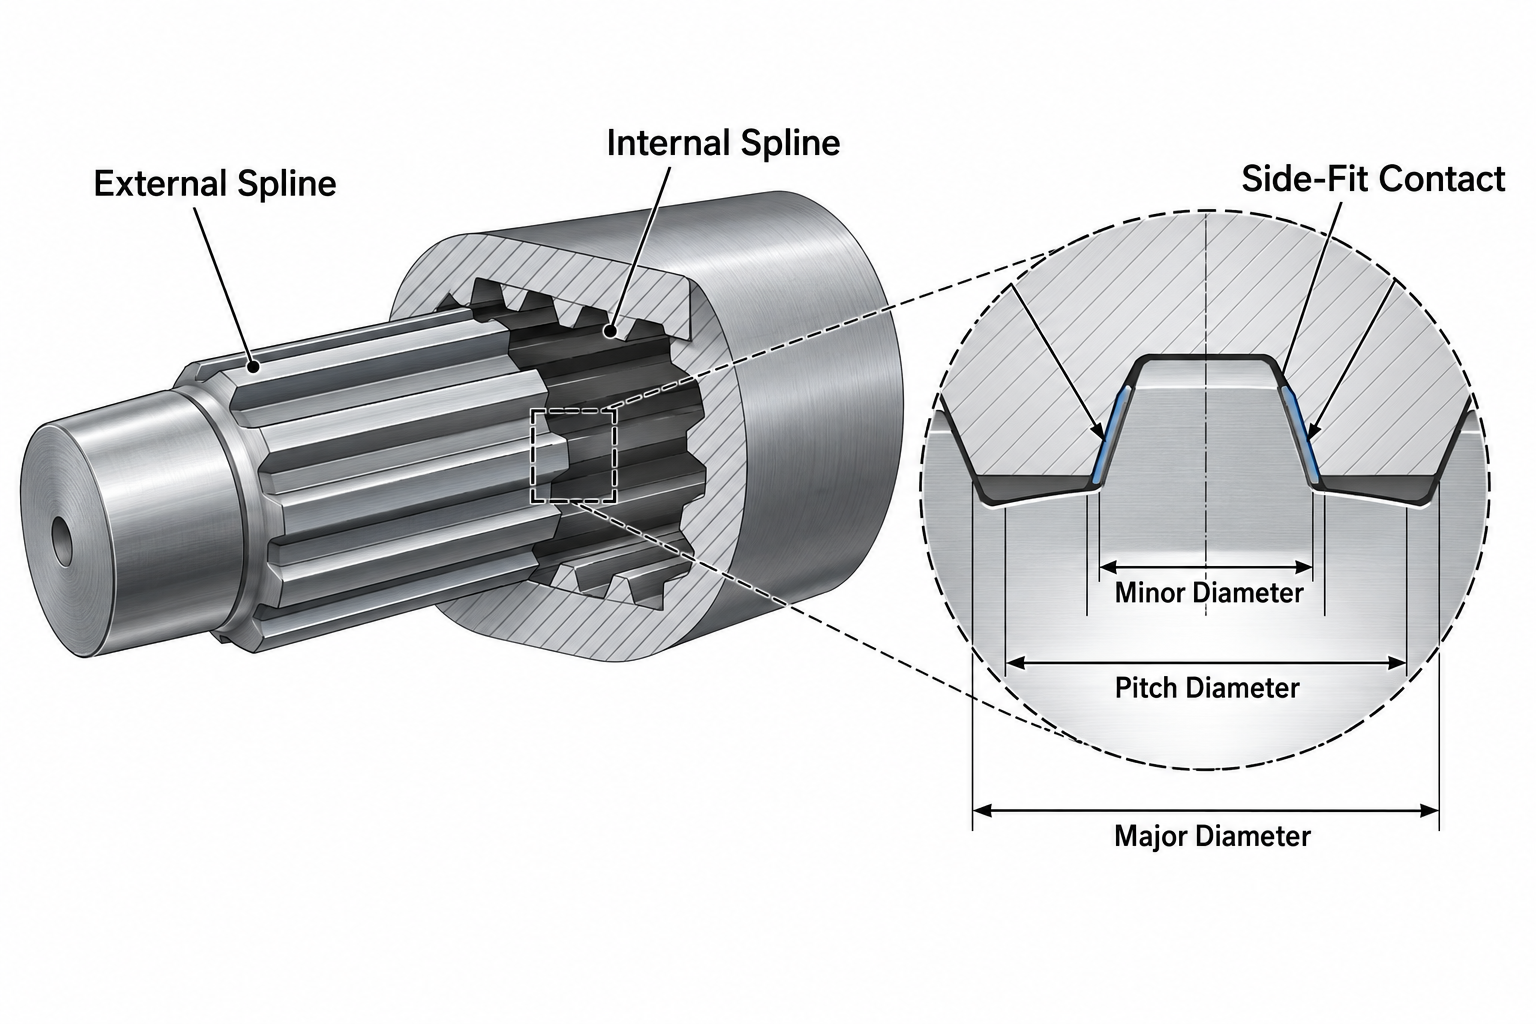
*Иллюстративная диаграмма, показывающая взаимосвязь между боковыми сторонами зубьев и базовыми диаметрами. Действующий стандарт чертежей определяет окончательные значения и метод проверки.*
При определении формы зуба также учитывайте:
- Эффективные и фактические требования к измерениям.
- Форма корня, зазор инструмента и состояние окончания.
- Для сборки необходимы фаски или заходы.
- Пределы заусенцев и требования к разрушению кромки.
- Расстояние до соседних выступов, канавок или резьбы.
- Ограничения по покрытию или допустимая толщина функциональных зубов.
«Удалить заусенцы» может быть слишком расплывчато для сплайна. Острый край может повредить ступицу во время сборки. Чрезмерное округление может снизить функциональную вовлеченность. Укажите требуемое краевое условие в соответствии с фактической потребностью сборки.
Планирование производственного маршрута вокруг окончательного состояния
Правильный маршрут зависит от материала, геометрии, объема, термической обработки и конечных требований. Типичный маршрут может включать токарную обработку, формирование шлицев, удаление заусенцев, термообработку, правку, при необходимости, шлифовку критических шеек, очистку, проверку и защитную упаковку. Это не фиксированная последовательность для каждой части.
Если зубы создаются до термообработки, в проекте необходимо учитывать изменение размеров и потенциальную деформацию. Если критические шейки шлифуются после термообработки, на чертеже должен сохраняться достаточный запас и определяться окончательные размеры после шлифования. Если после обработки сам шлиец нуждается в доводке, доступ к инструментам и возможности процесса требуют предварительного анализа.
Поэтому в примечаниях к материалу и обработке следует указывать точную марку или утвержденную альтернативную политику, требуемое состояние, обработанные зоны, требования к твердости или корпусу, где это применимо, а также окончательные ограничения на поверхность. Подробности должны соответствовать руководству по спецификациям термообработки вала. Замену материала нельзя считать эквивалентной только потому, что номинальная прочность выглядит похожей.
Согласуйте метод проверки перед производством
Проверка должна быть согласована во время котировки, а не после изготовления первой статьи. ISO 4156-3 охватывает требования и методы контроля прямых, неспиральных, цилиндрических эвольвентных шлицев с боковой посадкой. Согласованный план может включать размеры элементов, измерения штифтов или шариков, измерение размаха зубьев, оценку профиля, функциональные датчики или контролируемую проверку сопрягаемых деталей.
Укажите, какие доказательства приемки требуются. Практический план может включать стандартное обозначение шлица, класс посадки, метод контроля, количество проб, требуемый отчет и любую разрешенную основную деталь или калибр. Это помогает отделить полезную проверку от документации, которая не подтверждает функциональную особенность.
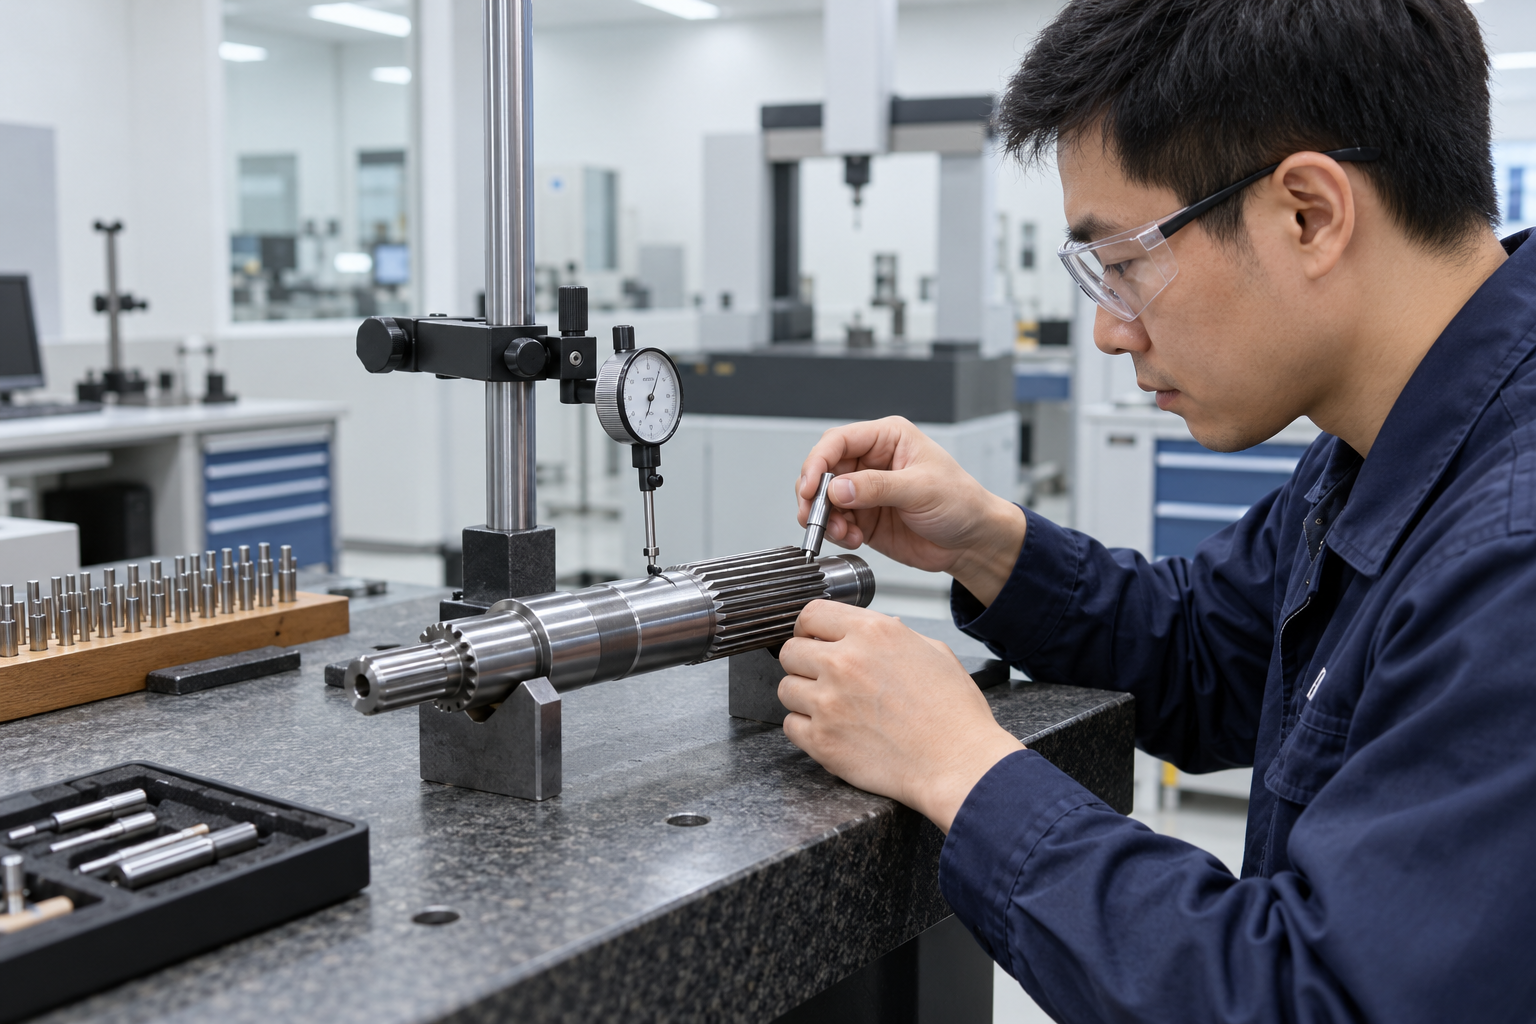
*Иллюстративная сцена осмотра. Он демонстрирует инженерную концепцию и не является свидетельством наличия объекта, оборудования или сертификации TOPSHAFT.*
Таблица ниже помогает определить проверку запроса предложения.
| Требование | Почему это важно | Типичные доказательства |
|---|---|---|
| Стандартное и полное обозначение | Устанавливает систему зубов | Выноска управляемого рисунка |
| Подходящий класс | Определяет предполагаемое состояние сборки | Стандартный манометр или план измерений |
| Базовые отношения | Защищает вращение и выравнивание сборки | Отчет о проверке биения или положения |
| Состояние зубов | Предотвращает повреждение сборки | Визуальный и размерный контроль |
| Материал и обработка | Соответствует требованиям прочности и износа | Документация на материалы и процессы |
| Подтверждение вязки | Подтверждает работоспособность сборки | Мастер-концентратор, функциональный индикатор или согласованная проверка |
Включите правильную информацию в свой запрос предложения
Полный запрос цен уменьшает инженерные предположения и делает предложения более сопоставимыми. Отправьте PDF-чертеж с контролем версий, собственную CAD-модель, если таковая имеется, обозначение сплайна, информацию о сопрягаемых деталях, материал, требования к термообработке, количество, годовой прогноз, записи проверок и требования к упаковке.
Если проект находится на стадии прототипа, объясните, что может измениться после первой статьи. Если это повторное производство, укажите ожидания по взаимозаменяемости и отслеживаемости. Если требуется манометр, изготовленный по индивидуальному заказу, подтвердите, кто его поставляет, обслуживает и утверждает.
Для получения более широкого пакета чертежей используйте Контрольный список запросов на предложение прецизионных валов. Эта информация должна способствовать инженерному разговору до того, как поставщик примет решение об инструментах, маршруте и времени проверки.
Избегайте этих распространенных ошибок рисования
Наиболее распространенной ошибкой является указание только количества зубьев и наружного диаметра. Это не определяет систему шлицев или посадку.
Другие проблемы, которых можно избежать, включают в себя смешивание метрической и дюймовой систем, пропуск класса посадки, использование нефункциональной базы данных, игнорирование рельефа возле плеч, требование посадки после нанесения покрытия без учета толщины и запрос отчетов без указания метода проверки. Эти ошибки могут привести к тому, что деталь будет правильно измерять одну деталь, но не будет собрана должным образом.
Анализ затрат и производственных рисков на ранней стадии
Детализация шлица влияет не только на цикл обработки. Это может повлиять на выбор оснастки, время проверки, выход материала, маршрут термообработки, инвестиции в калибры и время выполнения первого изделия. Самым экономичным выбором не является автоматически самая свободная посадка или самый простой внешний диаметр. Это спецификация, которая соответствует функции сборки с помощью четкого и контролируемого метода приемки.
Для небольших объемов работ или работы с прототипами поставщику может потребоваться использовать гибкие методы проверки, пока окончательная конструкция сопряжения еще проходит проверку. Для повторного производства может быть целесообразным использовать специальный калибр или проверенную мастер-деталь, если это снижает риск сборки и отклонения при проверке. Обсудите этот компромисс перед заказом на поставку, особенно если важна взаимозаменяемость.
Не запрашивайте допуск, превышающий необходимый для сборки, только потому, что он использовался в предыдущем компоненте. Требования к затяжке зубьев, концентричности или отделке могут увеличить затраты на производство и проверку без улучшения функциональных характеристик. И наоборот, отсутствие требования может оставить критическое соответствие неконтролируемым. Анализ чертежей должен выявить оба вида риска.
При сравнении предложений убедитесь, что каждый поставщик указал одинаковые цены, соответствие стандартам, состояние материалов, объем проверки и документацию. Более низкая цена может отражать отсутствие датчика, другую интерпретацию обозначения сплайна или сокращение объема отчетности. Четкие входные данные делают коммерческое сравнение более значимым.
Часто задаваемые вопросы
Достаточно ли количества зубьев для изготовления шлицевого вала?
Нет. Он не определяет модуль или шаг, угол давления, посадку, толщину зуба, форму корня или метод проверки.
Должен ли эвольвентный сплайн использовать функциональный калибр?
Функциональный датчик может быть полезен, если он соответствует действующему стандарту и согласованному методу приемки. Правильный подход зависит от системы шлицов, посадки, геометрии и доступной информации о сопряжении.
Можно ли подвергать шлицевой вал термообработке после обработки зубьев?
Можно, но маршрут должен учитывать реакцию материала, деформацию, припуск на чистовую обработку и требуемое окончательное состояние зуба.
Что следует отправить для расчета стоимости шлицевого вала?
Отправьте контролируемый чертеж, полное обозначение шлица, информацию о сопряжении, материал, количество, контекст применения, потребности в проверке и любую необходимую документацию.
Запросить практический обзор шлицевого вала
Отправьте свой чертеж, обозначение шлица, данные сопряжения, материал, количество и требования к проверке через страницу контактов TOPSHAFT. Обзор может быть сосредоточен на целом валу: шлицевых зубьях, шейках, плечах, резьбе, маршруте обработки и особенностях, влияющих на функциональную сборку.