
Cómo especificar un eje estriado involuto: una lista de verificación de dibujo para equipos OEM
Una ranura dentada transmite el par a través de varios flancos de dientes alrededor de un eje. Su éxito depende de algo más que el número de dientes y el diámetro exterior. El cubo de acoplamiento, el ajuste, el sistema de referencia, la condición del material y el método de inspección son todos importantes. Un dibujo completo le permite a su proveedor revisar la interfaz real antes de que comience el mecanizado.
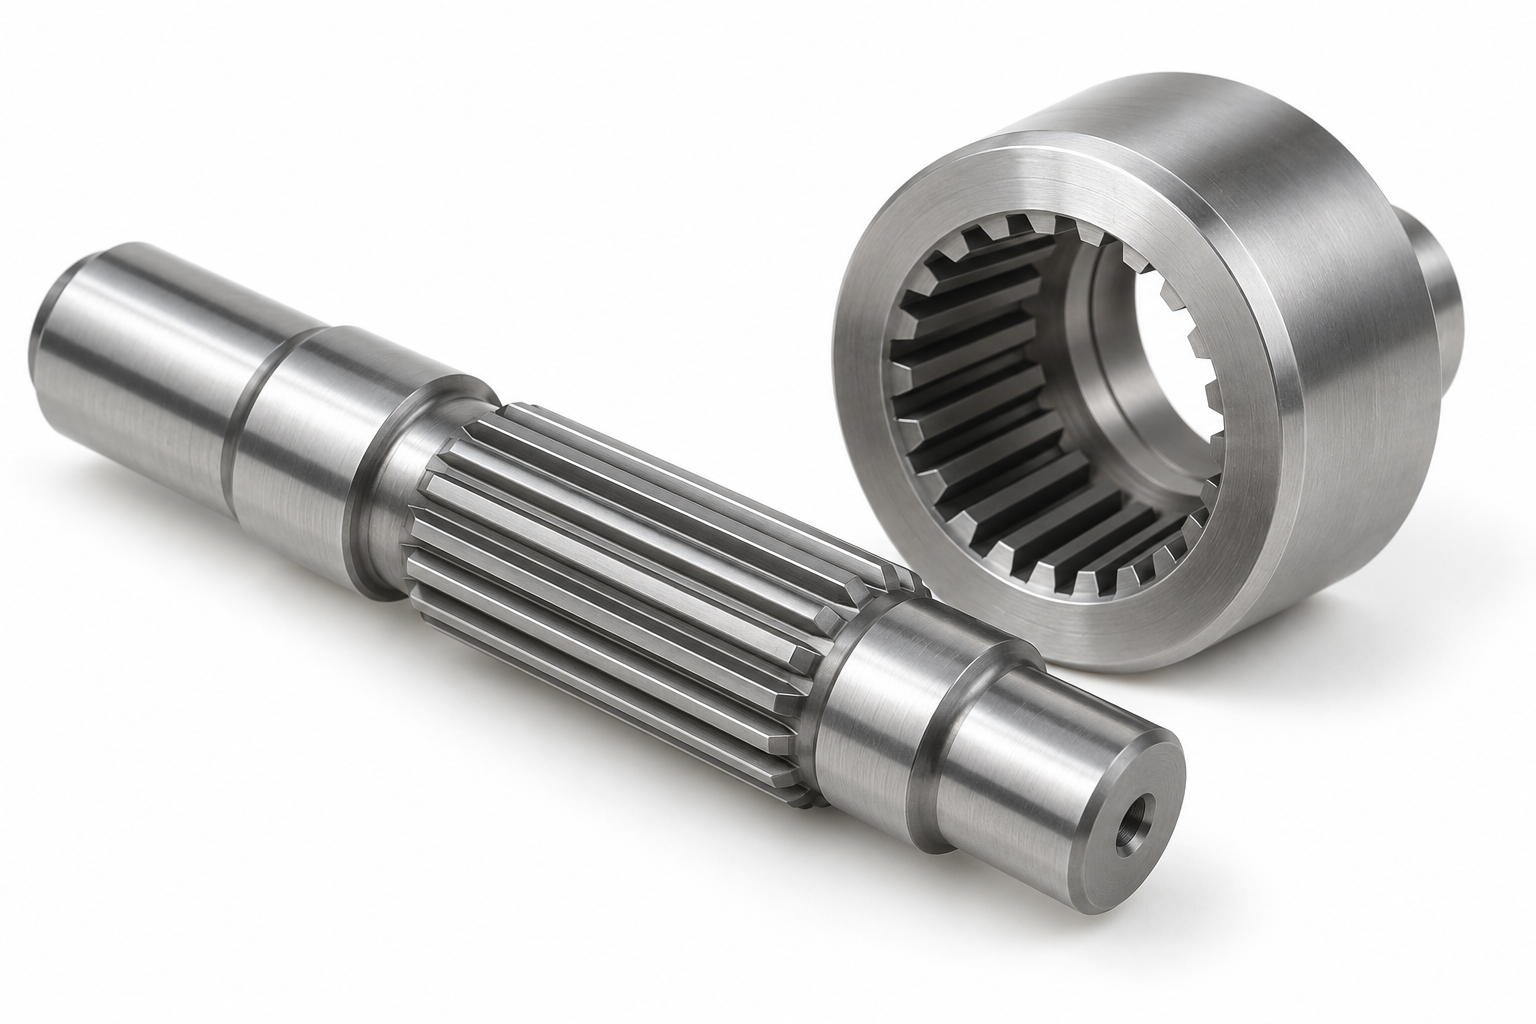
*Imagen ilustrativa del producto de un eje estriado externo y un cubo de acoplamiento. No es una fotografía de una instalación de TOPSHAFT ni de una pieza del cliente.*
Comience con el requisito funcional
Una especificación de spline involuta debe comenzar con el trabajo que debe realizar la interfaz. Indique si transmite un par fijo, se desliza axialmente, se ensambla una vez o se pone en servicio repetidamente. Esas condiciones influyen en el ajuste, la condición de los dientes, la lubricación y la planificación de la inspección.
Confirme estas entradas funcionales antes de elegir una designación estándar:
- Dirección de par requerida e inversiones de carga.
- Si se requiere deslizamiento axial y carrera esperada.
- Lubricación, contaminación, corrosión y exposición a temperaturas.
- Material del cubo de acoplamiento y si el cubo ya existe.
- Método de montaje, método de retención y necesidades de servicio.
- Si se requiere intercambiabilidad entre lotes de producción o proveedores.
La misma ranura nominal puede necesitar un ajuste diferente en un acoplamiento deslizante que en una conexión de caja de cambios fija. No copie una leyenda de dibujo anterior sin verificar la pieza coincidente y la ruta de carga. Si el eje impulsa un engranaje, motor, bomba o actuador, incluya la aplicación en la solicitud de presupuesto. Ayuda a que la revisión de fabricación se centre en las interfaces que realmente gobiernan el rendimiento.
Identificar completamente el estándar rector
El dibujo debe nombrar el sistema spline y su designación completa. “Spline” al lado de un diámetro no es suficiente. Deja al proveedor inferir la forma del diente, el ángulo de presión, el concepto de ajuste y la base de inspección.
Para estrías involutas métricas, cilíndricas rectas y de ajuste lateral, ISO 4156-1:2021 proporciona información de diseño y fabricación. La serie ISO 4156 también aborda la inspección de estrías de espiral cilíndricas rectas, no helicoidales, de ajuste lateral. Si su proyecto se basa en un sistema heredado, de cliente o de serie en pulgadas, identifique ese sistema. Los splines de apariencia similar pueden ser incompatibles cuando sus estándares difieren.
Una leyenda utilizable normalmente establece:
- Spline externo o interno.
- Recuento de dientes.
- Módulo o paso diametral.
- Ángulo de presión.
- Designación de clase de ajuste o tolerancia.
- Ajuste lateral, ajuste de diámetro mayor u otro concepto de ajuste indicado.
- Forma de raíz y relieve aplicable, en su caso.
- Cualquier desviación aprobada de la norma nombrada.
La designación estándar controla el sistema dental. No reemplaza las instrucciones específicas del proyecto. El tratamiento térmico, el acabado, el recubrimiento, las condiciones de entrada, la concentricidad, los registros de inspección y las restricciones de las piezas acopladas aún necesitan notas claras.
Definir la pieza de acoplamiento y la ruta de carga
Una ranura es una interfaz funcional, no un detalle de eje aislado. El proveedor debe comprender qué componente se acopla con él y cómo soporta la carga el conjunto.
Proporcione un dibujo de concentrador controlado, una vista CAD relevante o suficientes datos de interfaz para mostrar la condición de acoplamiento. Indique si el centro está disponible para un montaje de prueba. Si ya existe un medidor funcional o un centro maestro, identifíquelo en el paquete de cotización. Esto evita una situación en la que los dientes del eje se fabrican según una interpretación supuesta mientras que el componente coincidente sigue otra.
También muestra características cercanas. La ranura puede terminar al lado de un resalte, una ranura para anillo elástico, una rosca, una base de sello, un muñón de cojinete o un asiento de engranaje. Estas transiciones afectan el acceso al cortador, la geometría del relieve, la concentración de tensiones y la configuración de inspección. Una simple vista en sección puede evitar una costosa aclaración una vez iniciado el mecanizado o el mecanizado.
Establecer datos funcionales antes de agregar runout
La ranura debe funcionar en relación con el eje del eje utilizado en el conjunto. Elija datos que representen esa referencia real.
Para muchos ejes giratorios, el dato de rotación funcional se crea mediante muñones de rodamiento o orificios centrales. La referencia axial puede ser un hombro de localización o una cara extrema. La solución correcta depende de cómo se soporte, monte e inspeccione el componente.
Tu dibujo debe dejar claro:
- El dato de rotación primario.
- La característica de referencia axial.
- Qué característica spline se controla en relación con esos datos de referencia.
- Si el descentramiento se aplica a un diámetro de referencia, una medición de estría funcional o una verificación de ensamblaje.
- Si la inspección se realiza entre centros, en revistas o en un dispositivo dedicado.
Evite una leyenda de descentramiento genérica sin ninguna característica o dato indicado. Un diámetro mayor puede parecer concéntrico mientras que la relación funcional de los dientes no es adecuada para el cubo correspondiente. Revise tolerancia e inspección de descentramiento del eje y especificaciones de los muñones de rodamientos cuando la ranura deba funcionar con muñones o asientos de engranajes críticos.
Especificar la geometría del diente y encajar
La geometría y el ajuste de los dientes deben controlarse como un solo sistema. Los datos esenciales dependen de la norma aplicable, pero el paquete de dibujo a menudo necesita número de dientes, módulo o paso, ángulo de presión, espesor de diente o ancho de espacio, límites de diámetro mayor y menor y la clase de ajuste especificada.
En el caso de un dentado lateral, la carga se transmite principalmente a través de los flancos de los dientes. Los diámetros mayor y menor pueden guiar la fabricación y la inspección, pero no siempre demuestran un ajuste funcional por sí solos. El método acordado podrá utilizar un calibre funcional, medición sobre pasadores o bolas, medición de luz, medición de perfil u otro método basado en estándares.
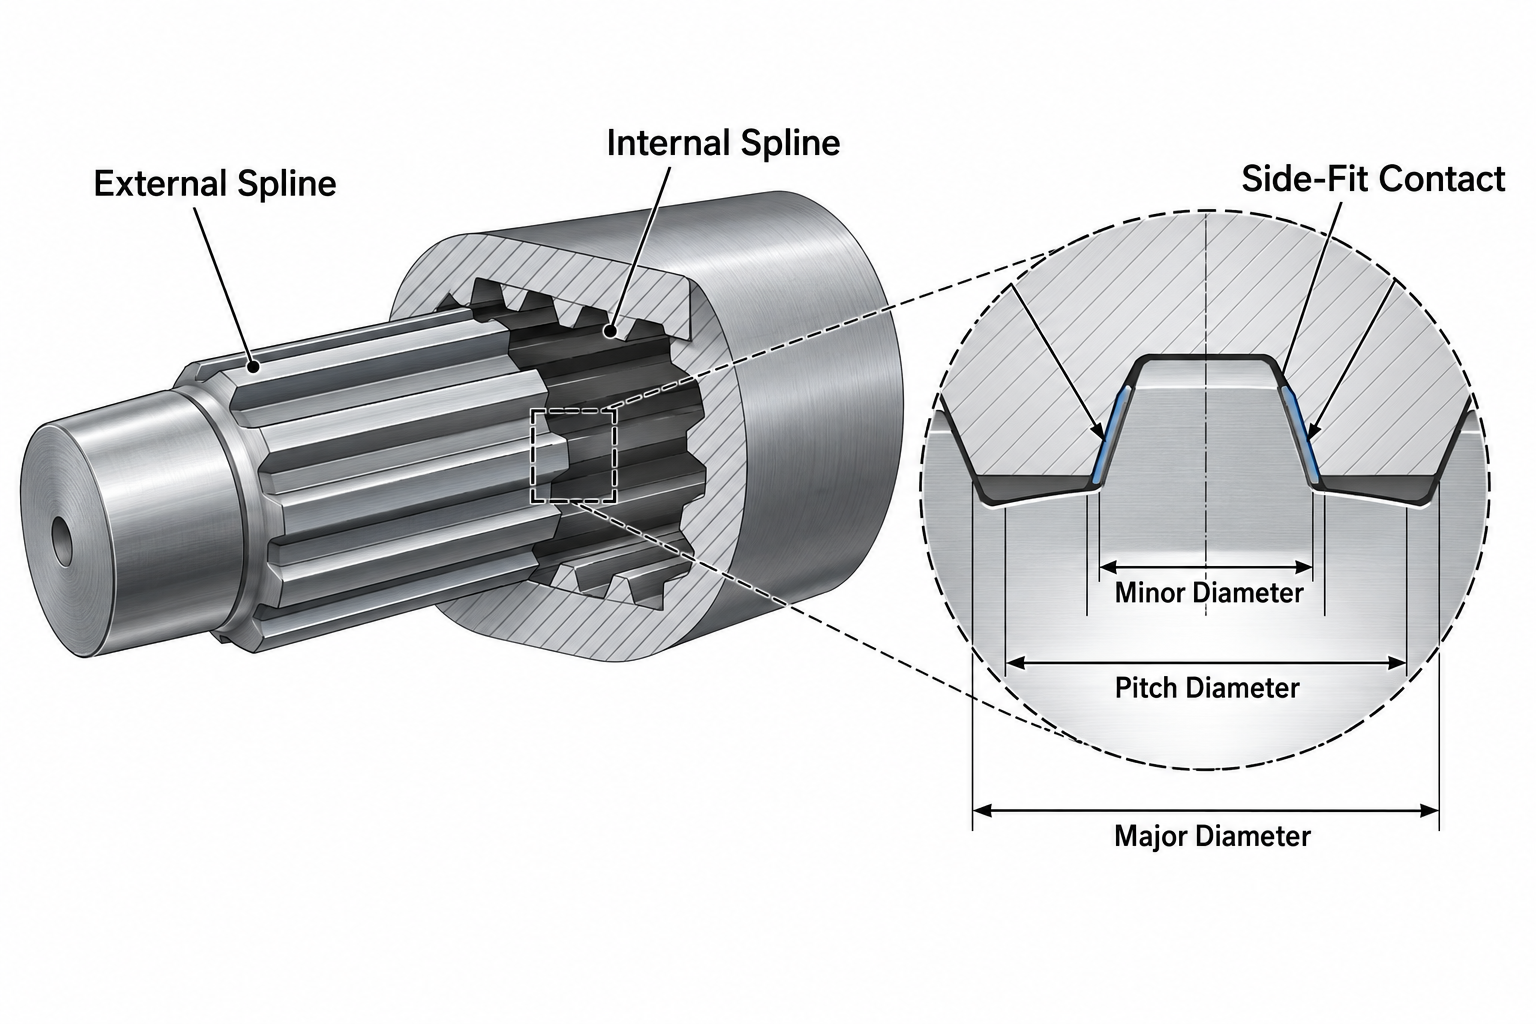
*Diagrama ilustrativo que muestra la relación entre los flancos de los dientes y los diámetros de referencia. La norma de dibujo vigente controla los valores finales y el método de inspección.*
Al definir la forma del diente, tenga en cuenta también:
- Requisitos de medición efectivos versus reales.
- Forma de la raíz, relieve de la herramienta y condición de terminación.
- Se requieren chaflanes o entradas para el montaje.
- Límites de rebabas y requisitos de rotura de bordes.
- Distancia a hombros, ranuras o roscas adyacentes.
- Restricciones de recubrimiento o espesor permitido en dientes funcionales.
"Eliminar rebabas" puede ser demasiado vago para una ranura. Un borde afilado puede dañar el cubo durante el montaje. Un redondeo excesivo puede reducir el compromiso funcional. Indique la condición del borde requerida según la necesidad real de ensamblaje.
Planifique la ruta de fabricación en torno a la condición final
El recorrido correcto depende del material, geometría, volumen, tratamiento térmico y requisitos finales. Una ruta típica puede incluir torneado, generación de estrías, desbarbado, tratamiento térmico, enderezamiento cuando sea apropiado, rectificado de muñones críticos, limpieza, inspección y empaquetamiento protector. No es una secuencia fija para cada parte.
Si los dientes se generan antes del tratamiento térmico, el proyecto debe tener en cuenta el cambio dimensional y la posible distorsión. Si los muñones críticos se rectifican después del tratamiento térmico, el dibujo debe conservar suficiente material y definir las dimensiones finales después del rectificado. Si la ranura en sí necesita un acabado después del tratamiento, el acceso a las herramientas y la capacidad del proceso necesitan una revisión temprana.
Por lo tanto, las notas sobre materiales y tratamientos deben identificar el grado exacto o la política alternativa aprobada, la condición requerida, las zonas tratadas, la dureza o los requisitos de la caja cuando corresponda, y las restricciones de la superficie final. Los detalles deben ser consistentes con la guía de especificaciones de tratamiento térmico del eje. No se debe asumir que una sustitución de material es equivalente simplemente porque la resistencia nominal parece similar.
Acuerde el método de inspección antes de la producción
La inspección debe acordarse durante la cotización, no después de que se haya elaborado el primer artículo. La norma ISO 4156-3 cubre los requisitos y métodos de inspección para estrías involutas cilíndricas rectas, no helicoidales y de ajuste lateral. El plan acordado puede incluir dimensiones de características, medición sobre pasadores o bolas, medición de la extensión de los dientes, evaluación del perfil, calibres funcionales o una verificación controlada de las piezas coincidentes.
Indique qué evidencia de aceptación se requiere. Un plan práctico puede incluir la designación estándar de la estría, la clase de ajuste, el método de inspección, la cantidad de muestra, el informe requerido y cualquier pieza maestra o calibre autorizado. Esto ayuda a separar la inspección útil de la documentación que no verifica la característica funcional.
*Escena de inspección ilustrativa. Muestra un concepto de ingeniería y no es evidencia de una instalación, equipo o certificación de TOPSHAFT.*
La siguiente tabla ayuda a definir una revisión de RFQ.
| Requisito | Por qué es importante | Evidencia típica |
|---|---|---|
| Designación estándar y completa | Establece el sistema dental | Llamada de dibujo controlado |
| Clase de ajuste | Define la condición de montaje prevista | Plan de medición o calibre basado en estándares |
| Relación de datos | Protege la rotación y alineación del montaje | Informe de inspección posicional o de descentramiento |
| Estado de los dientes | Evita daños en el montaje | Inspección visual y dimensional |
| Material y tratamiento | Soporta requisitos de resistencia y desgaste | Documentación de materiales y procesos |
| Confirmación de apareamiento | Confirma montaje funcional | Buje maestro, calibre funcional o control acordado |
Incluya la información correcta en su solicitud de cotización
Una solicitud de cotización completa reduce las suposiciones de ingeniería y hace que las cotizaciones sean más comparables. Envíe el dibujo en PDF con revisión controlada, el modelo CAD nativo si está disponible, la designación de spline, la información de las piezas coincidentes, el material, los requisitos de tratamiento térmico, la cantidad, el pronóstico anual, los registros de inspección y los requisitos de embalaje.
Si el proyecto se encuentra en etapa de prototipo, explique qué puede cambiar después del primer artículo. Si se trata de producción repetida, indicar las expectativas de intercambiabilidad y trazabilidad. Si se requiere un medidor específico del cliente, confirme quién lo suministra, lo mantiene y lo aprueba.
Para obtener un paquete de dibujos más amplio, utilice la lista de verificación de RFQ para ejes de precisión. La información debe respaldar una conversación de ingeniería antes de que el proveedor se comprometa con las herramientas, la ruta y el tiempo de inspección.
Evite estos errores comunes de dibujo
El error más común es especificar sólo el número de dientes y el diámetro exterior. Eso no define el sistema spline ni el ajuste.
Otros problemas evitables incluyen mezclar sistemas métricos y en pulgadas, omitir la clase de ajuste, usar un dato no funcional, ignorar el relieve cerca de los hombros, solicitar un ajuste posterior al recubrimiento sin considerar el espesor y solicitar informes sin identificar un método de inspección. Estos errores pueden crear una pieza que mida una característica correctamente pero que no se ensamble según lo previsto.
Revisar los costos y los riesgos de producción con anticipación
El detalle del spline afecta más que el ciclo de mecanizado. Puede influir en la selección de herramientas, el tiempo de inspección, el rendimiento del material, la ruta del tratamiento térmico, la inversión en calibre y el tiempo de entrega del primer artículo. La opción más económica no es automáticamente el ajuste más holgado o el diámetro exterior más simple. Es la especificación que cumple la función de ensamblaje con un método de aceptación claro e inspeccionable.
Para trabajos de prototipo o de bajo volumen, es posible que un proveedor necesite utilizar métodos de inspección flexibles mientras aún se valida el diseño de acoplamiento final. Para la producción repetida, un calibre dedicado o una pieza maestra validada puede ser práctico si reduce el riesgo de ensamblaje y la variación de inspección. Analice esta compensación antes de la orden de compra, especialmente cuando la intercambiabilidad es importante.
Evite solicitar una tolerancia más estricta que la que necesita el ensamblaje simplemente porque un componente anterior la usó. Los requisitos de ajuste de dientes, concentricidad o acabado pueden aumentar los costos de fabricación e inspección sin mejorar el rendimiento funcional. Por el contrario, un requisito faltante puede dejar un ajuste crítico sin control. La revisión del dibujo debe identificar ambos tipos de riesgo.
Al comparar cotizaciones, confirme que cada proveedor haya fijado el mismo precio, ajuste, condición del material, alcance de inspección y documentación. Un precio más bajo puede reflejar un calibre omitido, una interpretación diferente de la designación de la ranura o un alcance de informe reducido. Los datos de entrada claros hacen que la comparación comercial sea más significativa.
Preguntas frecuentes
¿Es suficiente el número de dientes para fabricar un eje estriado?
No. No define módulo o paso, ángulo de presión, ajuste, espesor de diente, forma de raíz ni método de inspección.
¿Debería una ranura involuta utilizar un calibre funcional?
Un medidor funcional puede resultar útil cuando está alineado con el estándar vigente y el método de aceptación acordado. El enfoque correcto depende del sistema spline, el ajuste, la geometría y la información de acoplamiento disponible.
¿Se puede tratar térmicamente un eje estriado después del mecanizado de dientes?
Puede, pero el recorrido debe tener en cuenta la respuesta del material, la distorsión, el margen de acabado y la condición final requerida del diente.
¿Qué se debe enviar para una cotización de eje estriado?
Envíe el plano controlado, la designación completa de las estrías, la información de acoplamiento, el material, la cantidad, el contexto de la aplicación, las necesidades de inspección y cualquier documentación requerida.
Solicite una revisión práctica del eje estriado
Envíe su dibujo, designación de estrías, datos de acoplamiento, material, cantidad y requisitos de inspección a través de la página de contacto de TOPSHAFT. La revisión puede centrarse en el eje completo: dientes estriados, muñones, hombros, roscas, ruta de tratamiento y las características que afectan el ensamblaje funcional.