
So spezifizieren Sie eine Evolventen-Keilwelle: Eine Zeichnungs-Checkliste für OEM-Teams
Eine Evolventenverzahnung überträgt das Drehmoment über mehrere Zahnflanken um eine Welle. Der Erfolg hängt nicht nur von der Anzahl der Zähne und dem Außendurchmesser ab. Dabei spielen die passende Nabe, die Passung, das Bezugssystem, der Materialzustand und die Prüfmethode eine Rolle. Anhand einer vollständigen Zeichnung kann Ihr Lieferant die tatsächliche Schnittstelle überprüfen, bevor mit der Bearbeitung begonnen wird.
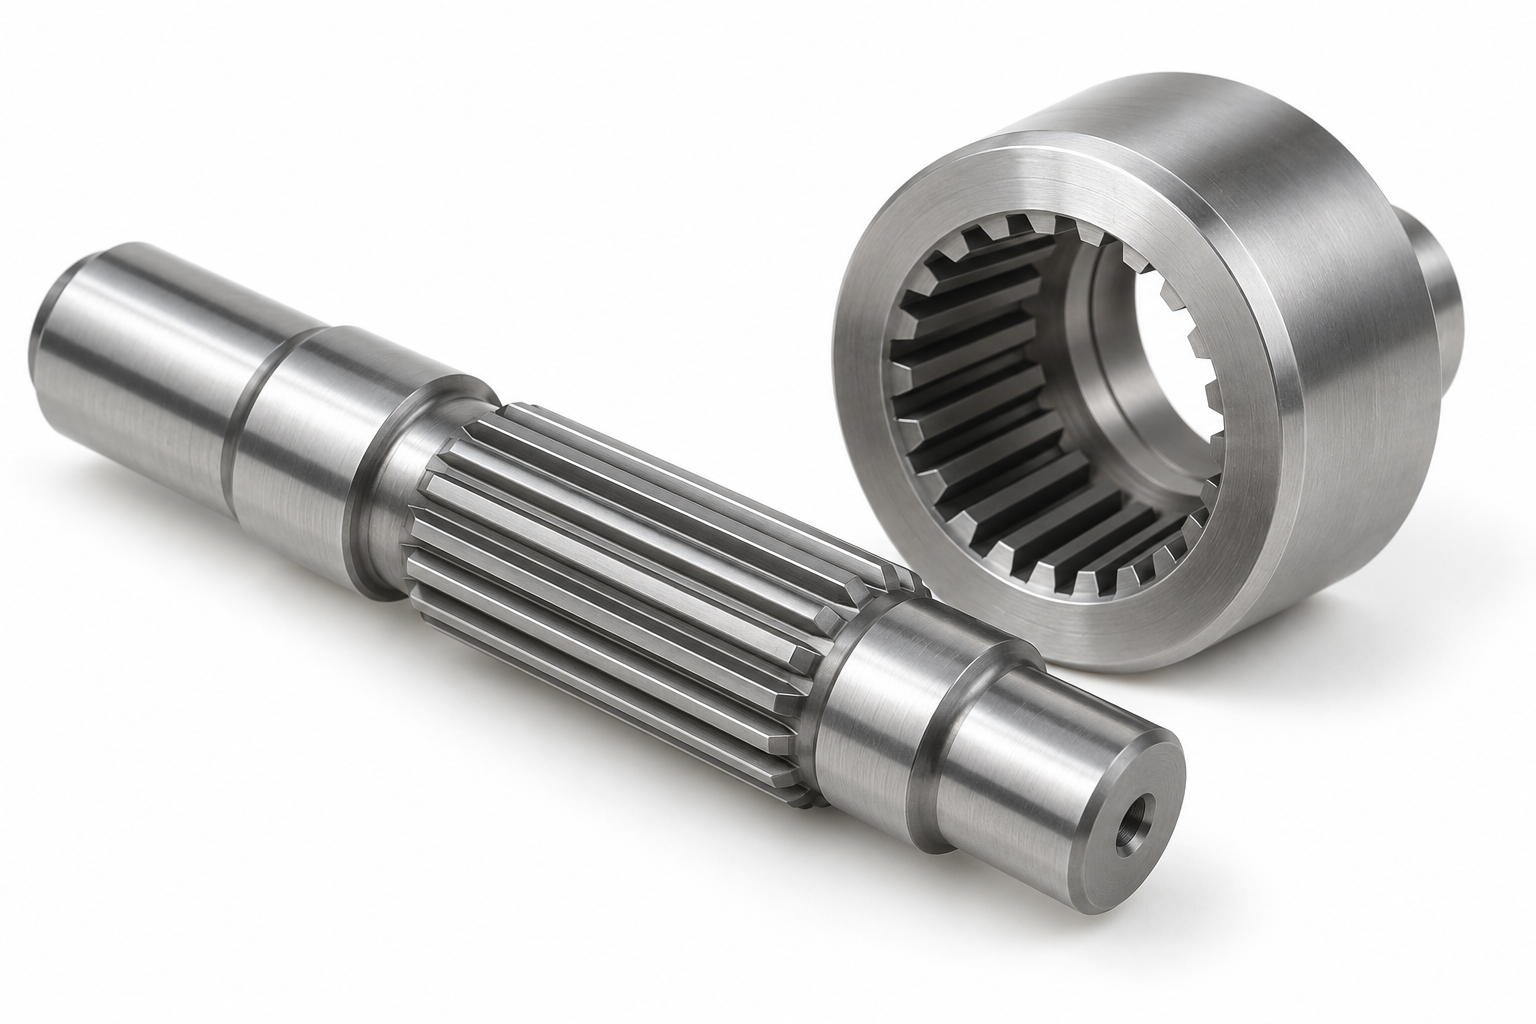
*Veranschaulichendes Produktbild einer externen Keilwelle und einer passenden Nabe. Es handelt sich nicht um ein Foto einer TOPSHAFT-Anlage oder eines Kundenteils.*
Beginnen Sie mit der funktionalen Anforderung
Eine Evolventen-Spline-Spezifikation sollte mit der Arbeit beginnen, die die Schnittstelle leisten muss. Geben Sie an, ob es ein festes Drehmoment überträgt, axial gleitet, einmal zusammengebaut wird oder wiederholt in Betrieb genommen wird. Diese Bedingungen beeinflussen Passform, Zahnzustand, Schmierung und Inspektionsplanung.
Bestätigen Sie diese Funktionseingaben, bevor Sie eine Standardbezeichnung wählen:
- Erforderliche Drehmomentrichtung und Lastumkehr.
- Ob axiales Gleiten erforderlich ist und der erwartete Hub.
- Schmierung, Verschmutzung, Korrosion und Temperatureinwirkung.
- Passendes Nabenmaterial und ob die Nabe bereits vorhanden ist.
- Montagemethode, Haltemethode und Wartungsanforderungen.
- Ob Austauschbarkeit zwischen Produktionschargen oder Lieferanten erforderlich ist.
Die gleiche Nominalverzahnung kann in einer Schiebekupplung eine andere Passung erfordern als in einer festen Getriebeverbindung. Kopieren Sie keine frühere Zeichnungsbeschreibung, ohne das passende Teil und den Lastpfad zu überprüfen. Wenn die Welle ein Getriebe, einen Motor, eine Pumpe oder einen Aktuator antreibt, nehmen Sie die Anwendung in die Angebotsanfrage auf. Dadurch kann sich die Fertigungsprüfung auf die Schnittstellen konzentrieren, die tatsächlich die Leistung bestimmen.
Identifizieren Sie den maßgeblichen Standard vollständig
Die Zeichnung sollte das Spline-System und seine vollständige Bezeichnung benennen. „Spline“ neben einem Durchmesser reicht nicht aus. Es bleibt dem Lieferanten überlassen, auf Zahnform, Eingriffswinkel, Passungskonzept und Prüfgrundlage zu schließen.
Für gerade zylindrische, seitenpassende metrische Evolventen-Splines bietet ISO 4156-1:2021 Design- und Fertigungsinformationen. Die ISO 4156-Reihe befasst sich auch mit der Prüfung von geraden, nicht spiralförmigen, seitlich passenden zylindrischen Evolventenverzahnungen. Wenn Ihr Projekt auf einem Zollserien-, Kunden- oder Altsystem basiert, identifizieren Sie stattdessen dieses System. Ähnlich aussehende Splines können inkompatibel sein, wenn sich ihre Standards unterscheiden.
Ein verwendbares Callout stellt normalerweise Folgendes fest:
- Außen- oder Innenspline.
- Zahnzahl.
- Modul- oder Durchmesserteilung.
- Druckwinkel.
- Passungsklasse oder Toleranzbezeichnung.
- Seitenpassform, Hauptdurchmesserpassform oder ein anderes angegebenes Passkonzept.
- Wurzelform und ggf. anwendbares Relief.
- Jede genehmigte Abweichung vom genannten Standard.
Die Normbezeichnung regelt die Verzahnung. Sie ersetzt keine projektspezifische Anleitung. Wärmebehandlung, Oberflächenbeschaffenheit, Beschichtung, Einführzustand, Konzentrizität, Prüfprotokolle und Einschränkungen bei den Gegenstücken erfordern weiterhin klare Hinweise.
Definieren Sie das Gegenstück und den Lastpfad
Ein Spline ist eine funktionale Schnittstelle und kein isoliertes Wellendetail. Der Lieferant sollte verstehen, welche Komponente dazu passt und wie die Baugruppe die Last trägt.
Stellen Sie eine kontrollierte Nabenzeichnung, eine relevante CAD-Ansicht oder genügend Schnittstellendaten bereit, um den Steckzustand anzuzeigen. Geben Sie an, ob die Nabe für eine Probemontage verfügbar ist. Wenn bereits ein funktionsfähiges Messgerät oder ein Master-Hub vorhanden ist, identifizieren Sie es im Angebotspaket. Dadurch wird vermieden, dass Wellenzähne nach einer angenommenen Interpretation hergestellt werden, während die Gegenkomponente einer anderen folgt.
Zeigen Sie auch Funktionen in der Nähe an. Die Keilverzahnung kann neben einer Schulter, einer Sprengringnut, einem Gewinde, einem Dichtungssteg, einem Lagerzapfen oder einem Getriebesitz enden. Diese Übergänge wirken sich auf den Zugang zum Fräser, die Freistellungsgeometrie, die Spannungskonzentration und die Prüfeinrichtung aus. Eine einfache Schnittansicht kann eine kostspielige Klärung nach Beginn der Werkzeugbestückung oder Bearbeitung verhindern.
Legen Sie funktionale Bezugspunkte fest, bevor Sie den Rundlauf hinzufügen
Der Spline muss relativ zur in der Baugruppe verwendeten Wellenachse funktionieren. Wählen Sie Datumsangaben, die diese tatsächliche Referenz darstellen.
Bei vielen rotierenden Wellen wird der funktionale Rotationsbezug durch Lagerzapfen oder Mittellöcher erzeugt. Der axiale Bezugspunkt kann eine Positionierungsschulter oder eine Endfläche sein. Die richtige Lösung hängt davon ab, wie die Komponente gestützt, montiert und geprüft wird.
Ihre Zeichnung sollte deutlich machen:
- Das primäre Rotationsdatum.
- Das axiale Referenzmerkmal.
– Welches Spline-Feature wird relativ zu diesen Bezugspunkten gesteuert?
- Ob sich der Rundlauf auf einen Referenzdurchmesser, eine funktionale Spline-Messung oder eine Montageprüfung bezieht.
- Ob die Inspektion zwischen Zentren, an Lagerzapfen oder in einer speziellen Vorrichtung durchgeführt wird.
Vermeiden Sie eine generische Rundlaufbeschriftung ohne angegebenes Merkmal oder Bezug. Ein Hauptdurchmesser kann konzentrisch erscheinen, während die funktionelle Zahnbeziehung nicht zur passenden Nabe passt. Lesen Sie Wellenrundlauftoleranz und Inspektion und Lagerzapfenspezifikationen, wenn der Spline mit kritischen Zapfen oder Zahnradsitzen laufen muss.
Geben Sie die Zahngeometrie an und passen Sie sie zusammen
Zahngeometrie und Passung sollten als ein System kontrolliert werden. Die wesentlichen Daten hängen von der geltenden Norm ab, aber das Zeichnungspaket erfordert häufig die Anzahl der Zähne, Modul oder Teilung, Eingriffswinkel, Zahndicke oder Zahnlückenbreite, Grenzwerte für den Haupt- und Nebendurchmesser sowie die angegebene Passungsklasse.
Bei einer seitlichen Verzahnung wird die Last hauptsächlich über die Zahnflanken übertragen. Größere und kleinere Durchmesser können bei der Herstellung und Prüfung hilfreich sein, sie allein beweisen jedoch nicht immer eine funktionelle Passung. Die vereinbarte Methode kann ein Funktionsmessgerät, eine Messung über Stifte oder Kugeln, eine Spannweitenmessung, eine Profilmessung oder eine andere standardbasierte Methode sein.
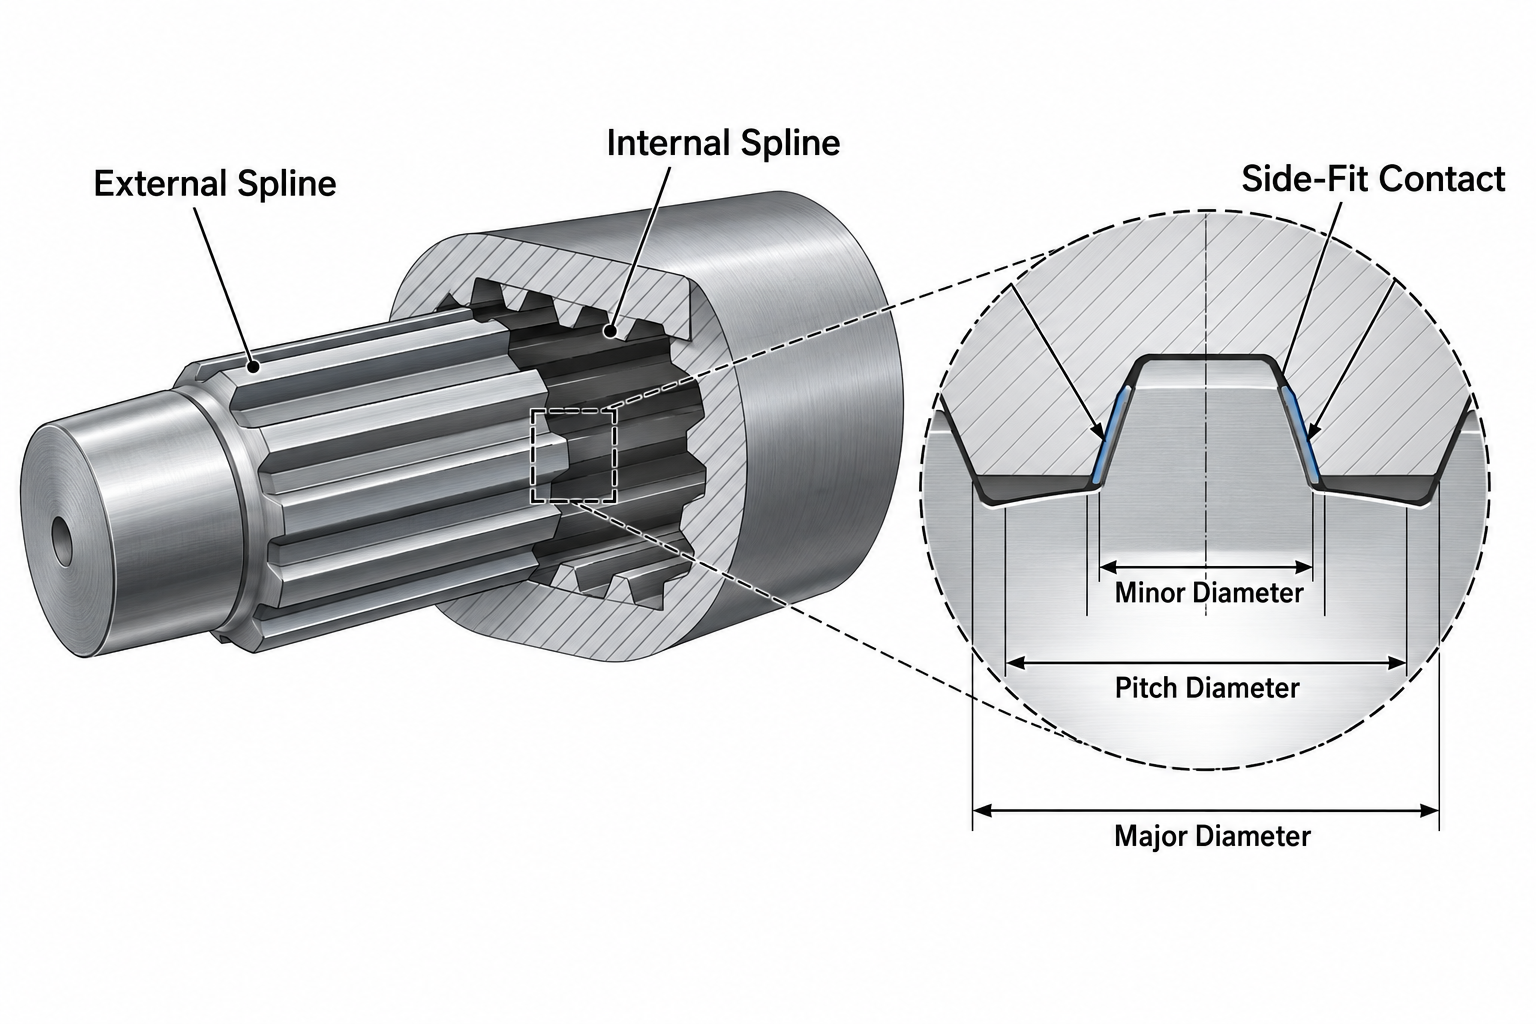
*Veranschaulichendes Diagramm, das die Beziehung zwischen Zahnflanken und Referenzdurchmessern zeigt. Die maßgebliche Zeichnungsnorm regelt die endgültigen Werte und die Prüfmethode.*
Berücksichtigen Sie bei der Definition der Zahnform auch Folgendes:
- Effektive versus tatsächliche Messanforderungen.
- Grundform, Werkzeugaussparung und Abschlussbedingung.
- Für die Montage sind Fasen oder Einführungen erforderlich.
- Gratgrenzwerte und Kantenbruchanforderungen.
- Abstand zu benachbarten Schultern, Rillen oder Gewinden.
- Beschichtungsbeschränkungen oder zulässige Dicke auf funktionellen Zähnen.
„Grate entfernen“ kann für einen Spline zu vage sein. Eine scharfe Kante kann die Nabe bei der Montage beschädigen. Übermäßige Rundungen können den funktionalen Eingriff beeinträchtigen. Geben Sie die erforderliche Randbeschaffenheit entsprechend dem tatsächlichen Montagebedarf an.
Planen Sie den Herstellungsweg entsprechend dem Endzustand
Der richtige Weg hängt vom Material, der Geometrie, dem Volumen, der Wärmebehandlung und den endgültigen Anforderungen ab. Ein typischer Arbeitsgang kann Drehen, Spline-Erzeugung, Entgraten, Wärmebehandlung, ggf. Richten, Schleifen kritischer Lagerzapfen, Reinigen, Prüfen und Schutzverpacken umfassen. Es gibt nicht für jeden Teil eine feste Reihenfolge.
Wenn Zähne vor der Wärmebehandlung erzeugt werden, müssen im Projekt Dimensionsänderungen und mögliche Verformungen berücksichtigt werden. Wenn kritische Lagerzapfen nach der Wärmebehandlung geschliffen werden, muss die Zeichnung genügend Material enthalten und die endgültigen Abmessungen nach dem Schleifen festlegen. Wenn die Verzahnung selbst nach der Bearbeitung nachbearbeitet werden muss, müssen der Werkzeugzugang und die Prozessfähigkeit frühzeitig überprüft werden.
Material- und Behandlungshinweise sollten daher die genaue Güteklasse oder genehmigte Alternativrichtlinie, den erforderlichen Zustand, die behandelten Zonen, ggf. Härte- oder Gehäuseanforderungen sowie die endgültigen Oberflächenbeschränkungen angeben. Die Details sollten mit dem Shaft Heat-Treatment Specification Guide übereinstimmen. Eine Materialsubstitution darf nicht allein deshalb als gleichwertig angesehen werden, weil die Nennfestigkeit ähnlich aussieht.
Vereinbaren Sie die Inspektionsmethode vor der Produktion
Die Inspektion sollte während des Angebots vereinbart werden, nicht erst nach der Herstellung des ersten Artikels. ISO 4156-3 deckt Prüfanforderungen und -methoden für gerade, nicht spiralförmige, seitlich passende zylindrische Evolventenverzahnungen ab. Der vereinbarte Plan kann Merkmalsabmessungen, Messungen über Stifte oder Kugeln, Zahnweitenmessungen, Profilbewertungen, Funktionslehren oder eine kontrollierte Prüfung der Gegenstücke umfassen.
Geben Sie an, welche Abnahmenachweise erforderlich sind. Ein praktischer Plan kann die Spline-Standardbezeichnung, die Passungsklasse, die Prüfmethode, die Probenmenge, den erforderlichen Bericht und jedes autorisierte Masterteil oder Messgerät umfassen. Dies hilft dabei, nützliche Inspektionen von Dokumentationen zu trennen, die das Funktionsmerkmal nicht verifizieren.
*Illustrative Inspektionsszene. Es zeigt ein technisches Konzept und ist kein Beweis für eine Anlage, Ausrüstung oder Zertifizierung von TOPSHAFT.*
Die folgende Tabelle hilft bei der Definition einer RFQ-Überprüfung.
| Anforderung | Warum es wichtig ist | Typischer Beweis |
|---|---|---|
| Standard- und Vollbezeichnung | Stellt das Zahnsystem her | Kontrollierte Zeichnungsbeschriftung |
| Fit-Klasse | Definiert die beabsichtigte Montagebedingung | Normbasiertes Messgerät oder Messplan |
| Datumsbeziehung | Schützt Rotation und Montageausrichtung | Rundlauf- oder Positionsprüfbericht |
| Zahnzustand | Vermeidet Montageschäden | Sicht- und Maßkontrolle |
| Material und Behandlung | Unterstützt Festigkeits- und Verschleißanforderungen | Material- und Prozessdokumentation |
| Paarungsbestätigung | Bestätigt den funktionsfähigen Zusammenbau | Hauptnabe, Funktionslehre oder vereinbarte Prüfung |
Fügen Sie Ihrer Angebotsanfrage die richtigen Informationen hinzu
Eine vollständige Ausschreibung reduziert technische Annahmen und macht Angebote vergleichbarer. Senden Sie die revisionskontrollierte PDF-Zeichnung, das native CAD-Modell (falls verfügbar), die Spline-Bezeichnung, Informationen zum Gegenstück, Material, Wärmebehandlungsanforderung, Menge, Jahresprognose, Inspektionsaufzeichnungen und Verpackungsanforderungen.
Wenn sich das Projekt im Prototypenstadium befindet, erläutern Sie, was sich nach dem ersten Artikel ändern kann. Wenn es sich um eine Wiederholungsproduktion handelt, geben Sie die Erwartungen an die Austauschbarkeit und Rückverfolgbarkeit an. Wenn ein kundenspezifisches Messgerät erforderlich ist, bestätigen Sie, wer es liefert, wartet und genehmigt.
Für ein umfassenderes Zeichnungspaket verwenden Sie die Checkliste für Präzisionswellen-RFQ. Die Informationen sollten ein technisches Gespräch unterstützen, bevor sich der Lieferant auf Werkzeuge, Route und Inspektionszeit festlegt.
Vermeiden Sie diese häufigen Zeichnungsfehler
Der häufigste Fehler besteht darin, nur die Anzahl der Zähne und den Außendurchmesser anzugeben. Das definiert weder das Spline-System noch die Passform.
Weitere vermeidbare Probleme sind das Mischen von metrischen und Zoll-Systemen, das Weglassen der Passungsklasse, die Verwendung eines nicht funktionalen Bezugspunkts, das Ignorieren des Reliefs in der Nähe von Schultern, die Forderung nach einer Passung nach der Beschichtung ohne Berücksichtigung der Dicke und das Anfordern von Berichten ohne Angabe einer Prüfmethode. Diese Fehler können dazu führen, dass ein Teil ein Merkmal korrekt misst, sich aber nicht wie vorgesehen zusammenbauen lässt.
Überprüfen Sie Kosten und Produktionsrisiko frühzeitig
Das Spline-Detail hat mehr Einfluss als nur den Bearbeitungszyklus. Dies kann sich auf die Werkzeugauswahl, die Prüfzeit, die Materialausbeute, die Wärmebehandlungsroute, die Lehrmittelinvestition und die Vorlaufzeit des ersten Artikels auswirken. Die wirtschaftlichste Wahl ist nicht automatisch die lockerste Passform oder der einfachste Außendurchmesser. Es ist die Spezifikation, die die Montagefunktion mit einer klaren, überprüfbaren Abnahmemethode erfüllt.
Bei Kleinserien- oder Prototypenarbeiten muss ein Lieferant möglicherweise flexible Prüfmethoden anwenden, während das endgültige Paarungsdesign noch validiert wird. Für die Wiederholungsproduktion kann eine spezielle Lehre oder ein validiertes Originalteil praktisch sein, wenn dadurch das Montagerisiko und die Prüfabweichung verringert werden. Besprechen Sie diesen Kompromiss vor der Bestellung, insbesondere wenn Austauschbarkeit wichtig ist.
Vermeiden Sie es, eine engere Toleranz anzufordern, als die Baugruppe benötigt, nur weil sie von einer früheren Komponente verwendet wurde. Das Festziehen von Zahn-, Konzentrizitäts- oder Oberflächenanforderungen kann die Herstellungs- und Inspektionskosten erhöhen, ohne die Funktionsleistung zu verbessern. Umgekehrt kann eine fehlende Anforderung dazu führen, dass eine kritische Anpassung unkontrolliert bleibt. Bei der Zeichnungsprüfung sollten beide Arten von Risiken identifiziert werden.
Stellen Sie beim Vergleich von Angeboten sicher, dass jeder Lieferant den gleichen Standard, die gleiche Passform, den gleichen Materialzustand, den gleichen Prüfumfang und die gleiche Dokumentation angegeben hat. Ein niedrigerer Preis kann auf ein weggelassenes Messgerät, eine andere Interpretation der Spline-Bezeichnung oder einen reduzierten Berichtsumfang zurückzuführen sein. Klare Eingabedaten machen einen kommerziellen Vergleich aussagekräftiger.
Häufig gestellte Fragen
Reicht die Anzahl der Zähne aus, um eine Keilwelle herzustellen?
Nein. Modul oder Teilung, Eingriffswinkel, Passung, Zahndicke, Wurzelform oder Prüfmethode werden nicht definiert.
Sollte ein Evolventen-Spline ein Funktionsmessgerät verwenden?
Ein Funktionsmessgerät kann nützlich sein, wenn es mit der geltenden Norm und der vereinbarten Abnahmemethode übereinstimmt. Der richtige Ansatz hängt vom Spline-System, der Passform, der Geometrie und den verfügbaren Paarungsinformationen ab.
Kann eine Keilwelle nach der Zahnbearbeitung wärmebehandelt werden?
Dies ist möglich, aber die Route muss Materialreaktion, Verzerrung, Schlichtaufmaß und den erforderlichen endgültigen Zahnzustand berücksichtigen.
Was sollte für ein Angebot für eine Keilwellenwelle gesendet werden?
Senden Sie die kontrollierte Zeichnung, die vollständige Spline-Bezeichnung, Verbindungsinformationen, Material, Menge, Anwendungskontext, Prüfanforderungen und alle erforderlichen Unterlagen.
Fordern Sie eine praktische Überprüfung der Keilwelle an
Senden Sie Ihre Zeichnung, Spline-Bezeichnung, Passdaten, Material, Menge und Prüfanforderungen über die TOPSHAFT-Kontaktseite. Die Überprüfung kann sich auf die gesamte Welle konzentrieren: Keilverzahnung, Zapfen, Schultern, Gewinde, Bearbeitungsroute und die Merkmale, die die funktionelle Montage beeinflussen.