Wellen: Wirbelstrom Prüfen
Wirbelstromprüfung von Wellen benötigt leitfähigen Werkstoff, eine geeignete Sondenanordnung und nachgewiesene Abdeckung. Sie benötigen außerdem eine definierte Annahmegrundlage. Ein Signal kann Geometrie- oder Werkstoffänderungen statt eines Risses widerspiegeln. Legen Sie die Untersuchungsfrage vor Annahme einer Bestanden-Kennzeichnung fest.
Mit Der Prüffrage Beginnen
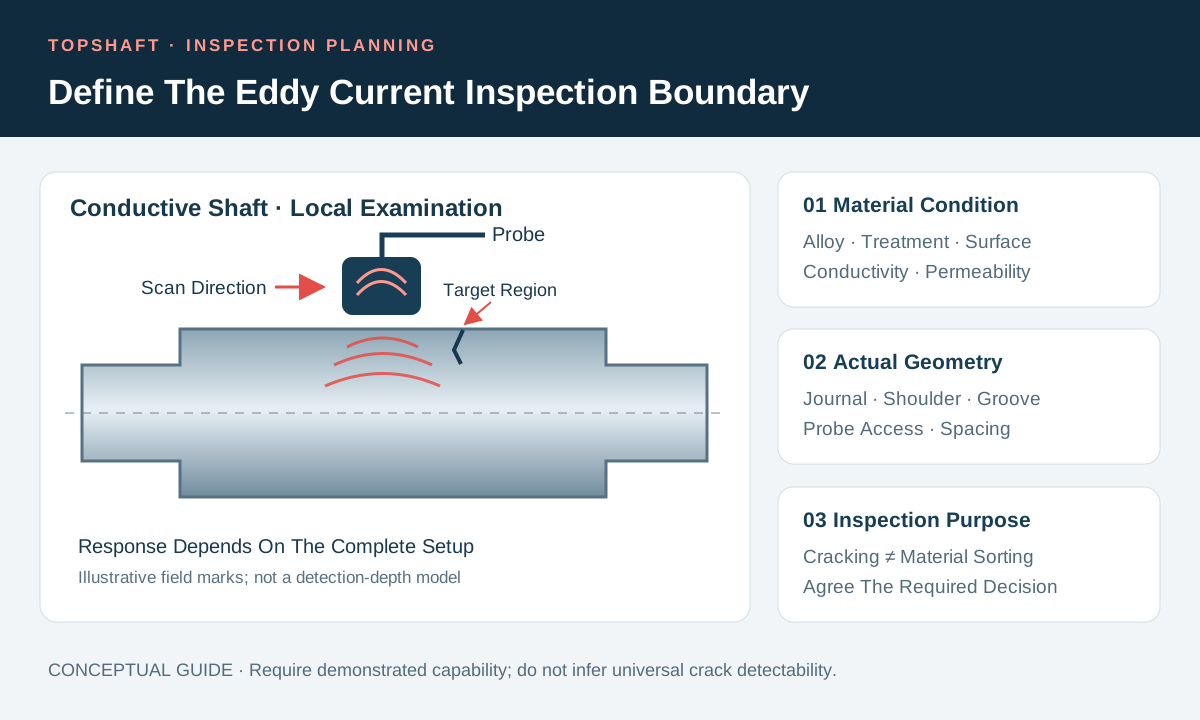
Ihre Anforderung sollte den durch Wirbelstromuntersuchung zu untersuchenden Zustand benennen. Oberflächenrisse, Werkstoffsortierung und Leitfähigkeitsmessung sind unterschiedliche Anwendungen. Ein Aufbau für eine Frage beantwortet nicht automatisch eine andere. Benennen Sie Verdacht, relevante Wellenmerkmale und erforderliche Entscheidung vor Geräte- oder Preisanfragen.
ISO 15549:2019 legt allgemeine Grundsätze für wiederholbare Wirbelstromuntersuchung fest. Ihr Umfang behandelt außerdem Anwendungsdokumente für bestimmte Produkte. Sie benötigen daher mehr als den Normnamen. Benennen Sie vertragliches Verfahren, Ausgabe und Produktanforderungen, die allgemeine Grundsätze in Ihre tatsächliche Untersuchung übersetzen.
Halten Sie diese Unterscheidung während der Angebotserstellung sichtbar. Vielleicht benötigen Sie Rissuntersuchung nach Schleifen statt Werkstoffsortierung vor Zerspanung. Die Bestellbeschreibung sollte diesen Zweck bewahren. Nutzen Sie Ihre Prüfung Der ZfP-Anforderungen Für Wellen, um weitere Integritätsfragen zu benennen. Dieser Leitfaden unterstützt Einkaufsentscheidungen; er ersetzt keine qualifizierten Untersuchungsanweisungen.
Werkstoff Und Behandlungszustand Bestätigen
Ihre Prüfanordnung muss zu elektrischen und magnetischen Eigenschaften der Welle passen. Wirbelstromuntersuchung induziert Ströme in leitfähigem Material. Leitfähigkeit und magnetische Permeabilität beeinflussen die Reaktion. Geben Sie Legierung, Wärmebehandlung und relevanten Oberflächenzustand an, statt den Werkstoff nur Stahl oder Edelstahl zu nennen.
Evidents Einführung In Wirbelstromprüfung erläutert die Änderung elektrischer Sondenimpedanz durch induzierte Ströme. Ungänzen können diese Reaktion verändern, doch auch Werkstoffeigenschaften sind relevant. Deuten Sie nicht jeden Unterschied zweier Wellen als Schaden. Bestätigen Sie die Berücksichtigung des tatsächlichen Werkstoffzustands durch den vorgeschlagenen Aufbau.
Ferromagnetische Werkstoffe benötigen besondere Beachtung der Permeabilitätseinflüsse. Sie sind nicht grundsätzlich von jeder Wirbelstromanwendung ausgeschlossen. Ebenso belegt eine erfolgreiche Vorführung an einer Legierung keine Eignung für eine andere. Bitten Sie die Prüforganisation, Anwendungsgrenzen zu erläutern. Verknüpfen Sie bestätigte Werkstoffidentität mit Ihren Rückverfolgbarkeitsanforderungen.
Eindringtiefe Und Nachweis Trennen
Ihre Spezifikation sollte nachgewiesene Untersuchungsfähigkeit statt einer allgemeinen erkennbaren Tiefe verlangen. Die Stromdichte nimmt mit der Tiefe ab. Frequenz, Leitfähigkeit und Permeabilität beeinflussen diese Verteilung. Ein theoretischer Eindringwert bestimmt nicht den kleinsten durch Ihr vollständiges System zuverlässig erkannten Riss.
Eddyfis Erklärung Zur Skintiefe beschreibt die theoretische Tiefe, bei der Stromdichte auf etwa 37 Prozent fällt. Sie erläutert außerdem die im Allgemeinen geringere Eindringtiefe bei steigender Frequenz. Diese Definition betrifft die Stromverteilung. Sie ist weder garantierte Prüftiefe noch Annahmegrenze oder direkte Rissgrößenmessung.
Fragen Sie, wie ausgewählte Frequenzen und Sondenanordnung die geforderten Ungänzen berücksichtigen. Definieren Sie relevante Stellen und Orientierungen durch die genehmigte Anwendung. Kopieren Sie keine Frequenzen einer sachfremden Welle. Betrifft Ihr Verdacht tiefe innere Zustände, holen Sie eine gesonderte technische Bewertung ein. Stellen Sie eine oberflächenbezogene Untersuchung nicht als Beweis uneingeschränkter innerer Integrität dar.
Sondenzugang Und Scanabdeckung Abbilden
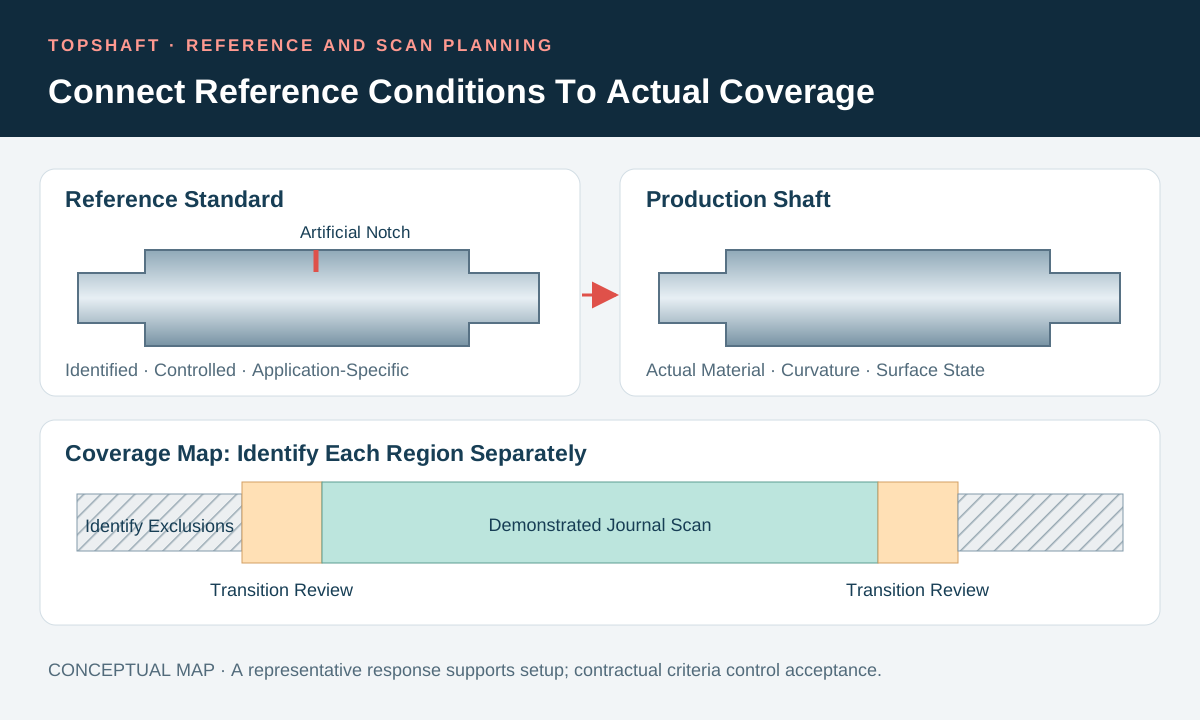
Ihr Abdeckungsplan sollte die mit der tatsächlichen Sondenanordnung untersuchbaren Flächen benennen. Markieren Sie Zapfen, Schultern, Nuten, Rundungen und zugängliche Bohrungsbereiche einzeln. Benennen Sie Übergänge mit Bedarf einer anderen Sonde oder Scananordnung. Eine breite Anweisung zur gesamten Welle kann nie nachgewiesene Bereiche verdecken.
Unterscheiden Sie Sondenbewegung und nutzbare Abdeckung. Die Sonde kann eine schmale Nut erreichen, ohne die erforderliche Position zu halten. Ebenso kann ein Zapfenscan vor dem Schulterübergang enden. Verlangen Sie die Benennung praktischer Ausschlüsse durch die Prüforganisation. Die Entwicklung sollte diese Ausschlüsse vor Bescheinigung einer vollständigen geforderten Untersuchung klären.
Trennen Sie Teileauswahl und Flächenabdeckung. Untersuchung jeder Welle belegt keine geeignete Untersuchung jeder geforderten Fläche. Umgekehrt rechtfertigt ein vollständiger Scan ausgewählter Teile nicht automatisch eine Gesamtlosaussage. Erfassen Sie untersuchte Grundgesamtheit, Merkmalskarte und vereinbarte Stichprobengrundlage. Halten Sie geforderte und tatsächliche Abdeckung im Bericht unterscheidbar.
Abhebeabstand, Geometrie Und Oberfläche Lenken
Ihr Verfahren sollte Sondenabstand und Geometrieeffekte lenken, die die erforderliche Reaktion verdecken können. Abhebeabstand beschreibt die Trennung von Sonde und Untersuchungsfläche. Beschichtungen, Sondenverschleißschutz und wechselnder Kontakt können diesen Abstand beeinflussen. Eine Signaländerung benötigt daher Auslegung innerhalb des gelenkten Aufbaus.
Das ZfP-Handbuch Der US Air Force behandelt Abhebeabstand, Permeabilität und Geometrieeffekte. Kanten und abrupte Querschnittswechsel können rissfremde Reaktionen erzeugen. Diese Effekte sind an Wellenschultern und Nuten relevant. Fragen Sie, wie das Verfahren relevante Befunde von diesen konkurrierenden Reaktionen unterscheidet.
Benennen Sie tatsächliche Beschichtung und Oberfläche bei Qualifizierung und Produktionsprüfung. Nehmen Sie Prüfung durch eine Beschichtung weder als immer akzeptabel noch als immer unmöglich an. Die Prüforganisation muss Eignung feststellen. Prüfen Sie vorgeschlagene Beschichtungsentfernung oder Polieren gegen Ihre Anforderungen Zur Oberflächenbeschaffenheit. Vorbereitung muss kontrollierte Maße und Funktionsflächen erhalten.
Einen Repräsentativen Referenzkörper Vereinbaren
Ihr Referenzkörper sollte die nachgewiesene Anwendung unterstützen, statt nur ein bequemes Signal zu liefern. Benennen Sie geforderten Werkstoff, Geometrie und künstliche Ungänzenmerkmale durch das maßgebliche Verfahren. Halten Sie eindeutige Kennzeichnung und Zustand gelenkt. Eine Referenzreaktion allein begründet keine Annahmeregel für Produktionswellen.
NASAs Wirbelstrom-Prozessspezifikation veranschaulicht anwendungsspezifische Kontrollen für Referenzkörper und Scannen. Ihre Anforderungen gehören zu ihrem angegebenen Umfang. Übertragen Sie Kerbmaße oder Betriebsgrenzen nicht automatisch auf eine kommerzielle Welle. Verwenden Sie vertraglich geltende Dokumente und die verantwortliche technische Stelle.
Besprechen Sie Unterschiede zwischen Referenz- und Produktionsgeometrie vor der Untersuchung. Eine flache Referenz kann für einen gekrümmten Zapfen eine Begründung benötigen. Ebenso ist eine künstliche Kerbe kein vollständiges Modell jedes natürlichen Risses. Fragen Sie nach Nachweisaussage der Vorführung und verbleibenden Einschränkungen. Bewahren Sie diese Erklärung bei der genehmigten Prüfanordnung.
Das Vollständige Prüfsystem Verifizieren
Ihr Verifizierungsplan sollte Gerät, Sonde, Verbindungen und Anwendungsanordnung gemeinsam abdecken. Ein Gerätekalibrierschein belegt nicht die Abdeckung Ihrer Welle. Benennen Sie erforderliche Funktionsprüfungen, Referenzreaktionen und erlaubte Änderungen. Definieren Sie die Reaktion des Prüfteams bei fehlgeschlagener Prüfung.
ISO 15548-2:2013 behandelt Sondeneigenschaften und deren Verifizierung. Ihr Umfang überlässt Verifizierungsausmaß und Annahmekriterien den Anwendungsdokumenten. Legen Sie diese Anforderungen durch das geltende Verfahren fest. Bestätigen Sie vertragliche Personalqualifikation und Genehmigungsverantwortlichkeiten getrennt. Weder Sondenmodell noch allgemeine Schulungsbehauptung begründet jede erforderliche Autorisierung.
Fragen Sie, welche Änderungen erneute Prüfung oder technische Bewertung auslösen. Sondenersatz, geänderter Abstand oder andere Scananordnungen können die genehmigte Anwendung beeinflussen. Halten Sie betroffene Teile bei unsicherer Leistung identifizierbar. Legen Sie die erforderliche Nachprüfentscheidung durch das Verfahren fest. Überlassen Sie dem Wareneingang nicht rückwirkend die Entscheidung über weiterhin gültige frühere Ergebnisse.
Scannen Für Ihr Produktionsvolumen Definieren
Ihre Scananordnung sollte die geforderte Abdeckung unter tatsächlichen Produktionsbedingungen erhalten. Manuelle, rotierende und Array-Anordnungen haben unterschiedliche praktische Folgen. Wählen Sie anhand von Geometrie, erforderlicher Reaktion und nachgewiesener Kontrolle. Produktionsvolumen beeinflusst die kaufmännische Wahl, doch Geschwindigkeit muss mit den Prüfanforderungen vereinbar bleiben.
Eddyfis Array-Überblick beschreibt mehrere Elemente mit breiterer Abdeckung als eine Einspulensonde. Größere Nennabdeckung beseitigt keine Anwendungsgrenzen. Bestätigen Sie aktive Prüfbreite, erforderliche Überlappung und geltende Orientierungen. Leiten Sie vollständige Wellenabdeckung nicht aus den Außenmaßen des Sondengehäuses ab.
Benennen Sie für Folgeaufträge Vorrichtungen, Positionierung und Aufzeichnungen zur Reproduktion der Anordnung. Klären Sie, ob Scanposition dokumentiert oder durch eine andere gelenkte Methode festgelegt wird. Geben Sie erforderliche gespeicherte Daten und Dateikompatibilität an. Eine farbige Abdeckungsanzeige benötigt identifizierbare Achsen, Stellen und Auslegung. Sie sollte die Prüfentscheidung unterstützen, statt Dekoration zu sein.
| Anforderung | Einkaufsentscheidung | Aufzubewahrende Nachweise |
|---|---|---|
| Prüfzweck | Risse, Sortierung oder andere definierte Anwendung | Genehmigter Umfang und Verfahren |
| Werkstoffzustand | Legierung, Behandlung und relevanter Oberflächenzustand | Rückverfolgbare Werkstoff- und Prozessidentität |
| Abdeckung | Merkmale, Orientierungen, ausgewählte Teile und Ausschlüsse | Tatsächliche Scankarte und Teileidentitäten |
| Systemleistung | Referenzkörper und Funktionsprüfungen | Identifizierte Referenz und Prüfergebnisse |
| Annahme | Geltende Aufzeichnungs- und Zurückweisungsregeln | Befunde und autorisierte Bewertung |
| Freigabe | Erforderlicher Endzustand und Berichtspaket | Abschlussprüfungen und Freigabeverantwortung |
Anzeigen Von Annahme Trennen
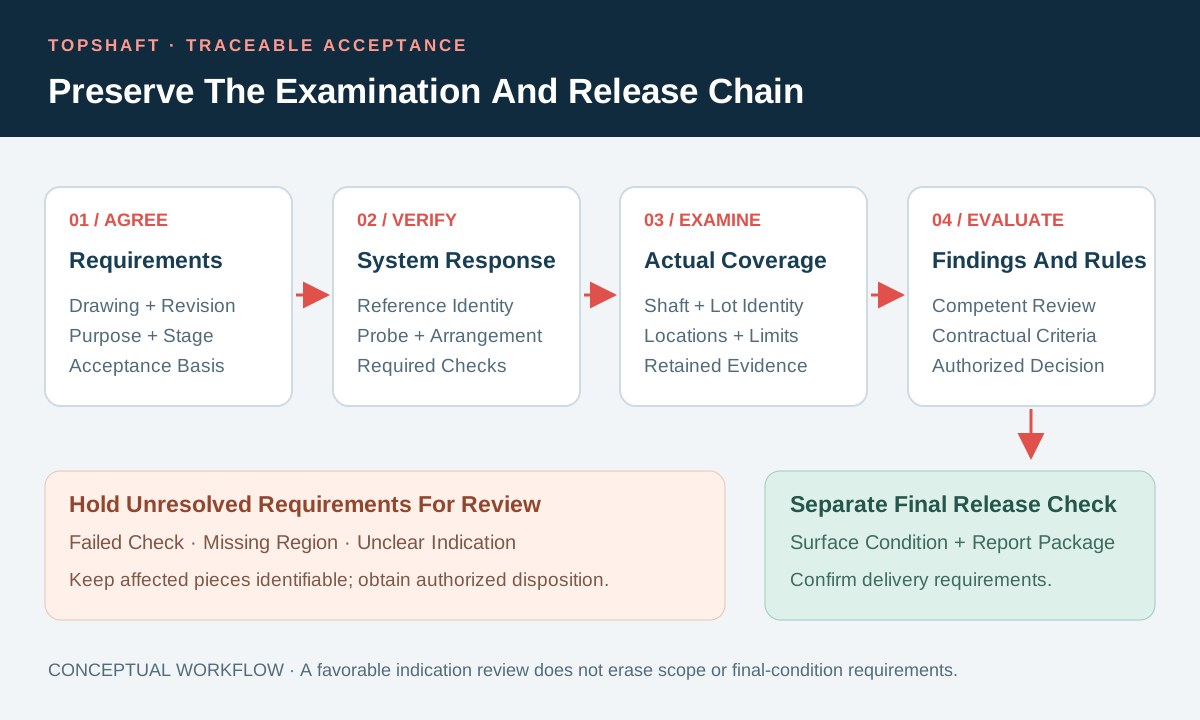
Ihre Annahmeentscheidung sollte ausgelegte Befunde mit den maßgeblichen Anforderungen vergleichen. Ein Signal ist ein Bewertungsnachweis, keine automatische Zurückweisung. Definieren Sie Aufzeichnungsschwellen und Annahmekriterien, soweit der Vertrag sie unterscheidet. Verlangen Sie vom Prüfer keine Erfindung fehlender Grenzwerte nach Untersuchungsbeginn.
Legen Sie fest, wer unsichere Befunde bewertet und Folgemaßnahmen autorisiert. Wandeln Sie Signalamplitude nicht ohne geltende validierte Grundlage direkt in Risstiefe um. Bewahren Sie berichtete Stellen und tatsächliche Auslegung. Weitere Untersuchung kann eine andere Frage beantworten. Die Entwicklung sollte diese Frage definieren, statt wiederholte Prüfungen bis zu einer günstigen Kennzeichnung zu bestellen.
Eine hypothetische Welle veranschaulicht das Einkaufsrisiko. Ihr Auftrag fordert einen Schulterübergang, doch der Bericht benennt nur Zapfenabdeckung. Halten Sie den ungeprüften Übergang sichtbar. Fordern Sie fehlende Untersuchung oder autorisierte alternative Verwendungsentscheidung an. Ein bestandener Zapfenbefund darf sich nicht stillschweigend auf die Schulter ausdehnen. Dieses Beispiel beschreibt ein Prüfproblem, keinen TOPSHAFT-Kundenfall.
Das Ergebnis Mit Fertigung Und Freigabe Verbinden
Ihr Bericht sollte die durch die Untersuchung repräsentierte Fertigungsstufe benennen. Geben Sie verbleibende relevante Zerspanung, Wärmebehandlung oder Beschichtung an. Frühere Untersuchung repräsentiert nicht automatisch die Endfläche. Definieren Sie weitere Verifizierung durch die verantwortliche Stelle bei nachträglicher Änderung des betrachteten Zustands.
Erfassen Sie erforderlichenfalls Teilenummer, Zeichnungsrevision, Los und Einzelidentität. Nehmen Sie Verfahrensrevision, Geräteverweise, Referenzkörper und tatsächliche Abdeckung auf. Bewahren Sie erforderliche Befunde, Ausschlüsse und autorisierte Abweichungen. Verbinden Sie den Bericht mit gelieferten Teilen. Ein loses Bild oder allgemeines Zertifikat begründet diese Beziehung allein nicht.
Bestätigen Sie erforderlichenfalls den gelieferten Oberflächenzustand unabhängig. Entfernen Sie vorübergehende Markierungen oder Schutz nur nach genehmigten Anweisungen. Lenken Sie Korrekturen über Ihren Prozess Für Nacharbeit Und Sonderfreigabe. Bewahren Sie ursprüngliche Befunde und autorisierte Schlussfolgerungen. Ein späterer günstiger Bericht darf die Historie einer akzeptierten Korrektur nicht löschen.
Eine Bestätigte TOPSHAFT-Anfrage Vorbereiten
Ihre Anfrage sollte TOPSHAFT die Bestätigung einer machbaren Untersuchungsanordnung vor Annahme der Lieferanforderung ermöglichen. Senden Sie freigegebene Zeichnung, Werkstoffspezifikation, Behandlungszustand und Mengen. Benennen Sie Prüfzweck, erforderliche Merkmale, Fertigungsstufe und Annahmedokumente. Nehmen Sie Jahresbedarf, Stichprobenerwartungen und Berichtsbedarf auf. Markieren Sie offene technische Entscheidungen klar.
Dieser Artikel belegt keine bestimmten TOPSHAFT-Wirbelstromgeräte, Personalqualifikationen oder Prüfdienstleistungen. Bestätigen Sie vorgeschlagene interne oder externe Anordnungen während der Angebotserstellung. Fragen Sie nach Verfahrensgenehmigung und Befundbewertung. Halten Sie technische Annahmeverantwortlichkeiten von kaufmännischer Terminierung getrennt. Ein allgemeiner Lehrartikel kann keine teilespezifische Prüfverpflichtung begründen.
Der Umfang bestimmt Kosten und Termine. Zugang, repräsentative Referenzkörper, Vorrichtungen, ausgewählte Mengen, Datenspeicherung und Berichte beeinflussen die Anordnung. Vermeiden Sie unbelegte Stückpreise oder Durchlaufzeitversprechen. Stellen Sie ein einheitliches Paket mit Ihrer Checkliste Für Wellenanfragen zusammen. Bestätigen Sie die Anordnung bei geänderten Werkstoff-, Geometrie-, Oberflächen- oder Vertragsanforderungen erneut.
Häufige Fragen
Ihre Einkaufsantworten sollten nachgewiesener Anwendung und vertraglicher Annahmegrundlage folgen. Diese Grenzen helfen bei Angebotsauslegung, ohne qualifizierte Untersuchungsanweisungen zu ersetzen.
Prüft Wirbelstrom Nichtleitfähige Wellen?
Konventionelle Wirbelstromuntersuchung benötigt leitfähiges Material. Nehmen Sie keine Anwendbarkeit auf eine nichtleitfähige Welle an. Bitten Sie die Entwicklung um geeignete Nachweise für tatsächlichen Werkstoff und Versagensverdacht.
Sind Ferromagnetische Wellen Immer Ausgeschlossen?
Es gilt kein allgemeiner Ausschluss für jede Wirbelstromanwendung. Permeabilitätseinflüsse erschweren die Reaktion und benötigen anwendungsspezifische Lenkung. Holen Sie Bestätigung für genauen Werkstoff, Zustand und Untersuchungszweck ein.
Definiert Skintiefe Die Erkennbare Risstiefe?
Nein. Skintiefe beschreibt die theoretische Stromverteilung. Erkennbarkeit hängt von vollständiger Anwendung einschließlich Werkstoff, Geometrie, Ungänzenorientierung und Systemleistung ab. Verlangen Sie nachgewiesene Fähigkeit statt eines ersatzweisen theoretischen Werts.
Ist Prüfung Durch Eine Beschichtung Möglich?
Möglicherweise, wenn die genehmigte Anordnung Eignung für diese Beschichtung und diesen Abstand nachweist. Benennen Sie Werkstoff, Dicke und Zustand der Beschichtung. Nehmen Sie keine unveränderte Übertragung eines an unbeschichtetem Material qualifizierten Aufbaus an.
Definiert Eine Referenzkerbe Automatisch Zurückweisung?
Nein. Die Referenz unterstützt Systemeinrichtung oder Bewertung nach dem geltenden Verfahren. Ihre Annahmeregel muss aus den maßgeblichen Anforderungen stammen. Klären Sie fehlende Kriterien vor der Produktionsuntersuchung.
Bedeutet Jede Bestandene Welle Vollständige Flächenabdeckung?
Nein. Teileauswahl und Merkmalsabdeckung sind getrennte Anforderungen. Verifizieren Sie tatsächliche Scankarte und Ausschlüsse. Halten Sie ungeprüfte Bereiche sichtbar, statt Ergebnisse über den dokumentierten Umfang hinaus auszudehnen.
Ersetzt Wirbelstrom Jede Andere ZfP-Methode?
Nein. Jede Methode betrifft bestimmte Zustände und Einschränkungen. Wählen Sie ergänzende Nachweise anhand des tatsächlichen technischen Verdachts. Behandeln Sie eine günstige Oberflächenuntersuchung nicht als uneingeschränkten Nachweis innerer Integrität.
Was Sollten Sie Für Ein Angebot Senden?
Senden Sie Zeichnung, Werkstoffzustand, erforderliche Bereiche, Prüfstufe, maßgebliche Dokumente, Annahmeverweis und Mengen. Nehmen Sie Berichts- und Genehmigungsverantwortlichkeiten auf. Bitten Sie um ausdrückliche Bestätigung von Umfang und Einschränkungen.
Senden Sie Ihre Prüfanforderungen
Verringern Sie Mehrdeutigkeit durch Vereinbarung von Werkstoffeignung, Abdeckung, Referenzkörpern und Annahme vor der Untersuchung. Kontaktieren Sie TOPSHAFT mit Ihrer Zeichnung und Ihrem Prüfpaket. Fordern Sie Bestätigung von vorgeschlagener Anordnung, Berichtsinhalten und endgültigen Freigabeverantwortlichkeiten an.