
Anforderungen An Das Auswuchten Von Wellen: Was OEM-Einkäufer Vor Der Fertigung Festlegen Sollten
Eine Auswuchtanforderung braucht mehr als eine Gütestufe auf der Zeichnung. Definieren Sie Rotor, Betriebsbedingungen, Abnahmegrenzen und zulässige Korrekturen gemeinsam. Außerdem benötigen Sie einen Bericht, der die geprüfte Konfiguration identifiziert. Dieser Leitfaden hilft Ihnen, daraus eine praktisch umsetzbare Lieferantenanforderung zu erstellen.
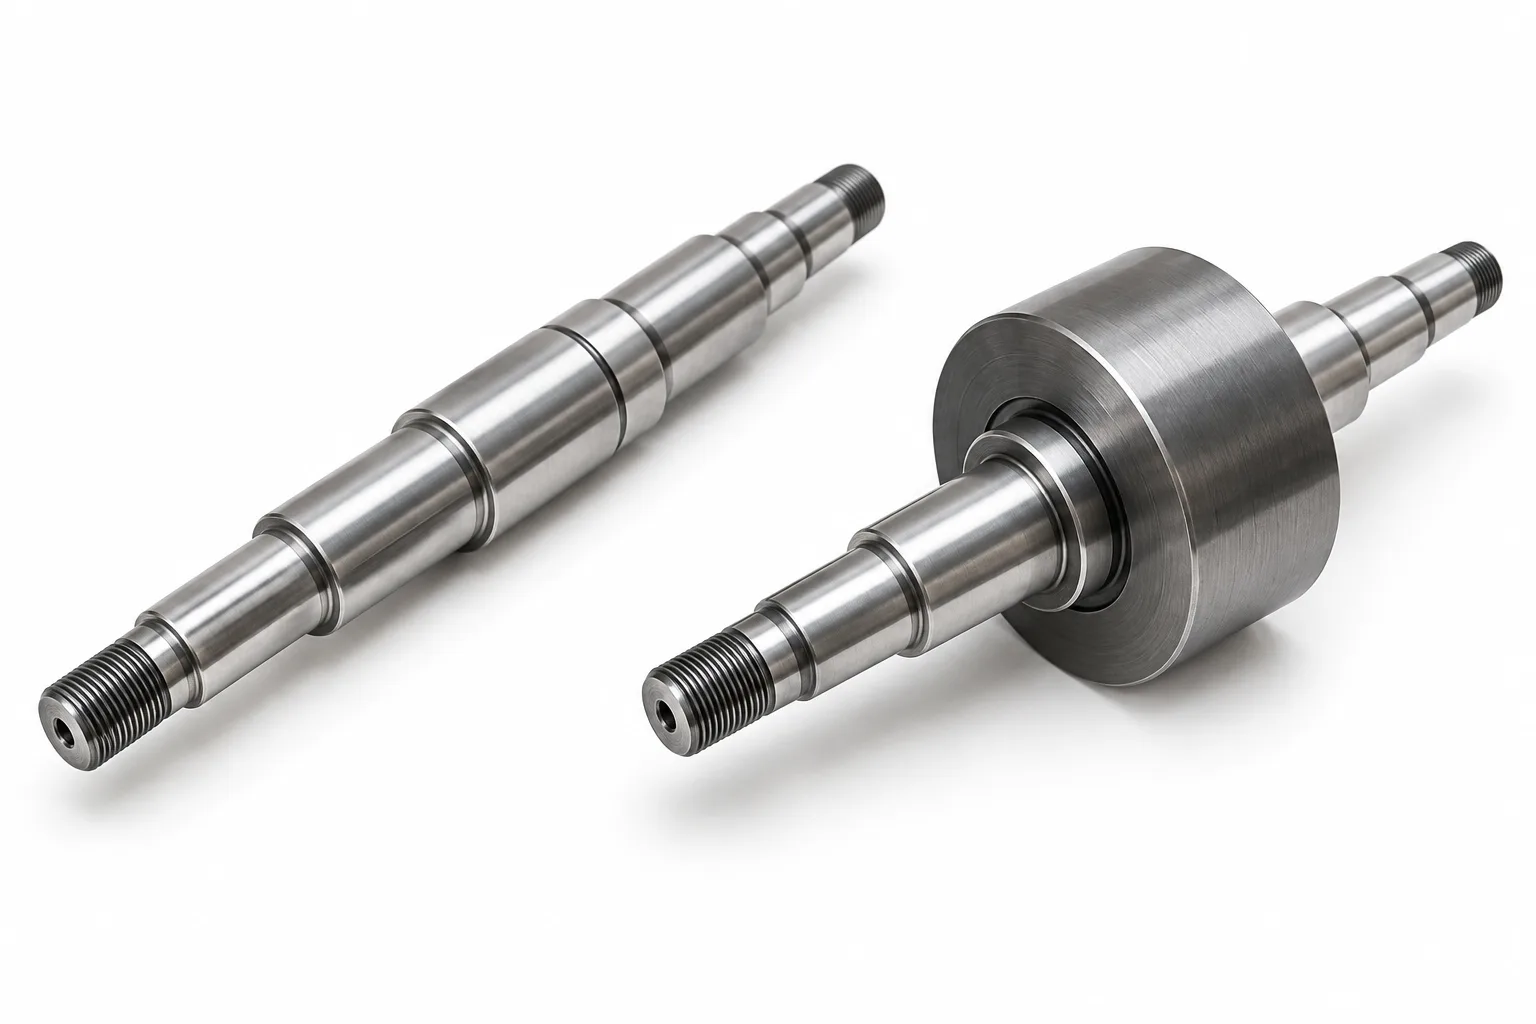
KI-generierte Darstellung allgemeiner Rotorkonfigurationen, kein tatsächliches TOPSHAFT-Kundenbauteil.
Den Auszuwuchtenden Rotor Definieren
Eine Auswuchtanforderung gilt für eine festgelegte Rotorkonfiguration, nicht lediglich für eine Produktbezeichnung.
Sie können eine unbestückte Welle, eine Welle mit Nabe oder eine vollständige rotierende Baugruppe beziehen. Diese Konfigurationen unterscheiden sich. Zusätzliche Bauteile und ihre Montagebedingungen können die Massenverteilung um die Drehachse verändern.
Identifizieren Sie zunächst die gelieferte Teilenummer und den Zeichnungsstand. Listen Sie anschließend die beim Auswuchten vorhandenen Bauteile auf. Legen Sie fest, ob der Lieferant die gelieferte Baugruppe oder einen vorläufigen Fertigungszustand auswuchtet.
Klären Sie bei einem Motorprojekt, ob das Rotorpaket eingeschlossen ist. Identifizieren Sie bei Antrieben Kupplungsnaben und montierte Teile. Definieren Sie bei Pumpen die Laufradkonfiguration und ihre Montageposition.
Eine ausgewuchtete unbestückte Welle beweist nicht automatisch die Konformität Ihrer fertigen Baugruppe. Verlangen Sie ebenso wenig das Auswuchten der Baugruppe von einem reinen Wellenlieferanten, ohne Verantwortlichkeiten zu besprechen.
Ihre Einkaufsspezifikation sollte den Auswuchtvorgang mit dem Lieferzustand verbinden. Benennen Sie, wer die übrigen Bauteile montiert und den vollständigen Rotor prüft.
Prüfen Sie die Anforderungen an Motorwellen, bevor Sie die Verantwortung für Bauteil und Baugruppe aufteilen.
Auswuchten Und Rundlauf Unterscheiden
Auswuchten bewertet die Massenverteilung; Rundlauf bewertet geometrische Abweichungen gegenüber einem festgelegten Rotationsbezug.
Die Anforderungen behandeln unterschiedliche Probleme. Eine maßlich einwandfreie Welle kann eine unzulässige Massenverteilung aufweisen. Ein ausgewuchteter Rotor kann weiterhin unzulässigen Rundlauf, Ausrichtungsfehler oder Passungen an seinen Lagersitzen haben.
Behalten Sie beide Anforderungen auf der Zeichnung, wenn die Anwendung sie benötigt. Legen Sie Sitzdurchmesser, geometrische Anforderungen und Oberflächenzustand separat fest. Ersetzen Sie diese Kontrollen nicht durch einen Auswuchthinweis.
Identifizieren Sie die bei jeder Prüfung verwendeten Rotorauflagen. Eine Rundlaufmessung zwischen Spitzen unterscheidet sich von einer Messung mit Bezug auf die Lagersitze. Das Ergebnis hängt vom Aufbau ab.
Trennen Sie außerdem das Rotorauswuchten von der Diagnose sämtlicher Maschinenschwingungen. Lagerzustand, Ausrichtung, Spiel und Betriebsverhalten benötigen eigene Bewertungen. Ein Auswuchtbericht zertifiziert nicht die gesamte Maschine.
Fordern Sie getrennte Nachweise, wenn Geometrie und Auswuchtung relevant sind. Ihre Prüf- und Qualitätsanforderungen sollten Messbezüge und Abnahmegrenzen klar benennen.
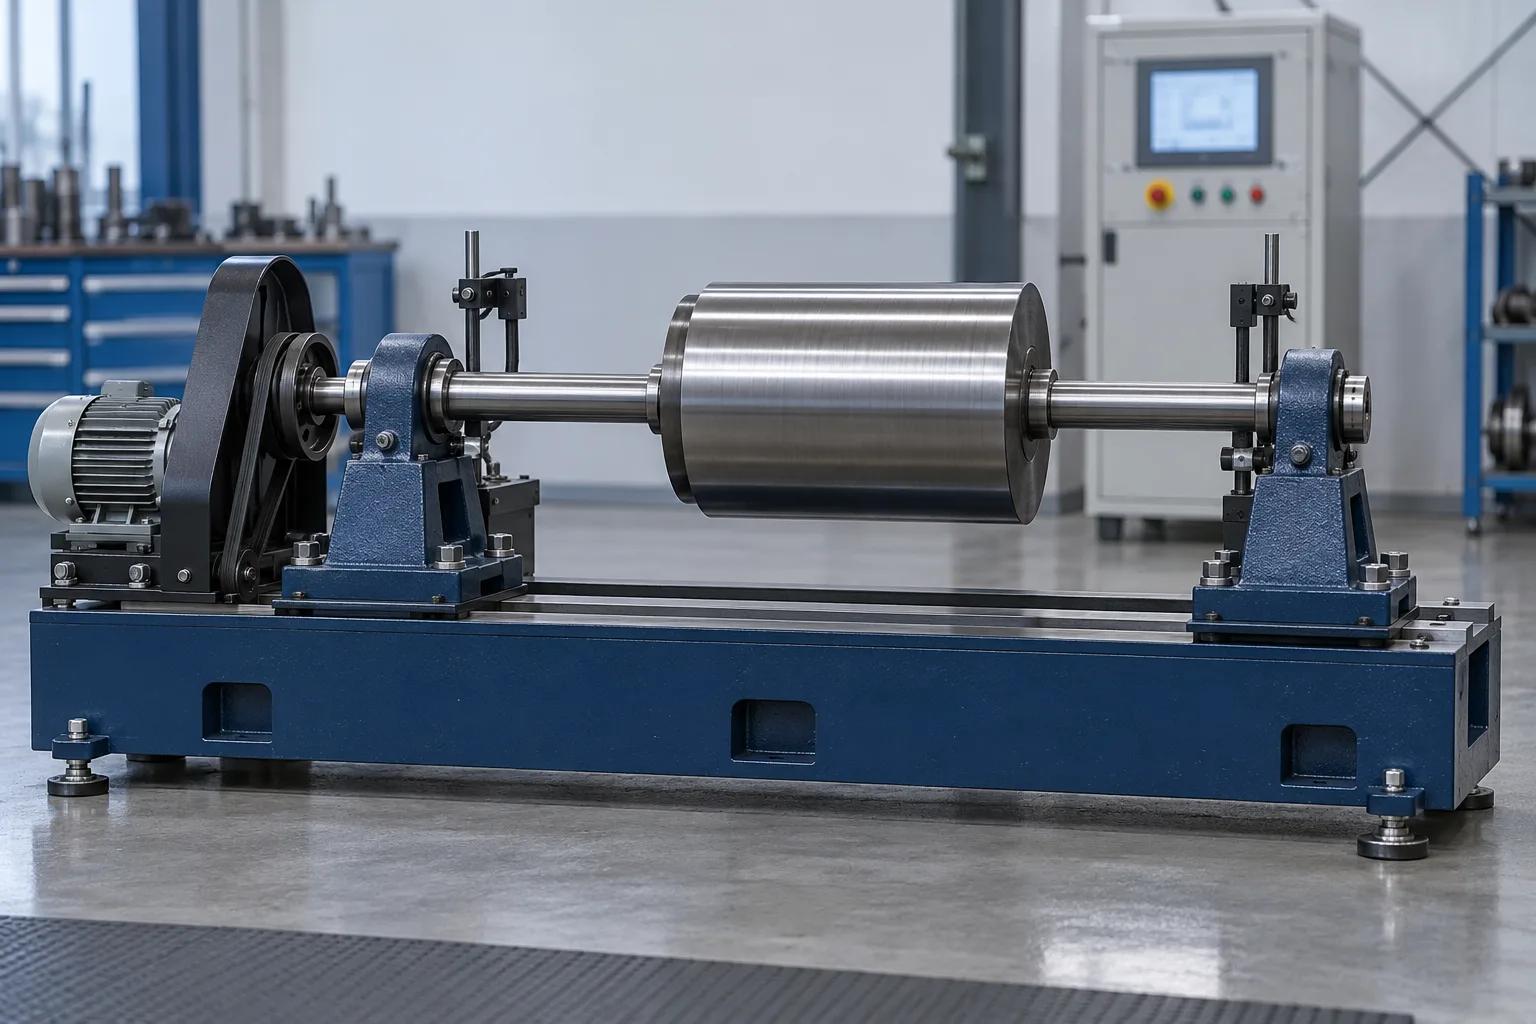
KI-generierte Darstellung eines allgemeinen Auswuchtaufbaus, kein Nachweis für TOPSHAFT-Anlagen oder eine tatsächliche Prüfung.
Drehzahlen Und Abnahmekriterien Festlegen
Eine nutzbare Auswuchtspezifikation verknüpft das Abnahmekriterium mit dem Rotor und seinen relevanten Betriebsbedingungen.
Geben Sie normale Betriebsdrehzahl und vorgesehenen Drehzahlbereich an. Benennen Sie gegebenenfalls relevante Überdrehzahlbedingungen separat. Betrachten Sie Überdrehzahlprüfung und Auswuchten nicht als austauschbare Vorgänge.
Nennen Sie die geltende Norm und Ausgabe. Legen Sie gegebenenfalls die gewählte Gütestufe oder das Restunwuchtkriterium fest. Ihr Konstruktionsteam sollte diese Anforderung anhand von Rotorauslegung und Anwendung auswählen.
ISO 21940-11 behandelt Auswuchtverfahren und Toleranzen für Rotoren mit starrem Verhalten. Ihr Anwendungsbereich umfasst Restunwucht, Korrekturebenen, Toleranzverteilung und Auswuchtfehler.
Die Norm gilt nicht für Rotoren mit flexiblem Verhalten. Diese Unterscheidung ist vor der Verfahrensauswahl wichtig. Klassifizieren Sie einen Rotor nicht allein nach Länge, Aussehen oder Produktkategorie.
Übernehmen Sie keine bekannte Gütestufe von einer anderen Zeichnung, ohne ihre Eignung zu prüfen. Eine Gütestufe allein lässt wichtige Eingaben offen. Bestätigen Sie Rotormasse, relevante Drehzahl und das Verfahren zur Ermittlung der zulässigen Restunwucht.
Enthält die Zeichnung Zahlenwerte, nennen Sie Einheiten und Verteilung auf die entsprechenden Toleranzebenen. Unterscheiden Sie Gesamtgrenzen und ebenenspezifische Grenzen. Klären Sie Widersprüche zwischen Zeichnung, Bestellung und Lieferantenverfahren vor Fertigungsbeginn.
Vereinbaren Sie auch die Auswucht-Prüfdrehzahl. Sie muss nicht bei jedem Verfahren der Betriebsdrehzahl entsprechen. Das geltende Verfahren und Rotorverhalten bestimmen die geeignete Wahl.
Verlangen Sie, dass der Lieferant ungeklärte Annahmen im Angebot nennt. Das ist sicherer, als unterschiedliche Auslegungen erst nach Wareneingang festzustellen.
Den Montagezustand Festlegen
Der spezifizierte Montagezustand macht das Auswuchtergebnis reproduzierbar und für den gelieferten Rotor relevant.
Listen Sie montierte Naben, Hülsen, Distanzringe, Befestigungselemente und weitere rotierende Teile auf. Geben Sie Axialpositionen und Orientierung an, wenn diese die Prüfkonfiguration beeinflussen.
Definieren Sie bei Passfederverbindungen die vereinbarte Passfederkonvention. Geben Sie an, ob eine Passfeder, eine Kompensationsanordnung oder ein anderer festgelegter Zustand verwendet wird. Ihr Ingenieur sollte die Konvention ausdrücklich freigeben.
Identifizieren Sie vorübergehend für die Prüfung montierte Teile. Erläutern Sie, ob diese vor Versand entfernt werden. Nehmen Sie ihre Kennzeichnung in den Bericht auf, wenn sie die Ergebnisinterpretation beeinflusst.
Müssen Teile gepaart bleiben, verlangen Sie geeignete Kennzeichnungen und Montageanweisungen. Wer Einzelteile erhält, muss wissen, welche zusammengehören. Verlassen Sie sich nicht auf undokumentiertes Werkstattwissen.
Berücksichtigen Sie den Zustand nach dem Auswuchten. Demontage, Ersatzteile oder eine geänderte Montageposition können die Konfiguration verändern. Vereinbaren Sie, wann erneute Montage eine weitere Auswuchtprüfung erfordert.
Ihre Spezifikation für Kupplungswellenenden muss zur Auswuchtkonfiguration passen. Passungen, Axialposition und Passfederanordnungen dürfen sich nicht widersprechen.
Zulässige Korrekturbereiche Kennzeichnen
Auswuchtkorrekturen müssen in konstruktiv freigegebenen Bereichen bleiben und die Wellenfunktion erhalten.
Definieren Sie, wo Materialabtrag oder eine freigegebene Zusatzmasse zulässig ist. Kennzeichnen Sie auch gesperrte Bereiche. Lagersitze, Dichtflächen, Gewinde und kritische Schnittstellen dürfen nicht ohne Freigabe zu bequemen Korrekturstellen werden.
Ein allgemeiner Auswuchthinweis darf Maßtoleranzen nicht außer Kraft setzen. Eine beschädigte Dichtfläche oder geschwächte kritische Querschnittsstelle verursacht ein neues Problem. Das fertige Teil muss weiterhin zeichnungskonform sein.
Legen Sie Einschränkungen für Bohren, Schleifen oder andere Korrekturverfahren fest. Nennen Sie erforderliche Grenzen für Tiefe, Position und Nachbearbeitung. Zusatzmassen brauchen eine freigegebene, anwendungsgerechte Befestigung.
Lassen Sie die Korrekturzonen hinsichtlich Festigkeit und Ermüdung prüfen. Dieser Artikel bestimmt keine sicheren Korrekturabmessungen für Ihren konkreten Rotor. Dafür werden reale Konstruktion und Betriebslasten benötigt.
Verlangen Sie eine Freigabe, wenn der verfügbare Korrekturbereich nicht ausreicht. Der Lieferant darf nicht eigenmächtig einen neuen Ort wählen, um ein bestandenes Ergebnis zu erreichen.
Nehmen Sie diese Anforderungen bei einer kundenspezifischen Welle in die Fertigungsunterlagen auf. So kann der Lieferant Material, Bearbeitung und Prüfung gemeinsam planen.
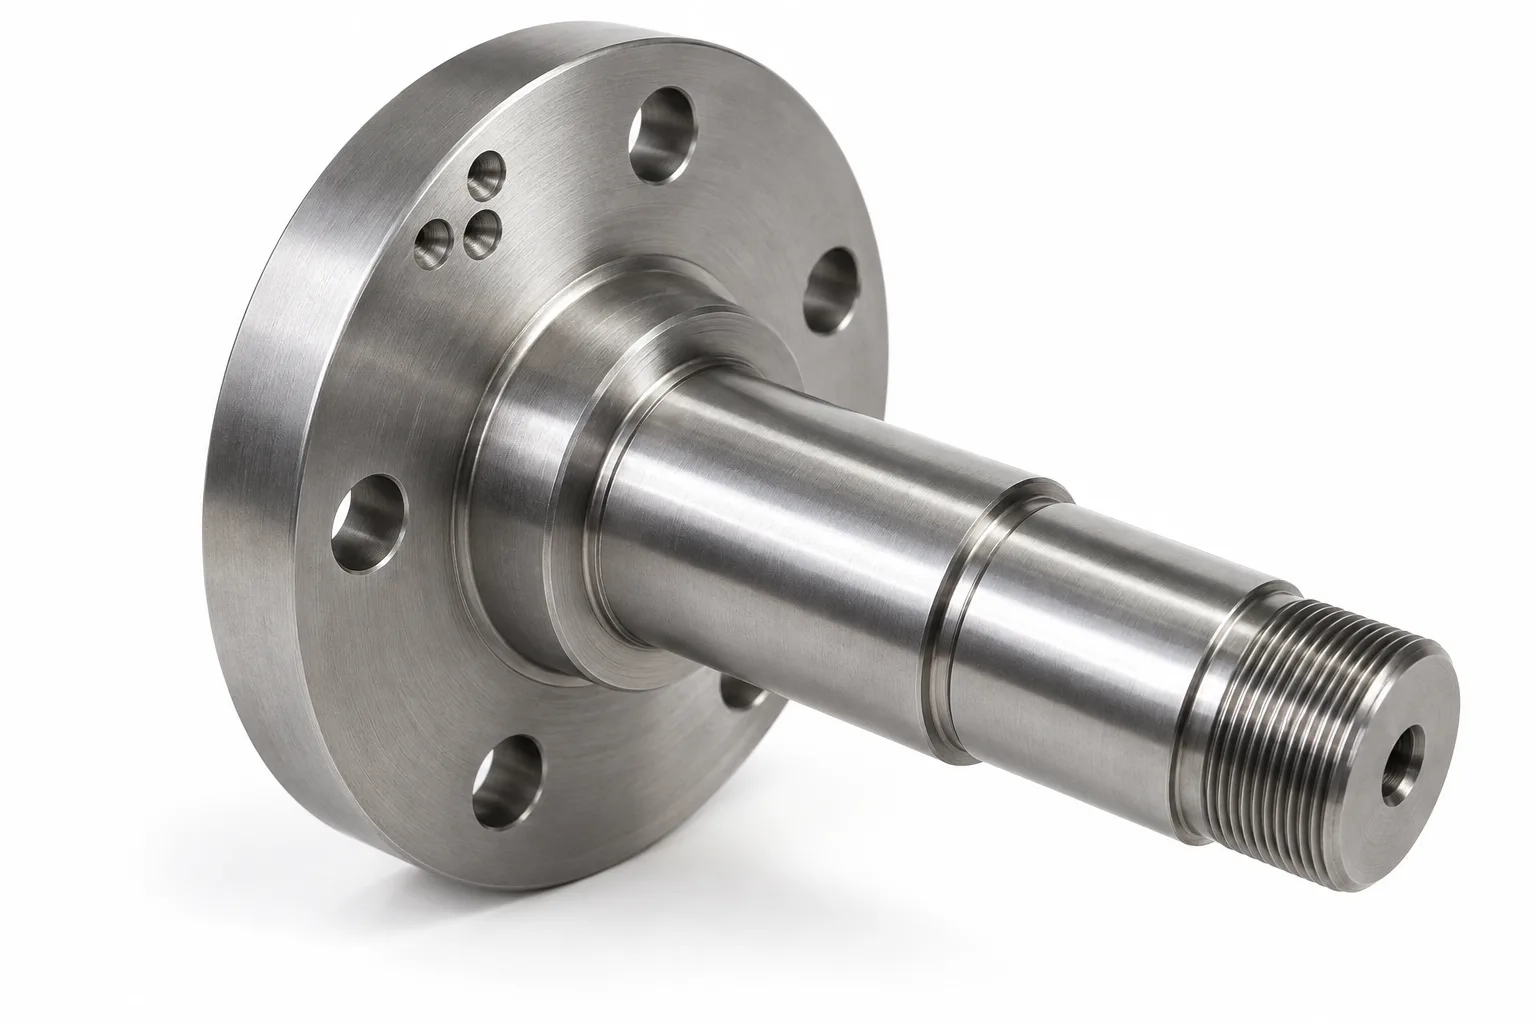
KI-generierte Darstellung eines allgemeinen Korrekturbereichs. Keine validierte Korrekturkonstruktion oder Maßvorgabe.
Die Fertigungsfolge Planen
Das Auswuchten sollte an einem vereinbarten Prozesspunkt erfolgen, der dem festgelegten endgültigen Rotorzustand entspricht.
Prüfen Sie Bearbeitung, Wärmebehandlung, Schleifen, Beschichtung und Montage vor Festlegung der Reihenfolge. Spätere Vorgänge können Materialverteilung oder Montagebedingungen verändern. Entscheiden Sie, welche Vorgänge vor der abschließenden Auswuchtprüfung fertig sein müssen.
Eine vor Montage ihrer endgültigen Nabe ausgewuchtete Welle repräsentiert beispielsweise einen früheren Zustand. Ihr Bericht darf nicht stillschweigend die Abnahme der fertigen Baugruppe ersetzen.
Koordinieren Sie Korrekturen mit Reinigung und Oberflächenschutz. Entfernen Sie lose Rückstände und behandeln Sie scharfe Kanten gemäß Zeichnung. Prüfen Sie, ob die Korrektur benachbarte Funktionsflächen beschädigt hat.
Berücksichtigen Sie erforderliche Maßnachprüfungen nach Korrektur. Der Qualitätsplan sollte betroffene Merkmale und Abnahmekriterien nennen. Eine bestandene Auswuchtprüfung ersetzt nicht die abschließende Maßprüfung.
Definieren Sie Handhabungsbedingungen nach Abnahme. Schützen Sie kritische Lagersitze und erhalten Sie Paarungskennzeichnungen beim Verpacken. Dokumentieren Sie Demontagebeschränkungen vor Lieferung.
Besprechen Sie diese Schritte im Angebot, besonders bei mehreren beteiligten Lieferanten. Benennen Sie einen Verantwortlichen für die Endkonfiguration und den Abnahmenachweis.
Einen Rückverfolgbaren Auswuchtbericht Anfordern
Ein brauchbarer Bericht identifiziert Prüfgegenstand, Prüfverfahren und Erfüllung der vereinbarten Anforderung.
Fordern Sie Teilenummer, Zeichnungsstand und Bauteil- oder Baugruppenkennzeichnung an. Ergänzen Sie eine geeignete Seriennummer oder Chargenreferenz.
Der Bericht sollte Rotorkonfiguration und relevante montierte Komponenten beschreiben. Dokumentieren Sie Passfederkonvention, Auflageranordnung und Prüfdrehzahl. Nennen Sie die Rotormasse, wenn sie Teil der Abnahmeberechnung ist.
Fordern Sie geltendes Kriterium und Einheiten an. Unterscheiden Sie gegebenenfalls Anfangsmesswerte und endgültige Restunwuchtergebnisse. Identifizieren Sie relevante Ebenen und die Verteilung der Abnahmegrenzen.
Der Bericht sollte die Abnahmeentscheidung klar benennen. Ein Maschinenausdruck mit unerklärten Zahlen reicht zur Käuferprüfung nicht aus.
Vereinbaren Sie die Dokumentation der Korrekturen. Möglicherweise benötigen Sie Korrekturorte, Methoden und Nachprüfung. Der Detailgrad sollte Konstruktionsrisiko und Bestellanforderungen entsprechen.
Sind Messunsicherheit oder Verifikationsprüfungen abnahmerelevant, legen Sie sie vor der Prüfung fest. Vereinbaren Sie auch Freigabe und Aufbewahrung der Unterlagen. Erfinden Sie solche Anforderungen nicht erst nach Versand.
Verbinden Sie diesen Bericht mit Ihren anderen Wellenprüfunterlagen. Halten Sie Maß-, Material- und Auswuchtnachweise unterscheidbar, statt sie als gleichwertige Belege darzustellen.
Eine Klare Angebotsanfrage Vorbereiten
Ihre Anfrage sollte den Auswuchtumfang zusammen mit Wellenzeichnung und Lieferanforderungen beschreiben.
Senden Sie Zeichnungsstand, Rotorkonfiguration, Material, Stückzahlen und erwarteten Jahresbedarf. Ergänzen Sie Betriebsbedingungen, Abnahmekriterien, Korrekturbeschränkungen und erforderliche Dokumentation.
Benennen Sie die von Ihnen beigestellten Auswuchtkomponenten. Geben Sie Verfügbarkeit sowie Serienbauteil oder freigegebenen Ersatz an. Fehlende Gegenstücke können die vorgesehene Prüfkonfiguration verhindern.
Lassen Sie Prozessroute, Anlageneignung und externe Bearbeitung bestätigen. Nehmen Sie internes Auswuchten nicht einfach an. Klären Sie Untervergabe und Verantwortlichkeiten im Angebot.
Die Kosten hängen nicht nur von der Gütestufe ab. Rotorgröße, Aufbau, Handhabung, Montagezustand, Korrekturzugang und Berichte beeinflussen den Aufwand. Wiederholte Konfigurationen können andere Vorbereitung als ein einzelner Prototyp erfordern.
Ihre zeichnungsbasierte TOPSHAFT-Fertigungsanfrage sollte Auswuchten als ausdrückliche Anforderung benennen. Verfahren, anwendbare Fähigkeit und Dokumentationsumfang müssen für Ihr Projekt bestätigt werden.
Nutzen Sie die Übersicht zu CNC-Drehen und Bearbeitungsmerkmalen zur Geometriedefinition. Fordern Sie danach eine ausdrückliche Bestätigung des Auswuchtumfangs, statt ihn automatisch vorauszusetzen.
Häufige Fragen
Ihre Auswuchtspezifikation sollte diese Fragen vor Fertigungsbeginn klären.
Muss Jede Welle Ausgewuchtet Werden?
Nicht unbedingt. Ihr Konstruktionsteam sollte anhand von Rotorzustand, Betriebsbedingungen und Anwendung entscheiden. Vermeiden Sie unbegründete allgemeine Anforderungen.
Beweist Geringer Rundlauffehler Gute Auswuchtung?
Nein. Rundlauf und Auswuchtung bewerten unterschiedliche Merkmale. Spezifizieren und prüfen Sie beide separat, wenn die Konstruktion es erfordert.
Kann Ich Nur Eine Auswuchtgütestufe Nennen?
Eine Gütestufe allein kann Konfiguration und Rechendaten offenlassen. Ergänzen Sie Norm, Rotorzustand und relevante Betriebsdaten.
Soll Ich Die Unbestückte Welle Oder Die Vollständige Baugruppe Auswuchten?
Spezifizieren Sie die abnahmerelevante Konfiguration. Benennen Sie den Endprüfer der Baugruppe, wenn unterschiedliche Lieferanten Einzelteile liefern.
Entspricht Die Prüfdrehzahl Immer Der Betriebsdrehzahl?
Nein. Die geeignete Drehzahl hängt von Verfahren und Rotorverhalten ab. Lassen Sie den Lieferanten die Grundlage bestätigen.
Darf Der Lieferant Überall Korrekturbohrungen Setzen?
Nein. Orte und Einschränkungen benötigen konstruktive Freigabe. Maßliche, funktionale und strukturelle Zeichnungsanforderungen müssen erhalten bleiben.
Sollte Der Bericht Ergebnisse Vor Und Nach Korrektur Enthalten?
Fordern Sie diese an, wenn sie Ihre Qualitätsprüfung unterstützen. Verlangen Sie stets identifizierbare Endergebnisse und den Vergleich mit dem vereinbarten Kriterium.
Was Sollte Ich Für Ein Angebot Senden?
Senden Sie Zeichnungen, Mengen, Konfiguration, Betriebsbedingungen, Abnahmeanforderungen, Korrekturbeschränkungen und Dokumentationswünsche. Benennen Sie kundenseitig beigestellte Baugruppenteile.
Ihre Rotoranforderungen Zur Prüfung Senden
Definieren Sie die Prüfkonfiguration vor Auswahl der Auswuchtanforderung. Verbinden Sie Geometrie, Korrekturbeschränkungen und Abnahmenachweise. Kontaktieren Sie uns mit Zeichnung und Rotoranforderungen, um Fertigungs- und Auswuchtumfang vor Bestellung zu bestätigen.