
Характеристики резьбы вала: что должны определить OEM-покупатели перед заказом
Резьбовой вал может пройти быструю проверку сборки, но при этом оставить нерешенными важные требования. Сопряженная гайка может легко начать движение, но остановиться, не дойдя до намеченного места. Резьба может быть приемлемой до нанесения покрытия, но ее будет сложно собрать после окончательной обработки. Измеренный наружный диаметр сам по себе не означает, что вся резьба соответствует установленным требованиям.
Для OEM-покупателей полезной отправной точкой является собранная функция. Определите, что резьба удерживает, регулирует или движет. Затем определите обозначение резьбы, полезную длину, близлежащую геометрию, окончательное состояние поставки и свидетельство приемки для этой функции.
В этом руководстве основное внимание уделяется требованиям к чертежам пользовательских валов. Он не предписывает универсальный класс резьбы, длину зацепления или момент затяжки. Эти решения зависят от фактической сборки, нагрузки, материалов и действующих стандартов.
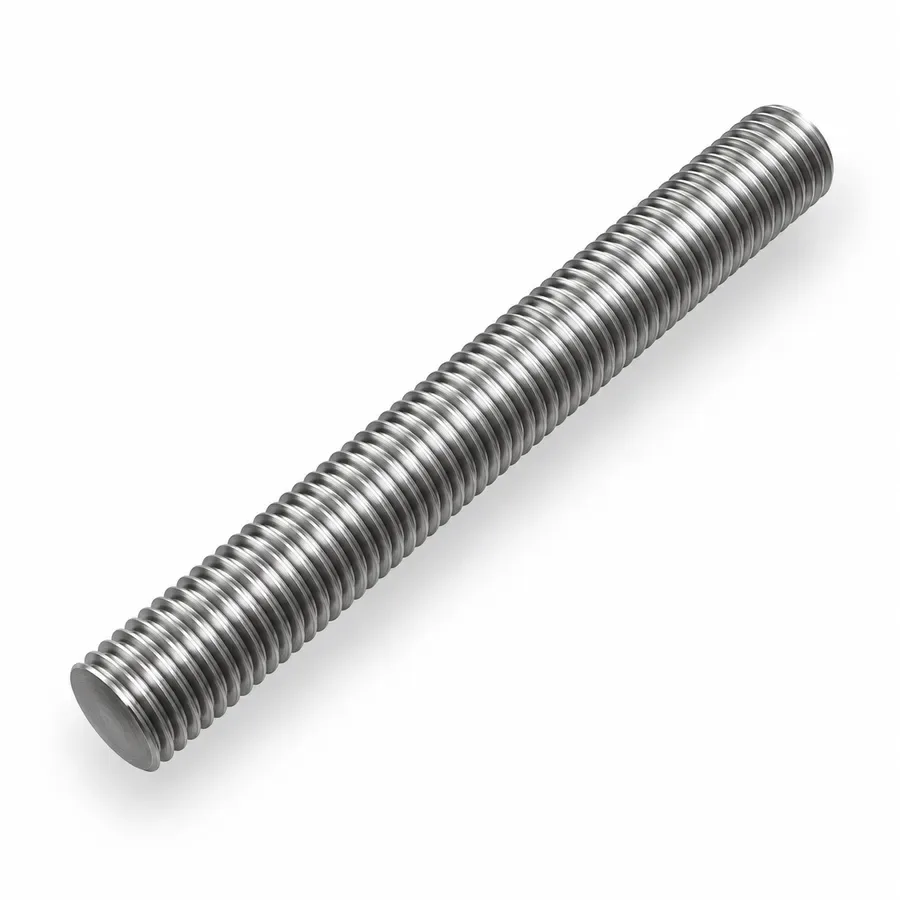
Иллюстрация продукта выбрана из существующей библиотеки сайта. Он иллюстрирует форму вала, а не указанный стандарт резьбы или свидетельство конкретного изготовленного заказа.
1. Определите, что выполняет резьба
Удерживающая резьба, регулировочная резьба и резьба передачи движения могут потребовать разных конструктивных решений. Резьба, используемая для удержания подшипникового узла на заплечике, не задается автоматически, как ходовой винт, который неоднократно перемещает каретку.
Опишите сопрягаемый компонент и его назначение. Укажите, собирается ли шарнир один раз, периодически обслуживается или регулируется в процессе эксплуатации. Определите требования к фиксации, смазке или доступу к сборке, когда они затрагивают поставляемый вал. Не позволяйте поставщику сделать вывод об этих условиях на основе общей фотографии продукта.
Четко определите ответственность за проектирование конструкций. Проектировщик должен убедиться, что выбранные материалы резьбы и сопряжения подходят к приложенным нагрузкам. Поставщик может проверить технологичность и доступ к проверке, но эта проверка не заменяет расчеты прочности сборки или ее проверку.
Контекст продукта см. Страница продукта с резьбовым валом. При запросе оценки используйте фактический чертеж и информацию о сопрягаемых деталях.
2. Дайте полное обозначение резьбы.
Внешний диаметр сам по себе не является характеристикой резьбы. Определите систему резьбы и применимый стандарт, номинальный размер, шаг или число витков резьбы на дюйм, а также требуемый класс допуска. Определите внутренние и внешние особенности и при необходимости укажите левую резьбу.
Не предполагайте, что метрическая и дюймовая резьбы одинакового размера взаимозаменяемы. Аналогично, знакомый номинальный размер не соответствует всем требованиям посадки. Сохраняйте терминологию в соответствии с выбранным стандартом, а не комбинируйте обозначения классов из разных систем резьбы.
Если в сборке используется специальный профиль, несколько заходов резьбы или нестандартные требования, предоставьте необходимое определение и критерии приемки. Стандартное обозначение резьбы крепежа не должно заменять специальную спецификацию подвижной резьбы.
Сандвик Коромант Руководство по применению резьбонарезной обработки различает формы резьбы, классы допусков и подходы к изготовлению. При закупках практический урок заключается в том, чтобы установить необходимую резьбу перед выбором или утверждением маршрута обработки.
3. Отделите полную длину от общей длины резьбы.
Осевая область, содержащая пригодные для использования законченные формы резьбы, может быть короче, чем визуально имеющая резьбу область. Входные фаски и неполная резьба возле уступа могут уменьшить длину, доступную для зацепления. Один размер длины может быть неоднозначным, если на чертеже не определены его конечные точки и предполагаемое значение.
Укажите необходимую полную длину и ее осевое расположение. Покажите условие входа, переход на другом конце и любую разрешенную область с неполным профилем резьбы. Определите, должен ли сопрягаемый компонент достигать плеча, останавливаться на отдельном элементе или оставаться в пределах диапазона регулировки.
Избегайте выбора произвольной продолжительности взаимодействия из общего правила. Требуемое зацепление зависит от формы резьбы, материалов, нагрузки на соединение и критериев приемлемости конструкции. Проектировщик должен установить это требование; поставщик должен подтвердить, может ли чертеж быть изготовлен и проверен в соответствии с указанными требованиями.
Раздел или увеличенная деталь часто сообщают об этих отношениях более четко, чем заметка, в которой говорится только «резьба к плечу».
4. Проверьте зазор заплечика и доступ к сборке.
Правильно обозначенная резьба все равно может создать проблемы при сборке, если соседний уступ, рельеф или фаска сопрягаемой детали несовместимы. Гайка или компонент с внутренней резьбой могут коснуться неполной резьбы или переходника, не достигнув намеченной посадочной поверхности.
Осмотрите вал и сопряженный компонент вместе. Определите положение плеча, доступную посадочную поверхность и любой зазор, необходимый для сборки. Если необходим рельеф, укажите его геометрию, а не допускайте добавление неконтролируемой канавки во время обработки.
Рельеф также изменяет местное сечение вала. Его размеры и радиусы перехода должны быть утверждены с учетом фактических требований к нагрузке и усталости. Больше клиренса не означает автоматически лучше.
Также проверьте место для установки и снятия. Убедитесь, что гаечный ключ, головка или другой сборочный инструмент могут добраться до компонента, не повредив близлежащие поверхности. Другие аспекты конечного интерфейса см. руководство по характеристикам конца вала.
5. Определите связь с функциональными особенностями вала.
Приемлемость резьбы и геометрия вала — связанные, но отдельные вопросы. Резьба может соответствовать заданному размеру и требованиям посадки, в то время как близлежащая шейка подшипника, заплечик или другой функциональный элемент не соответствуют собственным требованиям.
Определите функциональные исходные данные и определите необходимые взаимосвязи, используя руководящий стандарт геометрической спецификации чертежа. Укажите, какой элемент контролируется и как требование относится к сборке. Не полагайтесь на общие инструкции, такие как «следите за тем, чтобы резьба была строго концентричной».
Если поведение вращения имеет значение, уточните, какой элемент устанавливает ссылку и какая поверхность или производный элемент оценивается. Измерение гребня резьбы не определяет автоматически положение или поведение всех остальных элементов резьбы.
Перед заказом согласуйте возможный метод проверки. направляющая биения вала объясняет, почему выбор исходных данных, настройка и охват измерений относятся к обсуждению спецификации, а не предполагаются на основе показаний одного индикатора.
Концептуальная иллюстрация механической обработки из существующей библиотеки веб-сайта. Это не фотография, документирующая оборудование TOPSHAFT, условия производства или проверенный процесс обработки.
6. Укажите окончательное условие доставки
Укажите, принимается ли резьба до или после нанесения покрытия, термообработки или другого установленного процесса. Обработка может повлиять на размеры, состояние поверхности и последовательность, необходимую для достижения окончательных требований. Готовый компонент, а не промежуточный этап, должен соответствовать согласованным спецификациям поставки.
Для резьбы с покрытием укажите требования к покрытию и ограничения по маскировке. Рассмотрите подход к допуску и приемке вместе с поставщиком. Не предписывайте общий допуск без учета покрытия, системы резьбы и применимых требований.
Если требуется термообработка, уточните окончательное состояние материала и допустима или необходима последующая обработка резьбы. Не думайте, что каждая резьба будет нарезана, накатана или обработана на одном и том же этапе производства.
Запишите утвержденные исключения процесса при рассмотрении предложения или заказа. Неофициальное заявление о том, что ответная гайка «должна подойти», не является адекватной заменой критериев приемки окончательного состояния чертежа. См. руководство по спецификациям термообработки вала для соответствующих требований.
7. Контролируйте входные повреждения, заусенцы и чистоту.
Вход резьбы уязвим во время транспортировки и сборки. Поврежденная первая резьба может помешать правильному запуску удовлетворительного соединения. Остаточные заусенцы или стружки также могут мешать сборке или загрязнять оборудование.
Укажите необходимые условия входа и обработку кромок, не допуская неконтролируемого удаления функционального материала резьбы. Отличать допустимую обработку кромки от повреждений, отсутствия формы резьбы или изменения заданной области зацепления.
Требования к чистоте следует отделять от требований к размерам. Вал может иметь приемлемые размеры и при этом содержать загрязнения, неприемлемые для его применения. При необходимости определите соответствующие ограничения на использование стружки, остатков или защитных продуктов.
При транспортировке предусмотрите защиту, предотвращающую контакт резьбы с резьбой или между резьбой и твердой поверхностью. Подтвердите совместимость с процессом сборки и очистки. направляющая для снятия заусенцев с вала обеспечивает основу для обеспечения возможности проверки требований к краям, а не полагаться на неопределенное утверждение «без заусенцев».
8. Согласуйте условия проверки перед производством.
Выберите проверку по указанной теме и вопрос о приемке. Показания штангенциркуля или наружного микрометра сами по себе не гарантируют полного соответствия резьбы. Инструмент идентификации шага не предоставляет тех же доказательств, что и применимый приемочный контроль.
Если указан предел измерения, согласуйте соответствующий тип датчика, стандарт, идентификацию и условия использования. Интерпретируйте результаты GO и NOT GO в соответствии с применимыми правилами измерения, а не универсальными правилами, придуманными для каждой системы резьбы. Успешная проверка с помощью обычной ответной гайки не означает автоматически формальной приемки указанного калибра.
Дополнительные измерения могут потребоваться для отдельно контролируемых размеров или геометрических соотношений. Установите, какие проверки выполняются, на каком этапе производства и в каких доступных регионах. Результаты манометра не следует сообщать как доказательство несвязанного положения плеча, геометрии шейки или свойств материала.
Для записей запросите версию чертежа, идентификацию резьбы, согласованный метод проверки, идентификацию прибора или манометра, объем выборки и порядок исключений. Доказательства первого изделия и стандартный производственный отбор проб могут отличаться; решить оба вопроса до принятия заказа.
Концептуальная иллюстрация проверки из существующей библиотеки веб-сайта. Изображенный на изображении инструмент не имеет подтвержденного стандарта, размера или калибровочной идентичности; изображение не демонстрирует соответствующую проверку манометра или результат проверки.
9. Просмотрите предложение по контрольному списку тем.
Прежде чем разместить заказ, убедитесь, что предложение относится к чертежу, а не к упрощенному описанию, например «вал с резьбой на конце». Явно урегулируйте отклонения и сохраните утвержденную версию вместе с заказом на поставку.
- Система резьбы, определяющая стандарт и полное обозначение.
- Требуемая полная длина, осевое расположение и разрешенные переходы.
- Информация о сопрягаемых деталях и требования к функциональным сиденьям.
- Геометрия плеч, входа и рельефа.
- Функциональные данные и отдельно контролируемые отношения.
- Состояние материала, покрытие и этап окончательной приемки.
- Качество кромки, чистота и защита при транспортировке.
- Метод проверки, отбор проб и необходимые записи.
- Количество, версия чертежа и любые утвержденные исключения.
Если требования неопределенны, определите их как открытые вопросы, а не молча выбирайте поставщика по умолчанию. Это облегчает сравнение конкурирующих предложений и снижает риск того, что более дешевое предложение исключит необходимую отделку или проверку. Чем шире контрольный список запросов на прецизионный вал охватывает остальную информацию о покупке.
10. Обеспечьте отслеживание изменений и решений о приемке
Требования к резьбе иногда меняются после первого коммерческого предложения. Другая гайка, измененное покрытие или перемещенный заплечик могут повлиять на согласованный производственный маршрут и план проверки. Относитесь к этим изменениям как к исправлениям чертежей, а не как к неформальным инструкциям, существующим только в переписке по электронной почте.
Попросите поставщика указать, какую версию охватывает предложение. Перед производством согласуйте заказ на поставку, чертеж, любую модель и согласованные требования к проверке. Если модель и чертеж конфликтуют, установите управляющее определение и устраните несоответствие, а не оставляйте выбор оператору станка.
Для первых образцов отличайте отчет о размерах от оценки сборки. Запишите, использовался ли фактический соединительный компонент, в каком состоянии он находился и как оценивалось испытание. Успешное испытание может предоставить полезную информацию о сборке, но оно не демонстрирует усталостную долговечность, устойчивость при вибрации или все требования ко всему соединению.
В случае возникновения несоответствия задокументируйте затронутую характеристику и получите санкционированное решение. Не увеличивайте сопрягаемую деталь без согласования, не нарезайте резьбу и не удаляйте покрытие для пробной сборки. Эти действия могут изменить утвержденный интерфейс и потребовать пересмотра проекта. Четкие записи помогают как покупателю, так и поставщику понять, что было принято и какие требования остаются неизменными для повторных заказов.
Часто задаваемые вопросы
Достаточно ли номинального диаметра для заказа вала с резьбой?
Нет. Укажите полное обозначение резьбы и функциональную геометрию вокруг нее. Сам по себе диаметр не определяет систему резьбы, шаг, требуемую посадку или полезную длину зацепления.
Может ли заводская гайка заменить резьбомер?
Сопрягаемый компонент может поддерживать согласованную пробную сборку, но он не заменяет автоматически указанный метод калибровки или измерения. Определите цель и критерии приемки каждой проверки.
Должен ли каждый резьбовой вал иметь самый строгий класс допуска?
Нет. Выберите требования к фактической функции и стандарту. Ненужная точность может увеличить затраты на производство и контроль, не устраняя при этом неправильно определенный интерфейс сборки.
Подтверждает ли измерение резьбы, что весь вал является приемлемым?
Нет. Требования к шейкам, уступам, геометрии, материалам и поверхности нуждаются в отдельной согласованной проверке. Сообщайте о приемке резьбы только в рамках проведенной проверки.
Следует ли проверять резьбу до или после нанесения покрытия?
Определите окончательную приемку для указанного условия поставки. Проверки в ходе процесса могут быть полезны, но они не заменяют подтверждающих требований, которые применяются после окончательной обработки.
Запросить проверку темы на основе чертежей
Отправьте TOPSHAFT чертеж вала, количество, требования к материалу и соответствующую информацию о сопрягаемых деталях. Укажите функцию резьбы, важные особенности посадки, окончательное состояние поверхности и записи проверок, необходимые при доставке.
TOPSHAFT может рассмотреть запрошенный проект и уточнить требования к производству и проверке во время предложения. Конкретные процессы, допуски, размеры и документация должны быть подтверждены для фактического компонента; их не следует выводить из иллюстративных изображений. Поделитесь своими требованиями с TOPSHAFT чтобы начать обзор.