
Rectitude D’Arbre : Comment La Spécifier, La Mesurer Et La Maîtriser
Un arbre peut avoir le bon diamètre, la bonne rugosité et la bonne dureté, tout en créant un problème d’assemblage s’il n’est pas suffisamment droit. La rectitude influence la charge des roulements, la durée de vie des joints, le déplacement des chariots, l’alignement des accouplements et la stabilité des équipements rotatifs ou coulissants. Elle devient particulièrement importante sur les pièces longues et élancées.
La question utile n’est pas seulement « quelle rectitude pouvez-vous tenir ? ». Il faut préciser quelle zone doit être droite, sur quelle longueur, par rapport à quelle référence fonctionnelle et avec quelle méthode de mesure. Le plan donne alors une base réelle pour le procédé et le contrôle.
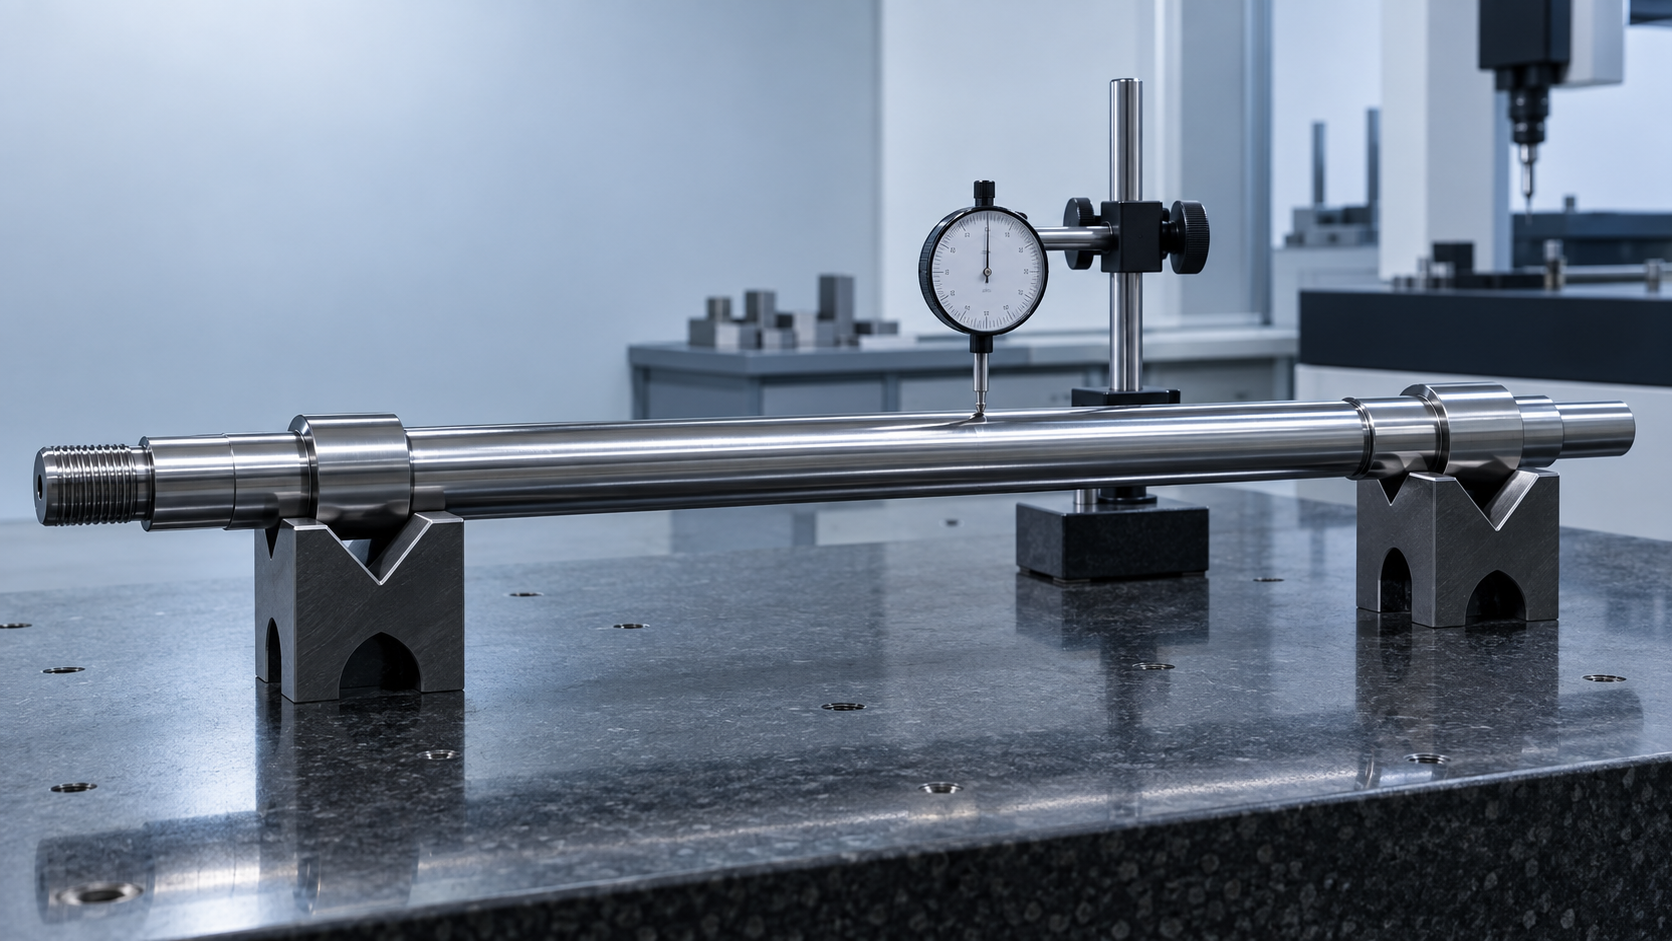
*Image technique illustrative ; elle ne représente pas une installation TOPSHAFT.*
Ce que contrôle la rectitude
La rectitude concerne une génératrice ou un axe dérivé. Sur un arbre, elle peut viser l’axe d’une portée cylindrique, une zone de guidage, une portée de joint ou une longueur fonctionnelle définie. Une portée de roulement mal alignée peut favoriser une charge inégale. Sur un arbre de mouvement linéaire, elle peut affecter la course du chariot. Dans un entraînement, la relation entre portées, sièges d’accouplement et composants montés détermine la qualité de l’assemblage.
Ne demandez donc pas seulement « garder droit ». Identifiez les zones de travail. Une extension non critique peut accepter plus d’écart qu’une portée de roulement ou de joint.
Rectitude, faux-rond et circularité
Ces contrôles répondent à des questions différentes. La rectitude vérifie qu’une ligne ou un axe reste dans une zone définie. Le faux-rond est observé pendant la rotation par rapport à un axe de référence et dépend aussi du montage, de la forme et de la localisation. La circularité examine une section transversale. Une pièce peut avoir un faible faux-rond à un endroit et présenter une déviation de rectitude ailleurs. Consultez notre guide sur le faux-rond d’arbre lorsque la relation à un axe de référence est l’objectif.
Définir la zone et la longueur fonctionnelles
Indiquez la caractéristique concernée : axe total, portée longue, zone de guidage ou surface de joint. Montrez la longueur fonctionnelle. Sur un arbre à épaulements contenant filetages, cannelures et portées, il est rarement pertinent de tout contrôler comme une seule longueur continue.
Lorsque des portées de roulement, un siège de pignon et des épaulements doivent travailler sur un axe stable, définissez une stratégie de références. Les exigences de diamètre, finition et axe d’une portée de roulement doivent être examinées ensemble. Précisez aussi si la condition demandée s’applique avant ou après traitement, revêtement ou finition.
Pourquoi les arbres longs exigent une spécification réaliste
La longueur, le rapport longueur/diamètre, l’état du matériau, les efforts de serrage, l’enlèvement de matière et le traitement thermique influencent tous la condition finale. Un arbre mince peut fléchir sous son propre poids ; les contraintes résiduelles peuvent se libérer pendant l’usinage ; une trempe ou une nitruration peut changer la géométrie. Un chiffre très serré doit donc correspondre à un besoin réel d’assemblage, sans quoi il augmente coût, risque de rebut et durée de contrôle sans bénéfice fonctionnel.
Prévoir la méthode de mesure
Le résultat n’a de sens que si les appuis, la référence, le trajet de palpage et la règle d’acceptation sont compris. Des Vés ou rouleaux avec comparateur conviennent à certaines surfaces cylindriques ; les appuis ne doivent pas toucher un filet ou une zone fragile. Un montage entre pointes peut être pertinent pour un arbre long lorsque les trous de centre représentent la référence de fabrication. Une machine à mesurer tridimensionnelle, un système optique ou un calibre dédié peut être préférable pour une relation d’axes complexe.
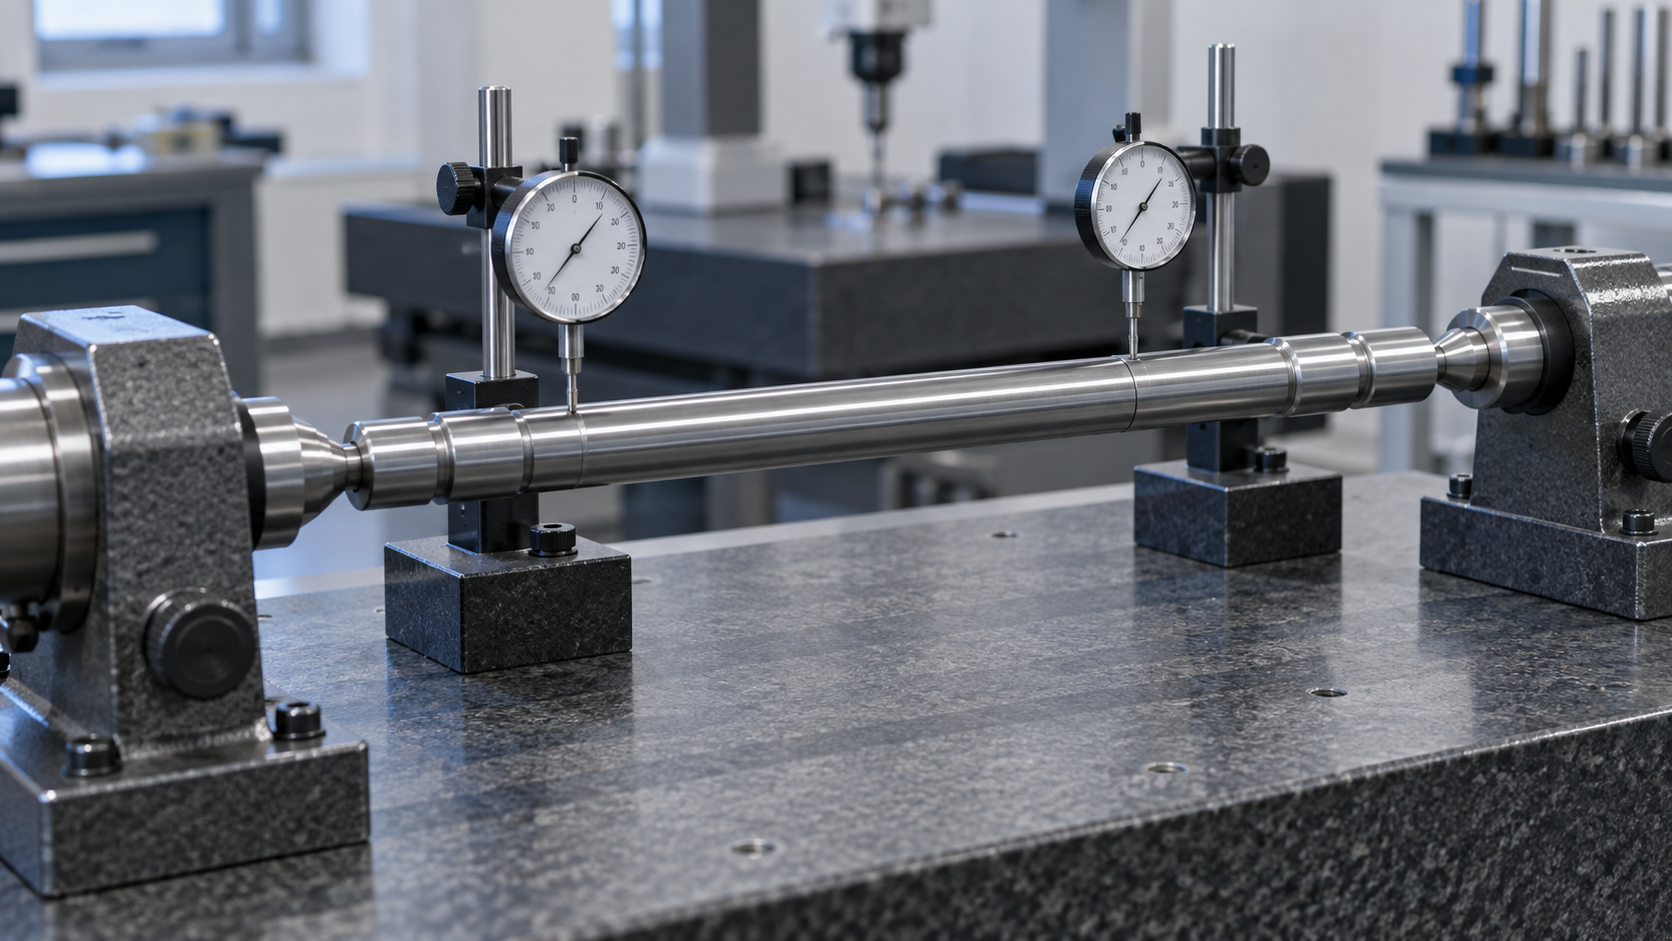
*Image technique illustrative ; la méthode réelle est confirmée avec le plan.*
Demandez au fournisseur de confirmer l’arrangement proposé. Notre capacité inspection et qualité est organisée autour des exigences du plan et des enregistrements convenus.
Références et route de fabrication
Une rectitude de génératrice peut être contrôlée sans référence, mais l’assemblage exige souvent que plusieurs surfaces soient liées à un axe fonctionnel. Choisissez la référence selon la manière dont la pièce se positionne ou tourne réellement : portée primaire, paire de portées, trous de centre ou autre interface conçue pour cela. Si l’objectif réel est le faux-rond d’un siège de pignon par rapport aux portées, un contrôle de faux-rond lié à la référence peut être plus direct que des exigences de rectitude partout.
La qualité finale dépend d’une route maîtrisée : matière stable, ébauche, détente ou traitement requis, semi-finition, redressage si approprié, puis tournage ou rectification de finition. Un arbre moteur traité peut suivre une route différente d’un arbre standard. La rectification peut améliorer une surface critique, mais elle ne corrige pas automatiquement toute déformation.
À inclure dans la RFQ
Envoyez le plan à jour, la matière et son état, la longueur et les zones critiques, la condition de rectitude, les références et contrôles associés, les traitements, la finition, la quantité et les documents d’inspection attendus. Si une pièce antérieure a échoué, décrivez le symptôme : échauffement de roulement, fuite, vibration, blocage ou mauvais alignement. Notre checklist RFQ aide à organiser ces informations.
FAQ
Un faible faux-rond garantit-il une bonne rectitude ?
Non. Le faux-rond est mesuré en rotation par rapport à une référence ; la rectitude doit être évaluée sur la longueur fonctionnelle.
Peut-on redresser après traitement thermique ?
Parfois. Cela dépend de la matière, du traitement, de la géométrie, de la dureté et des propriétés finales demandées.
Faut-il contrôler filetages et portées sur une seule longueur ?
Seulement si cela correspond à la fonction et à une méthode de contrôle non ambiguë.
Transformez l’exigence en plan réalisable
Partagez votre plan et vos exigences, avec zones fonctionnelles, traitements, quantité et documents attendus. TOPSHAFT pourra préparer une discussion de fabrication fondée sur le plan.